
Панелизация печатных плат для серийного производства: себестоимость и выход годной продукции.
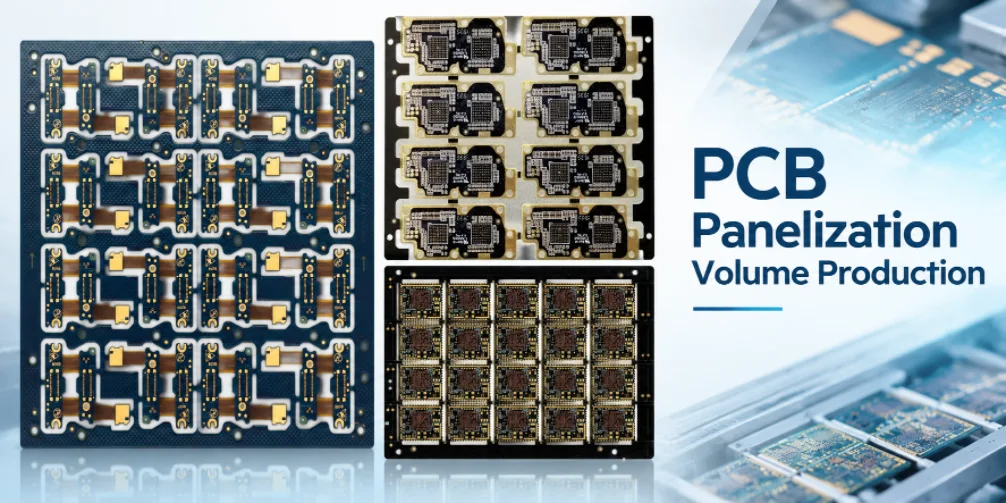
Панель для изготовления печатных плат, вмещающая больше плат, не обязательно является более экономичной. Если в ней выше вероятность дефектов, время проверки или потери на последующих этапах сборки, то стоимость одной принятой печатной платы может быть ниже, даже если номинальная стоимость панели ниже.
В данном анализе панельной компоновки печатных плат для серийного производства сравниваются альтернативные варианты компоновки с использованием общего знаменателя: фактически поставленных качественных схем в соответствии с согласованными правилами приемки. Разработанная гипотетическая модель затрат показывает, почему цена панели и геометрическое использование площади сами по себе недостаточны.
Для ознакомления с терминологией компоновки начните с основ панельной обработки печатных плат . Приведенные ниже данные представляют собой модельные предположения, а не показатели выхода годной продукции Highleap или гарантированные цены; перед выбором компоновки замените их фактическими данными производства.
Содержание
- Отдельные панели для изготовления микросхем, массивы для поверхностного монтажа и блоки доставки.
- Рассчитайте стоимость за один принятый канал связи.
- Проверка производительности и соответствия оборудования.
- Зафиксируйте повторяющуюся панель для выполнения большого объема заданий.
- Используйте одинаковые методы расчета себестоимости и приемки для обоих поставщиков.
- Запросить проверку панели управления объемом
РАЗДЕЛЕНИЕ ПАНЕЛЕЙ ПЕЧАТНЫХ ПЛАТ НА ОБЪЕМЫ
Пересмотрите себестоимость вашей производственной панели?
Для получения сопоставимого предложения, пожалуйста, пришлите размеры платы, чертеж панели, объем производства, требования к сборке и целевое количество принятых единиц продукции.
Запросить коммерческое предложение на изготовление печатных плат →Отдельные панели для изготовления микросхем, массивы для поверхностного монтажа и блоки доставки.
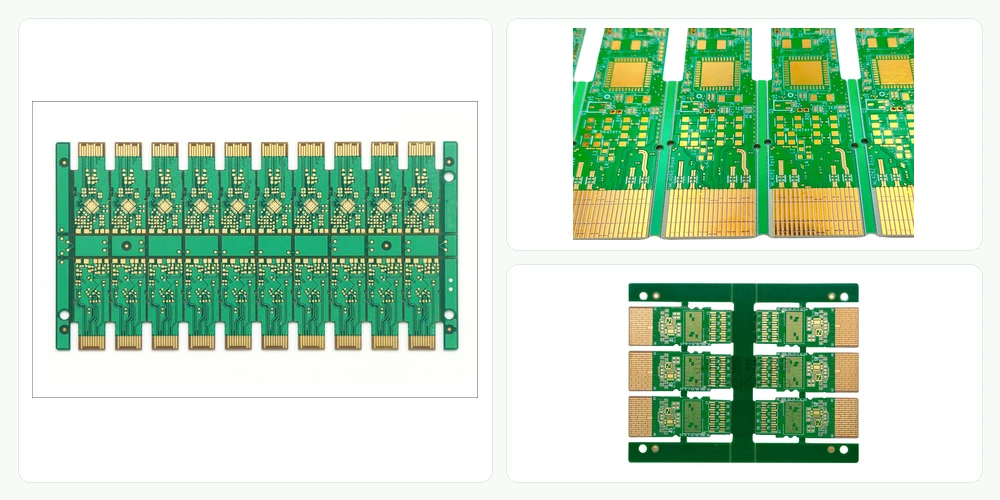
Рабочая панель для изготовления — это область подложки, обрабатываемая в процессе производства печатных плат. Она может содержать несколько массивов для заказчика, технологические поля, тестовые образцы или элементы оснастки; её расположение часто ограничено оборудованием производителя. Массив для поверхностного монтажа — это то, что обрабатывается линией установки или приспособлением, обычно с направляющими, метками и фиксированной схемой расположения по осям X и Y. Единицей поставки может быть один массив, коробка с отдельными элементами или комплект для покупки. Смешивание этих трёх уровней делает невозможным справедливую оценку цены за панель.
| Вопрос | Рабочая панель для изготовления | Массив сборок SMT | Единица доставки |
|---|---|---|---|
| Главная цель | Используйте квалифицированный технологический процесс изготовления и оптимальное расположение панелей. | Стабильная транспортировка, печать, укладка, оплавление и контроль качества. | Поставлять согласованную и принятую продукцию. |
| показатель пропускной способности | Количество деталей на один лист для изготовления | Количество цепей на один сборочный массив | Принимаются схемы или комплекты по одной строке заказа. |
| Типичные риски | Отходы материалов, брак панелей, выход готовой продукции | Жесткость, доступ к компонентам, напряжение при демонтаже панелей. | Споры по поводу количества, упаковки и места отбраковки |
| Должен контролироваться | При необходимости требуется согласование с изготовителем и проектировщиком. | Сертификация OEM/EMS/производителя | Договор между покупателем и поставщиком |
Для миниатюрных плат, тип расположения элементов на которых определяется краевым или SMT-дизайном, сначала необходимо определить основные ограничения компоновки в пошаговом руководстве по панельной компоновке небольших печатных плат . Предлагаемый здесь метод оптимизации предполагает, что варианты расположения элементов уже прошли первоначальную проверку на соответствие проектным требованиям и возможности использования оборудования.
Рассчитайте стоимость за один принятый канал связи.
Поставщик может предложить более низкую цену за рабочую панель при агрессивной компоновке с большим количеством вложенных элементов. Это не доказывает более низкую стоимость поставляемой печатной платы. Как минимум, рассчитайте ожидаемую стоимость одной принятой схемы для каждого квалифицированного варианта. На этапе изготовления упрощенное уравнение планирования выглядит следующим образом:
Ориентировочная стоимость изготовления одной принятой цепи = общая стоимость изготовления соответствующей панели ÷ ожидаемое количество принятых цепей из этих панелей.
Для стабильной модели на одну панель: Стоимость на одну принятую схему ≈ стоимость на панель ÷ (количество схем на панель × ожидаемая доля принятых схем). Это усредненное приближение планирования; оно предполагает, что доля принятых схем может быть применена к позициям схем и что затраты на отбракованные детали представлены надлежащим образом. Оно не моделирует коррелированные отказы всей панели, политику ремонта, ограничения на неполные массивы или брак смешанных версий. Эти эффекты необходимо рассмотреть отдельно.
Полное гипотетическое сравнение
Рассмотрим два уже возможных варианта компоновки для одной выпущенной версии печатной платы. Все указанные ниже суммы и коэффициенты приемки являются иллюстративными данными для моделирования, а не ценами Highleap, заявлениями о выходе годных изделий или возможностями технологического процесса.
| Ввод модели | Вариант А | Вариант B |
|---|---|---|
| Количество готовых цепей на обработанную панель | 12 | 18 |
| Затраты, связанные с изготовлением одной обработанной панели. | $84 | $132 |
| Предполагаемая средняя доля принятых цепей | 97% | 94% |
| Ожидаемое количество принимаемых цепей на панель | 11.64 | 16.92 |
| Ориентировочная стоимость за принятый канал связи | $7.22 | $7.80 |
| Стоимость для 25 000 принятых цепей (только для переменной модели) | О $ 180,412 | О $ 195,035 |
Вариант B позволяет разместить больше схем на одной панели, но приводит к более высокой расчетной стоимости одной принятой схемы: 132 ÷ (18 × 0.94) ≈ 7.80 долларов против 84 ÷ (12 × 0.97) ≈ 7.22 долларов. При планируемом количестве 25 000 панелей эта разница существенна. Это не доказывает, что все 18-панельные массивы хуже. Скорее, это демонстрирует, почему одного лишь количества единиц недостаточно для принятия решения о закупке.
Тест на чувствительность: что сделает вариант B конкурентоспособным?
В качестве целевого значения используем смоделированную стоимость одной принятой схемы для варианта А, составляющую около 7.216 долларов. При стоимости панели в 132 доллара и 18 позициях, для варианта В потребуется доля принятых схем приблизительно 132 ÷ (18 × 7.216 долларов) = 101.6% . Это невозможно при таких предполагаемых затратах. Следовательно, чтобы вариант В соответствовал варианту А, необходимо изменить хотя бы одно из смоделированных предположений: стоимость панели должна снизиться, количество схем должно увеличиться, или затраты/доля принятых схем в варианте А должны ухудшиться. Увеличение доли принятых схем в варианте В с 94% до 100% даст 132 ÷ 18 = 7.33 доллара за принятую плату, что все еще выше предполагаемой доли в 7.22 доллара в варианте А.
Этот тип проверки чувствительности превращает расплывчатые фразы, такие как «повышение выхода годных изделий», в конкретный пороговый уровень принятия решения. Однако сравнения только стоимости изготовления недостаточно, если массив также проходит этап поверхностного монтажа или тестирования.
Учитывайте выход годной продукции на этапе сборки и другие потери на последующих этапах производства.
Окончательное решение о начале производства может потребовать учета затрат на изготовление, сборку, тестирование, демонтаж, упаковку и единовременных расходов. Более широкая модель выглядит следующим образом:
Совокупная стоимость отгруженного принятого продукта = (изготовление + сборка + тестирование + утвержденная доработка/брак + демонтаж + упаковка + амортизированная настройка) ÷ количество принятых и отгруженных продуктов.
Избегайте двойного учета брака, уже заложенного в указанную поставщиком цену с доставкой. Если цена поставщика указана за каждую принятую плату, то внутренний выход годной продукции может уже быть отражен в этой цене. Если покупатель создает внутреннюю модель расчета себестоимости «снизу вверх», используйте правильный этап расчета себестоимости и знаменатель для каждой операции.
Второй показательный расчет: распределение ресурсов для настройки.
Предположим, для одной производственной системы требуется одноразовое приспособление стоимостью 400 долларов, а для другой — 1,000 долларов. Номинальные затраты на переналадку на одну принятую единицу продукции при объеме производства 500 единиц составляют 0.80 доллара против 2.00 доллара. При объеме производства 25 000 единиц они снижаются до 0.016 доллара против 0.040 доллара. Таким образом, пилотный заказ может отдавать предпочтение другой панели из стабильной программы повторяющегося производства — при условии, что также учитываются квалификация новой системы, программирование оборудования и потенциальные изменения технологического процесса.
Запрос коммерческого предложения, в котором просто запрашивается «лучшая цена на панель», не может раскрыть эти компромиссы. Запросите отдельно информацию о стоимости оснастки/инженерных работ, количестве принятых схем с указанием цены, а также условиях тестирования и поставки.
Учитывайте отклонение на уровне экспертной комиссии.
Не все дефекты влияют на одну схему независимо. Локальное короткое замыкание может привести к отказу в одном месте на плате. Демонтаж, ламинирование или неправильное обращение могут повлиять на несколько мест или на всю обработанную панель. Проблемы с трафаретом, приспособлением или печью для поверхностного монтажа могут повлиять на объединенный массив. Поэтому рассмотрение каждого отказа как независимого случайного события с вероятностью 3% или 6% может привести к недооценке коррелированных потерь.
Попросите производителя различать брак по отдельным позициям и брак на уровне панели . Рассмотрим гипотетическую антенную решетку из 18 элементов, где дефект на уровне панели делает недействительными все 18 позиций: ожидаемые потери от этого единичного случая намного больше, чем от одной неисправной изолированной цепи. Некоторые покупатели также запрещают отгрузку антенной решетки с отмеченными или отсутствующими позициями; в этом случае принятой к отгрузке единицей может быть вся решетка целиком , а не отдельные исправные цепи. Ваш знаменатель и политика доработки/замены должны соответствовать заказу на покупку.
В руководстве по поставке и панельной сборке комплектов печатных плат (PCB SET) объясняется, почему «100 массивов» нельзя автоматически приравнивать к «1,800 исправным платам».
Вопросы качества, влияющие на экономику панельных исследований.
- Может ли поставщик отгрузить массив с одной неисправной позицией? Если нет, как обрабатывается это значение?
- Можно ли заменить неисправную плату на другую исправную, отправленную отдельно, или же вся система должна оставаться в сборе?
- На каком этапе проводится электрическое тестирование цепей и как фиксируются неисправные места?
- Включены ли в указанное количество панелей купоны и зоны контроля процесса?
- Включена ли компенсация за утилизацию металлолома уже в утвержденную ставку налога на продукцию или она указана как отдельный резерв?
- Приводит ли разделение образцов к увеличению количества бракованных изделий, и кому несут ответственность за эти потери?
Для всех производственных программ нет единственно правильного ответа. В контракте должно быть указано, какая единица продукции проходит приемку и какой поставщик предоставляет подтверждающие документы.
Проверка производительности и соответствия оборудования.
Большое количество цепей в массиве может сократить число операций загрузки, но только если массив остается совместимым с реальным оборудованием. Ширина конвейера, поддержка печи, жесткость трафарета, ход установки, поле зрения AOI, вместимость испытательного стенда и цикл демонтажа панелей могут по-разному реагировать на большие массивы. Большие панели также могут потребовать больше приспособлений для перемещения или специальной упаковки.
При проведении производственного анализа следует запрашивать информацию, непосредственно связанную с оборудованием, а не только вложенный чертеж. На этапе изготовления печатной платы необходимо оценить формат панели, программу сверления и трассировки, распределение и совмещение медных проводников. На этапе сборки следует оценить производительность трафаретной печати и размещения компонентов, поддержку пайки оплавлением, доступ для контроля качества и доработки. При отгрузке необходимо определить, является ли принятая единица панелью или отдельными компонентами, и на каком этапе удаляются направляющие.
Более широкие ограничения, касающиеся панельной сборки SMT, служат полезным справочным материалом. Для осмысленного сравнения затрат следует учитывать предположения, относящиеся к конкретной производственной линии, а не утверждать, что каждая дополнительная плата в массиве увеличивает почасовую производительность на тот же процент.
Сравните варианты производственных массивов. Укажите целевой объем, кандидатов в панели, себестоимость и требования к утвержденным советам.
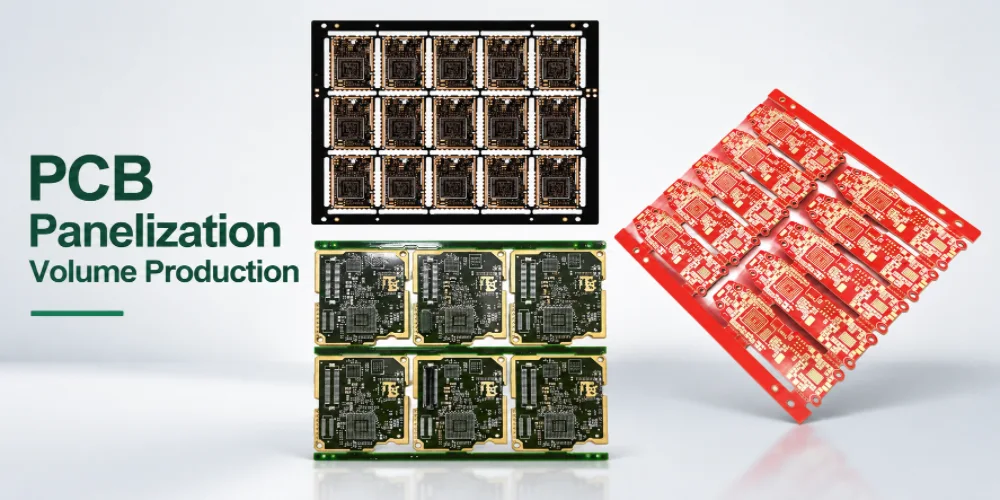
Разводка печатных плат с различным количеством цепей для серийного производства.
Зафиксируйте повторяющуюся панель для выполнения большого объема заданий.
Прототип панели доказывает, что некоторые платы можно изготовить и обрабатывать. Однако это не гарантирует стабильность при серийном производстве. При внедрении серийного производства следует рассматривать ориентацию, структуру направляющих, положение выступов, технологические образцы и выборочный контроль как единый контролируемый производственный процесс.
Последовательность выпуска и квалификации
- Зафиксировать версию печатной платы изделия. Убедитесь, что оба варианта панелей имеют одинаковую утвержденную конструкцию, отделку, отверстия и основные габариты.
- Чертежи панелей для изготовления и сборки документируются отдельно. где формат производства отличается от конфигурации оборудования, используемого клиентами.
- Проверьте правильность выполнения сборки. Проверьте наличие конвейера, зажимных приспособлений, опор для трафарета, ориентацию платы, доступность для демонтажа панелей и зазоры для оборудования.
- Дайте определение доказательствам, представленным в первой статье. Измерьте критически важные элементы контура/кромки, проверьте допустимое количество цепей и проанализируйте дефекты после запланированного этапа разделения.
- Проведите содержательный пилотный проект. Регистрируйте фактическую производительность процесса, время на доработку, отказы панелей и обработку каждого массива, а не полагайтесь только на предполагаемый заводской минимум.
- Пересчитайте стоимость. Замените прогнозные данные достоверными данными о производительности и цикле производства, а также проверьте, влияют ли НИОКР или пропускная способность на коммерческий выбор.
- Заморозить ревизию массива. Необходимо проводить проверку при внесении последующих изменений в направляющие, выступы, ориентацию, размер панели и состояние поставки, даже если данные по отдельной печатной плате остались неизменными.
Для оборудования оптической передачи и сетевых устройств этот контроль полезен, когда платы, линейные карты и интерфейсы хоста используют одну и ту же платформу оборудования, но требуют разных трассировок на панели. Сервис по разработке печатных плат для оптической связи описывает эти семейства плат оборудования.
Используйте одинаковые методы расчета себестоимости и приемки для обоих поставщиков.
| товар для сравнения с другими товарами покупателя | Цитата А | Цитата Б | Необходимо совпасть перед выбором. |
|---|---|---|---|
| Редактирование печатной платы, ламинирование, финишная обработка. | Запись | Запись | Конструкция из того же одобренного продукта |
| Определения рабочей панели и SMT-массива | Запись | Запись | Тот же результат и соответствующий этап процесса. |
| Базовая цена | обработанная панель или принятая плата | Одна и та же | Преобразование с использованием задокументированных предположений. |
| НЭР, оборудование и первый образец | Включено/исключено | Включено/исключено | Одинаковое количество/период для амортизации. |
| Проверка и обработка отбраковки | Включено/исключено | Включено/исключено | Обязанности по приемке и замене |
| Отгрузочный модуль, рельсы и упаковка | Определяемая | Определяемая | Принимается одинаковое количество плат. |
| Доказанная или предполагаемая урожайность | Определить источник | Определить источник | Оценка должна быть представлена отдельно от наблюдаемого результата. |
Попросите поставщика показать, как предлагаемая экономия повлияет на утвержденный проект , а не просто указать более низкую цену на материалы. Изменение подложки, геометрии медных проводников, отделки или критически важных кромок может потребовать повторной квалификации, что сведет на нет кажущееся преимущество при закупке. Если вы рассматриваете плату со сменными модулями, руководство по стоимости печатных плат оптических трансиверов включает в себя варианты панелей с учетом HDI, ламината и отделки разъемов.
Часто задаваемые вопросы о панельной сборке печатных плат в больших объемах
Всегда ли массив с наилучшей долей площади печатной платы является наиболее экономичным?
Нет. Геометрическая плотность не учитывает часть технологических затрат, а также все изменения в выходе годной продукции или обработке при сборке. Сравните ожидаемые и наблюдаемые затраты на принятую единицу продукции.
Следует ли оптимизировать затраты на одну рабочую панель или на одну панель доставки?
Сначала определите коммерческую приемочную единицу. Рабочие панели — это внутренние производственные подразделения; заказчики обычно оплачивают принятые платы без компонентов, приемлемые готовые массивы или согласованные комплекты компонентов. Проведите нормализацию относительно этой единицы.
Когда следует окончательно утвердить компоновку панелей?
После того, как производитель и сборщик на последующих этапах производства одобрят обработку, разделение и приемку, а план изготовления первого образца/пилотного образца определит, какие изменения необходимы, одной лишь компоновки прототипа недостаточно для подтверждения эффективности всех программ.
Может ли предполагаемое значение выхода годной продукции фигурировать в модели запроса котировок (RFQ)?
Да, если это четко указано как предположение, основанное на сценарии развития событий, а не на исторических возможностях завода или гарантии. Для принятия фактического решения о присуждении контракта необходимо запросить данные, демонстрирующие соответствующий процесс и объем производства.
Запросить проверку панели управления объемом
Для сравнения двух вариантов компоновки отправьте утвержденные чертежи печатных плат, чертежи вариантов компоновки, целевое количество принятых плат, объем сборки, условия поставки и известные ограничения по обработке. Компания Highleap сможет проанализировать конкретные предположения, изложенные в коммерческом предложении, и определить необходимые проверки перед выбором варианта для серийного производства. Форма запроса коммерческого предложения на печатные платы от Highleap.

Рекомендуемые сообщения
Производитель печатных плат для оптических трансиверов, специализирующийся на разработке модульных плат с возможностью индивидуальной настройки.
Компания Highleap Electronics производит и собирает продукцию по индивидуальному заказу...
Производитель печатных плат оптических модулей для программ 400G, 800G и 1.6T.
Компания Highleap Electronics производит печатные платы для оптических модулей...
Производитель печатных плат для оптической связи и волоконно-оптического сетевого оборудования.
Компания Highleap Electronics производит и собирает оптические устройства...
Производство печатных плат оптических трансиверов в Китае
Компания Highleap Electronics производит печатные платы для оптических трансиверов...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Помимо производства печатных плат, мы предлагаем широкий спектр электронных услуг, включая проектирование печатных плат, печатные платы и готовые решения. Если вам нужна помощь с прототипированием, проверкой дизайна, поиском компонентов или массовым производством, мы оказываем комплексную поддержку, чтобы гарантировать успех вашего проекта.
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.