
Панелизация печатных плат малого размера: проектирование массивов и разделение панелей.
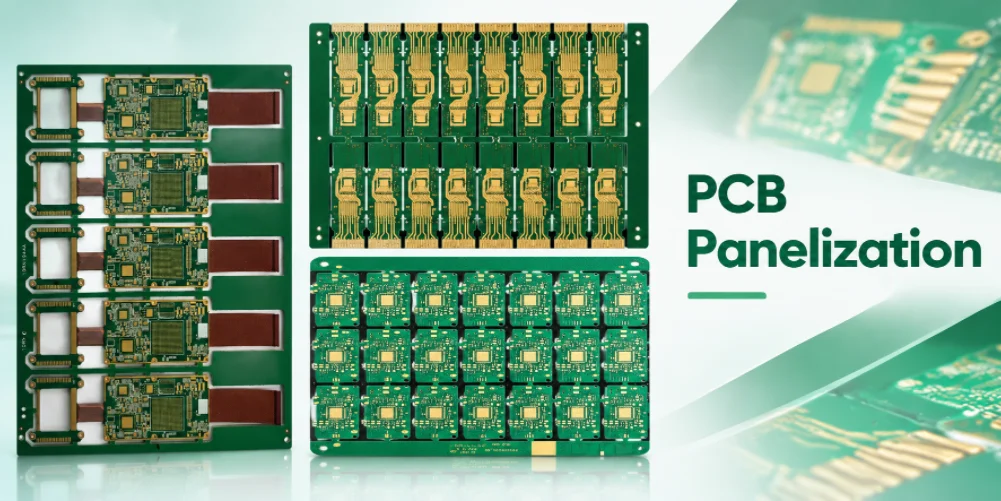
Представьте себе схему размером 26 × 18 мм, которая должна пройти через трафаретную печать и установку компонентов, прежде чем будет разделена на отдельные платы. Более плотная структура может выглядеть дешевле в САПР, но её может быть сложнее поддерживать, проверять или разбирать на панели. В этом и заключается практическая проблема, лежащая в основе панельной сборки небольших печатных плат.
Здесь мы создаём две конфигурации на основе одной и той же гипотетической платы: 12-канальную и 16-канальную. Арифметические расчёты просты; инженерное решение — нет. Состояние обработанных кромок, направляющие для инструментов, поддержка сборки и формат транспортировки могут перевесить небольшую выгоду в плане геометрического использования.
Размеры в примере являются иллюстративными входными данными, а не стандартными технологическими ограничениями Highleap . Вводную терминологию см. в нашем обзоре панельной сборки печатных плат ; представленный ниже проект предназначен для ознакомления как производителем, так и сборщиком SMT-компонентов.
Содержание
- Определите назначение панели перед построением массива.
- Пример решения: сравнение массива из 12 элементов и массива из 16 элементов.
- Выберите V-Scoring или маршрутизацию вкладок по риску на границе сети.
- Разработка направляющих для инструментов и поддержка поверхностного монтажа в комплексе
- Разрешите использование массива только после практического сравнения.
- Запросить анализ возможности панельной сборки небольших печатных плат
РАЗДЕЛЕНИЕ ПАНЕЛЕЙ НА МАЛЕНЬКИЕ ПЕЧАТНЫЕ ПЛАТЫ
Планируете создание небольшой матрицы печатных плат для поверхностного монтажа?
Предоставьте информацию о конструкции печатной платы, процессе сборки, предпочтительных методах разделения компонентов, количестве и ограничениях по обработке для анализа возможности панельной сборки.
Запросить расчет стоимости панельной сборки →Определите назначение панели перед построением массива.
Перед составлением схемы расположения компонентов необходимо определить, где платы будут обрабатываться как единая группа. Будет ли панель использоваться только при изготовлении печатных плат, при пайке SMT, при контроле качества или даже при отгрузке? Это разные требования. Производитель печатных плат может предпочитать одну рабочую схему расположения компонентов, в то время как сборщику необходимы более компактные транспортируемые массивы с направляющими, метками и отверстиями для инструментов. Конечный заказчик может нуждаться в отдельных деталях с чистыми, точно выверенными краями.
Контур платы определяет места, где можно добавить временные перемычки. Например, на миниатюрной печатной плате оптического модуля может быть край контакта разъема, монтажные отверстия, компоненты, расположенные близко к периметру, и необычно тонкая подложка. Ни один из этих краев не должен автоматически получать отрывной выступ. Может потребоваться утвержденная зона, где отрывной выступ не повлияет на корпус или ответный разъем. Основной процесс создания контактов описан в разделе « Производство печатных плат с жесткими золотыми контактами».
Перед тем как приступать к компоновке, соберите шесть входных данных.
| вход | Решение это позволяет |
|---|---|
| Завершенная X/Y-контурная схема печатной платы и допуски. | Сколько единиц помещается, и какие края не допускают наличия выступа? |
| Толщина платы, материал, распределение меди. | Возможно ли использование линий с насечками или проложенной сетки, и как ведет себя объединенная система с механической точки зрения. |
| Компоненты и выступающие части разъема | Минимальное расстояние от соседей и запрещенные места для установки рельсов. |
| Ограничения оборудования для поверхностного монтажа (SMT). | Направление транспортировки панелей, поддержка кромок, необходимые метки и инструменты. |
| Метод разделения и допустимые условия на кромке | Расположение выступа, направление V-образной насечки и осмотр после разделения. |
| Идентификация штата доставки и партии | Сохранятся ли железнодорожные пути, сколько исправных участков считается за одну отгрузку и как обрабатывается бракованная продукция. |
В разрешении на производство также должно быть указано, кто утверждает окончательный вариант сборки. Если владелец проекта закрепит направляющие панели без проверки сборщиком, полученная панель может быть пригодна для изготовления, но непригодна для нанесения паяльной пасты или демонтажа.
Пример решения: сравнение массива из 12 элементов и массива из 16 элементов.
Все указанные ниже размеры являются предположениями, используемыми для обучения расчетам, а не заявленными ограничениями линий Highleap или стандартной шириной направляющих. Представьте себе управляющую печатную плату размером 26 мм × 18 мм. Предположим, что сборщик предварительно принимает направляющую шириной 8 мм с каждой стороны прямоугольной матрицы, и предлагаемая схема с выемками требует номинального зазора в 2 мм между соседними контурами платы. Золотой контакт на одном из 26-миллиметровых краев обозначен как край без выемок/надрезов. Для простоты предположим одну ориентацию платы для каждого предложения.
Для стандартного массива из N столбцов и M строк внешняя оболочка имеет вид:
Ширина массива = N × ширина доски + (N − 1) × зазор между досками + две боковые направляющие.
Высота массива = M × высота доски + (M − 1) × зазор между досками + две торцевые направляющие.
Геометрическая доля площади платы определяется как (N × M × площадь отдельной платы) ÷ общая площадь корпуса массива. Это лишь показатель компоновки , а не коэффициент использования ламината на заводе, поскольку в него не включены панели, изготовленные на производстве, тестовые образцы, запасы оснастки и производственные отходы.
Вариант А: 3 столбца × 4 строки, 12 контуров
- Ширина: 3 × 26 + 2 × 2 + 2 × 8 = 98 мм.
- Высота: 4 × 18 + 3 × 2 + 2 × 8 = 94 мм.
- Общий размер прямоугольника: 98 × 94 = 9,212 mm².
- Двенадцать готовых участков доски: 12 × (26 × 18) = 5,616 mm².
- Доля геометрической площади доски: 5,616 ÷ 9,212 ≈ 61.0%.
Вариант B: 4 столбца × 4 строки, 16 контуров
- Ширина: 4 × 26 + 3 × 2 + 16 = 126 мм.
- Высота: 4 × 18 + 3 × 2 + 16 = 94 мм.
- Общий размер прямоугольника: 126 × 94 = 11,844 mm².
- Шестнадцать готовых участков доски: 16 × 468 = 7,488 mm².
- Доля геометрической площади доски: 7,488 ÷ 11,844 ≈ 63.2%.
| Мера принятия решения | массив 3 × 4 | массив 4 × 4 | Что это на самом деле нам говорит |
|---|---|---|---|
| Количество досок | 12 | 16 | Больше цепей в массиве — не значит, что цепей будет больше автоматически. |
| Общий объем | мм × 98 94 | мм × 126 94 | Должен соответствовать реальным габаритам конвейера и приспособления. |
| Геометрическая доля площади доски | 61.0% | 63.2% | Более плотная компоновка; это не смета. |
| Стратегия критического рубежа | Будет рассмотрено | Будет рассмотрено | Край контакта должен оставаться вне зоны прорыва или повреждения при прокладке. |
| Жесткость панели при транспортировке | Требуется проверка | Требуется проверка | Более длинные решетчатые конструкции могут изгибаться в зависимости от конструкции выступов и направляющих. |
| Расчетная производительность труда или пропускная способность SMT | Неустановленный | Неустановленный | Необходимое оборудование, время цикла и данные испытаний. |
Инженерный вывод: Вариант B использует предполагаемый прямоугольник несколько эффективнее, но этого недостаточно для его выпуска. Проверьте, подходит ли размер 126 мм для утвержденного конвейера и опоры трафарета, достаточна ли жесткость направляющей при оплавлении припоя и может ли инструмент для разделения панелей получить доступ ко всем точкам разрыва. Вариант A может оказаться дешевле в расчете на одну принятую сборку, если более широкая панель приведет к дефектам или увеличению времени обработки. Это различие становится ключевым для оптимизации панелей в серийном производстве.
Выберите V-Scoring или маршрутизацию вкладок по риску на границе сети.
Не существует единого оптимального метода разделения для всех небольших печатных плат. Он зависит от геометрии контура, количества меди и компонентов, материала/толщины, а также от конкретного оборудования для разделения. Это особенно важно в тех случаях, когда модули помещаются в корпуса с жесткими ограничениями.
V-образная разметка: эффективна только там, где это позволяет геометрия.
Линии V-образной насечки обеспечивают прямые пути разделения, поддерживаемые процессом насечки, используемым производителем. Они могут уменьшить количество отходов при фрезеровке или этапов обработки для подходящих прямоугольных плат. Однако на панели с насечкой сохраняется контролируемая остаточная перемычка, и требуется совместимый метод разделения. Изгиб может создавать нагрузку на расположенные рядом паяные соединения или хрупкие компоненты, поэтому сборка с керамическими конденсаторами, установленными на кромке, или устройствами с малым шагом требует тщательной проверки на прочность. Направление насечки, непрерывность линии, конструкция платы и приемлемость обработанной кромки должны быть утверждены, а не предполагаться на основе номинальной глубины насечки, скопированной с другого изделия.
Маршрутизация вкладок: больше свободы на периферии, больше локальных решений.
Фрезерованный контур с отламывающимися выступами может защитить неровные или прецизионные кромки, но проектировщик должен решить, где расположен каждый выступ, какой он ширины, какой рисунок отверстий (если таковой имеется) используется и как обрабатывается оставшийся контактный участок. Выступ рядом с контактом края платы может создать недопустимый выступ после разделения. Слишком много фрезерованных отверстий также может ослабить панель перед поверхностным монтажом. Руководство по разделению панелей на части, предотвращающее повреждение при монтаже, содержит справочную информацию о перфорированных выступах; окончательные размеры должны быть согласованы с фактическими производственными и сборочными возможностями.
Гибридные варианты: возможны, но не обязательно проще.
В некоторых конструкциях прямые надрезы по одной оси сочетаются с фрезеровкой для обработки специальных кромок. Гибридная панель может быть практичной, но она увеличивает потребность в однозначных чертежах и совместимом инструменте. Не следует указывать такое сочетание лишь для того, чтобы заявить о большей эффективности использования; оно должно решать проверенную проблему, связанную с удобством обработки или качеством кромок.
Нужна проверка конфигурации небольшой печатной платы? Предоставьте схему печатной платы, предлагаемую конфигурацию, требования к монтажной шине и ограничения по демонтажу панелей.
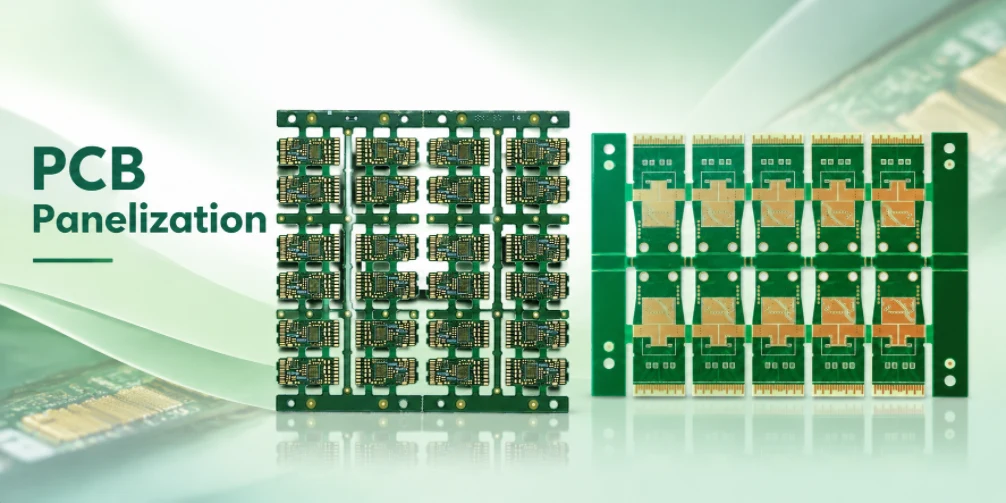
Небольшие панели для печатных плат, предназначенные для сборки и разделения компонентов.
Разработка направляющих для инструментов и поддержка поверхностного монтажа в комплексе
Направляющая — это не просто лишний ламинат. Она может быть необходима для поддержки конвейера, зажима и идентификации. Но её расположение и размеры должны соответствовать оборудованию, которое будет наносить пасту, размещать детали и проверять сборку. Направляющие могут иметь метки на панелях, отверстия для инструментов, штрихкоды/маркировку партии или контрольные метки; эти элементы не взаимозаменяемы.
Глобальные реперные точки помогают системе размещения определять положение и вращение массива. Локальные реперные точки , при необходимости, улучшают распознавание для конкретных операций с малым шагом выводов. Отверстия для инструментов механически фиксируют панель в зажимном приспособлении. Сборщик должен предоставить количество, координаты и требования к зонам ограничения — не существует универсального шаблона направляющих/реперных точек для каждой линии поверхностного монтажа.
Жесткость панели заслуживает прямой проверки. Плата может быть небольшой, но перфорированная, в основном выточенная по контуру, матрица из 16 элементов может вести себя иначе, чем сплошная прямоугольная панель. Следует учитывать, где можно обеспечить поддержку нижней стороны во время печати, где нагрев может вызвать временную деформацию, и как тяжелые разъемы или многократные проходы оплавления влияют на удобство использования. В статье Highleap о требованиях к панельной сборке SMT рассматриваются эти общие вопросы, касающиеся сборки; здесь же принято решение применить их к конкретному чертежу небольшой платы.
Защитите критически важные кромки после демонтажа панелей.
Для подключаемого оптического модуля даже небольшой дефект кромки может иметь непропорционально большое значение. Область контактных площадок может потребовать точной регистрации и окончательной обработки фаски; неконтролируемый отрывной выступ или некачественная упаковка могут повредить эту геометрию. Разумная последовательность приемки: проверка панели на наличие повреждений, полученных в процессе обработки; демонтаж панели по утвержденной технологии; проверка критической кромки на наличие заусенцев, обрывов волокон и остатков выступов; проверка всех размеров, определенных как критические; затем упаковка таким образом, чтобы предотвратить трение между контактами.
На приемочном чертеже должно быть указано, какое конечное состояние измеряется. «Отсутствие шероховатостей» — это субъективное требование. «Отсутствие остатков выступов на базовой кромке E1; проверьте готовый профиль разъема в соответствии с чертежом MC-02» — это более приемлемое требование, при условии, что на указанном чертеже действительно описана геометрия и метод измерения. Не следует утверждать, что V-образный профиль запрещен для каждой высокоскоростной модульной печатной платы; приемлемым является тот процесс, который проверен на соответствие ее структуре и размерам разъема.
Контрольный список чертежей панелей: выделите массив как отдельный управляемый элемент.
- Ссылки на номера деталей, версии и конструктивные особенности отдельных цепей.
- Идентификатор и версия массива, карта XxY, ориентации и общая площадь готового массива.
- Утвержденные расстояния, направляющие, вырезы, отверстия для инструментов и метки.
- Предлагаемый метод отрыва, координаты вкладок, ребра без вкладок/надрезов и окончательные условия для ребер.
- Предположения относительно поддержки/оснастки для поверхностного монтажа и того, остаются ли собранные платы в панели для проверки или программирования.
- Обработка дефектных позиций, их идентификация и допустимое состояние поставки.
- Кто уполномочен утверждать изменения в конфигурации массива после того, как производство будет сертифицировано?
Последние два момента часто упускаются из виду на этапе изготовления и закупки. На инженерном чертеже может быть указано «12-в-12», но покупатель может разместить заказ на 1,000 отдельных плат и ожидать полные массивы из 12 плат. Арифметические расчеты и вопросы приемки объясняются в разделе « Поставка комплектов печатных плат и панельная сборка».
Разрешите использование массива только после практического сравнения.
Прежде чем выбрать вариант с 12 или 16 компонентами на печатной плате, запросите проверку сборщика, которая охватывает транспортировку, поддержку печати/трафаретов, выступание компонентов, автоматизированный оптический контроль и оборудование для разделения панелей. Запросите проверку DFM (проектирование для производства) на предмет зазоров при трассировке, направляющих, совмещения медных проводников и любых покрытий/контактных кромок. Затем сравните фактические оценки времени цикла, ожидаемый объем принятых печатных плат, стоимость массивов и сценарии дефектов.
В заключение полезно отметить: «Схема расположения панелей утверждена для указанного процесса изготовления и сборки; изменения ориентации, отсоединяемых выступов, направляющих, критически важных кромок или количества панелей в массиве требуют документального подтверждения». Это позволяет избежать рассмотрения схемы расположения панелей как незначительной детали при закупке.
Часто задаваемые вопросы о панельной сборке небольших печатных плат
Всегда ли увеличение количества миниатюрных плат в панели приводит к снижению стоимости?
Нет. Это может уменьшить количество операций обработки на одной цепи или незначительные отходы при проектировании, но может увеличить объем работ по трассировке, вызвать проблемы с жесткостью, повреждения при демонтаже или привести к отбраковке. Сравнивайте количество качественных изделий и себестоимость производства, а не только количество элементов в массиве.
Должен ли проектировать панель производитель печатных плат или сборщик компонентов для поверхностного монтажа?
Обе стороны должны ознакомиться с требованиями. Изготовитель понимает ограничения, связанные с производством панелей и трассировкой; сборщик знает условия работы конвейера, трафарета, оплавления припоя, контроля качества и разборки панелей. В документации на закупку должен быть указан ответственный за выпуск готовой панели.
Можно ли безопасно копировать стандартные размеры направляющих или глубину насечек?
Рассматривайте их лишь как предварительные примеры. Толщина платы, материал, инструмент, размещение компонентов и требования к оборудованию определяют, что является приемлемым.
Можно ли разделить контакты типа «золотой палец» по V-образной линии разметки?
Только в том случае, если вся контактная кромка и механика разъема сохранены в соответствии с утвержденным процессом. Линия надреза в зоне точного сопряжения никогда не должна считаться приемлемой без проверки интерфейса и процесса изготовления.
Запросить анализ возможности панельной сборки небольших печатных плат
Отправьте данные по каждой печатной плате, контур и ограничения сборки, существующее предложение по панели (если таковое имеется), предполагаемый процесс разделения и количество поставки. В этом случае в коммерческом предложении по изготовлению печатных плат, разработанном специально для данного проекта , можно будет указать недостающую информацию о выпуске панели, вместо того чтобы молча предполагать стандартную компоновку 4 × 4.

Рекомендуемые сообщения
Производитель печатных плат для оптических трансиверов, специализирующийся на разработке модульных плат с возможностью индивидуальной настройки.
Компания Highleap Electronics производит и собирает продукцию по индивидуальному заказу...
Производитель печатных плат оптических модулей для программ 400G, 800G и 1.6T.
Компания Highleap Electronics производит печатные платы для оптических модулей...
Производитель печатных плат для оптической связи и волоконно-оптического сетевого оборудования.
Компания Highleap Electronics производит и собирает оптические устройства...
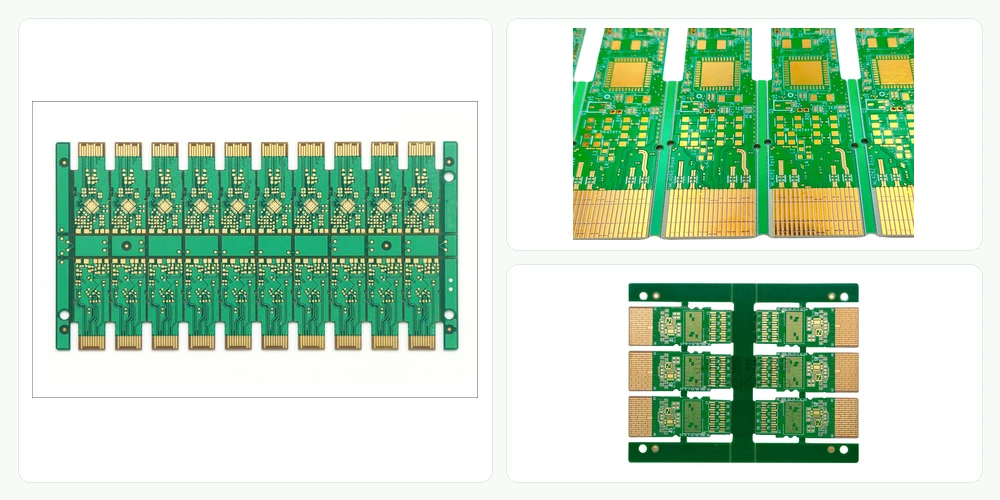
Производство печатных плат оптических трансиверов в Китае
Компания Highleap Electronics производит печатные платы для оптических трансиверов...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Помимо производства печатных плат, мы предлагаем широкий спектр электронных услуг, включая проектирование печатных плат, печатные платы и готовые решения. Если вам нужна помощь с прототипированием, проверкой дизайна, поиском компонентов или массовым производством, мы оказываем комплексную поддержку, чтобы гарантировать успех вашего проекта.
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.