
Что такое паяльная маска? Его преимущества, виды, процесс

паяльной маски
В мире производства электроники печатные платы ( PCB ) являются основой практически всех электронных устройств. Надежность, производительность и долговечность этих устройств во многом зависят от качества и целостности используемых печатных плат. Одним из важнейших элементов процесса производства печатных плат , напрямую влияющих на эти факторы, является паяльная маска. Несмотря на свою решающую роль, значение паяльной маски часто упускается из виду или недооценивается многими, кто не работает в сфере производства печатных плат. Цель этой статьи — подробно рассмотреть тему паяльных масок, обсудив их типы, преимущества, процессы применения и конструктивные особенности, с акцентом на новейшие отраслевые стандарты и практики.
Что такое паяльная маска?
Паяльная маска — это защитный слой, наносимый на поверхность печатной платы, который служит нескольким целям в производственном процессе и в течение срока службы печатной платы. Его основная функция — изолировать медные провода от окисления и других факторов окружающей среды, которые могут привести к коррозии или короткому замыканию. Кроме того, паяльная маска предотвращает образование мостиков между близко расположенными контактными площадками, что может привести к непреднамеренным электрическим соединениям и неисправности электронного устройства.
Паяльная маска обычно представляет собой материал на основе полимера, который либо распыляется в виде жидкости, либо наносится в виде сухой пленки. Затем его отверждают, образуя прочный защитный слой. Этот уровень важен не только для защиты целостности печатной платы во время сборки и эксплуатации, но также для обеспечения соответствия печатной платы строгим стандартам, необходимым для высоконадежных приложений в таких отраслях, как аэрокосмическая промышленность, медицинское оборудование и телекоммуникации.
Компания Highleap Electronics предлагает изготовление печатных плат на заказ с возможностью выбора паяльной маски в соответствии с вашими требованиями к проекту и применению. Цвет паяльной маски, отверстия, зазоры, обработка переходных отверстий, качество поверхности и другие детали изготовления могут быть согласованы до начала производства.
Нестандартные цвета паяльной маски • Анализ технологичности производства (DFM) • Печатные платы для прототипирования и серийного производства • Различные варианты отделки поверхности
Роль паяльной маски в производстве печатных плат
Важность паяльной маски при производстве печатных плат невозможно переоценить. Он играет ключевую роль в обеспечении долговечности, надежности и функциональности конечного продукта. Ниже приведены некоторые ключевые преимущества паяльной маски:
- Защита от окисления: Одной из основных функций паяльной маски является защита оголенной меди на печатной плате от окисления. Окисление может ухудшить проводящие свойства меди, что приведет к снижению производительности или выходу из строя цепи.
- Предотвращение образования паяных мостов: Во время процесса пайки, особенно в автоматизированных процессах, таких как пайка волной или пайка оплавлением, существует риск образования мостиков припоя между соседними контактными площадками. Маски для пайки помогают снизить этот риск, обеспечивая физический барьер, предотвращающий попадание припоя между контактными площадками.
- Улучшенная электрическая изоляция: Паяльная маска действует как изолирующий слой, предотвращая непреднамеренные электрические соединения между близко расположенными дорожками и компонентами. Это особенно важно для печатных плат высокой плотности, где дорожки расположены очень близко друг к другу.
- Уменьшение образования шариков припоя: В процессе пайки оплавлением иногда могут образовываться маленькие шарики припоя, вызывающие короткое замыкание. Маски для пайки помогают свести к минимуму образование шариков припоя, тем самым снижая риск короткого замыкания.
- Улучшенный визуальный осмотр и эстетика: Правильно нанесенная паяльная маска не только улучшает визуальную четкость печатной платы, облегчая проверку на наличие дефектов, но также улучшает общий эстетический вид платы. Это особенно важно для бытовая электроника где внешний вид печатной платы может стать аргументом в пользу продажи.

Виды паяльных масок
Выбор правильного типа паяльной маски имеет решающее значение для общей производительности и надежности печатной платы. Выбор зависит от различных факторов, включая применение печатной платы, требуемую долговечность и производственный процесс. Ниже мы рассмотрим наиболее распространенные типы паяльных масок, используемые в промышленности:
1. Жидкая эпоксидная паяльная маска.
Маски для пайки из жидкой эпоксидной смолы являются одними из самых экономичных доступных вариантов. Обычно они наносятся на печатную плату с помощью процесса шелкографии. Жидкая эпоксидная смола представляет собой полимер, который после нанесения подвергается термическому отверждению, затвердевая и прилипая к поверхности печатной платы. Хотя этот тип паяльной маски экономически эффективен, он имеет некоторые ограничения с точки зрения разрешения и точности, что делает его менее подходящим для печатных плат высокой плотности с очень тонкими характеристиками.
Преимущества :
- Экономичен и широко доступен.
- Подходит для печатных плат низкой и средней сложности.
Ограничения :
- Более низкое разрешение по сравнению с паяльными масками с фотоизображением.
- Не идеально подходит для приложений с высокой плотностью или высокой надежностью.
2. Жидкая паяльная маска для фотоизображения (LPSM).
Жидкая паяльная маска с фотоизображением (LPSM) — это более совершенный тип паяльной маски, которая наносится либо методом шелкографии, либо распылением. Он использует фотолитографию для определения областей, где паяльная маска должна оставаться, а где ее следует удалить. Этот процесс аналогичен тому, который используется в производстве полупроводников, где для экспонирования желаемого рисунка используется фотошаблон.
Технология LPSM обеспечивает более высокое разрешение и подходит для сложных печатных плат высокой плотности , где точность имеет решающее значение. Использование LPSM широко распространено в электронной промышленности благодаря оптимальному сочетанию экономичности, точности и надежности.
Преимущества :
- Высокое разрешение, подходит для компонентов с мелким шагом.
- Универсальные методы нанесения (шелкография или распыление).
- Надежный для печатных плат высокой плотности и высокой надежности.
Ограничения :
- Дороже, чем жидкие эпоксидные паяльные маски.
- Требует более точных условий обработки.
3. Сухая пленочная паяльная маска (DFSM).
Сухая пленочная паяльная маска (DFSM) — еще одна паяльная маска высокого разрешения, обычно наносимая с помощью вакуумного ламинирования. Этот тип паяльной маски представляет собой сухую пленку, которая приклеивается к печатной плате под вакуумом, чтобы избежать образования пузырей и обеспечить равномерное покрытие. После ламинирования пленка подвергается воздействию УФ-излучения через фотомаску, аналогично процессу LPSM, для определения рисунка паяльной маски. Затем неэкспонированные участки удаляются, а оставшаяся маска термически отверждается.
Технология DFSM особенно хорошо подходит для печатных плат с очень мелкими элементами и часто используется в областях применения, где требуется высочайший уровень точности и надежности, например, в военной и аэрокосмической электронике.
Преимущества :
- Высокое разрешение идеально подходит для очень мелких деталей.
- Отличная адгезия и покрытие.
- Подходит для приложений с высокой надежностью.
Ограничения :
- Более дорогой и сложный в применении, чем другие типы паяльных масок.
- Требуется специализированное оборудование для нанесения и обработки.
Процесс нанесения паяльной маски
Процесс нанесения паяльной маски на печатную плату — это многоэтапная процедура, требующая пристального внимания к деталям, чтобы конечный продукт соответствовал требуемым спецификациям. Ниже представлен обзор процесса нанесения паяльной маски:
1. Очистка платы
Перед нанесением паяльной маски печатную плату необходимо тщательно очистить от любых загрязнений, таких как пыль, жир или окисление, которые могут помешать приклеиванию паяльной маски. Процесс очистки обычно включает в себя сочетание химической очистки и механической чистки с последующим ополаскиванием и сушкой.
2. Нанесение паяльной маски
В зависимости от типа используемой паяльной маски процесс нанесения может различаться:
- Для жидкой эпоксидной смолы: жидкая эпоксидная смола наносится на печатную плату методом шелкографии. Затем маска распределяется по плате, чтобы покрыть все области, кроме площадок и переходных отверстий.
- Для LPSM: жидкая паяльная маска либо наносится трафаретной печатью, либо распыляется на печатную плату. Затем с помощью фотомаски экспонируется желаемый рисунок, после чего неэкспонированные участки смываются.
- Для DFSM: сухая пленка ламинируется на печатную плату с помощью вакуумного ламинирования. Затем плата подвергается воздействию ультрафиолетового света через фотомаску, а неэкспонированные участки пленки удаляются.
3. Предварительное закаливание
После нанесения паяльной маски она подвергается предварительному закалке, при котором частично отверждается. Этот шаг помогает стабилизировать маску и облегчает удаление нежелательных участков на стадии разработки.
4. Визуализация и экспозиция
На этом этапе печатная плата с нанесенной паяльной маской совмещается с фотомаской, содержащей желаемый рисунок паяльной маски. Затем сборка подвергается воздействию ультрафиолетового света, который затвердевает паяльную маску на открытых участках, а неэкспонированные участки остаются мягкими и удаляемыми.
5. Развитие
Затем печатную плату помещают в раствор проявителя, который удаляет мягкий, неэкспонированный материал паяльной маски, обнажая лежащие под ней медные площадки и следы, которые необходимо оставить непокрытыми. Оставшаяся паяльная маска полностью затвердевает, чтобы гарантировать ее надежное соединение с печатной платой.
6. Окончательная закалка и очистка.
Последний этап процесса включает полное отверждение паяльной маски, часто с использованием термического процесса, чтобы обеспечить максимальную долговечность и адгезию. После отверждения печатную плату очищают от остатков и загрязнений, оставляя гладкую и чистую поверхность, готовую к сборке.

Толщина паяльной маски: критический момент
Одним из наиболее важных факторов при проектировании и применении паяльной маски является ее толщина. Толщина паяльной маски напрямую влияет на эффективность маски в защите печатной платы и обеспечении надежной пайки. Если толщина паяльной маски слишком велика, она может закрыть участки, которые необходимо открыть для пайки, например контактные площадки и переходные отверстия. И наоборот, если толщина паяльной маски недостаточна, она может не обеспечить достаточную защиту от окисления или механических повреждений.
Типичная толщина паяльной маски:
- Для большинства печатных плат рекомендуется толщина паяльной маски около 0.5 мила (12.7 микрона) над медными дорожками. Однако это может варьироваться в зависимости от конкретных требований к печатной плате.
- На участках без компонентов толщина паяльной маски может достигать 1.2 мила (30.48 микрона), в то время как на более сложных участках, например, с плотной схемой, может потребоваться более тонкое нанесение — всего 0.3 мила (7.62 микрона).
Контроль толщины паяльной маски:
- Жидкие паяльные маски: Толщина жидких паяльных масок может варьироваться в зависимости от метода нанесения. Напыление имеет тенденцию обеспечивать более однородную толщину, тогда как шелкография может привести к различиям по всем направлениям.
- Сухие пленочные паяльные маски: DFSM обеспечивают больший контроль над толщиной благодаря процессу ламинирования, который может обеспечить равномерный слой по всей печатной плате.
Обеспечение соответствующей толщины паяльной маски жизненно важно для достижения желаемого баланса между защитой и функциональностью. Это также важно для соответствия отраслевым стандартам, особенно в приложениях с высокой надежностью, где требуется точный контроль над всеми аспектами процесса производства печатных плат.
Особенности проектирования паяльной маски
Выбор и определение слоя паяльной маски — это не только эстетический вопрос, но и фактор, напрямую влияющий на паяемость, расстояние между изоляционными слоями, прозрачность при контроле качества и общую технологичность производства. Ниже приведены ключевые правила и параметры проектирования паяльной маски, которые обычно рассматриваются в процессе изготовления печатных плат и проектирования с учетом технологичности производства (DFM).
1. Толщина паяльной маски
Толщина защитной маски должна контролироваться таким образом, чтобы обеспечить защиту без влияния на экспозицию контактных площадок или смачивание припоем. Целевая толщина зависит от типа защитной маски (например, жидкая фоточувствительная или сухая пленочная), метода нанесения и плотности элементов топологии. Для конструкций с малым шагом элементов постоянство толщины имеет такое же значение, как и номинальная толщина.
2. Отверстия, зазоры и перегородки в паяльной маске.
Отверстия в паяльной маске (зоны зазора) — это специально определенные области, которые обнажают медные элементы, такие как контактные площадки, переходные отверстия и контрольные точки. Оставшаяся «сетка» маски между соседними отверстиями представляет собой барьер паяльной маски, который помогает снизить риск образования перемычек припоя на компонентах с малым шагом выводов.
Для печатных плат с высокой плотностью и малым шагом выводов возможность создания перегородки зависит от производственных параметров. Обычно рекомендуется поддерживать ширину перегородки из паяльной маски ≥4 мил (≈0.1 мм), где это возможно, но достижимое значение зависит от типа паяльной маски, процесса формирования изображения и допуска на совмещение. Практические рекомендации по проектированию и распространенные ограничения см. в наших рекомендациях по проектированию перегородок из паяльной маски.
3. Цвет паяльной маски
Цвет паяльной маски может влиять на контрастность при контроле, читаемость шелкографии и достижимое разрешение, особенно для мелких элементов. Зеленый цвет широко используется благодаря стабильности процесса и хорошим характеристикам контроля, в то время как черный/белый/синий могут вносить различную информацию и учитывать технологические особенности. Факторы выбора и компромиссы см. в нашем руководстве по выбору цвета паяльной маски для печатных плат.
4. Расширение (зазор) паяльной маски
Расширение паяльной маски (часто рассматриваемое как зазор паяльной маски вокруг контактных площадок) компенсирует допуск на совмещение, чтобы контактные площадки оставались полностью открытыми для пайки. В качестве отправной точки обычно устанавливают значения около 2–3 мил , но окончательную настройку следует подтвердить с учетом размера контактных площадок, расстояния между ними, кольцевого зазора и возможностей выравнивания производителя. Чрезмерное расширение может уменьшить ширину перегородки или обнажить соседние медные контакты, увеличивая риск образования перемычек припоя или непреднамеренных коротких замыканий. Обычно это окончательно определяется во время проверок DFM (проектирование для производства).
5. Отраслевые стандарты и соответствие
Для регулируемых или высоконадежных изделий требования к паяльной маске часто определяются со ссылкой на отраслевые стандарты, такие как IPC-SM-840. Согласование чертежей, технологических карт и критериев приемки с соответствующими документами IPC помогает уменьшить неопределенность и обеспечить стабильное качество. Для более широкого обзора документов IPC, используемых в проектировании, изготовлении, контроле и сборке печатных плат, см. наши стандарты IPC для печатных плат.
Как инженеры CAM создают файлы паяльной маски при производстве печатных плат
В производстве печатных плат инженеры CAM отвечают за преобразование проектных файлов в инженерные файлы, необходимые для производства, включая создание файлов паяльной маски (паяльного резиста). Сначала инженер должен импортировать файлы Gerber, предоставленные разработчиком, в программное обеспечение CAM и тщательно проверить слои контактных площадок и паяльной маски, чтобы убедиться в отсутствии ошибок в проекте. При создании слоя паяльной маски инженер устанавливает расширение паяльной маски, обычно от 2 до 3 мил (от 50.8 до 76.2 микрон), чтобы обеспечить достаточное пространство вокруг контактных площадок и предотвратить короткие замыкания. Кроме того, параметр толщины паяльной маски должен быть зарегистрирован в системе планирования ресурсов предприятия (ERP), и операторы производства будут следовать данным о толщине паяльной маски из ERP, чтобы убедиться, что слой паяльной маски соответствует требуемой толщине.
Затем инженер CAM оптимизирует паяльную маску, особенно для печатных плат высокой плотности. Инженер оптимизирует ширину паяльной маски, обычно 2 мила (50.8 микрона), чтобы предотвратить образование мостиков припоя во время процесса пайки. Инженеру также необходимо убедиться, что отверстия слоя паяльной маски точно совмещены с контактными площадками, дорожками, переходными отверстиями и другими слоями, чтобы предотвратить электрические проблемы, вызванные неточностями конструкции. В местах с высокой плотностью размещения паяльная маска должна быть очень точной, чтобы избежать коротких замыканий или других неисправностей.
Наконец, инженер проверит всю конструкцию, чтобы убедиться, что все слои правильно подобраны и скоординированы. После проверки инженер сохранит слой паяльной маски в виде файла Gerber и создаст вспомогательные файлы, необходимые для производства, такие как файлы сверления и списки соединений. Эти файлы будут упакованы и переданы в производственный отдел для производства печатных плат. Благодаря точному проектированию и проверке паяльной маски инженеры CAM могут гарантировать высокую надежность и долговечность печатной платы как в производстве, так и в реальном использовании, повышая производительность конечного продукта.
Отправьте в Highleap Electronics ваши файлы Gerber, спецификацию материалов, количество и требования к изготовлению. Мы поддерживаем изготовление паяльных масок на заказ, изготовление печатных плат, поиск компонентов, поверхностный монтаж и монтаж в отверстия, контроль качества, тестирование и полный цикл производства «под ключ».
От прототипов и небольших партий до крупносерийного производства печатных плат и сборок, мы можем выполнять повторные заказы и осуществлять доставку по всему миру для международных клиентов.
Заключение
Паяльная маска является фундаментальным компонентом в процессе производства печатных плат, играющим решающую роль в защите печатной платы от факторов окружающей среды, предотвращении коротких замыканий и обеспечении надежности и долговечности конечного продукта. Понимание различных типов паяльных масок, процессов их применения и ключевых моментов проектирования может помочь вам принимать обоснованные решения при проектировании и производстве печатных плат.
Тщательно выбирая подходящий тип паяльной маски, контролируя процесс нанесения и соблюдая отраслевые стандарты, вы можете повысить производительность и надежность своих печатных плат, гарантируя, что они будут соответствовать требованиям даже самых жестких условий применения.
Если у вас есть какие-либо вопросы или вам нужна дополнительная помощь в проектировании и производстве печатной платы, обращайтесь к нашей команде экспертов. Мы здесь, чтобы помочь вам разобраться в сложностях производства печатных плат и добиться результатов высочайшего качества для ваших проектов.
Рекомендуемые сообщения
Изготовление печатных плат с высоким соотношением сторон для металлизированных сквозных отверстий.
Компания Highleap Electronics производит печатные платы с высоким соотношением сторон...
Производство пассивных встраиваемых печатных плат для интегрированных систем.
Компания Highleap Electronics производит встраиваемые пассивные печатные платы...
Изготовление печатных плат с полостями для высокоточных разработок.
Печатная плата с полостью — это специально разработанная плата с утопленным или...
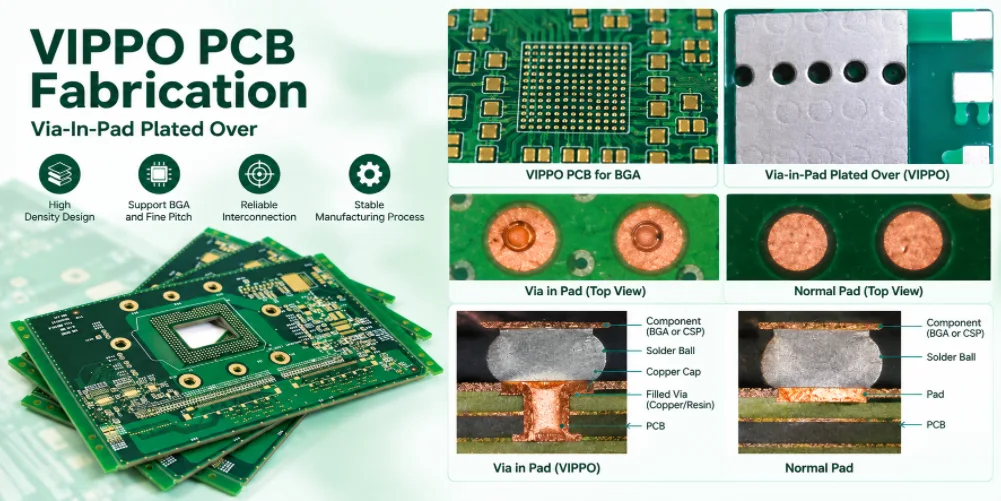
Компания VIPPO производит печатные платы для BGA-компонентов и термопрокладок.
Компания Highleap Electronics предоставляет услуги по изготовлению печатных плат VIPPO для...
Узнайте, как наш опыт может помочь в вашем следующем проекте печатной платы.