
การตรวจสอบและรับรองตามมาตรฐาน IPC-A-610 ระดับ 3
สารบัญ
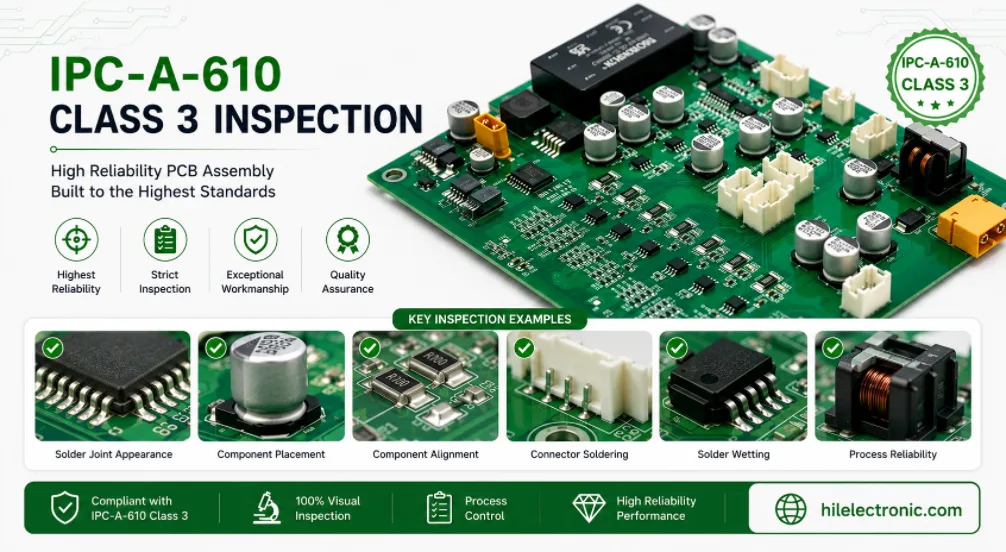
การตรวจสอบและการยอมรับตามมาตรฐาน IPC-A-610 Class 3สนับสนุนการประกอบแผงวงจรพิมพ์ (PCB) ที่มีความน่าเชื่อถือสูง โดยให้ลูกค้าและผู้ประกอบมีพื้นฐานร่วมกันในการตรวจสอบคุณภาพงาน เมื่อมีการระบุมาตรฐานและระดับชั้นไว้ Highleap Electronics สามารถตรวจสอบแผงวงจรที่ประกอบเสร็จแล้วตามข้อกำหนดของลูกค้าที่ตกลงกันไว้ โดยใช้การตรวจสอบด้วยสายตา, AOI, การตรวจสอบด้วยรังสีเอ็กซ์, การตรวจสอบชิ้นงานตัวอย่างแรก และการจัดทำเอกสาร เมื่อรายการเหล่านี้รวมอยู่ในขอบเขตของใบเสนอราคา
IPC-A-610 เป็นมาตรฐานการยอมรับสำหรับชิ้นส่วนประกอบอิเล็กทรอนิกส์ ควรใช้ร่วมกับแบบร่างของลูกค้า บันทึกการประกอบ รายการวัสดุ (BOM) ข้อกำหนดการทดสอบ และข้อกำหนดการบัดกรีใดๆ ที่ลูกค้าอ้างอิง การตรวจสอบไม่สามารถทดแทนการควบคุมกระบวนการที่เหมาะสมได้ การประกอบระดับ 3 ควรวางแผนตั้งแต่การตรวจสอบทางวิศวกรรมไปจนถึงการผลิต ไม่ใช่เพียงแค่ตรวจสอบในตอนท้ายเท่านั้น
Highleap ถือว่าการตรวจสอบตามมาตรฐาน IPC-A-610 Class 3 เป็นส่วนหนึ่งของข้อตกลงด้านการผลิตและคุณภาพ ลูกค้าควรระบุมาตรฐานฉบับแก้ไข ประเภทการประกอบ และข้อกำหนดเพิ่มเติมในแบบร่าง หากโครงการใดต้องการข้อกำหนดการบัดกรีตามมาตรฐาน J-STD-001 หมายเหตุเกี่ยวกับฝีมือของลูกค้า หรือการอนุมัติชิ้นงานตัวอย่างแรก ข้อกำหนดเหล่านั้นควรได้รับการจัดส่งก่อนการปล่อยผลิต
ขอบเขตการตรวจสอบตามมาตรฐาน IPC-A-610 ระดับ 3
ขอบเขตการตรวจสอบควรได้รับการกำหนดก่อนเริ่มการผลิต การตรวจสอบระดับ 3 อาจรวมถึงการตรวจสอบตำแหน่งของชิ้นส่วน การตรวจสอบรอยเชื่อม การตรวจสอบรอยเชื่อมแบบทะลุรู การตรวจสอบรอยเชื่อม SMT การตรวจสอบความสะอาดหรือสิ่งตกค้าง (หากมีการระบุไว้) การตรวจสอบเครื่องหมายและสภาพทางกล และการบันทึกข้อบกพร่องหรือการเบี่ยงเบนที่ได้รับการอนุมัติ
ลักษณะที่มองเห็นได้:ตำแหน่งการวาง, ขั้วไฟฟ้า, รอยบัดกรี, สะพานเชื่อม, ขาชิ้นส่วนยกตัว, ชิ้นส่วนที่เสียหาย และสภาพของแผงวงจร
คุณสมบัติที่ซ่อนอยู่ เช่น BGA, QFN และเงื่อนไขการบัดกรีแบบทะลุรูบางประเภท อาจต้องใช้การตรวจสอบด้วยรังสีเอ็กซ์เมื่อมีการตกลงกันไว้
เอกสารที่ต้องส่งประกอบด้วยรายงานการตรวจสอบ ภาพถ่าย บันทึกการเอ็กซ์เรย์ หรือบันทึกตัวอย่างชิ้นแรก เมื่อรวมอยู่ในขอบเขตงาน
การตรวจสอบที่เชื่อมโยงกับข้อกำหนดที่ประกาศใช้
ผู้ตรวจสอบควรตรวจสอบชิ้นส่วนประกอบเทียบกับเวอร์ชันที่ถูกต้องและระดับที่ระบุไว้ หากแบบระบุว่าเป็นระดับ 3 แผนการตรวจสอบก็ควรสะท้อนถึงระดับนั้น หากลูกค้าต้องการเกณฑ์เพิ่มเติม เกณฑ์เหล่านั้นควรพร้อมให้ทีมผลิตและทีมตรวจสอบทราบก่อนเริ่มการผลิต
การตรวจสอบยังขึ้นอยู่กับการเข้าถึงชิ้นส่วนด้วย ขั้วต่อแบบปีกนกที่มองเห็นได้อาจได้รับการตรวจสอบแตกต่างจากขั้วต่อแบบ BGA หรือแผ่นระบายความร้อนแบบ QFN หากข้อต่อบัดกรีที่ซ่อนอยู่มีความสำคัญ ควรระบุข้อกำหนดการตรวจสอบด้วยรังสีเอ็กซ์ไว้ในเอกสารขอใบเสนอราคา (RFQ) แทนที่จะสันนิษฐานหลังจากประกอบเสร็จแล้ว
การจัดวางชิ้นส่วนและการยอมรับรอยเชื่อมบัดกรี
การจัดวางชิ้นส่วนและการยอมรับรอยบัดกรีเป็นหัวใจสำคัญของการตรวจสอบ PCBA การตรวจสอบจะตรวจสอบว่าชิ้นส่วนถูกจัดวางอย่างถูกต้อง รอยบัดกรีมีรูปทรงที่ยอมรับได้ และข้อบกพร่องได้รับการควบคุมก่อนการจัดส่ง การตรวจสอบระดับ 3 โดยทั่วไปจะมีมาตรฐานคุณภาพงานที่เข้มงวดกว่าระดับที่ต่ำกว่า
การตรวจสอบการจัดวาง
การตรวจสอบการจัดวางจะตรวจสอบขั้ว การวางแนว การจับคู่บรรจุภัณฑ์ การเลื่อนของชิ้นส่วน การเอียง การจัดแนวขา และความเสียหายทางกล ชิ้นส่วนที่มีขั้ว เช่น ไดโอด ตัวเก็บประจุแบบอิเล็กโทรไลต์ ไอซี ตัวเชื่อมต่อ และ LED ควรตรงกับแบบประกอบและเครื่องหมายบนแผงวงจร หากเครื่องหมายบนแผงวงจรขัดแย้งกับแบบ ควรชี้แจงปัญหาให้ชัดเจนก่อนดำเนินการผลิตต่อไป
การตรวจสอบรอยเชื่อมบัดกรี
การตรวจสอบรอยเชื่อมบัดกรีจะพิจารณาถึงการเปียกของบัดกรี ปริมาณบัดกรี การเชื่อมต่อผิดพลาด บัดกรีไม่เพียงพอ ขาบัดกรีหลุด บัดกรีไม่เรียบ และสภาพการทำงานอื่นๆ สำหรับชิ้นส่วนประกอบที่มีความน่าเชื่อถือสูง ควรแก้ไขข้อบกพร่องของบัดกรีโดยการแก้ไขอย่างเป็นระบบเฉพาะเมื่อการแก้ไขนั้นได้รับอนุญาตและปลอดภัยสำหรับชิ้นส่วนและแผงวงจรพิมพ์เท่านั้น
การยอมรับรอยบัดกรีที่ดีเริ่มต้นก่อนการตรวจสอบ การออกแบบแผ่นรองบัดกรี ขนาดของช่องเปิดแผ่นสเตนซิล การเลือกใช้เนื้อบัดกรี การตกแต่งผิวชิ้นส่วน การตกแต่งพื้นผิว โปรไฟล์การหลอม และมวลความร้อนของแผงวงจร ล้วนมีส่วนสำคัญต่อผลลัพธ์ การตรวจสอบสามารถระบุข้อบกพร่องได้ แต่การควบคุมกระบวนการจะช่วยป้องกันข้อบกพร่องเหล่านั้น
การตรวจสอบการประกอบแบบ Through-Hole และ SMT
การบัดกรีแบบ SMT และแบบ Through-hole มีข้อควรพิจารณาในการตรวจสอบที่แตกต่างกัน การตรวจสอบ SMT เน้นที่ชิ้นส่วนขนาดเล็ก ตำแหน่งของขา คุณภาพของน้ำยาบัดกรี และคุณภาพการหลอมละลาย ในขณะที่การตรวจสอบแบบ Through-hole เน้นที่การเติมน้ำยาบัดกรี การเปียกของน้ำยาบัดกรี การยื่นออกมาของขา สภาพของรู และผลกระทบจากมวลความร้อน ชิ้นส่วนประกอบแบบผสมจำเป็นต้องใช้ทั้งสองวิธี
| ประเภทการประกอบ | จุดเน้นการตรวจสอบ | การควบคุมการผลิตทั่วไป |
|---|---|---|
| SMT | การวางตำแหน่ง ขั้ว การเชื่อมต่อตะกั่วที่ไม่เพียงพอ และการจัดเรียงแพ็คเกจ | การออกแบบสเตนซิล, โปรแกรมการจัดวาง, โปรไฟล์การหลอม และพื้นที่ใช้งาน (AOI) |
| บีจีเอและคิวเอฟเอ็น | รอยเชื่อมบัดกรีที่ซ่อนอยู่ ความเสี่ยงต่อการเกิดช่องว่าง และการจัดแนวที่ไม่ถูกต้อง | เอ็กซ์เรย์เมื่อจำเป็น การควบคุมการวาง และโปรไฟล์ความร้อน |
| ผ่านรู | ปริมาณตะกั่วบัดกรี การเปียกของตะกั่ว สภาพของตะกั่ว และความเสถียรของตัวเชื่อมต่อ | การควบคุมการบัดกรีแบบคลื่น แบบเลือก หรือแบบแมนนวล |
| การประกอบแบบผสม | ปฏิสัมพันธ์ระหว่าง SMT, การติดตั้งแบบ Through-hole, การหลอมด้วยความร้อน และการทำงานด้วยมือ | การวางแผนลำดับขั้นตอนการทำงานและจุดตรวจสอบ |
สำหรับงานระดับ 3 กระบวนการผลิตควรเปิดโอกาสให้ตรวจสอบก่อนที่ปัญหาจะถูกซ่อนไว้ ตัวอย่างเช่น อาจต้องตรวจสอบรอยต่อด้านล่างหลังจากบัดกรีแบบเลือกจุด และอาจต้องตรวจสอบคุณภาพ BGA ด้วยรังสีเอ็กซ์ก่อนการเคลือบแบบคอนฟอร์มอลหรือการประกอบตัวเรือนขั้นสุดท้าย
ประเภทของข้อบกพร่องและบันทึกการยอมรับ
การตรวจสอบควรแยกแยะเงื่อนไขที่ยอมรับได้ ตัวชี้วัดกระบวนการ และข้อบกพร่องตามเกณฑ์การยอมรับที่กำหนดไว้ วิธีนี้ช่วยหลีกเลี่ยงการตัดสินใจตามอำเภอใจและสนับสนุนการสื่อสารที่ชัดเจนกับลูกค้า หากพบปัญหาที่อยู่นอกเหนือเกณฑ์การยอมรับที่กำหนดไว้ ควรจัดการโดยการแก้ไขงาน การอนุมัติจากลูกค้า หรือการควบคุมความเบี่ยงเบน ขึ้นอยู่กับกฎของคำสั่งซื้อ
ขอบเขตการยอมรับที่ชัดเจน
ทีมผลิตควรทราบว่าเงื่อนไขใดที่ยอมรับได้ เงื่อนไขใดที่ต้องตรวจสอบ และเงื่อนไขใดที่ต้องแก้ไข ตัวอย่างเช่น สภาพภายนอกอาจยอมรับได้ในผลิตภัณฑ์หนึ่ง แต่ไม่เป็นที่ยอมรับในอีกผลิตภัณฑ์หนึ่ง หากแบบร่างของลูกค้ากำหนดข้อจำกัดไว้ สภาพการบัดกรีอาจผ่านเกณฑ์ Class 2 แต่ไม่ผ่านเกณฑ์ Class 3 นี่คือเหตุผลที่ต้องมีข้อมูลเกี่ยวกับ Class ที่ระบุและหมายเหตุของลูกค้าให้พร้อมก่อนการตรวจสอบ
เนื้อหาบันทึกการตรวจสอบ
บันทึกการตรวจสอบอาจรวมถึงหมายเลขชิ้นส่วน การแก้ไข จำนวนล็อต วันที่ตรวจสอบ วิธีการตรวจสอบ ผลการตรวจสอบ (ผ่าน/ไม่ผ่าน) คำอธิบายข้อบกพร่อง บันทึกการแก้ไข และลายเซ็นผู้ตรวจสอบ เมื่อต้องการภาพถ่ายหรือภาพเอ็กซ์เรย์ เอกสารขอใบเสนอราคาควรระบุรูปแบบและระยะเวลาการเก็บรักษาที่คาดหวังไว้
เอกสารควรมีประโยชน์ ไม่ใช่แค่สวยงาม หากลูกค้าต้องการหลักฐานคุณภาพขาเข้า การอนุมัติชิ้นงานตัวอย่างแรก หรือข้อมูลการถ่ายโอนการผลิต รูปแบบเอกสารควรช่วยสนับสนุนกระบวนการนั้น หากต้องการเพียงการตรวจสอบมาตรฐาน เอกสารที่เรียบง่ายกว่าอาจเพียงพอ
การสนับสนุนการตรวจสอบด้วย AOI, รังสีเอ็กซ์ และการตรวจสอบด้วยตนเอง
วิธีการตรวจสอบที่แตกต่างกันมีวัตถุประสงค์ที่แตกต่างกัน AOI มีประโยชน์สำหรับเงื่อนไข SMT ที่มองเห็นได้หลายอย่าง การตรวจสอบด้วยรังสีเอ็กซ์มีประโยชน์สำหรับข้อต่อบัดกรีที่ซ่อนอยู่และเงื่อนไขรูทะลุบางประเภทเมื่อจำเป็น การตรวจสอบด้วยมือยังคงมีความสำคัญสำหรับจุดตรวจสอบระดับ 3 รายละเอียดทางกล ตัวเชื่อมต่อ สายไฟ ข้อต่อบัดกรีด้วยมือ และพื้นที่ที่การตรวจสอบอัตโนมัติมีข้อจำกัด
เหมาะสำหรับการตรวจสอบตำแหน่ง ขั้ว การเอียง การเชื่อมต่อผิดพลาด และข้อบกพร่องในการบัดกรีที่มองเห็นได้หลายจุด
ใช้เมื่อต้องการตรวจสอบรอยต่อที่ซ่อนอยู่ และเมื่อใบเสนอราคารวมถึงการตรวจสอบด้วยรังสีเอ็กซ์
มีความสำคัญต่อตัวเชื่อมต่อ การบัดกรีด้วยมือ สภาพทางกล และการตัดสินใจยอมรับ
มีประโยชน์สำหรับการตรวจสอบความถูกต้องของเวอร์ชันแรกก่อนที่จะปล่อยออกสู่ตลาดในปริมาณมาก
แผนการตรวจสอบก่อนการผลิต
ควรตกลงแผนการตรวจสอบก่อนเริ่มการผลิต หากจำเป็นต้องใช้เครื่องเอ็กซ์เรย์สำหรับ BGA ทุกชิ้น หรือหากจำเป็นต้องใช้รูปถ่ายเพื่อขออนุมัติชิ้นงานตัวอย่างแรก จะส่งผลกระทบต่อต้นทุนและกำหนดการ หากลูกค้าต้องการเพียงการตรวจสอบมาตรฐาน ใบเสนอราคาไม่ควรคำนึงถึงเอกสารประกอบที่ครอบคลุมมากกว่านั้น
สำหรับคำสั่งซื้อซ้ำ แผนการตรวจสอบเดียวกันควรยังคงเชื่อมโยงกับการแก้ไขชิ้นส่วน หากลูกค้าเปลี่ยนแปลงระดับการยอมรับ ชุดเอกสาร หรือข้อกำหนดการทดสอบการทำงาน ใบเสนอราคาและแผนการผลิตควรได้รับการปรับปรุงก่อนการผลิตล็อตถัดไป
การควบคุมการแก้ไขงานสำหรับชิ้นส่วนประกอบคลาส 3
การซ่อมแซมอย่างถูกต้องสามารถทำให้ชิ้นส่วนประกอบกลับมาอยู่ในสภาพที่ยอมรับได้ แต่ก็อาจก่อให้เกิดความเสี่ยงใหม่ๆ ได้เช่นกัน ชิ้นส่วนประกอบประเภทที่ 3 ควรใช้ขั้นตอนการซ่อมแซมที่ควบคุมได้ เครื่องมือที่เหมาะสม ผู้ปฏิบัติงานที่ได้รับการฝึกอบรม และการตรวจสอบหลังการซ่อมแซม การซ่อมแซมที่มากเกินไปหรือซ้ำซ้อนควรได้รับการตรวจสอบ เนื่องจากอาจทำให้แผ่นรอง ชิ้นส่วน หรือวัสดุเคลือบเสียหายได้
เส้นทางการตัดสินใจปรับปรุงงาน
- ระบุข้อบกพร่อง: ตรวจสอบความถูกต้องของปัญหาตามเกณฑ์การยอมรับที่กำหนดไว้
- ตรวจสอบความเสี่ยงในการซ่อมแซม: ตรวจสอบความไวของส่วนประกอบ ขนาดแผ่นรอง การสัมผัสความร้อน และการเข้าถึง
- ดำเนินการแก้ไขงานอย่างเป็นระบบ: ใช้เครื่องมือ วัสดุ และปฏิบัติตามคำแนะนำที่ได้รับการอนุมัติ
- ตรวจสอบหลังการแก้ไข: ตรวจสอบตำแหน่งที่ซ่อมแซมและพื้นที่โดยรอบ
- บันทึกผลลัพธ์: แก้ไขเอกสารเมื่อลูกค้าต้องการเอกสารเพิ่มเติม
การอนุมัติจากลูกค้าสำหรับกรณีพิเศษ
ข้อบกพร่องบางประการควรได้รับการตรวจสอบร่วมกับลูกค้าก่อนการแก้ไขหรือการจัดส่ง ตัวอย่างเช่น แผ่นรองชำรุด การเปลี่ยนชิ้นส่วนที่สำคัญ การแก้ไขซ้ำ ความต้องการในแบบร่างที่ไม่ชัดเจน ชิ้นส่วนทดแทน หรือสภาวะที่การแก้ไขอาจส่งผลต่อการรับรองคุณภาพ ลูกค้าควรเป็นผู้กำหนดกฎเกณฑ์การอนุมัติสำหรับชิ้นส่วนประกอบที่สำคัญ

แนะนำโพสต์

การผลิตแผงวงจรพิมพ์ (PCB) ตัวกรอง TMM6
สารบัญ เหตุใดนักออกแบบตัวกรองไมโครเวฟจึงใช้...

เปรียบเทียบ Taconic RF 35 กับ RO4350B PCB
สารบัญ RF-35 เทียบกับ RO4350B การจัดซื้อและ...

การผลิตแผงวงจรพิมพ์ (PCB) ตัวกรอง TMM4
กระบวนการผลิตแผงวงจรพิมพ์ (PCB) สำหรับตัวกรอง TMM4 อยู่ภายใต้การควบคุมของ...

การผลิต PCB รุ่น TMM3 สำหรับโมดูล RF
การผลิต PCB รุ่น TMM3 มีประโยชน์มากที่สุดในกรณีที่โมดูล RF...
วิธีการรับใบเสนอราคาสำหรับ PCB
เราจะทำการวิเคราะห์ DFM/DFA ให้คุณและส่งรายงานให้คุณทราบ คุณสามารถอัปโหลดไฟล์ของคุณได้อย่างปลอดภัยผ่านทางเว็บไซต์ของเรา เราต้องการข้อมูลต่อไปนี้เพื่อแจ้งราคาให้คุณทราบ:
-
- Gerber, ODB++ หรือ .pcb เฉพาะ
- รายการ BOM หากคุณต้องการประกอบ
- จำนวน
- เวลาเปิด
สำหรับบริการ PCBA โปรดระบุ BOM (รายการวัสดุ) และคำแนะนำการประกอบเฉพาะของคุณ นอกจากนี้ เรายังเสนอบริการวิเคราะห์ DFM/DFA เพื่อเพิ่มประสิทธิภาพการออกแบบของคุณสำหรับการผลิตและการประกอบ เพื่อให้แน่ใจว่ากระบวนการผลิตจะราบรื่น