
Припій 60/40 проти 63/37: температури плавлення, евтектична поведінка та який використовувати
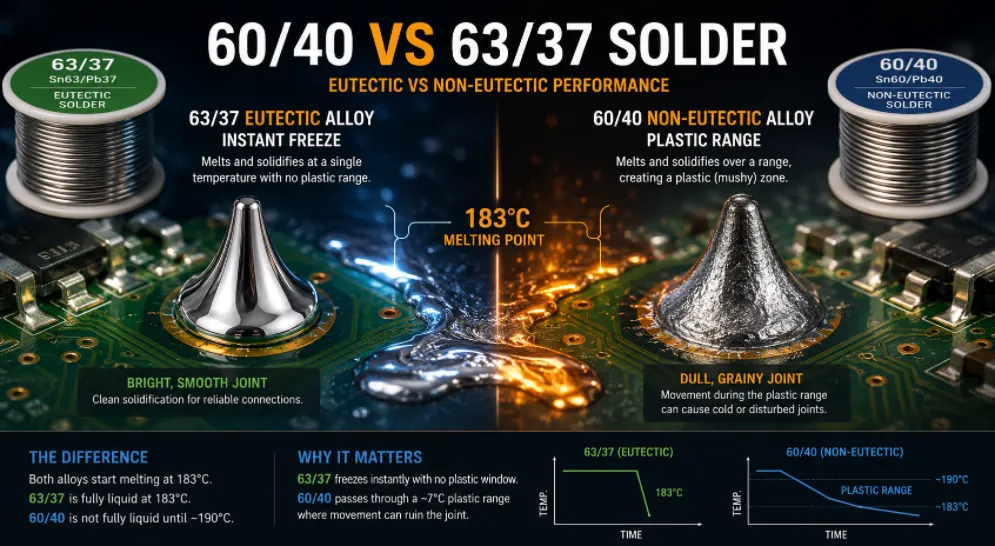
Рисунок 1. Припій 60/40 проти 63/37
Останнє оновлення: травень 2026 р. · Практичне порівняння для ручного паяння, ремонту та складання
Вибір між припоєм 60/40 та 63/37 зводиться до одного металургійного факту — один є евтектичним, а інший ні — і цей факт впливає на те, як кожен сплав плавиться, замерзає та утворює з'єднання. Обидва є олов'яно-свинцевими припоями, які десятиліттями використовувалися в електроніці, і обидва досі займають своє місце у 2026 році, незважаючи на зростання популярності безсвинцевих припоїв. Цей посібник пояснює різницю простою мовою, наводить показники плавлення пліч-о-пліч, простежує наслідки для якості з'єднання аж до того, як фізично виглядає погане з'єднання, і завершується чіткими вказівками щодо того, коли звертатися до кожного сплаву та як його вказати для замовлення на складання.
- Що насправді означають числа 60/40 та 63/37
- Евтектична точка та чому 63/37 є особливим
- Температури плавлення та діапазон пластичних речовин, пліч-о-пліч
- Як пластикова плита створює холодні та порушені з'єднання
- Вибір між 60/40 та 63/37 залежно від застосування
- RoHS, безсвинцеві та місця, де досі використовується свинцевий припій
- Форми, зберігання та безпечне поводження з обома сплавами
- Вказівка вашого припою в замовленні на складання
- Часті питання
Що насправді означають числа 60/40 та 63/37
Ці числа – це просто співвідношення олова до свинцю за вагою. Припій 60/40 складається з 60% олова та 40% свинцю. Припій 63/37 складається з 63% олова та 37% свинцю. Зміна вмісту олова на три відсотки звучить банально, але вона фіксує один сплав точно в певній точці системи олово-свинець, а інший залишає трохи далі – і ця невелика різниця змінює їхню поведінку при плавленні так, що ви можете це відчути на лабораторному столі.
Чому олово та свинець взагалі використовуються в парі
Олово забезпечує змочування та склеювання; свинець знижує температуру плавлення та покращує оброблюваність і текучість. Жоден з цих металів окремо не паяє електроніку добре — олово саме по собі плавиться вище і є більш крихким, тоді як свинець сам по собі погано змочується. Разом ця пара домінувала в паянні електроніки протягом поколінь саме тому, що вона прощає знос, легко тече та утворює надійні з'єднання за помірних температур, які не нагрівають сусідні компоненти.
Чому різниця в 3% має значення
У більшості систем сплавів зміна складу на 3% є шумом. У системі олово-свинець це різниця між перебуванням в евтектичній точці та перебуванням поруч з нею — і ця єдина відмінність визначає, чи плавиться сплав за однієї температури чи в певному діапазоні. Дискусія між цими двома співвідношеннями, що залишилася, насправді стосується того, як кожен сплав переходить з твердого в рідкий стан, а не того, які метали присутні.
Евтектична точка та чому 63/37 є особливим
Евтектичний сплав має один специфічний склад, який плавиться та замерзає за однієї чітко визначеної температури — поводячись як чистий метал , а не як суміш. У системі олово-свинець це магічне співвідношення становить 63% олова / 37% свинцю. У своїй евтектичній точці 63/37 переходить безпосередньо з твердого стану в рідкий (і назад) без проміжної стадії.
Що означає «евтектика» на практиці
Більшість сумішей плавляться поступово: під час нагрівання вони починають розм'якшуватися за однієї температури і стають повністю рідкими лише за вищої. Евтектична композиція пропускає цю золоту середину. Якщо нагріти 63/37 до 183 °C, суміш буде твердою аж до цієї точки, потім повністю рідкою; якщо охолодити нижче 183 °C, суміш буде рідкою аж до цієї точки, а потім повністю твердне. Перехід відбувається практично миттєво, що є цінністю фахівців з нерухомості.
Неевтектична суміш 60/40 та її кашоподібна середина
60/40 розташований трохи далі від точки евтектики, тому він неевтектичний . Замість однієї температури плавлення він має діапазон плавлення . При нагріванні він починає розм'якшуватися за однієї температури і не є повністю рідким, доки не досягне вищої; при охолодженні він знову проходить через той самий діапазон. У цій смузі сплав частково твердий, а частково рідкий — пастоподібний, напівтвердий «пластичний» стан, який є коренем особливостей 60/40 і причиною, чому він вимагає більш стійкої руки під час охолодження.
Температури плавлення та діапазон пластичних речовин, пліч-о-пліч
Два сплави починають плавитися в одній точці; вони розходяться в тому, що відбувається трохи вище неї. Стіл робить контраст бетонним.
| властивість | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| тип | Евтектика | Неевтектичний |
| Плавиться о | 183 °C (361 °F), одна точка | ~183–190 °C, діапазон |
| Пластиковий асортимент | ніхто | вікно ~7 °C |
| замерзає | Миттєво та чисто | Поступово через діапазон |
| Ризик холодного з'єднання | Опустіть | Вища, якщо порушена |
| Відносна вартість | Трохи вище (більше олова) | Опустіть |
| Типова перевага | Дрібний крок, поверхневий монтаж, професіонали | Наскрізний отвір, хобі, бюджет |
Той самий початок, різний кінець
Обидва сплави починають плавитися при 183 °C. Різниця полягає в тому, що відбувається вище цієї температури: 63/37 повністю рідкий при 183 °C, тоді як 60/40 не стає повністю рідким приблизно до 190 °C. На практиці залізо, нагріте приблизно до 300–350 °C, значно перевищує обидва показники, тому відчуття від нанесення припою схоже — розбіжність проявляється під час критичного моменту охолодження, а не під час нагрівання з'єднання.
Чому момент охолодження є найважливішим
Якість паяння визначається за секунду-дві після того, як ви виймете паяльник. Саме тоді з'єднання твердне та фіксується у своїй внутрішній структурі. Сплав, який миттєво застигає, не дає руху можливості зіпсувати з'єднання; сплав, який залишається в напіврідкому стані, створює вікно, в якому поштовх може його зруйнувати. Це все практичне обґрунтування евтектичного припою в одному реченні.
Як пластикова плита створює холодні та порушені з'єднання
Саме тому професіонали віддають перевагу сталі 63/37. Коли сталь 60/40 охолоджується через свій пластичний діапазон, виникає вікно, в якому з'єднання виглядає твердим, але всередині все ще напіврідке. Якщо компонент або дріт рухається протягом цього вікна — поштовх, вібрація, смикання руки — кристалічна структура, що твердне, порушується, перш ніж вона встигає належним чином застигнути.
Як виглядає уражений суглоб
Результатом є порушений або холодний з'єднання : тьмяне, зернисте та грудкувате, а не блискуче та гладке. Такі з'єднання можуть бути механічно слабкими та електрично ненадійними, і їх часто потрібно переробляти. Оскільки 63/37 не має діапазону пластичності, він замерзає миттєво після охолодження нижче 183 °C, майже не залишаючи місця для руху, який би зіпсував з'єднання. Ця єдина властивість — чисте, миттєве замерзання — є практичною перевагою, яка робить евтектичний припій стандартним для дрібнокрокового та професійного ручного паяння.
Чому уражені суглоби небезпечні, а не просто неприємні
Тупе з'єднання — це не просто косметичний дефект. Порушена кристалічна структура може залишати мікроскопічні порожнини та погане металургійне з'єднання, тому з'єднання може пройти швидке випробування, але пізніше вийти з ладу під впливом вібрації або термоциклування. Періодичні дефекти, пов'язані з холодними з'єднаннями, є одними з найбільш складних для діагностики саме тому, що з'єднання іноді працює. Запобігання їх у джерелі — за допомогою прощаючого сплаву та постійного охолодження — набагато дешевше, ніж боротися з ними пізніше.
Прощаюча сторона 60/40
Пластиковий асортимент не є виключно недоліком. Деякі техніки цінують його для таких завдань, як протирання стиків, обробка галтелів або формування припою на великих з'єднаннях, де короткий робочий вікно дійсно допомагає. Для неушкоджених наскрізних з'єднань 60/40 чудово підходить і коштує трохи менше — саме тому він залишається розумним варіантом за замовчуванням для загальних хобі та ремонтних робіт.
Вибір між 60/40 та 63/37 залежно від застосування
Жоден зі сплавів не є універсально «кращим»; кожен підходить для різних робіт. Підберіть сплав відповідно до роботи.
За типом завдання
- Паяння поверхневим монтажем з дрібним кроком та професійне ручне паяння: 63/37. Чисте, миттєве заморожування зменшує утворення перемички та холодні з'єднання там, де точність має найбільше значення.
- Паяння хвилею та покриття: 63/37 є поширеним вибором завдяки своїй послідовній, передбачуваній поведінці на багатьох суглобах одночасно.
- Загальні хобійні роботи, наскрізне свердління та ремонт: 60/40 цілком достатньо і зазвичай дешевше.
- Моделювання та витирання суглобів: Пластикові вікна 60/40 забезпечують короткий робочий етап, який надають перевагу деякі техніки.
Спеціально для початківців
Обидва сплави підходять під час навчання, але завдяки своїй поблажливій морозостійкості 63/37 менше пошкоджених з'єднань, оскільки немає пластикового вікна, яке тремтяча рука може зіпсувати. Багато новачків вважають цей сплав легшим для отримання стабільних результатів, тому його зазвичай рекомендують для першого рулону припою, незважаючи на його дещо вищу вартість.
Просте правило прийняття рішень
Якщо робота невелика, щільна або має бути надійною, оберіть 63/37. Якщо робота велика, наскрізний отвір, непорушна та обмежена бюджетом, 60/40 підійде. У разі сумнівів, ширший допуск 63/37 робить його безпечнішим варіантом за замовчуванням — невелика премія за ціною купує стабільність.
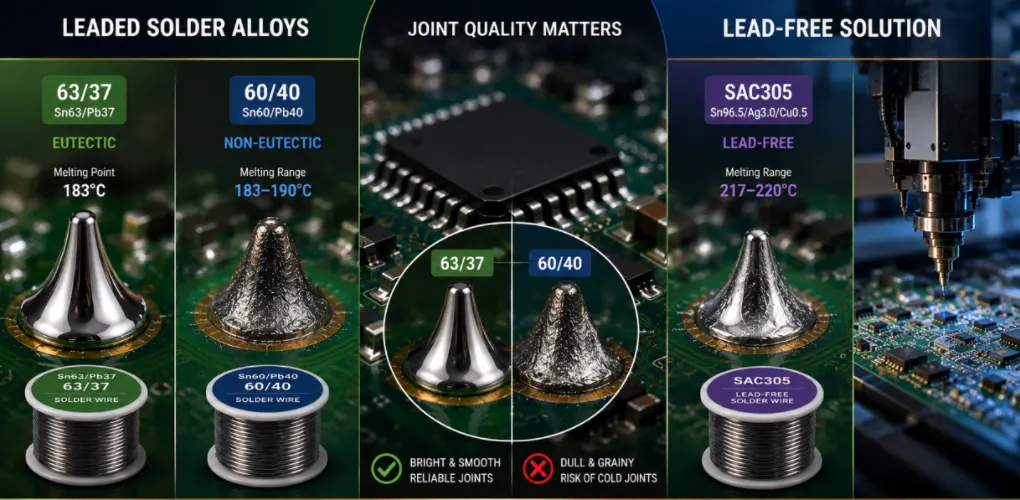
Рисунок 2. Порівняння припоїв 60/40 та 63/37
RoHS, безсвинцеві та місця, де досі використовується свинцевий припій
Як 60/40, так і 63/37 містять свинець, тому жоден з них не відповідає вимогам RoHS. Їх не можна використовувати в комерційних продуктах, що продаються в ЄС та на багатьох інших ринках, де передбачено обмеження використання небезпечних речовин.
Безсвинцева альтернатива
Для відповідного виробництва виробники використовують безсвинцеві сплави, найчастіше SAC305 (96.5% олова, 3% срібла, 0.5% міді). SAC305 плавиться вищою температурою — близько 217–220 °C — і поводиться інакше, ніж свинцевий припій: він менш агресивно змочується, виглядає матовішим навіть за правильного приготування, і вимагає гарячіших прасок і суворішого контролю процесу. Перехід від свинцевого до безсвинцевого — це зміна процесу, а не просто заміна матеріалу.
Де свинцевий припій все ще дозволений і бажаний
Свинцевий припій залишається широко використовуваним для прототипування, переробки, ремонту, хобі та деяких виняткових високонадійних застосувань — аерокосмічної, оборонної та деяких медичних — де свинець все ще дозволений, оскільки його доведена надійність та відсутність ризику утворення олов'яних вусів переважують інші проблеми. Для щоденного навчання та лабораторних робіт, де не застосовується RoHS, 63/37 та 60/40 залишаються чудовим та простим у використанні вибором.
Змішування етилованих та безсвинцевих речовин
Уникайте змішування цих двох матеріалів на одному з'єднанні. Поєднання SAC305 зі свинцевим припоєм призводить до утворення сплаву з непередбачуваною поведінкою плавлення та може послабити з'єднання. Якщо плата була виготовлена без свинцю, обробіть її без свинцю; якщо вона була виготовлена зі свинцем, обробіть її зі свинцем. Зберігайте окремий припій та, в ідеалі, окремі залізні наконечники для кожного.
Форми, зберігання та безпечне поводження з обома сплавами
Як 60/40, так і 63/37 мають однакові фізичні форми, і обидва вимагають однакових звичок безпечного поводження зі свинцем.
доступні форми
Поширеними формами є дріт з каніфольним сердечником (стандарт для ручного паяння, з флюсом, вбудованим в сердечник), суцільний дріт (для використання з окремим флюсом), стрижень (для паяння хвилею та занурення) та паста (для трафаретного друку та оплавлення). Звичайні діаметри дроту 0.6–0.8 мм підходять для більшості робіт з платами; тонший дріт підходить для поверхневого монтажу з дрібним кроком, товстіший дріт підходить для великих з'єднань та проводів.
зберігання
Зберігайте припійний дріт у прохолодному, сухому місці; багато продуктів відповідають стандартам матеріалів, таким як ASTM B32, щодо складу. Дріт зберігається роками. Паяльна паста відрізняється — вона має вимоги до охолодження та терміну придатності, на відміну від дроту, її необхідно довести до кімнатної температури перед використанням, і вона руйнується після відкриття, тому її купують для виробничої партії, а не зберігають у запасах.
Безпека
Свинець становить реальну небезпеку для здоров'я. Працюйте з вентиляцією, уникайте вдихання парів флюсу, не їжте та не пийте за робочим столом і мийте руки після роботи з припоєм, що містить свинець. Тримайте припій та їжу суворо окремо. Ці запобіжні заходи прості та не підлягають обговоренню, і вони однаково стосуються як сплавів 60/40, так і 63/37 — сплави відрізняються за характером плавлення, а не токсичністю.
Вказівка вашого припою в замовленні на складання
Якщо ви передаєте складання на аутсорсинг, вибір сплаву – це не просто уподобання на робочому столі, а зміна процесу, теплового профілю та ринків, на яких ви можете легально продавати. Уточнюйте це заздалегідь.
Що заявляти
- Свинцеві проти безсвинцевих — це перше та найважливіше рішення, яке приймається відповідно до правил дотримання вимог вашого цільового ринку.
- Специфічний сплав, якщо він містить свинець — 63/37 для дрібних різьб та високонадійних робіт, 60/40 там, де вартість має значення, а стики залишаються неушкодженими.
- Необхідна документація щодо відповідності — Декларації RoHS/REACH, якщо ви продаєте на регульованих ринках.
Чому це змінює процес
Лінія без свинцю використовує гарячіший профіль оплавлення з вищою піковою температурою та чіткішим контролем, ніж лінія зі свинцем; ці два матеріали не є взаємозамінними в середині виробництва. Повідомлення складальнику про сплав та цільову відповідність перед виробництвом дозволяє йому встановити правильний тепловий профіль, вибрати сумісну пасту та підтвердити, що плата та компоненти можуть витримати необхідні температури.
Від специфікації до збірної плати
Компанія Highleap Electronics використовує як свинцеві, так і безсвинцеві складальні лінії, що відповідають вимогам RoHS, і перед початком виробництва підтвердить правильність сплаву, профілю оплавлення та документації для вашої плати та цільового ринку, виявляючи будь-які проблеми з відповідністю або тепловіддачею під час безкоштовної перевірки DFM.
Отримати цінову пропозицію на складання друкованої плати →
Часті питання
Який припій кращий: 63/37 чи 60/40?
Для більшості робіт з електронікою підходить сталь 63/37 — її евтектична поведінка забезпечує чисте, миттєве застигання, яке стійке до холодних з'єднань, що особливо важливо для дрібнокоригового та професійного паяння. Сталь 60/40 дешевша та цілком підходить для загальних хобі та наскрізних отворів.
Чи плавляться 60/40 та 63/37 за однієї й тієї ж температури?
Вони починають плавитися в одній і тій самій точці, 183 °C. 63/37 повністю рідкий там; 60/40 не стає повністю рідким приблизно до 190 °C, що надає йому пластичного діапазону, якого бракує 63/37.
Що таке евтектичний припій?
Той, склад якого плавиться і замерзає за однієї різкої температури, як чистий метал. 63/37 – це евтектичний сплав олова та свинцю; 60/40 знаходиться трохи далі від евтектичної точки і не є таким.
Чи можна використовувати ці припої у виробах, що продаються в Європі?
Ні. Обидва містять свинець і не відповідають вимогам RoHS. Використовуйте безсвинцевий сплав, такий як SAC305, для комерційних продуктів, що продаються в ЄС та на аналогічних ринках.
Чому мій з'єднання 60/40 виглядає тьмяним і зернистим?
Ймовірно, порушене з'єднання — деталь рухалася, поки припій ще був у пластичному діапазоні. Нагрійте флюс, доки він не розтечеться в блискучий, гладкий конус, потім тримайте його абсолютно нерухомо, поки він охолоджується.
Чи один сплав міцніший за інший?
63/37 трохи міцніший та стабільніший, але для більшості суглобів різниця невелика. Стабільність, а не чиста міцність, є справжньою причиною, чому професіонали віддають йому перевагу.
Чи можна змішувати 60/40 та 63/37?
Ви можете, і в результаті отримаєте майже евтектичну суміш, але немає особливих причин робити це навмисно. Однак уникайте змішування свинцевого припою з безсвинцевим — така комбінація плавиться непередбачувано та може послабити з'єднання.

Рекомендовані повідомлення

Виготовлення друкованих плат TMM
Зміст Виготовлення друкованих плат TMM Область застосування для радіочастотних та...

RT duroid 6002 PCB Quote and Stackup
Ця сторінка відповідає за завдання котирування та визначення стеку...

Друкована плата Taconic RF 35 проти RO4350B
ЗмістRF-35 проти RO4350B Закупівлі та...

Виробництво друкованих плат фільтра TMM6
ЗмістЧому розробники мікрохвильових фільтрів використовують...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.