
Запобігання дефектам сліпої ламінації друкованої плати
Зміст
- Сліпе ламінування друкованої плати: послідовне складання проти одноциклового процесу
- Вимоги до циклу ламінування за типом HDI
- Підготовка до ламінування: вимоги до внутрішнього шару та матеріалів
- Цикл ламінаційного преса: параметри, фази та управління процесом
- Міжциклова обробка: перевірка, свердління та нанесення покриття між циклами
- Поширені дефекти ламінування, першопричини та профілактика
- Контрольований процес ламінування Highleap для друкованих плат HDI
Послідовне ламінування друкованої плати методом сліпого нанесення — ключові факти процесу
- Стандартна друкована плата: 1 цикл ламінування (всі шари пресуються одночасно)
- ІРЛ типу I: 2 цикли ламінування — спочатку серцевина, потім зовнішні шари нарощування
- ІРЛ типу II: 3 цикли ламінування — додає один шар нарощування на кожну сторону
- ІРЛ типу III: 4–6 циклів — захоронення шляхом обробки ядра перед зовнішніми нарощуваннями
- Мінімум за цикл: 8–12 годин (витримка затвердіння + охолодження) — фізично нестисливі
- Вимоги до реєстрації: ±0.075 мм між шарами (порівняно з ±0.15 мм для стандартної друкованої плати)
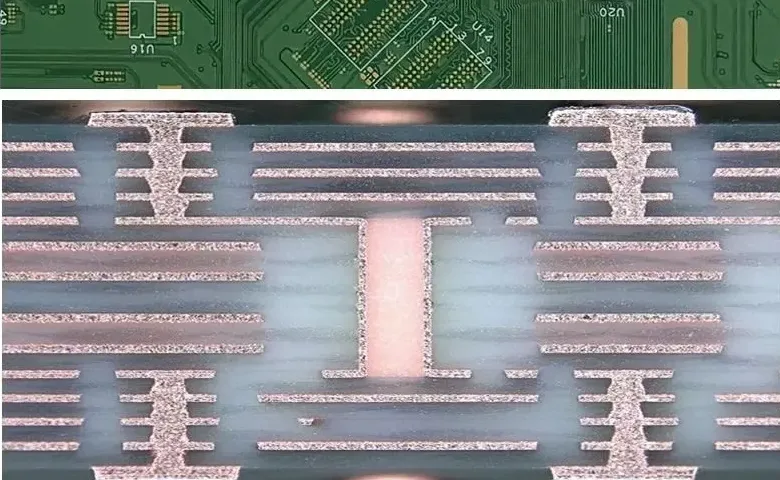
Процес сліпого ламінування друкованих плат є фундаментальною відмінністю між виготовленням HDI та стандартним виробництвом друкованих плат. У той час як стандартні плати використовують один цикл ламінування — усі шари пресуються одночасно, а потім механічно свердляться, — плати сліпого типу HDI вимагають послідовного ламінування: кожен шар нарощування ламінується, перевіряється, свердлиться лазером та покривається покриттям, перш ніж можна буде додати наступний шар. HDI типу I вимагає 2 циклів ламінування; типу II — 3; типу III із заглибленими перехідними отворами — 4–6. Кожен цикл займає 8–12 годин нестисливого процесу, тому терміни виконання HDI в 2–3 рази довшиі, ніж у стандартних друкованих плат, і чому вартість сліпого заглибленого виготовлення друкованих плат нелінійно зростає зі складністю. Цей посібник охоплює кожен крок процесу послідовного ламінування з параметрами процесу та методами запобігання дефектам, які визначають результати врожайності та надійності.
Замовити виготовлення HDI з контрольованим ламінуванням
1. Сліпе ламінування друкованої плати: послідовне складання проти одноциклового процесу
1.1 Чому стандартне ламінування не може створювати сліпі переходні отвори
У стандартному виготовленні багатошарових друкованих плат усі шари пресуються разом за один цикл ламінування. Після ламінування наскрізні отвори свердляться механічно зверху вниз, проходячи через усі шари. Це працює тому, що наскрізні отвори доступні з обох поверхонь плати.
Глухі переходні отвори, за визначенням, закінчуються на певному внутрішньому шарі та не пронизують повну товщину плати. Їх неможливо сформувати після ламінування всіх шарів, оскільки:
- Механічне свердління не може надійно зупинитися на точній діелектричній товщині, що відповідає певному внутрішньому шару, без ризику надмірного свердління.
- Лазерне свердління (яке може досягати контрольованої глибини) має недостатню енергію для проникнення більше ніж 1–2 шарів FR-4 препрег за один прохід
- Мідна площадка внутрішнього шару, на яку має приземлитися сліпий перехід, доступна лише до того, як шари над нею будуть ламіновані.
Послідовне ламінування вирішує цю проблему, нарощуючи плату шар за шаром: ламінують внутрішнє осердя, потім просвердлюють і встановлюють глухі перехідні отвори в перший шар нарощування, перш ніж додавати наступний.
1.2 Послідовне збірка проти одинарного ламінування: порівняння процесів
| атрибут | Стандартна друкована плата (одноциклова) | Тип I HDI (послідовний, 2 цикли) | ІРЛ типу III (послідовний, 4–6 циклів) |
|---|---|---|---|
| Досяжний тип через | Тільки наскрізний отвір | Сліпа L1–L2, L(n-1)–Ln | Глухий зовнішній + прихований внутрішній |
| Мінімальний діаметр отвору | 0.20 мм (механічний) | 0.10 мм (лазер) | 0.10 мм (лазер) |
| Цикли ламінування | 1 | 2 | 4-6 |
| Час виконання замовлення порівняно зі стандартним | Базова лінія | 1.4–1.8× | 2.0–3.0× |
| Вартість проти стандарту | Базова лінія | 2.3–3.2× | 5.8–9.5× |
| Вимога реєстрації | ± 0.15мм | ± 0.075мм | ± 0.050мм |
1.3 Чому кожен додатковий цикл ламінування поєднує вартість та ризик
Кожен цикл ламінування додає:
- Прямі витрати: Час пресування, препрег, час гальванічної ванни — приблизно 18–45 доларів США/картон при кількості прототипів
- Накопичення помилок реєстрації: Кожен цикл вносить похибку реєстрації ±0.025–0.075 мм. Після 4 циклів кумулятивна похибка може досягти ±0.10–0.15 мм — що наближається до специфікації кільцевого кільця для високощільного HDI.
- Ризик врожайності: Кожен цикл має 1–3% ймовірність збою процесу (розшарування, утворення пустот, помилка суміщення), що вимагає утилізації цієї панелі. Протягом 4 циклів ймовірність принаймні одного збою циклу сягає 4–12%.
- Термічний вплив: Кожен цикл ламінування піддає попередньо завершені шари ще одному перепаду температури на 170–190°C. У матеріалів, чутливих до Tg, може спостерігатися зсув Dk. Матеріали на основі PTFE потребують особливо ретельного контролю температури.
Цей ефект складного покриття пояснює, чому HDI типу III коштує в 5.8–9.5 разів дорожче за стандартну ціну друкованої плати, незважаючи на те, що містить лише в 1.5–2 рази більше матеріалу — на вартість впливає складність процесу, а не матеріал.
2. Вимоги до циклу ламінування за типом HDI
2.1 Послідовність ламінування HDI типу I
Тип I (1+N+1): один шар нарощування з кожного боку осердя, глухі перехідні отвори, що з'єднують L1–L2 та L(n-1)–Ln.
Цикл 1 — Ламінування серцевини:
- Вхідні дані: Зображені та протравлені внутрішні шари серцевин (від L2 до L(n-1)), препрег між серцевинами, тонкий мідна фольга на зовнішніх поверхнях
- Вихід: Повністю ламінований внутрішній сердечник із суцільними мідними зовнішніми поверхнями (після зовнішньої обробки вони стануть L2 та L(n-1))
- Інспекція: Вимірювання товщини, реєстрація рентгенівських опорних точок, візуальна перевірка розшарування
Цикл 2 — Зовнішнє нарощування ламінування:
- Вхідні дані: Серцевина з циклу 1 (зі сліпим свердлінням, знебарвленням та хімічним міддюванням між циклами), препрег, що свердлиться лазером, тонка зовнішня мідна фольга (зазвичай фольга 12–18 мкм)
- Вихід: Повний багатошаровий стек зі скріпленими шарами
- Після циклу 2: візуалізація зовнішнього шару, травлення, паяльна маска, обробка поверхні, випробування
2.2 Послідовність ламінування HDI типу II
Тип II (2+N+2): Два шари нарощування з кожної сторони, що дозволяє створювати дворівневі штори шляхом укладання один в одного (L1–L2 та L2–L3).
Цикл 1 — Шарування серцевини: те саме, що й для циклу 1 типу I.
Цикл 2 — Перше зовнішнє нарощування:
- Препрег, що придатний для лазерного свердління, ламінований на серцевину
- Після цього циклу: перший прохід лазерного свердління (засліплені перехідні отвори від L2 до осердя), знебарвлення, хімічне міднення, гальванічне покриття
- Якщо перехідні отвори укладені один в один: заповнення смолою + планаризація перед циклом 3
- Якщо перехідні отвори розташовані в шаховому порядку: безпосередньо до циклу 3 без заповнення
Цикл 3 — Друге зовнішнє нарощування:
- Другий препрег, що свердлиться лазером, ламінований поверх конструкції Cycle 2
- Після цього циклу: другий прохід лазерного свердління (засліплення перехідних отворів від L1 до контактної площадки L2), знебарвлення, хімічне очищення, покриття.
- Потім починається обробка зовнішнього шару
2.3 HDI типу III: ядро, закопане за допомогою обробки
Тип III додає обробку прихованих переходних отворів перед нанесенням зовнішніх шарів нарощування. Для 10-шарового типу III з прихованими переходними отворами L4–L5:
Основний підцикл 1 — L4–L5, похований у пласті:
- Серцевий шар (лише шари L4–L5) механічно просвердлений та покритий для закопування через бочки
- L4 та L5 зображені з прихованими контактними площадками та з'єднувальними доріжками
- Серцевий вузол перевірено та окислено
Підцикл ядра 2 — Повне ламінування ядра:
- Підвузол L4–L5, решта серцевин внутрішнього шару та препрег ламіновані разом
- Закопані переходні отвори тепер назавжди укладені всередині осердя
Цикли зовнішнього нарощування (такі ж, як у типу I або II): Наносяться поверх повного осердя.
Кожна додаткова пара заглиблених шарів у ядрі додає один повний цикл механічного свердління-пластини-ламінування перед початком зовнішніх нарощів.
3. Підготовка до ламінування: вимоги до внутрішнього шару та матеріалів
3.1 Вимоги до якості внутрішнього шару
Результат кожного циклу ламінування залежить від якості попереднього виготовлення внутрішнього шару:
Чистота мідної поверхні: Будь-яке органічне забруднення (олія, відбитки пальців, залишки фоторезисту) на внутрішній міді запобігає адгезії смоли. Мідні поверхні очищуються за допомогою багатоетапного процесу: лужний засіб, мікротравлення (видалення міді 1–2 мкм), кислотне промивання, промивання деіонізованою водою. Чистота перевіряється тестом на проникнення води — належним чином очищена поверхня демонструє рівномірне змочування; забруднення спричиняє утворення катишків.
Оксидна обробка: Необроблена мідь має низьку поверхневу енергію та погану адгезію до епоксидної смоли. Обробка коричневим або чорним оксидом робить поверхню міді шорсткою з 0.3–0.5 мкм (після травлення) до 1.5–3.0 мкм, що значно покращує міцність на відшарування. Сучасні системи «мікротравлення» або «органічного сприяння адгезії» (наприклад, MacDermid MultiBond, Atotech Universal Etch) можуть замінити оксид у певних системах смол, але вони повинні бути кваліфіковані для конкретного хімічного складу препрега.
Точність суміщення: Цілі внутрішнього шару (зазвичай хрестоподібні мідні елементи) повинні знаходитися в межах ±0.075 мм від своїх номінальних положень для наступних програм свердління, щоб зберегти кільцеве кільце. Шари, що знаходяться поза цим допуском, видаляються перед ламінуванням, а не після.
3.2 Підготовка та етапування препрегу
Препрег (склотканина, попередньо просочена частково затверділою епоксидною смолою стадії B) є сполучним матеріалом між мідними шарами. Вимоги до попереднього ламінування:
Контроль вологості: Препрег поглинає вологу з навколишнього повітря. Вміст вологи вище 0.2% призводить до:
- Утворення пари під час ламінування, що створює пустоти та пухирі
- Знижена температура стиснення (Tg) затверділого ламінату
- Розшарування на межі розділу мідь-смола під час подальшої термічної обробки
Препрег необхідно зберігати за температури нижче 21°C та відносної вологості 50%. Панелі, що зберігаються в неконтрольованому середовищі більше 24 годин, слід випікати при температурі 120°C протягом 2 годин перед використанням.
Вибір препрега для шарів нарощування, що свердляться лазером: Зовнішні препреги для формування глухих отворів повинні бути такими, що свердляться лазером, без карбонізації, яка може забруднити стінки отворів. Стандартний тканий препрег зі скловолокна важко чисто свердлити лазером; неткані або модифіковані препреги зі скловолокна зі зниженим вмістом скловолокна (наприклад, препрег Panasonic R-1661W, Isola I-Tera MT40, спеціальний ламінат з низькими втратами , спеціальний ламінат з низькими втратами) використовуються для шарів нарощування, де планується свердління глухих отворів лазером (див. лазерне свердління для формування мікровідверстий ).
3.3 Вибір мідної фольги для нарощування шарів
Зовнішні шари нарощування зазвичай використовують тоншу мідну фольгу (9–18 мкм), ніж внутрішні осердя (17–35 мкм). Тонша фольга:
- Забезпечує кращу роздільну здатність зображення (слід/проміжок 2/2 міл проти мінімуму 3/3 міл для товстої фольги)
- Зменшує кількість міді, яку лазер повинен аблятувати перед досягненням препрега, покращуючи якість стінки
- Потрібне більш обережне поводження, щоб запобігти утворенню зморшок під час ламінування
Для конструкцій з використанням міді LP (низький профіль) або VLP (дуже низький профіль) для зменшення внесених втрат на високих частотах, ці фольги використовуються виключно на зовнішніх сигнальних шарах, де частота сигналу виправдовує вищу вартість. Внутрішні серцевинні шари можуть використовувати стандартну мідь ED.
4. Цикл ламінаційного преса: параметри, фази та управління процесом
Внутрішні шари, препрег та мідна фольга завантажені в прес-бук. Контактний тиск (50–100 PSI) застосовується перед нагріванням, щоб запобігти зміщенню шарів під час нарощування.
Температура преса підвищується зі швидкістю 2–4°C/хв до 175–185°C. Повільне нарощування температури дозволяє випаровувати вологу та рівномірно розтікати смолу перед початком гелеутворення.
Застосовується повний тиск ламінування (300–400 PSI). Смола тече, заповнює порожнечі та утворює зшивання. Тривалість визначається хімічним складом смоли — скорочення неможливе.
Температура знижується зі швидкістю 2–4°C/хв. Швидке охолодження призводить до деформації через невідповідність КТР та прихованого розшарування. Цю фазу неможливо прискорити.
Вимірювання товщини, візуальний огляд, перевірка суміщення рентгенівських шарів (внутрішні реперні позначки повинні знаходитися в межах ±0.075 мм від цілей буріння).
4.1 Детальний огляд фаз циклу пресування
Фаза 1 — Навантаження та початковий тиск:
Стопку завантажують у прес-бук між антиадгезійними плівками та дзеркальними пластинами. Початковий контактний тиск (50–100 PSI) застосовується перед початком нагрівання, щоб запобігти зміщенню шару під час початкового підвищення температури.
Фаза 2 — Збільшення температури (60–90 хвилин):
Температура підвищується від кімнатної до заданої температури затвердіння (зазвичай 175–185 °C для стандартного FR-4, до 195 °C для марок з високою Tg). Швидкість нарощування контролюється на рівні 2–4 °C/хвилину. Мета повільного нарощування:
- Випаровує будь-яку залишкову вологу перед тим, як смола потече
- Дозволяє смолі рівномірно досягти температури текучості (130–150°C) по всій панелі перед початком повного гелеутворення
- Мінімізує температурний градієнт по всій панелі — особливо важливо для великих панелей, де перепад температур від краю до центру може призвести до нерівномірного затвердіння, якщо його наростити занадто швидко.
Фаза 3 — Повне затвердіння під тиском (90–180 хвилин):
Повний тиск ламінування (300–400 PSI для стандартного FR-4) застосовується, коли смола досягає температури текучості. Смола тече, заповнює проміжки та порожнини, а також починає зшивання (гелеутворення). Витримка затвердіння триває, доки смола не досягне повної температури стиснення (Tg), що вимірюється за допомогою ДСК (диференціальної скануючої калориметрії) на технологічних зразках. Недостатня витримка затвердіння призводить до появи плит з нестандартною Tg, зниженою міцністю на відшаровування та підвищеним коефіцієнтом теплового розтягування (CTE) по осі z, що спричиняє проблеми з надійністю під час експлуатації.
Фаза 4 — Контрольоване охолодження (3–5 годин):
Після витримки затвердіння температура преса знижується з контрольованою швидкістю 2–4°C/хвилину. Ця швидкість визначається різницею КТР між шарами міді (17 ppm/°C у площині) та ламінатом (14–18 ppm/°C у площині, 50–70 ppm/°C по осі z). Швидше охолодження створює залишкові напруження, які викликають:
- Негайне викривлення (видимий вигин та скручування, що перевищують МПК-6012 ±0.75% межі)
- Внутрішні напруження, що проявляються як приховане розшарування при подальшому термоциклуванні
- Мікротріщини в точках входу в свердловину під час наступних бурових операцій
Фаза охолодження є найчастіше скороченим етапом процесу у виробництві низьковитратних HDI, а також найпоширенішою причиною деформації та збоїв надійності плат, виготовлених під тиском цін.
4.2 Прес з кількома відкриттями проти пресу з одним відкриттям
Багаторозчинні преси обробляють одночасно кілька стопок панелей (зазвичай 8–12 отворів), причому кожен отвір містить одну або кілька панелей, розділених дзеркальними пластинами. Це збільшує продуктивність без зміни часу циклу.
Одноразові вакуумні преси використовуються для:
- Високоскладний HDI з асиметричним стекуванням, де рівномірний розподіл тиску є критично важливим
- Тонкі препреги для нарощування (менше 60 мкм), де потрібен вакуум для запобігання утворенню пустот
- Матеріали на основі PTFE, де профілі температури та тиску відрізняються від FR-4, а також є проблема перехресного забруднення між навантаженнями преса
Для будь-якого високочастотного ламінату з PTFE або керамічним наповнювачем пресові лінії повинні бути окремими або ретельно очищені між прогонами матеріалів FR-4 та HF. Перехресне забруднення матеріалів PTFE смолою FR-4 змінює діелектричну проникність і його важко виявити без руйнівного аналізу.
4.3 Контроль та моніторинг процесів
Виробниче ламінування на якісних заводах HDI включає:
Моніторинг термопар: Кілька термопар, розміщених у прес-буквілі по кутах та по центру панелі. Температурні криві реєструються для кожного циклу та порівнюються з перевіреним вікном профілю преса. Будь-яка панель, на якій термопара вийшла за межі вікна профілю, позначається для перевірки розмірів та поперечного перерізу.
Купони для вимірювання потоку смоли: Невеликі тестові купони, розміщені на краях панелі, збирають потік смоли під час ламінування. Потік смоли поза допустимим діапазоном (занадто мало = пустоти, занадто багато = розшарування країв) ініціює дослідження вмісту вологи в партії препрегу та калібрування температури преса.
Вимірювання товщини панелі: Товщина після ламінування вимірюється в 9+ точках на кожну панель. Відхилення, що перевищує ±10% від номінального значення, призводить до перевірки на неоднорідний розподіл тиску або відхилення партії препрегу.

5. Міжциклова обробка: перевірка, свердління та нанесення покриття між циклами
5.1 Перевірка після ламінування перед наступним циклом
Кожен цикл має пройти перевірку, перш ніж робота перейде до наступного циклу. Випуск дефектної панелі в наступний цикл є найдорожчим недоліком якості у виробництві HDI — дефект ховається, до фундаментально дефектної підкладки застосовуються додаткові технологічні кроки, і панель зрештою бракується під час остаточної перевірки.
Контрольний список перевірок між циклами:
- Реєстрація рентгенівського шару: опорні точки внутрішнього шару повинні вирівнюватися в межах ±0.075 мм від мішеней буріння
- Перевірка розмірів панелі: довжина, ширина та товщина в межах специфікації
- Візуальний огляд на наявність пухирів відшарування, відшарування країв та поверхневих порожнин
- Зразок поперечного перерізу (деструктивний, на технологічному зразку): перевірка на наявність пустот у смолі, цілісність межі розділу мідь-смола, оцінка міцності на відшарування
5.2 Лазерне свердління після кожного циклу нарощування
Лазерне свердління виконується після кожного зовнішнього шару шару. Ключові параметри процесу:
CO₂ лазер для стандартного нарощування FR-4:
- Довжина хвилі: 10.6 мкм — добре поглинається органічною смолою, погано міддю
- Етап абляції міді: короткий перший імпульс абляє «вікно» у зовнішній мідній фользі
- Діелектрична абляція: наступні імпульси видаляють препрег аж до захоплюючої площадки на внутрішньому шарі
- Мінімальний діаметр отвору: 0.10 мм після обробки (0.12 мм просвердлено перед нанесенням покриття)
- Максимальне співвідношення сторін: 1:1 (глибина дорівнює або менша за діаметр)
УФ-лазер (Nd:YAG) для тонких плівок та PTFE:
- Довжина хвилі: 355 нм — холодна абляція без обвуглювання
- Використовується для: препрегів товщиною менше 40 мкм, гнучких поліімідних матеріалів, наплавлених плівок на основі PTFE
- Вища вартість одного переходного отвору ($0.015–0.040) порівняно з CO₂ (~$0.008–$0.025/перехід, довідка)
- Краща якість абляції через стінку — менше залишків, чистіша абляція
Техніка конформної маски: поширений метод для CO₂-лазера, коли зовнішня мідна фольга травиться з віконцями в місцях глухих отворів перед лазерним свердлінням. Потім CO₂-лазер свердлить діелектрик у попередньо відкритому вікні без необхідності проникнення крізь мідь. Це зменшує кількість лазерних імпульсів на один отвор і покращує консистенцію стінок отвору.
5.3 Знебарвлення та хімічне мідування: підготовка стінки через
Після лазерного свердління стінки скрізного отвору містять залишки від процесу абляції:
- Карбонізована смола (мазок свердла) від абляції CO₂-лазером
- Залишки скловолокна з препрегової підкладки
- Окислена мідь на контактній площадкі захоплення
Процес знебарвлення перманганатом:
- Набухаючий агент: набухає мазок свердла для покращення доступу хімікатів
- Перманганатне травлення: окислює та видаляє карбонізовану смолу та мазки
- Відновлювач: нейтралізує залишки перманганату та видаляє будь-яке окислення з міді захоплення.
Для ламінатів PTFE плазма CF₄/O₂ замінює перманганат. Плазма видаляє карбонізований залишок, не атакуючи матрицю PTFE. Потрібні спеціальні плазмові камери — забруднення PTFE у стандартних лініях перманганату призводить до порушення адгезії.
Після видалення мазка на всі поверхні, включаючи стінки отворів, наноситься паладієвий каталізатор, а для створення шару провідного зародка для гальванічного покриття наноситься хімічна мідь (0.5–1.5 мкм).
ℹ В шаховому порядку проти багатошарового: вибір дизайну, який визначає вартість заповнення
Багатошарові мікровідверстия (розташовані безпосередньо один над одним через шари) вимагають заповнення смолою + планаризації між циклами ламінування — додавання $0.05–$0.15/відверстие для заповнення та $1.50–$5.00/панель для планаризації. Змінно розташовані мікровідверстия (зміщення ≥0.25 мм) повністю виключають обидва етапи. Для конструкції з 600 відверстиями різниця становить приблизно $68/плата (у багатошаровому вигляді) проти $10.80/плата (у шаховому порядку) лише у вартості обробки відверстий — це ілюстративні цифри для конструкції з 600 відверстиями; фактичні витрати можуть відрізнятися.
5.4 Заповнення переходними отворами та планаризація для багатошарових дизайнів
Для конструкцій з використанням багатошарових перехідних отворів (де перехідні отвори L1–L2 розташовані безпосередньо над перехідними отворами L2–L3), перехідні отвори L2–L3 мають бути заповнені та вирівняні перед тим, як розпочати ламінування шару нарощування L1–L2:
Заливка смолою:
- Епоксидні або полімерні чорнила впорскуються в циліндр під вакуумом або за допомогою ракеля.
- Заповнення має бути на 95% або більше без пустот — пустоти спричиняють виділення газів під час наступного оплавлення при складанні
- Затвердіти при температурі 150–175°C протягом 60–90 хвилин
Планаризація:
- Заповнена поверхня шлейфу може бути злегка опуклою (переповнення) або заглибленою (недоповнення)
- Механічне планарування (стрічкове шліфування або роторне шліфування) видаляє матеріал, доки поверхня переходного отвору не вирівняється з навколишньою міддю в межах ±15 мкм.
- Ця площинність є критично важливою для подальшого нарощування шару шару для досягнення рівномірного тиску та товщини лінії з'єднання.
Вплив на вартість: Заповнення додає $0.05–$0.15/перехід, планаризація — $1.50–$5.00/панель. Для конструкції з 600 перехідними отворами заповнення та планаризація разом можуть збільшити вартість приблизно на $31.50–$95.00/плату (довідковий діапазон — фактична вартість залежить від кількості перехідних отворів, матеріалу та постачальника). Ось чому конструкція з шаховим розташуванням перехідних отворів, яка виключає обидва кроки, має такий суттєвий вплив на вартість. Повне порівняння вартості архітектури перехідних отворів дивіться у посібнику з вартості друкованої плати з сліпим прихованим перехідним отвором .
6. Поширені дефекти ламінування, першопричини та профілактика
⚠ Найпоширеніший режим відмови ламінування HDI
Недостатня обробка внутрішнього шару оксидом спричиняє 40–60% випадків розшарування. Шорсткість поверхні міді менше 1.5 мкм (у травленій міді шорсткість становить 0.3–0.5 мкм) забезпечує недостатню міцність на відшарування для адгезії епоксидної смоли. Обробка коричневим оксидом або сучасними органічними речовинами, що сприяють адгезії, є обов'язковим етапом процесу, а не необов'язковим підвищенням якості.
6.1 Розшарування
Визначення: Розрив між шаром міді та сусіднім ламінатом зі смоли/скла. Може бути видимим як пухир або бульбашка на поверхні плати, або прихованим і виявлятися лише на поперечному розрізі.
Основні причини:
- Недостатня оксидна обробка: міцність на відшарування мідної смоли нижче мінімум 4 Н/см
- Вологість препрегу вище 0.2%: утворення пари під час затвердіння створює порожнечі, які перетворюються на зони розшарування
- Недостатня витримка затвердіння: частково зшита смола має знижену когезійну міцність
- Забруднення мідної поверхні перед ламінуванням
Профілактика: кваліфікація обробки поверхні міді (щомісячне випробування на міцність на відшарування виробничих зразків), моніторинг вологості препрегу з обов'язковим випалюванням на наявність невідповідного матеріалу, відбір проб поперечного перерізу зразків процесу ламінування після кожної партії ламінування.
6.2 Помилки реєстрації
Визначення: Мішені для буріння та контактні площадки внутрішнього шару зміщені, що призводить до зменшення або відсутності кільцевого кільця на глухому отворі через контактні площадки захоплення.
Основні причини:
- Зміна розмірів панелі під час ламінування: FR-4 зазнає незначного розширення по осях XY під час затвердіння (зазвичай 0.02–0.05%). Програми свердління повинні бути компенсовані з урахуванням цього передбачуваного розширення.
- Розмірна нестабільність внутрішнього шару: внутрішні шари, які не були протравлені симетрично (різна щільність міді зверху та знизу), вигинаються під час ламінування, зміщуючи елементи з їх номінальних положень.
- Зміщення стопки прес-форми: реєстраційні штифти повинні правильно сидіти; неправильно встановлені штифти допускають зміщення шарів
Профілактика: вимірювання суміщення свердла за допомогою рентгенівських променів на кожній панелі перед свердлінням (не на основі вибірки). Компенсація масштабування графічного оформлення застосовується до кожного шару на основі виміряних характеристик розширення матеріалу. Аналіз розподілу міді під час DFM внутрішнього шару для виявлення асиметричних конструкцій перед виробництвом.
6.3 Порожнечі та повітряні затримки
Визначення: Повітряні або газові кишені у затверділій смолі, що виглядають як розшаровувані включення або точкові порожнини у поперечному перерізі.
Основні причини:
- Препрег з недостатнім вмістом смоли для заданої конструкції панелі (високе співвідношення площі міді до діелектрика вимагає більшої плинності смоли)
- Недостатній вакуум у циклах пресування з вакуумною допомогою
- Занадто швидке початкове нарощування, що перешкоджає належному потоку смоли та виділенню газів перед гелеутворенням
Профілактика: Специфікація вмісту смоли, що відповідає щільності міді панелі. Вакуумне ламінування для конструкцій зі щільними внутрішніми мідними візерунками. Валідовані протоколи нарощування швидкості, що забезпечують повне видалення газу до затвердіння смоли.
6.4 Деформація та лук
Визначення: Відхилення форми панелі, що перевищує межі IPC-6012 (вигин та скручування ≤0.75% діагоналі панелі для HDI класу 3, ≤1.5% для класу 2).
Основні причини:
- Асиметричний розподіл міді: якщо верхня половина стеку містить значно більше міді, ніж нижня, різниця в КТР під час охолодження призводить до вигину в бік з більшим вмістом міді.
- Швидке охолодження: градієнт температури від поверхні до ядра товстих панелей під час швидкого охолодження створює згинальні моменти
- Невідповідність коефіцієнтів теплової розриву препрегу та серцевини: різні матеріали в стеку з різними коефіцієнтами теплової розриву створюють внутрішні напруження
Профілактика: Аналіз балансу міді під час DFM — щільність міді на верхній та нижній половинах стеку повинна бути в межах ±10% одна від одної для симетричних конструкцій. Контрольований моніторинг швидкості охолодження. Для асиметричних конструкцій (неминуче в деяких випадках застосування) для балансування стеку можуть бути додані мідні елементи зі зворотного боку.
6.5 Варіація товщини
Визначення: Товщина діелектрика після ламінування виходить за межі специфікації ±10%, що призводить до того, що розміри контрольованої траєкторії імпедансу не досягають цільових показників.
Основні причини:
- Неоднорідний потік смоли: занадто великий потік на краях панелі (тонкий центр), занадто малий (товсті краї) — спричинено невідповідністю вмісту препрегу з смолою
- Нерівномірність тиску пресування на великих панелях
- Варіація вмісту смоли в партії препрегу
Профілактика: 9-точкове картування товщини після кожного циклу ламінування. Вимірювання вмісту смоли у вхідному препрезі (не лише Dk та Df). Перевірка площинності дзеркальної пластини (дзеркальні пластини, що прогинаються після зносу, створюють неоднорідність тиску).
7. Контрольований процес ламінування Highleap для друкованих плат HDI
7.1 Обладнання та технологічна інфраструктура
Можливості ламінування HDI від Highleap включають:
- Вакуумні багаторозчинні гідравлічні преси з рівномірністю температури ±1°C по всій пресовій плиті
- Спеціалізовані пресові лінії для PTFE/спеціального ламінату з низькими втратами — відсутність перехресного забруднення з пресовими лініями FR-4
- Зберігання препрегів з контрольованим кліматом при ≤21°C, ≤45% відносної вологості з контролем вологості кожної партії
- Вбудований термопарний журнал для кожного циклу виробничого ламінування
- Вимірювання реєстрації рентгенівських шарів на 100% панелей (без відбору проб) до та після лазерного свердління
7.2 Протокол міжциклової перевірки
Між кожним циклом ламінування Highleap проводить:
- 100% перевірка реєстрації рентгенівських променів: усі опорні точки внутрішнього шару виміряні, а не відібрані зразки
- Карта товщини панелі у 9 точках: будь-яка панель за межами ±10% видаляється з виробництва.
- Візуальний огляд на наявність пухирів відшаровування та розшарування країв
- Поперечний переріз технологічного зразка (один зразк на виробничу партію): вимірювання міцності на відшарування, перевірка пустот у смолі, оцінка якості межі розділу мідь-смола
Цей міжцикловий гейт виявляє 85–90% дефектів ламінування до того, як будуть застосовані додаткові інвестиції в процес до пошкодженої панелі. Вартість виявлення дефекту під час міжциклової перевірки порівняно з остаточним електричним випробуванням: приблизно 15 доларів США проти 85 доларів США втрачених виробничих витрат (ілюстративні цифри). Щодо впливу на вартість виходу та кількості циклів ламінування див. аналіз вартості сліпого кріплення друкованих плат . Щодо впливу на час виконання кожного циклу ламінування див. посібник з часу виконання друкованих плат HDI.
7.3 Обробка матеріалів та відстеження партії
Кожна виробнича партія включає повну простежуваність матеріалів: номер партії препрегу, партія мідної фольги та партія ламінатного сердечника — все це пов'язано з виробничим маршрутизатором та записами інспекції. Для програм з контрольованим імпедансом, Dk препрегу вимірюється на вхідних купонах партії, і виміряне значення використовується для остаточного розрахунку імпедансу (не номінальне значення з технічного паспорта), що забезпечує відтворюваність результатів купонів TDR від партії до партії (див. вимоги до друкованої плати з контрольованим імпедансом ).
7.4 Показники якості для ламінування HDI в Highleap
- Вихід ламінації HDI типу I (панель пройшла всі міжциклові перевірки): в середньому 97.8%
- Вихід ламінування HDI типу II: середній показник 95.2%
- Вихід ламінування HDI типу III: середній 91.6%
- Рівень розшарування при остаточній перевірці: менше 0.3% відвантажених панелей
- Вихід першого проходження з контрольованим імпедансом (в межах ±10%): 98.1% від партій
- Відповідність вимогам щодо деформації (вигин та скручування в межах специфікації): 99.2% панелей HDI
Ці показники доступні за запитом для цілей кваліфікації постачальників.

Рекомендовані повідомлення

Друкована плата Taconic RF 35 проти RO4350B
ЗмістRF-35 проти RO4350B Закупівлі та...

Виробництво друкованих плат фільтра TMM6
ЗмістЧому розробники мікрохвильових фільтрів використовують...

Виробництво друкованих плат фільтра TMM4
Виробництво друкованих плат фільтра TMM4 контролюється...

Виробництво друкованих плат TMM3 для радіочастотних модулів
Виробництво друкованих плат TMM3 найбільш корисне там, де радіочастотний модуль...
Як отримати цінову пропозицію для друкованих плат
Дозвольте нам виконати аналіз DFM/DFA для вас і зв’язатися з вами зі звітом.
Ви можете безпечно завантажити свої файли через наш веб-сайт.
Нам потрібна така інформація, щоб надати вам пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту