
Виробництво друкованих плат на керамічній основі та послуги з поверхневого монтажу

Зміст
Керамічна друкована плата використовує оксид алюмінію (Al₂O₃), нітрид алюмінію (AlN) або нітрид кремнію (Si₃N₄) як механічну основу, так і електричний ізолятор — між мідним контуром та монтажною поверхнею немає діелектричного шару. Термічний опір коливається від 0.3°C/Вт (AlN DBC) до 0.8°C/Вт (оксид алюмінію DBC), порівняно з 3°C/Вт для алюмінієвої MCPCB та 15°C/Вт для FR4.
Цей посібник зосереджений на тому, що відбувається після вибору матеріалу: інтеграція термічного стеку, товщина підкладки, обробка поверхні, режими відмов, складання та написання специфікацій.
Ключові винесення
- Керамічна основа є одним шаром у термостеці — підкладка, TIM та холодна пластина повинні бути кооптимізовані.
- 0.635 мм – це виробничий стандарт; тонші підкладки покращують теплові характеристики, але зменшують допуски при обробці
- Оздоблення поверхні впливає на вихід поверхневого монтажу та здатність дроту до з'єднання — ENIG для поверхневого монтажу, тверде золото, коли потрібне з'єднання дроту
- Більшість польових несправностей пов'язані з трьома основними причинами: розтріскування, спричинене монтажем, розшарування DBC та відколи країв.
- Повна специфікація вимагає 12 параметрів — два з них, які найчастіше пропускаються, — це обробка нижньої поверхні та випробувальна напруга ізоляції.
1) Керамічна основа друкованої плати в термостеку
Керамічна підкладка не є окремим тепловим рішенням. Це один шар у стеку, що проходить від з'єднання пристрою до теплоносія, а шари вище та нижче нього безпосередньо впливають на тепловий опір системи.
Силіконова прокладка TIM товщиною 50 мкм з коефіцієнтом живлення 3 Вт/м·K додає 0.5–1.0°C/Вт поверх плати AlN DBC з коефіцієнтом живлення 0.3°C/Вт, майже подвоюючи загальний імпеданс. У багатьох системах перехід від силіконового TIM до матеріалу з фазовим переходом відновлює більше температури переходу, ніж перехід від оксиду алюмінію до AlN.
Три рішення щодо специфікації, які впливають на весь стек:
- Нижнє мідне покриття: Повне покриття нижньої міді мінімізує опір розтікання на межі кераміки та TIM. Часткове покриття створює теплові мертві зони незалежно від матеріалу підкладки.
- Площинність дна міді: ≤25 мкм TIR дозволяє використовувати тонкий, високопровідний TIM (фазозмінний, припій, срібний спікання). Ця єдина специфікація може змінити провідність TIM з 3 Вт/м·K до 150+ Вт/м·K.
- Товщина основи: Тонший матеріал зменшує вертикальний опір провідності, але також зменшує поперечне розтікання. Для пристроїв з великими кристалами тонший матеріал завжди кращий. Для маленьких кристалів на великій підкладці змоделюйте матеріал, перш ніж приймати рішення.
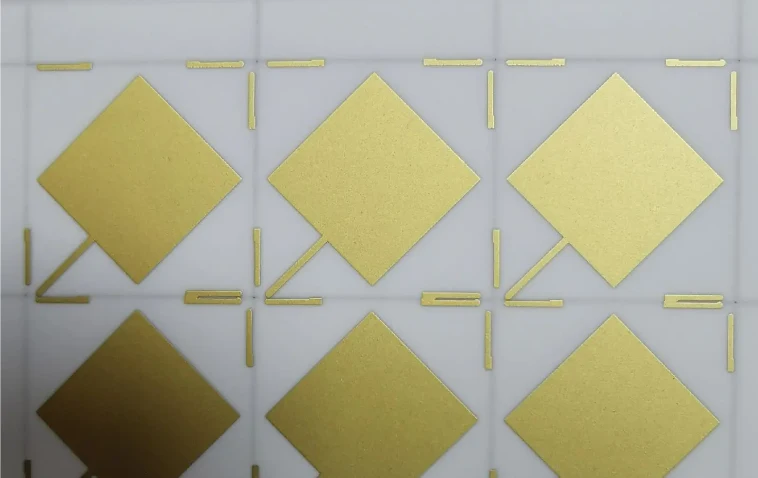
2) Вибір товщини основи
Товщина контролює два фактори одночасно: термостійкість (тонша = краща) та механічну міцність (товща = міцніша). Значення за замовчуванням 0.635 мм підходить для більшості застосувань, але не для всіх.
| Товщина | Використовуйте Коли | Уникайте, коли |
|---|---|---|
| 0.25–0.32 мм | Малий формат (<15×15 мм), постійно прикріплений до металевого носія; кріплення для лазерних діодів | Будь-яке застосування, що вимагає ручного переміщення, кріплення гвинтами або дощок товщиною >20 мм без опори |
| 0.38 мм | Модулі середнього формату (15–40 мм), скріплені з опорними плитами; обмежений тепловий бюджет із контрольованим обробленням | Кріплення за допомогою затискачів або прес-фітингів; середовища з високою вібрацією без жорсткого з'єднання |
| 0.635 мм | Стандарт виробництва для силових модулів DBC; гвинтове кріплення з металевими втулками; загальне складання | Застосування для постійного склеювання, де 0.38 мм забезпечує значний тепловий запас |
| 1.0 мм+ | Великий формат (>60 мм); часте переміщення під час виробництва; важкі консольні компоненти | Термічні критичні застосування — додатковий опір провідності рідко виправдовується лише тепловими міркуваннями |
Одне обмеження переважає теплову оптимізацію: напруга ізоляції. При діелектричній міцності 17 кВ/мм, підкладка з оксиду алюмінію товщиною 0.635 мм забезпечує робочу ізоляцію приблизно 10 кВ. У застосуваннях, що вимагають >10 кВ, не можна використовувати тонші підкладки незалежно від теплового бюджету.
3) Варіанти обробки поверхні
Оздоблення поверхні визначає паяльність, здатність дроту до з'єднання та термін придатності. Його необхідно вказувати для верхньої та нижньої поверхонь окремо — і воно має відповідати повній послідовності складання, а не лише першій операції.
| обробка | Структура | Best For | Не підходить для |
|---|---|---|---|
| ENIG | 3–6 мкм Ni / 0.05–0.1 мкм Au | SMT-складання; безсвинцевий припій; більшість серійних друкованих плат на керамічній основі | З'єднання дротом — тонкий шар золота викликає відшарування з'єднання |
| Тверде золото | 3–5 мкм Ni / 0.5–2.0 мкм Au (гальванічне покриття) | З'єднання дротів (алюмінієвий клин, золота кулька); контакти роз'єму; гібридні корпуси | Товщина Au >1.5 мкм може спричинити розмочування припою — перевірте процес складання |
| Гола мідь / OSP | Протравлений або органічний консервант | Припій або срібний агломерат кріпляться до холодної пластини; економічно вигідне негайне складання | З'єднання дротів; багаторазові цикли оплавлення; тривалий термін зберігання без герметичної упаковки |
| Імерсійне срібло | 0.1–0.3 мкм Ag | РЧ/мікрохвильові схеми, де поверхнева провідність зменшує внесені втрати на частотах понад 1 ГГц | Неконтрольовані умови зберігання — сірчане потьмяніння погіршує паяльність |
Якщо на одній платі потрібне як поверхневе покриття (SMT), так і з'єднання дротів, вкажіть тверде золото для всіх контактних площадок. Зональна обробка (ENIG на контактних площадках SMT, тверде золото на контактних площадках) потребує більше з точки зору складності процесу, ніж виправдовує економія золота.
4) Режими збою поля
Поломки друкованих плат з керамічною основою є механічними та пов'язаними з міжфазною дією, а не хімічними речовинами чи вологою, як FR4. Усім трьом основним типам поломок можна запобігти конструкцією.
Розтріскування, спричинене монтажем, є найпоширенішим дефектом у польових умовах. Монтаж без металевих втулок створює точкові навантаження, які оксид алюмінію (в'язкість руйнування 3–4 МПа·м½) не може витримати. Фіксація: паяні або епоксидно-скріплені металеві втулки у всіх місцях розташування гвинтів; обмеження крутного моменту 0.3–0.5 Н·м для M3 через алюмінієві втулки з оксиду алюмінію товщиною 0.635 мм. Клейке кріплення до холодної пластини повністю усуває навантаження в точці кріплення.
Розшарування DBC під час термоциклування відбувається, коли якість з'єднання гранична або геометрія міді створює концентрації напружень. Великі ізольовані мідні острівці з різкими краями становлять підвищений ризик. Виправлення: уникайте співвідношення сторін мідних ділянок >5:1; вказуйте мінімальну міцність на відшарування з'єднання ≥20 Н/см²; вимагайте випробування на термошок відповідно до JEDEC JESD22-A104 під час кваліфікації першої статті.
Відколи країв та поширення тріщин починаються з пошкоджень під час обробки — мікротріщини, що виникла під час розділення або падіння плати. Тріщина невидима під час огляду, але поширюється до розриву ланцюга під дією термоциклування. Виправлення: скошені кути (радіус ≥0.3 мм); зазор від міді до краю ≥0.5 мм; флуоресцентне виявлення тріщин для високонадійних партій.
Втома припою при з'єднанні кристалів впливає на кремнієві кристали, припаяні до оксиду алюмінію — невідповідність КТР ~3.5 ppm/°C створює напругу зсуву, яка виснажує з'єднання SAC305 протягом 1,000–3,000 автомобільних термічних циклів. Виправлення: використання підкладок AlN для пристроїв GaN/SiC (невідповідність КТР ~1.1 ppm/°C); вказівка спікання срібла для автомобільного з'єднання кристалів — спечене срібло витримує понад 10 000 циклів при ΔT = 150°C; вимагається ≤5% частки пустот, визначеної рентгенівським методом.
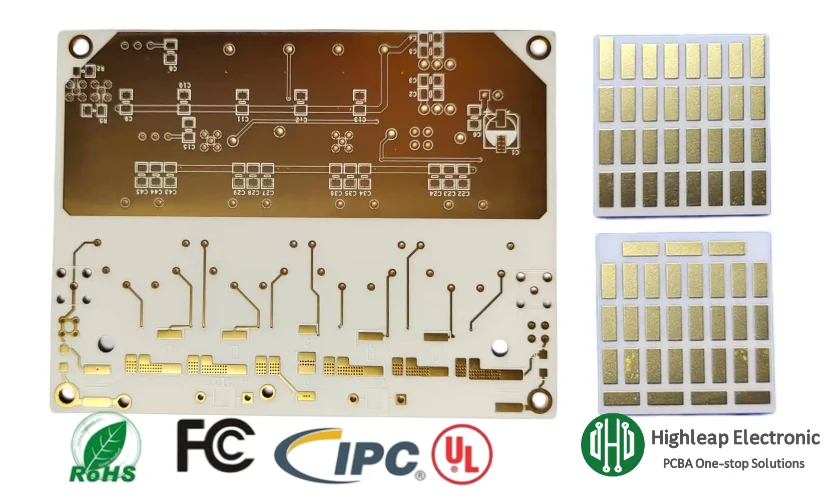
5) Збірка та інтеграція
Стандартні параметри складання FR4 пошкодять керамічні підкладки. Ці відмінності не є необов'язковими коригуваннями — вони запобігають розтріскуванню та руйнуванню з'єднань, які важко діагностувати після факту.
Профіль оплавлення: Зменште швидкість нарощування до 1–2°C/с (порівняно з 3°C/с для FR4). Збільште зону витримки при 150–180°C до 90–120 секунд, щоб вирівняти температуру по всій кераміці перед початком оплавлення. Пікова температура та час вище ліквідусу залишаються незмінними.
Варіанти кріплення штампів за вимогами надійності:
- Припій SAC305: Стандарт для неавтомобільного застосування; ≤10% пористості за даними рентгенівського аналізу; придатний для <3,000 циклів при ΔT ≤ 100°C
- Евтектика AuSn / AuGe: Герметичні упаковки та застосування за високих температур; потрібні позолочені прокладки; вища жорсткість з'єднання, ніж у срібного агломерату
- Спікання срібла: Найкраще підходить для автомобільної та аерокосмічної промисловості; провідність з'єднання 150–250 Вт/м·K; немає ризику переплавлення в наступних операціях; вимагає покриття контактними площадками з міддю або сріблом
Електричні з'єднання — прес-роз'єми не можна використовувати на кераміці. Стандартні опції: паяні штифтові роз'єми; торцеві роз'єми з пружинними контактами; з'єднання стрічковим/гнучким кабелем; прямий поверхневий монтаж на друковану плату системи (керамічний модуль розглядати як компонент, розраховувати термопрокладку та об'єм припою з урахуванням керамічної маси та коефіцієнта теплового розтягування).
Кріплення холодної пластини, від найнижчого до найвищого термічного опору: припій/пайка → срібний спікальник → фазозмінний TIM із затискачем → термопаста з гвинтовим затискачем.
6) Як написати повну специфікацію
Неповні специфікації є основною причиною затримок з котируванням та відмов першої ж партії, а не виробничих можливостей. Запит цінових пропозицій на друковану плати з керамічною основою вимагає цих 12 параметрів, усі з яких:
- Матеріал та чистота субстрату — Al₂O₃ 96%, Al2O3 99.6%, AlN або Si3N₄
- Товщина основи ± допуск — наприклад, 0.635 мм ± 0.05 мм
- Процес металізації — DBC, товста плівка, тонка плівка або AMB
- Товщина міді, зверху та знизу — зазначається незалежно; наприклад, 0.3 мм / 0.3 мм для DBC
- Оздоблення поверхні, верхня та нижня — найчастіше пропускається; нижнє покриття має відповідати способу кріплення холодної плити
- Розміри та допуски дошки — за потреби включно з фаскою або радіусом кута
- Мінімальна ширина та простір траси — узгодьте можливості виробника перед остаточним оформленням макета
- Вимоги до Via — діаметр, матеріал заповнення, обробка
- Вимоги до електричних випробувань — напруга перевірки цілісності/ізоляції; напруга високого потенціалу, якщо потрібно; друге за частотою пропускане поле
- Кваліфікаційні вимоги — діапазон термоциклування та цикли; міцність зчеплення; застосовний стандарт (AEC-Q101, IEC 60068-2-14, MIL-PRF-38534)
- Розбивка кількості — прототип та виробництво можуть працювати на різних лініях з різним ціноутворенням та термінами виконання
- Накладання шарів (багатошарові конструкції) — послідовність керамічних та провідних шарів; через заливку та кришку для LTCC або спільного випалювання
Перевірка DFM перед поданням
Повна специфікація на папері все ще може містити несумісні комбінації параметрів, наприклад, 100 мкм траси/проміжку на підкладці DBC товщиною 0.25 мм. Highleap Electronics проводить перевірку DFM як частину процесу складання цінової пропозиції. Наша команда переглядає дані Gerber та повну специфікацію перед складанням цінової пропозиції, підтверджуючи придатність процесу та виявляючи проблеми, перш ніж будь-які матеріали будуть надані.
7) Супутні товари
- Субстрат DBC: Найпоширеніша конструкція друкованої плати з керамічною основою для силової електроніки — мідь, з'єднана з керамікою при температурі ~1,065°C. Коли інженери кажуть «друкована плата з керамічною основою» для силових модулів, вони зазвичай мають на увазі візерунчасту підкладку DBC.
- Товстоплівкова керамічна друкована плата: Провідники, нанесені методом трафаретного друку (5–20 мкм), випалені при температурі 850–1,000°C. Нижча вартість, ніж DBC, для застосувань з помірним струмом; дозволяє інтегрувати резистори та конденсатори в керамічну основу.
- Субстрат AMB: Для паяння активними металами використовується припій Ag-Cu-Ti за температури 800–900°C. Міцніший мідно-керамічний зв'язок, ніж у DBC; кращий для підкладок на основі Si₃N₄ та автомобільних модулів, що вимагають терміну служби понад 10 000 теплових циклів.
- Довгостроковий період: Багатошарова кераміка з вбудованими провідниками та перехідними отворами, спільно випалена при температурі 850–900°C. Використовується для радіочастотних модулів та багаточіпових корпусів, де керамічною основою є тривимірна структура з'єднань, а не просто термопідкладка.
- IMS / Друкована плата з металевим осердям: Дешевша альтернатива, коли не потрібен керамічний тепловий бюджет. Термічний опір у 3–5 разів вищий, ніж у глиноземистого DBC. Правильний вибір, коли дозволяє тепловий бюджет застосування.
- Збірка друкованої плати з керамічною основою: Кріплення штампа, з'єднання дротів та високотемпературне паяння, що забезпечується разом із виготовленням підкладки, зменшує ризики, пов'язані з використанням, та забезпечує сумісність з процесом.

Поширені запитання
Яка різниця між друкованою платою з керамічною основою та підкладкою DBC?
DBC (пряме скріплення міді) – це метод металізації, коли мідна фольга скріплюється з керамікою за температури ~1,065°C. Усі підкладки DBC є друкованими платами на керамічній основі, але друковані плати на керамічній основі також включають товстоплівкові та тонкоплівкові конструкції. У силовій електроніці ці два терміни часто використовуються як взаємозамінні; у радіочастотних застосуваннях тонка плівка на керамічній основі є більш поширеною, ніж DBC.
Чи може керамічна друкована плата безпосередньо замінити друковану плати з металевим сердечником?
Не обійдеться і без переробки. Кераміка вимагає металевих втулок у монтажних отворах, повільнішої швидкості наростання температури оплавленням (1–2 °C/с), відсутності прес-з'єднувачів та інших правил одинарного нагріву. Тепловий приріст реальний — 0.3–0.8 °C/Вт проти 3 °C/Вт для алюмінієвої MCPCB — але ця заміна вимагає явних змін у процесі монтажу, з'єднання та складання.
Яка обробка поверхні потрібна як для поверхневого монтажу (SMT), так і для з'єднання дротів?
Потрібне тверде золото (3–5 мкм Ni / 0.5–2.0 мкм Au гальванічно). Шар золота ENIG товщиною ~0.05 мкм занадто тонкий для з'єднання дротів і призводить до пошкоджень через відрив контакту. Використовуйте тверде золото на всіх контактних площадках, якщо в послідовності складання використовуються як поверхневе монтажне покриття (SMT), так і з'єднання дротів.
Чому керамічні друковані плати тріскаються після проходження вхідного контролю?
Більшість розтріскування після перевірки виникає внаслідок процесу складання, а не дефектів основи: оголені гвинтові кріплення, надмірно затягнуті кріплення або нерівні поверхні холодних пластин. Субкритичні мікротріщини від одиничних тріщин — невидимі під час стандартної перевірки — також поширюються на розірвані ланцюги під дією термоциклування. Флуоресцентне виявлення тріщин на вхідному монтажі та монтажі металевих втулок запобігає обом типам відмови.
Який термін виготовлення прототипів друкованих плат на керамічній основі?
DBC з глинозему: 2–4 тижні. DBC з AlN: 3–5 тижнів. Товста плівка: 3–4 тижні. Тонка плівка: 4–6 тижнів. Нестандартні розміри додають 1–2 тижні. Надання всіх 12 параметрів специфікації в RFQ усуває найпоширенішу причину затримки.
Чи є керамічна друкована плата такою ж, як високотемпературна друкована плата?
Ні. Високотемпературні друковані плати охоплюють керамічні, PTFE/скляні, поліімідні та металеві підкладки — будь-які плати з температурою вище 130–150°C, визначеною FR4. Керамічна основа є найпродуктивнішою категорією: робочі температури вище 300°C, теплопровідність у 60–600 разів вища, ніж у полімерних діелектриків. PTFE є високотемпературним, але не має переваг у теплопровідності.
Розрахунок вартості вашої керамічної друкованої плати

Рекомендовані повідомлення

Збірка друкованих плат автомобільної електроніки: відстеження та контроль процесів
Highleap Electronics виробляє друковані плати та постачає...

Збірка друкованої плати сонячного інвертора для плат живлення та керування
Якщо ви шукаєте збірку друкованої плати сонячного інвертора, Highleap...

Збірка друкованої плати ПЛК для процесора, модулів вводу/виводу та зв'язку
Highleap Electronics пропонує виготовлення друкованих плат та...

Аналіз іонного забруднення ПХБ
Аналіз іонного забруднення ПХБ допомагає виробникам оригінального обладнання визначити...
Як отримати цінову пропозицію для друкованих плат
Дозвольте нам виконати аналіз DFM/DFA для вас і зв’язатися з вами зі звітом.
Ви можете безпечно завантажити свої файли через наш веб-сайт.
Нам потрібна така інформація, щоб надати вам пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту