
Як паяти компоненти мікросхем: посібник з переробки SMD
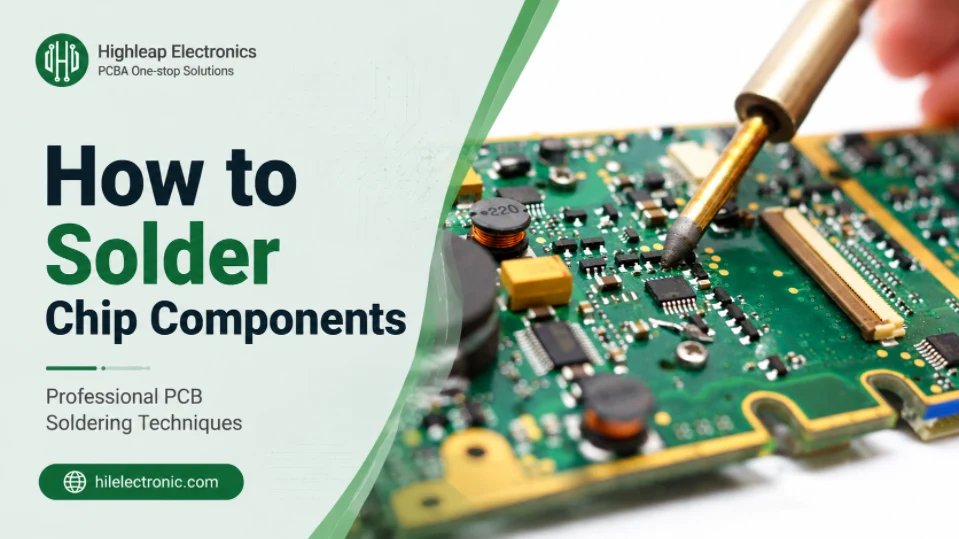
Рисунок 1. Посібник з паяння компонентів мікросхеми
Паяння компонентів мікросхем для поверхневого монтажу (SMD) вручну – це навичка, якій можна опанувати, якщо у вас є відповідні інструменти та метод для кожного типу корпусу. Основна ідея проста: залізо з контрольованою температурою, хороший флюс, дрібний припій та стійкий пінцет дозволять вам розміщувати та паяти більшість пасивних компонентів та мікросхем з виводами вручну, тоді як для безвивідних компонентів та компонентів з кульковою сіткою потрібне гаряче повітря. У цьому посібнику пояснюється, як крок за кроком паяти компоненти мікросхем , корпус за корпусом, і як уникнути помилок, перемичок, холодних з'єднань та піднятих контактних площадок, які спотикають початківців. Для виробничого складання компонентів мікросхеми 1206 геометрія контактних площадок, нанесення пасти та розміщення компонентів все ще потребують контрольованих налаштувань, навіть якщо корпус більший, ніж у багатьох мініатюрних пасивних компонентів.
Ключові вивезення
- Праска з регульованою температурою, тонкий наконечник, тонкий припій, флюс, пінцет та збільшувальний прилад – це необхідний набір.
- Флюс не є необов'язковим; саме він робить можливими чисті та надійні SMD-з'єднання.
- Для двовивідних пасивних елементів спочатку лудіть один контактний контакт, розмістіть деталь, а потім припаяйте обидва кінці.
- Для мікросхем з виводами прикріпіть один кут для вирівнювання, потім припаяйте ряди та очистіть будь-які перемички за допомогою гніту припою.
- Безвивідні (QFN) та кульково-сіткові (BGA) деталі найкраще виготовляти гарячим повітрям або гарячою пластиною, а не праскою.
Зміст
- Інструменти для паяння SMD-компонентів
- Вибір припою: свинцевий чи безсвинцевий
- Чому флюс необхідний для SMD-пайки
- Як паяти чіп-резистори та конденсатори
- Як паяти мікросхеми SOIC та QFP
- Пайка корпусів QFN та BGA
- Поширені проблеми SMD-пайки та способи їх усунення
- Як перевірити паяні з'єднання SMD
- Коли використовувати поверхневе монтажне складання (SMT)
- Поширені запитання
Інструменти для паяння SMD-компонентів
Гарні результати починаються з правильного набору. Нічого екзотичного тут немає, але спроба паяти тонкі SMD-деталі дешевим, неконтрольованим залізом є основною причиною труднощів людей.
| Інструмент | Чому це важливо? |
|---|---|
| Праска з регульованою температурою, тонкий наконечник | Стабільне тепло та невеликий наконечник необхідні для контролю |
| Тонкий припій (близько 0.3–0.5 мм) | Дозволяє додавати крихітні, контрольовані кількості до дрібних суглобів |
| Флюс (без очищення або каніфоль) | Очищає поверхні, щоб припій добре змочувався |
| Тонкий пінцет | Точно розміщуйте та тримайте дрібні деталі |
| Збільшення (лупа або мікроскоп) | Не можна добре паяти те, чого не видно |
| Паяльний гніт і станція гарячого повітря | Зніміть перемички та обробіть безпровідні деталі |
Примітка щодо температури заліза
Розігрійте праску достатньо, щоб швидко змочити припій, але не вище, ніж потрібно. Свинцевий припій тече за нижчої температури, ніж безсвинцевий, тому робота без свинцю трохи нагрівається. Мета полягає в тому, щоб зробити кожне з'єднання швидким: короткий гарячий контакт завдає менше шкоди, ніж тривалий, теплий, і ця тема проходить через увесь посібник.
Вибір припою: свинцевий чи безсвинцевий
Вибір припою впливає на відчуття під час роботи та температуру, яку ви використовуєте.
| Припій | характеристика | примітки |
|---|---|---|
| Свинцевий (наприклад, 63/37) | Нижча температура плавлення, легко тече, блискучі з'єднання | Найбільш схильний до ручного паяння; обмежений у багатьох кінцевих продуктах |
| Без свинцю (наприклад, SAC305) | Вища температура плавлення, природно матніші з'єднання | Необхідно для продуктів RoHS; потребує гарячішого заліза та більше флюсу |
Для навчання та переробки найпоблажливіший припій. Для всього, що має відповідати RoHS, використовуйте припій без свинцю та очікуйте трохи гарячішого заліза, трохи більше флюсу та матовішого покриття з'єднання, що є нормальним явищем і не є ознакою холодного з'єднання. Виробничі лінії паяють безсвинцеві сплави з жорстко контрольованими профілями під час автоматизованого поверхневого монтажу , особливо на щільних платах з дрібним кроком, пов'язаних з високошвидкісним виробництвом ; вручну ви компенсуєте це додатковим флюсом та терпінням.
Чому флюс необхідний для SMD-пайки
Флюс – це найбільша різниця між складним SMD-паянням та простим SMD-паянням. Він хімічно очищає металеві поверхні та допомагає розплавленому припою текти та змочуватися, завдяки чому з'єднання формуються чисто, а перемички розходяться.
- Нанесіть додатковий флюс понад те, що знаходиться в осерді припою, особливо для ІС з дрібним кроком.
- Флюс робить мости ремонтопридатними. За допомогою флюсу та гніту для припою надлишки припою легко видаляються.
- Виберіть відповідний тип. Флюс, який не потрібно очищати, зручний; каніфоль добре працює, але може вимагати подальшого очищення, що пояснює, чому плати взагалі очищуються.
Якщо з'єднання відмовляється мочити, рішенням майже завжди є більше флюсу та чистий наконечник, а не більше нагрівання. Звернення до нагрівання замість флюсу – це те, як пошкоджуються колодки.
Як паяти чіп-резистори та конденсатори
Найпростіше почати з резисторів та конденсаторів у корпусах мікросхем (0805, 0603, 0402 та менших). Надійний метод має чітку послідовність.
- Олов'яна одна подушечка. Додайте невелику кількість припою лише до однієї з двох контактних площадок.
- Розмістіть деталь. Тримайте компонент пінцетом, розігрійте луджену площадку та вставте деталь на місце так, щоб один кінець припаяв.
- Припаяйте інший кінець. Тепер, коли деталь закріплена, акуратно припаяйте другий кінець.
- За потреби обробіть перший кінець повторно. Знову торкніться першого з'єднання, щоб це був правильний галтель, а не просто прихватка.
Причина лудіння лише однієї подушечки спочатку полягає в контролі: деталь залишається на місці, поки ви робите друге з'єднання, і ви уникаєте нагрівання обох кінців одночасно. Чим менша деталь, тим це важливіше, і тим більше ви оціните збільшення та стійкий пінцет.
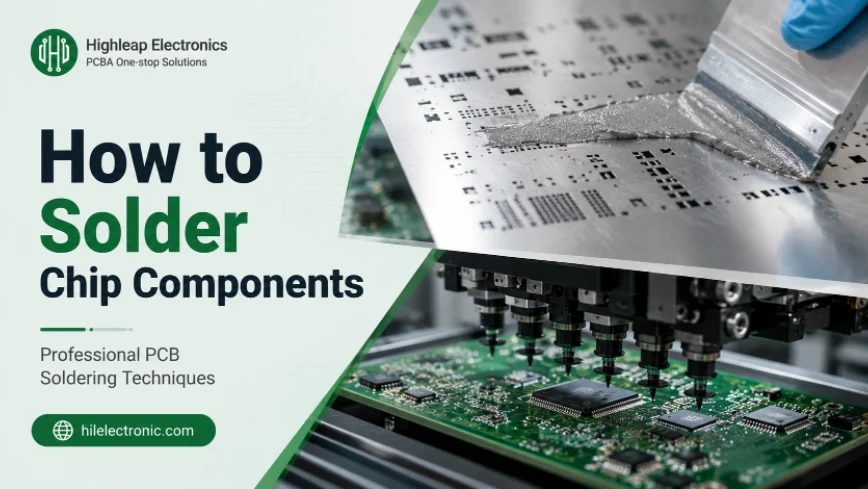
Рисунок 2. Процес паяння мікросхем поверхневим монтажем (SMT) з трафаретним друком та методом вибору та розміщення
Як паяти мікросхеми SOIC та QFP
Мікросхеми з видимими виводами по краях, SOIC, SSOP, QFP, виглядають страхітливо, але їх цілком можна зібрати вручну, оскільки кожне з'єднання доступне.
Прикріпіть, а потім припаяйте ряди
- Вирівняйте та закріпіть прискобами один кут. Обережно розташуйте мікросхему поверх її контактної площадки та припаяйте один кутовий контакт, щоб зафіксувати вирівнювання. Перш ніж продовжити, переконайтеся, що кожен контакт знаходиться на своїй контактній площадкі.
- Прикріпіть протилежний кут. Це виправляє квадратну частину.
- Припаяйте кожен ряд. Додайте флюс і припаяйте контакти, або по одному, або методом «паяння перетягуванням», перетягуючи шар припою вздовж ряду за допомогою кінчика стамески.
- Розчистіть будь-які мости. Там, де контакти з'єднуються, додайте флюс і видаліть надлишки за допомогою гніту для припою.
Перемички є нормальними для деталей з дрібним кроком і не є проблемою, з флюсом та ґнотом вони знімаються за лічені секунди. Навичка полягає в вирівнюванні на першому кроці; якщо чіп рівно лежить на своїх контактних площадках, решта є рутинною. Для пристроїв з дуже дрібним кроком та ж ретельність, яку завод застосовує під час виробничого складання (хороший флюс, правильний наконечник, стабільна техніка), є тим, що забезпечує успіх ручної роботи.
Пайка корпусів QFN та BGA
Деякі корпуси приховують свої з'єднання, і саме тут одного лише праска не вистачає.
| пакет | Найкращий підхід |
|---|---|
| Двополюсні пасивні пристрої | Залізо, метод олова з однією подушечкою |
| SOIC / QFP (видимі виводи) | Залізні, приклеєні та перетягнуті, гнітові мости |
| QFN (з нижнім терміналом) | Паяльна паста плюс гаряче повітря або гаряча пластина |
| BGA (кульки знизу) | Станція паяння гарячим повітрям або інфрачервоним випромінюванням; не підходить для ручного паяння |
QFN та безвивідні деталі
QFN має виводи на нижній стороні та зазвичай центральну термопрокладку, тому немає до чого дістати залізним кінчиком. Практичний метод - це нанесення паяльної пасти на контактні площадки плюс гаряче повітря або гаряча пластина для оплавлення знизу. Приховані з'єднання означають, що ви не можете візуально перевірити їх пізніше.
BGA пакети
BGA розміщується на сітці з кульок припою під корпусом. Немає можливості припаяти його вручну; для цього потрібна станція паяння гарячим повітрям або інфрачервоним випромінюванням, а для заміни - реболлінг. Оскільки з'єднання невидимі, для їх перевірки потрібен рентгенівський знімок, з тієї ж причини, з якої виробничі лінії рентгенують ці деталі під час складання.
Поширені проблеми SMD-пайки та способи їх усунення
Майже кожна проблема з ручним паянням потрапляє до короткого списку, і кожна має чітку причину та спосіб виправлення.
| Проблема | Причина та усунення |
|---|---|
| Паяні мости | Занадто багато припою; додайте флюс та видаліть надлишки гнітом |
| Холодний / тупий суглоб | Недостатньо тепла або руху під час охолодження; пакування флюсом |
| Надгробок | Нерівномірний нагрів пасивного матеріалу; рівномірніше нагрівати обидва кінці |
| Піднята подушка | Занадто багато тепла або часу; використовуйте короткий гарячий контакт та менше повторної обробки |
Піднята площадка заслуговує на особливу увагу: якщо занадто довго тримати праску на площадкі або багаторазово переробляти одне й те саме з'єднання, це може призвести до відшаровування міді від ламінату, що має свої власні причини. Захист — це принцип, про який йшлося на початку цього посібника: короткий і гарячий процес, а не тривалий і теплий, плюс достатньо флюсу, щоб з'єднання утворювалися з першої спроби. Обережно поводьтеся з платою та використовуйте антистатичну систему для захисту чутливих деталей.
Як перевірити паяні з'єднання SMD
З'єднання, яке виглядає правильно, зазвичай є правильним, тому огляд здебільшого візуальний, з перевіркою на з'єднання.
- Шукайте гладке філе. Припій повинен чітко вигинатися від контактної площадки до виводу, а не згортатися в клубок.
- Перевірте наявність мостів та отворів. Під збільшенням переконайтеся, що сусідні контакти не з'єднані, і кожен контакт припаяний.
- Зверніть увагу на фініш. Безсвинцеві з'єднання виглядають матнішими, ніж свинцеві; матовий - це не те саме, що холодний.
- Перевірте безперервність. Мультиметр підтверджує з'єднання та виявляє мости, які ви пропустили.
Формальні критерії приймання, які використовують заводи, форма галтелів, змочування, допустимі умови, кодифіковані в IPC-A-610, і їх зняття дає корисне уявлення про те, як має виглядати гарне з'єднання навіть для хобі.
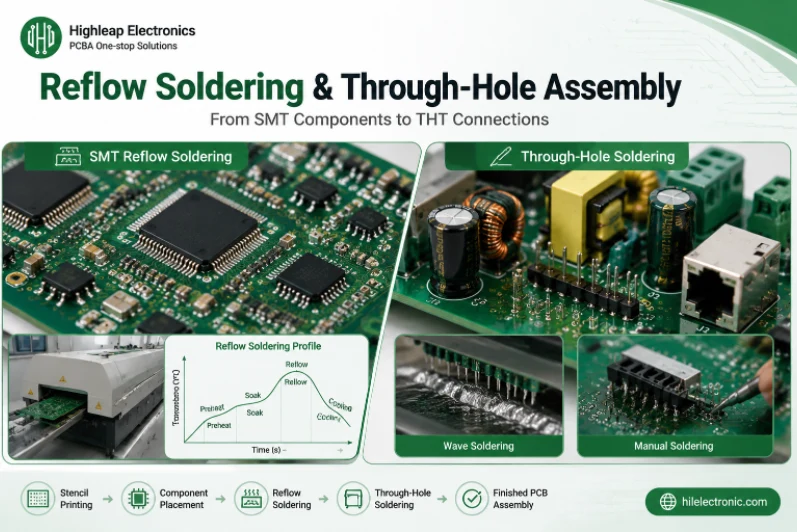
Рисунок 3. Процес паяння поверхневим оплавленням та паяння через отвір
Коли використовувати поверхневе монтажне складання (SMT)
Ручне паяння ідеально підходить для прототипів, ремонту та невеликих збірок. Однак є момент, коли заводське складання плати є швидшим, дешевшим та надійнішим.
- Багато деталей з дрібним кроком або безвивідними деталями (багато QFN або BGA) набагато краще розміщуються машиною.
- Більше ніж кілька дощок схиляє чашу терезів на користь складання машин.
- Крихітні пасивні елементи (0201 і менше) непрактично та надійно розміщувати вручну.
У таких випадках, відправка проекту для складання друкованої плати заповнює плату на автоматизованій лінії, і ті ж файли масштабуються для великосерійного складання без переробки. Швидкий огляд проекту спочатку підтверджує, що посадкові місця та відстані готові до складання, а плати з високим тепловим навантаженням можуть використовувати підкладку, придатну для складання з металевим осердям . Сама гола плата виготовляється зі стандартного виробництва друкованих плат.
Отримати цінову пропозицію на складання
Завдяки терморегулятору, великій кількості флюсу та правильному методу паяння для кожного корпусу, паяння компонентів мікросхем вручну цілком досяжне, і ви знатимете, коли роботу краще відправити на складальний конвеєр. Ви можете дізнатися більше про Highleap Electronics та наші послуги з складання прототипів у виробництво.
Поширені запитання
Яку температуру слід налаштувати на паяльнику для SMD-робіт?
Достатньо гарячий, щоб швидко зволожити з'єднання, але не гарячіший, ніж потрібно. Безсвинцевий припій потребує дещо вищого налаштування, ніж свинцевий. Головне — робити кожне з'єднання з коротким гарячим контактом, а не тривалим нагріванням, що захищає контактні площадки та компоненти.
Чи справді мені потрібен флюс, якщо мій припій вже має осердя?
Так, особливо для мікросхем з дрібним кроком. Додатковий флюс за межами серцевини припою очищає поверхні, тому припій змочується чисто, а містки розходяться за допомогою гноту. Якщо з'єднання не змочується, додайте флюс і очистіть наконечник, замість того, щоб підігрівати.
Як припаяти крихітний резистор або конденсатор, щоб він не рухався?
Спочатку лудіть лише одну контактну площадку, потім тримайте деталь пінцетом і оплавляйте її, щоб один кінець припаяв. Закріпивши деталь, припаяйте інший кінець і підправте перший. Лудіння лише однієї контактної площадки запобігає зміщенню компонента під час роботи.
Як виправити паяні містки між контактами мікросхеми?
Нанесіть флюс на з'єднані контакти та покладіть на них гніт припою, потім нагрійте; гніт витягне надлишок припою. Перемички є нормальним явищем на деталях з дрібним кроком і зникають за лічені секунди після появи флюсу.
Чи можна вручну паяти QFN або BGA?
QFN та BGA приховують свої з'єднання знизу, тому праска не може до них дістатися. QFN виготовляються за допомогою паяльної пасти з гарячим повітрям або гарячою пластиною; BGA потребують станції паяння гарячим повітрям або інфрачервоним випромінюванням та реболлінгу для заміни, а їхні приховані з'єднання перевіряються рентгенівським методом.
Чому під час паяння контактна площадка відірвалася від плати?
Надмірне нагрівання або багаторазова переробка можуть відшарувати мідну прокладку від ламінату. Використовуйте короткий гарячий контакт, достатню кількість флюсу для зволоження з першої спроби та обмежте кількість переробок одного й того ж з'єднання. Підняті прокладки – це відомий спосіб відмови, якому можна запобігти.
Коли слід припинити паяти вручну та зібрати плату?
Коли плата має багато деталей з дрібним кроком або безвивідних деталей, більше ніж кілька одиниць, або дуже маленькі пасивні елементи, такі як 0201, машинне складання відбувається швидше, дешевше та надійніше, а ті ж файли масштабуються до об'єму без переробки.
Який припій краще використовувати для ручного паяння: свинцевий чи безсвинцевий?
Свинцевий припій (наприклад, 63/37) плавиться повільніше та легше тече, що робить його найбільш придатним для ручної роботи та повторної обробки. Для продуктів, що відповідають вимогам RoHS, потрібен безсвинцевий припій (наприклад, SAC305), який потребує гарячішого заліза та більшої кількості флюсу, а також матовішого покриття, що є нормальним явищем. Вибирайте залежно від того, чи поширюється відповідна відповідальність на ваш продукт.

Рекомендовані повідомлення

Виготовлення друкованих плат TMM
Зміст Виготовлення друкованих плат TMM Область застосування для радіочастотних та...

RT duroid 6002 PCB Quote and Stackup
Ця сторінка відповідає за завдання котирування та визначення стеку...

Виробництво друкованих плат фільтра TMM6
ЗмістЧому розробники мікрохвильових фільтрів використовують...

Друкована плата Taconic RF 35 проти RO4350B
ЗмістRF-35 проти RO4350B Закупівлі та...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.