
Виготовлення та складання медичних керамічних плат

Рисунок 1. Медична керамічна плата
Зміст
- Чому медичні пристрої використовують керамічні плати
- Нормативні вимоги, що формують дизайн керамічних друкованих плат для медичного використання
- Вибір матеріалу для медичних керамічних плат
- Приклади проектування для конкретних застосувань
- Вимоги до складання та випробування плат медичного класу
- Процес кваліфікації та перевірки
- Послуги Highleap з виготовлення медичних керамічних плат
Медична керамічна плата повинна відповідати вимогам, які значно перевищують стандартні промислові специфікації. Медичні пристрої працюють всередині або на людському тілі, в умовах стерилізації та в діагностичних системах, де точність вимірювання безпосередньо впливає на результати лікування пацієнтів. Підкладка повинна надійно працювати протягом років, а іноді й десятиліть, в умовах, що руйнують органічні матеріали друкованих плат.
Керамічні підкладки відповідають цим вимогам завдяки властивим матеріалу властивостям: хімічній інертності, яка витримує стерилізацію в автоклаві, розмірній стабільності, яка підтримує калібрування протягом тисяч термічних циклів, та діелектричним характеристикам, які підтримують високочастотні ультразвукові та візуалізаційні сигнали без дрейфу. У цьому посібнику розглядається, що робить керамічні плати важливими для медичного застосування, а також що інженери та команди закупівель повинні правильно вказувати.
1. Чому медичні пристрої використовують керамічні плати
1.1 Властивості, що мають значення в медичному застосуванні
| Вимога | Обмеження FR4 | Керамічна перевага |
|---|---|---|
| Сумісність зі стерилізацією | FR4 поглинає вологу під час автоклавування (пара 121°C); руйнується при багаторазових циклах | Майже нульове поглинання вологи; стабільність розмірів завдяки необмеженій кількості циклів автоклавування |
| Біосумісність | Органічні смоли можуть вилуговувати сполуки; вони не є біосумісними за своєю суттю | Оксид алюмінію та AlN є інертними, нетоксичними та використовуються в імплантованих пристроях. |
| Довгострокова стабільність | Дрейф Dk/Df з віком, вологістю та циклічними змінами температури | Стабільні діелектричні властивості протягом терміну служби пристрою понад 20 років |
| управління температурним режимом | 0.3 Вт/м·K — недостатньо для лазерних драйверів, ультразвукових потужних каскадів | 24–230 Вт/м·K залежно від матеріалу — підходить для роботи з потужною медичною електронікою |
| Цілісність сигналу на високій частоті | Діелектричні втрати значно зростають вище 1 ГГц | Тангенс кута втрат <0.001; підтримує ультразвукову (1–20 МГц) та радіочастотну візуалізацію без погіршення якості зображення |
| Герметичне ущільнення | Не може утворювати герметичні ущільнення | Керамічні підкладки можна припаяти до титанових або коварових корпусів для імплантованих пристроїв. |
1.2 Категорії медичних виробів з використанням керамічних друкованих плат
- Імплантовані пристрої: Кардіостимулятори, кохлеарні імпланти, нейростимулятори — потребують герметичних керамічних підкладок з надійністю протягом десятиліть.
- Діагностична візуалізація: Масиви ультразвукових перетворювачів, модулі рентгенівських детекторів, драйвери градієнтних котушок МРТ — вимагають терморегуляції та цілісності сигналу, що забезпечує кераміка
- Хірургічні інструменти: Електрохірургічні генератори, драйвери лазерних скальпелів — потужні радіочастотні каскади, де кераміка справляється з тепловими та напруженими вимогами
- Моніторинг пацієнта: Модулі прецизійних датчиків для вимірювання температури, тиску та біохімічних речовин, де довготривала діелектрична стабільність кераміки підтримує точність калібрування
2. Нормативні вимоги, що формують дизайн керамічних друкованих плат для медичного використання
2.1 Система якості
Медичні керамічні плати повинні вироблятися відповідно до системи управління якістю, сертифікованої за стандартом ISO 13485. Це не є необов'язковим — це обов'язкова умова для продажу медичних виробів у США (FDA), ЄС (CE/MDR) та більшості інших регульованих ринків.
ISO 13485 вимагає:
- Документований контроль процесу для кожного етапу виробництва
- Повна відстежуваність матеріалів (партія керамічної підкладки → виробнича партія → партія складання → готовий пристрій)
- Валідовані процеси — це означає, що виробничий процес доведено постійно забезпечує відповідну продукцію, а не просто перевіряється постфактум
- Система CAPA (коригувальних та запобіжних дій) для невідповідностей
- Контроль змін — жодних змін у процесах чи матеріалах без офіційної оцінки та затвердження
2.2 Біологічна сумісність
Для пристроїв, що контактують з пацієнтом (особливо імплантованих), керамічну підкладку та всі поверхневі матеріали необхідно оцінювати відповідно до стандарту ISO 10993 (біологічна оцінка медичних виробів). Оксид алюмінію широко визнаний біосумісним; оздоблення поверхонь та матеріали для припою потребують окремої оцінки.
2.3 Відповідність стандарту IEC 60601
Медичне електрообладнання повинно відповідати стандарту IEC 60601-1 для забезпечення безпеки. Конструкція керамічної друкованої плати впливає на відстані витоку та зазори, опір ізоляції та діелектричну витримувану напругу — усе це має бути перевірено під час проектування та підтверджено під час виробничих випробувань.
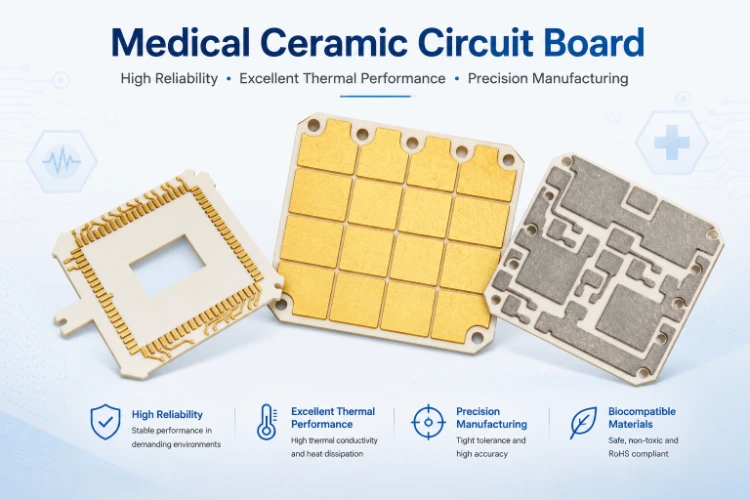
Рисунок 2. Медична керамічна плата
3. Вибір матеріалу для медичних керамічних плат
- 99.6% глинозему: Стандартний матеріал для більшості медичних керамічних друкованих плат. Вища чистота, ніж у промислового 96% оксиду алюмінію; менша пористість поверхні забезпечує кращу адгезію металізації та чистіші поверхні для біосумісності. Використовується в підкладках для діагностичної візуалізації, сенсорних модулях та багаторазових стерилізованих інструментах.
- Нітрид алюмінію (AlN): Обираються, коли головною проблемою є терморегуляція — драйвери хірургічних лазерних діодів, потужні каскади ультразвукових передавачів та підсилювачі потужності в системах МРТ, де потрібна теплопровідність понад 170 Вт/м·K
- Нітрид кремнію (Si₃N₄): Обраний для імплантованих силових модулів, де надзвичайно високу надійність у термоциклуванні (>10 000 циклів) та стійкість до механічних ударів мають вирішальне значення. Його міцність на згин ~800 МПа запобігає розтріскуванню підкладки під час складання та розгортання пристрою.
4. Приклади проектування для конкретних застосувань
4.1 Матриця ультразвукових перетворювачів
- Підкладка: 99.6% Al₂O₃ (товщина 0.38 мм)
- Металізація: Тонка плівка (напилена Au) для з'єднань елементів перетворювача з дрібним кроком (лінія/проміжок 50 мкм)
- Ключова вимога: Низькі діелектричні втрати (<0.001 Df) на частоті 1–15 МГц; стабільність розмірів ±0.02 мм для точності кроку елементів
4.2 Імплантований нейростимуляторний каскад живлення
- Підкладка: AlN (товщиною 0.635 мм)
- Металізація: DBC (0.3 мм Cu) для подачі струму до стимуляційних електродів
- Ключова вимога: сумісність з герметичним ущільненням (площинність основи ≤5 мкм для корпусу з паяного титану); терморегуляція для схеми зарядного насоса.
4.3 Каскад потужності радіочастотного електрохірургічного генератора
- Підкладка: Al₂O₃ 96% (товщина 1.0 мм)
- Металізація: Товста плівка (Ag-Pd провідники з інтегрованими товстоплівковими резисторами)
- Ключова вимога: ізоляція напруги >5 кВ згідно з IEC 60601-1; термообробка для вихідної радіочастотної потужності 200–400 Вт на частоті 300–500 кГц
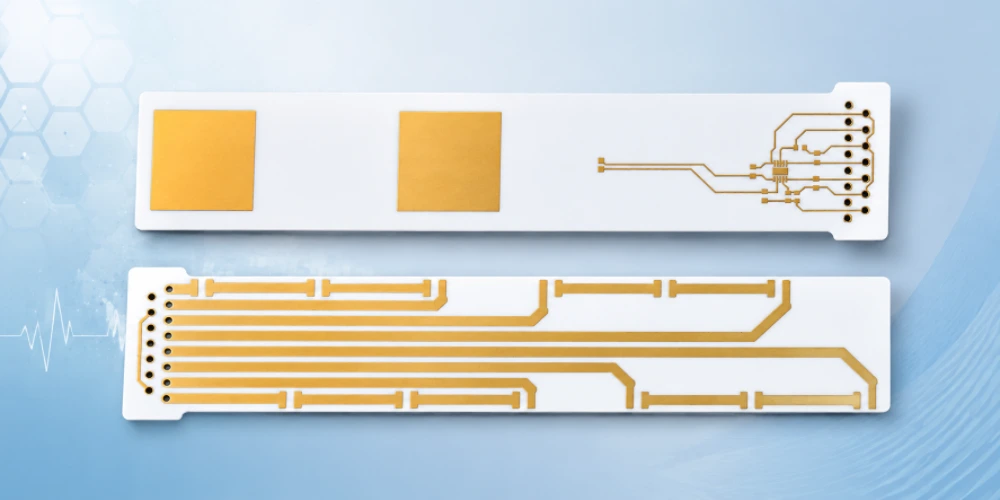
Рисунок 3. Медична керамічна друкована плата
5. Вимоги до складання та випробування плат медичного класу
- Середовище складання: Контрольована чистота (чисте приміщення класу ISO 7/8 або вище для імплантованих пристроїв); документовані процеси очищення між етапами складання
- Відстежуваність компонентів: Кожен компонент можна відстежити до партії виробника; пошук авторизованого дистриб'ютора обов'язкові — без компонентів брокерського ринку
- Перевірка процесу: Профілі паяння оплавленням, процеси з'єднання кристалів та параметри з'єднання дротів повинні бути офіційно перевірені (протокол IQ/OQ/PQ) перед початком виробництва.
- Тестування: 100% електричні випробування; Рентгенологічне обстеження для аналізу пустот у BGA та кристалах-прикріпленнях; функціональні випробування в імітованих робочих умовах
- Надійність: Прискорене тестування життя згідно з IEC 60068 — термічний удар, вібрація, вологість — із задокументованими критеріями прийнятності
6. Процес кваліфікації та перевірки
Кваліфікація постачальника керамічних плат для медичних виробів включає:
- Аудит постачальника: Оцінка на місці відповідності стандарту ISO 13485, контролю процесів, пов'язаних з керамікою, та приміщень чистих приміщень
- Кваліфікація процесу: Збір кваліфікаційних партій (зазвичай 3 послідовні партії); перевірка відповідності розмірних, електричних характеристик та результатів надійності специфікаціям
- Перевірка дизайну: Випробуйте зібрані модулі за найгірших умов експлуатації; підтвердьте відповідність стандарту IEC 60601, біосумісності (ISO 10993) та стандартам, що стосуються конкретного продукту.
- Пакет документації: Повна підтримка DHF (файлу історії проектування) — сертифікати матеріалів, звіти про валідацію процесів, записи перевірок, матриці відстеження
Цей процес зазвичай триває 6–12 місяців. Початок роботи з постачальником, який вже має сертифікат ISO 13485 та документально підтверджений досвід виробництва медичних керамічних друкованих плат, значно скорочує цей термін.
7. Послуги Highleap з виготовлення медичних керамічних плат
Highleap Electronics постачає керамічні плати для медичного обладнання відповідно до нашої системи якості, сертифікованої за стандартом ISO 13485:
- Матеріали по темі: Al₂O₃ (96%, 99.6%), AlN, Si₃N₄ — з вхідним контролем та повним відстеженням партії
- Металізація: DBC, товста плівка, тонка плівка — вибирається залежно від вимог вашого застосування
- монтаж: Монтаж SMT, кріплення кристалів, з'єднання дротів у приміщеннях з контрольованим середовищем
- Сертифікати: ISO 9001, ISO 13485 (медичний), IATF 16949, ISO 14001
- Документація: CoC, відстеження матеріалів, звіти про перевірку, дані випробувань на надійність — відформатовані для подання в регуляторні органи
- Інженерна підтримка: Огляд DFM, теплове моделювання та рекомендації щодо проектування для відповідності стандарту IEC 60601
Ми підтримуємо компанії-виробники медичного обладнання від раннього прототипу до виробництва, забезпечуючи стабільність процесів та ретельність документації, яких вимагають медичні регулятори.

Рекомендовані повідомлення

RT duroid 6002 PCB Quote and Stackup
Ця сторінка відповідає за завдання котирування та визначення стеку...

Виробництво друкованих плат фільтра TMM6
ЗмістЧому розробники мікрохвильових фільтрів використовують...

Друкована плата Taconic RF 35 проти RO4350B
ЗмістRF-35 проти RO4350B Закупівлі та...

Виробництво друкованих плат фільтра TMM4
Виробництво друкованих плат фільтра TMM4 контролюється...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.