
Паяльник для друкованої плати: посібник з вибору
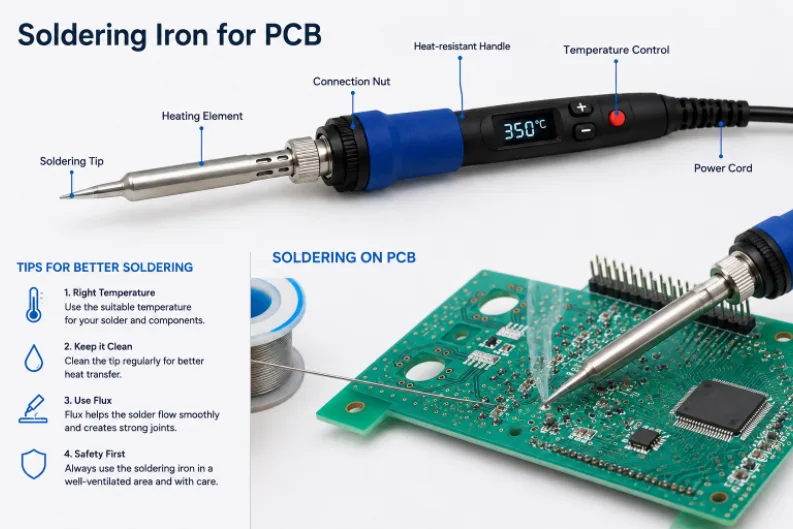
Рисунок 1. паяльник для друкованої плати
Найкращий паяльник для роботи з друкованими платами – це паяльник з контрольованою температурою потужністю 40–80 Вт, з хорошим рекуператором тепла, змінними тонкими наконечниками та заземленим (захищеним від електростатичних розрядів) наконечником. Потужність визначає швидкість нагрівання паяльника після дотику до з'єднання, а не його температуру, а стабільна, регульована температура захищає контактні площадки та компоненти. У цьому посібнику пояснюється, на що саме звертати увагу, які типи паяльників доступні, правильна температура та наконечник для роботи з друкованими платами, техніка паяння, яка забезпечує чисті з'єднання, а також де ручне паяння поступається місцем машинному складанню.
На що звернути увагу при виборі паяльника для роботи з друкованими платами
Друковані плати невблаганні: мідні контактні площадки діють як радіатори, а надмірне тепло піднімає контактні площадки або знищує чутливі деталі. Для роботи з друкованою платою важливі функції контролю та подачі тепла , а не чиста потужність.
| особливість | На що звернути увагу | Чому це важливо? |
|---|---|---|
| Контроль температури | Регульований та стабільний (±2–10 °C); цифровий або магнітний/за допомогою кінчика Кюрі контроль | Запобігає перегріванню та дозволяє поєднувати етилований та безсвинцевий бензини |
| Потужність / рекуперація тепла | 40–80 Вт зі швидким відновленням після дотику до суглоба | Зберігає температуру наконечника на великих контактних площадках та заземлених площинах |
| Змінні наконечники | Асортимент тонких стамесок та конічних наконечників, які легко замінювати | Одне залізо охоплює наскрізне кріплення, поверхневе монтажне кріплення (SMD) та дрібний крок виводів. |
| Захист від електростатичного розряду / заземлений наконечник | Заземлений наконечник та ручка, захищена від електростатичної електрики | Захищає чутливі до статичної електрики мікросхеми від витоку наконечника |
| Ергономіка та підставка | Легка, тонка ручка; стійка підставка з очищувачем наконечника | Підвищує точність та безпеку на невеликих площадках |
Дешевий праскоз з фіксованою температурою може підійти для випадкових з'єднань з дротом, але для справжньої роботи з друкованою платою праскоз з контрольованою температурою та хорошим відновленням - це те, що усуває більшу частину розчарувань та ризиків для вашої плати.
Типи паяльників (і популярні моделі)
- Звичайний праскоподібний олівець — праска з фіксованою потужністю та без регулювання температури. Дешева, підходить для грубої проводки, але поганий вибір для делікатних дощок.
- Станція з контрольованою температурою — базовий блок із праскою та регульованою температурою. Стандартна рекомендація для роботи з друкованими платами. Широко використовувані приклади включають станції Hakko FX-888D та FX-951, Weller WE1010 та JBC.
- Розумні / портативні праски — компактні праски з живленням від USB-C або постійного струму, швидким нагріванням та контролем температури на ручці, такі як Pinecil та TS100/TS101. Зручні для наборів, ремонту в польових умовах та невеликих дощок.
- Станція паяння гарячим повітрям — видуває гаряче повітря, а не торкається з'єднання; використовується для переробки SMD та BGA, видалення та заміни деталей поверхневого монтажу. Доповнення до праски, а не заміна.
Для більшості людей, які збирають або ремонтують плати, станція із контролем температури середнього діапазону плюс невеликий набір насадок покривають майже все. Додавайте станцію гарячого повітря лише тоді, коли ви виконуєте регулярні роботи з поверхневим монтажем.
Найкраща температура для паяння друкованої плати
Встановіть температуру праски вище точки плавлення припою, щоб тепло швидко передавалось у з’єднання, але не настільки високо, щоб не пошкодити плату. Правильне налаштування залежить головним чином від того, чи використовуєте ви свинцевий припій, чи безсвинцевий.
| Припій | Типова температура наконечника | примітки |
|---|---|---|
| Свинцевий (Sn63/Pb37, 60/40) | 315–370 °C (600–700 °F) | Плавиться при 183 °C; з ним найлегше працювати |
| Без свинцю (SAC305, Sn100C) | 350–400 °C (660–750 °F) | Плавиться ~217 °C; для більших з'єднань може знадобитися до ~425 °C |
| Великі контактні площадки / заземлюючі площини | Ближче до верхньої межі діапазону | Використовуйте більший наконечник стамески, а не просто більше тепла |
| Дрібнокрокові / малі SMD-дистриб'ютори | Нижня межа діапазону | Захищає дрібні деталі; працює швидко |
Мета полягає в тому, щоб зробити кожне з'єднання за 1–3 секунди. Якщо ви не можете, трохи підвищте температуру або перейдіть на наконечник з більшою теплоємністю — довше залишаючи праску на з'єднанні, ви спалюєте дошки, щоб отримати тепло.
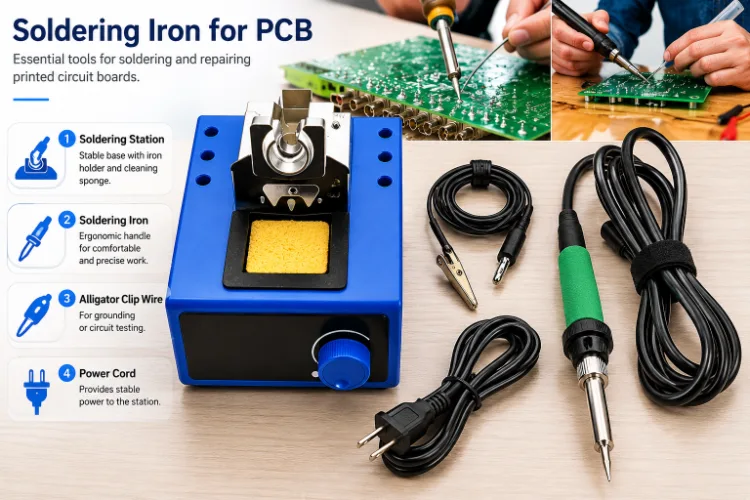
Рисунок 2. паяльник для деталей друкованої плати
Вибір правильного паяльного жала
Форма наконечника впливає на результати більше, ніж очікує більшість початківців, оскільки саме наконечник передає тепло в суглоб.
- Наконечник зубила — плоска, широка поверхня, яка ефективно передає тепло. Найкращий універсальний наконечник для наскрізного монтажу та більшості робіт з поверхневим монтажем; вибирайте ширину, близьку до розміру контактної площадки.
- Конічний / тонкий вістря — гострий вістря для вузьких місць з дрібним кроком. Точний, але передає менше тепла, тому повільніший на більших з’єднаннях.
- Скос / кінчик копита — похила поверхня, на якій знаходиться невелика кулька припою; чудово підходить для паяння рядів контактів з дрібним кроком методом дражування.
Звичайний набір містить одне чудове долото для щоденної роботи, невелике конічне долото для вузького доступу та фаску для паяння струмом. Тримайте наконечники чистими та лудженими — почорнілий, нелуджений наконечник перестає передавати тепло і є звичайною причиною, чому праска «більше не плавить припій».
Як правильно паяти друковану плату
Гарна техніка так само важлива, як і залізо. Базове з'єднання через отвір:
- Олов'яний кінчик — розплавте трохи припою на чистому кінчику для добре переданого тепла.
- Нагрівайте з'єднання, а не припій — торкніться кінчиком контактної площадки та виводу компонента приблизно на секунду.
- Подати припій у з'єднання — нанесіть припій на нагріту площадку/вивід (не на наконечник), щоб він обтікав з'єднання та змочував обидві поверхні.
- Зніміть припій, потім залізо — нехай суглоб утворює гладкий, блискучий конус. Гарний суглоб виглядає як маленький вулкан, а не куля.
- Не рухайте суглобом поки воно охолоджується, інакше воно може вийти зернистим (холодний з'єднання).
Для деталей поверхневого монтажу спочатку лудіть один контактний майданчик, помістіть деталь, прикріпіть цей контактний майданчик, а потім припаяйте решту контактів — додавання флюсу значно полегшує роботу з дрібним кроком. Обріжте наскрізні виводи після паяння та очистіть залишки флюсу, якщо цього вимагає тип флюсу.
Типові помилки, які пошкоджують дошки
- Занадто багато тепла протягом занадто тривалого часу — піднімає подушечки та сліди. Використовуйте правильну температуру та більший наконечник, а не довшу затримку.
- Брудний, нелуджений наконечник — мало тепло передає, що призводить до охолодження з’єднань; регулярно чистіть та обробляйте лудом.
- Нагрівання припою замість з'єднання — утворює краплі, які залишаються зверху, не змочуючи.
- Відсутність флюсу на окислених або дрібнокаліберних виробах — припій не тече; додайте відповідний флюс для електроніки.
- Незаземлене залізо на чутливих мікросхемах — ризикує пошкодженням від електростатичного розряду; використовуйте заземлену праску, безпечну до електростатичного розряду.
Аксесуари, що спрощують паяння друкованих плат
Праска – це лише частина робочої установки. Кілька недорогих аксесуарів суттєво впливають на результати та безпеку:
- Припій — тонкий (0.5–0.8 мм) флюсовий дріт; зі свинцевим дротом 60/40 або 63/37 для зручності, за потреби — безсвинцевий SAC305.
- Потік — гелевий флюс у шприці, що не потребує очищення, для поверхневого монтажу та ремонту; він значно покращує змочування при дрібному кроку різання.
- Розпаювальна оплетка (гніт для припою) та/або присоска для припою — для видалення припою та кріплення перемичок.
- Очищувач наконечників — засіб для чищення латунної вовни (м’якший до кінчика) або волога губка.
- Допоміжні руки / Тримач для друкованої плати — звільняє обидві руки та стабілізує невеликі дошки.
- Витяжка або хороша вентиляція — пари флюсу є подразником і не слід їх вдихати.
- Ізопропіловий спирт (IPA) та пензлик — для очищення залишків каніфолі та перевірки з’єднань.
Завдяки прасці з контрольованою температурою, правильному жалу, припою, флюсу та способу фіксації плати, майже будь-який прототип або ремонт стає керованим.
Коли ручне паяння не є правильним інструментом
Гарний паяльний електрод ідеально підходить для прототипів, ремонту, унікальних виробів та навчання. Але це неправильний інструмент, якщо плата має десятки деталей з дрібним кроком, приховані з'єднання під BGA або потребує серійного виробництва з постійною якістю, яку можна перевірити. У такому разі машинне складання — нанесення трафаретної паяльної пасти, встановлення та оплавлення — відбувається швидше та набагато надійніше, ніж паяльний електрод.
Highleap Electronics , китайський виробник друкованих плат та друкованих плат (PCBA), займається саме цим переходом. Коли ваш прототип, зібраний вручну, готовий до масштабування, виконується поверхневе складання (SMT) та паяння оплавленням друкованих плат "під ключ" на всій платі одночасно, з перевіркою з'єднань AOI та рентгенівським випромінюванням, включаючи з'єднання BGA та QFN, до яких не може дістатися жодне залізо. Перевірка DFM перевіряє готовність конструкції перед першим складанням.
Паяльник для друкованих плат – поширені запитання
Яка потужність паяльника найкраще підходить для роботи з друкованими платами?
40–80 Вт зі станцією з контрольованою температурою. Потужність визначає, як швидко наконечник відновлює свою температуру після дотику до з'єднання; саме це відновлення, а не вища пікова температура, є важливим для чистих з'єднань друкованих плат.
Яку температуру слід встановити для паяння друкованої плати?
Приблизно 315–370 °C (600–700 °F) для свинцевого припою та 350–400 °C (660–750 °F) для безсвинцевого, причому для великих з'єднань іноді потрібна температура до 425 °C. Намагайтеся робити кожне з'єднання за 1–3 секунди.
Чи потрібна мені паяльна станція, чи достатньо звичайного праска?
Для періодичного монтажу підійде звичайний залізний шнур. Для роботи з друкованими платами, особливо для поверхневого монтажу та дрібного кроку, варто використовувати термостат з хорошим тепловим відновленням та змінними наконечниками, що захищає вашу плату.
Яке паяльне жало найкраще підходить для друкованих плат?
Зубильний наконечник для загальних робіт, оскільки його плоска поверхня ефективно передає тепло; тонкий конічний для вузьких місць з дрібним кроком; та скошений/копитоподібний наконечник для паяння рядів штифтів методом драгування. Підберіть ширину наконечника до контактної площадки.
Чому мій паяльник більше не плавиться і не припоює?
Зазвичай це брудний, окислений, нелуджений наконечник, який більше не передає тепло. Очистіть його засобом для чищення з латунної вовни або вологою губкою та повторно лудіть свіжим припоєм; замініть наконечник, якщо він сильно зношений.
Чи можна паяти SMD-компоненти звичайним праскою?
Так, для багатьох SMD-деталей, використовуючи тонкий наконечник і флюс: лудіть один контактний майданчик, розмістіть деталь, прикріпіть її, а потім припаяйте решту. Деталі з дуже дрібним кроком або BGA краще виготовляти за допомогою паяльної станції гарячим повітрям або методом оплавлення.
Який припій легше паяти вручну: свинцевий чи безсвинцевий?
Свинцевий (Sn63/Pb37) легший — він плавиться при нижчій температурі (183 °C) і легше змочується. Для більшості комерційних продуктів потрібен безсвинцевий варіант, для якого потрібна трохи вища температура наконечника та розрахований для нього флюс.
Як мені підтримувати жало паяльника в хорошому стані?
Протирайте його до та після кожного з'єднання латунною ватою або вологою губкою, лудьте його невеликою кількістю свіжого припою, коли він не використовується, і не нагрівайте його вище, ніж потрібно. Добре доглянуте жало належним чином передає тепло та служить набагато довше; термін служби жала швидко зменшується, як тільки воно окислюється, і припій перестає прилипати.

Рекомендовані повідомлення

Виготовлення друкованих плат TMM
Зміст Виготовлення друкованих плат TMM Область застосування для радіочастотних та...

RT duroid 6002 PCB Quote and Stackup
Ця сторінка відповідає за завдання котирування та визначення стеку...

Виробництво друкованих плат фільтра TMM6
ЗмістЧому розробники мікрохвильових фільтрів використовують...

Друкована плата Taconic RF 35 проти RO4350B
ЗмістRF-35 проти RO4350B Закупівлі та...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.