
Виробник жорстких гнучких друкованих плат та виробничий процес

Виробництво жорстко-гнучких друкованих плат поєднує виготовлення жорстких друкованих плат та обробку гнучких схем в одній інтегрованій структурі плати. Порівняно зі стандартним виробництвом жорстких друкованих плат, цей процес є більш вимогливим, оскільки він повинен контролювати дві дуже різні матеріальні системи в одному виробі. Жорсткі секції повинні забезпечувати стабільність розмірів та міцність складання, тоді як гнучкі секції повинні зберігати гнучкість, стійкість до втоми та довгострокову надійність з'єднань.
Через це етапи виготовлення жорстко-гнучкої друкованої плати включають набагато більше, ніж просто склеювання гнучкої схеми з жорсткою платою. Повний процес включає підготовку жорсткого та гнучкого матеріалу, формування окремої схеми, ламінування покривного шару, багатошарове склеювання, вторинне свердління, металізацію, формування зовнішнього шару, паяльну маску, профілювання, тестування та остаточну перевірку. Кожен етап повинен ретельно контролюватися, щоб забезпечити функціонування жорстких та гнучких частин разом як єдиний надійний готовий продукт.
У Highleap Electronics наш робочий процес виробництва жорстких та гнучких друкованих плат побудований на основі стабільності процесу, сумісності матеріалів та надійного з'єднання між жорсткими та гнучкими секціями. Це особливо важливо для продуктів, які повинні відповідати вимогам як до компактної упаковки, так і до довгострокової механічної надійності.
Матеріали, що використовуються у виробництві жорстких гнучких друкованих плат
У конструкції жорстко-гнучких друкованих плат використовуються як гнучкі матеріали для схем, так і жорсткі матеріали для друкованих плат. Сумісність матеріалів є критично важливою частиною процесу, оскільки різні матеріали по-різному реагують на нагрівання, тиск, свердління та розмірні зміни під час виготовлення.
Гнучкі матеріали для перерізів
- Поліімід PI: Найбільш широко використовуваний гнучкий базовий матеріал завдяки своїй чудовій термостійкості, гнучкості, хімічній стабільності та діелектричним характеристикам.
- Поліестер ПЕТ: Дешевша альтернатива, що використовується в менш вимогливих застосуваннях, хоча вона пропонує нижчу термостійкість, ніж поліімід.
- Прокатована відпалена мідь RA: Зазвичай його віддають перевагу для гнучких ділянок, оскільки він забезпечує кращу пластичність та стійкість до втоми під час згинання.
- Електроосаджена мідь методом електроосаджування: Більш економічний, але загалом менш придатний для динамічного згинання, ніж мідь RA.
- Клейові системи: Акрилові та епоксидні клеї використовуються залежно від конструкції гнучкого матеріалу та вимог до ламінування.
- Безклейовий гнучкий сердечник: Використовується для тонших конструкцій, покращеної гнучкості та кращих теплових характеристик.
- Покриття: Зазвичай поліімідна плівка, ламінована поверх гнучкої схеми, забезпечує ізоляцію, механічний захист та стійкість до навколишнього середовища.
- Ребра жорсткості: Там, де потрібна локальна підтримка, додаються PI, FR4, нержавіюча сталь або інші армуючі матеріали.
Матеріали жорстких профілів
- Ядро FR4: Найпоширеніший жорсткий базовий матеріал для структурної підтримки та стабільності розмірів.
- Препрег: Використовується для склеювання жорстких багатошарових конструкцій.
- Препрег без течії: Часто використовується в жорстко-гнучких ламінаціях для запобігання надмірному потраплянню смоли в гнучкі ділянки.
- Мідна фольга: Використовується для формування провідних шарів у жорстких частинах плати.
Остаточний жорстко-гнучкий стек має бути розроблений та виготовлений з урахуванням взаємодії цих матеріалів, особливо в перехідних областях, де зустрічаються жорсткі та гнучкі зони. У проектах, де конструкція гнучкого перерізу є основним фактором продуктивності, стратегія матеріалів також тісно пов'язана з вимогами до конструкції гнучких друкованих плат .
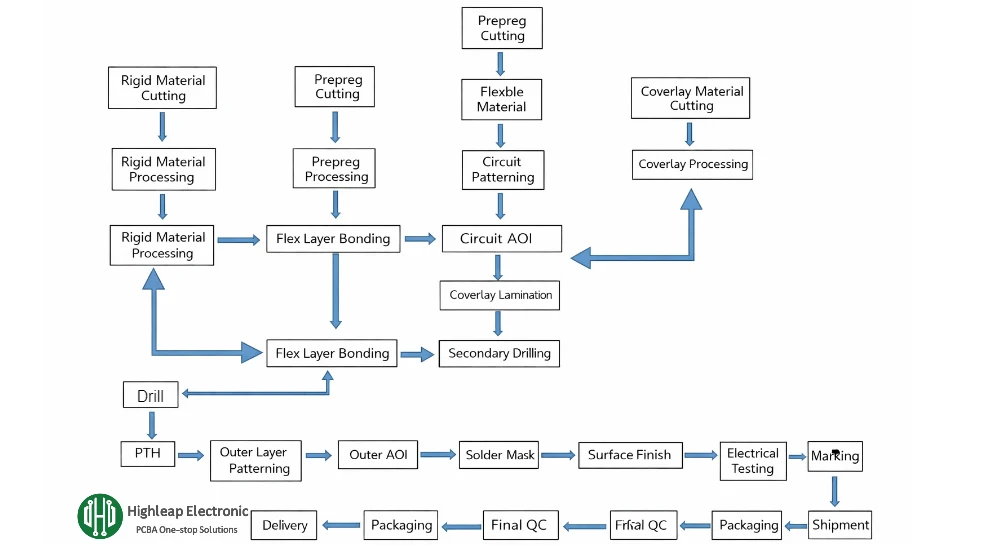
Кроки для виготовлення жорсткої гнучкої друкованої плати
- Різання жорстких матеріалів: Великі жорсткі міднопластовані ламіновані панелі розрізаються на листи виробничого розміру відповідно до плану штабелювання та панелізації. Цей етап гарантує, що жорсткі матеріали підготовлені відповідно до виробничого маршруту та вимог до інструментів.
- Різання гнучкого матеріалу: Вихідні рулонні матеріали, що використовуються для гнучких секцій, такі як поліімідна підкладка, клей, покривний шар та армуючі матеріали з поліуретану, нарізаються на необхідний робочий розмір. Ця підготовка важлива, оскільки гнучкі матеріали тонші та чутливіші до розмірів, ніж жорсткі ламінати.
- Первинне буріння: Початкове свердління виконується для створення отворів для інструментів, отворів для вирівнювання та отворів для електричних з'єднань, необхідних на ранніх етапах складання. Точність отворів на цьому етапі впливає на подальшу регістрацію та надійність покриття.
- Обробка чорної діри або провідної діри: На стінки отвору наноситься струмопровідна обробка, щоб могла розпочатися металізація. У деяких технологічних процесах вуглецева струмопровідна обробка використовується для підготовки просвердлених отворів до подальшого міднення.
- Первинне міднення: Мідь осаджується та покривається стінками отворів та поверхнею плати для встановлення провідності та підготовки панелі до формування зображень та схем.
- Вирівнювання експозиції: Плівкове зображення точно вирівнюється з перфорованою панеллю після сухого ламінування плівкою. Правильне вирівнювання є важливим для того, щоб малюнок зображення відповідав розташуванню отворів та передбачуваному розміщенню схеми.
- Розвиток: Неекспоновану суху плівку видаляють, залишаючи на поверхні плати лише нанесений малюнок резиста.
- Травлення: Незахищена мідь хімічно витравлюється, залишаючи доріжки схеми та контактні площадки, визначені візерунчастим резистом.
- Перевірка AOI: Автоматизована оптична перевірка проводиться для виявлення розірваних ланцюгів, коротких замикань, недостатнього травлення, надмірного травлення та інших дефектів ліній, перш ніж панель перейде до наступних етапів обробки.
- Гнучка ламінація покриття: Захисна плівка наноситься на гнучкі схеми, щоб запобігти окисленню, забезпечити ізоляцію та зберегти гнучкість виробу. Цей етап є однією з визначальних відмінностей між обробкою гнучких матеріалів та обробкою жорстких друкованих плат.
- Пресування обкладинки: Покривний шар та будь-які армуючі матеріали склеюються за допомогою контрольованого нагрівання та тиску, щоб покривний шар належним чином прилягав без бульбашок, зморшок або недостатньої герметизації навколо зон електричної схеми.
- Штампування: Частково оброблену гнучку робочу панель розрізають або штампують до необхідного проміжного розміру за допомогою механічних штампувальних інструментів або відповідного технологічного обладнання, залежно від конструкції виробу.
- Вторинна планування: Підготовлені гнучкі та жорсткі секції плити складаються разом відповідно до структури жорстко-гнучких шарів. Правильне укладання є важливим для підтримки вирівнювання та забезпечення стабільності кінцевої ламінованої конструкції.
- Вторинна ламінація: Жорсткі та гнучкі матеріали, що складаються один з одного, ламінуються в одну інтегровану панельну структуру. На цьому етапі використовуються ретельно підібрані препреги та сполучні матеріали для досягнення як структурної міцності в жорстких зонах, так і збереження гнучкості в необхідних областях.
- Вторинне пресування: Під дією вакууму та контрольованого термічного тиску жорстко-гнучкий стек сплавляється в єдину склеєну структуру. Цей процес має запобігти утворенню пустот, розшаруванню, переливу смоли та перекосу, зберігаючи при цьому цілісність як жорстких, так і гнучких секцій.
- Вторинне буріння: У ламінованій жорстко-гнучкій структурі просвердлюються додаткові отвори для створення необхідних електричних з'єднань між жорсткими та гнучкими шарами в остаточній конструкції плати.
- Очищення плазмою: Плазмова обробка використовується для ефективнішого очищення стінок отворів та поверхонь, ніж традиційні методи вологого очищення. Це покращує надійність металізації та адгезію при подальшій обробці.
- Хімічне осадження міді для жорстко-гнучкої стеки: Тонкий шар хіміотерапії міді наноситься на просвердлені отвори для встановлення початкової провідності по всій новоствореній структурі взаємоз'єднання.
- Електролітичне міднення: Гальванічне покриття збільшує товщину міді в отворах та на поверхні, щоб відповідати вимогам електричної та структурної надійності. Це критично важливий крок для якості гальванічного покриття наскрізних отворів та довгострокової надійності виробу.
- Сухе ламінування плівкою для схем зовнішнього шару: Шар світлочутливої сухої плівки ламінується на поверхню плати з мідним покриттям для підготовки до перенесення малюнка зовнішнього шару.
- Експонування та проявлення зовнішнього шару: Зображення схеми зовнішнього шару переноситься шляхом експонування, а неекспонований резист видаляється, щоб можна було точно сформувати потрібну зовнішню схему.
- Травлення зовнішнього шару: Надлишок міді поза межами необхідного шаблону схеми витравлюється, залишаючи доріжки та контактні площадки кінцевого зовнішнього шару.
- Верифікація AOI схеми зовнішнього шару: Ще один крок AOI виконується після формування схеми зовнішнього шару, щоб підтвердити відсутність відкритих або коротких замикань у готовому шаблоні.
- Друк паяльної маски на твердих поверхнях за допомогою трафаретного друку: Паяльна маска наноситься на жорсткі поверхні плати для захисту мідних схем, покращення ізоляції та підтримки подальших операцій складання.
- Експозиція та затвердіння паяльної маски: Паяльна маска формується та загартовується таким чином, щоб вона залишалася лише в необхідних захисних зонах та досягала стабільної адгезії.
- Оздоблення поверхні: Поверхневе покриття, таке як ENIG, наноситься на відкриті контактні площадки, щоб запобігти окисленню та покращити паяльність під час складання.
- Лазерне демонтажне покриття або гнучке відкриття вікон: Лазерне різання може бути використане для видалення жорсткого матеріалу у визначених ділянках, оголення гнучкої частини або визначення складних перехідних структур між жорстким та гнучким матеріалами з високою точністю.
- Кріплення для ребра жорсткості або арматури: Сталеві деталі, ребра жорсткості FR4, поліімідні ребра жорсткості або інші армуючі матеріали кріпляться в певних місцях для збільшення локальної опори, товщини або стійкості збірки.
- Електричні випробування: Тестування за допомогою літаючих зондів або приладів використовується для перевірки на наявність розривів, коротких замикань та проблем з цілісністю ланцюга, щоб гарантувати, що плата відповідає необхідним електричним характеристикам.
- Шовкотрафаретний друк: Символи, контрольні позначки, логотипи та ідентифікаційна інформація друкуються на дошці для полегшення подальшого складання, перевірки та відстеження.
- Фрезерування на ЧПК або остаточне профілювання: Фрезерування або фрезерування з ЧПК використовується для обробки остаточного контуру плати відповідно до розмірів замовника та вимог до допусків.
- Остаточний контроль якості FQC: Готова жорстко-гнучка друкована плата проходить повну перевірку зовнішнього вигляду, перевірку розмірів, перевірку якості виготовлення та структурну оцінку відповідно до внутрішніх стандартів якості та вимог замовника.
- Упаковка та відвантаження: Затверджені плити упаковуються з використанням антистатичного захисту, контролю вологості та відповідних засобів безпеки при транспортуванні, а потім зберігаються або відправляються відповідно до вимог замовника щодо доставки.
Як зазвичай розподіляється виробничий процес на практиці
Хоча весь процес можна описати як довгу покрокову послідовність, виробництво жорстко-гнучких друкованих плат зазвичай складається з кількох основних етапів виробництва:
- Етап підготовки матеріалу: Жорсткі та гнучкі матеріали ріжуться, упорядковуються та готуються до окремої обробки.
- Етап формування гнучкого ланцюга: Для гнучкої частини виконано свердління, кондуктивну обробку, візуалізацію, травлення, нанесення штучного інвертора (AOI) та ламінування покривного шару.
- Етап жорстко-гнучого склеювання: Жорсткі та гнучкі секції складаються, ламінуються та пресуються в одну конструкцію.
- Етап вторинного з'єднання: Для встановлення надійного електричного з'єднання через ламіновану структуру використовуються свердління, плазмове очищення, міднення та міднення.
- Етап обробки зовнішнього шару: Зовнішня схема, паяльна маска, обробка поверхні, профілювання та маркування завершено.
- Етап перевірки: Випробування, остаточна перевірка та пакування забезпечують готовність продукту до відвантаження або складання.
Цей поетапний огляд допомагає клієнтам зрозуміти, чому жорстко-гнучкі друковані плати вимагають триваліших та ретельніше контрольованих робочих процесів, ніж звичайні жорсткі плати. Для програм на ранніх стадіях саме тому багато команд починають зі створення прототипу друкованої плати, перш ніж переходити до масового виробництва.

Чому виробництво жорстких гнучких друкованих плат складніше, ніж виготовлення стандартних друкованих плат
Виробництво жорстко-гнучких друкованих плат є складнішим, оскільки воно поєднує різні матеріальні системи та різні технологічні вимоги в одному продукті. Гнучка секція повинна залишатися гнучкою, тоді як жорстка секція повинна забезпечувати структурну стабільність, точність розмірів та надійність складання.
До основних труднощів виробництва належать:
- Обробка тонких гнучких матеріалів: Гнучкі матеріали м’які та тонкі, тому вони більш схильні до зморшок, розтягування або заклинювання під час транспортування та обробки.
- Вимірний рух: Гнучкі матеріали зазвичай демонструють нижчу розмірну стабільність, ніж FR4, що ускладнює вирівнювання.
- Контроль якості обкладинки: Неякісне ламінування покривного шару може призвести до появи бульбашок, пустот, поганої ізоляції або зниження гнучкості.
- Контроль ламінування: Жорстко-гнучкі конструкції дуже чутливі до потоку смоли, балансу тиску та теплового профілю.
- Надійність гальванічного отвору: З'єднання між жорсткими та гнучкими секціями повинні зберігати провідність під термічними та механічними навантаженнями.
- Обробка перехідної зони: Перехідні зони від жорсткого до гнучкого стану часто є найчутливішими механічними та структурними частинами дошки.
Через ці фактори успішне виробництво жорстко-гнучких друкованих плат вимагає досвіду як у виробництві багатошарових жорстких друкованих плат, так і в обробці гнучких схем. У топологічних схемах з вищою щільністю така ж дисципліна реєстрації та взаємоз'єднань стає ще важливішою при збірках, що включають структури друкованих плат HDI.
Критичні точки контролю процесу у виробництві жорстких гнучких друкованих плат
Зберігання та підготовка матеріалів
Поліімідні матеріали, покривний шар, препрег та інші сполучні матеріали слід зберігати та обробляти в контрольованих умовах. Поглинання вологи та зміна розмірів повинні контролюватися перед початком критичних процесів, таких як ламінування та візуалізація.
Точність реєстрації та експозиції
Оскільки жорстко-гнучкі плати містять як жорсткі, так і гнучкі матеріали, точність суміщення необхідно ретельно контролювати під час свердління, формування зображень та укладання. Будь-яке перекісне вирівнювання може вплинути на надійність отвору, відстань між провідниками та кінцевий вихід схеми.
Тиск ламінування та потік смоли
Жорстко-гнучке ламінування є одним з найважливіших контрольних моментів у процесі. Тиск, температура, час витримки та поведінка течії смоли повинні бути збалансовані, щоб жорсткі зони правильно склеювалися, не пошкоджуючи гнучкі ділянки.
Якість стінки отвору та металізація
Надійність наскрізних отворів з гальванічним покриттям залежить від якості свердління, підготовки стінок отвору, ефективності плазмового очищення, осадження міді та товщини гальванічного покриття. Поганий контроль у цьому випадку може призвести до періодичних відмов або довгострокових проблем з надійністю.
Захист гнучкої зони
Протягом обробки гнучкі секції необхідно захищати від подряпин, перенапруження, забруднення та термічних пошкоджень. Неправильне поводження може знизити продуктивність згинання або створити приховані дефекти.
Дисципліна інспекції
Виробництво жорстко-гнучких друкованих плат вимагає більше, ніж просто перевірки наприкінці лінії. Зовнішня інспекція (AOI), електричні випробування, перевірка розмірів, візуальний контроль якості виготовлення та структурна оцінка є важливими частинами контролю процесу. У виробничих середовищах, де перевірка процесу є критично важливою, додаткові перевірки можуть бути підкріплені комплексними методами контролю.
Запобіжні заходи щодо виготовлення жорстких гнучких друкованих плат
Щоб підтримувати стабільну якість та знизити виробничий ризик, виробники повинні звертати увагу на такі запобіжні заходи:
- Виберіть правильну систему матеріалів для жорстких і гнучких ділянок залежно від кінцевого застосування.
- Ретельно контролюйте дизайн області вигину тому доріжки, переходні отвори, отвори в накриттях та ребра жорсткості не створюють концентрації напружень.
- Використовуйте препрег, що не тече, де це необхідно щоб запобігти надмірному переливу смоли під час ламінування.
- За потреби завершіть обробку гнучкості перед остаточним склеюванням жорстко-гнучкої структури ефективніше керувати розширенням і стисненням.
- Підтримуйте стабільні умови навколишнього середовища такі як температура, вологість та чистота під час виробництва.
- Захищайте гнучкі секції під час обробки та транспортування в межах заводу.
- Перевірте як електричну, так і механічну надійність шляхом випробувань та остаточної перевірки перед відправкою.
Ці запобіжні заходи важливі, оскільки жорстко-гнучкі друковані плати часто використовуються в компактних, цінних та чутливих до надійності виробах, де виправлення несправностей після складання може бути складним та дорогим. Якщо плата буде використовуватися безпосередньо під час складання виробу, слід також враховувати технологічність разом із вимогами до подальшого складання друкованих плат .
Часті запитання про виробництво жорстких гнучких друкованих плат
Що таке процес виготовлення жорсткої гнучкої друкованої плати
Процес виробництва жорстких гнучких друкованих плат поєднує виготовлення гнучких схем та жорстких друкованих плат в одній інтегрованій структурі. Зазвичай він включає підготовку матеріалу, свердління, обробку отворів для струмопровідних матеріалів, міднення, візуалізацію схеми, травлення, ламінування покривного шару, жорстко-гнучке склеювання, вторинне свердління, обробку зовнішнього шару, тестування та остаточну перевірку.
Чому жорстку гнучку друковану плату складніше виготовити, ніж стандартну друковану плату
Жорстку гнучку друковану плату складніше виготовляти, оскільки вона поєднує жорсткі та гнучкі матеріали з різними тепловими та механічними властивостями. Процес повинен підтримувати стабільність розмірів у жорстких секціях, зберігаючи при цьому гнучкість та стійкість до втоми у гнучких зонах. Ламінування, вирівнювання та надійність гальванічних отворів є більш вимогливими, ніж при виготовленні стандартних жорстких друкованих плат.
Які матеріали використовуються для виготовлення жорстких гнучких друкованих плат
У жорстких гнучких друкованих платах зазвичай використовуються осердя FR4 та препрег у жорстких секціях, тоді як у гнучких секціях зазвичай використовується поліімідна плівка, прокатана відпалена мідь, покривний шар, клейові системи та додаткові елементи жорсткості. Нетекучий препрег часто використовується під час жорстко-гнучкого ламінування для контролю течії смоли та захисту гнучких зон.
Який найважливіший крок у виробництві жорстких гнучких друкованих плат?
Кілька кроків є критично важливими, але ламінування та надійність з'єднань зазвичай є найважливішими. Вторинне накладання, ламінування, свердління, плазмове очищення, нанесення міді та мідні покриття визначають, чи залишаться жорсткі та гнучкі секції механічно стабільними та електрично надійними в готовій платі.
Як надійно виготовляються отвори в жорсткій гнучкій друкованій платі
Надійність гальванічного покриття отворів залежить від точного свердління, належної обробки отворів струмопровідним способом або хімічного осадження міді, ефективного плазмового очищення та контрольованої товщини гальванічного покриття. Ці кроки забезпечують міцне мідне покриття стінок отвору та стабільне електричне з'єднання між жорсткими та гнучкими шарами.
Чи використовується паяльна маска або покривне покриття на жорсткій гнучкій друкованій платі?
У жорстких гнучких друкованих платах зазвичай використовуються обидва матеріали, але в різних зонах. Жорсткі секції зазвичай отримують паяльну маску, тоді як гнучкі секції зазвичай захищені поліімідним покриттям. Таке поєднання забезпечує ізоляцію, захист схеми та гнучкість, необхідну в зонах вигину.
Як перевіряється жорстка гнучка друкована плата перед відправкою
Жорсткі гнучкі друковані плати зазвичай перевіряються на цілісність електричних кіл та ізоляцію, перевіркою AOI, перевіркою розмірів, перевіркою зовнішнього вигляду та остаточним контролем якості. Залежно від застосування, можуть знадобитися додаткові перевірки надійності.
Що повинні перевірити покупці, вибираючи виробника жорстких гнучких друкованих плат
Покупці повинні перевірити, чи має виробник підтверджений досвід як у виготовленні жорстких друкованих плат, так і в обробці гнучких схем, чи може завод контролювати надійність ламінування та покриття отворів, а також чи може він підтримувати прототипи, дрібносерійне та серійне виробництво зі стабільними процедурами контролю якості та перевірки. Щодо вимог конкретного проекту, вони також можуть обговорити збірку безпосередньо з виробником через сторінку контактів.
Висновок
Етапи виготовлення жорстко-гнучких друкованих плат включають повну послідовність підготовки жорсткого матеріалу, підготовки гнучкого матеріалу, свердління, обробки провідних отворів, міднення, візуалізації схеми, травлення, нанесення штучного інгібіруючого шару (AOI), ламінування покривним шаром, укладання жорстко-гнучких схем, вторинне ламінування, плазмове очищення, металізація, паяльна маска, обробка поверхні, профілювання, тестування та остаточна перевірка. Це більш вимогливий процес, ніж стандартне виготовлення друкованих плат, оскільки плата повинна поєднувати структурні характеристики жорстких друкованих плат із гнучкістю гнучких схем в одному стабільному продукті.
Для інженерів та покупців розуміння повного процесу виробництва жорстко-гнучких друкованих плат допомагає покращити вибір дизайну, уточнити вимоги до постачальників та зменшити ризики проекту. Для виробників стабільна якість залежить від дисциплінованого контролю матеріалів, ламінування, металізації отворів, стабільності розмірів та контролю на кожному важливому етапі виробництва. За умови правильного управління процесами жорстко-гнучкі друковані плати можуть забезпечити економію простору, інтеграцію та надійність, необхідні для передових електронних систем.
Сабріна має понад 18 років досвіду роботи в галузі друкованих плат, а також великий досвід у CAM-інженерії та перевірці файлів друкованих плат. Вона підтримує проекти друкованих плат від прототипу до серійного виробництва, зосереджуючись на технологічності та надійності процесу.
Її робота допомагає інженерним командам знизити виробничі ризики та досягти стабільних, високоякісних результатів у виробництві друкованих плат.

Статті по темі
Збірка друкованої плати ПЛК для процесора, модулів вводу/виводу та зв'язку
Збірка друкованих плат ПЛК для контролера, плат вводу/виводу та комунікаційних плат, зі змішаним складанням, постачанням та плануванням тестування.
Аналіз іонного забруднення ПХБ
Порівняйте методи ROSE, іонної хроматографії та SIR для виявлення іонного забруднення ПХБ та визначте відповідний план прийняття чистоти.
Процес виготовлення та верифікація друкованої плати I-Tera MT40
Ознайомтеся з процесом виготовлення друкованої плати I-Tera MT40, від укладання та ламінування до перевірки імпедансу та виробничих записів.