
Пайка через отвір: найкращі практики та контроль дефектів
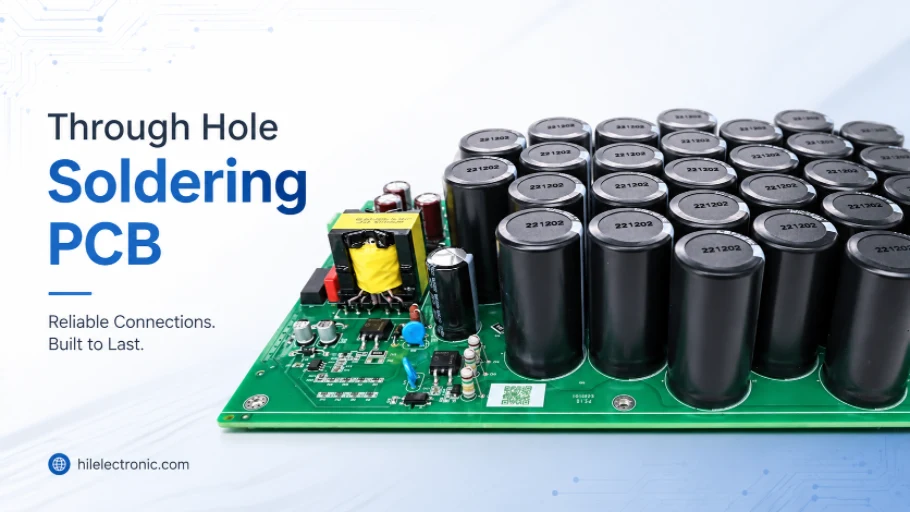
Рисунок 1. Пайка через отвір використовується для роз'ємів, клем, перемикачів та інших компонентів, які потребують механічної міцності.
Паяння через отвір – це процес фіксації компонентів з дротяними виводами в гальванізованих отворах на друкованій платі та їх паяння з протилежного боку. Це створює міцні, механічно стійкі з'єднання, тому воно залишається стандартом для роз'ємів, великих деталей та компонентів, що витримують фізичні навантаження.
- Пайка через отвір (THT) з'єднує вивідні деталі через гальванічні отвори для міцних та довговічних з'єднань.
- Він кращий для роз'ємів, трансформаторів та деталей, що піддаються механічним або термічним навантаженням.
- Ручне, хвильове та селективне паяння підходять для різних обсягів та схем плати.
- Вузькі або затінені отвори, такі як ті, що знаходяться поблизу великої інтегральної схеми, потребують додаткового нагрівання та техніки.
Зміст
- Що таке пайка через отвір?
- Пайка через отвір та пайка для поверхневого монтажу
- Ручне паяння компонентів через отвір крок за кроком
- Пайка малих або щільно розташованих отворів
- Хвильова пайка проти селективної
- Поширені дефекти паяння через отвір та способи їх усунення
- Збірка наскрізного отвору у виробника
- Інструменти та матеріали для паяння через отвір
- Поширені запитання
Що таке пайка через отвір?
У технології наскрізного монтажу виводи компонента проходять через гальванічні отвори, які з'єднують шари плати. Припій наноситься таким чином, щоб він протікав через отвір і змочував як вивід, так і покриття, утворюючи механічно та електрично надійне з'єднання. Оскільки вивід закріплений на платі, з'єднання набагато краще протистоїть розтягуванню та вібрації, ніж контактна площадка для поверхневого монтажу.
Основні характеристики паяння через отвір
- Механічна міцність: Провідники, закріплені в платі, стійкі до навантажень та вібрацій.
- Наскрізні отвори з металізованим покриттям: покриття ствола містить припій і з'єднує шари.
- Паяльна галтелька: Гарне з'єднання утворює гладке, увігнуте галтельне з боку паяння.
- Зручний для переробки: Більші з'єднання легше оглядати та ремонтувати вручну.
- Деталі, що піддаються високому напруженню: ідеально підходить для роз'ємів, гнізд та силових компонентів.
Ця довговічність є причиною того, що наскрізне кріплення зберігається навіть у світі поверхневого монтажу. Багато плат поєднують обидва типи, а наша служба змішаного складання обробляє частину наскрізного монтажу разом із поверхневим монтажем (SMT) в одному процесі.
Пайка через отвір та пайка для поверхневого монтажу
Наскрізне та поверхневе кріплення доповнюють одне одного, а не конкурують. Знання того, де кожен з них підходить, пояснює, чому більшість сучасних плат використовують обидва.
Основні відмінності
- Монтаж: Виводи THT проходять через отвори; деталі SMT розташовуються на поверхневих контактних площадках.
- міцність: З'єднання THT міцніші; з'єднання SMT менші та легші.
- Щільність: SMT дозволяє значно вищу щільність компонентів.
- Автоматизація: SMT повністю автоматизований; THT часто потребує більше ручних або вибіркових кроків.
- Найкраще використання: THT для деталей, що несуть напругу, SMT для компактних схем великого обсягу.
| Аспект | Крізь отвір | Поверхневе кріплення |
|---|---|---|
| Міцність суглобів | Дуже високо | Помірна |
| Щільність | Опустіть | Високий |
| Автоматизація | Хвиля/вибірковий/рука | Повністю автоматизований |
| Типові частини | Роз'єми, живлення | ІС, пасивні елементи |
Добре спланована плата використовує кожну технологію там, де вона найсильніша, що дозволяє збалансувати вартість та надійність.
Ручне паяння компонентів через отвір крок за кроком
Ручне паяння — найдоступніший метод і основа для розуміння всього решти. Техніка проста, але точна.
Ключові кроки для чистого суглоба
- Вставка та сидіння: повністю просуньте дріт через отвір і розмістіть деталь рівно.
- Нагрійте обидві поверхні: торкніться праскою подушечки та грифеля разом.
- Подати припій до з'єднання: Наносьте припій на нагріте місце з'єднання, а не на залізний наконечник.
- Нехай тече: дозвольте припою просочитися через отвір і утворити галтель.
- Вийняти та охолодити: витягніть припій, потім праску та тримайте з'єднання нерухомим, поки воно застигає.
- Обрізати відведення: обріжте зайве близько до суглоба.
Гарне з'єднання блискуче, гладке та увігнуте. Тупі, плямисті або гострі з'єднання сигналізують про проблему, яку потрібно виправити. Ці основи поширюються на методи виробництва, але починаються з контролю температури та часу на окремому з'єднанні.
Пайка малих або щільно розташованих отворів
Деякі з найскладніших з'єднань – це невеликі отвори в затінених місцях, наприклад, за великим мікроконтролером або під корпусом роз'єму. Вони вимагають більш ретельної техніки.
Ключова тактика для складних лунок
- Використайте тонку пораду: маленький, чистий конічний або вигнутий наконечник досягає обмежених подушечок.
- Додати флюс: Рідкий або гелевий флюс допомагає припою затікати у щільні бочки.
- Короткочасно збільште вогонь: Термічно важка ділянка поблизу великої інтегральної схеми потребує більше енергії, яка застосовується швидко.
- Підхід з доступного боку: нагрівайте та подавайте з будь-якого відкритого боку.
- Використовуйте рідший припій: менший діаметр легше контролювати у тісних місцях.
- Попереднє лудіння за потреби: Попереднє лудіння свинцю може допомогти, коли доступ до нього обмежений.
Ризик у цих місцях полягає або в холодному з'єднанні через занадто низьку температуру, або в супутній шкоді від занадто тривалого перебування на чутливому сусідньому елементі. Балансування між цими двома факторами – це навичка, і на виробничих платах це одна з причин існування вибіркового паяння. Плата, переповнена незручними місцями для наскрізних отворів, також є гарним кандидатом на перевірку на етапі проектування для виробництва , що покращує доступ до них перед складанням.
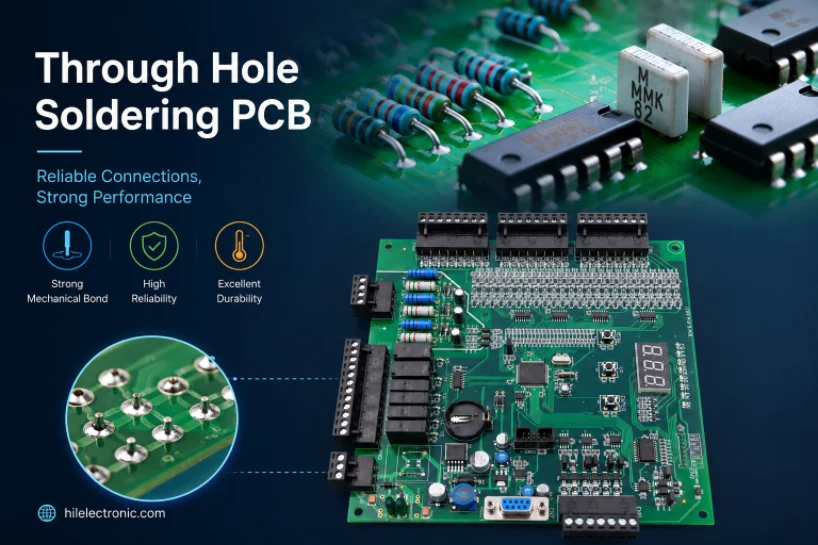
Рисунок 2. Паяні з'єднання через наскрізні отвори слід перевіряти на наявність змочування, заповнення циліндра, перемичок, надлишку припою та пошкоджень, пов'язаних з нагріванням.
Хвильова пайка проти селективної
Для обсягу ручне паяння недоцільне. Хвильове та селективне паяння автоматизують наскрізні з'єднання різними способами.
Ключові відмінності між методами
- Пайка хвилею: вся плата проходить над хвилею розплавленого припою.
- Вибіркова пайка: Сопло паяє лише певні з'єднання, не зачіпаючи сусідні поверхнево-монтажні вироби.
- Пропускна здатність: Хвиля швидша для дощок, щільно прилягаючих до деталей з наскрізними отворами.
- точність: селективний захист чутливих або близьких компонентів.
- Маскування: Хвиля часто потребує маскування; вибіркове вплив безпосередньо на суглоби.
| Метод | Best For | Компроміс |
|---|---|---|
| Ручна пайка | Прототипи, переробка | Повільний, залежний від оператора |
| Хвильова пайка | Висока щільність THT, об'єм | Потребує маскування, менш вибірковий |
| Вибіркова пайка | Змішані дошки, чутливі частини | Повільніше, ніж хвиля на дошку |
Сплануйте збірку наскрізного отвору разом з нами
Вибір хвилеподібного або селективного варіанту залежить від поєднання деталей для наскрізного та поверхневого монтажу, а також від компонування навколо них. Наша виробнича лінія вибирає метод, який підходить для кожної плати.
Поширені дефекти паяння через отвір та способи їх усунення
З'єднання наскрізних отворів руйнуються помітними способами. Знання цих ознак пришвидшує перевірку та ремонтні роботи.
Основні дефекти та способи їх усунення
- Холодний з'єднання: тьмяний та зернистий від занадто низької температури; пакування за належної температури.
- Недостатнє заповнення: Припій не просочувався через циліндр; додайте нагрівання та флюсу, заправте.
- Паяний місток: надлишки припою закорачують сусідні контактні площадки; видаліть їх гнітом або праскою.
- Піднятий килимок: перегрів порвав контактний майданчик; відремонтуйте доріжку та обережно перепаяйте.
- Пустоти: затриманий газ у з'єднанні; контроль потоку та профілю нагрівання.
Більшість дефектів пов'язані з занадто низьким, занадто високим або неправильно застосованим нагріванням. Послідовна техніка та хороший флюс запобігають більшості з них. Для високонадійних промислових робіт дефекти оцінюються за визначеним класом IPC, який ми підтримуємо на таких платах, як наші промислові плати керування.
Збірка наскрізного отвору у виробника
Коли плата переходить у виробництво, складання через отвір стає контрольованим процесом із задокументованими кроками та перевіркою.
Ключові елементи виробництва THT
- Вибір процесу: рука, хвиля або вибірковий, обраний відповідно до дошки.
- Пристосування та піддони: Інструменти утримують дошки та маскують чутливі ділянки.
- Контроль профілю: температура припою та витримка встановлюються та контролюються.
- огляд: Візуальна перевірка та перевірка AOI підтверджують якість філе та начинки.
- Документація: результати записуються для простежуваності та узгодженості.
Саме ця ретельність робить об'ємне паяння наскрізних отворів надійним, а не залежним від оператора. Для складних конструкцій, таких як плати силової електроніки або робототехніки , контрольоване паяння наскрізних отворів є важливим. Команда нашого підприємства може порекомендувати правильний підхід, а наші повні виробничі послуги охоплюють як виготовлення, так і складання.
Інструменти та матеріали для паяння через отвір
Гарне паяння наскрізних отворів починається з правильного набору. Праска з контрольованою температурою, правильний припій і флюс, а також кілька інструментів для очищення – це те, що потрібно для блискучих і довговічних з'єднань та неприємного повторного робіт.
Основні інструменти та матеріали
- Паяльник: праска з регульованою температурою та чистим лудженим кінчиком.
- Припій: свинцевий або безсвинцевий дріт, підібраний до розміру з'єднання.
- Потік: покращує змочування та допомагає припою затікати в отвір.
- Інструменти для демонтажу: тасьма та насос для зняття або фіксації з'єднань.
- Допоміжні засоби для утримання: допоміжні руки або лещата, щоб стабілізувати дошку.
- Догляд за кінчиками: засіб для чищення латуні та лудіння подовжують термін служби наконечника.
| Інструмент | Мета | Чайові |
|---|---|---|
| Температура праски | Чисто плавить припій | Встановлено відповідно до сплаву |
| Потік | Сприяє змочуванню | Після цього очистіть залишки |
| Гніт для паяння | Видаляє надлишки припою | Використовувати з додаванням флюсу |
| Руки допомоги | Тримає роботу | Запобігає руху суглобів |
Для багатошарових плат з наскрізними отворами з гальванічним покриттям якість з'єднання також залежить від самої плати, яка розроблена для роботи з тепловими навантаженнями в рамках нашої багатошарової жорсткої конструкції.
Поширені запитання
Чому варто використовувати наскрізний монтаж замість поверхневого?
Наскрізне кріплення забезпечує набагато міцніші механічні з'єднання, тому воно є кращим для роз'ємів, трансформаторів та будь-яких деталей, що піддаються фізичному або термічному навантаженню. Поверхневий монтаж кращий для щільності та автоматизації, тому багато плат використовують обидва варіанти.
Як мені припаяти важкодоступний отвір за великим чіпом?
Використовуйте тонкий наконечник, додайте флюс і на короткий час трохи більше нагрівайте, оскільки ділянка швидко нагрівається. Підходьте з доступного боку, використовуйте тонший припій і уникайте затримки поблизу чутливої сусідньої деталі.
Як виглядає гарне з'єднання через наскрізний отвір?
Блискуча, гладка та увігнута, з припоєм, що протік через циліндр, утворюючи чистий галтель на стороні припою. Тупі, плямисті або загострені з'єднання свідчать про холодні з'єднання або недостатнє змочування, які потребують паяння.
Яка різниця між хвильовою та селективною пайкою?
Хвилеве паяння пропускає всю плату над розплавленим припоєм і є швидким для плат, щільно прикріплених до отворів. Селективне паяння спрямоване лише на певні з'єднання за допомогою сопла, захищаючи сусідні компоненти поверхневого монтажу на змішаних платах.
Що викликає холодне паяне з'єднання?
Занадто мало тепла, тому припій не повністю розплавився та змочив поверхні. Вирішення полягає в оплавленні з'єднання за правильної температури, часто з додаванням флюсу, доки не утвориться гладкий, блискучий галтель.
Чи можуть наскрізні та поверхневі монтажні елементи бути на одній платі?
Так, і це дуже поширене явище. Такі плати спочатку збираються методом поверхневого монтажу (SMT), потім деталі з наскрізним отвором додаються вручну, хвилею паяння або вибірковим паянням, залежно від компонування та обсягу.
Чи використовується пайка через отвір досі в сучасній електроніці?
Дуже точно. Хоча поверхневий монтаж домінує за кількістю деталей, наскрізний отвір залишається стандартом для роз'ємів, силових компонентів та будь-яких деталей, що потребують міцного, стійкого до напружень з'єднання, тому більшість продуктів все ще включають його.

Рекомендовані повідомлення

RT duroid 6002 PCB Quote and Stackup
Ця сторінка відповідає за завдання котирування та визначення стеку...

Виробництво друкованих плат фільтра TMM6
ЗмістЧому розробники мікрохвильових фільтрів використовують...

Друкована плата Taconic RF 35 проти RO4350B
ЗмістRF-35 проти RO4350B Закупівлі та...

Виробництво друкованих плат фільтра TMM4
Виробництво друкованих плат фільтра TMM4 контролюється...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.