
IPC-A-610 3级检验与验收
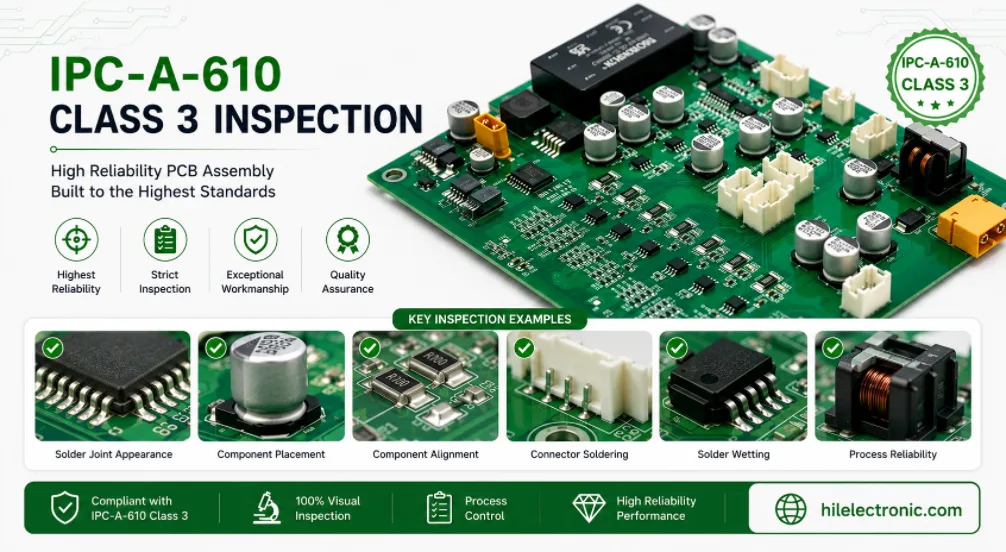
IPC-A-610 3级检验和验收通过为客户和组装商提供共同的工艺审核基础,支持高可靠性PCB组装,前提是已指定标准和等级。Highleap Electronics可根据客户约定的要求,采用目视检查、AOI、X射线检测、首件检验和文档记录等方式对组装好的电路板进行检验(如果这些项目包含在报价范围内)。
IPC-A-610 是电子组件的验收标准。它应与客户图纸、装配说明、物料清单 (BOM)、测试要求以及客户提及的任何焊接要求一起使用。检验不能取代适当的过程控制。3 级组件的设计和生产应从工程评审开始规划,而不仅仅是在最后进行检验。
Highleap 将 IPC-A-610 3 级检验视为双方约定的制造和质量方案的一部分。客户应明确标准版本、装配等级以及其他图纸要求。如果项目还需满足 J-STD-001 焊接要求、客户工艺说明或首件验收要求,则应在产品发布前提供这些要求。
IPC-A-610 3级检验范围
检验范围应在生产开始前确定。3级检验可包括元件贴装检查、焊点检查、通孔焊接检查、SMT焊接检查、清洁度或残留物检查(如有规定)、标记和机械状况检查,以及任何不合格项或已批准偏差的记录。
可见特征:位置、极性、焊点、桥接、翘起的引脚、损坏的部件和电路板状况。
隐藏特征BGA、QFN 和某些通孔焊接条件可能需要经双方同意后进行 X 射线检测。
记录检验报告、照片、X光片记录或首件检验记录(如包含在检验范围内)。
与已发布要求相关的检查
检验员应根据正确的修订版本和指定的等级对装配体进行检验。如果图纸标明为3级,则检验计划应体现这一点。如果客户要求其他标准,则这些标准应在生产开始前提供给生产和检验团队。
检测还取决于元件的可及性。可见的鸥翼引脚的检测方法与BGA焊球或QFN散热焊盘的检测方法不同。如果隐藏的焊点至关重要,则应在询价单(RFQ)中列出X射线检测要求,而不是在组装后才进行假设。
元件放置和焊点验收
元件布局和焊点验收是PCBA检验的核心。检验内容包括检查元件布局是否正确、焊点成型是否合格以及缺陷是否在发货前得到控制。3级检验通常比低级别检验对工艺要求更为严格。
实习评估
布局审核检查极性、方向、封装匹配、元件偏移、倾斜、引脚对齐和机械损伤。二极管、电解电容、集成电路、连接器和LED等极性元件应与装配图和丝印或电路板标记相符。如果电路板标记与装配图冲突,则应在继续生产前澄清问题。
焊点检查
焊点检查包括润湿性、焊料量、桥接、焊料不足、引脚翘起、焊料扰动以及其他工艺问题。对于高可靠性组件,只有在允许返工且返工对元件和PCB安全的情况下,才能通过受控返工来纠正焊点缺陷。
良好的焊点验收始于检验之前。焊盘设计、钢网开口、焊膏选择、元件表面处理、表面光洁度、回流焊曲线以及电路板的热容量都会影响最终结果。检验可以发现缺陷,但过程控制才能预防缺陷的产生。
通孔和SMT组装检测
SMT(表面贴装)和通孔焊接的检测重点有所不同。SMT检测侧重于小型封装、引脚位置、焊膏效果和回流焊质量。通孔焊接检测则侧重于焊料填充、润湿性、引脚突出程度、孔况和热质量效应。混合组件的检测则需要同时采用这两种方法。
| 组装类型 | 检查重点 | 通用制造控制 |
|---|---|---|
| SMT | 封装位置、极性、焊桥、焊料不足和封装对准问题。 | 钢网设计、放置程序、回流曲线和AOI。 |
| BGA 和 QFN | 隐藏焊点、空洞风险和对准问题。 | 必要时进行 X 射线检测,并进行膏体控制和热分析。 |
| 通孔 | 焊锡填充情况、润湿情况、引脚状况和连接器稳定性。 | 波峰焊、选择性焊或手动焊。 |
| 混合组装 | SMT、通孔、回流焊和手工操作之间的相互作用。 | 工艺流程规划和检验点。 |
对于3级封装工作,工艺流程应提供检验机会,防患于未然。例如,选择性焊接后可能需要检查底面焊点,而BGA封装质量可能需要在涂覆保形涂层或最终外壳组装前进行X射线检测。
缺陷类别和验收记录
检验应根据既定的验收标准区分合格条件、过程指标和缺陷。这有助于避免主观判断,并支持与客户的清晰沟通。如果问题超出既定的验收标准,则应根据订单规则,通过返工、客户批准或偏差控制等方式处理。
明确的接受界限
生产团队应清楚哪些情况可以接受,哪些需要监控,哪些必须纠正。例如,某种外观瑕疵在一个产品上可能可以接受,但如果客户图纸有限制,则在另一个产品上可能不可接受。焊点状况可能符合二级标准,但不符合三级标准。因此,在检验之前,必须准备好指定的等级和客户备注。
检查记录内容
检验记录可包括零件编号、版本号、批号、检验日期、检验方法、合格/不合格结果、缺陷描述、返工记录和检验员签字。如需照片或X光片,询价单应明确规定照片或X光片的格式和保存期限。
记录应实用,而非装饰。如果客户需要来料质量证明、首件验收或生产转移数据,记录格式应有助于完成这些流程。如果仅需标准检验,则更简单的记录包可能就足够了。
AOI、X射线和人工检测支持
不同的检测方法各有用途。AOI(自动光学检测)适用于许多可见的SMT(表面贴装技术)应用场景。X射线检测适用于隐藏的焊点以及某些特定通孔应用场景。对于3级检测点、机械部件、连接器、导线、手工焊接点以及自动化检测受限的区域,人工检测仍然至关重要。
适用于定位、极性、倾斜、桥接和许多可见的焊接缺陷。
用于检查隐蔽接缝,以及报价包含 X 射线检测的情况。
对连接器、手工焊接、机械条件和验收决定至关重要。
可用于在批量生产发布前确认首批产品。
生产前的检验计划
检验方案应在生产前商定。如果每个BGA都需要X光检测,或者首件验收需要照片,则会影响成本和进度。如果客户仅要求标准检验,则报价不应包含更全面的文件资料。
对于重复订单,应保持相同的检验计划与零件版本关联。如果客户更改验收等级、文档包或功能测试要求,则应在下一批生产前更新报价和生产计划。
三级装配返工控制
返工如果操作得当,可以使组件恢复到可接受的状态,但也可能引入新的风险。3 类组件的返工应采用受控的返工程序,使用合适的工具,由经过培训的操作人员进行操作,并在维修后进行检查。过度或重复的返工应予以审查,因为这可能会损坏焊盘、组件或层压板。
返工决策路径
- 找出缺陷: 根据规定的验收标准确认问题。
- 评估维修风险: 检查元件灵敏度、焊盘尺寸、散热情况和检修通道。
- 执行受控返工: 使用经认可的工具、材料和说明。
- 返工后检查: 确认维修地点及周边区域。
- 记录结果: 当客户要求提供记录时,需要对文档进行修改。
特殊情况需经客户批准
某些不合格项应在返工或发货前与客户进行审核。例如,垫片损坏、关键部件更换、重复返工、图纸要求不明确、使用替代零件或返工可能影响产品认证的情况。客户应明确关键组件的审批规则。

推荐文章

Taconic RF 35 与 RO4350B PCB 对比
目录 RF-35 与 RO4350B 采购和...

TMM4 滤波器 PCB 制造
TMM4滤波器PCB的生产由……控制。

TMM3 PCB 射频模块制造
TMM3 PCB制造在射频模块应用中最为常见……

TMM6 PCB制造
TMM6 制造是中深度工艺控制页面……
如何获取 PCB 报价
我们将为您进行DFM/DFA分析,并尽快向您提供报告。您可以通过我们的网站安全上传文件。为了给您报价,我们需要以下信息:
-
- Gerber、ODB++ 或 .pcb,规格。
- 如果需要组装,请提供 BOM 清单
- 数量
- 转弯时间
如需 PCBA 服务,请提供您的 BOM(物料清单)和任何具体的装配说明。我们还提供 DFM/DFA 分析,以优化您的设计,提高可制造性和装配性,确保生产流程顺畅。