
激光钻孔PCB过孔设计优化及成本分析
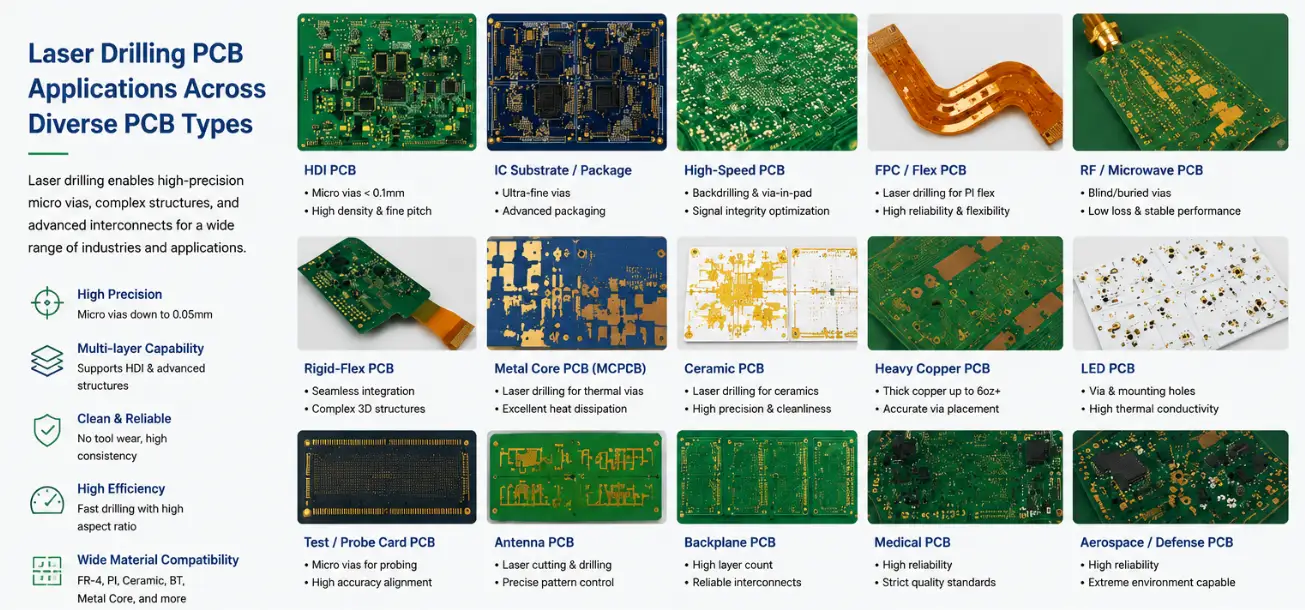
图 1.激光钻孔 PCB
目录
激光钻孔PCB微孔并非为了彰显身份而选择的制造升级方案,而是针对特定布线问题的特定解决方案。如果在不了解相关设计规则的情况下选择此方案,会导致报价比预期高出40%,DFM(可制造性设计)问题导致原型制作延误,以及现场故障最终追溯到那些通过所有工厂测试的、被空隙填充的堆叠式微孔。本指南面向已经了解微孔概念并需要可操作的设计规则、成本控制、CAM工作流程实际情况以及故障模式的PCB设计师和硬件工程师,而非激光物理入门知识。
1)您的PCB设计何时真正需要激光钻孔?
1.1 激光钻孔解决的三大路径规划问题
在决定构建 HDI 架构之前,请确认您的设计实际存在以下三个问题中的哪一个:
问题 1 — BGA 的走线路径在几何上被通孔阻挡。间距为 0.50mm 的 BGA 中心距为 0.50mm。机械通孔过孔需要 0.60mm 的焊盘直径(0.30mm 的钻孔 + 两侧各 0.15mm 的环形焊盘)。这大于间距——实际上,在每一行 BGA 中都无法容纳通孔过孔。使用直径 0.15mm、焊盘直径 0.30mm 的微孔可以解决这个问题。当间距为 0.40mm 时,即使是 0.15mm 的微孔也显得过于紧凑,需要使用 0.10mm 的微孔。
问题 2 — 5–10 GHz 以上的信号完整性要求使用无短截线的过孔。在 16 层电路板上,用于传输 L1 至 L4 之间信号的机械通孔会留下一段未使用的铜短截线(L5–L16),该短截线在高频下会产生谐振。虽然反向钻孔可以去除大部分短截线,但残留的短截线长度仍然会在 10 GHz 以上产生反射。激光钻孔的盲孔由于其结构特性,因此不存在短截线。对于多层板上的 SerDes 通道、DDR5 或 5 GHz 以上的射频信号,盲孔可能是出于信号完整性的考虑,而非出于提高密度的考虑。
问题 3 — 电路板面积必须缩小,但性能不能降低。高密度电路板有时可以在标准多层板上实现干净利落的布线,但所需的面积比外壳允许的面积多出 20%。采用焊盘内微孔高密度的 HDI 结构可以弥补这部分空间。HDI 电路板的每平方英寸成本更高,但如果面积减少足够大,总成本可能会降低。
| 设计条件 | 需要激光钻孔吗? | 合理 |
|---|---|---|
| BGA间距≤0.50mm | 是 | 通过扇形展开的狗骨形结构在 0.50 毫米及以下的几何尺寸下失效。 |
| BGA间距0.65mm,电路板面积不受限制 | 没有 | 标准机械式扇出输出方案可行且更经济。 |
| 多层膜上的信号频率 > 10 GHz | 是 | 通孔短截线会降低 5 GHz 以上的信号完整性。 |
| 板材总厚度小于0.8毫米 | 是 | 在这个厚度下,机械钻头无法实现可控的盲孔深度。 |
| 0.65mm BGA封装,小尺寸电路板,高密度布线 | 评估 | 先进行路由试验——HDI 可能并不合理 |
1.2 何时激光钻孔是错误的选择
- 仅限原型或少于 50 台: HDI 的交付周期为 8-14 天,而标准多层板的交付周期为 5-7 天。对于功能验证而言,标准构建方式速度更快。
- 布线干净利落、带有通孔的电路板: 一个 64 球 0.50 毫米 BGA,如果电路板面积不受限制,通常可以采用狗骨过孔和 6 层标准结构——成本只有 HDI 结构的一半。
- 密度提升不足以抵消成本溢价的设计: 有些 HDI 设计通过增加两个标准层来获得布线优势,但这样会使裸板成本增加 50% 至 80%。
2)微孔设计规则:控制成本和良率的精确数值
2.1 过孔直径 — 默认较大,除非螺距另有规定
大多数设计人员默认使用 0.10mm 的微孔,因为 HDI 参考设计也采用 0.10mm 的微孔。这是个错误——0.10mm 是间距限制导致的最小尺寸,并非默认值。每使用 0.10mm 的微孔而无法使用 0.15mm 的微孔,都会增加钻孔成本(大约是 0.15mm 微孔钻孔成本的 1.6 倍),而布线效率却没有任何提升。
直径选择规则:
- 0.10mm: 仅当 BGA 间距 ≤ 0.40mm 或内层焊盘面积受到严格限制时才需要这样做。
- 0.125mm: 对于间距允许的情况,0.40–0.45mm间距的扇形扩展,一个实用的中间方案是可行的。
- 0.15mm: 所有其他 HDI 布线的默认设置——更高的良率、更低的钻孔成本、更便捷的镀铜工艺
2.2 土地面积——最常出错的数字
盲孔周围的焊盘必须能够承受两种误差:激光定位精度(±25µm)和层压对准精度(±50–70µm,具体取决于成型周期数)。在最坏的情况下,这两种误差会累加。
| 通孔直径 | 绝对最小土地垫 | 生产推荐 | 最小环形圈 |
|---|---|---|---|
| 0.10mm | 0.22mm | 0.28mm | 0.05mm |
| 0.125mm | 0.25mm | 0.30mm | 0.063mm |
| 0.15mm | 0.28mm | 0.35mm | 0.065mm |
将焊盘尺寸设置为绝对最小值会导致设计容差极小。生产建议的焊盘尺寸会增加 0.06–0.07 毫米的裕量,足以应对正常的工艺偏差。额外的铜面积在制造过程中不会增加成本。
2.3 铜箔重量对增材制造层的影响
HDI 堆叠层必须使用 1/2 盎司(17 微米)铜箔,而不是 1 盎司。对于 CO₂ 激光钻孔,在激光钻孔之前,需要对铜窗口(保形掩模)进行化学蚀刻。使用 1 盎司铜箔时,蚀刻造成的侧切会使有效最小可钻孔直径从 0.10 毫米变为 0.12-0.13 毫米。而使用 1/2 盎司铜箔,则可以可靠地实现 0.10 毫米的钻孔直径。请在制造说明中注明“所有 HDI 堆叠层均使用 1/2 盎司铜箔”。许多设计人员照搬非 HDI 堆叠结构,而这些结构通常指定使用 1 盎司铜箔,却没有意识到这种差异的影响。
3)宽高比:HDI设计中最昂贵的错误
3.1 为什么宽高比不仅影响良率,还影响可靠性
微孔纵横比 = 介质层厚度 ÷ 微孔直径。当该比值超过 0.8:1 时,铜电镀工艺越来越难以到达微孔底部。结果就是微孔拐角处的铜层变薄——而这恰恰是温度循环过程中热应力集中的地方。这种失效模式并非立即开路,而是微孔通过了工厂测试和来料检验,但在现场经过 200-400 次热循环后失效。
3.2 按长宽比划分的成本和可靠性
| 通过 Dia。 | 电介质 | 长宽比 | 钻井成本(相对) | 首次通过率 | 热循环寿命 |
|---|---|---|---|---|---|
| 0.15mm | 75μm | 0.50:1 ✓ | 1.0× | 99%+ | > 1,000个周期 |
| 0.10mm | 75μm | 0.75:1 ✓ | 1.6× | 97-98% | 800–1,000个周期 |
| 0.10mm | 100μm | 1.0:1 ⚠ | 2.8× | 93-95% | 400–600个周期 |
| 0.10mm | 110μm | 1.1:1 ✗ | 3.5× | 88-92% | 200–400个周期 |
设计师如何无意中造成不良的纵横比:例如,复制一个堆叠结构,其中介质层厚度为 75µm,但制造商却用稍厚的预浸料(100µm 而非 75µm)代替。同样的 0.10mm 过孔,纵横比却从 0.75:1 跃升至 1.0:1。务必指定介质固化后的厚度(例如,“1080 预浸料,固化厚度 60µm ±5µm”),而不仅仅是预浸料的型号。
3.3 解决方法:选择合适的预浸料
- 1080 预浸料,树脂含量为 65–70%: 固化厚度为 55–65µm — 非常适合 0.10mm 通孔(纵横比 0.55–0.65:1)
- 1080 预浸料,树脂含量 55%: 固化厚度为 70–80µm——适用于 0.10mm (0.70–0.80:1)
- 2116 预浸料: 固化厚度达 110–130µm — 请勿将其用作 0.10mm 过孔的唯一填充介质。
大多数宽高比DFM违规都是由于设计人员在叠层设计工具中默认使用2116预浸料而导致的。改用1080预浸料成本相同,却能彻底解决问题。
4) 通孔焊盘规则和没人警告你的装配失败
4.1 何时需要焊盘内通孔 (Via-in-Pad) 与何时可选
焊盘内通孔(Via-in-pad)将微孔直接放置在 BGA 或 QFN 焊盘内部,而不是焊盘旁边。当 BGA 间距为 0.40mm 或更小,且焊盘之间没有可用于传统走线的通道时,必须使用焊盘内通孔。并非所有 HDI 板都必须使用焊盘内通孔——许多 0.50mm 间距的 BGA 可以通过放置在焊盘之间而非内部的盲孔进行走线。焊盘内通孔会增加铜填充和平面化成本。在确认布线确实需要之前,请勿指定使用焊盘内通孔。
4.2 为什么未填充的通孔会降低组装良率
回流焊过程中,焊盘上的通孔会将焊膏吸入孔内。焊膏不会回流,而是润湿孔壁并留在孔内。这导致BGA焊点焊料不足:残留焊料足以在室温下维持导通,但机械强度不足以承受振动或热循环。这种失效模式在室温下通常能通过电气测试和X射线检测,仅在现场返修或加速寿命测试中才会显现。
4.3 铜填充规范 — 您的制造说明中必须包含的内容
请务必明确指定以下四项内容,否则制造商将应用可能错误的默认值:
- Via-in-pad 位置: 请按参考标识符、网络名称或制造图纸上的标注进行列出,而不是“BGA 下的所有过孔”(过于含糊)。
- 填充方法: “铜电镀填充”——而不是“填充过孔”(可能指树脂填充,这对于细间距来说不够)。
- 平面化: 对于 0.40mm 间距,采用“CMP 平面化处理,凸起高度 ≤15µm(高于周围铜)”;对于 0.50mm 间距,凸起高度可接受 ≤25µm。
- 无效规格: “根据IPC-6012D标准,横截面空隙率≤10%”——对于任何热循环次数>500次的应用,要求≤8%。
4.4 焊盘内通孔位置的钢网孔径必须减小
即使是≤15µm的通孔凸起也会占用焊膏体积。为了补偿这一占用,BGA焊盘上通孔处的焊膏钢网开口应为标称焊盘面积的80-90%。您的装配工程师需要通孔位置列表才能正确设计钢网开口——此信息不会自动从PCB制造说明传递给装配团队。
5) 二氧化碳激光器与紫外激光器:您的设备需要哪种激光器?
5.1 材料依赖性
二氧化碳激光器(10.6µm红外)可烧蚀介电树脂,但会被铜反射——因此在钻削下方的介电层之前,需要预先蚀刻铜窗口(保形掩模)。紫外激光器(355nm)可直接烧蚀铜,并可在一次操作中完成铜和介电层的钻削。
| 介电材料 | 所需激光 | 最小通孔直径 | 速度 | 成本与二氧化碳基准线 |
|---|---|---|---|---|
| 标准FR4、高Tg FR4、无卤FR4 | 二氧化碳(标准) | 0.10mm | 400–600 次/分钟 | 1.0× |
| 刚挠性复合材料中的聚酰亚胺柔性层 | 紫外线优先,二氧化碳也可使用 | 0.075毫米(紫外线) | 200–400 次/分钟 | 1.15–1.25× |
| 一种特殊的低损耗层压板,PTFE陶瓷 | 需要紫外线 | 0.075mm | 200–350 次/分钟 | 1.20–1.35× |
| 玻璃芯陶瓷基板 | 需要皮秒级紫外线 | 0.025mm | 50–150 次/分钟 | 2.5–4.0× |
设计启示:如果您的高频PCB叠层结构在叠层中使用了特殊的低损耗或PTFE基层压板,请在最终确定叠层结构之前确认您的制造商是否具备紫外激光加工能力。仅拥有CO₂激光加工能力的制造商要么会拒绝订单,要么会使用其他叠层介质材料替代。
5.2 混合型二氧化碳+紫外线面板
有些设计会将标准的FR4内层与用于射频部分的特制低损耗层压板或高频材料贴片混合使用。如果射频区域的HDI复合介质并非FR4,则制造商需要针对特定区域制定钻孔方案:在特制低损耗层压板区域采用紫外线钻孔,在其他区域采用二氧化碳钻孔。这虽然可行,但需要在制造图纸上明确标注区域边界。诸如“射频区域采用特制低损耗层压板贴片”之类的模糊说明会迫使CAM工程师进行猜测——而他们会使用保守的设置,这些设置对任何区域都不是最优的。
6) CAM工程师如何处理您的激光钻孔文件——以及哪些因素对他们有所帮助
6.1 CAM Engineering 对您的 HDI 文件所做的四件事
了解 CAM 工作流程,您就可以准备直接投入生产的文件,而无需触发 24-48 小时的审核周期:
步骤 1 — 叠层验证。CAM工程师会检查指定的介质层厚度是否能产生正确的阻抗值,并且是否符合设计中的过孔纵横比。如果您仅按型号(而非固化厚度)指定了预浸料,CAM 工程师将使用该型号的工厂默认版本——这可能与您的 EDA 工具用于阻抗计算的默认值不同。
步骤 2 — 盲孔层对提取。激光钻孔程序通过提取仅出现在某一层但不出现在另一层的过孔形状来构建。如果您的设计中存在连接非相邻层的盲孔(最常见的 HDI 设计错误),那么在您等待报价一天之后,问题就会在这里被发现。
步骤 3 — 配准补偿图。内层铜密度不均匀会导致层压过程中面板膨胀不均匀,从而使实际铜位置偏离 CAD 坐标。CAM 会计算面板范围内的变形图,并预先偏移激光钻孔位置以进行补偿。如果内层铜分布非常不均匀(中心 80%,边缘 20%),则该模型的精度会降低,从而增加位置误差。
步骤 4 — 生成保形掩模窗口。对于 CO₂ 钻孔,CAM 会在每个盲通孔周围生成铜蚀刻窗口——窗口直径 = 通孔直径 + 两侧各 50–75µm。如果您的外层焊盘设计在这些窗口周围留出的铜量不足,CAM 会将几何形状标记为边缘问题。
6.2 文件中应包含哪些内容以避免来回沟通
- 每层固化介电层厚度,而不仅仅是预浸料厚度: “1080 预浸料,固化后厚度 60µm ±5µm”——而不是“1080”。这样可以同时锁定长宽比和阻抗计算。
- 通过明确列出的层对进行盲目操作: 在制造说明中注明“盲孔层 1→层 2(双面)”。CAM 工程师见过太多层对指定错误的情况,因此明确标注可以避免审核请求。
- 已确定芯片植入位置: 请按参考编号、网络名称或标记过的 PDF 文件列出。否则,CAM 将采用其标准填充工艺——该工艺可能使用树脂塞,而非铜填充。
- 稀疏层铜平衡说明: 如果某层故意稀疏(出于阻抗原因,铜层占比 30%),请明确注明,以免 CAM 工程师将其标记为可能的设计错误。
6.3 导致审核延误的主要原因是什么
- 盲孔钻孔文件无法区分哪些通孔终止于哪一层——CAM 必须根据重叠的几何形状进行重建。
- Stack-up 仅按款式指定预浸料——加工商必须确认库存的款式以及是否符合长宽比要求。
- 通孔焊盘和标准盲孔没有区别——制造商无法确定填充工艺要求
- 阻抗规格中引用了一个在提交的叠层结构中不存在的平面层。
这些都不需要更改设计。它们只需要30分钟的文档编写时间,就能节省48小时。
7) 激光钻孔成本因素:哪些因素会影响您的HDI报价?
7.1 影响价格的五个因素
变量 1 — 过孔数量。激光加工时间是 HDI 的瓶颈。每块面板钻 6,000 个盲孔所需的时间是 2,000 个盲孔的 3 倍。设计优化——例如使用埋入式通孔代替堆叠的盲孔链,以及在相邻信号对之间共享过孔——可以直接减少过孔数量和成本。
变量 2——过孔直径和激光脉冲数。0.10毫米的过孔需要 6-10 次激光脉冲(环切模式)。0.15 毫米的过孔需要 3-5 次。在一个包含 3,000 个过孔的面板上,将那些不需要 0.10 毫米过孔的过孔改为 0.15 毫米过孔,大约可以节省 30-40% 的激光加工时间。这是实实在在、可衡量的成本降低。
变量 3 — 覆膜循环次数。每次循环增加 2-3 天工期和相应成本。类型 I(2 次循环)→ 类型 II(3 次循环)→ 类型 III(4 次及以上循环),每次增加循环成本约 25-35%。
变量 4 — 铜填充要求。堆叠过孔的铜电镀填充每个填充周期需增加 18–30 小时。如果您的布线方案中采用交错过孔(相邻过孔对之间的水平偏移量 ≥0.20mm),则无需填充可节省 20–35% 的每层 HDI 成本。
变量 5 — 激光器类型。CO₂激光器为标准成本。紫外激光器(非 FR4 介质材料必需)会增加 15% 至 25% 的成本。如果您的叠层结构中使用了特殊的低损耗或 PTFE 基层压板,则需将此成本纳入预算。
7.2 按建筑类型划分的成本指数
| 构建类型 | 层压循环 | 成本与标准MLB相比 | 典型交货时间 |
|---|---|---|---|
| 标准多层(无HDI) | 1 | 1.0× | 5–7天 |
| I 型 (1+N+1) 交错过孔 | 2 | 1.5–1.8× | 8–11天 |
| I 型 + 焊盘内过孔铜填充 | 2 | 1.8–2.2× | 9–12天 |
| 第二类(2+N+2),交错式 | 3 | 2.0–2.5× | 11–14天 |
| II 型堆叠式铜填充过孔 | 3 | 2.5–3.2× | 13–16天 |
| III 型/任意层 HDI | 4+ | 3.5–5.0× | 14–21天 |
8)DFM评审中容易发现的8个设计错误
这些问题最常出现在HDI DFM评审中。所有问题都可以在制造前解决——都不需要完全重新布线。
- 通过连接不相邻的图层实现盲区。 I 型封装中 L1 到 L3 之间的盲孔无法制造——激光会在遇到第一块铜箔(L2)时停止。解决方法:采用交错或堆叠式配置,连续设置两个盲孔。
- 由于预浸料错误,宽高比大于 0.8:1。 通常是由于使用了 2116 型预浸料(固化厚度为 110–130µm)并采用 0.10mm 过孔造成的。解决方法:将增厚型预浸料更换为固化厚度为 60–70µm 的 1080 型预浸料。
- HDI 堆积层上覆盖 1 盎司铜。 降低共形掩模窗口质量,并将有效最小过孔直径提高至 0.12–0.13 毫米。解决方法:在制造说明中指定堆叠层上的铜厚度为 1/2 盎司(17 微米)。
- 土地垫尺寸为绝对最小值,没有余量。 任何注册偏差都会导致断线。解决方法:使用第 2.2 节中推荐的生产环境值。
- 制造记录中未注明焊盘内通孔。 加工商对所有盲孔应用标准树脂塞;焊盘内通孔位置的处理工艺错误。解决方法:明确列出焊盘内通孔位置,并指定铜填充和CMP平坦化工艺。
- 堆叠式过孔可以实现交错式过孔。 不必要地增加了铜填充成本和 30 多个小时的加工时间。解决方法:检查过孔对之间 0.20 毫米的水平偏移是否可以实现——如果可以,则改为交错式布局。
- 未指定介质层厚度,仅说明预浸料类型。 制造商使用其现有库存规格,这可能与您的EDA工具假定的75µm厚度有所不同。解决方法:指定每层固化介质的厚度及其公差。
- 铜密度不平衡会造成配准漂移风险。 内层一半铜含量低于25%会导致面板膨胀不均匀,并在层压循环过程中累积对位误差。解决方法:在稀疏区域添加阴影铜填充——无需连接到任何网络。
8.1 Highleap的激光钻探基础设施
Highleap Electronics提供完整的 HDI 生产能力:
- CO₂ 激光: 6套系统,最小尺寸0.10毫米,每分钟400-600个通孔,适用于FR4及所有FR4兼容层压板的保形掩模工艺
- 紫外激光: 2套系统,最小厚度0.075毫米,直接铜烧蚀——一种特殊的低损耗层压板,PTFE材质,与聚酰亚胺兼容
- 铜填充: 电镀铜填充,经CMP处理,凸起高度≤15µm;空隙率≤8%(超过IPC-6012D 3级≤10%)
- 构建类型: I 型至 III 型,任意层 HDI,每面最多 4 层堆叠层,刚柔混合型 HDI
- DFM 评测: 每份HDI报价都包含纵横比检查、层对验证和铜填充标注审核,审核将在24小时内完成——并提供具体的修复建议,而不是直接拒绝。

推荐文章
用于镀通孔的高纵横比PCB制造
Highleap Electronics 提供高纵横比 PCB...
面向集成设计的嵌入式无源PCB制造
Highleap Electronics 提供嵌入式被动式 PCB...
精密电路板设计的腔体PCB制造
腔体式PCB是一种带有凹槽或……的专用电路板。
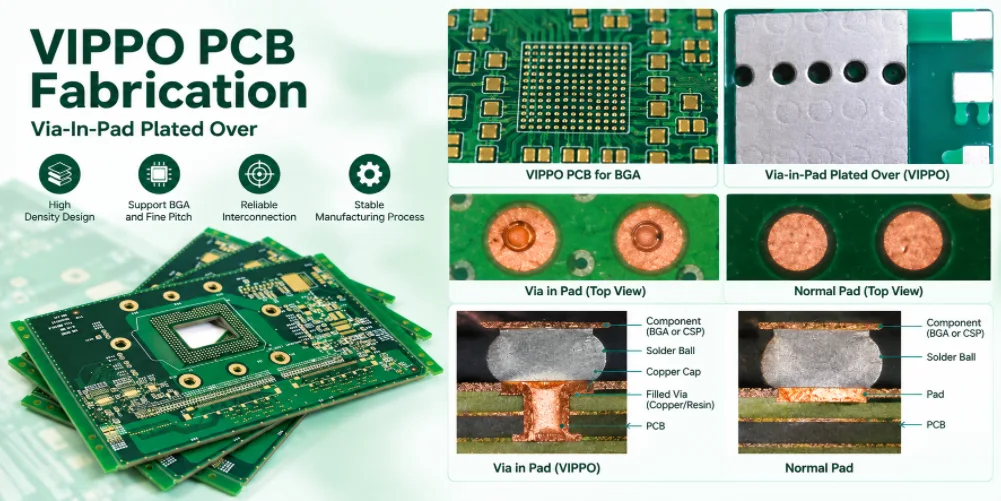
VIPPO PCB制造,适用于BGA和散热焊盘设计
Highleap Electronics 为 VIPPO 提供 PCB 制造服务……
如何获取 PCB 报价
我们将为您进行 DFM/DFA 分析,并向您提供报告。您可以通过我们的网站安全地上传文件。我们需要以下信息才能为您提供报价:
-
- Gerber、ODB++ 或 .pcb,规格。
- 如果需要组装,请提供 BOM 清单
- 数量
- 转弯时间
除了 PCB 制造,我们还提供全面的电子服务,包括 PCB 设计、PCBA 和交钥匙解决方案。无论您需要原型设计、设计验证、元器件采购还是量产方面的帮助,我们都提供端到端支持,确保您的项目成功。
如需 PCBA 服务,请提供您的 BOM(物料清单)和任何具体的装配说明。我们还提供 DFM/DFA 分析,以优化您的设计,提高可制造性和装配性,确保生产流程顺畅。