
引脚粘贴式PCB组装工艺指南
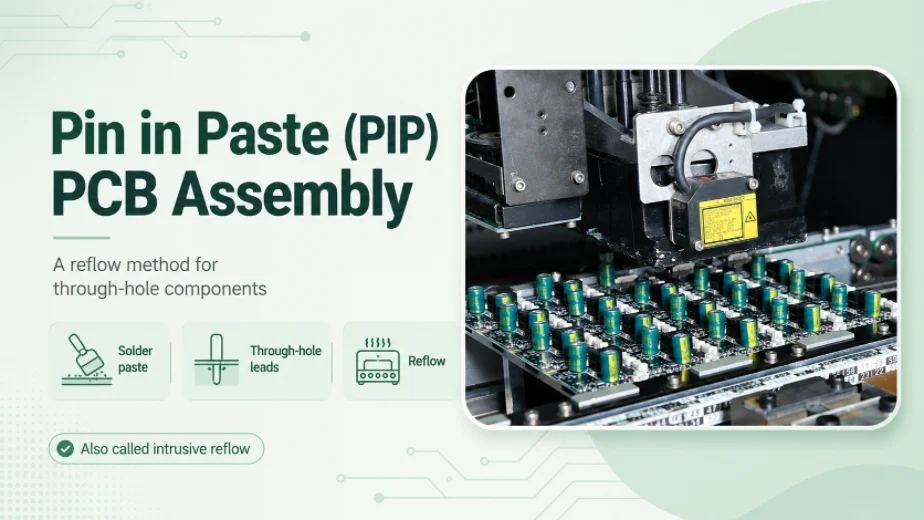
图 1.焊盘式 PCB 组装
最后更新:2026 年 5 月 · 混合技术电路板的焊膏孔回流焊工艺和设计指南
焊膏内焊 (PiP) ——也称为孔内焊膏 (PIH)、通孔回流焊或侵入式回流焊——是一种在回流焊炉中焊接通孔元件和表面贴装元件的方法。与为电路板上少量带引脚的连接器和接头单独进行波峰焊或手工焊接不同,PiP 工艺是将焊膏直接印刷到镀通孔中,将元件引脚插入焊膏中,然后进行回流焊。如果操作正确,PiP 工艺可以省去混合技术电路板的一个工序,但前提是孔、钢网和元件都经过专门设计。本指南将解释 PiP 工艺的原理、焊膏用量计算、设计规则,以及它优于波峰焊和选择性焊接的方面和劣势。
什么是焊锡式(PiP)PCB组装?
如今大多数电路板都采用表面贴装器件,但仍有一些通孔(THT)元件——例如电源连接器、板对板接头、大型电解电容器、继电器、RJ45 插座和直流电源插座——需要引脚穿过电路板以提供机械强度。传统上,这些带引脚的元件需要单独焊接:采用波峰焊、选择性焊接或手工焊接。每种方法都需要额外的工序,包括设置、成本和热暴露。
焊锡膏内嵌式焊接工艺将第二道工序巧妙地融入到第一道工序中。在为SMT焊盘涂锡膏的同一钢网印刷步骤中,镀通孔被填充了锡膏;带引脚的元件被放置在填充了锡膏的焊盘内;当电路板通过回流焊炉时,孔内的锡膏与芯片下方的锡膏一起熔化,并通过焊盘内的锡膏扩散,在元件两侧形成合适的焊锡焊点。一次印刷、一次放置、一次回流焊。
为什么使用焊锡焊而不是波峰焊?
其动机几乎总是为了简化步骤。在一块95%采用SMT贴片、仅有三四个通孔连接器的电路板上,波峰焊需要将整个面板压入熔融焊锡波中才能完成十几个焊点——这需要额外的机器、用于遮蔽SMT贴片面的托盘、额外的助焊剂和清洗,以及对已经回流焊过一次的元件进行第二次热循环。
选择画中画模式可以带来以下几个实际优势:
- 一种热处理工艺。 该电路板采用单一回流焊曲线,而不是回流焊加波峰焊,从而降低了对热敏感的SMT部件的热应力,并简化了无铅工艺。
- 降低人工成本和占地面积。 生产线上没有单独的波峰焊机或选择性焊机,没有手工焊接台,接触电路板的操作人员也更少。
- 一致且可测量的关节。 焊料量由钢网孔径决定,因此每个焊点都能获得可重复的焊膏量,而不是依赖手工操作的结果,底部不会出现波纹桥接或冰柱状焊点。
缺点在于,PiP 焊接技术对焊膏用量和元件耐热性要求非常严格。如果这两点设计不当,焊点就会供油不足,或者连接器会熔化——这正是本指南其余部分要讨论的内容。
引脚粘贴工艺,分步详解
典型的焊锡贴片生产线看起来几乎与普通的表面贴装技术(SMT)生产线完全相同,区别在于通孔的放置是在回流焊之前而不是之后进行的。唯一真正不同的步骤是插入;唯一需要特殊设计的是印刷。
- 模板印刷 — 将浆料印刷到 SMT 焊盘上,并通过扩大的(叠印的)或阶梯状开口将其压入镀通孔中。 关键控制: 孔径设计和模板厚度,决定了浆料用量的多少。
- SMT 植入 — 贴片机像往常一样安装所有表面贴装元件。
- THT插入 — 用手工、贴片机或插入夹具将带引脚的元件插入到涂有焊膏的孔中,使引脚嵌入其中。 关键控制: 针头必须能够触及膏体,同时不能将其从枪管壁上抹掉。
- 回流焊 — 整个组件通过烤箱;SMT 和通孔连接在相同的轮廓中形成。 关键控制: 该型材必须充分加热高热容通孔部件,同时又不烤焦SMT部件。
- 品检 — AOI 检查 SMT 接头;通孔圆角通过目视检查,或者,在管腔很重要的情况下,通过 X 射线检查顶部/底部圆角形成和管腔填充情况。
画中画模式下的焊膏量问题(及解决方法)
这就是问题的关键所在。通孔焊盘的体积相对较大,需要填充焊膏,并在电路板两侧留出焊缝,但普通的钢网只能印刷一层薄薄的焊膏层(通常为 0.10–0.15 毫米厚)。如果开一个与焊盘大小相同的孔,大部分焊膏会直接流到焊盘底部;回流焊过程中助焊剂烧尽后,剩余的金属量远远不足以填充孔洞,导致焊点焊料不足,底部没有焊缝。
装配者通常使用三种主要技术(通常是组合使用)来弥合这一差距:
叠印
模板开口比环形焊盘大,这样可以在孔周围印刷额外的焊膏;回流焊时,这些焊膏会流入焊筒。套印开口可以是圆形、方形或水滴形,这些形状可以使焊膏偏向孔内。这是最常用且成本最低的方法,因为它只需要更改模板图案。
阶梯式(分步式)模板
在画中画 (PiP) 孔周围,钢网局部加厚——例如,原本 0.12 毫米的钢网仅在这些孔处加厚至 0.20 毫米——这样每次印刷都能涂覆更多焊膏,同时保持细间距 SMT 区域的纤薄。这种方法成本更高,需要精确控制步骤位置以确保刮刀密封,但能够在不占用过多空间的情况下实现大批量生产。
焊料预成型件
对于焊孔数量最多的焊点(例如大功率电源连接器、大型焊筒),在回流焊之前,会在印刷好的焊膏上方添加一块预成型的实心焊料——预成型焊料。它熔化并补充焊膏,从而填充仅靠普通钢网无法填充的焊筒。
无论采用哪种方法,浆料都必须实际到达筒体,这就是为什么激光切割的、具有光滑、锥度良好的孔壁的模板对于画中画 (PiP) 很重要:干净的壁可以释放较厚的沉积物,而不是让一半的沉积物粘在模板上。
如何计算引脚焊膏所需的焊膏体积
画中画是少数几种需要真正进行体积计算而不是依赖默认值的装配工艺之一。其逻辑很简单。
首先,计算出焊点所需的最终焊料量:
所需焊料量 = 筒体体积 + 顶部焊料层厚度 + 底部焊料层厚度 - 筒体内铅体积
焊筒容积是指将镀层孔视为圆柱体;减去位于其内部的铅芯部分,再加上两侧焊缝形成的少量余量。这样就得到了最终所需的实心焊料的体积。
其次,将其转换为湿焊膏的体积。焊膏是金属粉末在助焊剂中的悬浮液,其中只有大约一半的体积是金属——其余部分是助焊剂,会在回流焊过程中挥发。因此,根据经验,你需要大约两倍于最终焊锡体积的湿焊膏:
湿膏用量 ≈ 2 × 所需焊料量(具体倍数取决于膏体的金属含量——请查看数据手册)
第三,设计开口和模板厚度,确保一次印刷即可沉积所需的湿膏体积。开口体积等于开口面积乘以模板厚度,因此需要在套印尺寸和模板厚度之间进行权衡;如果平面开口在不变得过大的情况下无法达到目标尺寸,则表明需要增大模板厚度或添加预制模板。实际操作要点:切勿让制版厂按照“焊盘尺寸”切割画中画开口——应根据体积计算来确定开口尺寸,并考虑膏体的金属与助焊剂比例。
引脚粘贴设计规则:孔、引脚和禁入区域
好的画中画效果始于版面设计,而非线条绘制。以下几条规则可确保流程可印刷,连接牢固:
- 孔到引脚间隙: 镀层孔径 ≈ 引脚直径 + 0.20–0.25 毫米(圆形引脚,方形/矩形引脚略大一些)。过紧会导致引脚刮伤焊膏;过松会导致焊膏漏出,焊缝受阻。
- 环形环/垫: 使用较大的上表面垫,以便叠印有空间,从而支撑更大的浆料沉积和更牢固的圆角。
- SMT 禁止入内: 保持细间距 SMT 焊盘与印刷环之间无接触,以免印刷的焊膏桥接到相邻焊盘上。
- 组件间距: 在零件底部留出一个小缝隙(或者指定一个带有支架的零件),以便焊膏可以排出焊剂并形成顶部圆角;平放的零件会将其困住。
- 底部间隙: 在 PiP 孔的正下方,不要放置任何易碎或高大的物品——底部焊缝需要空间,并且该区域会受到完全的回流焊热量。
- 热平衡: 用导热辐条将大块铜平面连接到筒体上,否则筒体将起到散热器的作用,可能无法达到回流焊温度。
这些正是DFM 评审和装配 (DFA) 评审在开工前发现的问题,因为此时更改它们是免费的,而不是重新设计。
哪些元件可以用焊膏进行焊接?
最大的制约因素是温度。元件及其塑料必须能够承受回流焊峰值温度——对于无铅SAC合金而言,通常约为245–260°C。许多普通的通孔连接器无法承受如此高的温度;它们的壳体会软化、下垂甚至熔化。制造商专门为PiP工艺销售“兼容回流焊”或“耐高温”的常用连接器,这些才是应该选用的连接器。
理想的候选部件是具有适中热容量和良好间距的回流焊元件:回流焊兼容版本的针座、盒式接头和板对板连接器,回流焊额定值的直插式 RJ45 和 USB 插座,以及适用于回流焊炉的小型电源连接器和接线端子。
不适合回流焊的部件——最好采用波峰焊、选择性焊接或手工焊接——包括:不耐回流焊温度的连接器和塑料;体积非常大、热容量非常大的部件(大型变压器、重型母线),这些部件在正常焊接过程中无法达到所需温度;平放的部件没有助焊剂排气通道;体积非常大的管状部件,即使是预成型件也很难重复地填充;以及回流焊后出于机械或测试原因添加的任何部件。
当电路板上混合了几个适合画中画连接的连接器和一个不能回流焊的部件时,常见的解决方法是尽可能地使用画中画技术,并有选择地焊接例外部件,而不是强迫所有部件都使用同一种方法。
焊膏焊接 vs 波峰焊 vs 选择性焊接
画中画焊接并非总是最佳选择。它与波峰焊和选择性焊接存在竞争关系,最佳选择取决于通孔元件的数量以及它们是否能承受回流焊的温度。
| 方面 | 固定粘贴 | 波峰焊 | 选择性焊接 |
|---|---|---|---|
| 最佳时间 | 电路板上有一些耐回流焊的通孔元件,电路板上大部分是表面贴装元件。 | 一侧有很多THT元件 | 少量无法进行回流焊的THT元件,以及密度较高的SMT元件。 |
| 额外的工序步骤? | 否——使用现有的重排 | 是的——单独的机器 | 是的——单独的机器 |
| 部件热暴露 | 回流焊峰值——需要回流焊额定部件 | 局部底部发热 | 局部逐点加热 |
| SMT侧掩蔽 | 没有必要 | 底部SMT需要托盘/遮蔽 | 最小 |
| 生产能力 | 高(无附加线路级) | 对许多关节来说都很高 | 更慢,逐个关节进行 |
| 主要风险 | 关节因糊剂不足而缺油 | 桥接、整板热应力 | 每个关节的成本和周期时间 |
一条实用的决策规则:如果通孔元件数量少且耐回流焊,画中点焊接通常是最经济、最干净的。如果通孔元件数量多,波峰焊仍然是最佳选择。如果少数元件无法承受回流焊,选择性焊接可以处理这些特殊情况,而不会暴露电路板的其他部分。
Highleap 的 Pin in Paste Assembly Services
海跃电子是一家总部位于广州的中国PCB和PCBA制造商,提供焊锡贴片(PiP)工艺,并将其作为混合技术交钥匙组装服务的一部分。与一家经常进行PiP工艺的制造商合作的优势在于,批量计算和钢网设计都在电路板制造之前完成,而不是在一批焊点焊缝过薄之后才发现问题。
- 模板工程: 根据焊膏体积计算尺寸的叠印和阶梯式激光切割模板,以及用于大批量焊料筒的焊料预成型件。
- DFM/DFA 反馈: 孔引脚比、禁入区域、散热措施和元件回流焊额定值与您的封装尺寸进行对比。
- 回流焊曲线分析: 调整轮廓,使高热容通孔元件达到所需温度,而不会过度加热细间距 SMT。
- 检查: 对 SMT 接头进行 AOI 检查,对料筒填充情况进行 X 射线检查以验证。
- 工艺选择: 就画中画焊接、波峰焊或选择性焊接哪种焊接方法最适合您的电路板提供诚实的指导。
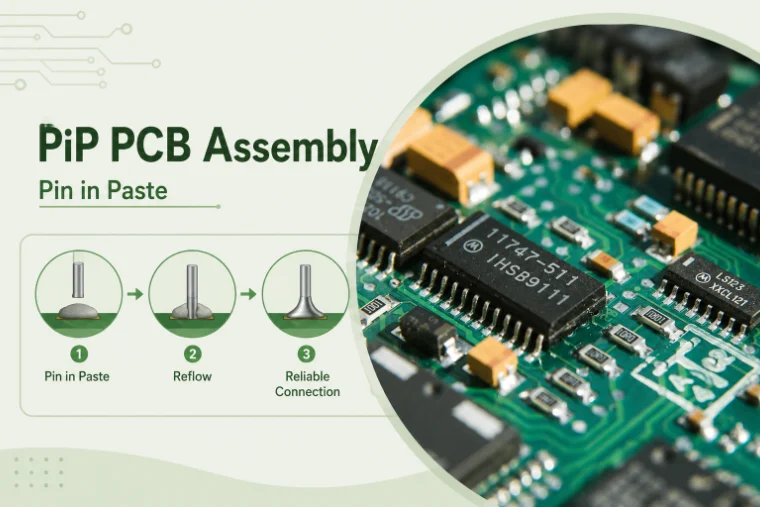
图 2.焊盘式 PCB 组装细节
画中画 (PiP) 常见问题解答
焊锡膏焊接和回流焊是一样的吗?
它采用回流焊技术,但该术语特指在回流焊炉中通过将焊膏注入通孔元件来焊接。普通的回流焊焊接的是表面贴装元件;而PiP技术则将回流焊炉的焊接范围扩展到了引脚元件,因此无需单独的波峰焊或手工焊接步骤。
为什么我的PiP关节肉总是肉质发干或者没有底部肉片?
几乎总是焊膏量不足。一个扁平的、焊盘大小的开口无法填满焊锡槽。解决方法包括:加盖焊盘(在孔周围加一个更大的开口环)、局部增大钢网高度,或者添加焊锡预成型件——开口尺寸的确定要基于焊膏体积计算,因为焊膏的金属含量大约占总体积的一半。
任何通孔连接器都可以用PiP焊接吗?
不。该部件必须能够承受回流焊峰值温度,通常无铅元件的峰值温度约为 245–260 °C。许多标准连接器的额定温度不够高,会发生变形。请使用“兼容回流焊”或“耐高温”版本的连接器,这些连接器是制造商专门为画中画 (PiP) 工艺生产的。
什么时候应该使用波峰焊而不是画中画焊接?
当电路板上有很多通孔元件或无法承受回流焊温度的元件时,画中画 (PiP) 技术在以表面贴装元件 (SMT) 为主、仅有少量可承受回流焊温度的引线元件的电路板上表现出色。随着通孔元件数量的增加,波峰焊的效率会更高;对于少数对温度敏感的元件,选择性焊接通常是最佳解决方案。

推荐文章

Taconic RF 35 与 RO4350B PCB 对比
目录 RF-35 与 RO4350B 采购和...

TMM4 滤波器 PCB 制造
TMM4滤波器PCB的生产由……控制。

TMM3 PCB 射频模块制造
TMM3 PCB制造在射频模块应用中最为常见……

TMM6 PCB制造
TMM6 制造是中深度工艺控制页面……
如何获取 PCB 报价
我们将为您进行 DFM/DFA 分析,并向您提供报告。您可以通过我们的网站安全地上传文件。我们需要以下信息才能为您提供报价:
-
- Gerber、ODB++ 或 .pcb,规格。
- 如果需要组装,请提供 BOM 清单
- 数量
- 转弯时间
如需 PCBA 服务,请提供您的 BOM(物料清单)和任何具体的装配说明。我们还提供 DFM/DFA 分析,以优化您的设计,提高可制造性和装配性,确保生产流程顺畅。