
返回新闻
PCB 中的铅焊接与无铅焊接以及焊料熔点
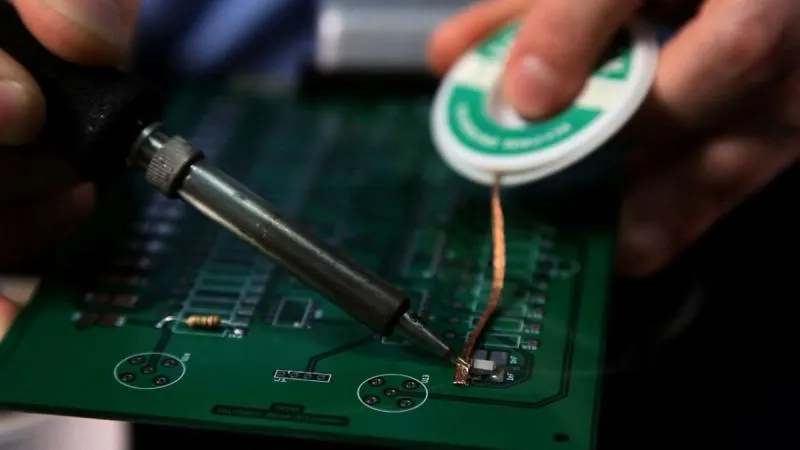
焊料熔点
全球电子行业正在经历一场重大转型,迈向环境可持续的实践。这一转变的一个关键方面是印刷电路板组装 (PCBA) 从传统的含铅焊接转向无铅焊接。了解这两种焊接方法之间的细微差别,对于确保电子产品的可靠性、性能和环保合规性至关重要。这篇内容全面的文章深入探讨了这两种焊接技术的技术层面、挑战和实际考虑因素,为 PCB 行业的专业人士提供了宝贵的见解。
焊点的重要性
焊点是电子组件的支柱,负责在元器件和 PCB 之间建立机械和电气连接。焊点的完整性至关重要;即使是一个焊点缺陷也可能损害整个电子设备的功能。因此,了解不同类型焊料的特性和性能对于实现电子制造的高可靠性至关重要。
传统铅焊
铅基焊料的成分和性能
铅基焊料,通常为锡铅 (SnPb) 合金,几十年来一直是行业标准。最广泛使用的配方 Sn37Pb 具有以下几个优点:
- 熔点: Sn37Pb 的共晶成分在 183°C 的相对较低的温度下熔化。
- 润湿性: 优异的润湿性确保焊点坚固可靠。
- 机械性能: 铅焊料相对较软,具有良好的减震和应力分布性能。
铅基焊接的优点
使用含铅焊料的主要好处包括:
- 低熔点: 使焊接过程更加简单且耗能更少。
- 优异的润湿性: 确保组件和 PCB 之间的牢固粘合。
- 可靠的机械性能: 焊料的柔软性有助于吸收机械应力,增强接头的耐久性。
健康和环境风险
尽管铅具有技术优势,但它具有剧毒,对工人的健康构成重大风险,并会对环境造成危害。这促使人们出台了严格的法规,并在全球范围内推动从电子组件中去除铅。

焊料熔点
无铅焊接
无铅焊料的成分和性能
无铅焊料合金主要由锡-银-铜 (SAC) 配方组成,例如 SAC305(96.5% 锡、3.0% 银、0.5% 铜),已成为环保替代品。其主要特性包括:
- 熔点: SAC305 的熔点约为 217°C,高于铅基焊料。
- 润湿性: 通常比铅焊料的焊力差,需要使用活性更高的助焊剂。
- 机械性能: 无铅焊点往往更硬、更脆。
无铅焊接的挑战
转换为无铅焊接会带来几个挑战:
- 熔点更高: 需要更高的处理温度,增加组件和 PCB 的热应力。
- 脆性: 无铅焊点更容易开裂和疲劳,尤其是在热循环条件下。
- 润湿性问题: 润湿性较差会导致焊接不完整或不牢固,需要精确控制焊接参数。
铅焊接与无铅焊接的全面比较
熔点和热应力
从铅基焊接到无铅焊接的转变,带来了焊接工艺热分布的显著变化。无铅焊料,例如基于锡-银-铜 (SAC) 合金的焊料,其熔点(约 217°C)高于传统的锡铅 (SnPb) 焊料(183°C)。更高的熔点会增加组装过程中的热负荷,从而导致以下几个潜在问题:
- 翘曲:较高的温度可能会导致 PCB 基板翘曲,尤其是在加热不均匀的情况下。
- 分层:在高温的压力下,PCB 各层可能会分离。
- 元件损坏:敏感元件可能无法承受无铅焊接所需的更高回流温度。
为了降低这些风险,谨慎的热管理至关重要。这包括优化回流焊温度曲线以确保均匀加热,使用预热阶段以减少热冲击,以及选择热稳定性更高的材料。
机械可靠性
机械可靠性是焊点性能的关键因素。与含铅焊点相比,无铅焊点通常更硬、更脆。这种机械性能的差异有几个方面的影响:
- 开裂:无铅焊料的脆性使其在机械应力下更容易开裂。
- 疲劳:汽车和航空航天电子产品中常见的重复热循环会导致无铅焊点疲劳失效。
应对这些挑战需要采取具体的策略,例如:
- 合金选择:使用添加少量铋或镍等元素的合金可以改善无铅焊料的机械性能。
- 联合设计:设计焊点以更均匀地分布应力并减少集中点。
- 加固技术:采用底部填充或其他加固方法来支撑焊点并增强其耐用性。
润湿性和接头形成
润湿性是影响焊点形成和可靠性的关键特性。铅基焊料具有优异的润湿性,可轻松形成牢固可靠的焊点。相比之下,无铅焊料的润湿性通常较差,从而导致以下潜在问题:
- 润湿不完全:润湿性差会导致焊盘覆盖不完全,从而导致接头脆弱。
- 空洞:残留的空气或助焊剂会在焊点内产生空隙,从而损害其机械和电气完整性。
为了确保无铅焊料形成高质量的焊点,可以采用以下几种策略:
- 活性助焊剂:使用更活性的助焊剂配方,促进更好的润湿并减少氧化。
- 优化焊接参数:调整焊接温度、时间和气氛以增强润湿性。
- 表面处理:确保要焊接的表面清洁且无氧化物。
环境和健康影响
转向无铅焊接的主要动机是显著降低铅暴露带来的环境和健康危害。铅是一种有毒物质,对人类健康和环境构成严重威胁,因此催生了诸如《限制在电子电气设备中使用有害物质指令》(RoHS指令)等严格法规。无铅焊接在这方面具有以下几个优点:
- 降低毒性:从焊接过程中消除铅可显著降低工人的接触风险并最大限度地减少环境污染。
- 法律合规:采用无铅焊接方法可确保符合全球环境法规。
然而,无铅焊接并非没有弊端。无铅焊料所需的更高加工温度会增加能耗,从而影响整体环境足迹。为了平衡这些顾虑,制造商可以实施节能措施,例如:
- 高效的热管理:优化回流炉和其他加热设备以减少能源使用。
- 先进材料:开发和使用可实现低温无铅焊接工艺的材料。
- 回收和废物管理:加强回收力度和管理废物,以最大限度地减少对环境的影响。
物理特性详细比较
为了说明有铅焊接和无铅焊接之间的区别,下面对它们的物理特性进行详细比较:

物理特性详细比较
无铅焊接的挑战
氧化
较高的焊接温度会增加氧化风险,从而降低焊点的质量。这一挑战需要更优的助焊剂配方和更可控的焊接环境,以保持焊点的完整性。
组件兼容性
某些元件,尤其是采用塑料封装或电解电容的元件,可能无法承受无铅焊接所需的较高温度。因此,需要谨慎选择元件并进行潜在的设计调整,以确保兼容性。
锡须
无铅焊料,尤其是锡含量较高的焊料,容易产生锡须,从而导致电气短路。缓解策略包括使用镍等阻挡层,并选择合适的合金成分。
导电阳极丝(CAF)
无铅焊接会加剧PCB中CAF的形成,导致短路和故障。严格的材料和工艺控制对于防止此类问题至关重要,尤其是在高密度组装中。
过渡到无铅焊接的实际考虑
工艺调整
过渡到无铅焊接需要调整焊接温度、时间曲线和设备校准,以适应无铅合金的更高熔点和不同的流动特性。
材料选择
选择合适的材料至关重要。元件必须能够承受更高的温度,而PCB也应具有合适的Tg(玻璃化转变温度)值。这确保组件能够承受无铅焊接工艺,且性能不受影响。
可制造性设计(DFM)
DFM 原则必须进行调整,以解决热管理、焊点可靠性和元件布局问题。优化焊盘设计和确保足够的散热对于无铅焊接的成功至关重要。
质量控制
为了检测和解决无铅焊接特有的缺陷,必须采取强化质量控制措施,包括X射线检测和自动光学检测(AOI)。这些检测有助于确保焊点的可靠性和组件的整体质量。
CAM工程师的关键考虑因素
表面处理类型及其对 Gerber 文件创建的影响
在设计高密度电路板时,CAM工程师需要考虑表面处理类型。对于喷锡表面处理工艺,其钻孔和布线补偿值高于非喷锡表面处理工艺。因此,必须仔细考虑表面处理工艺、钻孔尺寸以及走线宽度和间距。此外,无铅焊接工艺由于其较高的加工温度,会影响走线的热膨胀。因此,走线宽度必须设计成能够承受预期电流负载而不发生过热。合适的走线间距对于防止短路也至关重要,尤其是在高密度设计中。
电气和热考虑因素
表面处理类型直接影响电路板厚度和阻焊层间隙。不同的表面处理对厚度的要求也有所不同;例如,喷锡工艺需要注意电路板的最小厚度,以防止在工艺过程中电路板被吹掉。此外,表面处理还会影响所需的阻焊层间隙。喷锡表面处理与非喷锡表面处理具有不同的物理特性,因此需要对间隙进行特定的调整,以确保最佳性能和可靠性。
阻焊层设计和焊盘布局
在阻焊层设计中,必须确保焊盘周围有适当的膨胀,以适应所选的焊料表面处理。无铅表面处理通常涉及更高的焊接温度,可能需要稍大的膨胀来应对热应力。阻焊层与焊盘的精确对准至关重要,因为未对准会导致焊料桥接或焊点不良。关于焊盘布局,保持一致的焊盘尺寸和形状对于均匀的焊点至关重要。这对于无铅焊接尤为重要,因为焊点更硬、更脆,需要精确的焊盘设计以防止机械故障。应避免使用焊盘内通孔设计,除非正确填充和覆盖以防止焊料芯吸和空洞。
结语
在印刷电路板组件(PCBA)领域,从含铅焊接向无铅焊接的过渡是出于环境和健康方面的考虑,但也带来了巨大的技术挑战。了解无铅焊接在物理特性、工艺要求和潜在失效模式方面的差异,对于在无铅组件中实现可靠且高质量的焊点至关重要。
虽然无铅焊接存在一些挑战,例如加工温度较高、氧化加剧以及潜在的可靠性问题,但可以通过精心的工艺控制、材料选择和设计调整来缓解这些问题。随着行业的不断发展,持续的研究和技术进步将进一步提高电子制造中无铅焊接的可靠性和性能。
推荐文章
PCB Via-in-Pad 技术全面分析
[pac_divi_table_of_contents...

PCB 孔选择以优化 PCB 性能和成本
[pac_divi_table_of_contents...

PCB制造工艺流程——终极指南就在这里
[pac_divi_table_of_contents...

探索PCB表面处理:ENIG和DIG的重要性
PCB表面处理:ENIG PCB随着不断发展...
快速报价