
10vrstvé HDI PCB inženýrství pro mikrootvory a BGA Escape
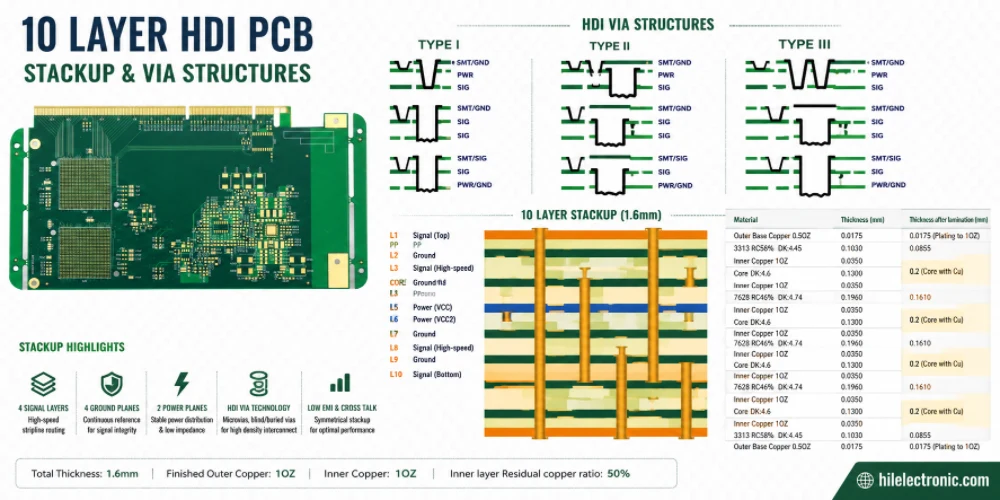
Obrázek 1. 10vrstvá konstrukce desek plošných spojů HDI pro mikroprůchodky a únikové otvory BGA.
Obsah
- Kdy 10vrstvá deska skutečně potřebuje HDI
- Jak číst a vybírat 1+8+1, 2+6+2 a 3+4+3
- Geometrie mikrootvorů, zachytávací plošky a propojení plošek
- Stohované, střídavě uspořádané a přeskakované mikrootvory
- Sekvenční laminace a procesní tok HDI
- Plánování úniku z BGA pomocí mapy hřiště a pinů
- Materiály, impedance a integrita signálu
- Kvalifikace, testování spolehlivosti a kontrola výroby
- Náklady, faktory ovlivňující dodací lhůty a balíček cenových nabídek
- Kontrolní seznam pro vydání HDI před výrobou
Desetivrstvá deska plošných spojů s vysokým roztečem mědi (HDI) není definována pouze deseti vrstvami mědi nebo jemným propojením BGA. Jedná se o desetivrstvou desku plošných spojů, která využívá jednu nebo více technik propojení s vysokou hustotou – obvykle laserem vrtané mikropropojky, slepá nebo zapuštěná propojení, propojování v kontaktní plošce (via-in-pad), sekvenční navazování, jemnou geometrii vodičů nebo jejich kombinaci – k vytvoření směrovacích kanálů, které konvenční konstrukce s pokovenými průchozími otvory nemůže v rámci dostupné plochy desky poskytnout. Spolehlivý návrh HDI proto začíná problémem směrování a spolehlivosti, nikoli módní notací navazování.
Společnost Highleap Electronics vyrábí konvenční a vícevrstvé desky s plošnými spoji HDI a před vydáním stackupu kontroluje kompletní architekturu propojení. Revize by měla propojit čtyři rozhodnutí, která jsou často posuzována odděleně: strategii úniku z pouzdra, počet úrovní nástavby, materiálovou a dielektrickou konstrukci a kvalifikační plán. Vhodným bodem pro potvrzení těchto rozhodnutí je projektově specifická DFM a revize stackupu . Obecné informace o továrně jsou k dispozici na stránce o výrobě desek plošných spojů s plošnými spoji HDI , zatímco tento článek se zaměřuje na desetivrstvé inženýrské volby.
Kdy 10vrstvá deska skutečně potřebuje HDI
HDI je opodstatněné, pokud řeší měřitelnou hustotu, elektrické, mechanické nebo spolehlivostní omezení. Nemělo by být přidáno pouze proto, že produkt obsahuje 0.5mm BGA, používá rychlé rozhraní nebo je popisován jako prémiový design. Některá 0.5mm pouzdra mají velkorysé depopulační vzory a lze je uniknout pomocí jediné úrovně mikrootvorů. Jiná pouzdra se stejnou roztečí mají plná kulová pole, více výkonových domén a mnoho vysokorychlostních párů a mohou vyžadovat dvě úrovně navázání nebo jiný počet vrstev. Mapa pinů pouzdra je důležitá přinejmenším stejně jako nominální rozteč.
Typické důvody pro použití HDI na desetivrstvé desce
- Únik balíčku: Vnitřní řady BGA nelze dosáhnout s dostupnou geometrií plošek s průchozím otvorem a antipadů.
- Obnova směrovacího kanálu: Velká průchozí pole spotřebovávají příliš mnoho místa na více vrstvách a blokují napájecí nebo referenční roviny.
- Kratší vertikální přechody: Slepé mikrootvory mohou snížit zbytečnou délku otvorů a parazitní indukčnost, když je cílová signálová vrstva blízko strany součástky.
- Umístění propojek v kontaktní plošce: Pro zachování hustoty rozvětvení je přímo v kontaktní ploše součástky vyžadována vyplněná a planarizovaná mikroproudá část.
- Kompaktní mechanická obálka: Obrys desky se nemůže zvětšovat a další vrstvy trasování by vytvořily nepřijatelná omezení tloušťky, nákladů nebo poměru stran.
- Dělené propojení: Vybrané oblasti potřebují HDI, zatímco regiony s nižší hustotou obyvatelstva mohou zůstat konvenční, což umožňuje konstrukci s částečným HDI namísto celovrstvého řešení.
Případy, kdy HDI nemusí být nejlepší první odpovědí
Pokud je zahlcení způsobeno špatnou orientací součástek, zbytečnými změnami vrstev, nadměrně velkými antipady, nadměrnými vymezeními nebo neefektivní strategií napájecích pinů, může přidání mikrootvorů problém s rozvržením spíše zakrýt, než vyřešit. Mírné zvětšení obrysu desky, změna možnosti depopulace BGA, přesunutí jedné signálové skupiny na druhou stranu nebo použití dvanáctivrstvé konvenční desky může být nižším rizikem než vynucení složité desetivrstvé konstrukce HDI. Před stanovením třídy výroby by měl být v rámci revize návrhu porovnán tento výběr alternativ.
| Pozorované omezení | První technická otázka | Možná reakce |
|---|---|---|
| Vnitřní řádky BGA nemohou uniknout | Je blokáda způsobena geometrií terénu, alokací pole nebo vrstev? | Via-in-pad, jedna nebo více úrovní navázání, upravené rozvětvení nebo jiná možnost pouzdra |
| Referenční roviny jsou silně perforované | Mohou být průchozí otvory omezeny na vrstvy, které skutečně propojují? | Slepé mikroprochody, zapuštěné prochody, upravené přechody vrstev nebo více vrstev trasování |
| Vysokorychlostní pár má nadměrné množství pahýlů via | Je kanál lépe ošetřen slepým otvorem, zpětným vrtáním nebo bez změny vrstvy? | Po simulaci kanálu vyberte přechod s nejnižším rizikem |
| Deska již dosáhla limitu tloušťky | Poruší přidané vrstvy mechanické limity nebo limity poměru stran? | Používejte HDI selektivně, snižujte dielektrickou tloušťku pouze tam, kde je to bezpečné, nebo upravte kryt. |
| Pouze jedna oblast zařízení je přetížená | Potřebuje celá deska stejné navýšení? | Zvažte spíše částečný HDI nebo lokalizované rozvětvení než konstrukci s libovolnou vrstvou. |
Jak číst a vybírat 1+8+1, 2+6+2 a 3+4+3
V běžném symetrickém zápisu A+B+A každé „A“ představuje počet vrstev mědi přidaných vně centrální podsestavy vrstvy „B“. Tato čísla se sčítají s celkovým počtem vrstev mědi. Proto jsou 1+8+1, 2+6+2 a 3+4+3 všechny desetivrstvé konstrukce. Samotný zápis nedefinuje každé propojení průchodů, přesný počet lisovacích operací, funkce vrstev ani to, zda centrální podsestava obsahuje zapuštěné průchody. Tyto podrobnosti patří do výrobního výkresu a schváleného uspořádání.
| Konstrukce | Typické mikropropustnosti v sousedních vrstvách | Hlavní tisková sekvence | Kam se to hodí | Hlavní riziko k přezkoumání |
|---|---|---|---|---|
| 1 + 8 + 1 | L1-L2 a L10-L9 | Centrální 8vrstvá podsestava, poté jeden vnější lis na nanášení; pokud střed obsahuje zakopané prostupy, může být nutná další sublaminace | Únik s střední hustotou, mělké přechody na straně součástek, omezené požadavky na propojení v plošce | Zda jedna úroveň mikroproudu poskytuje dostatek směrovacích kanálů pro skutečnou mapu pinů |
| 2 + 6 + 2 | L1-L2, L2-L3 a zrcadlené spodní připojení | Centrální 6vrstvá podsestava, první nanášecí lis, poté druhý nanášecí lis | Husté pouzdra třídy 0.5 mm, dvouúrovňové slepé přechody, řízené rozvětvení na obou stranách | Rozhraní typu „stocked-via“, kumulativní registrace a interakce s měděnými vodiči |
| 3 + 4 + 3 | Tři sousední úrovně nástavby na každé straně | Centrální čtyřvrstvá podsestava plus tři po sobě jdoucí lisy na nanášení | Velmi hustý únikový kanál, kde jsou prokazatelně vyžadovány tři hloubky trasy | Výtěžnost, rozměrový pohyb, opakované tepelné vystavení a spolehlivost vrstveného mikrootvoru |
| Asymetrický nebo částečný HDI | Definováno pouze tam, kde je to potřeba | Projektově specifické | Jednostranná pole komponent s vysokou hustotou nebo mechanicky omezené produkty | Prohnutí, zkroucení a nevyvážené rozložení mědi/pryskyřice |
Nevybírejte nástavbu pouze z rozteče BGA
Rozhodnutí o sestavení musí být učiněno na základě dokončené studie úniku. Tato studie by měla minimálně ukázat počet signálových řad, které musí opustit pouzdro, umístění napájecích a zemních propojení, rozteč párů, kontinuitu referenční roviny, zamýšlený směr rozvětvení na každé signálové vrstvě a počet tras dostupných mezi sousedními kontakty nebo kontaktními plochami. Deska s konfigurací 2+6+2 není automaticky „lepší“ než 1+8+1; je opodstatněná pouze tehdy, když druhá úroveň sestavení vytváří přístup ke směrování, který první úroveň nemůže poskytnout.
Propojení libovolné vrstvy je samostatným rozhodnutím.
HDI s libovolnou vrstvou obvykle používá vyplněné mikrootvory k propojení po sobě jdoucích párů vrstev v celé struktuře. Poskytuje maximální flexibilitu vertikálního směrování, ale také vytváří více vyplněných rozhraní, více procesních smyček a více příležitostí pro registraci nebo mezifázové defekty. Neměl by být používán jako výchozí náhrada za dokončení únikové architektury. Pokud je vyžadována libovolná vrstva, měl by výkres identifikovat povolené vrstvy oběžných kol, zakázané výšky vrstev, pravidla pro přeskočení oběžných kol a vozidlo pro testování spolehlivosti.
Geometrie mikrootvorů, zachytávací plošky a propojení plošek
Pravidla pro mikrootvory musí být dohodnuta s výrobcem na základě skutečné dielektrické tloušťky, laserového systému, úpravy fólie, procesu měděné výplně a registrační schopnosti. Univerzální pravidlo „otvor 75 μm s kontaktní ploškou 225 μm“ není bezpečné pro každý laminát ani každou úroveň nánosu. Stejný nominální laserový otvor může při změně pryskyřičného systému, typu skla nebo měděné fólie vést k různým vstupním, středním a cílovým podmínkám.
Parametry, které patří do přezkumu návrhu HDI
- Laserové otevírání a hotová geometrie: Uveďte, zda se jedná o otvor pro kresbu, jmenovitý vstupní průměr, konečný horní průměr nebo minimální cílový průměr.
- Tloušťka dielektrika: Použijte tloušťku slisovaného dielektrika v místě mikrootvoru, nikoli katalogovou hodnotu pro neslisovaný prepreg.
- Poměr stran: Výrobce by měl potvrdit své kvalifikované okno poměru hloubky k průměru. Konzervativní návrh se obecně vyhýbá vytváření prostupu hlouběji, než je jeho efektivní průměr.
- Zachycení půdy: určete jeho velikost na základě průměru laseru, požadovaného prstencového povrchu, rozpočtu na registraci a procesních možností terčové plochy.
- Protipovlak: určete ji z elektrické vůle, interakce impedančního pole a výrobní registrace; nejedná se o pevné prodloužení snímací plošky.
- Měděná výplň: definovat metodu výplně, povolené prohlubně nebo hrbolky, požadavky na planarizaci a to, zda bude propojovací kabel podporovat další mikropropojení nebo kontaktní plochu součástky.
- Povrchová měď po naplnění: Zkontrolujte, zda obalovací a výplňové pokovování nezvyšuje vnější nebo nánosovou měď za hranicí leptání pro jemné leptání.
Praktické startovní okno – ne pravidlo pro uvolnění
Mnoho návrhů HDI pro výrobu používá laserové mikrootvory o průměru přibližně 75–125 μm s lisovanými dielektriky o tloušťce zhruba 50–100 μm. Tyto hodnoty jsou užitečné pro studie v rané fázi umisťování, ale nepředstavují autorizaci k výrobě. Návrh blízko okraje tohoto okna se může stát neproveditelným po výběru skutečné konstrukce skla, obsahu pryskyřice, cílové mědi a hotové mědi. Schválené nastavení vrstvy a odezva DFM musí přepsat generické hodnoty z knihovny.
Pojmy „via-in-pad“, „filled via“ a „capped via“ nejsou zaměnitelné.
Propojovací otvor umístěný uvnitř kontaktní plochy součástky je obvykle nutné vyplnit a vyrovnat, aby pájka nestékala do otvoru a montážní ploška zůstala plochá. U mikropropojení HDI se měděná výplň běžně používá, když propojovací otvor podpírá kontaktní plošku BGA nebo jiný naskládaný mikropropojovací otvor. Mechanický propojovací otvor vyplněný pryskyřicí a s měděným uzávěrem je odlišná struktura s odlišnými požadavky na zpracování a spolehlivost. Poznámky k výrobě by měly uvádět typ propojovacího otvoru, výplňový materiál, požadavky na uzávěr, přijatelnou prohlubeň povrchu a metodu kontroly.
Bezpozemkové nebo ultramalé stavby vyžadují samostatnou kvalifikaci
Návrhy, které minimalizují nebo eliminují konvenční zachytávací plochy, používají velmi jemné aditivní vodiče nebo fungují v geometrii podobné substrátu, by neměly být prezentovány jako rutinní rozšíření standardního subtraktivního HDI. Vyžadují specifické pro daný proces přezkoumání schopností, specializovaná pravidla pro tvorbu grafiky, kritéria kontroly a dohodnutou výrobní cestu. Desetivrstvý počet vrstev automaticky neznamená, že je struktura SLP k dispozici.

Obrázek 2. Mikroprostupy a struktura nástavby 10vrstvé desky plošných spojů HDI.
Stohované, střídavě uspořádané a přeskakované mikrootvory
Schované mikroprůchodky
Schované mikroprochodky jsou na po sobě jdoucích úrovních nástavby odsazeny a spojeny krátkým vodičovým segmentem na mezilehlé vrstvě. Zabírají více plochy pro trasování než vertikální svazek, ale zabraňují umístění všech rozhraní na stejnou osu a obvykle zjednodušují vyplňování mědí. Tam, kde geometrie pouzdra umožňuje odsazení bez narušení úniku signálu nebo kontinuity roviny, jsou stupňovité struktury často výchozím bodem s nižším rizikem.
Skládané mikroprůchodky
Vrstvené mikroprůchodky umisťují po sobě jdoucí vyplněné průchodky na stejnou osu. Zachovávají nejmenší vertikální propojovací plochu a mohou být nezbytné u hustých pouzder s plnou mřížkou. Jejich spolehlivost závisí na více než jen na průměru průchodky: důležitá je příprava kontaktní plochy, kvalita měděné výplně, čistota rozhraní, struktura pokovování, opakovaná expozice laminace a počet vrstvených úrovní. Zkušenosti z oboru identifikovaly skryté poruchy rozhraní v některých vrstvených konstrukcích, takže návrh by neměl považovat vizuálně přijatelný mikrořez za jediný důkaz spolehlivosti.
Přeskočit mikrootvory
Přeskočená mikropropust prochází více než jednou dielektrickou vrstvou, aby dosáhla nesousedního cíle. Nejedná se pouze o hlubší verzi průchodu v sousední vrstvě. Laser musí odstranit více struktur z pryskyřice/skla a zároveň zachovat integritu terčové podložky a zvětšená hloubka může zúžit kvalifikované procesní okno. Přeskočené průchody by se měly používat pouze tehdy, pokud výrobce kvalifikoval přesnou dielektrickou kombinaci, hloubku, otvor a strukturu terče. Výkres by měl uvádět, zda jsou přeskočené průchody povoleny; neměly by se objevovat implicitně.
Hybridní struktury
Deska může ve většině umístění používat střídavě uspořádané mikroprochody, stohované páry pouze tam, kde je to nutné pro směrování, zakopané mechanické prochody ve střední podsestavě a průchozí otvory pro konektory. Tato smíšená architektura je často ekonomičtější a robustnější než vynucení jednoho stylu prochodů v celém návrhu. Vyžaduje však mapu prochodů, která jasně identifikuje počáteční a koncové vrstvy a zabraňuje náhodnému stohování na nekvalifikovaných rozhraních.
| Prostřednictvím struktury | Výhoda hustoty | Zátěž procesu | Podmínka vydání |
|---|---|---|---|
| Jednoúrovňový mikroproudu | Vytváří mělké rozvětvení a uvolňuje vnitřní směrovací kanály | Nejnižší složitost HDI | Potvrďte geometrii laseru, požadavky na vyrovnání a vyplnění |
| Odstupňované víceúrovňové | Dosahuje hlubších vrstev díky ofsetovému frézování | Větší plocha vrstev, ale vyhýbá se souvislému vertikálnímu vrstvení | Ověřte odsazený prostor a směrování mezivrstvy |
| Víceúrovňové skládané | Maximální hustota v místě průchodu | Měděná výplň, planarizace a kontrola rozhraní na všech úrovních | Kvalifikovaná výška stohu, kupón a plán reflow/spolehlivosti |
| Přeskočit mikrovia | Obchází mezivrstvu | Úzké okno laserového a pokovovacího procesu | Přesná konstrukce musí být kvalifikována výrobcem |
Sekvenční laminace a procesní tok HDI
Sekvenční nanášení vrstvy je opakovaná výrobní smyčka, nikoli jediná laminace následovaná laserovým vrtáním. Každý nově přidaný pár dielektrikum/měď musí být laminován, registrován, zobrazen dle potřeby, laserově vyvrtán, očištěn, metalizován a – pokud bude nad ním umístěna další mikrootvorová šňůra – vyplněn a planarizován před přidáním další vrstvy nanášení.
Reprezentativní tok 2+6+2
- Sestavte šestivrstvou středovou podsestavu. Vnitřní vrstvy jsou zobrazeny, leptány a zkontrolovány. Pokud střed obsahuje zakopané průchodky, může být před dokončením středu nutné vrtání, metalizace a další sublaminace.
- Přidejte první dvojici sestavení. Dielektrika a měď pro L2 a L9 jsou laminovány do středu. Kompenzace registrace je založena na měřeném pohybu z centrální podsestavy.
- Vytvořte mikroprůchodky první úrovně. Proveďte laserové vrtání L2-L3 a L9-L8, poté je očistěte, metalizujte a pokovte nebo vyplňte dle architektury další úrovně.
- Přidejte druhý pár nahromaděných prvků. Na připravené povrchy nalaminujte L1 a L10.
- Vytvořte vnější mikroprůchodky. Laserové vrtání L1-L2 a L10-L9. Dokončete vyplněním/planarizací tam, kde to součástka potřebuje.
- Vytvarujte zbývající průchozí nebo řízené hloubkové otvory. Mechanické vrtání, odmašťování a opracování průchozích otvorů probíhají postupně, aby se zachovala schválená struktura mědi.
- Kompletní operace vnější vrstvy, masky, povrchové úpravy, profilu a testování.
Tento příklad zahrnuje lis pro centrální podsestavu a dva navařovací lisy. Označování desky jako „dvoutaktní“ nebo „třítaktní“ bez definování, zda se započítává i středový lis, vede k nejasnostem v oblasti nákupu a inženýrství. Cenová nabídka a cestující by měly uvádět skutečný sled procesů, spíše než se spoléhat na zkratku.
Co se změní opakovanou laminací
- Dimenzionální pohyb se hromadí. Měřítko kresby a kompenzace vrtání musí být založeny na materiálovém systému, orientaci panelu a naměřené historii procesu.
- Tok pryskyřice se stává omezenějším. Vyplněné měděné prvky, hustota rovin a lokální nerovnováha mědi mohou způsobit nedostatek pryskyřice nebo nerovnoměrnou dielektrickou tloušťku.
- Může se hromadit měď na povrchu. Opakované obalování, vyplňování a pokovování panelu může snížit schopnost leptání jemných vnějších nebo nahromaděných vodičů.
- Tepelná historie se zvyšuje. Výběr materiálu musí zohlednit kvalifikovaný lis a expozici při montáži, ale samotná teplota rozkladu neurčuje vhodnost.
- Rozpočty na registraci se zpřísňují. Nejhlubší zásobník závisí na několika nezávisle registrovaných obrazech, laserových vzorech a cílových ploškách.
Kompletní postup výroby je vysvětlen v průvodci procesem výroby 10vrstvých desek plošných spojů . Účelem výkresu HDI je jednoznačně vysvětlit proces: každý průchod musí mít počáteční vrstvu, koncovou vrstvu, podmínku vyplnění a povolený vztah k průchodům nad a pod ním.

Obrázek 3. Plánování úniku BGA podle mapy výšky a pinů
Plánování úniku z BGA pomocí mapy hřiště a pinů
Rozteč pouzdra je užitečným screeningovým parametrem, ale sama o sobě nedokáže předpovědět požadované nahromadění. Konečný únik závisí na průměru kontaktní plochy, strategii pájecí masky, počtu řad, rozložení napájení/země, požadavcích na diferenciální párování, povoleném zúžení, dostupných signálových vrstvách a na tom, zda mohou trasy procházet mezi kontaktními plochami nebo záchytnými ploškami mikrootvorů.
rozteč 0.8 mm
Mnoho 0.8mm BGA lze frézovat pomocí konvenčního rozvětvení typu dogbone a mechanicky vrtaných průchodů, zejména pokud pouzdro netvoří plnou mřížku. HDI může být stále užitečné pro snížení blokování průchodů, zachování referenčních rovin nebo zkrácení vybraných vysokorychlostních přechodů, ale nemělo by se to považovat za nezbytné.
rozteč 0.65 mm
Při tloušťce 0.65 mm jsou možná jak konvenční, tak i HDI řešení. Architektura 1+8+1 s víky-in-pad může zjednodušit rozvětvení, ale volba závisí na tom, zda lze dosáhnout vnitřních řad bez porušení požadavků na prstenec, pájecí masku nebo kanál směrování. Schéma napájecích víček často určuje úspěch více než počet signálů.
rozteč 0.5 mm
BGA s plnou mřížkou o velikosti 0.5 mm často těží z využití mikrootvorů v podložce. Jedna úroveň navrstvení může stačit pro pouzdro s menším počtem vrstev nebo skromný počet řádků; hustá plná matice může vyžadovat dvě úrovně nebo revidované přiřazení vrstev. Není bezpečné slibovat, že každé 16řádkové pouzdro lze osadit pomocí 2+6+2 bez kontroly mapy pinů, tříd párů a rozložení napájení.
rozteč 0.4 mm
Při rozteči 0.4 mm se stávají kritickými geometrie zachycovací plochy, definice pájecí masky, únikový neck-down a planarizace měděné výplně. Víceúrovňové HDI je běžné, ale 3+4+3 není automaticky vyžadováno. Některá pouzdra lze eskalovat dvěma úrovněmi nárůstu a pečlivým odstraňováním populací; jiná vyžadují libovolnou vrstvu, jemnější vodiče nebo proces podobný substrátu. Výrobní postup musí být potvrzen před zmrazením vzoru plochy a knihovny viak.
Rozteč pod 0.4 mm
Pouzdra o průměru menším než 0.4 mm mohou vést k posunu návrhu od konvenčního subtraktivního HDI k modifikované semiaditivní nebo substrátové výrobě. Tento přechod ovlivňuje tvar vodiče, tloušťku mědi, kontrolu, registraci pájecí masky, formát panelu a kvalifikaci dodavatele. Mělo by být považováno za jinou třídu procesů, spíše než inzerováno jako rutinní možnost „menších mikrootvorů“.
Co by měla studie úniku přinést
- výkres rozvětvení vrstvu po vrstvě pro kvadrant s nejhustším pouzdrem;
- knihovna mikrovia a zachytávací plochy vázaná na navrhované stackup;
- počet použitelných směrovacích kanálů na vrstvu;
- energie a země prostřednictvím alokace, včetně nárazu protitankových ploch na letadla;
- identifikace referenční roviny pro každou vysokorychlostní trasu;
- nejhlubší požadované slepé spojení a jakékoli nevyhnutelné propojovací kanály;
- seznam předpokladů, které vyžadují schválení výrobcem.
Materiály, impedance a integrita signálu
Výběr materiálu HDI je kombinovaný proces, rozhodnutí o spolehlivosti a elektrických vlastnostech. Nízký disipační činitel automaticky neznamená, že je laminát vhodný pro sekvenční navařování, a vysoká teplota rozkladu automaticky nezaručuje spolehlivost mikrootvorů. Záleží na přesné konstrukci jádra a prepregu, úpravě měděné fólie, toku pryskyřice, rozměrové stabilitě, laserové odezvě a kvalifikované receptuře lisu.
Materiálové otázky pro desetivrstvý HDI souvrství
- Je vybraný prepreg k dispozici ve skleněném provedení a s takovým obsahem pryskyřice, aby se dosáhlo požadované tloušťky lisovaného dielektrika?
- Charakterizoval výrobce rozměrový pohyb v rámci navrhovaného počtu navařovacích lisů?
- Vrtá a odstraňuje pryskyřičný systém laserem čistě v zadané hloubce mikrootvorů?
- Může proces mědění splňovat požadavky na planaritu bez nadměrného množství mědi na povrchu?
- Je laminát schválen pro zamýšlený profil přetavení a případné vystavení přepracování?
- Jsou pro vysokorychlostní kanály k dispozici vstupy pro návrh Dk, Df a drsnost mědi pro skutečné konstrukce – nikoli pouze záhlaví datového listu na úrovni skupiny?
Vysoce výkonné řady materiálů, jako jsou Panasonic MEGTRON, Isola I-Tera nebo Tachyon, a speciální nízkoztrátové laminátové materiály pokrývají různé elektrické a technologické potřeby. Neměly by být prohlášeny za zaměnitelné pouze proto, že se jejich nominální hodnoty Dk nebo Df zdají být blízké. Záměna může změnit impedanci, vložný útlum, chování při tkaní skelných vláken, tloušťku lisování, odezvu vrtáku a pohyb laminace. Materiálové alternativy by měly být kontrolovány prostřednictvím schváleného seznamu nebo písemného schválení zákazníkem po přepočtu vrstev.
Řízená impedance v oblasti HDI
Jemné vodiče v blízkosti polí mikrootvorů jsou citlivé na povrchovou úpravu mědi, tloušťku dielektrika, pájecí masku, otvory v lokální rovině a tvar leptání. Impedanční model by měl používat skutečně navrhované uspořádání a zahrnovat úzký segment krčku dolů, kde je elektricky významný. Generická hodnota z knihovny, například „3 mil linka se rovná 50 ohmům“, není přenositelná mezi materiálovými systémy nebo měděnými váhami.
Výrobní balíček by měl identifikovat každou třídu impedance podle vrstvy, geometrie, referenční roviny, cíle a tolerance. Dodavatel poté vrátí šířku výrobní linky a dielektrickou konstrukci ke schválení. Ověření TDR by mělo probíhat v souladu s dokumentací k zadávání veřejných zakázek a vhodným návrhem kupónu; počet a umístění kupónů jsou dohodnutými požadavky, nikoli automaticky „jeden na polovinu panelu“ nebo „jeden na čtvrtinu panelu“. Více podrobností je k dispozici v technické příručce pro řízení impedance.
Mikroprůchody neodstraňují potřebu analýzy přechodů.
Kratší slepá propojka má obvykle méně nevyužitých pahýlů než průchozí propojka, ale přechod stále zahrnuje kapacitu kontaktů, diskontinuitu antipadů, geometrii zpětné cesty a případně změnu referenční roviny. Vysokorychlostní kanály by měly být vyhodnoceny jako kompletní propojení. V některých případech je zpětně vrtaná průchozí propojka vhodnější než vysoká sada mikroproudů; v jiných je čistším řešením mělká mikroproud. Volba by měla vycházet z analýzy kanálu a spolehlivosti, nikoli z pravidla, že HDI je vždy elektricky lepší.

Obrázek 4. 10vrstvá HDI deska plošných spojů
Kvalifikace, testování spolehlivosti a kontrola výroby
Standard IPC-6016 by neměl být specifikován jako aktuální standard pro přijetí desek HDI. Byl zrušen a příslušné požadavky na shodu s HDI byly převedeny do příslušných specifikací produktu. Pro tuhou desetivrstvou desku HDI je primární výkonnostní specifikací obvykle IPC-6012 v revizi a třídě uvedené v zadávací dokumentaci. Pružné a tuho-pružné konstrukce HDI jsou řešeny v IPC-6013; vysokofrekvenční desky se mohou v případě potřeby odvolat na IPC-6018. IPC-A-600 poskytuje vizuální interpretaci podmínek přijetí, ale nenahrazuje řídící výkonnostní specifikaci.
Proč skládané mikrootvory potřebují více než jen běžný mikroskopický řez
Leštěný průřez zkoumá velmi malou část struktury průchodu a nemusí odhalit slabé rozhraní, které se otevírá až po opakovaném přetavování nebo tepelném cyklování. U výrobků s více naskládanými úrovněmi, vysokou expozicí při montáži nebo náročnými provozními podmínkami by měl kvalifikační plán kombinovat strukturální kontrolu s elektricky monitorovaným zkušebním vozidlem. Přesný kupón, předběžná úprava, počet cyklů, teplota a prahová hodnota selhání by měly být definovány specifikací zákazníka nebo dohodnuty s výrobcem.
Užitečné nástroje pro kvalifikaci a přijetí
- Simulace sestavy konvekčního přetavování: používá se k vystavení desky nebo kuponu definovanému profilu přetavení před strukturálním nebo elektrickým vyhodnocením.
- Tepelné cyklování indukované stejnosměrným proudem: elektricky ohřívá zkušební vzorek pro řetězení a monitoruje změnu odporu v opakovaných cyklech.
- Tepelný šok nebo cyklování v komoře: používá se, když specifikace produktu vyžaduje přechody prostředí reprezentativní pro provozní podmínky.
- Analýza mikrořezů: vyhodnocuje stav terčové plošky, kvalitu výplně, strukturu pokovování, registraci, dielektrickou integritu a známky separace nebo praskání.
- AOI a laserová vrtací kontrola: ověřuje vady kresby, zarovnání cíle a geometrii otvorů v příslušných fázích výroby.
- Elektrická zkouška: ověřuje kontinuitu a izolaci hotové desky v souladu se specifikací nákupu.
- TDR: ověřuje kupóny s řízenou impedancí, pokud je zadána regulace impedance.
Záznamy o kvalifikaci, přijetí šarže a odeslání se liší
Kvalifikace způsobilosti dodavatele může být prováděna pravidelně na reprezentativní konstrukci. Testování prvního kusu může být vyžadováno, když je zaveden nový svazek, materiál nebo svazek propojek. Přijímání výrobní šarže může využívat kupóny nebo vzorky definované v platné specifikaci a nákupní dokumentaci. Záznamy o dodávce jsou zprávy skutečně dodané s deskami. Tyto tři úrovně by neměly být shrnuty do tvrzení, že každá deska nebo každý panel projde všemi testy spolehlivosti.
| Záznam nebo test | Typický účel | Kdy to vyžadovat |
|---|---|---|
| Certifikát o skládání a materiálu | Potvrzuje schválené materiály, konstrukce a sledovatelnost šarže | Kontrolovaný materiál, vysokorychlostní, regulované nebo zákazníkem kvalifikované produkty |
| Zpráva z mikrořezů | Dokumenty přes a po vrstvách zaznamenávají strukturální integritu na reprezentativním kuponu | První článek, definované výrobní šarže, vysoká spolehlivost nebo složité průchozí struktury |
| Data o reflow/tepelném cyklování | Vyhodnocuje stabilitu propojení po předepsaném namáhání | Vrstvené mikrootvory, náročné vystavení sestavě nebo požadavky na spolehlivost specifických pro daný produkt |
| Zpráva o převzetí odpovědnosti | Ověřuje impedanci kuponu oproti zadaným třídám | Řízené impedanční příkazy |
| Osvědčení o elektrické zkoušce | Potvrzuje testování kontinuity/izolace hotových desek | Obvykle nutné pro vícevrstvou výrobu |
Náklady, faktory ovlivňující dodací lhůty a balíček cenových nabídek
Cena HDI je dána procesními smyčkami a rizikem výtěžnosti, nikoli univerzálním příplatkem spojeným s názvem sestavy. Dvě nominálně identické desky 2+6+2 se mohou nabízet velmi odlišně, pokud jedna použije střídavě uspořádané mikroprostupy o velikosti 100 μm na standardním panelu a druhá použije vrstvené prostupy v kontaktní plošce, ultratenké linky, materiál s nízkými ztrátami, přesnou registraci a rozsáhlou kvalifikační dokumentaci.
Největší faktory ovlivňující náklady a harmonogram
- počet kroků nanášení a sublaminace provedených zasypáním;
- počet mikroproudů (skládaných versus střídavě) a maximální výška skládaných otvorů;
- měděná výplň, planarizace a přípustná povrchová deprese;
- minimální šířka/rozteč vodičů po požadovaném pořadí pokovování;
- dostupnost materiálu, velikost panelu a historie rozměrové stability;
- konečná tloušťka, poměr stran průchozího otvoru a technologie smíšených otvorů;
- třídy impedance a požadavky na kupony;
- třída produktu, kvalifikace prvního artiklu a požadované zprávy;
- velikost desky, návrh pole, využití panelu a předpokládaný výnos;
- množství, rozdělení dodávek a zda je technicky dostupná zrychlená trasa.
Protože tyto vstupy vzájemně ovlivňují, článek nezveřejňuje pevně stanovená procenta ani garantovaný počet dní výroby prototypů. Průvodce cenami 10vrstvých desek plošných spojů vysvětluje, jak porovnat cenové nabídky bez záměny ceny materiálu, procesní NRE, testovacích nástrojů a logistiky.
Soubory potřebné pro cenovou nabídku HDI na technické úrovni
- Výrobní data Gerber X2, ODB++ nebo IPC-2581;
- Data NC vrtání/frézování s tabulkou vrstev pro spuštění/zastavení pro každý slepý, zakopaný a laserový průchod;
- výrobní výkres s konečnou tloušťkou, mědí, povrchovou úpravou, třídou a rozměrovými tolerancemi;
- navrhované uspořádání nebo povolení pro výrobce k jeho návrhu;
- tabulka impedancí se seznamem vrstev, geometrie, referenční roviny, cíle a tolerance;
- Data BGA nebo obrázek rozvětvení pro nejhustší pouzdra;
- omezení materiálů a politika substituce;
- požadavky na výplň, uzávěr a planaritu propojení;
- požadavky na kvalifikaci, kupóny, inspekce a zprávy;
- množství, dodací harmonogram, preference panelu/pole a profil montáže, pokud spolehlivost závisí na expozici přetavením.
Odešlete 10vrstvou desku plošných spojů HDI pro DFM a odešlete cenovou nabídku
Kontrolní seznam pro vydání HDI před výrobou
Návrh HDI je připraven k cenové nabídce pouze tehdy, když notace nástavby, mapa průchodů a záměr trasy popisují stejnou fyzickou konstrukci. Součástí dokumentace k vydání by měly být uvedeny všechny slepé, zakopané a průchozí průchody; identifikovat, které mikroprochody jsou stohovány, střídavě uspořádané, přeskočené nebo s průchodkami v kontaktní plošce; a uvést požadované podmínky výplně, planarizace a zakončení. Studie úniku pouzdra by měla prokázat, proč je každá úroveň nástavby potřebná, spíše než používat rozteč pouzdra jako jediné pravidlo pro rozhodování.
- Zmrazte centrální podsestavu, pořadí sestavení a skutečnou sekvenci laminování.
- Potvrďte průměr laserového otvoru, tloušťku dielektrika, záchytnou plochu, cílovou plochu a poměr stran jako jednu kvalifikovanou geometrii.
- Identifikujte mikropropojky, které vyžadují kvalifikaci spolehlivosti specifické pro danou konstrukci.
- Před zveřejněním změn grafického návrhu vraťte produkční sadu a geometrii impedance ke schválení.
- Definujte struktury kupónů, frekvenci vzorkování, kritéria přijetí a dodané zprávy v nákupních dokumentech.
- Samostatná kvalifikace dodavatelského procesu, kvalifikace prvního výrobku a rutinní přejímka šarže; nejedná se o stejný testovací program.
Nejspolehlivějším výsledkem je obvykle nejméně složité navrstvení, které vyčistí pouzdro, zachová referenční roviny a splní plán kvalifikace produktu. Přidání další úrovně navrstvení může uvolnit prostor pro trasování, ale také zvyšuje akumulaci registrace, tepelnou expozici, operace vyplňování/planarizace a riziko výtěžnosti.

doporučené příspěvky

Kontrolní seznam kvalifikace dodavatele desek plošných spojů I-Tera MT40
Highleap Electronics vyrábí desky plošných spojů...
Databáze materiálů pro plošné spoje: Druhy a vlastnosti laminátu
Jak získat cenovou nabídku na desky plošných spojů Spusťme analýzu DFM/DFA pro...

Výroba desek plošných spojů TMM
Obsah Rozsah výroby desek plošných spojů TMM pro RF a...

RT duroid 6002 PCB Quote and Stackup
Tato stránka vlastní úkol definice cenové nabídky a stackupu...
Jak získat cenovou nabídku na desky plošných spojů
Provedeme pro vás analýzu DFM/DFA a ozveme se vám se zprávou. Své soubory můžete bezpečně nahrát prostřednictvím našich webových stránek. Pro vypracování cenové nabídky potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Pro služby PCBA prosím poskytněte kusovník (BOM) a případné konkrétní montážní pokyny. Nabízíme také analýzy DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže a zajištění plynulého výrobního procesu.