
Pájka 60/40 vs. 63/37: body tání, eutektické chování a kterou použít
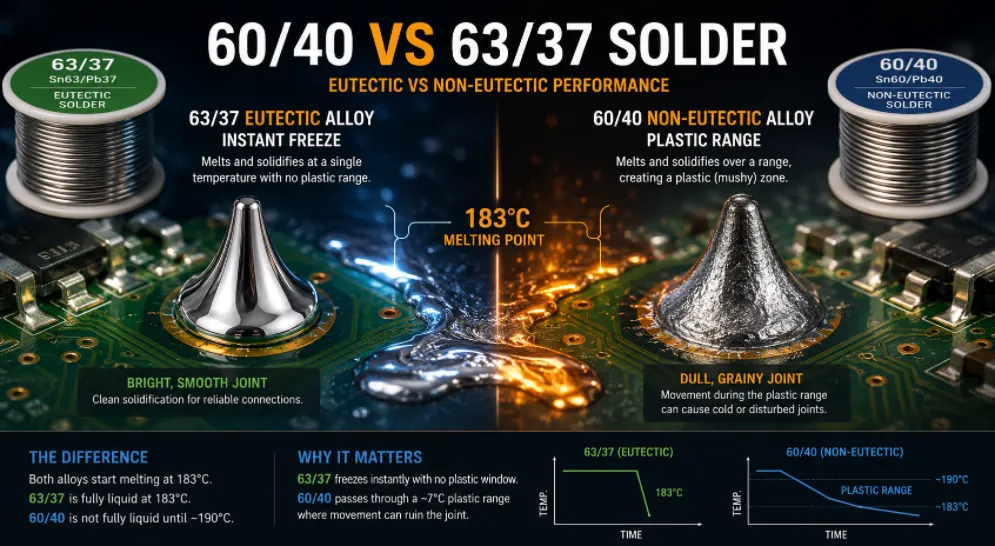
Obrázek 1. Pájení 60/40 vs. 63/37
Poslední aktualizace: květen 2026 · Praktické srovnání pro ruční pájení, opravy a montáž
Volba mezi pájkou 60/40 a 63/37 závisí na jediném metalurgickém faktu – jedna je eutektická a druhá ne – a tento fakt se odráží v tom, jak se každá slitina taví, tuhne a tvoří spoje. Obě jsou cínovo-olovnaté pájky, které po celá desetiletí ukotvují fungování elektroniky, a obě si i v roce 2026 stále zaslouží své místo, a to i přes vzestup bezolovnatých pájek. Tato příručka srozumitelně vysvětluje rozdíl, uvádí čísla tavení vedle sebe, sleduje důsledky pro kvalitu spoje až po fyzický vzhled špatného spoje a končí jasným návodem, kdy po každé slitině sáhnout a jak ji specifikovat pro montážní objednávku.
- Co čísla 60/40 a 63/37 skutečně znamenají
- Eutektický bod a proč je 63/37 zvláštní
- Body tání a rozsah plastů, vedle sebe
- Jak plastová varná deska vytváří studené a narušené spoje
- Výběr mezi 60/40 a 63/37 podle aplikace
- RoHS, bezolovnaté materiály a oblasti, kde se stále používá olovnatá pájka
- Formy, skladování a bezpečná manipulace s oběma slitinami
- Specifikace pájecí slitiny v objednávce montáže
- Často kladené otázky
Co čísla 60/40 a 63/37 skutečně znamenají
Čísla jednoduše udávají poměr cínu a olova podle hmotnosti. Pájka 60/40 obsahuje 60 % cínu a 40 % olova. Pájka 63/37 obsahuje 63 % cínu a 37 % olova. Tříprocentní posun v obsahu cínu zní triviálně, ale jedna slitina se dostane přesně na specifický bod v systému cín-olovo a druhá se nachází těsně mimo něj – a tento malý rozdíl mění jejich chování při tavení způsobem, který můžete cítit na zkušebním stole.
Proč se cín a olovo vůbec párují
Cín zajišťuje smáčení a lepení; olovo snižuje bod tání a zlepšuje zpracovatelnost a tekutost. Ani jeden z těchto kovů sám o sobě nepájí dobře elektroniku – cín sám o sobě se taví výše a je křehčí, zatímco olovo samo o sobě špatně smáčí. Tato dvojice dohromady dominovala pájení elektroniky po generace právě proto, že je tolerantní, snadno tekutá a při nízkých teplotách vytváří spolehlivé spoje, které neohřívají blízké součástky.
Proč je důležitý 3% rozdíl
Ve většině slitinových systémů je 3% změna složení šumem. V systému cín-olovo je to rozdíl mezi polohou na eutektickém bodě a polohou vedle něj – a tento jediný rozdíl určuje, zda se slitina taví při jedné teplotě nebo v určitém rozsahu. Zbývající debata mezi těmito dvěma poměry je ve skutečnosti debatou o tom, jak každá slitina přechází z pevného do kapalného stavu, nikoli o tom, které kovy jsou přítomny.
Eutektický bod a proč je 63/37 zvláštní
Eutektická slitina má jedno specifické složení , které se taví a tuhne při jediné, ostré teplotě – chová se tak spíše jako čistý kov než jako směs. V systému cín-olovo je tento magický poměr 63 % cínu / 37 % olova. V eutektickém bodě přechází 63/37 přímo z pevného stavu do kapalného (a zpět) bez jakéhokoli mezifázového stavu.
Co znamená „eutektika“ v praxi
Většina směsí taje postupně: při zahřívání začnou měknout při určité teplotě a plně zkapalní až při vyšší. Eutektické složení tento střední bod přeskakuje. Zahřejte 63/37 na 183 °C a směs je až do tohoto bodu pevná, poté zcela kapalná; ochlaďte ji zpět pod 183 °C a směs je až do tohoto bodu kapalná a poté zcela zkapalněná. Přechod je v podstatě okamžitý, což je ceněno odborníky na nemovitosti.
Neeutektická směs 60/40 a její kašovitý střed
Slitina 60/40 se nachází těsně za eutektickým bodem, takže je neeutektická . Místo jedné teploty tání má pouze rozmezí tání . Při zahřívání začíná při určité teplotě měknout a zcela kapalná není, dokud nedosáhne vyšší teploty; při ochlazování se vrací zpět do stejného rozmezí. V tomto pásmu je slitina částečně pevná a částečně kapalná – pastovitý, polotuhý „plastický“ stav, který je kořenem zvláštností slitiny 60/40 a důvodem, proč vyžaduje stabilnější úchop během chlazení.
Body tání a rozsah plastů, vedle sebe
Obě slitiny se začínají tavit ve stejném bodě; liší se v tom, co se děje těsně nad ním. Stůl vytváří betonový kontrast.
| Vlastnictví | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Typ | Eutektický | Neeutektické |
| Taví se při | 183 °C (361 °F), jeden bod | ~183–190 °C, rozsah |
| Plastová řada | Nevyplněno | Okno ~7 °C |
| zamrzne | Okamžitě a čistě | Postupně v celém rozsahu |
| Riziko studeného spoje | Spodní | Vyšší, pokud je narušeno |
| Relativní náklady | Mírně vyšší (více cínu) | Spodní |
| Typická preference | Jemná rozteč, SMT, profesionálové | Průchozí otvor, hobby, rozpočet |
Stejný začátek, jiný konec
Obě slitiny začínají tát při 183 °C. Rozdíl je v tom, co se děje nad touto teplotou: 63/37 je plně tekutá při 183 °C, zatímco 60/40 není plně tekutá až do zhruba 190 °C. V praxi je železo zahřáté na 300–350 °C výrazně nad oběma teplotami, takže pocit z nanášení pájky je podobný – odchylka se projeví během kritického okamžiku ochlazování, nikoli při zahřívání spoje.
Proč je důležitý okamžik ochlazení
Kvalita pájení se určí během jedné nebo dvou sekund po vyjmutí pájecího kroužku. Tehdy spoj ztuhne a zafixuje svou vnitřní strukturu. Slitina, která okamžitě zmrzne, nedává pohybu žádnou příležitost k poškození spoje; slitina, která setrvává v polotekutém stavu, nabízí okno, ve kterém ji může zničit i postrčení. Toto je v jedné větě celý praktický argument pro eutektickou pájku.
Jak plastová varná deska vytváří studené a narušené spoje
To je jádro důvodu, proč odborníci upřednostňují ocel 63/37. Když ocel 60/40 projde svým plastickým rozmezím, vznikne okno, ve kterém spoj vypadá pevný, ale uvnitř je stále polotekutý. Pokud se součástka nebo drát během tohoto okna pohne – postrčení, vibrace, škubnutí ruky – tuhnoucí krystalová struktura se naruší dříve, než může správně ztuhnout.
Jak vypadá narušený kloub
Výsledkem je narušený nebo studený spoj : matný, zrnitý a hrudkovitý spíše než lesklý a hladký. Takové spoje mohou být mechanicky slabé a elektricky nespolehlivé a často je třeba je přepracovat. Protože 63/37 nemá žádnou plastickou oblast, tuhne v okamžiku, kdy vychladne pod 183 °C, takže nezbývá téměř žádné místo pro pohyb, který by mohl poškodit spoj. Právě tato vlastnost – čisté a okamžité tuhnutí – je praktickou výhodou, díky které je eutektická pájka výchozí volbou pro jemné pájení a profesionální ruční pájení.
Proč jsou narušené klouby nebezpečné, nejen ošklivé
Tupý spoj není jen kosmetický problém. Narušená krystalová struktura může zanechat mikroskopické dutiny a špatné metalurgické spojení, takže spoj může projít rychlým testem, ale později selhat vlivem vibrací nebo tepelných cyklů. Občasné závady, které souvisejí se studenými spoji, patří k nejnepříjemnějším při diagnostice právě proto, že spojení někdy funguje. Předcházení jim u zdroje – pomocí tolerantní slitiny a stálého ochlazování – je mnohem levnější než jejich pozdější řešení.
Odpouštějící stránka 60/40
Plastová řada není jen zátěží. Někteří technici si ji cení pro úkoly, jako je otírání spojů, zaoblení nebo tvarování pájky na větších spojích, kde krátké funkční okno skutečně pomáhá. Pro nerušené spoje průchozích otvorů funguje 60/40 perfektně a stojí o něco méně – proto zůstává rozumnou výchozí volbou pro běžné hobby a opravy.
Výběr mezi 60/40 a 63/37 podle aplikace
Ani jedna slitina není univerzálně „lepší“; každá se hodí pro jinou práci. Přizpůsobte slitinu dané práci.
Podle typu úkolu
- Jemné pájení SMT a profesionální ruční pájení: 63/37. Čisté a okamžité zmrazení snižuje tvorbu můstků a studené spoje tam, kde je přesnost nejdůležitější.
- Pájení vlnou a pokovování: 63/37 je běžnou volbou pro své konzistentní a předvídatelné chování napříč mnoha klouby najednou.
- Všeobecné hobby práce, vrtání průchozích otvorů a opravy: 60/40 je naprosto dostačující a obvykle levnější.
- Tvarování a otírání kloubů: Plastová okna 60/40 poskytují krátkodobou funkční plochu, kterou někteří technici preferují.
Pro začátečníky konkrétně
Obě slitiny fungují při učení, ale díky své shovívavosti k pájení u slitiny 63/37 dochází k menšímu poškození spojů, protože zde není žádné plastové okénko, které by si mohla roztřesená ruka pokazit. Mnoho začátečníků ji považuje za slitinu, se kterou lze snadněji dosáhnout konzistentních výsledků, a proto se běžně doporučuje pro první pájení, i když stojí o něco více.
Jednoduché rozhodovací pravidlo
Pokud je dílo malé, husté nebo musí být spolehlivé, zvolte 63/37. Pokud je dílo velké, s průchozím otvorem, nerušené a citlivé na rozpočet, je v pořádku 60/40. V případě pochybností je širší tolerance 63/37 bezpečnější výchozí volbou – malá cenová prémie zajišťuje konzistenci.
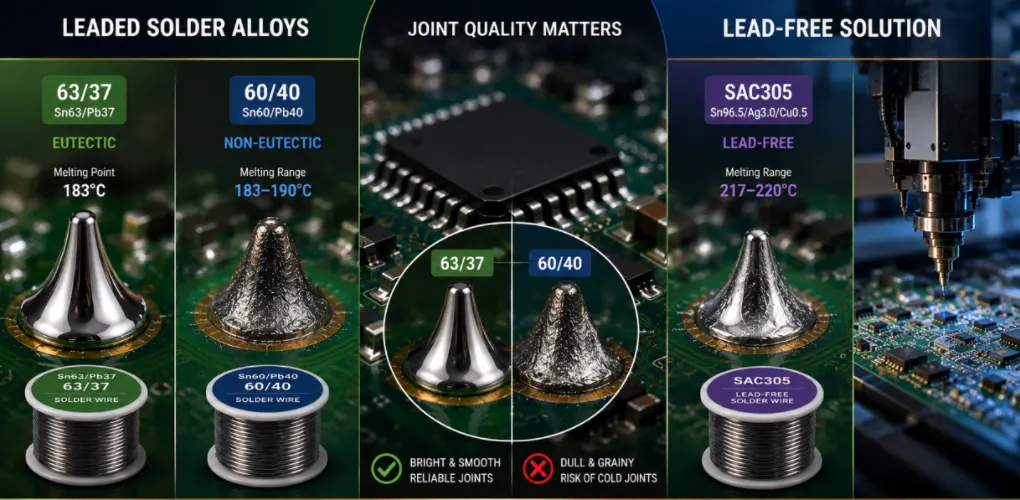
Obrázek 2. Porovnání pájek 60/40 a 63/37
RoHS, bezolovnaté materiály a oblasti, kde se stále používá olovnatá pájka
Jak 60/40, tak 63/37 obsahují olovo, takže ani jedna z nich nesplňuje směrnici RoHS. Nelze je použít v komerčních produktech prodávaných v EU a na mnoha dalších trzích, které vyžadují omezení nebezpečných látek.
Bezolovnatá alternativa
Pro výrobu, která splňuje požadavky, výrobci používají bezolovnaté slitiny, nejčastěji SAC305 (96.5 % cínu, 3 % stříbra, 0.5 % mědi). SAC305 taví při vyšší teplotě – kolem 217–220 °C – a chová se odlišně od olovnatých pájek: smáčí se méně agresivně, vypadá matněji i při správné pájce a vyžaduje teplejší pájky a přísnější kontrolu procesu. Přechod z olovnatých na bezolovnaté pájky je změnou procesu, nikoli jen výměnou materiálu.
Kde je olovnatá pájka stále povolena a upřednostňována
Olovnatá pájka se i nadále široce používá pro prototypování, přepracování, opravy, hobby práce a určité vyňaté aplikace s vysokou spolehlivostí – letecký průmysl, obrana a některé lékařské obory – kde je olovo stále povoleno, protože jeho prokázaná spolehlivost a absence rizika vzniku cínových vousů převažují nad jinými obavami. Pro každodenní učení a práci na stole, kde se nevztahuje směrnice RoHS, zůstávají 63/37 a 60/40 vynikající a snadno použitelnou volbou.
Míchání olovnatých a bezolovnatých
Nemíchejte tyto dva materiály na stejném spoji. Kombinace SAC305 s olovnatou pájkou vytváří slitinu s nepředvídatelným chováním při tavení a může oslabit spoj. Pokud byla deska vyrobena bez olova, znovu ji zpracujte bez olova; pokud byla vyrobena s olověným spojem, znovu ji zpracujte s olověným spojem. Uchovávejte oddělenou pájku a ideálně oddělené železné hroty pro každou pájku.
Formy, skladování a bezpečná manipulace s oběma slitinami
Jak 60/40, tak 63/37 se dodávají ve stejné fyzické formě a obě vyžadují stejné návyky bezpečného zacházení s olovem.
Dostupné formy
Běžné formy jsou drát s kalafunovým jádrem (standard pro ruční pájení s tavidlem zabudovaným v jádru), plný drát (pro použití se samostatným tavidlem), tyčový drát (pro vlnové a ponorné pájení) a pasta (pro šablonový tisk a reflow). Běžné průměry drátů 0.6–0.8 mm vyhovují většině prací s deskami plošných spojů; jemnější drát je vhodný pro jemné SMT, silnější drát je vhodný pro velké spoje a dráty.
Skladování
Pájecí drát skladujte na chladném a suchém místě; mnoho produktů se při složení odvolává na normy pro materiály, jako je ASTM B32. Drát vydrží roky. Pájecí pasta je jiná – má požadavky na chlazení a trvanlivost, které drát nemá, před použitím musí být ohřáta na pokojovou teplotu a po otevření se degraduje, takže se kupuje spíše pro výrobní sérii než pro skladování.
Bezpečnost
Olovo představuje skutečné zdravotní riziko. Pracujte s větraným otvorem, vyhněte se vdechování výparů z tavidla, nejezte a nepijte u stolu a po manipulaci s olovnatou pájkou si umyjte ruce. Pájku a potraviny uchovávejte přísně odděleně. Tato opatření jsou jednoduchá a nepodstatná a platí stejně pro slitiny 60/40 a 63/37 – slitiny se liší v tavicím chování, nikoli v toxicitě.
Specifikace pájecí slitiny v objednávce montáže
Pokud zadáváte montáž externímu dodavateli, výběr slitiny není jen otázkou preference laboratoře – mění proces, tepelný profil a trhy, na které můžete legálně prodávat. Specifikujte to předem.
Co uvést
- Olovnaté vs. bezolovnaté – toto je první a nejdůležitější rozhodnutí, které je dáno pravidly dodržování předpisů vašeho cílového trhu.
- Specifická slitina, pokud je olovnatá — 63/37 pro práci s jemným stoupáním a vysokou spolehlivostí, 60/40 tam, kde záleží na nákladech a spoje zůstávají neporušené.
- Požadovaná dokumentace k souladu — Prohlášení RoHS/REACH, pokud prodáváte na regulovaných trzích.
Proč to mění proces
Bezolovnatá linka používá teplejší reflow profil s vyšší špičkovou teplotou a přesnější regulací než linka s olovem; tyto dva materiály nejsou v průběhu výroby zaměnitelné. Informování montážního dodavatele o slitině a cílové shodě s požadavky před zahájením výroby mu umožní nastavit správný tepelný profil, zvolit kompatibilní pastu a ověřit, zda deska a součástky vydrží požadované teploty.
Od specifikace k hotové desce
Společnost Highleap Electronics provozuje montážní linky s olovem i bez olova, které splňují normu RoHS, a před zahájením výroby ověří správnou slitinu, profil přetavení a dokumentaci pro vaši desku a cílový trh – během bezplatné kontroly DFM upozorní na jakékoli problémy s dodržováním předpisů nebo tepelné problémy.
Získejte cenovou nabídku na montáž desek plošných spojů →
Často kladené otázky
Je lepší pájka 63/37 nebo 60/40?
Pro většinu elektronických prací je vhodná ocel 63/37 – její eutektické vlastnosti zajišťují čisté a okamžité ztuhnutí, které odolává studeným spojům, což je důležité zejména pro jemné pájení a profesionální pájení. Ocel 60/40 je levnější a dokonale se hodí pro běžné hobby a pájení průchozích otvorů.
Taví se 60/40 a 63/37 při stejné teplotě?
Začínají tát ve stejném bodě, 183 °C. 63/37 je zde zcela kapalná; 60/40 není zcela kapalná až do přibližně 190 °C, což jí dává plastické rozmezí, které 63/37 chybí.
Co je to eutektická pájka?
Taková, jejíž složení se taví a tuhne při jediné ostré teplotě, jako čistý kov. 63/37 je eutektická slitina cínu a olova; 60/40 se nachází těsně za eutektickým bodem a není jím.
Mohu tyto pájky použít ve výrobcích prodávaných v Evropě?
Ne. Oba obsahují olovo a nesplňují směrnici RoHS. Pro vyhovující komerční produkty prodávané v EU a na podobných trzích použijte bezolovnatou slitinu, například SAC305.
Proč můj spoj 60/40 vypadá matně a zrnitě?
Pravděpodobně narušený spoj – součást se pohnula, zatímco pájka byla ještě v plastickém rozmezí. Znovu zahřejte tavidlem, dokud se nerozteče do lesklého, hladkého kužele, a poté jej držte v klidu, dokud nevychladne.
Je jedna slitina pevnější než druhá?
Ocel 63/37 je o něco silnější a konzistentnější, ale pro většinu kloubů je rozdíl malý. Skutečným důvodem, proč ji profesionálové preferují, je konzistence, nikoli hrubá pevnost.
Mohu míchat 60/40 a 63/37?
Můžete a výsledkem je téměř eutektická směs, ale není moc důvodů to dělat záměrně. Vyhněte se však míchání olovnatých pájek s bezolovnatými – tato kombinace se nepředvídatelně taví a může oslabit spoje.

doporučené příspěvky

Výroba desek plošných spojů filtrů TMM4
Výroba plošných spojů filtrů TMM4 je řízena...

Výroba desek plošných spojů TMM3 pro RF moduly
Výroba desek plošných spojů TMM3 je nejužitečnější tam, kde RF modul...

Výroba desek plošných spojů TMM6
Výroba TMM6 je stránka pro řízení procesu pro středně těžký...

Výroba desek plošných spojů TMM10i a DFM
Výroba desek plošných spojů TMM10i klade větší důraz na DFM (detailní řízení výroby), protože...
Jak získat cenovou nabídku na desky plošných spojů
Provedeme pro vás analýzu DFM/DFA a ozveme se vám se zprávou. Své soubory můžete bezpečně nahrát prostřednictvím našich webových stránek. Pro vypracování cenové nabídky potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Pro služby PCBA prosím poskytněte kusovník (BOM) a případné konkrétní montážní pokyny. Nabízíme také analýzy DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže a zajištění plynulého výrobního procesu.