
Výroba keramických desek plošných spojů a služby SMT montáže

Obsah
Keramická deska plošných spojů (PCB) používá jako mechanickou základnu i elektrický izolant oxid hlinitý (Al₂O₃), nitrid hliníku (AlN) nebo nitrid křemíku (Si₃N₄) – mezi měděným obvodem a montážním povrchem není žádná dielektrická vrstva. Tepelný odpor se pohybuje od 0.3 °C/W (AlN DBC) do 0.8 °C/W (oxid hlinitý DBC), ve srovnání s 3 °C/W pro hliníkové MCPCB a 15 °C/W pro FR4.
Tato příručka se zaměřuje na to, co následuje po výběru materiálu: integrace tepelného systému, tloušťka substrátu, povrchová úprava, způsoby selhání, montáž a psaní specifikací.
Key Takeaways
- Keramická základna je jednou vrstvou v tepelném souvrství – substrát, TIM a studená deska musí být optimalizovány společně.
- Výrobní standard je 0.635 mm; tenčí substráty zlepšují tepelné vlastnosti, ale snižují toleranci při manipulaci.
- Povrchová úprava ovlivňuje výtěžnost SMT a spojitelnost drátů – ENIG pro SMT, tvrdé zlato, když je vyžadováno spojování drátů
- Většina poruch v terénu má tři základní příčiny: praskání způsobené montáží, delaminace DBC a odštípnutí hran
- Úplná specifikace vyžaduje 12 parametrů – dva nejčastěji opomíjené jsou povrchová úprava dna a zkušební napětí izolace.
1) Keramická deska plošných spojů v tepelném zásobníku
Keramický substrát není samostatné tepelné řešení. Je to jedna vrstva v souboru, který vede od spoje zařízení k chladicí kapalině – a vrstvy nad ním a pod ním přímo ovlivňují tepelný odpor systému.
Silikonová podložka TIM o tloušťce 50 µm s tokovovým proudem 3 W/m·K přidává 0.5–1.0 °C/W na desku AlN DBC s tokovovým proudem 0.3 °C/W, čímž se celková impedance téměř zdvojnásobí. V mnoha systémech přechod ze silikonového TIM na materiál s fázovou změnou obnoví teplotu spoje více než přechod z oxidu hlinitého na AlN.
Tři specifikační rozhodnutí, která ovlivňují celý stack:
- Spodní měděné krytí: Plné pokrytí spodní mědi minimalizuje rozptylový odpor na rozhraní keramiky a TIM. Částečné pokrytí vytváří tepelně mrtvé zóny bez ohledu na materiál substrátu.
- Rovinnost spodní mědi: TIR ≤25 µm umožňuje tenký, vysoce vodivý TIM (fázově přepínatelný, pájený, stříbrný slinutý). Tato jediná specifikace může změnit vodivost TIM z 3 W/m·K na více než 150 W/m·K.
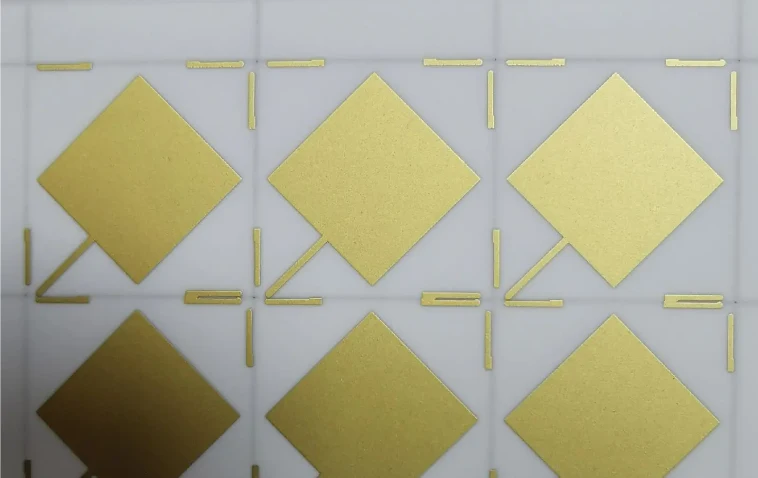
- Tloušťka podkladu: Ředidlo snižuje vertikální vodivostní odpor, ale také snižuje laterální rozptyl. U velkých čipů je ředidlo vždy lepší. U malých čipů na velkém substrátu je před rozhodnutím vhodné provést model.
2) Výběr tloušťky substrátu
Tloušťka ovlivňuje dvě věci současně: tepelný odpor (tenčí = lepší) a mechanickou odolnost (tlustší = pevnější). Výchozí hodnota 0.635 mm je vhodná pro většinu aplikací – ale ne pro všechny.
| Tloušťka | Použijte Kdy | Vyhněte se, když |
|---|---|---|
| 0.25 – 0.32 mm | Malý formát (<15×15 mm), trvale slepený s kovovým nosičem; podstavce pro laserové diody | Jakákoli aplikace vyžadující ruční manipulaci, montáž šrouby nebo desky >20 mm bez podepření |
| 0.38 mm | Středoformátové moduly (15–40 mm) lepené na základní desky; omezené tepelné rozpočty s kontrolovanou manipulací | Upevnění svěrným nebo lisovaným spojem; prostředí s vysokými vibracemi bez nutnosti pevného spojení |
| 0.635 mm | Výrobní norma pro výkonové moduly DBC; šroubová montáž s kovovými pouzdry; všeobecná montážní manipulace | Trvale lepené aplikace, kde by 0.38 mm zajistilo dosažení smysluplné tepelné rezervy |
| 1.0 mm+ | Velký formát (>60 mm); častá manipulace během výroby; těžké konzolové komponenty | Tepelně kritické aplikace – přidaný vodivý odpor je zřídkakdy ospravedlnitelný pouze z tepelných důvodů |
Jedno omezení převyšuje tepelnou optimalizaci: izolační napětí. Při dielektrické pevnosti 17 kV/mm poskytuje substrát z oxidu hlinitého o tloušťce 0.635 mm pracovní izolaci přibližně 10 kV. Aplikace vyžadující >10 kV nemohou používat tenčí substráty bez ohledu na tepelný rozpočet.
3) Možnosti povrchové úpravy
Povrchová úprava určuje pájitelnost, spojitelnost drátů a trvanlivost. Musí být specifikována pro horní a spodní povrch nezávisle – a musí odpovídat celé sekvenci montáže, nikoli pouze první operaci.
| úprava | Struktura | nejlepší | Nevhodné pro |
|---|---|---|---|
| ENIG | 3–6 µm Ni / 0.05–0.1 µm Au | SMT montáž; bezolovnaté pájení; většina produkčních keramických desek plošných spojů | Spojování drátem – tenká vrstva Au způsobuje odlepení spoje |
| Tvrdé zlato | 3–5 µm Ni / 0.5–2.0 µm Au (galvanicky pokovené) | Spojování vodičů (Al klín, Au kulička); kontakty konektorů; hybridní pouzdra | Tloušťka Au >1.5 µm může způsobit odvodnění pájky – ověřte si postup montáže |
| Holá měď / OSP | Leptaný nebo organický konzervant | Pájení nebo stříbrný slinutý materiál připevněný ke studené desce; cenově výhodná okamžitá montáž | Spojování drátů; několik cyklů přetavování; dlouhá trvanlivost bez hermetického balení |
| Ponorné stříbro | 0.1–0.3 µm Ag | VF/mikrovlnné obvody, kde povrchová vodivost snižuje vložný útlum nad 1 GHz | Nekontrolované skladovací prostředí – zabarvení síry zhoršuje pájitelnost |
Pokud je na stejné desce vyžadováno jak povrchová úprava (SMT), tak i bondování vodičů, specifikujte tvrdé zlato na všech kontaktních ploškách. Zonální povrchová úprava (ENIG na SMT kontaktech, tvrdé zlato na bondovacích kontaktech) je z hlediska složitosti procesu nákladově náročnější, než by úspora zlata odůvodňovala.
4) Režimy selhání pole
Poruchy keramických desek plošných spojů jsou mechanické a mezifázové – nikoli chemické nebo vlhkostní jako u FR4. Všem třem hlavním poruchovým režimům lze předejít konstrukcí.
Praskání způsobené montáží je nejčastější selháním v terénu. Montáž bez kovových pouzder vytváří bodové zatížení, které oxid hlinitý (lomová houževnatost 3–4 MPa·m½) nemůže unést. Oprava: pájená nebo epoxidem pojená kovová pouzdra ve všech místech šroubů; omezení krouticího momentu 0.3–0.5 N·m pro M3 přes hliníková pouzdra z oxidu hlinitého o tloušťce 0.635 mm. Lepené upevnění ke studené desce zcela eliminuje bodové zatížení montáže.
K delaminaci DBC při tepelném cyklování dochází, když je kvalita spoje marginální nebo geometrie mědi vytváří koncentrace napětí. Velké izolované měděné ostrůvky s ostrými okraji představují vyšší riziko. Oprava: vyhněte se poměrům stran měděných plošek > 5:1; specifikujte minimální pevnost spoje v odlupování ≥ 20 N/cm²; při kvalifikaci prvního výrobku vyžadujte testování tepelným šokem dle JEDEC JESD22-A104.
Odlupování hran a šíření trhlin začíná poškozením při manipulaci – mikrotrhlinou vzniklou při oddělování nebo pádem desky. Trhlina je při kontrole neviditelná, ale při tepelném cyklování se šíří do přerušeného obvodu. Oprava: zkosené rohy (poloměr ≥0.3 mm); vzdálenost mezi mědí a hranou ≥0.5 mm; fluorescenční detekce trhlin u vysoce spolehlivých šarží.
Únava materiálu při pájení na čipy ovlivňuje křemíkové čipy pájené na oxid hlinitý – nesoulad CTE ~3.5 ppm/°C vytváří smykové napětí, které vyčerpá spoje SAC305 během 1 000–3 000 automobilových tepelných cyklů. Řešení: pro součástky GaN/SiC použijte substráty AlN (nesoulad CTE ~1.1 ppm/°C); pro automobilové čipy specifikujte spékání stříbra – slinuté stříbro přežije více než 10 000 cyklů při ΔT = 150 °C; požadován podíl pórů ≤5 % rentgenovou analýzou.
5) Montáž a integrace
Standardní parametry montáže FR4 poškodí keramické substráty. Rozdíly nejsou volitelné úpravy – zabraňují praskání a selhání spojů, které je obtížné následně diagnostikovat.
Profil přetavování: Snižte rychlost náběhu a zrychlení na 1–2 °C/s (oproti 3 °C/s u FR4). Prodlužte dobu prohřívání při 150–180 °C na 90–120 sekund, aby se vyrovnala teplota v keramice před vstupem do přetavování. Maximální teplota a doba nad likvidem zůstávají nezměněny.
Možnosti upevnění matricemi podle požadavku na spolehlivost:
- Pájka SAC305: Standard pro neautomobilové aplikace; ≤10% podíl pórů dle rentgenové analýzy; vhodné pro <3 000 cyklů při ΔT ≤ 100 °C
- Eutektika AuSn / AuGe: Hermetické obaly a aplikace pro vysoké teploty; vyžaduje pozlacené podložky; vyšší tuhost spoje než stříbrný slinutý materiál
- Slinování stříbra: Nejlepší pro automobilový a letecký průmysl; vodivost spoje 150–250 W/m·K; žádné riziko přetavení v následných operacích; vyžaduje povrchovou úpravu holou mědí nebo stříbrem na připojovacích kontaktních ploškách
Elektrické propojení – lisovací konektory nelze použít na keramice. Standardní možnosti: pájené kolíkové konektory; okrajové konektory s pružinovými kontakty; propojení plochými/flexibilními kabely; přímá povrchová montáž na desku plošných spojů systému (keramický modul považovat za součástku, navrhnout tepelnou podložku a objem pájky s ohledem na keramickou hmotu a součinitel tepelné rozteče).
Upevnění za studena, od nejnižšího po nejvyšší tepelný odpor: pájení/tvrdé pájení → slinuté stříbro → fázově měnící se TIM se svorkou → teplovodivá pasta se šroubovou svorkou.
6) Jak napsat kompletní specifikaci
Neúplné specifikace jsou hlavní příčinou zpoždění v nabídkách a selhání prvního výrobku – nikoli výrobní kapacita. RFQ na keramickou desku plošných spojů vyžaduje těchto 12 parametrů, všechny z nich:
- Materiál a čistota substrátu — Al₂O3 96 %, Al2O3 99.6 %, AlN nebo Si3N4
- Tloušťka substrátu ± tolerance — např. 0.635 mm ± 0.05 mm
- Proces metalizace — DBC, tlustý film, tenký film nebo AMB
- Tloušťka mědi, horní a spodní — specifikováno nezávisle; např. 0.3 mm / 0.3 mm pro DBC
- Povrchová úprava, horní a spodní — nejčastěji se vynechává; spodní úprava musí odpovídat způsobu upevnění studené desky
- Rozměry a tolerance desky — v případě potřeby uveďte zkosení rohu nebo poloměr
- Minimální šířka a prostor stopy — před dokončením návrhu ověřit možnosti výrobce
- Požadavky Via — průměr, výplňový materiál, povrchová úprava
- Požadavky na elektrické zkoušky — napětí pro zajištění kontinuity/izolace; napětí pro měření vysokého napětí, je-li vyžadováno; druhé nejčastěji vynechávané pole
- Kvalifikační požadavky — rozsah a cykly tepelných cyklů; pevnost spoje; příslušná norma (AEC-Q101, IEC 60068-2-14, MIL-PRF-38534)
- Rozklad množství — prototyp a výroba mohou probíhat na různých linkách s různými cenami a dodacími lhůtami
- Vrstvení vrstev (vícevrstvé návrhy) — sekvence keramických a vodivých vrstev; přes výplň a krytku pro LTCC nebo ko-vypalované
Kontrola DFM před odesláním
Kompletní specifikace na papíře může stále obsahovat nekompatibilní kombinace parametrů – například stopu/mezeru 100 µm na substrátu DBC o tloušťce 0.25 mm. Společnost Highleap Electronics poskytuje kontrolu DFM jako součást procesu tvorby cenové nabídky. Náš tým před vypracováním cenové nabídky zkontroluje data Gerber a kompletní specifikaci, čímž potvrdí způsobilost procesu a identifikuje problémy předtím, než je jakýkoli materiál zaslán.
7) Související produkty
- Substrát DBC: Nejběžnější konstrukce keramické desky plošných spojů pro výkonovou elektroniku – měď spojená s keramikou při teplotě ~1 065 °C. Když inženýři říkají „keramická deska plošných spojů“ pro výkonové moduly, obvykle tím myslí vzorovaný substrát DBC.
- Tlustý keramický plošný spoj (PCB): Vodiče nanesené sítotiskem (5–20 µm) vypalované při teplotě 850–1 000 °C. Nižší náklady než DBC pro aplikace se středním proudem; umožňuje integraci rezistorů a kondenzátorů v keramické základně.
- Substrát AMB: Aktivní pájení kovů využívá pájku Ag-Cu-Ti při teplotě 800–900 °C. Pevnější vazba měď-keramika než DBC; vhodnější pro substráty na bázi Si₃N₄ a automobilové moduly vyžadující životnost více než 10 000 tepelných cyklů.
- DLK: Vícevrstvá keramika s vloženými vodiči a propojovacími otvory, společně vypalovaná při teplotě 850–900 °C. Používá se pro RF moduly a vícečipové pouzdra, kde keramickým základem je trojrozměrná propojovací struktura, nikoli pouze tepelný substrát.
- IMS / deska s kovovým jádrem: Levnější alternativa, pokud není vyžadován tepelný rozpočet keramiky. Tepelný odpor 3–5× vyšší než u DBC z oxidu hlinitého. Správná volba, pokud to tepelný rozpočet aplikace umožňuje.
- Sestava plošných spojů s keramickou základnou: Upevnění matrice, spojování drátů a vysokoteplotní přetavování spolu s výrobou substrátu snižuje manipulační riziko a zajišťuje kompatibilitu procesů.

Často kladené dotazy
Jaký je rozdíl mezi keramickou deskou plošných spojů a substrátem DBC?
DBC (Direct Bonded Copper) je metoda metalizace – měděná fólie je spojena s keramikou při teplotě ~1 065 °C. Všechny substráty DBC jsou keramické desky plošných spojů (PCB), ale keramické desky plošných spojů zahrnují také tlustovrstvé a tenkovrstvé konstrukce. Ve výkonové elektronice se tyto dva termíny často používají zaměnitelně; ve vysokofrekvenčních aplikacích je tenký film na keramické bázi běžnější než DBC.
Může keramická deska plošných spojů přímo nahradit kovovou desku plošných spojů?
Ne bez přepracování. Keramika vyžaduje kovové pouzdra v montážních otvorech, pomalejší rychlosti přetavování (1–2 °C/s), žádné lisovací konektory a jiná pravidla pro jednotlivá provedení. Tepelný zisk je reálný – 0.3–0.8 °C/W oproti 3 °C/W u hliníkových MCPCB – ale tato záměna vyžaduje explicitní změny v procesu montáže, propojení a sestavování.
Jaká povrchová úprava je potřeba pro SMT i spojování vodičů?
Je vyžadováno tvrdé zlato (3–5 µm Ni / 0.5–2.0 µm Au galvanicky pokovené). Vrstva zlata ENIG o tloušťce ~0.05 µm je příliš tenká pro spojování drátů a způsobuje selhání spoje odlepením. Pokud se v montážní sekvenci provádí SMT i spojování drátů, zadejte na všechny kontaktní plošky tvrdé zlato.
Proč keramické desky plošných spojů praskají po průchodu vstupní kontrolou?
Většina praskání po kontrole pochází z procesu montáže, nikoli z vad substrátu: montáž holých šroubů, nadměrně utažené spojovací prvky nebo nerovný povrch studených desek. Subkritické mikrotrhliny z jednotek – neviditelné při standardní kontrole – se také šíří do otevřených obvodů při tepelných cyklech. Fluorescenční detekce trhlin v místě vstupu a montáže kovových průchodek zabraňuje oběma režimům selhání.
Jaká je dodací lhůta pro prototypy desek plošných spojů s keramickou bází?
DBC z oxidu hlinitého: 2–4 týdny. DBC z AlN: 3–5 týdnů. Silná vrstva: 3–4 týdny. Tenká vrstva: 4–6 týdnů. Zakázkové rozměry přidávají 1–2 týdny. Poskytnutí všech 12 parametrů specifikace v RFQ eliminuje nejčastější zdroj zpoždění.
Je keramická deska plošných spojů stejná jako vysokoteplotní deska plošných spojů?
Ne. Vysokoteplotní desky plošných spojů zahrnují keramické, PTFE/skleněné, polyimidové a kovové substráty – jakoukoli desku s teplotním rozsahem vyšším než limit FR4 130–150 °C. Keramická báze je nejvýkonnější kategorií: provozní teploty nad 300 °C, tepelná vodivost 60–600× vyšší než u polymerních dielektrik. PTFE je vysokoteplotní, ale nenabízí žádnou výhodu tepelné vodivosti.
Nabídku na vaši keramickou desku plošných spojů

doporučené příspěvky

Osazování automobilové elektroniky na plošných spojích: Sledovatelnost a řízení procesů
Highleap Electronics vyrábí desky plošných spojů a dodává...

Sestava desky plošných spojů solárního invertoru pro napájecí a řídicí desky
Pokud sháníte desku plošných spojů pro solární invertory, Highleap...

Sestava desky plošných spojů PLC pro CPU, I/O a komunikační moduly
Highleap Electronics nabízí výrobu a montáž plošných spojů (PCB)...

Analýza iontové kontaminace PCB
Analýza iontové kontaminace PCB pomáhá výrobcům originálního vybavení (OEM) určit...
Jak získat cenovou nabídku na PCB
Nechte nás provést analýzu DFM/DFA za vás a ozveme se vám s přehledem.
Své soubory můžete bezpečně nahrávat prostřednictvím našich webových stránek.
Abychom vám mohli poskytnout cenovou nabídku, potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení