
Jak pájet elektroniku: Podrobný návod od prvního spoje po SMT

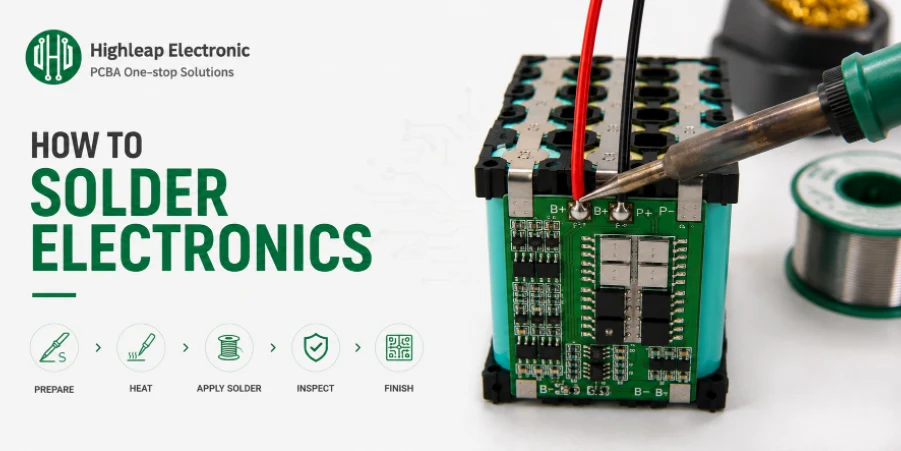
Obrázek 1. Jak pájet elektroniku
Poslední aktualizace: květen 2026 · Kompletní praktický návod pro začátečníky
Naučit se pájet elektroniku se scvrkává na jeden zvyk – zahřátí spoje, aby se pájka roztavila – a na jasné sekvenci, kterou opakujete, dokud se nestane svalovou pamětí. Tato příručka je praktickým postupem: jak si připravit pracovní prostor, zahřát a pocínovat litinu, krok za krokem vytvořit čistý spoj průchozího otvoru, zkontrolovat a oříznout jej, opravit pět chyb, kterých se každý dopouští, rozepnout spoj, když se vám to nepodaří, a poté přejít k povrchové montáži. Důraz je kladen na provádění – přesné úkony v přesném pořadí, které vytvářejí spolehlivé spoje.
Nastavení vybavení a pracovního prostoru
Dobré pájení začíná ještě předtím, než je žehlička horká. Pořádně se připravte a zbytek bude mnohem snazší.
Pracovní prostor
Pracujte na tepelně odolném povrchu s dobrým větráním – otevřené okno nebo odsávač výparů, není to volitelné. Používejte svěrák nebo „pomocné ruce“, abyste měli obě ruce volné: jednu pro žehličku, druhou pro pájku. Mějte po ruce mosaznou vlnu nebo vlhkou houbičku k čištění hrotu mezi spoji. Uklízejte nepořádek, aby horká žehlička nikdy nepřistála na něčem, kam by neměla.
Nástroje, které potřebujete
- Žehlička s regulací teploty — nastaveno na ~300–350 °C pro pájení s obsahem olova; stálá teplota zajišťuje konzistentní spoje.
- Pájecí drát s kalafunovým jádrem — 0.6–0.8 mm vývodové vodiče 63/37 nebo 60/40 pro učení; bezolovnaté tam, kde platí směrnice RoHS.
- Proudění — dodatečné tavidlo za hranicí jádra drátu znatelně zlepšuje výsledky, zejména při dodatečném opracování.
- Boční řezáky — pro ořezávání vývodů po pájení.
- Ochrana očí — oříznuté vodiče poletují a může se vysypat tavidlo.
Jeden návyk, který předchází frustraci
Před prvním spojováním se ujistěte, že desku držíte stabilně a pájku máte snadno v dosahu vaší ruky, která nepájí pájkou. Většina problémů začátečníků pramení ze snahy držet desku, pájku a pájku najednou. Uvolněte obě ruce a níže uvedená technika bude jednoduchá.
Ohřev a cínování železa
První věc, kterou uděláte při každém cvičení a opakovaně během něj, je ošetření špičky cínovou hlavičkou. Vynechávání této vlastnosti je hlavní příčinou problémů začátečníků.
Jak cínovat špičku
Zahřejte žehličku na požadovanou teplotu, poté naneste trochu pájky přímo na hrot a přebytečnou pájku setřete mosaznou vlnou (nebo vlhkou houbou). Hrot tak bude zářivý a stříbrný. Čistý, pocínovaný hrot efektivně přenáší teplo do spoje; matný, zoxidovaný hrot teplo přenáší sotva, a proto začátečníci s černým hrotem mylně usoudí, že se jejich pájka „neroztaví“.
Udržování hrotu pocínovaného
Kdykoli hrot během používání vypadá matně nebo zbarvený, znovu jej pocínujte, a to nejen na začátku. Rychlé setření a nanesení čerstvé pájky trvá dvě sekundy a udrží každý spoj v konzistentním stavu. Po dokončení nechte na hrotu kapku pájky, abyste jej ochránili před oxidací během chladnutí – před dalším použitím ji očistěte.
Postup pájení jádra krok za krokem
Tato čtyřkroková sekvence je srdcem pájení skrz otvor. Opakujte ji, dokud nebudete pájet automaticky.
Krok 1 – Umístění komponenty
Protáhněte vývody průchozí součástky otvory z horní strany desky. Ohněte vývody na zadní straně mírně ven pod úhlem asi 45 stupňů, aby součástka nevypadla, když desku otočíte k pájení. To udrží součástku na místě a uvolní vám obě ruce pro žehličku a pájku.
Krok 2 – Zahřejte spoj, ne pájku
Toto je nejdůležitější krok v celém pájení. Dotkněte se páječky tak, aby se dotýkala měděné plošky i vývodu součástky současně. Podržte ji jednu až dvě sekundy, aby se obě části zahřály na stejnou teplotu. Zahříváte spoj, aby se v něm mohla roztavit pájka – nikdy naopak. Pokud roztavíte pájku na páječce a nanesete ji na ni, získáte studený spoj.
Krok 3 – Zaveďte pájku do spoje
S páječkou stále na spoji se dotkněte pájecího drátu samotného spoje – strany naproti hrotu páječky – nikoli hrotu. Teplo v kontaktní plošce a vývodu by mělo roztavit pájku, která pak proudí kolem vývodu a přes plošku a vytváří hladký kužel. Stačí malé množství – představte si zrnko rýže. Přivádění pájky ke spoji (ne ke hrotu) zaručí, že kov je dostatečně horký pro spojení.
Krok 4 – Odstraňte pájku, poté žehličku a počkejte
Nejprve odstraňte pájecí drát a poté zvedněte žehličku ze spoje. Nyní ta nejdůležitější část: během tuhnutí spoje nehýbejte. Pohyb během chladnutí způsobí matný a slabý studený spoj. Spoj zatvrdne během jedné nebo dvou sekund – dokud se tak nestane, držte vše v klidu. Pak přejděte k dalšímu spoji.
Kontrola a ořezávání kloubu
Před dalším postupem by měl být zkontrolován každý kloub a vizuální standard je jednoduchý.
Co hledat
Dobrý spoj je lesklý, hladký a konkávní , zcela pokrývá kontaktní plošku a obepíná vývod jako malá sopka. Pokud je matný, hrudkovitý nebo má tvar koule, jedná se o studený spoj – přidejte trochu tavidla a znovu zahřívejte, dokud se pájka znovu nerozlije do jasného, hladkého kužele, a poté ji nechte nerušeně vychladnout. Odhalení špatného spoje nyní je mnohem snazší než později hledat občasnou závadu.
Ořezávání olova
Jakmile jste se spojem spokojeni, zastřihněte přebytečný vodič těsně nad pájkou pomocí boční kleští. Používejte ochranu očí – zastřižené vodiče odlétají překvapivou rychlostí. Řezte blízko spoje, ale ne do něj. Úhledně zastřižený vodič zanechává čistý a profesionální spoj a zabraňuje zkratu dlouhých vodičů se sousedními součástkami.
Pět častých chyb a jejich rychlé opravy
Téměř každý problém pro začátečníky spadá do jedné z pěti kategorií. Tabulka uvádí příznak a řešení.
| Problém | Opravit |
|---|---|
| Pájka se netaví / netvoří kuličky | Cínujte hrot; přidejte tavidlo; před přivedením pájky déle zahřívejte spoj |
| Tupý, hrudkovitý kloub | Studený spoj – znovu zahřejte tavidlem, dokud se nezačne lesknout, poté nechte v klidu |
| Dva přemostěné pady | Odstraňte přebytečný materiál odpájecím knotem |
| Podložka se odloupla z desky | Příliš mnoho tepla – pracujte rychleji a snižte teplotu |
| Spálený, hnědý spoj nebo deska | Žehlička je příliš horká nebo příliš dlouho držená – zkraťte dobu žehlení spoje |
Vzorec za opravami
Všimněte si, že většina oprav se omezuje na dvě věci: dostatek tepla s dostatečným množstvím tavidla, ale ne příliš dlouho. Příliš málo tepla nebo tavidla způsobí pájení vrstvou pájky a studené spoje; příliš mnoho tepla nebo času spálí desku a nadzvedne kontaktní plošky. Dobré pájení se nachází v úzkém pásmu mezi těmito dvěma faktory a jeho dosažení je většinou otázkou cviku se správně pocínovaným hrotem.
Výběr pájky a teploty pro danou práci
Pájka a teplota, které si zvolíte, ovlivňují, jak shovívavý bude celý proces. Pro učení a většinu ruční práce je nejjednodušší volbou olovnatý drát s kalafunovým jádrem 63/37: je eutektický, takže okamžitě a čistě tuhne bez „plastového“ okna, ve kterém by po pošťouchnutí došlo ke zničení spoje, a železo o teplotě 300–350 °C se pohodlně drží nad svým bodem tání 183 °C. Bezolovnatý drát SAC305, který je vyžadován tam, kde platí směrnice RoHS, se taví při vyšších teplotách (kolem 217–220 °C) a obecně vyžaduje železo o 20–30 °C teplejší a o něco delší dobu prodlevy. I v pevném stavu má tendenci vypadat o něco matněji – proto si nezaměňujte dobrý bezolovnatý spoj se studeným. Důležitý je také průměr drátu: 0.6–0.8 mm je vhodný pro běžné práce s deskami plošných spojů, zatímco jemnější drát o průměru 0.4 mm poskytuje větší kontrolu na malých SMT ploškách. Přizpůsobte pájku svému trhu a průměr svým součástkám a mnoho „technických“ problémů samo od sebe zmizí.
Obrázek 2. Pájení elektroniky a SMT práce
Jak rozpojit spoj: základy odpájení
Chyby se stávají, tak se je naučte vracet. Dva nástroje pokrývají téměř všechno.
Dva nástroje
Odpájecí čerpadlo ( pájecí odsávačka) vyčistí průchozí otvory a velké množství pájky: roztavte spoj, umístěte trysku nad roztavenou pájku a spusťte podtlak, aby ji vysál. Odpájecí knot (měděný oplet) čistí ploché kontaktní plochy a zvedá pájecí můstky: položte oplet na spoj, přitlačte na něj žehličku a kapilární působení vtáhne roztavenou pájku do opletu a zanechá čistou plochou kontaktní plošku.
Technika, která chrání desku
U obou nástrojů: přidejte čerstvé tavidlo, před odstraněním pájku zcela roztavte a netlačte silně ani nezdržujte. Nejčastějším poškozením při odpájení je zvednutí kontaktní plošky způsobené nadměrným teplem a tlakem na kontaktní plošku, která již prošla jedním pájecím cyklem. Pracujte krátkými dávkami a odstraňte teplo, jakmile se pájka přenese.
Postup k pájení povrchovou montáží
Jakmile se vám přirozeně zdá, že je potřeba vyvrtat otvor, dalším krokem je povrchová montáž. Součástky jsou menší, ale s správným přístupem se technika dá naučit.
Metoda připevnění jedné podložky
Použijte jemnější hrot a dostatek tavidla. Spolehlivá technika pro malé SMT součástky: nejprve připevněte jednu plošku – naneste na jednu plošku trochu pájky, poté součástku přidržte na místě a pájku znovu roztavte, aby se upevnila. Zkontrolujte zarovnání součástky pod dobrým světlem, v případě potřeby ji narovnejte a poté připájejte zbývající piny, nyní, když se součástka nepohne. Tím se vyhnete hlavní obtížnosti SMT, která spočívá v udržení malé součástky ve stabilní poloze během pájení.
Pájení tažením pro integrované obvody s jemnou roztečí
U čipů s mnoha blízko sebe umístěnými piny funguje dobře „pájení tahem“: piny se štědře nanesou tavidlem a poté se podél řady nanese pájecí páska, čímž se povrchové napětí natáhne na každý pin. Pokud se piny přemostí, položte přes ně odpájecí knot, abyste odstranili přebytečnou pájku. Levné sady pro cvičné SMT pájení vám pomohou budovat stabilitu a jistotu, kterou potřebujete, než riskujete sestavení skutečné desky – za ty malé náklady se vyplatí.
Začněte se správnými velikostmi dílů
Součástky SMT se dodávají ve standardizovaných velikostech a velikost, se kterou začnete, výrazně ovlivňuje vaši úspěšnost. Větší pasivní součástky jako 0805 (zhruba 2.0 × 1.25 mm) a 0603 se velmi snadno pájí ručně a jsou rozumným výchozím bodem; 0402 je proveditelný s jemným hrotem a pevnou rukou; 0201 a drobná 01005 jsou ručně skutečně obtížné a je lepší je nechat přetavit. Stejná logika platí pro integrované obvody: SOIC nebo čip s větší roztečí je tolerantní, zatímco QFP s jemnou roztečí nebo bezvývodový QFN otestuje vaši techniku. Při navrhování desky, kterou chcete sestavit ručně, výběr většího konce každé řady součástek celou práci usnadňuje a zefektivňuje.
Kdy nechat stroj udělat to
Ruční pájení je ideální pro prototypy, opravy a učení – a výše uvedené dovednosti vás skutečně zvládnou. Ale existuje bod, kdy ruční práce není tím správným nástrojem.
Znamení, že je třeba se zvětšit
Objemové a husté desky s jemnou roztečí patří na reflow linku, kde je osazování a pájení automatizované a konzistentní v celém spoji. Součásti se skrytými spoji, jako jsou BGA, nelze vůbec spolehlivě ručně pájet – neexistuje způsob, jak se dostat ke spojům pod pouzdrem. Když se dostanete k některému z těchto spojů, strojová montáž je rychlejší, konzistentnější a v konečném důsledku levnější než ruční práce.
Další krok
Společnost Highleap Electronics provádí SMT a montáž do otvorů s automatizovanou kontrolou – přirozený další krok, jakmile se váš ručně vyrobený prototyp osvědčí a potřebujete dostatečné množství. Nejprve váš návrh zkontrolujeme bezplatnou kontrolou DFM.
Získejte cenovou nabídku na montáž →
Často kladené otázky
Jak dlouho mám držet žehličku na kloubu?
Obvykle jedna až dvě sekundy na zahřátí spoje, pak ještě chvíli, dokud pájka teče. Po uplynutí přibližně pěti sekund riskujete zvednutí kontaktní plošky nebo poškození součástky.
Mám se pájkou dotknout železa nebo spoje?
Ke spoji. Zahřívaná ploška a olovo by měly pájku roztavit; její roztavení na hrotu místo toho vede ke studeným spojům, které se neslepí.
Jak opravím studený kloub?
Přidejte trochu tavidla a znovu zahřívejte, dokud se pájka znovu nerozlije do lesklého, hladkého kužele, poté ji nechte nerušeně vychladnout, aniž byste s dílem pohybovali.
Co když použiji příliš mnoho pájky?
Přebytečný materiál odstraňte odpájecím knotem. Pro dobrý spoj je potřeba jen malé množství – zhruba zrnko rýže na typický kolík s průchozím otvorem.
Mohu ručně pájet povrchově montované součástky?
Ano – použijte jemný hrot, extra tavidlo a metodu přilepení jednou ploškou. Velmi malé díly (0201) a BGA jsou vhodnější pro reflow linku.
Proč hrot mé žehličky zčerná a přestane fungovat?
Zoxidoval. Udržujte ho pocínovaný, čistěte ho mosaznou vlnou a nikdy ho nenechávejte dlouho horký a holý. Tupý hrot ihned znovu pocínujte.
Jaký je nejdůležitější zvyk pro začátečníka?
Zahřívejte spoj, ne pájku. Tento jeden zvyk v kombinaci s dobře pocínovaným hrotem zabraňuje většině chyb začátečníků.

doporučené příspěvky

Výroba desek plošných spojů TMM
Obsah Rozsah výroby desek plošných spojů TMM pro RF a...

RT duroid 6002 PCB Quote and Stackup
Tato stránka vlastní úkol definice cenové nabídky a stackupu...

Výroba desek plošných spojů filtrů TMM6
ObsahProč konstruktéři mikrovlnných filtrů používají...

Taconic RF 35 vs. RO4350B DPS
ObsahRF-35 vs. RO4350B Zadávání veřejných zakázek a...
Jak získat cenovou nabídku na desky plošných spojů
Provedeme pro vás analýzu DFM/DFA a ozveme se vám se zprávou. Své soubory můžete bezpečně nahrát prostřednictvím našich webových stránek. Pro vypracování cenové nabídky potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Pro služby PCBA prosím poskytněte kusovník (BOM) a případné konkrétní montážní pokyny. Nabízíme také analýzy DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže a zajištění plynulého výrobního procesu.