
Jak pájet dráty k desce plošných spojů: Podrobný praktický průvodce

1. Přehled
Pájení vodičů k desce plošných spojů je základní dovedností pro vytváření spolehlivých elektrických a mechanických spojení. Ať už pracujete na svépomocí v elektronice, provádíte opravy nebo stavíte prototypy, zvládnutí pájení vodičů k desce plošných spojů zajišťuje integritu signálu a dlouhodobou životnost. Tato příručka poskytuje systematický přístup ke správnému pájení vodičů k deskám plošných spojů a zahrnuje přípravu, techniky výroby jader, hodnocení kvality a běžné metody řešení problémů.
Mezi hlavní výzvy při pájení drátů s deskami patří správa flexibilních vodičů, řízení aplikace tepla a předcházení vadám, jako jsou studené spoje nebo pájecí můstky. Pochopení těchto faktorů před zahájením výrazně zlepší vaše výsledky. Následující části logicky postupují od základních konceptů přes podrobné postupy až po kontrolu a řešení problémů.
2. Základy pájení vodičů k desce plošných spojů
Než přistoupíme k praktickým krokům, je důležité porozumět základním principům a zajistit, aby každý krok sloužil jasnému účelu. Tato část vysvětluje, čeho se dosahuje pájením vodičů na desku plošných spojů a jaké jsou s tím spojené tepelné charakteristiky.
2.1 Co je pájení vodičů k desce plošných spojů
Pájení drátu k desce plošných spojů vytváří jak elektricky vodivou dráhu, tak i mechanické spojení. Roztavená pájka smáčí povrchy drátů a kontaktní plošky desky plošných spojů a poté ztuhne, aby zajistila spojení na místě.
Existují dvě hlavní metody: pájení skrz otvor , kde vodič prochází pokoveným otvorem a je připájen na opačné straně, a povrchové pájení , kde je vodič připevněn přímo k povrchově montované podložce. Spoje skrz otvor nabízejí silnější mechanickou oporu, zatímco povrchové pájení je vhodné pro desky bez předvrtaných otvorů nebo pro SMT rozvržení s vysokou hustotou.
2.2 Principy pájení a zahřívání
Regulace teploty je při pájení vodičů k desce plošných spojů zásadní. Pájka musí dosáhnout bodu tání, aby správně tekla, ale nadměrné teplo může poškodit laminát desky plošných spojů nebo zvedací kontaktní plošky. Kapilární působení vtahuje roztavenou pájku do mikroskopických mezer mezi povrchy, což je proces nazývaný smáčení. Dobré smáčení vytváří lesklé a hladké spoje.
Nedostatečné teplo způsobuje studené spoje – zrnité, matné spoje se špatnou vodivostí. Nadměrné množství pájky nebo nedbalé umístění železa může vytvářet pájecí můstky, které zkratují sousední spoje. Rozpoznání těchto výsledků vede k výběru správné techniky.
3. Nástroje a materiály pro pájení vodičů k desce plošných spojů
Shromáždění správných nástrojů a materiálů před zahájením práce snižuje počet chyb a zvyšuje efektivitu. Tato část uvádí základní a volitelné položky spolu s jejich účelem.
3.1 základních nástrojů
- Pájecí stanice s řízenou teplotou je nejdůležitějším nástrojem; nastavitelné nastavení mezi 330 °C a 380 °C umožňuje použití různých typů pájky.
- Použijte pájecí drát s kalafunovým jádrem z vhodné slitiny – s olovnatým obsahem olova (60/40 nebo 63/37) nebo bez olova (splňující normu RoHS SAC305) – s odpovídajícím tavidlem.
- Kleště pro odizolování Velikost odpovídající průřezu vašeho vodiče, pinzeta s tenkým hrotem a upínací přípravek z druhé ruky nebo držák desky plošných spojů udržují součástky stabilní během pájení.
- Čistící prostředky Pomůcky jako je isopropylalkohol, ubrousky nepouštějící vlákna a čistič mosazných hrotů nebo vlhká houba udržují hrot žehličky v dobrém stavu.
3.2 Volitelné pomůcky
- Tepelně smrštitelná hadička or silikonové návleky poskytují odlehčení tahu a izolaci po pájení.
- A zvětšovací lampa or stereo mikroskop pomáhá s vizuální kontrolou práce s jemným roztečem.
- Odpájecí opletení (pájecí knot) a vakuové odpájecí čerpadlo umožnit přepracování, pokud je nutné opravit spoje.
Tyto položky nejsou povinné, ale zvyšují kvalitu a pohodlí.
3.3 Příprava materiálu
Vyberte průřez vodiče na základě proudových požadavků – silnější vodiče pro vyšší proudy. Odizolujte vodič tak, aby se odkryl přibližně 3–5 mm, a poté lanko pevně stočte, aby se neroztahovalo. Předběžné nařezání vodičů na požadovanou délku a jejich uspořádání před pájením proces zefektivňuje.
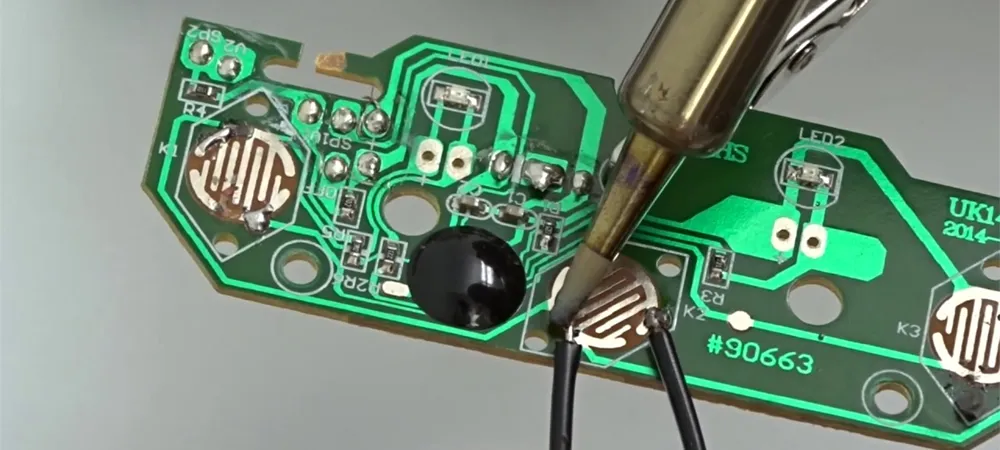
4. Podrobný návod: Jak pájet vodiče k desce plošných spojů
Tato část podrobně popisuje jednotlivé fáze pájecího procesu v praktickém pořadí. Důsledné dodržování těchto kroků vytváří silné a spolehlivé spojení.
4.1 Krok 1 – Čištění a příprava povrchů
Oxidy a nečistoty brání správnému smáčení. Otřete kontaktní plošky desky plošných spojů isopropylalkoholem, abyste odstranili zbytky. Pokud jsou konce vodičů zašlé, lehce je obruste nebo naneste tavidlo. Čisté povrchy snáze přijímají pájku a vytvářejí pevnější spoje.
4.2 Krok 2 – Předcínování drátu a kontaktní plošky
Předběžné cínování nanáší na každý povrch tenkou vrstvu pájky před jejich spojením. Zahřívejte odkrytý konec drátu a přivádějte pájku, dokud prameny neabsorbují malé množství. Opakujte na kontaktní plošce desky plošných spojů. Předběžné cínování zlepšuje přenos tepla a urychluje konečné vytvoření spoje, čímž snižuje celkové vystavení desky teplu.
4.3 Krok 3 – Zajištění vodiče a desky plošných spojů
Pohyb během pájení způsobuje studené spoje. Upněte desku plošných spojů do držáku a umístěte vodič pomocí nástroje z druhé ruky nebo pásky. U spojů skrz otvor vložte vodič, mírně jej ohněte na spodní straně, aby se udržel na místě, a poté desku zajistěte. Stabilita je obzvláště důležitá u silných nebo dlouhých vodičů, které rychle odvádějí teplo.
4.4 Krok 4 – Současné zahřívání obou povrchů
Umístěte hrot páječky tak, aby se dotýkal drátu i pájecí plošky současně. Tím zajistíte, že oba materiály dosáhnou pracovní teploty současně. Držte ho jednu až dvě sekundy – dostatečně dlouho pro přenos tepla, a dostatečně krátce, aby nedošlo k jeho poškození. Konzistentní kontaktní úhel a tlak zlepšují tok tepla.
4.5 Krok 5 – Aplikace pájky a vytvoření spoje
Pájecí drát přivádějte k zahřátému spoji – ne přímo k hrotu pájky. Kapilární působení táhne roztavenou pájku kolem drátu a přes kontaktní plošku. Přidejte jen tolik, aby se vytvořilo konkávní zaoblení; nadměrné množství pájky zvyšuje riziko vzniku můstků. Správně vytvořený spoj se jeví lesklý a hladký s mírným meniskovým tvarem.
4.6 Krok 6 – Ochlazení a čištění
Nejprve odstraňte pájecí drát a poté zvedněte pájecí páječku. Nechte spoj přirozeně vychladnout, aniž by foukal nebo se pohyboval. Přebytečné vývody drátu zastřihněte tak, aby byly v jedné rovině, aniž byste pájku namáhali. Nakonec očistěte zbytky tavidla isopropylalkoholem, abyste zabránili korozi a zlepšili viditelnost při kontrole.
5. Kontrola a testování kvality
Ověření každého pájeného spoje zajišťuje spolehlivou funkci desky plošných spojů. Krátká kontrolní rutina odhalí vady dříve, než způsobí selhání.
5.1 Vizuální kontrola
Prohlédněte každý spoj za dobrého osvětlení nebo zvětšení. Přijatelné spoje jsou lesklé, hladké a bez trhlin nebo dutin. Zkontrolujte, zda se pájka nepřemostila na sousední plošky nebo vodiče. Matné, zrnité nebo nedokonalé spoje naznačují možné studenou pájku nebo nedostatečné smáčení.
5.2 Elektrické testování
Pomocí multimetru v režimu kontroly kontinuity ověřte cestu s nízkým odporem mezi vodičem a požadovaným uzlem obvodu. Pokud měřič nepípá nebo ukazuje vysoký odpor, může být spoj vadný. Zkontrolujte také, zda nedošlo k nechtěnému zkratu se sousedními spoji.
5.3 Referenční informace o běžných vadách
Následující tabulka shrnuje typické vady pájení, jejich příčiny a nápravná opatření.
| Přeběhnout | Způsobit | Nápravné opatření |
|---|---|---|
| Studený kloub | Nedostatečné teplo nebo pohyb během chlazení | Spoj znovu zcela zahřejte; během chlazení držte v klidu |
| Pájecí most | Přebytečná pájka spojující sousední kontaktní plošky | Odstraňte pomocí odpájecího opletení; spotřebujte méně pájky |
| Nedostatečné zvlhčení | Oxidované povrchy nebo nedostatečné tavidlo | Čisté povrchy; nanášejte čerstvé proudění před opětovným pájením |
| Zvednutá podložka | Nadměrné teplo nebo mechanické namáhání | Pokud je to možné, opravte stopu; zabraňte nižší teplotou a opatrností |
| Pájecí kuličky | Rozstřik nebo kontaminace tavidlem | Používejte správnou teplotu; zajistěte čisté tavidlo |
6. Řešení běžných problémů při pájení vodičů k deskám plošných spojů
I zkušení technici se setkávají s problémy. Rychlá identifikace hlavních příčin minimalizuje dobu opravy.
6.1 Typické vady během pájení
Studené spoje vznikají v důsledku nedostatečného tepla nebo pohybu během chlazení; vypadají matně a jsou na dotek slabé. Pájecí můstky se tvoří, když přebytečná pájka spojuje sousední kontaktní plošky – což je běžné na deskách s jemnou roztečí pájky. Pájecí kuličky vznikají, když se rozstříká tavidlo; správná teplota a čerstvá pájka je snižují. Zvednuté kontaktní plošky vznikají, když nadměrné teplo nebo mechanická síla naruší adhezní spojení mezi mědí a substrátem.
6.2 Techniky přepracování
Chcete-li odstranit přebytečnou pájku, přitlačte odpájecí opletení na spoj a zahřívejte shora; kapilární působení nasává pájku do opletení. Odpájecí čerpadlo dokáže rychle odsát větší množství. Při opětovném pájení naneste čerstvé tavidlo pro zlepšení toku. Pracujte systematicky, abyste předešli poškození způsobenému smícháním pájky.
7. Bezpečnostní opatření
Pájení zahrnuje vysoké teploty a chemické výpary. Dodržování základních bezpečnostních postupů chrání vaše zdraví a vybavení.
Pracujte v dobře větraném prostoru nebo používejte odsávač výparů, abyste zabránili vdechování výparů tavidla. Používejte ochranné brýle, abyste se chránili před stříkající pájkou. Pokud páječku nepoužíváte, uchovávejte ji ve stabilním stojanu, abyste předešli popáleninám nebo požáru. Při manipulaci s citlivými součástkami používejte antistatický náramek a uzemněnou podložku. Udržujte čisté a organizované pracovní prostředí, abyste snížili riziko nehod.
8. Shrnutí
Úspěšné pájení vodičů k desce plošných spojů závisí na správné přípravě, kontrolovaném zahřívání a systematické kontrole. Čisté povrchy a předběžné pocínování tvoří základ; stabilní upevnění a současný ohřev vodiče a kontaktní plošky vytvářejí pevné spoje. Vizuální a elektrické testy potvrzují kvalitu, zatímco pochopení běžných vad umožňuje efektivní řešení problémů. S praxí se tyto techniky stávají intuitivními a vedou ke spolehlivým spojům v jakémkoli elektronickém projektu.

doporučené příspěvky

Výrobce keramických desek plošných spojů AlN pro elektroniku s vysokým tepelným výkonem
HIGHLEAP ELECTRONICS · Keramická deska plošných spojů z nitridu hliníku...

Výroba desek plošných spojů z oxidu hlinitého pro prototypy a výrobu OEM
HIGHLEAP ELECTRONICS · Výroba keramických desek plošných spojů z oxidu hlinitého...

Dodavatel osazování desek plošných spojů pro výrobu elektroniky OEM a ODM
HIGHLEAP ELECTRONICS · Dodavatel OEM / ODM PCB AssemblyVáš...
Výrobce keramických desek plošných spojů Al2O3 pro přesné keramické obvody
HIGHLEAP ELECTRONICS · Keramický obvod z oxidu hlinitého...
Jak získat cenovou nabídku na desky plošných spojů
Provedeme pro vás analýzu DFM/DFA a ozveme se vám se zprávou. Své soubory můžete bezpečně nahrát prostřednictvím našich webových stránek. Pro vypracování cenové nabídky potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Kromě výroby desek plošných spojů nabízíme komplexní škálu elektronických služeb, včetně návrhu desek plošných spojů, výroby desek plošných spojů a komplexních řešení. Ať už potřebujete pomoc s prototypováním, ověřováním návrhu, zajištěním zdrojů součástek nebo hromadnou výrobou, poskytujeme komplexní podporu, abychom zajistili úspěch vašeho projektu.
Pro služby PCBA prosím poskytněte kusovník (BOM) a případné konkrétní montážní pokyny. Nabízíme také analýzy DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže a zajištění plynulého výrobního procesu.