
Optimalizace návrhu a nákladů na laserově vrtané průchodky pro desky plošných spojů
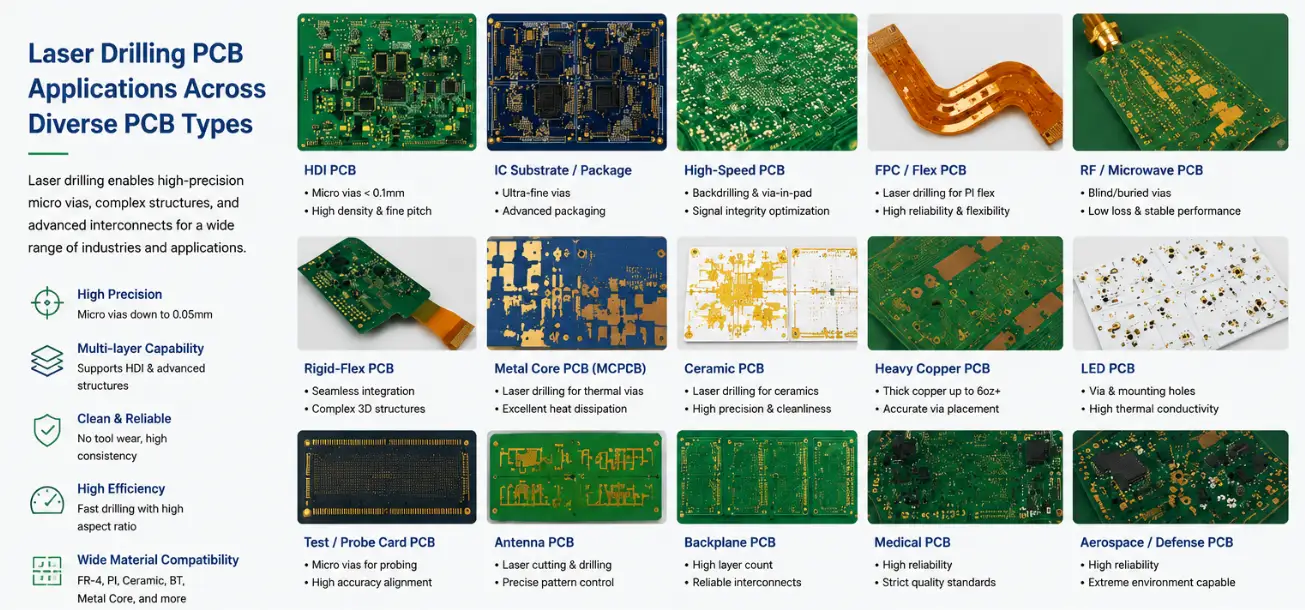
Obrázek 1. Laserové vrtání plošných spojů
Obsah
- Kdy váš návrh plošných spojů skutečně potřebuje laserové vrtání?
- Pravidla pro návrh mikrovia: Přesná čísla, která řídí náklady a výtěžnost
- Poměr stran: Nejdražší chyba v HDI designu
- Pravidla pro Via-in-Pad a chyby v montáži, před kterými vás nikdo nevaruje
- CO₂ vs. UV laser: Který z nich vyžaduje váš Stack-Up?
- Jak CAM inženýři zpracovávají vaše soubory pro laserové vrtání – a co jim v tom pomáhá
- Faktory nákladů na laserové vrtání: Co ovlivňuje vaši cenovou nabídku HDI nahoru nebo dolů
- 8 designových chyb, které se odhalí při DFM Review
Laserové vrtání mikroprochodů do desek plošných spojů není vylepšení výroby, které si vyberete kvůli prestiži – je to specifické řešení pro specifické problémy s trasováním a jeho výběr bez pochopení konstrukčních pravidel, která jsou s ním spojena, vede k cenovým nabídkám, které jsou o 40 % vyšší, než se očekávalo, k indikátorům DFM, které zpozdí váš prototyp, a k selháním v terénu, která sahají až k dutinami vyplněným stohovaným průchodům, které prošly všemi továrními testy. Tato příručka je napsána pro návrháře desek plošných spojů a hardwarové inženýry, kteří již vědí, co je mikroprochod, a potřebují znát praktická konstrukční pravidla, cenové páky, realitu pracovního postupu CAM a režimy selhání – nejedná se o úvod do laserové fyziky.
Získejte bezplatnou recenzi HDI DFM
1) Kdy váš návrh desky plošných spojů skutečně potřebuje laserové vrtání?
1.1 Tři problémy s frézováním, které řeší laserové vrtání
Než se rozhodnete pro stavbu s využitím HDI, ověřte si, který z těchto tří problémů váš návrh skutečně má:
Problém 1 – Únikové trasy BGA jsou geometricky blokovány průchozími otvory. BGA s roztečí 0.50 mm má rozteč 0.50 mm mezi středy. Mechanický průchozí otvor vyžaduje průměr kontaktní plošky 0.60 mm (vrták 0.30 mm + mezikruží 0.15 mm na každé straně). To je větší než rozteč – fyzicky nelze do každé řady BGA vměstnat průchozí otvor. Tento problém řeší mikroprocesor 0.15 mm s kontaktní ploškou 0.30 mm. Při rozteči 0.40 mm se i 0.15 mm stává těsným a je nutné 0.10 mm.
Problém 2 – Integrita signálu nad 5–10 GHz vyžaduje průchody bez pahýlů. Mechanický průchozí otvor, kterým prochází signál z L1 do L4 na 16vrstvé desce, zanechává nevyužitý měděný pahýl (L5–L16), který rezonuje při vysokých frekvencích. Zpětné vrtání odstraní většinu z něj, ale zbytková délka pahýlu stále vytváří odrazy nad 10 GHz. Laserem vrtaný slepý průchod nemá konstrukčně nulový pahýl. Pro dráhy SerDes, DDR5 nebo RF nad 5 GHz na vícevrstvých deskách mohou být slepé průchody požadavkem na integritu signálu, nikoli volbou hustoty.
Problém 3 – Plocha desky se musí zmenšit, ale výkon ne. Husté desky se někdy čistě usměrňují na standardní vícevrstvé desky, ale vyžadují o 20 % více plochy, než umožňuje kryt. Sestavení HDI s hustotou mikrootvorů v plošce může tento prostor získat zpět. Deska HDI stojí více na čtvereční palec, ale celkové náklady mohou klesnout, pokud je zmenšení plochy dostatečně velké.
| Návrhový stav | Je potřeba laserové vrtání? | zdůvodnění |
|---|---|---|
| Rozteč BGA ≤ 0.50 mm | Ano | Psí kost přes fanout geometricky selhává při 0.50 mm a méně |
| Rozteč BGA 0.65 mm, plocha desky neomezená | Ne | Standardní mechanické připojení přes rozvaděč je proveditelné a levnější. |
| Frekvence signálu > 10 GHz na vícevrstvém | Ano | Průchozí otvorový pahýl zhoršuje integritu signálu nad 5 GHz |
| Tloušťka desky < 0.8 mm celkem | Ano | Mechanické vrtačky nemohou při této tloušťce dosáhnout kontrolované hloubky slepého vrtání. |
| 0.65mm BGA, malá deska, husté směrování | ohodnotit | Nejprve proveďte zkušební trasu – HDI nemusí být opodstatněné |
1.2 Kdy je laserové vrtání špatnou volbou
- Pouze prototyp nebo <50 kusů: Dodací lhůta HDI je 8–14 dní oproti 5–7 dnům u standardních vícevrstvých konstrukcí. Pro funkční ověření vás standardní konstrukce dostanou k cíli rychleji.
- Deska s čistým vedením a průchozími otvory: BGA destička s 64 kuličkami o průměru 0.50 mm a neomezenou plochou desky se často vyhne použití propojovacích otvorů ve tvaru psí kosti a standardní šestivrstvé konstrukce – za poloviční cenu oproti HDI konstrukci.
- Návrhy, u kterých zvýšení hustoty nevyváží cenovou přirážku: Některé návrhy HDI zvyšují náklady na holou desku o 50–80 % u zisků z trasování, kterých by bylo možné dosáhnout přidáním dvou standardních vrstev.
2) Pravidla pro návrh mikroproudů: Přesná čísla, která řídí náklady a výtěžnost
2.1 Průměr propojovacího otvoru – Výchozí hodnota je větší, pokud stoupání neovlivní jinak
Většina návrhářů standardně používá mikrootvory o průměru 0.10 mm, protože referenční návrhy HDI ukazují 0.10 mm. To je chyba – 0.10 mm je minimum dané omezeními rozteče, nikoli výchozí hodnota. Každý použitý 0.10mm otvor tam, kde by fungovalo 0.15mm otvor, se vyplácí příplatkem za vrtání (zhruba 1.6× náklady na vrtání 0.15mm otvoru), aniž by došlo ke zlepšení směrování.
Pravidlo pro výběr průměru:
- 0.10mm: Pouze tam, kde je rozteč BGA ≤ 0.40 mm vynucena, nebo kde je plocha vnitřní vrstvy kriticky omezená.
- 0.125mm: Praktický střední postup pro rozteč 0.40–0.45 mm, kde to rozteč umožňuje
- 0.15mm: Výchozí nastavení pro všechny ostatní vrtací trasy HDI – lepší výtěžnost, nižší náklady na vrtání, snadnější mědění
2.2 Velikost pozemkové plochy – nejčastěji chybné číslo
Připojovací ploška obklopující slepý průchod musí pojmout dva zdroje chyb: přesnost polohy laseru (±25 µm) a registraci laminace (±50–70 µm v závislosti na počtu cyklů sestavení). V nejhorším případě se tyto chyby aditivně sčítají.
| Přes průměr | Absolutní minimální pozemní podložka | Doporučeno pro produkci | Min prstencový kruh |
|---|---|---|---|
| 0.10mm | 0.22mm | 0.28mm | 0.05mm |
| 0.125mm | 0.25mm | 0.30mm | 0.063mm |
| 0.15mm | 0.28mm | 0.35mm | 0.065mm |
Nastavením absolutního minima kontaktních plošek se vytvoří konstrukční netolerance, která nic neznamená. Kontaktní plošky doporučené pro výrobu přidávají rezervu 0.06–0.07 mm, která odolá běžným procesním odchylkám. Dodatečná měděná plocha při výrobě nic nestojí.
2.3 Hmotnost měděné fólie na vrstvách nánosu
Vrstvy HDI nanášené na vrstvu musí používat měděnou fólii o tloušťce 17 µm (½ oz) – nikoli 1 oz (1 oz). Pro vrtání CO₂ se měděné okénko (konformní maska) před vrtáním laserem chemicky leptá. U mědi o tloušťce 1 oz (1 oz) se leptáním podřezá efektivní minimální průměr vrtatelného otvoru z 0.10 mm na 0.12–0.13 mm. U mědi o tloušťce ½ oz (½ oz) je spolehlivě dosažitelných 0.10 mm. Ve výrobních poznámkách uveďte „½ oz (½ oz) mědi na všech vrstvách HDI nanášených na vrstvu“. Mnoho konstruktérů kopíruje vrstvy bez HDI, které uvádějí tloušťku 1 oz (1 oz) v celém rozsahu, a neuvědomují si tento dopad.
3) Poměr stran: Nejdražší chyba v HDI designu
3.1 Proč poměr stran řídí spolehlivost – nejen výnos
Poměr stran mikroprůchodky = dielektrická tloušťka ÷ průměr průchodky. Jak tento poměr stoupá nad 0.8:1, chemie měděného pokovování má stále větší potíže s dosažením dna průchodky. Výsledkem je tenká měď v místě kolena průchodky – přesně tam, kde se během teplotních cyklů koncentruje tepelné napětí. Poruchovým režimem není okamžité přerušení. Jedná se o průchodku, která projde tovární zkouškou, projde vstupní kontrolou a selže po 200–400 tepelných cyklech v terénu.
3.2 Náklady a spolehlivost podle poměru stran
| Přes Dia. | Dielektrické | Poměr stran | Náklady na vrtání (relativní) | Výtěžnost při prvním průchodu | Životnost tepelného cyklu |
|---|---|---|---|---|---|
| 0.15mm | 75μm | 0.50:1 ✓ | 1.0 × | 99% + | > 1,000 cyklů |
| 0.10mm | 75μm | 0.75:1 ✓ | 1.6 × | 97-98% | 800–1,000 cyklů |
| 0.10mm | 100μm | 1.0:1 ⚠ | 2.8 × | 93-95% | 400–600 cyklů |
| 0.10mm | 110μm | 1.1:1 ✗ | 3.5 × | 88-92% | 200–400 cyklů |
Jak konstruktéři omylem vytvářejí špatné poměry stran: kopírování vrstvy, kde dielektrikum navázané vrstvy bylo 75 µm, ale výrobce nahradil ji o něco silnější variantou prepregu – 100 µm místo 75 µm. Stejných 0.10 mm přes: poměr stran se změní z 0.75:1 na 1.0:1. Vždy uvádějte tloušťku vytvrzeného dielektrika (např. „1080 prepreg, vytvrzený 60 µm ±5 µm“), nejen číslo typu prepregu.
3.3 Řešení: Vyberte si správný prepreg
- Prepreg 1080 s obsahem pryskyřice 65–70 %: Vytvrzuje na 55–65 µm – ideální pro průchodky o průměru 0.10 mm (poměr stran 0.55–0.65:1)
- 1080 prepreg s 55% pryskyřicí: Vytvrzuje na 70–80 µm – přijatelné pro 0.10 mm (0.70–0.80:1)
- 2116 prepreg: Vytvrzuje na 110–130 µm — Nepoužívejte jako jediný dielektrikum pro 0.10mm průchodky
Většina porušení poměru stran v DFM je způsobena tím, že konstruktéři v sestavě specifikují prepreg 2116, protože to byl výchozí parametr v jejich nástroji pro sestavování. Přechod na prepreg 1080 stojí stejně a problém zcela řeší.
4) Pravidla pro Via-in-Pad a chyby při montáži, před kterými vás nikdo nevaruje
4.1 Kdy je Via-in-Pad povinný vs. volitelný
Propojení s mikroprochodkami (Via-in-pad) umisťuje mikroprochodky přímo do kontaktní plošky BGA nebo QFN, nikoli vedle ní. Je to nutné, pokud je rozteč BGA 0.40 mm nebo menší a mezi kontakty neexistuje žádný směrovací kanál pro konvenční únik. Není to automaticky nutné pro všechny desky HDI – mnoho BGA s roztečí 0.50 mm využívá slepé průchodky umístěné mezi kontakty, nikoli uvnitř nich. Propojení s mikroprochodkami zvyšuje náklady kvůli měděné výplni a planarizaci. Nespecifikujte to bez potvrzení, že to směrování kabeláže skutečně vyžaduje.
4.2 Proč nevyplněné prostupy v kontaktní plošce snižují výtěžnost sestavy
Otevřená propojovací ploška vsává pájecí pastu do otvoru během přetavování. Pájka se nevrací zpět – smáčí stěny otvoru a zůstává uvnitř. Výsledkem je spoj BGA s nedostatkem pájky: dostatek zbytkové pájky pro zajištění kontinuity při pokojové teplotě, ale nedostatečná mechanická pevnost pro přežití vibrací nebo tepelných cyklů. Tento způsob selhání konzistentně prochází elektrickými zkouškami a rentgenovým zářením při pokojové teplotě a objevuje se pouze při návratu do původního stavu nebo při testech zrychlené životnosti.
4.3 Specifikace měděné výplně – Co musí být uvedeno ve vašich poznámkách k výrobě
Všechny čtyři tyto položky explicitně specifikujte, jinak výrobce použije výchozí hodnoty, které mohou být nesprávné:
- Umístění propojovacích plošek: Uveďte podle referenčního označení, názvu sítě nebo popisu na výrobním výkresu – ne „všechny průchody pod BGA“ (příliš nejednoznačné)
- Způsob plnění: „Měděná galvanicky pokovená výplň“ – nikoli „vyplněný otvor“ (může znamenat pryskyřičnou výplň, což je pro jemnou rozteč nedostatečné)
- Planarizace: „CMP planarizované, vyčnívání ≤15 µm nad okolní měď“ pro rozteč 0.40 mm; ≤25 µm akceptovatelné pro rozteč 0.50 mm
- Neplatná specifikace: „≤10 % plochy průřezových dutin dle IPC-6012D“ – požadujte ≤8 % pro jakoukoli aplikaci s tepelnou odolností >500 cyklů
4.4 V místech s prostupy v podložce je nutné zmenšit clonu šablony
Vyplněný výstupek otvoru (i při ≤15 µm) zabírá objem pájecí pasty. Otvor šablony pájecí pasty na BGA ploškách typu „via-in-pad“ by měl pro kompenzaci tvořit 80–90 % nominální plochy plošky. Váš montážní technik potřebuje seznam umístění otvorů pro otvory v šabloně, aby mohl správně navrhnout otvor šablony – tyto informace se automaticky nedostávají z poznámek od výrobce desky plošných spojů k montážnímu týmu.
5) CO₂ vs. UV laser: Který z nich vyžaduje váš Stack-Up
5.1 Materiální závislost
CO₂ laser (infračervené záření 10.6 µm) ablace dielektrické pryskyřice, ale odráží se od mědi – před vrtáním dielektrika pod ním je nutné předleptané měděné okénko (konformní masku). UV laser (355 nm) ablace mědi přímo a vrtá měď i dielektrikum v jediné operaci.
| Dielektrický materiál | Požadovaný laser | Minimální průměr průjezdu | Rychlost | Náklady vs. CO₂ základní hodnota |
|---|---|---|---|---|
| Standardní FR4, FR4 s vysokou teplotou topení, FR4 bez halogenů | CO₂ (standardní) | 0.10mm | 400–600 víček/min | 1.0 × |
| Polyimidové flexibilní vrstvy v tuhém a flexibilním provedení | UV preferováno, CO₂ použitelné | 0.075 mm (UV) | 200–400 víček/min | 1.15–1.25× |
| speciální nízkoztrátový laminát, PTFE-keramika | Vyžadováno UV záření | 0.075mm | 200–350 víček/min | 1.20–1.35× |
| Skleněné jádro, keramické substráty | Vyžaduje se pikosekundové UV záření | 0.025mm | 50–150 víček/min | 2.5–4.0× |
Důsledky pro návrh: Pokud vaše vysokofrekvenční sada desek plošných spojů používá v nanášených vrstvách speciální lamináty s nízkými ztrátami nebo na bázi PTFE, před dokončením sady se ujistěte, že váš výrobce má k dispozici UV laserové vybavení. Výrobci, kteří mají pouze CO₂ laser, objednávku buď odmítnou, nebo ji nahradí jiným nanášeným dielektrikem.
5.2 Hybridní panely CO₂ + UV
Některé konstrukce kombinují standardní vnitřní vrstvy FR4 se speciálním nízkoztrátovým laminátem nebo vysokofrekvenčními materiálovými záplatami pro RF sekce. Pokud dielektrikum HDI ve RF zóně není FR4, potřebuje výrobce specifické vrtací postupy pro danou zónu: UV ve speciálních nízkoztrátových laminátových zónách, CO₂ jinde. To je proveditelné, ale vyžaduje explicitní vyznačení hranic zón na výrobním výkresu. Nejasné poznámky jako „speciální nízkoztrátový laminátový záplatek ve RF oblasti“ nutí CAM inženýra k hádání – a ten použije konzervativní nastavení, která nejsou optimální pro žádnou zónu.
6) Jak CAM inženýři zpracovávají vaše soubory pro laserové vrtání – a co jim v tom pomáhá
6.1 Čtyři věci, které CAM inženýrství dělá s vašimi HDI soubory
Pochopení pracovního postupu CAM vám umožňuje připravit soubory, které jdou přímo do produkce, místo aby musely být spouštěny 24–48hodinové kontrolní cykly:
Krok 1 – Ověření vrstvení. CAM inženýr zkontroluje, zda zadané dielektrické tloušťky produkují správné hodnoty impedance A ZÁROVEŇ podporují poměry stran prostupů v návrhu. Pokud jste zadali prepreg pouze podle čísla stylu (ne vytvrzenou tloušťku), CAM inženýr použije pro daný styl výchozí tovární variantu – která se může lišit od toho, co váš EDA nástroj předpokládal pro výpočet impedance.
Krok 2 – Extrakce párů vrstev slepých průchodů. Program pro laserové vrtání se sestavuje extrakcí tvarů průchodů, které se objevují na jedné vrstvě, ale ne na opačné. Pokud váš návrh obsahuje slepé průchody spojující nesousední vrstvy (nejčastější chyba návrhu HDI), pak se problém zasekne právě zde – poté, co jste den čekali na cenovou nabídku.
Krok 3 – Mapa kompenzace registrace. Nerovnoměrná hustota mědi napříč vnitřními vrstvami způsobuje nerovnoměrné roztažení panelu během laminace, což posouvá skutečné polohy mědi od souřadnic CAD. CAM vypočítá mapu zkreslení pro celý panel a předem odsadí pozice laserových vrtáků pro kompenzaci. Vnitřní vrstvy s velmi nerovnoměrným rozložením mědi (80 % uprostřed, 20 % na okrajích) činí tento model méně přesným a zvyšují chybu polohy.
Krok 4 – Generování oken konformní masky. Pro vrtání CO₂ generuje CAM okna z leptání mědi kolem každého místa zaslepení průchodu – průměr okna = průměr průchodu + 50–75 µm na každé straně. Pokud váš návrh vnější vrstvy kontaktní plošky neponechává kolem těchto oken dostatek mědi, CAM označí okrajovou geometrii.
6.2 Co zahrnout do souborů, abyste se vyhnuli vzájemné komunikaci
- Tloušťka vytvrzeného dielektrika na vrstvu, nejen prepregový typ: „1080 prepreg, vytvrzený 60µm ±5µm“ – nikoli „1080“. Toto blokuje výpočet poměru stran a impedance současně.
- Zaslepení pomocí explicitně uvedených párů vrstev: „Slepé průchody Vrstva 1→Vrstva 2 (obě strany)“ v poznámkách k výrobě. CAM inženýři viděli dostatek nesprávně specifikovaných párů vrstev, takže explicitní volání zabrání požadavku na kontrolu.
- Identifikovaná umístění propojovacích plošek: Seznam podle referencí, názvu sítě nebo označeného PDF. Bez tohoto postupu CAM použije standardní proces plnění – což může být pryskyřičná zátka, nikoli měděná výplň.
- Poznámka k vyrovnání mědi pro řídké vrstvy: Pokud je vrstva záměrně řídká (30 % mědi z důvodů impedance), výslovně to poznamenejte, aby ji CAM inženýr neoznačil jako možnou konstrukční chybu.
6.3 Co způsobuje největší zpoždění při kontrole
- Soubor pro vrtání slepých průchodů nerozlišuje, které průchody končí na které vrstvě – CAM musí rekonstruovat z překrývající se geometrie
- Stack-up specifikuje prepreg pouze podle stylu – zpracovatel musí potvrdit, která varianta je skladem a zda splňuje poměr stran
- Průchodky v podložce a standardní slepé průchodky se neliší – výrobce nemůže určit požadavky na proces plnění
- Specifikace impedance odkazuje na rovinnou vrstvu, která v odeslaném souboru neexistuje.
Žádný z nich nevyžaduje změnu designu. Vyžadují dokumentaci, která zabere 30 minut a ušetří 48 hodin.
7) Faktory nákladů na laserové vrtání: Co ovlivňuje vaši cenovou nabídku HDI nahoru nebo dolů
7.1 Pět proměnných, které ovlivňují cenu
Proměnná 1 – Počet propojení. Čas laserového obrábění je úzkým hrdlem HDI. 6 000 slepých propojení na panel vrtá 3× déle než 2 000. Optimalizace návrhu – použití zakopaných průchozích otvorů místo skládaných řetězců slepých propojení, sdílení propojení mezi sousedními signálovými páry – přímo snižuje počet propojení a náklady.
Proměnná 2 – Průměr propojovacích otvorů a počet zásahů. Propojovací otvor o průměru 0.10 mm potřebuje 6–10 laserových zásahů (trepanační vzor). Propojovací otvor o průměru 0.15 mm potřebuje 3–5. Na panelu s 3 000 propojovacími otvory se změnou těch, které nevyžadují 0.10 mm, na 0.15 mm ušetří zhruba 30–40 % času laserového stroje. Skutečné a měřitelné snížení nákladů.
Proměnná 3 – Počet laminovacích cyklů. Každý cyklus přidává 2–3 dny a úměrné náklady. Typ I (2 cykly) → Typ II (3 cykly) → Typ III (4+ cykly) přidávají přibližně 25–35 % za každý další cyklus.
Proměnná 4 – Požadavek na měděnou výplň. Galvanické pokovování mědí pro vrstvené propojovací otvory prodlužuje dobu trvání jednoho plnicího cyklu o 18–30 hodin. Pokud ve vašem trasování fungují střídavě rozmístěné propojovací otvory (horizontální odsazení ≥0.20 mm mezi sousedními páry), eliminace požadavku na výplň ušetří 20–35 % nákladů na HDI na vrstvu.
Proměnná 5 – Typ laseru. CO₂ je standardní poplatek. UV laser (vyžadovaný pro dielektrika jiná než FR4) přidává 15–25 %. Počítejte s tím, pokud váš systém používá v nanášených vrstvách speciální lamináty s nízkými ztrátami nebo na bázi PTFE.
7.2 Index nákladů podle typu sestavení
| Typ sestavení | Laminovací cykly | Cena vs. standardní MLB | Typická dodací lhůta |
|---|---|---|---|
| Standardní vícevrstvá (bez HDI) | 1 | 1.0 × | 5–7 dny |
| Typ I (1+N+1), střídavě uspořádané průchody | 2 | 1.5–1.8× | 8–11 dny |
| Typ I + měděná výplň v kontaktní plošce | 2 | 1.8–2.2× | 9–12 dny |
| Typ II (2+N+2), střídavě | 3 | 2.0–2.5× | 11–14 dny |
| Typ II, vrstvené měděné prostupy | 3 | 2.5–3.2× | 13–16 dny |
| Typ III / Anylayer HDI | 4+ | 3.5–5.0× | 14–21 dny |
8) 8 designových chyb, které se odhalí při DFM Review
Tyto se nejčastěji objevují v recenzích HDI DFM. Všechny jsou opravitelné před výrobou – žádné nevyžadují úplnou změnu trasy.
- Zaslepení propojením nesousedních vrstev. Slepý přechod z L1 do L3 v konstrukci typu I není vyrobitelný – laser se zastaví na prvním měděném vodiči, na který narazí (L2). Oprava: dva sekvenční slepé přechody pomocí střídavé nebo vrstvené konfigurace.
- Poměr stran nad 0.8:1 kvůli nesprávnému prepregu. Typicky způsobeno specifikací prepregu 2116 (vytvrzuje na 110–130 µm) s průchodkami 0.10 mm. Oprava: přepněte prepreg typu 1080 při vytvrzené tloušťce 60–70 µm.
- 1 unce mědi na vrstvách HDI. Zhoršuje kvalitu okna konformní masky a zvyšuje efektivní minimální průměr průchodu na 0.12–0.13 mm. Oprava: v poznámkách k výrobě uveďte ½ oz (17 µm) mědi na nanášených vrstvách.
- Pozemní plochy o velikosti absolutně minimální bez rezervy. Jakákoli odchylka registrace způsobuje průraz. Oprava: použijte hodnoty doporučené pro produkci v části 2.2.
- Propojovací ploška není v poznámkách k výrobě uvedena. Výrobce aplikuje standardní pryskyřičnou zátku na všechny slepé průchodky; umístění průchodek v kontaktní plošce se zpracovává nesprávně. Oprava: explicitně uveďte umístění průchodek v kontaktní plošce s měděnou výplní a zadanou planarizací CMP.
- Stohované průchody tam, kde by fungovalo střídavé uspořádání. Zbytečné zvyšování nákladů na měděnou výplň a více než 30 hodin zpracování. Oprava: zkontrolujte, zda je dosažitelné horizontální odsazení 0.20 mm mezi páry propojení – pokud ano, přepněte na střídavé uspořádání.
- Tloušťka dielektrika není specifikována, pouze prepreg. Výrobce používá svou aktuální variantu, která se může lišit od 75 µm předpokládaných vaším EDA nástrojem. Oprava: specifikujte tloušťku vytvrzeného dielektrika na vrstvu s tolerancí.
- Nerovnováha hustoty mědi vytváří riziko posunu registrace. Vnitřní vrstvy s <25 % mědi na jedné polovině způsobují nerovnoměrné roztahování panelu a akumulaci chyb registrace napříč cykly laminace. Oprava: do řídkých oblastí přidejte šrafovanou měděnou výplň – nemusí se připojovat k žádné síti.
8.1 Infrastruktura pro laserové vrtání společnosti Highleap
Společnost Highleap Electronics poskytuje kompletní výrobní kapacity HDI:
- CO₂ laser: 6 systémů, minimum 0.10 mm, 400–600 vinutí/min, proces konformní masky pro FR4 a všechny lamináty kompatibilní s FR4
- UV laser: 2 systémy, minimálně 0.075 mm, přímá ablace mědi — speciální laminát s nízkými ztrátami, PTFE, kompatibilní s polyimidem
- Měděná výplň: Elektrolyticky pokovená měděná výplň s CMP do vyčnívání ≤15 µm; specifikace pórů ≤8 % (překračuje třídu 3 IPC-6012D ≤10 %)
- Typy sestavení: Typ I až typ III, libovolná vrstva HDI až 4 vrstvy na plochu, hybridní tuhý-flexibilní HDI
- Recenze DFM: Každá cenová nabídka HDI zahrnuje kontrolu poměru stran, ověření párů vrstev a kontrolu požadavku na měděnou výplň do 24 hodin – s konkrétními doporučeními k opravě, nikoli s příznaky odmítnutí.

doporučené příspěvky
Služby montáže vysokofrekvenčních desek plošných spojů
Highleap Electronics poskytuje vysokofrekvenční osazování desek plošných spojů...
Výrobce osazování desek plošných spojů na klíč
Highleap Electronics je firma zabývající se montáží desek plošných spojů na klíč...

Výrobce osazování desek plošných spojů v Číně
Highleap Electronics je výrobce desek plošných spojů v...

Sestavení plošných spojů síťového přepínače: Testování Ethernetu, PoE a portů
Osazování desek plošných spojů síťových přepínačů ve společnosti Highleap Electronics přináší...
Jak získat cenovou nabídku na desky plošných spojů
Provedeme pro vás analýzu DFM/DFA a ozveme se vám se zprávou. Své soubory můžete bezpečně nahrát prostřednictvím našich webových stránek. Pro vypracování cenové nabídky potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Kromě výroby desek plošných spojů nabízíme komplexní škálu elektronických služeb, včetně návrhu desek plošných spojů, výroby desek plošných spojů a komplexních řešení. Ať už potřebujete pomoc s prototypováním, ověřováním návrhu, zajištěním zdrojů součástek nebo hromadnou výrobou, poskytujeme komplexní podporu, abychom zajistili úspěch vašeho projektu.
Pro služby PCBA prosím poskytněte kusovník (BOM) a případné konkrétní montážní pokyny. Nabízíme také analýzy DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže a zajištění plynulého výrobního procesu.