
Páječka pro plošné spoje: Průvodce výběrem
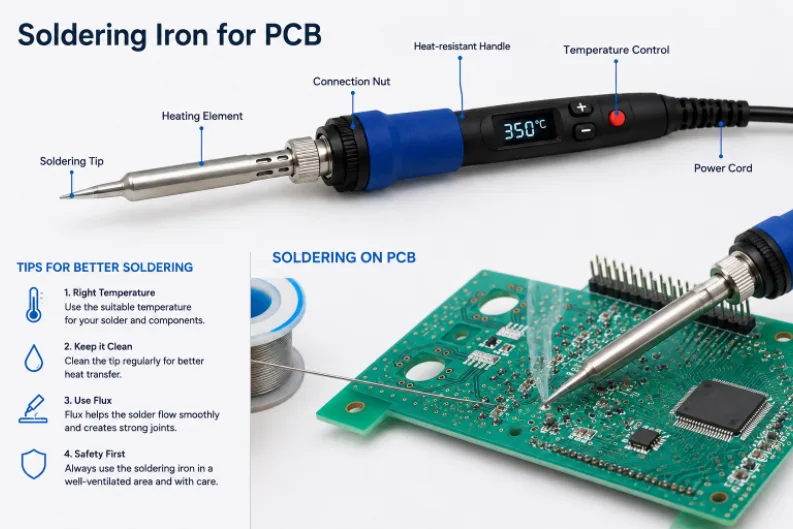
Obrázek 1. páječka pro plošné spoje
Nejlepší páječka pro práci s deskami plošných spojů je páječka s regulovaným výkonem v rozsahu 40–80 W s dobrou tepelnou rekuperací, vyměnitelnými jemnými hroty a uzemněným (elektrostaticky chráněným) hrotem. Výkon určuje, jak rychle se páječka znovu zahřeje po dotyku spoje, nikoli jak se zahřeje – a stabilní, nastavitelná teplota chrání kontaktní plošky a součástky. Tato příručka přesně vysvětluje, na co se zaměřit, jaké typy páječek jsou k dispozici, správnou teplotu a hrot pro práci s deskami plošných spojů a techniku pájení, která vytváří čisté spoje, a také to, kde ruční pájení ustupuje strojové montáži.
Na co se zaměřit při výběru páječky pro práci s deskami plošných spojů
Desky plošných spojů jsou neúprosné: měděné plošky fungují jako chladiče a příliš mnoho tepla je nadzvedne nebo zničí citlivé součástky. Vlastnosti, které jsou pro práci s deskami plošných spojů důležité, se týkají ovládání a dodávání tepla , nikoli hrubého výkonu.
| vlastnost | Co hledat | Proč je to důležité |
|---|---|---|
| Řízení teploty | Nastavitelné a stabilní (±2–10 °C); digitální nebo magnetické/Curieovo-hrotové ovládání | Zabraňuje přehřátí a umožňuje porovnávat olovnaté a bezolovnaté benzíny |
| Výkon / tepelná rekuperace | 40–80 W s rychlou regenerací po dotyku kloubu | Udržuje hrot na požadované teplotě na velkých ploškách a zemnících ploškách |
| Vyměniteln | Řada jemných sekáčových a kuželových hrotů, které lze snadno vyměnit | Jedna žehlička pokrývá práci s průchozími otvory, SMD a jemným roztečem |
| ESD-bezpečný / uzemněný hrot | Uzemněný hrot a rukojeť odolná proti elektrostatickému výboji | Chrání integrované obvody citlivé na statickou elektřinu před únikem špiček |
| Ergonomie a stojan | Lehká, štíhlá rukojeť; stabilní stojan s čističem hrotů | Zlepšuje přesnost a bezpečnost na malých podložkách |
Levná žehlička s pevnou teplotou může fungovat pro občasné spojování drátů, ale pro skutečnou práci s deskami plošných spojů je žehlička s regulovanou teplotou a dobrou regenerací to, co eliminuje většinu frustrace a rizika pro vaši desku.
Typy páječek (a oblíbené modely)
- Základní žehlička na tužky — žehlička s pevným výkonem a bez regulace teploty. Levná, dobrá na hrubé dráty, ale špatná volba pro choulostivé žehlicí desky.
- Stanice s řízenou teplotou — základní jednotka se žehličkou a nastavitelnou teplotou. Standardní doporučení pro práci s deskami plošných spojů. Mezi široce používané příklady patří stanice Hakko FX-888D a FX-951, Weller WE1010 a JBC.
- Chytré / přenosné žehličky — kompaktní žehličky napájené přes USB-C nebo stejnosměrný proud s rychlým zahříváním a regulací teploty na rukojeti, jako například Pinecil a TS100/TS101. Vhodné pro sady, opravy v terénu a malé žehlicí desky.
- Horkovzdušná přepracovací stanice — fouká horký vzduch, místo aby se dotýkal spoje; používá se pro opravy SMD a BGA součástek, demontáž a výměnu povrchově montovaných součástek. Doplněk k železu, nikoli jeho náhrada.
Pro většinu lidí, kteří staví nebo opravují desky, je ideální volbou stanice s regulovanou teplotou středního rozsahu a malého výběru trysek. Horkovzdušnou stanici přidávejte pouze tehdy, když provádíte pravidelné povrchové úpravy.
Nejlepší teplota pro pájení desky plošných spojů
Nastavte teplotu žehličky nad bod tání pájky, aby se teplo do spoje rychle přenášelo – ale ne tak vysoko, abyste poškodili desku. Správné nastavení závisí hlavně na tom, zda používáte olovnatou nebo bezolovnatou pájku.
| Pájka | Typická teplota hrotu | Poznámky |
|---|---|---|
| Olovnatý (Sn63/Pb37, 60/40) | 315–370 °C (600–700 °F) | Taví se při 183 °C; nejsnadněji se s ním pracuje |
| Bez olova (SAC305, Sn100C) | 350–400 °C (660–750 °F) | Taví se při ~217 °C; větší spoje mohou vyžadovat až ~425 °C |
| Velké kontaktní plošky / zemnící plochy | Směrem k horní hranici rozsahu | Použijte větší hrot sekáče, než jen více tepla |
| Jemný rozteč / malý SMD | Spodní hranice rozsahu | Chrání drobné součástky; pracuje rychle |
Cílem je vytvořit každý spoj za 1–3 sekundy. Pokud to nedokážete, mírně zvyšte teplotu nebo přejděte na trysku s větší tepelnou kapacitou – delší zahřívání žehličky na spoji prkna spálí.
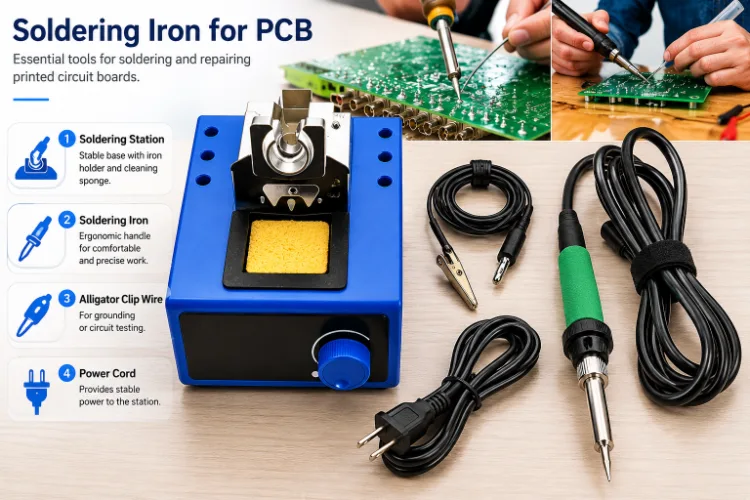
Obrázek 2. Páječka pro detaily desek plošných spojů
Výběr správného pájecího hrotu
Tvar hrotu ovlivňuje výsledky více, než většina začátečníků očekává, protože hrot je to, co ve skutečnosti přenáší teplo do spoje.
- Hrot dláta — plochá, široká plocha, která efektivně přenáší teplo. Nejlepší univerzální hrot pro obrábění otvorů a většinu SMD prací; zvolte šířku blízkou velikosti kontaktní plošky.
- Kónický / jemný hrot — ostrý hrot pro úzké spáry s jemným roztečem. Přesný, ale přenáší méně tepla, takže je pomalejší na větších spojích.
- Zkosení / špička kopyta — zkosená plocha, která drží malou kuličku pájky; vynikající pro pájení řad pinů s jemnou roztečí pájením.
Běžná sada obsahuje jeden jemný sekáč pro každodenní práci, malý kuželový dláto pro těsný přístup a zkosený břit pro pájení tahem. Udržujte hroty čisté a pocínované – zčernalý, nepocínovaný hrot přestává přenášet teplo a je obvyklým důvodem, proč žehlička „už netaví pájku“.
Jak správně pájet desku plošných spojů
Dobrá technika je stejně důležitá jako železo. Základní spoj s průchozím otvorem:
- Cínujte špičku — na čistý hrot roztavte trochu pájky, aby se teplo dobře přenášelo.
- Zahřívejte spoj, ne pájku — dotkněte se hrotem kontaktní plošky i vývodu součástky po dobu přibližně jedné sekundy.
- Přiveďte pájku do spoje — naneste pájku na zahřátou plošku/vodič (ne na hrot) tak, aby obtékala spoj a smáčela oba povrchy.
- Odstraňte pájku a poté železo — nechte spoj vytvořit hladký, lesklý kužel. Dobrý spoj vypadá jako malá sopka, ne jako koule.
- Nehýbejte kloubem zatímco chladne, jinak může být zrnitý (studený kloub).
U součástek montovaných na povrch nejprve pocínujte jednu kontaktní plošku, umístěte součástku, připevněte ji a poté připájejte zbývající piny – přidání tavidla výrazně usnadňuje práci s jemnou roztečí. Po pájení zastřihněte vývody z otvoru a v případě potřeby očistěte zbytky tavidla.
Časté chyby, které poškozují desky
- Příliš mnoho tepla po příliš dlouhou dobu — zvedá polštářky a stopy. Používejte správnou teplotu a větší trysku, ne delší dobu působení.
- Špinavý, nepocínovaný hrot — přenáší málo tepla, což vede ke studeným spárám; pravidelně čistěte a cínujte.
- Zahřívání pájky místo spoje — vytváří skvrny, které se usazují na povrchu, aniž by se smáčely.
- Žádný tavidlový materiál na oxidovaných nebo jemně roztečných svarech — pájka neteče; přidejte vhodné tavidlo pro elektroniku.
- Neuzemněné železo na citlivých integrovaných obvodech — hrozí poškození elektrostatickým výbojem; použijte uzemněnou žehličku odolnou proti elektrostatickému výboji (ESD).
Příslušenství, které usnadňuje pájení desek plošných spojů
Žehlička je pouze součástí funkčního zařízení. Několik levného příslušenství má velký vliv na výsledky a bezpečnost:
- Pájka — tenký (0.5–0.8 mm) tavidlový drát; pro snadnější použití olovnatý drát s průměrem olovnaté oceli 60/40 nebo 63/37, v případě potřeby bezolovnatý drát SAC305.
- Proudění — gelové tavidlo ve stříkačce bez nutnosti čištění pro SMD a opravy; dramaticky zlepšuje smáčení při práci s jemným roztečem.
- Odpájecí opletení (pájecí knot) a/nebo pájecí přísavka — pro odstraňování pájky a upevňování můstků.
- Čistič hrotů — čistič mosazné vlny (šetrnější k hrotu) nebo vlhká houba.
- Pomocné ruce / Držák DPS — uvolňuje obě ruce a stabilizuje malé desky.
- Odsávač výparů nebo dobré větrání — výpary tavidla jsou dráždivé a neměly by se vdechovat.
- Isopropylalkohol (IPA) a štětec — k čištění zbytků kalafuny a kontrole spojů.
S teplotně řízenou žehličkou, správným hrotem, pájkou, tavidlem a způsobem uchycení desky se téměř jakýkoli prototyp nebo oprava stane zvládnutelnou.
Když ruční pájení není ten správný nástroj
Dobrá pájecí deska je ideální pro prototypy, opravy, jednorázové výrobky a učení. Je to však špatný nástroj, pokud deska obsahuje desítky součástek s jemnou roztečí, skryté spoje pod BGA nebo je třeba ji vyrábět ve velkém množství s konzistentní a kontrolovatelnou kvalitou. V tomto okamžiku je strojová montáž – nanášení pájecí pasty pomocí šablony, pick-and-place a reflow – rychlejší a mnohem spolehlivější než pájecí deska.
Společnost Highleap Electronics , čínský výrobce desek plošných spojů a desek plošných spojů (PCB), se přesně o tento přechod stará. Jakmile je váš ručně vyrobený prototyp připraven k velkému měření, provede se SMT montáž a pájení reflow desek plošných spojů na klíč, přičemž se spoje ověřují AOI a rentgenovým zářením – včetně spojů BGA a QFN, kam se žádné železo nedostane. Před první sestavením se provede DFM kontrola, zda je návrh připraven.
Páječka pro plošné spoje – nejčastější dotazy
Jaký výkon páječky je nejlepší pro práci s plošnými spoji?
40–80 W s teplotně řízenou stanicí. Výkon určuje, jak rychle se hrot po dotyku se spojem zahřeje; pro čisté spoje desek plošných spojů je důležitá právě tato obnova, nikoli vyšší maximální teplota.
Jakou teplotu mám nastavit pro pájení desky plošných spojů?
Zhruba 315–370 °C (600–700 °F) pro pájku s obsahem olova a 350–400 °C (660–750 °F) pro pájku bez olova, přičemž velké spoje někdy vyžadují až asi 425 °C. Snažte se vytvořit každý spoj za 1–3 sekundy.
Potřebuji pájecí stanici, nebo stačí obyčejná žehlička?
Pro občasné zapojení postačí základní pájecí lišta. Pro práci s deskami plošných spojů – zejména SMD a jemně prořezávané desky – se vyplatí použít teplotně řízenou stanici s dobrou tepelnou rekuperací a vyměnitelnými hroty, která chrání vaši desku.
Který pájecí hrot je nejlepší pro desky plošných spojů?
Sekáčový hrot pro běžné práce, protože jeho plochá plocha efektivně přenáší teplo; jemný kuželový pro úzká místa s jemným roztečem; a zkosený/kopýtový hrot pro pájení řad pinů tažením. Šířku hrotu přizpůsobte plošce.
Proč se moje páječka už netaví a nepájí?
Obvykle se jedná o znečištěný, zoxidovaný, nepocínovaný hrot, který již nepřenáší teplo. Očistěte jej čisticím prostředkem na mosaznou vlnu nebo vlhkou houbou a znovu jej pocínujte čerstvou pájkou; pokud je hrot silně opotřebovaný, vyměňte ho.
Mohu pájet SMD součástky běžným železem?
Ano, pro mnoho SMD součástek, s použitím jemného hrotu a tavidla: pocínujte jeden kontakt, umístěte součástku, připevněte ji a poté připájejte zbytek. Součástky s velmi jemnou roztečí nebo BGA se lépe vyrábějí v horkovzdušné opravárenské stanici nebo reflow montáží.
Je snazší ručně pájet olovnatou nebo bezolovnatou pájku?
Olovnaté (Sn63/Pb37) je snazší – taví se při nižší teplotě (183 °C) a snadněji se smáčí. Bezolovnaté sádro je vyžadováno pro většinu komerčních produktů a vyžaduje mírně vyšší teplotu hrotu a pro něj dimenzované tavidlo.
Jak udržuji hrot páječky v dobrém stavu?
Před a po každém spoji jej očistěte mosaznou vlnou nebo vlhkou houbou, pokaždé, když je nečinný, jej pocínujte trochou čerstvé pájky a nezahřívejte jej na více, než je nutné. Dobře udržovaný hrot správně přenáší teplo a vydrží mnohem déle; životnost hrotu se rychle zkracuje, jakmile oxiduje a pájka přestane lepit.

doporučené příspěvky

Výroba desek plošných spojů TMM
Obsah Rozsah výroby desek plošných spojů TMM pro RF a...

RT duroid 6002 PCB Quote and Stackup
Tato stránka vlastní úkol definice cenové nabídky a stackupu...

Výroba desek plošných spojů filtrů TMM6
ObsahProč konstruktéři mikrovlnných filtrů používají...

Taconic RF 35 vs. RO4350B DPS
ObsahRF-35 vs. RO4350B Zadávání veřejných zakázek a...
Jak získat cenovou nabídku na desky plošných spojů
Provedeme pro vás analýzu DFM/DFA a ozveme se vám se zprávou. Své soubory můžete bezpečně nahrát prostřednictvím našich webových stránek. Pro vypracování cenové nabídky potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Pro služby PCBA prosím poskytněte kusovník (BOM) a případné konkrétní montážní pokyny. Nabízíme také analýzy DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže a zajištění plynulého výrobního procesu.