
Výrobce a výrobní proces pevných flexibilních desek plošných spojů

Výroba tuhých a flexibilních desek plošných spojů kombinuje výrobu tuhých desek plošných spojů a zpracování flexibilních obvodů v jedné integrované struktuře desky. Ve srovnání se standardní výrobou tuhých desek plošných spojů je tento proces náročnější, protože musí v rámci stejného produktu řídit dva velmi odlišné materiálové systémy. Tuhé části musí poskytovat rozměrovou stabilitu a pevnost v sestavě, zatímco flexibilní části musí zachovat ohybatelnost, odolnost proti únavě a dlouhodobou spolehlivost propojení.
Z tohoto důvodu zahrnují kroky výroby tuhých a flexibilních desek plošných spojů mnohem více než jen pouhé spojení flexibilního obvodu s pevnou deskou. Celý proces zahrnuje přípravu pevného a flexibilního materiálu, vytvoření samostatných obvodů, laminaci krycí vrstvy, vícevrstvé spojení, sekundární vrtání, metalizaci, zobrazování vnější vrstvy, pájecí masku, profilování, testování a závěrečnou kontrolu. Každá fáze musí být pečlivě kontrolována, aby se zajistilo, že pevné a flexibilní části fungují společně jako jeden spolehlivý hotový výrobek.
Ve společnosti Highleap Electronics je náš pracovní postup výroby pevných a flexibilních desek plošných spojů postaven na stabilitě procesu, kompatibilitě materiálů a spolehlivém propojení mezi pevnými a flexibilními částmi. To je obzvláště důležité pro produkty, které musí splňovat požadavky na kompaktní balení i dlouhodobou mechanickou spolehlivost.
Materiály používané při výrobě pevných a flexibilních desek plošných spojů
Konstrukce desek plošných spojů s pevnou a flexibilní konstrukcí využívá jak flexibilní materiály pro obvody, tak i pevné materiály pro desky plošných spojů. Kompatibilita materiálů je klíčovou součástí procesu, protože různé materiály reagují odlišně na teplo, tlak, vrtání a rozměrové pohyby během výroby.
Materiály flexibilních profilů
- Polyimid PI: Nejrozšířenější flexibilní základní materiál díky své vynikající tepelné odolnosti, flexibilitě, chemické stabilitě a dielektrickým vlastnostem.
- Polyester PET: Levnější alternativa používaná v méně náročných aplikacích, i když nabízí nižší teplotní odolnost než polyimid.
- Válcovaná žíhaná měď RA: Obvykle se preferuje pro ohybové oblasti, protože poskytuje lepší tažnost a odolnost proti únavě během ohybu.
- Elektrolyticky nanesená ED měď: Ekonomičtější, ale obecně méně vhodná pro dynamické ohýbání než měď RA.
- Lepicí systémy: V závislosti na konstrukci flexibility a požadavcích na laminaci se používají akrylová a epoxidová lepidla.
- Bezlepkové flexibilní jádro: Používá se pro tenčí konstrukce, lepší flexibilitu a lepší tepelné vlastnosti.
- Krycí vrstva: Obvykle je přes ohebné obvody nanesena polyimidová fólie, která zajišťuje izolaci, mechanickou ochranu a odolnost vůči vlivům prostředí.
- Výztuhy: V případech, kdy je potřeba lokální opora, se přidávají PI, FR4, nerezová ocel nebo jiné výztužné materiály.
Materiály tuhých profilů
- Jádro FR4: Nejběžnější tuhý základní materiál pro strukturální podporu a rozměrovou stabilitu.
- Prepreg: Používá se k lepení tuhých vícevrstvých konstrukcí.
- Prepreg bez průtoku: Často se používá v rigid-flex laminaci, aby se zabránilo nadměrnému toku pryskyřice do ohebných oblastí.
- Měděná fólie: Používá se k vytvoření vodivých vrstev v tuhých částech desky.
Konečná tuhá a ohebná konstrukce musí být navržena a vyrobena s ohledem na interakci těchto materiálů, zejména v přechodových oblastech, kde se setkávají tuhé a ohebné zóny. V projektech, kde je konstrukce ohebného profilu hlavním výkonnostním faktorem, je materiálová strategie úzce spojena i s požadavky na konstrukci ohebných desek plošných spojů .
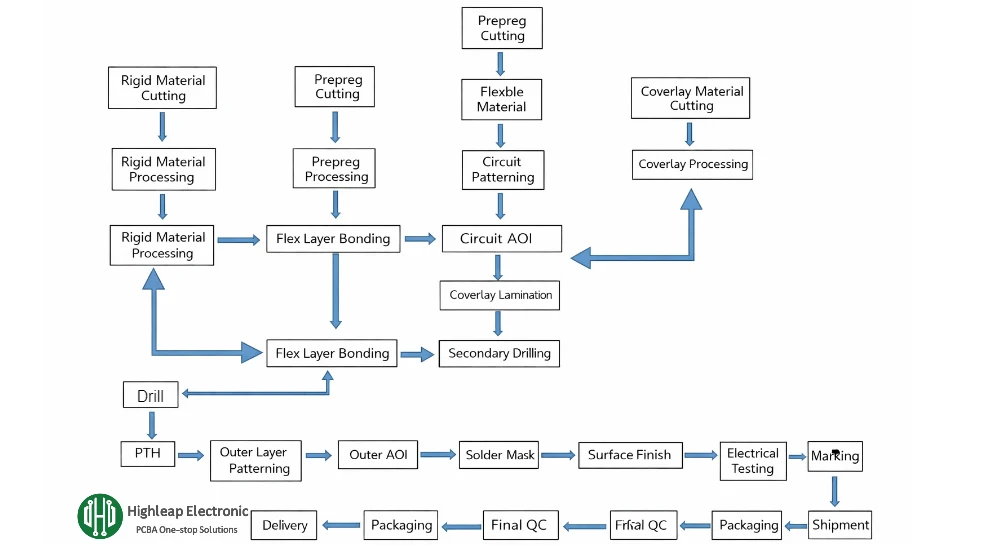
Kroky k výrobě pevné flexibilní desky plošných spojů
- Řezání tuhého materiálu: Velké pevné laminátové panely s měděným potahem se řežou na plechy výrobní velikosti podle plánu stohování a panelizace. Tato fáze zajišťuje, že pevné materiály jsou připraveny tak, aby odpovídaly výrobnímu postupu a požadavkům na nástroje.
- Řezání flexibilního materiálu: Původní materiály z rolí použité pro flexibilní profily, jako je polyimidový substrát, lepidlo, krycí vrstva a výztužné materiály PI, se nařežou na požadovanou pracovní velikost. Tato příprava je důležitá, protože flexibilní materiály jsou tenčí a rozměrově citlivější než tuhé lamináty.
- Primární vrtání: Počáteční vrtání se provádí za účelem vytvoření otvorů pro nástroje, vyrovnávací otvory a otvory pro elektrické propojení, které jsou potřeba v raných fázích konstrukce. Přesnost otvorů v této fázi ovlivňuje pozdější registraci a spolehlivost pokovování.
- Ošetření černé díry nebo vodivé díry: Na stěny otvoru se aplikuje vodivá úprava, aby mohla začít metalizace. V některých procesních postupech se k přípravě vyvrtaných otvorů pro následné mědění používá vodivá úprava na bázi uhlíku.
- Primární mědění: Měď se nanáší a pokovuje na stěny otvorů a povrch desky, aby se zajistila vodivost a připravil panel pro zobrazování a tvorbu obvodů.
- Zarovnání expozice: Filmová grafika je po suché laminaci přesně zarovnána s vyvrtaným panelem. Správné zarovnání je nezbytné, aby vzor obrazu odpovídal umístění otvorů a zamýšlenému rozvržení obvodu.
- Rozvíjející se: Neexponovaná suchá vrstva se odstraní a na povrchu desky zůstane pouze zobrazený rezistový vzor.
- Leptání: Nechráněná měď je chemicky odleptána, čímž zůstávají stopy a kontaktní plošky definované vzorovaným rezistem.
- Inspekce AOI: Automatizovaná optická kontrola se provádí za účelem detekce přerušených obvodů, zkratů, nedoleptání, přeleptání a dalších vad vedení, než panel pokračuje do dalších fází zpracování.
- Flexibilní krycí vrstva (laminace): Na ohebné obvody se nanáší ochranná krycí fólie, která zabraňuje oxidaci, zajišťuje izolaci a zachovává flexibilitu produktu. Tato fáze je jedním z určujících rozdílů mezi zpracováním flexibilních obvodů a zpracováním pevných desek plošných spojů.
- Lisování krycí vrstvy: Krycí vrstva a případné výztužné materiály jsou spojeny za použití kontrolovaného tepla a tlaku, aby krycí vrstva správně přilnula bez bublin, vrásek nebo nedostatečného utěsnění kolem obvodových ploch.
- Děrování: Částečně zpracovaný flexibilní pracovní panel se v závislosti na konstrukci výrobku nařeže nebo vyseká na požadovanou mezilehlou velikost pomocí mechanických děrovacích nástrojů nebo odpovídajícího procesního zařízení.
- Sekundární rozložení: Připravené flexibilní a pevné laminované profily se stohují podle struktury pevných a flexibilních vrstev. Správné uspořádání je nezbytné pro zachování vyrovnání a zajištění stabilní konečné laminované struktury.
- Sekundární laminace: Naskládané pevné a flexibilní materiály jsou laminovány dohromady do jedné integrované panelové struktury. V této fázi se používají pečlivě vybrané prepregy a spojovací materiály k dosažení strukturální pevnosti v pevných zónách a zachování flexibility v požadovaných oblastech.
- Sekundární lisování: Ve vakuu a řízeném tepelném tlaku se tuhá a flexibilní svazek spojí do jednotné lepené struktury. Tento proces musí zabránit vzniku dutin, delaminaci, přetečení pryskyřice a nesprávnému zarovnání a zároveň zachovat integritu tuhých i flexibilních částí.
- Sekundární vrtání: Do laminované tuho-flexibilní struktury se vyvrtají další otvory, aby se vytvořila požadovaná elektrická propojení mezi tuhou a flexibilní vrstvou v konečné konstrukci desky.
- Plazmové čištění: Plazmové ošetření se používá k efektivnějšímu čištění stěn a povrchů otvorů než konvenční metody mokrého čištění. To zlepšuje spolehlivost metalizace a přilnavost při pozdějším zpracování.
- Chemické nanášení mědi pro tuho-flexibilní zásobník: Do vyvrtaných otvorů se nanese tenká vrstva bezproudové mědi, aby se vytvořila počáteční vodivost v nově vytvořené propojovací struktuře.
- Elektrolytické mědění: Galvanické pokovování zvyšuje tloušťku mědi v otvorech a na povrchu, aby splňovalo požadavky na elektrickou a strukturální spolehlivost. To je klíčový krok pro kvalitu pokovení průchozích otvorů a dlouhodobou spolehlivost výrobku.
- Suchá laminace pro obvody vnější vrstvy: Na poměděný povrch desky je nalaminována vrstva fotocitlivé suché fólie, která slouží jako příprava pro přenos vzoru na vnější vrstvu.
- Expozice a vyvolávání vnější vrstvy: Obraz obvodu vnější vrstvy se přenese expozicí a neexponovaný rezist se odstraní, aby bylo možné přesně vytvořit požadovaný vnější obvod.
- Leptání vnější vrstvy: Přebytečná měď vně požadovaného obvodového vzoru se vyleptá a zanechá konečné stopy a kontaktní plošky vnější vrstvy.
- Ověření AOI obvodů vnější vrstvy: Další krok AOI se provádí po vytvoření obvodu vnější vrstvy, aby se ověřilo, že v hotovém vzoru nezůstaly žádné otevřené nebo zkratované vady.
- Sítotisk pájecí masky na pevné plochy: Pájecí maska se nanáší na pevné povrchy desek plošných spojů, aby chránila měděné obvody, zlepšila izolaci a usnadnila pozdější montážní operace.
- Expozice a vytvrzování pájecí masky: Pájecí maska je opatřena a vytvrzena tak, aby zůstala pouze v požadovaných ochranných oblastech a dosáhla stabilní přilnavosti.
- Povrchová úprava: Na odkryté kontaktní plošky se nanáší povrchová úprava, jako je ENIG, aby se zabránilo oxidaci a zlepšila se pájitelnost během montáže.
- Laserové odstraňování panelů nebo otevírání flexibilních oken: Laserové řezání lze použít k odstranění tuhého materiálu v určených oblastech, odkrytí ohebné části nebo k definování složitých přechodových struktur mezi tuhým a ohebným materiálem s vysokou přesností.
- Výztuha nebo výztužný upevnění: Ocelové kusy, výztuhy FR4, polyimidové výztuhy nebo jiné výztužné materiály se připevňují v určitých oblastech pro zvýšení lokální podpory, tloušťky nebo stability sestavy.
- Elektrické testování: Testování pomocí sondy nebo upínacího přípravku se používá ke kontrole přerušení, zkratů a problémů s kontinuitou, aby se zajistilo, že deska splňuje požadované elektrické vlastnosti.
- Sítotisk: Symboly, referenční značky, loga a identifikační informace jsou vytištěny na desku, aby usnadnily pozdější montáž, kontrolu a sledovatelnost.
- CNC frézování nebo finální profilování: CNC frézování nebo směrování se používá k obrábění finálního obrysu desky dle rozměrů a požadavků zákazníka na tolerance.
- Závěrečná kontrola kvality FQC: Hotová pevně-flexibilní deska plošných spojů (PCB) prochází kompletní kontrolou vzhledu, ověřením rozměrů, kontrolou zpracování a strukturálním hodnocením dle interních norem kvality a požadavků zákazníka.
- Balení a doprava: Schválené desky jsou baleny s antistatickou ochranou, kontrolou vlhkosti a vhodnými přepravními ochrannými opatřeními a poté jsou skladovány nebo odesílány dle požadavků zákazníka.
Jak je výrobní tok v praxi obvykle rozdělen
Ačkoli lze celý proces popsat jako dlouhý postupný sled kroků, výroba pevných a flexibilních desek plošných spojů se obvykle provádí v několika hlavních výrobních fázích:
- Fáze přípravy materiálu: Pevné a flexibilní materiály jsou řezány, organizovány a připravovány k oddělenému zpracování.
- Fáze formování flexibilního obvodu: Pro flexibilní část je provedeno vrtání, vodivé ošetření, zobrazování, leptání, AOI a laminace krycí vrstvy.
- Fáze tuho-flexibilního spojení: Pevné a ohebné profily jsou naskládány, laminovány a slisovány do jedné struktury.
- Sekundární propojovací fáze: Vrtání, plazmové čištění, nanášení mědi a pokovování mědí se používá k vytvoření spolehlivého elektrického propojení skrz laminovanou strukturu.
- Fáze dokončení vnější vrstvy: Vnější obvody, pájecí maska, povrchová úprava, profilování a značení jsou dokončeny.
- Fáze ověřování: Testování, závěrečná kontrola a balení zajišťují, že je produkt připraven k odeslání nebo montáži.
Tento postupný pohled pomáhá zákazníkům pochopit, proč tuhé a flexibilní desky plošných spojů vyžadují delší a přísněji kontrolované výrobní postupy než běžné tuhé desky. U programů v rané fázi to je také důvod, proč mnoho týmů začíná s výrobou prototypu desek plošných spojů, než přejdou k hromadné výrobě.

Proč je výroba pevných flexibilních desek plošných spojů obtížnější než výroba standardních desek plošných spojů
Výroba tuhých a flexibilních desek plošných spojů je složitější, protože v jednom produktu kombinuje různé materiálové systémy a různá procesní očekávání. Flexibilní část musí zůstat ohebná, zatímco tuhá část musí poskytovat strukturální stabilitu, rozměrovou přesnost a spolehlivost montáže.
Mezi hlavní výrobní obtíže patří:
- Manipulace s tenkým flexibilním materiálem: Flexibilní materiály jsou měkké a tenké, takže je větší pravděpodobnost, že se během přepravy a zpracování zmačkají, natáhnou nebo zaseknou.
- Dimenzionální pohyb: Flexibilní materiály obecně vykazují nižší rozměrovou stabilitu než FR4, což ztěžuje zarovnání.
- Kontrola kvality krycí vrstvy: Špatná laminace krycí vrstvy může vést ke vzniku bublin, dutin, špatné izolaci nebo snížené flexibilitě.
- Řízení laminace: Tuho-flexibilní struktury jsou vysoce citlivé na tok pryskyřice, tlakovou rovnováhu a tepelný profil.
- Spolehlivost pokoveného otvoru: Propojení mezi pevnými a ohebnými částmi musí zachovat vodivost i při tepelném a mechanickém namáhání.
- Zpracování přechodové oblasti: Přechodové zóny z tuhého do ohebného stavu jsou často nejcitlivějšími mechanickými a strukturálními částmi desky.
Vzhledem k těmto faktorům vyžaduje úspěšná výroba pevných a flexibilních desek plošných spojů zkušenosti jak s výrobou vícevrstvých pevných desek plošných spojů, tak i se zpracováním flexibilních obvodů. U rozvržení s vyšší hustotou je stejná disciplína registrace a propojení ještě důležitější u sestav zahrnujících struktury desek plošných spojů HDI.
Kritické body řízení procesu při výrobě pevných a flexibilních desek plošných spojů
Skladování a příprava materiálu
Polyimidové materiály, krycí vrstvy, prepregy a další spojovací materiály by měly být skladovány a manipulovány za kontrolovaných podmínek. Před kritickými procesy, jako je laminace a zobrazování, je nutné řídit absorpci vlhkosti a změny rozměrů.
Přesnost registrace a expozice
Protože tuhé a ohebné desky obsahují tuhé i ohebné materiály, je nutné pečlivě řídit přesnost registrace během vrtání, zobrazování a pokládky. Jakékoli nesprávné zarovnání může ovlivnit spolehlivost otvorů, rozteč vodičů a konečný výtěžek obvodu.
Tlak laminace a tok pryskyřice
Laminace tuhých a flexibilních vrstev je jedním z nejdůležitějších kontrolních bodů v tomto procesu. Tlak, teplota, doba prodlevy a tokové chování pryskyřice musí být vyvážené, aby se tuhé zóny správně spojily, aniž by se poškodily flexibilní oblasti.
Kvalita stěny otvoru a metalizace
Spolehlivost pokovených průchozích otvorů závisí na kvalitě vrtání, přípravě stěn otvoru, účinnosti plazmového čištění, nanášení mědi a tloušťce galvanického pokovování. Špatná kontrola v tomto případě může způsobit občasné selhání nebo dlouhodobé problémy se spolehlivostí.
Ochrana flexibilní oblasti
Během celého zpracování musí být ohebné profily chráněny před poškrábáním, přetížením, kontaminací a tepelným poškozením. Nesprávná manipulace může snížit ohybové vlastnosti nebo způsobit skryté vady.
Inspekční disciplína
Výroba tuhých a flexibilních desek plošných spojů vyžaduje více než jen kontrolu na konci linky. AOI, elektrické testování, rozměrové kontroly, vizuální kontrola zpracování a strukturální vyhodnocení jsou nezbytnými součástmi řízení procesů. Ve výrobních prostředích, kde je ověření procesu kritické, mohou být další kontroly podpořeny komplexními inspekčními metodami.
Bezpečnostní opatření pro výrobu pevných flexibilních desek plošných spojů
Aby si výrobci udrželi konzistentní kvalitu a snížili výrobní riziko, měli by věnovat pozornost následujícím opatřením:
- Vyberte správný materiálový systém pro pevné i flexibilní oblasti v závislosti na konečné aplikaci.
- Pečlivě kontrolujte návrh oblasti ohybu takže trasy, prostupy, otvory v krycích vrstvách a výztuhy nevytvářejí koncentraci napětí.
- V případě potřeby použijte netekoucí prepreg aby se zabránilo nadměrnému přetečení pryskyřice během laminace.
- V případě potřeby kompletní opracování flexibility před finálním lepením tuhého a flexibilního materiálu efektivněji řídit expanzi a kontrakce.
- Udržujte stabilní podmínky prostředí jako je teplota, vlhkost a čistota během výroby.
- Chraňte ohebné části během manipulace a přepravy uvnitř továrny.
- Ověřte elektrickou i mechanickou spolehlivost testováním a závěrečnou kontrolou před odesláním.
Tato opatření jsou důležitá, protože tuhé a ohebné desky plošných spojů se často používají v kompaktních, vysoce hodnotných a na spolehlivost citlivých produktech, u kterých může být po montáži obtížné a nákladné opravit poruchy. Pokud se deska bude používat přímo při výrobě produktu, měla by se zvážit i vyrobitelnost spolu s požadavky na následnou montáž desek plošných spojů.
Často kladené otázky o výrobě pevných flexibilních desek plošných spojů
Jaký je proces výroby pevných flexibilních desek plošných spojů?
Výrobní proces tuhých a flexibilních desek plošných spojů kombinuje výrobu flexibilních obvodů a tuhých desek plošných spojů v jedné integrované struktuře. Obvykle zahrnuje přípravu materiálu, vrtání, úpravu vodivých otvorů, pokovování mědí, zobrazování obvodů, leptání, laminaci krycí vrstvy, leptání tuhých a flexibilních desek plošných spojů, sekundární vrtání, zpracování vnější vrstvy, testování a finální kontrolu.
Proč je výroba pevných flexibilních desek plošných spojů těžší než výroba standardních desek plošných spojů?
Výroba pevných a flexibilních desek plošných spojů (PCB) je obtížnější, protože kombinuje pevné a flexibilní materiály s různým tepelným a mechanickým chováním. Proces musí zachovat rozměrovou stabilitu v pevných částech a zároveň zachovat ohybatelnost a odolnost proti únavě v ohybných oblastech. Laminace, zarovnání a spolehlivost pokovených otvorů jsou náročnější než u standardní výroby pevných desek plošných spojů.
Jaké materiály se používají při výrobě pevných flexibilních desek plošných spojů
Pevné a flexibilní desky plošných spojů (PCB) obvykle používají jádra FR4 a prepreg v pevných částech, zatímco flexibilní části obvykle používají polyimidovou fólii, válcovanou žíhanou měď, krycí vrstvu, adhezivní systémy a volitelné výztuhy. Během laminace pevné a flexibilní desky plošných spojů se často používá netekutý prepreg k řízení toku pryskyřice a ochraně flexibilních oblastí.
Jaký je nejdůležitější krok při výrobě pevných a flexibilních desek plošných spojů?
Několik kroků je kritických, ale laminace a spolehlivost propojení jsou obvykle nejdůležitější. Sekundární pokládka, laminace, vrtání, plazmové čištění, nanášení mědi a pokovování mědí určují, zda pevné a ohebné části zůstanou v hotové desce mechanicky stabilní a elektricky spolehlivé.
Jak se spolehlivě vyrábějí otvory v tuhých flexibilních deskách plošných spojů
Spolehlivé pokovení otvorů závisí na přesném vrtání, správné vodivé úpravě otvoru nebo chemickém nanášení mědi, účinném plazmovém čištění a kontrolované tloušťce galvanického pokovování. Tyto kroky zajišťují silné pokrytí mědí na stěnách otvoru a stabilní elektrické spojení mezi pevnými a flexibilními vrstvami.
Používá tuhá flexibilní deska plošných spojů pájecí masku nebo krycí vrstvu?
Pevné a flexibilní desky plošných spojů (PCB) obvykle používají obojí, ale v různých oblastech. Pevné části jsou obvykle opatřeny pájecí maskou, zatímco flexibilní části jsou obvykle chráněny polyimidovou krycí vrstvou. Tato kombinace poskytuje izolaci, ochranu obvodu a potřebnou flexibilitu v oblastech ohybu.
Jak se testuje pevná flexibilní deska plošných spojů před odesláním
Pevné a flexibilní desky plošných spojů (PCB) se obvykle testují testováním elektrické kontinuity a izolace, kontrolou AOI, ověřováním rozměrů, kontrolou vzhledu a závěrečnou kontrolou kvality. V závislosti na aplikaci mohou být vyžadovány i další kontroly spolehlivosti.
Co by si měli kupující ověřit při výběru výrobce pevných flexibilních desek plošných spojů
Kupující by si měli ověřit, zda má výrobce prokazatelné zkušenosti s výrobou pevných desek plošných spojů i se zpracováním flexibilních obvodů, zda je továrna schopna kontrolovat spolehlivost laminace a pokovování otvorů a zda je schopna podporovat prototypovou, malosériovou a sériovou výrobu se stabilními postupy kontroly kvality a inspekce. V případě specifických požadavků projektu mohou také prodiskutovat výrobu přímo s výrobcem prostřednictvím kontaktní stránky.
Závěr
Kroky výroby tuhých a flexibilních desek plošných spojů (PCB) zahrnují kompletní postup přípravy tuhého materiálu, přípravy flexibilního materiálu, vrtání, úpravy vodivých otvorů, mědění, zobrazování obvodů, leptání, AOI, laminace krycí vrstvy, pokládky tuhých a flexibilních desek plošných spojů, sekundární laminace, plazmové čištění, metalizace, pájecí maska, povrchová úprava, profilování, testování a závěrečná kontrola. Jedná se o náročnější proces než standardní výroba desek plošných spojů, protože deska musí kombinovat strukturální vlastnosti tuhých desek plošných spojů s ohýbatelností flexibilních obvodů v jednom stabilním produktu.
Pro inženýry a kupující pomáhá pochopení celého procesu výroby tuhých a flexibilních desek zlepšit výběr designu, objasnit požadavky na zdroje a snížit riziko projektu. Pro výrobce závisí konzistentní kvalita na disciplinované kontrole materiálů, laminaci, metalizaci otvorů, rozměrové stabilitě a kontrole v každé hlavní fázi výroby. Se správným řízením procesů mohou tuhé a flexibilní desky plošných spojů zajistit úsporu místa, integraci a spolehlivost, které vyžadují pokročilé elektronické systémy.
Sabrina má více než 18 let zkušeností v oboru desek plošných spojů, se silnými znalostmi v oblasti CAM inženýrství a kontroly souborů s deskami plošných spojů. Podporuje projekty s deskami plošných spojů od prototypů až po sériovou výrobu se zaměřením na vyrobitelnost a spolehlivost procesů.
Její práce pomáhá inženýrským týmům snižovat výrobní rizika a dosahovat stabilních, vysoce kvalitních výsledků při výrobě desek plošných spojů.

Související články
Sestavení plošných spojů síťového přepínače: Testování Ethernetu, PoE a portů
Sestavení plošných spojů síťových přepínačů pro ethernetové a PoE produkty, včetně zajištění součástek, programování a testování desek.
Sestava plošných spojů výkonové elektroniky pro systémy s vysokým proudem a převodem energie
Osazování desek plošných spojů výkonové elektroniky pro převod energie, desky s vysokým proudem a smíšené SMT a součástky pro montáž do otvorů.
Osazování automobilové elektroniky na plošných spojích: Sledovatelnost a řízení procesů
Osazování automobilové elektroniky s plošnými spoji s kontrolovaným získáváním, sledovatelností, kontrolou a testováním specifickým pro daný projekt.