
Produkcja płytek PCB do dronów wojskowych z włókna szklanego

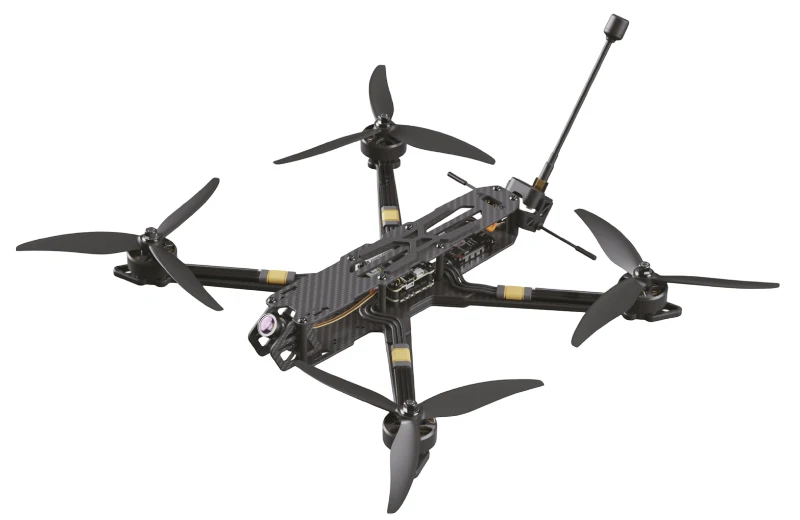
Wojskowe programy bezzałogowych statków powietrznych (BSP) wyznaczają pułap wymagań dla projektów płytek PCB do dronów światłowodowych. Płytki muszą przetrwać warunki, z którymi projekty komercyjne nigdy nie mają do czynienia: zakres roboczy od -55°C do +125°C, wibracje do 20 g w paśmie 20–2000 Hz, wstrząs 40 g przy starcie, słoną mgłę, narażenie na grzyby, wnikanie piasku i pyłu oraz wysokość od poziomu morza do ponad 15 000 m. Muszą one utrzymywać bezpieczną, niewykrywalną komunikację w środowiskach elektromagnetycznych zaprojektowanych w celu blokowania połączeń radiowych. Wszystko to muszą osiągnąć z zachowaniem dyscypliny łańcucha dostaw, identyfikowalności dokumentacji i rygorystycznych kontroli, wymaganych w zamówieniach obronnych.
Zrozumienie, czego faktycznie wymagają normy wojskowe – a nie tego, co czasami zakłada się, że oznacza ich powołanie – jest kluczowe dla każdego inżyniera projektującego pod kątem tego zastosowania. Normy szczegółowo określają metody testowania, kryteria akceptacji i dokumentację. Spełnienie ich nie jest opcjonalne w przypadku programów z kontraktami obronnymi; ich przybliżenie nie jest równoważne.
Uzyskaj wycenę na PCB drona światłowodowego dla wojska
Szybka odpowiedź
Płytka PCB do dronów światłowodowych spełnia normy IPC Class 3, MIL-STD-810 (środowiskowe) i MIL-STD-461 (EMC), zapewniając jednocześnie bezpieczne, odporne na zakłócenia optyczne łącza danych i zerową emisję fal radiowych. Projekt łączy w sobie wymagania dotyczące integralności sygnału PCB do dronów światłowodowych z materiałami klasy wojskowej, procesami produkcyjnymi, protokołami kontroli i kontrolą łańcucha dostaw. Rezultatem jest płytka, która działa przewidywalnie przez cały okres eksploatacji platformy, w środowiskach, które szybko degradowałyby podzespoły klasy komercyjnej.
Spis treści
- Dlaczego wojskowe bezzałogowe statki powietrzne wybierają światłowód zamiast utwardzonego sygnału RF
- Obowiązujące normy: czego każda z nich faktycznie wymaga
- Materiały: podłoże, miedź i wykończenie powierzchni
- Kontrola procesu produkcyjnego
- Powłoka konforemna i hermetyzacja
- Zastosowanie amunicji krążącej
- Aplikacja platformy taktycznej ISR
- Bezpieczny rozruch i konstrukcja zabezpieczająca przed manipulacją
- Łańcuch dostaw i zapobieganie fałszerstwom
- Badania kwalifikacyjne środowiskowe
- FAQ
Dlaczego wojskowe bezzałogowe statki powietrzne wybierają światłowód zamiast utwardzonego sygnału RF
Niskie prawdopodobieństwo wykrycia (LPD)
Każde łącze RF – szyfrowane, o rozproszonym widmie i z przeskokiem częstotliwości – emituje energię elektromagnetyczną, którą można wykryć, zlokalizować i namierzyć za pomocą nowoczesnych systemów walki elektronicznej. Światłowód nie emituje niczego. Dron na wiązce światłowodowej, działający w przestrzeni powietrznej objętej konfliktem zbrojnym, nie generuje sygnału RF ze swojego łącza komunikacyjnego. W przypadku misji ISR, w których wykrycie kończy misję i może zakończyć działanie operatora, zerowa emisja jest jedynym akceptowalnym modelem komunikacji.
Niskie prawdopodobieństwo przechwycenia (LPI)
Nawet w pełni zaszyfrowane transmisje RF mogą zostać przechwycone w celu późniejszej kryptoanalizy, analizy ruchu lub określenia kierunku. Światłowód fizycznie ogranicza sygnał — jedynym sposobem przechwycenia komunikacji światłowodowej jest fizyczny dostęp do światłowodu, co wymaga wykrycia i dotarcia do niego, a co można wykryć za pomocą pomiarów reflektometrii optycznej w dziedzinie czasu (OTDR), które ujawniają odgałęzienie jako zanik zasilania.
Absolutna odporność na dżem
Płytka PCB drona przeciwzakłóceniowego rozwiązuje problem wzmocnienia widma RF — widmo rozproszone, elastyczność częstotliwości, anteny zerujące. Techniki te zwiększają moc potrzebną do zagłuszania, ale wystarczająco mocny zagłuszacz w pobliżu ostatecznie wygrywa. Światłowód całkowicie eliminuje tę powierzchnię ataku: brak sygnału RF oznacza brak możliwości zagłuszania RF, niezależnie od mocy lub zaawansowania zagłuszacza. Systemy światłowodowe i światłowodowe są wybierane specjalnie wtedy, gdy środowisko operacyjne stwarza niepewność co do trwałości łącza RF.
Przewaga światłowodu w zakresie przepustowości stanowi dodatkową motywację dla niektórych programów: światłowód jednomodowy o długości fali 1310 nm przenosi 10 Gb/s na paśmie o masie 5 g/m, w porównaniu ze złożonością i wagą systemów RF, które osiągają nawet 1 Gb/s w łączach widoczności. W przypadku platform przenoszących wiele kamer EO/IR oraz ładunki SAR lub SIGINT, przepustowość światłowodu umożliwia fuzję czujników w stacji naziemnej, czego łącza RF nie są w stanie obsłużyć.
Obowiązujące normy: czego każda z nich faktycznie wymaga
| Standardowe | Zakres | Kluczowe wymagania a klasa komercyjna 2 |
|---|---|---|
| IPC-6012 Klasa 3/3A | Kwalifikacja produkcji sztywnych płytek PCB | Pierścień o grubości co najmniej 50 µm (w porównaniu z 25 µm w klasie 2); grubość ścianki otworu metalizowanego co najmniej 25 µm; mniejsza tolerancja impedancji; wszystkie próbki przetestowane i udokumentowane |
| IPC-A-610 klasa 3 | Odbiór prac montażowych | Wystający bok na wyprowadzeniach typu „gull-wing” ≤25% szerokości wyprowadzenia (w porównaniu z 50% klasy 2); brak zimnych lutów; brak połączenia głowicy z poduszką na układzie BGA; każdy zespół podlegał kontroli, a nie próbkowaniu |
| MIL-PRF-31032 | Specyfikacja wydajności PCB | Cykle szoków termicznych (−65 do +125 °C, 100 cykli), odporność na wilgoć, wytrzymałość dielektryczna, rezystancja przewodnika; badanie próbek dla każdej partii produkcyjnej |
| MIL-STD-810H | Inżynieria środowiska — metody badawcze | Metoda 501.7 (wysoka temperatura), 502.7 (niska temperatura), 514.8 (wibracje), 516.8 (wstrząsy), 507.6 (wilgotność), 510.7 (piasek/kurz), 520.4 (połączona temperatura-wilgotność-wibracje-wysokość) |
| MIL-STD-461G | EMC — emisje i podatność | CE101/102 (emisje przewodzone), RE101/102 (emisje promieniowane), CS101/114/115/116 (podatność przewodzona), RS101/103 (podatność promieniowana) |
| MIL-STD-464C | Oddziaływanie elektromagnetyczne na środowisko na poziomie systemowym | Pośrednie skutki wyładowań atmosferycznych, wzmocnienie EMP, HIRF (pola promieniowane o dużej intensywności) — typowo 200 V/m przy częstotliwości 2–18 GHz |
Norma IPC klasy 3A (supełek „A” dla zastosowań kosmicznych i wojskowych) nakłada dodatkowe wymagania wykraczające poza klasę 3: minimalna grubość 1 uncji (35 µm) miedzi na wszystkich warstwach, łącznie z warstwami wewnętrznymi, mikrosekcje próbek z każdego panelu produkcyjnego oraz dodatkowa dokumentacja umożliwiająca prześledzenie każdej płytki do jej partii produkcyjnej.
Materiały: podłoże, miedź i wykończenie powierzchni
Standardowy materiał FR-4 (Tg 130–140°C) jest niewystarczający dla zakresu pracy od −55 do +125°C wymaganego przez normę MIL-STD-810. Temperatura zeszklenia podłoża musi przekraczać maksymalną temperaturę pracy z pewnym marginesem – FR-4 o wysokiej temperaturze zeszklenia (Tg 170–175°C, zgodnie ze specyfikacją Isola 370HR ) to minimalna temperatura dla większości zastosowań obronnych. Podłoże poliimidowe (Tg 250°C+) jest wybierane w przypadku ekstremalnych temperatur lub gdy program wymaga zgodności z testami grupy A normy MIL-PRF-31032, które obejmują cykle termiczne do −65°C.
Masa miedzi: Klasa IPC 3 wymaga minimum 1 uncji (35 µm) na warstwach zewnętrznych. Warstwy wewnętrzne powinny być dopasowane, aby zapewnić równomierność termiczną i uniknąć różnicowego naprężenia cieplnego (CTE) podczas cykli temperaturowych. Gruba miedź (2 uncje lub 3 uncje) jest używana do ścieżek dystrybucji mocy w sekcjach sterownika silnika oraz do rozpraszania ciepła pod elementami o wysokim rozpraszaniu ciepła.
Wykończenie powierzchni: Standardem jest bezprądowe niklowanie immersyjne (ENIG) zgodnie z normą IPC-4552 – 3–6 µin złota na 120–240 µin niklu. Złoto chroni nikiel przed utlenianiem podczas przechowywania; nikiel tworzy powierzchnię lutowniczą. ENIG jest kompatybilny zarówno z lutowaniem bezołowiowym, jak i cynowo-ołowiowym (lutowanie cynowo-ołowiowe jest nadal dozwolone w zastosowaniach wojskowych klasy 3, w których Departament Obrony USA przyznał zwolnienie z RoHS). Twarde złoto (elektrolityczne, 30+ µin) jest stosowane w złączach krawędziowych narażonych na wielokrotne wkładanie. Srebro immersyjne jest unikane w zastosowaniach związanych z długotrwałym przechowywaniem ze względu na ryzyko migracji srebra w wilgotnym środowisku.
W przypadku wymagań dotyczących integralności sygnału w sekcjach optycznego łącza danych 10 Gb/s, materiały o niskiej stratności ( Megtron 6 , Isola I-Tera MT40 ) redukują straty wtrąceniowe w długich seriach. Wojskowe wymagania termiczne i wymagania dotyczące integralności sygnału narzucają łączoną specyfikację materiałową, która eliminuje standardowy FR-4 i wskazuje na kategorię laminatów o wysokiej temperaturze zeszklenia (Tg) i niskiej stratności.
Kontrola procesu produkcyjnego
Produkcja IPC klasy 3 wymaga udokumentowanej kontroli procesu na każdym etapie. Producent musi wykazać zdolność procesu (Cpk) w zakresie rejestracji otworów, grubości ścianek otworów przelotowych, impedancji i grubości wykończenia powierzchni. Kontrola pierwszego artykułu (FAI) zgodnie z normą AS9102 weryfikuje zgodność pierwszej płytki produkcyjnej z założeniami projektowymi przed zwolnieniem partii.
Kontrola pasty lutowniczej (SPI) po wydrukowaniu, automatyczna kontrola optyczna (AOI) po lutowaniu rozpływowym oraz kontrola rentgenowska wszystkich elementów BGA i elementów z zaciskami dolnymi są obowiązkowe, a nie opcjonalne. Algorytmy AOI muszą być dostosowane do konkretnej płytki — błędne zgłoszenia są niedopuszczalne, ponieważ generują obciążenie związane z ręczną kontrolą, które samo w sobie stwarza ryzyko jakościowe. Badanie rentgenowskie musi być wykonywane przez przeszkolonych operatorów przy użyciu skalibrowanego sprzętu; interpretacja obrazu w przypadku defektów typu „head-in-pillow” (HiP) i defektów typu „unwater open” (NWO) wymaga doświadczenia, którego nie zapewnia standardowa kontrola rentgenowska.
Mikrosekcjonowanie: próbki produkcyjne z każdego panelu są przecinane, polerowane i badane pod powiększeniem. Mierzy się i dokumentuje grubość ścianek otworów, pokrycie kolan, grubość dielektryka oraz pasowanie. Próbka niespełniająca kryteriów akceptacji IPC klasy 3 powoduje poddanie całego panelu kwarantannie do czasu jego rozdysponowania.
Zgodność z normami IPC i procesy zapewnienia jakości firmy Highleap wspierają produkcję Klasy 3, oferując pełne pakiety dokumentacji.
Powłoka konforemna i hermetyzacja
Powłoka ochronna jest obowiązkowa dla płyt wojskowych pracujących w warunkach wilgotności, mgły solnej i kondensacji. Powłoka otacza połączenia lutowane i korpusy podzespołów, zapobiegając wnikaniu wilgoci, zanieczyszczeniom i wyciekom jonów, które mogłyby powodować okresowe awarie.
Rodzaje powłok do zastosowań obronnych:
- Akryl (AR): Najłatwiejszy do przeróbki, dobra odporność na wilgoć, ograniczona odporność chemiczna. Nadaje się do płytek w obudowach zamkniętych.
- Poliuretan (UR): Lepsza odporność chemiczna niż w przypadku akrylu, umiarkowany problem z przeróbką. Powszechny wybór do ogólnych zastosowań wojskowych.
- Silikon (SR): najszerszy zakres temperatur (−65 do +200°C), elastyczność, doskonała odporność na wibracje. Wymagane w najbardziej wymagających warunkach termicznych. Ponowna obróbka jest trudna — wymaga czyszczenia rozpuszczalnikiem, który może atakować sąsiednie materiały.
- Parylen (XY): Nakładana metodą naparowywania, bez porów, cienka (12–50 µm), doskonale pokrywa złożone geometrie. Nie nadaje się do przeróbek bez specjalistycznego sprzętu. Wybrana do płytek, gdzie przeróbki nie są przewidywane ani akceptowalne.
Aplikacja powłoki musi maskować złącza, punkty testowe i komponenty z interfejsami termicznymi. Jakość maskowania wpływa na niezawodność: zamaskowane obszary zanieczyszczające styki złączy powodują przerwy w połączeniach; nadmiernie zamaskowane obszary pozostawiają nieosłoniętą powierzchnię płytki. W przypadku zespołów z powłoką ochronną, kryteria akceptacji klasy 3 normy IPC-A-610 wymagają równomiernego pokrycia, bez pęcherzyków powietrza, rozwarstwień ani zacieków, które mogłyby zatrzymywać wilgoć.
Zastosowanie amunicji krążącej
Amunicja krążąca (LM) stanowi naprowadzaną światłowodami część rodziny wojskowych bezzałogowych statków powietrznych: platformy jednorazowego użytku, które wykonują misję i nie są odzyskiwane. Wymagania PCB dla LM różnią się od wymagań dla dronów wielokrotnego użytku ISR pod kilkoma względami, które wpływają na decyzje projektowe i produkcyjne.
Model niezawodności pojedynczej misji: płyta musi działać prawidłowo przez cały czas trwania misji (zwykle 30–120 minut) bez żadnych usterek. Nie musi przetrwać wielu misji ani przejść testów żywotności trwających ponad 1000 godzin. To przesuwa strategię kwalifikacji z testów żywotności na testy niezawodności misji: kontrola środowiskowa 100% jednostek, testy funkcjonalne przed i po kontroli oraz wygrzewanie w podwyższonej temperaturze (zwykle 48–72 godziny w temperaturze 85°C) w celu wyeliminowania usterek we wczesnym okresie eksploatacji przed wdrożeniem do eksploatacji.
Trwałość w przechowywaniu: Płytki PCB mogą być przechowywane przez lata przed użyciem. Płytka PCB musi przetrwać warunki przechowywania (cykle temperatur w szczelnych pojemnikach, wahania wilgotności, sporadyczne wstrząsy podczas transportu), a następnie działać prawidłowo po pierwszym uruchomieniu po przechowywaniu. Komponenty o ograniczonym okresie przydatności (kondensatory elektrolityczne, baterie) wymagają szczególnej uwagi w zakresie warunków przechowywania i okresowej wymiany.
Szczegółowy opis płytki PCB z instrukcjami dla amunicji krążącej znajduje się w kontekście płytki PCB sterującej bezzałogowym statkiem powietrznym kierowanym światłowodem , która obejmuje wymagania dotyczące opóźnień poleceń, odporności na awarie i monitorowania dozowania, specyficzne dla platform jednorazowego użytku.

Aplikacja platformy taktycznej ISR
Wielokrotnego użytku taktyczne platformy ISR stanowią najbardziej wymagający element konstrukcji płytek PCB do wojskowych dronów światłowodowych: płytki muszą przetrwać setki godzin lotu w różnych warunkach środowiskowych, zachowywać wydajność w miarę starzenia się komponentów i obsługiwać planową konserwację, w tym aktualizację oprogramowania sprzętowego i diagnostykę.
Żywotność projektowa: 500–2000 godzin lotu to typowy okres dla platform ISR w sektorze obronnym. Płytka PCB musi być zaprojektowana i zakwalifikowana do tego okresu z odpowiednim obniżeniem parametrów znamionowych. Kluczowe mechanizmy ograniczające żywotność: zmęczenie lutów spowodowane cyklami termicznymi (każdy lot to cykl termiczny), zużycie złączy spowodowane wielokrotnym łączeniem, starzenie się kondensatorów (pojemność elektrolityczna maleje z czasem, co powoduje wzrost napięcia tętnień w zasilaczach) oraz starzenie się lasera transceivera optycznego (prąd progowy i dryft sprawności nachylenia wraz z liczbą godzin pracy).
Infrastruktura łącząca platformy wielokrotnego użytku – płytka PCB szpuli , elektronika stacji naziemnej i płytka łącza optycznego – musi odpowiadać klasie niezawodności płytki komunikacyjnej. Płyta komunikacyjna klasy 3 połączona z płytką szpuli klasy 2 tworzy słabe ogniwo na szpuli, co podważa inwestycję w płytę komunikacyjną.
Diagnostyka pokładowa: platformy wojskowe wielokrotnego użytku korzystają z wbudowanej funkcji testowania (BIT) – procedur autotestu, które są uruchamiane po uruchomieniu i stale w trakcie pracy, informując o stanie systemu ekipy konserwacyjne. Dane BIT umożliwiają planowanie predykcyjnych przeglądów serwisowych, umożliwiając wymianę podzespołów przed awarią, a nie dopiero po niej. Dane optyczne DDM z transceivera (moc nadawania, moc odbioru, polaryzacja lasera) stanowią podstawowe dane wejściowe BIT – trendy w tych parametrach pozwalają przewidzieć stan światłowodów i transceiverów na miesiące przed awarią.
Bezpieczny rozruch i konstrukcja zabezpieczająca przed manipulacją
Programy obronne przetwarzające tajne dane misji lub algorytmy operacyjne wymagają ochrony przed nieautoryzowaną modyfikacją oprogramowania sprzętowego, ekstrakcją danych i inżynierią wsteczną. Projekt płytki PCB implementuje wielowarstwową ochronę:
Bezpieczny element: Dedykowany sprzętowy moduł bezpieczeństwa (HSM) lub moduł zaufanej platformy (TPM) przechowuje klucze kryptograficzne w zabezpieczonej przed manipulacją pamięci nieulotnej. Klucze są generowane na urządzeniu i nigdy nie są przesyłane w postaci jawnego tekstu. Bezpieczny element wykonuje operacje uwierzytelniania i wyprowadzania kluczy bez ujawniania ich zawartości w pamięci procesora głównego.
Uwierzytelniony łańcuch rozruchowy: Pamięć ROM rozruchowa (w ROM-ie maskowym, niezmodyfikowana) weryfikuje podpis bootloadera pierwszego etapu za pomocą klucza publicznego przechowywanego w bezpiecznym elemencie. Bootloader pierwszego etapu weryfikuje bootloader drugiego etapu; drugi etap weryfikuje oprogramowanie układowe aplikacji. Każde przerwanie w łańcuchu zatrzymuje rozruch i uruchamia reakcję na manipulację. Zapobiega to wykonaniu nieautoryzowanego kodu przez atakującego, który może modyfikować pamięć flash.
Zerowanie w przypadku wykrycia manipulacji: Fizyczne czujniki manipulacji (akcelerometr do wykrywania upadków/uderzeń, czujnik światła do otwierania obudowy, monitor napięcia do manipulacji zasilaniem) łączą się z wejściem manipulacji elementu zabezpieczającego. W przypadku manipulacji element zabezpieczający nadpisuje klucze kryptograficzne zerami — operacja kończy się w mikrosekundach, szybciej niż jakikolwiek praktyczny atak polegający na wydobyciu klucza.
Siatka antysabotażowa: cienkie ścieżki przewodzące poprowadzone na wewnętrznych warstwach płytki PCB w układzie, który otacza wrażliwe komponenty. Każde wiercenie lub rozwarstwienie, mające na celu dotarcie do komponentów znajdujących się pod siatką, przerywa ścieżkę, co jest wykrywane jako błąd ciągłości, powodujący zerowanie. Wzór siatki musi być poprowadzony, aby zapobiec rekonstrukcji ścieżki z powodu rozwarstwienia warstwa po warstwie.
Powłoki ochronne: Zalewanie żywicą epoksydową lub nakładanie powłok ochronnych o wysokiej twardości na wrażliwe obszary podzespołów utrudnia fizyczny dostęp poprzez szlifowanie lub polerowanie i powoduje większe zniszczenia — każde działanie niszczące, które dotrze do krzemu, uszkadza atakowane podzespoły.

Łańcuch dostaw i zapobieganie fałszerstwom
Podrabiane podzespoły elektroniczne stanowią udokumentowane zagrożenie dla programów obronnych – w łańcuchach dostaw obronnych znajdowano podrobione części komercyjne, które zostały przeklasyfikowane na klasy wojskowe, podzespoły odzyskane z płyt odzyskanych z odzysku oraz części całkowicie wyprodukowane. Konsekwencje sięgają od przedwczesnych awarii w terenie po celowe trojany sprzętowe w podzespołach wyprodukowanych przez przeciwnika.
Norma SAE AS6171 określa metody testowania w celu wykrywania podejrzanych/podrobionych komponentów. Kluczowe metody: fluorescencja rentgenowska (XRF) w celu weryfikacji składu stopu ramki wyprowadzeń, skaningowa mikroskopia elektronowa (SEM) w celu identyfikacji oznaczeń powierzchni i topologii układu scalonego, charakterystyka elektryczna w porównaniu z oryginalnymi limitami podanymi w karcie katalogowej oraz dekapsulacja w celu wizualnej kontroli układu scalonego. Nie każdy komponent na każdej płytce wymaga takiego poziomu kontroli — kontrola oparta na ryzyku koncentruje się na układach scalonych o dużej gęstości, elementach oznaczonych jako wojskowe oraz komponentach pochodzących spoza sieci franczyzowych dystrybutorów.
Zgodność z DFARS (Defense Federal Acquisition Regulation Supplement): amerykańscy wykonawcy zamówień obronnych muszą zaopatrywać się w komponenty elektroniczne wyłącznie u producentów oryginalnego sprzętu (OEM), autoryzowanych dystrybutorów lub niezależnych dystrybutorów, którzy spełniają wymogi AS6081 dotyczące przeciwdziałania podrabianiu. Zgodnie z DFARS 252.246-7008 jest to wymóg kontraktowy, a nie zalecenie.
Identyfikowalność komponentów: każdy komponent na płytce drukowanej powinien być identyfikowalny na podstawie kodu daty, numeru partii i źródła. Umożliwia to ukierunkowane wycofanie produktu i kontrolę w przypadku zidentyfikowania podrobionej partii w łańcuchu dostaw po wprowadzeniu płytek do produkcji. Dane dotyczące identyfikowalności są rejestrowane podczas montażu i przechowywane w systemie zarządzania konfiguracją powiązanym z numerem seryjnym każdej płytki.
Badania kwalifikacyjne środowiskowe
Metody testowania MIL-STD-810H odnoszące się do płytek PCB z włóknami przeznaczonymi do dronów powietrznych:
Metoda 501.7 (wysoka temperatura): Test operacyjny w temperaturze +71°C (górna granica temperatury w samolocie), test przechowywania w temperaturze +85°C. Transceiver optyczny musi spełniać specyfikację BER w skrajnych temperaturach — prąd progowy lasera i wydajność nachylenia sygnału zależą od temperatury, a zasilacz płytki musi to kompensować.
Metoda 502.7 (niska temperatura): Praca w temperaturze −40°C, przechowywanie w temperaturze −55°C. Zimny rozruch wymaga uwagi: kondensatory elektrolityczne mają podwyższony ESR w niskich temperaturach; oscylatory kwarcowe mogą nie uruchamiać się niezawodnie poniżej −40°C bez elementów grzejnych; powłoki konforemne mogą pękać, jeśli zostaną nałożone zbyt grubo.
Metoda 514.8 (Wibracje): Profil drgań losowych odpowiedni do środowiska operacyjnego platformy. W przypadku bezzałogowych statków powietrznych (UAV) odpowiedni profil obejmuje drgania wywołane przez napęd (harmoniczne wirnika, drgania silnika) oraz turbulencje. Niezawodność połączeń lutowanych jest głównym problemem – obudowy BGA i QFP narażone na zmęczenie wibracyjne – wymagając odpowiedniego wypełnienia dla dużych układów BGA oraz odpowiedniej konstrukcji podstawy w celu rozłożenia naprężeń wibracyjnych.
Metoda 516.8 (Wstrząsy): Impulsy półsinusoidalne o sile 40 g i czasie trwania 11 ms (wstrząs funkcjonalny) oraz impulsy piłokształtne o sile 75 g (zagrożenie zderzeniem). Złącza, kwarce i cewki indukcyjne to elementy najbardziej narażone na wstrząsy. Odstępy między elementami montażowymi płytki muszą być zaprojektowane tak, aby uniknąć rezonansu przy częstotliwościach impulsów uderzeniowych.
Testy kwalifikacyjne przeprowadzane są w jednostkach rozwoju inżynieryjnego (EDU) przed zatwierdzeniem projektu. Partie produkcyjne są weryfikowane poprzez testy akceptacyjne próbek zgodnie z poziomem kontroli określonym w kontrakcie (zazwyczaj S-2 zgodnie z normą MIL-STD-1916 lub równoważną).
FAQ
Czy każdy dron wojskowy wymaga komunikacji światłowodowej?
Nie. Wiele dronów wojskowych korzysta z wzmocnionych łączy RF – z przeskokiem częstotliwości, widmem rozproszonym i odpornymi na zakłócenia formami fal. Światłowód jest dobierany pod kątem konkretnych wymagań operacyjnych: zerowej emisji RF dla LPD/LPI, absolutnej odporności na zakłócenia lub przepustowości przekraczającej praktyczne możliwości RF. Decyzja jest podejmowana na podstawie dokumentu dotyczącego wymagań komunikacyjnych platformy, a nie na podstawie ogólnej preferencji dla światłowodów nad RF.
Czy komercyjne płyty z włókien przeznaczonych do dronów można dostosować do celów wojskowych?
Płytki komercyjne mogą służyć jako dowód koncepcji do prototypowania i walidacji. Nie mogą one jednak zastąpić projektów wojskowych w programach produkcyjnych. Różnice nie są kosmetyczne — temperatura zeszklenia (Tg) materiału, grubość miedzi, powlekanie przelotowe, jakość montażu, kontrola komponentów i identyfikowalność dokumentacji różnią się istotnie między produkcją komercyjną a wojskową. Próba przejścia przez płytki komercyjne wojskowych testów kwalifikacyjnych zazwyczaj kończy się niepowodzeniem w testach środowiskowych.
Jaki jest czas realizacji zamówienia na produkcję płytek PCB klasy wojskowej?
Produkcja IPC klasy 3 zgodna z normą MIL-PRF-31032 zazwyczaj zajmuje od 4 do 8 tygodni, w porównaniu do 1–2 tygodni w przypadku komercyjnej klasy 2. Dodatkowy czas wynika z badań kuponowych, mikrosekcji i przygotowania dokumentacji, które nie są wykonywane w produkcji komercyjnej. Programy z napiętymi harmonogramami powinny uwzględniać ten czas od momentu zatwierdzenia produkcji, a nie od momentu przyznania kontraktu.
W jaki sposób Highleap wspiera programy obronne?
Highleap zapewnia produkcja o jakości obronnej z kontrolą procesu IPC klasy 3 i montaż Zgodne z normami IPC-A-610 klasy 3. Pełna dokumentacja identyfikowalności, kontrolowana impedancja z weryfikacją TDR, powłoka ochronna i wsparcie w zakresie pozyskiwania komponentów są dostępne. PCB wojskowe Możliwości obejmują wymagania dotyczące produkcji i montażu opisane w tym artykule.

Polecamy Wiadomości

Analiza zanieczyszczeń jonowych PCB
Analiza zanieczyszczeń jonowych PCB pomaga producentom OEM określić...

Proces produkcji i weryfikacji płytek PCB I-Tera MT40
Highleap Electronics dostarcza płytkę drukowaną Isola I-Tera MT40...

Lista kontrolna kwalifikacji dostawców płytek PCB I-Tera MT40
Highleap Electronics produkuje płytki drukowane...

Montaż PCB z bezpłatną usługą analizy BOM
Potrzebujesz bezpłatnej usługi analizy BOM przed podjęciem decyzji o PCB?
Jak uzyskać wycenę płytek PCB
Wykonamy dla Ciebie analizę DFM/DFA i prześlemy Ci raport.
Możesz bezpiecznie przesyłać pliki za pośrednictwem naszej strony internetowej.
Aby przedstawić Państwu ofertę, potrzebujemy następujących informacji:
-
- Gerber, ODB++ lub .pcb, specyfikacja.
- Lista BOM, jeśli wymagany jest montaż
- Ilość
- Czas na zmianę