
Предотвращение дефектов ламинирования печатных плат через слепые каналы
Содержание
- Ламинирование печатных плат с глухими контактами: последовательная сборка против одноциклового процесса.
- Требования к циклу ламинирования в зависимости от типа HDI
- Подготовка к ламинированию: требования к внутреннему слою и материалу.
- Цикл ламинирования на прессе: параметры, этапы и управление процессом.
- Межцикловая обработка: контроль качества, сверление и нанесение покрытия между циклами.
- Распространенные дефекты ламинирования, их причины и способы предотвращения.
- Процесс контролируемого ламинирования Highleap для печатных плат HDI
Слепое ламинирование печатных плат с последовательным ламинированием — основные факты о процессе.
- Стандартная печатная плата: 1 цикл ламинирования (все слои прессуются одновременно)
- Индекс гипертонии I типа: 2 цикла ламинирования — сначала сердцевина, затем внешние слои.
- Индекс человеческого развития II типа: 3 цикла ламинирования — добавляет один слой с каждой стороны.
- Индекс человеческого развития III типа: 4–6 циклов — скрыты в процессе обработки ядра до образования внешних слоев.
- Минимальное количество за цикл: 8–12 часов (время полимеризации + время охлаждения) — физически несжимаемый.
- Требование к регистрации: Межслойное расстояние ±0.075 мм (по сравнению со стандартной печатной платой с шагом ±0.15 мм).
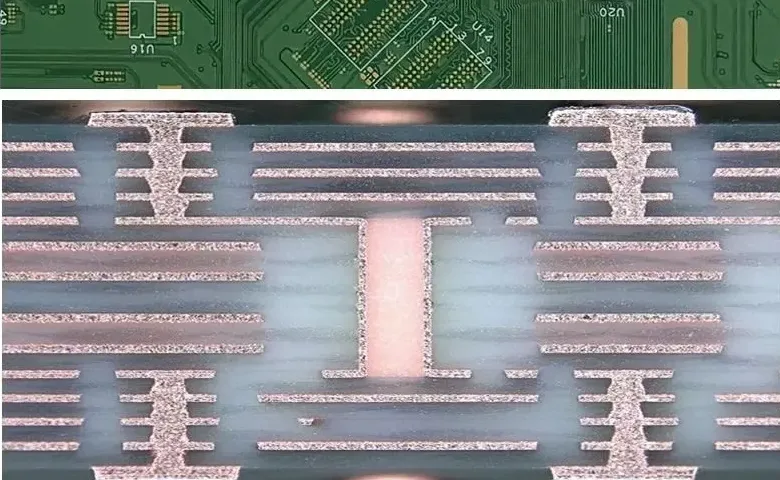
Процесс ламинирования печатных плат с глухими переходными отверстиями является принципиальным отличием между изготовлением плат с глубокими переходными отверстиями (HDI) и стандартным производством печатных плат. В то время как стандартные платы используют один цикл ламинирования — все слои прессуются одновременно, а затем механически сверлятся — платы с глухими переходными отверстиями и глубокими переходными отверстиями требуют последовательного ламинирования: каждый слой ламинируется, проверяется, сверлится лазером и покрывается металлом, прежде чем можно будет добавить следующий слой. Для плат HDI типа I требуется 2 цикла ламинирования; для типа II — 3; для типа III с глубокими переходными отверстиями — 4–6. Каждый цикл добавляет 8–12 часов несжимаемого технологического времени, поэтому сроки изготовления плат HDI в 2–3 раза дольше, чем стандартных печатных плат, и поэтому стоимость изготовления плат с глухими переходными отверстиями и глубокими переходными отверстиями нелинейно возрастает с увеличением сложности. В этом руководстве описан каждый этап процесса последовательного ламинирования с указанием параметров процесса и методов предотвращения дефектов, которые определяют выход годной продукции и надежность.
Запрос на изготовление изделий HDI с контролируемым ламинированием.
1. Слепое ламинирование печатных плат: последовательная сборка против одноциклового процесса.
1.1 Почему стандартное ламинирование не позволяет создавать глухие переходные отверстия
При стандартном изготовлении многослойных печатных плат все слои спрессовываются вместе за один цикл ламинирования. После ламинирования механически просверливаются сквозные отверстия сверху вниз, проходя через все слои. Это работает, потому что сквозные отверстия доступны с обеих сторон платы.
Глухие переходные отверстия, по определению, заканчиваются на определенном внутреннем слое и не проходят через всю толщину платы. Их невозможно сформировать после ламинирования всех слоев, потому что:
- Механическое сверление не позволяет надежно остановить сверление точно на той толщине диэлектрика, которая соответствует определенному внутреннему слою, без риска пересверливания.
- Лазерное сверление (обеспечивающее контролируемую глубину) обладает недостаточной энергией для проникновения более чем в 1–2 слоя FR-4. препрегов за один проход
- Внутренний медный контактный слой, на который должен приземлиться переходник жалюзи, доступен только до того, как будут ламинированы слои над ним.
Последовательное ламинирование решает эту проблему, создавая плату слой за слоем: ламинируется внутренний сердечник, затем в первый слой просверливаются и металлизируются глухие переходные отверстия, после чего добавляется следующий слой.
1.2 Последовательная сборка против однослойного ламинирования: сравнение процессов
| Атрибут | Стандартная печатная плата (одноцикловая) | Гипертония I типа (последовательная, 2 цикла) | Тип III HDI (последовательный, 4–6 циклов) |
|---|---|---|---|
| По типу достижимо | Только для сквозного отверстия | Слепой L1–L2, L(n-1)–Ln | Слепой внешний + заглубленный внутренний |
| Минимальный диаметр | 0.20 мм (механический) | 0.10 мм (лазер) | 0.10 мм (лазер) |
| Циклы ламинирования | 1 | 2 | 4-6 |
| Срок выполнения заказа по сравнению со стандартным | Базовая линия | 1.4–1.8× | 2.0–3.0× |
| Стоимость против стандарта | Базовая линия | 2.3–3.2× | 5.8–9.5× |
| Требование регистрации | ±0.15 мм | ±0.075 мм | ±0.050 мм |
1.3 Почему каждый дополнительный цикл ламинирования увеличивает затраты и риски
Каждый цикл ламинирования добавляет:
- Прямые затраты: Время прессования, материал препрег, время гальванического покрытия — приблизительно 18–45 долларов за плату при производстве опытных образцов.
- Накопление ошибок регистрации: Каждый цикл вносит погрешность в ±0.025–0.075 мм. После 4 циклов суммарная погрешность может достигать ±0.10–0.15 мм, приближаясь к требованиям к кольцевым датчикам высокой плотности HDI.
- Риск урожайности: В каждом цикле существует 1–3% вероятность сбоя процесса (расслоение, пустоты, ошибка совмещения), требующего утилизации данной панели. За 4 цикла вероятность сбоя хотя бы в одном цикле достигает 4–12%.
- Воздействие тепла: Каждый цикл ламинирования подвергает ранее завершенные слои дополнительному воздействию температуры в диапазоне 170–190 °C. В материалах, чувствительных к температуре стеклования (Tg), может наблюдаться сдвиг диэлектрической проницаемости (Dk). Материалы на основе ПТФЭ требуют особенно тщательного контроля температуры.
Именно этот кумулятивный эффект объясняет, почему стоимость печатных плат типа III HDI в 5.8–9.5 раз выше, чем у стандартных печатных плат, несмотря на то, что в них содержится всего в 1.5–2 раза больше материала — стоимость определяется сложностью процесса, а не самим материалом.
2. Требования к циклу ламинирования в зависимости от типа HDI
2.1 Последовательность ламинирования HDI типа I
Тип I (1+N+1): Один слой наращивания с каждой стороны сердечника, глухие переходные отверстия, соединяющие L1–L2 и L(n-1)–Ln.
Цикл 1 — Ламинирование сердечника:
- Входные данные: сформированные и вытравленные внутренние слои сердечников (от L2 до L(n-1)), препрег между сердечниками, тонкий слой. медная фольга на внешних поверхностях
- Выходной сигнал: Полностью ламинированный внутренний сердечник с наружными поверхностями из цельной меди (после внешней обработки они станут L2 и L(n-1)).
- Контроль качества: измерение толщины, рентгеновская контрольная точка, визуальная проверка на расслоение.
Цикл 2 — Наружное ламинирование методом наращивания:
- Исходные материалы: сердечник из цикла 1 (с заглушкой, просверленной между циклами, удалением загрязнений и химическим осаждением меди), препрег, пригодный для лазерного сверления, тонкая внешняя медная фольга (обычно 12–18 мкм).
- Результат: Полная многослойная структура со всеми соединенными слоями.
- После 2-го цикла: визуализация внешнего слоя, травление, паяльная маска, обработка поверхности, тестирование.
2.2 Последовательность ламинирования HDI типа II
Тип II (2+N+2): Два слоя с каждой стороны, что позволяет создавать двухуровневые жалюзи путем штабелирования (L1–L2 и L2–L3).
Цикл 1 — Ламинирование сердечника: То же, что и для цикла 1 типа I.
Цикл 2 — Первое внешнее накопление:
- Препрег, пригодный для лазерного сверления, ламинированный на основу.
- После этого цикла: первый проход лазерной сверлильной обработки (глухие переходные отверстия от L2 к сердечнику), удаление загрязнений, химическое меднение, гальваническое покрытие.
- При многослойных переходных отверстиях: заполнение смолой + выравнивание перед 3-м циклом.
- При использовании переходных отверстий со смещением: напрямую к циклу 3 без заполнения.
Цикл 3 — Второе внешнее накопление:
- Второй препрег, пригодный для лазерного сверления, ламинирован поверх структуры Цикла 2.
- После этого цикла: второй проход лазерной сверлильной обработки (глухие переходные отверстия от L1 к площадке L2), удаление загрязнений, химическое осаждение, гальваническое покрытие.
- Затем начинается обработка внешнего слоя.
2.3 Тип III HDI: Захоронение керна методом обработки
В типе III перед нанесением внешних слоев добавляется обработка скрытых переходных отверстий. Для 10-слойной структуры типа III со скрытыми переходными отверстиями L4–L5:
Основной подцикл 1 — L4–L5, захороненные в пласте:
- Сердечник из ламинированного ДСП (только слои L4–L5) просверлен механическим способом и снабжен пластинами для установки встраиваемых сквозных отверстий.
- L4 и L5 визуализируются с помощью скрытых контактных площадок и соединительных дорожек.
- Основной узел проверен и окислен.
Подцикл сердечника 2 — Полное ламинирование сердечника:
- Субузлы L4–L5, оставшиеся внутренние сердечники и препрег склеиваются между собой.
- Заглубленные переходные отверстия теперь навсегда заключены внутри ядра.
Циклы наращивания наружных слоев (аналогично типам I или II): наносятся поверх всего сердечника.
Каждая дополнительная пара заглубленных сквозных слоев в сердцевине добавляет один полный цикл механического сверления-сверления-ламинирования до начала наращивания наружных слоев.
3. Подготовка к ламинированию: требования к внутреннему слою и материалам.
3.1 Требования к качеству внутреннего слоя
Результат каждого цикла ламинирования зависит от качества изготовления предыдущего внутреннего слоя:
Чистота медной поверхности: любые органические загрязнения (масло, отпечатки пальцев, остатки фоторезиста) на внутренней медной поверхности препятствуют адгезии смолы. Очистка медных поверхностей осуществляется в несколько этапов: щелочной очиститель, микротравление (удаление меди на 1–2 мкм), кислотная промывка, промывка деионизированной водой. Чистота проверяется с помощью теста на проницаемость воды — правильно очищенная поверхность демонстрирует равномерное смачивание; загрязнения вызывают образование капель.
Обработка оксидом: Чистая медь имеет низкую поверхностную энергию и плохую адгезию к эпоксидной смоле. Обработка коричневым или черным оксидом увеличивает шероховатость поверхности меди с 0.3–0.5 мкм (после травления) до 1.5–3.0 мкм, что значительно улучшает прочность на отслаивание. Современные системы «микротравления» или «стимулирования адгезии органических веществ» (например, MacDermid MultiBond, Atotech Universal Etch) могут заменить оксид в некоторых системах смол, но должны быть сертифицированы для конкретного химического состава препрега.
Точность совмещения: целевые элементы внутреннего слоя (обычно крестообразные медные детали) должны располагаться в пределах ±0.075 мм от своего номинального положения, чтобы последующие программы сверления обеспечивали сохранение кольцевого зазора. Слои, выходящие за пределы этого допуска, отбраковываются до ламинирования, а не после.
3.2 Подготовка и подготовка препрега
Препрег (стекловолоконная ткань, предварительно пропитанная частично отвержденной эпоксидной смолой стадии B) является связующим материалом между медными слоями. Требования к предварительному ламинированию:
Контроль влажности: Препрег поглощает влагу из окружающего воздуха. Содержание влаги выше 0.2% приводит к следующим последствиям:
- В процессе ламинирования происходит образование пара, приводящее к образованию пустот и вздутий.
- Сниженная температура стеклования (Tg) отвержденного ламината
- Расслоение на границе раздела медь-смола в процессе последующей термической обработки
Препрег необходимо хранить при температуре ниже 21°C и относительной влажности ниже 50%. Панели, хранившиеся в неконтролируемых условиях более 24 часов, перед использованием следует прогреть при температуре 120°C в течение 2 часов.
Выбор препрегов для лазерного сверления наплавляемых слоев: Внешние препреги для наплавляемых слоев, предназначенные для формирования глухих сквозных отверстий, должны быть пригодны для лазерного сверления без карбонизации, которая может загрязнить стенки отверстий. Стандартные тканые препреги из стекловолокна трудно чисто просверлить лазером; для наплавляемых слоев, где планируется лазерное сверление глухих сквозных отверстий, используются нетканые или модифицированные препреги из стекловолокна с пониженным содержанием стекловолокна (например, Panasonic R-1661W, препрег Isola I-Tera MT40, специальный ламинат с низкими потерями и специальная ламинированная склейка с низкими потерями) (см. лазерное сверление для формирования микроотверстий ).
3.3 Выбор медной фольги для наплавки слоев
Внешние слои наращивания обычно используют более тонкую медную фольгу (9–18 мкм), чем внутренние сердечники (17–35 мкм). Более тонкая фольга:
- Обеспечивает более высокое разрешение изображения (траектория/промежуток 2/2 мил против минимума 3/3 мил для толстой фольги).
- Уменьшает количество меди, которое лазер должен удалить до достижения препрега, улучшая качество сквозных отверстий.
- Требуется более бережное обращение, чтобы предотвратить образование складок во время ламинирования.
В конструкциях, использующих низкопрофильную (LP) или очень низкопрофильную (VLP) медь для уменьшения потерь на высоких частотах, эти фольги применяются исключительно на внешних сигнальных слоях, где частота сигнала оправдывает более высокую стоимость. Во внутренних слоях сердечника может использоваться стандартная электродиэлектрическая медь (ED).
4. Цикл ламинирования на прессе: параметры, этапы и управление процессом.
Внутренние слои, препрег и медная фольга загружены в пресс-бук. Перед нагревом прикладывается контактное давление (50–100 PSI) для предотвращения смещения слоев во время повышения температуры.
Температура прессования повышается со скоростью 2–4 °C/мин до 175–185 °C. Медленное повышение температуры позволяет испарить влагу и обеспечить равномерный поток смолы до начала гелеобразования.
Применяется полное давление ламинирования (300–400 PSI). Смола растекается, заполняет пустоты и образует поперечные связи. Продолжительность определяется химическим составом смолы — сократить её нельзя.
Температура снижается со скоростью 2–4 °C/мин. Быстрое охлаждение вызывает деформацию из-за несоответствия коэффициентов теплового расширения и скрытое расслоение. Эту фазу ускорить невозможно.
Измерение толщины, визуальный осмотр, проверка совмещения слоев по рентгеновскому снимку (внутренние реперные точки должны находиться в пределах ±0.075 мм от целевых точек сверления).
4.1 Подробное описание этапов цикла прессования
Этап 1 — Нагрузка и начальное давление:
Стопка слоев загружается в пресс-бук между разделительными пленками и зеркальными пластинами. Перед началом нагрева прикладывается начальное контактное давление (50–100 PSI), чтобы предотвратить смещение слоев во время начального повышения температуры.
Этап 2 — Повышение температуры (60–90 минут):
Температура повышается от комнатной до заданной температуры отверждения (обычно 175–185 °C для стандартного FR-4, до 195 °C для марок с высокой температурой стеклования). Скорость повышения температуры регулируется на уровне 2–4 °C/минуту. Цель медленного повышения температуры:
- Испаряет остаточную влагу до того, как смола начнет растекаться.
- Позволяет смоле равномерно достичь температуры текучести (130–150 °C) по всей панели до начала полного гелеобразования.
- Минимизирует температурный градиент по всей панели — это особенно важно для больших панелей, где разница температур от края до центра может привести к неравномерному отверждению при слишком быстром повышении температуры.
Этап 3 — Полное давление и выдержка при полимеризации (90–180 минут):
Полное давление ламинирования (300–400 PSI для стандартного FR-4) применяется, когда смола достигает температуры текучести. Смола растекается, заполняет зазоры и пустоты и начинает сшивание (гелеобразование). Выдержка отверждения продолжается до тех пор, пока смола не достигнет полной температуры стеклования (Tg), измеренной методом дифференциальной сканирующей калориметрии (ДСК) на образцах, полученных в процессе производства. Недостаточная выдержка отверждения приводит к получению печатных плат с неудовлетворительной температурой стеклования (Tg), сниженной прочностью на отслаивание и повышенным коэффициентом теплового расширения (КТР) по оси Z, что создает проблемы с надежностью в процессе эксплуатации.
Этап 4 — Контролируемое охлаждение (3–5 часов):
После выдержки в процессе отверждения температура прессования снижается с контролируемой скоростью 2–4 °C/минуту. Эта скорость определяется разницей коэффициентов теплового расширения между медными слоями (17 ppm/°C в плоскости) и ламинатом (14–18 ppm/°C в плоскости, 50–70 ppm/°C по оси z). Более быстрое охлаждение приводит к возникновению остаточных напряжений, вызывающих:
- Мгновенное коробление (видимые изгибы и скручивания, превышающие норму). IPC-6012 (±0.75% пределы)
- Внутренние напряжения, проявляющиеся в виде скрытого расслоения при последующем термическом циклировании.
- Микротрещины в местах входа бурового раствора в ходе последующих буровых работ
Фаза охлаждения — наиболее часто сокращаемый этап технологического процесса при производстве недорогих плат HDI, а также наиболее распространенная причина деформации и отказов в надежности плат, выпускаемых в условиях снижения затрат.
4.2 Пресс с несколькими отверстиями против пресса с одним отверстием
Многозаходные прессы обрабатывают несколько стопок панелей одновременно (обычно 8–12 отверстий), при этом в каждом отверстии размещается одна или несколько панелей, разделенных зеркальными пластинами. Это увеличивает производительность без изменения времени цикла.
Однокамерные вакуумные прессы используются для:
- Высокосложная гидродинамическая интерферометрия с асимметричным расположением слоев, где равномерное распределение давления имеет решающее значение.
- Тонкие препреги для наращивания (менее 60 мкм), где необходим вакуум для предотвращения образования пустот.
- Материалы на основе ПТФЭ, в которых температурные и барометрические характеристики отличаются от FR-4, и перекрестное загрязнение между нагрузками прессования представляют собой проблему.
Для любых высокочастотных ламинатов с наполнителем из ПТФЭ или керамики прессовые линии должны быть выделены или тщательно очищены между циклами обработки материалов FR-4 и HF. Перекрестное загрязнение материалов из ПТФЭ смолой FR-4 изменяет диэлектрическую постоянную, и его трудно обнаружить без разрушающего анализа.
4.3 Управление и мониторинг процессов
Ламинирование продукции на высококачественных фабриках HDI включает в себя:
Контроль с помощью термопар: Несколько термопар размещены в прессовом блоке по углам и в центре панелей. Температурные кривые регистрируются для каждого цикла и сравниваются с проверенным профилем пресса. Любая панель, на которой термопара вышла за пределы профиля, помечается для проверки размеров и поперечного сечения.
Тест-образцы для определения текучести смолы: Небольшие тест-образцы, размещаемые по краям панелей, собирают информацию о текучести смолы во время ламинирования. Течение смолы за пределами допустимого диапазона (слишком мало = пустоты, слишком много = расслоение по краям) является поводом для проверки содержания влаги в партии препрега и калибровки температуры пресса.
Измерение толщины панели: Толщина после ламинирования измеряется в 9 и более точках на каждой панели. Отклонение, превышающее ±10% от номинального значения, является основанием для проверки на неравномерное распределение давления или вариативность партии препрега.

5. Межцикловая обработка: контроль качества, сверление и нанесение покрытия между циклами.
5.1 Послеламинационный контроль перед следующим циклом
Каждый цикл должен пройти проверку качества, прежде чем работа перейдет к следующему циклу. Выпуск дефектной панели в следующий цикл — это самая дорогостоящая ошибка в производстве HDI: дефект скрывается, к принципиально дефектной подложке применяются дополнительные технологические процессы, и в конечном итоге панель забраковывается на этапе окончательной проверки.
Контрольный список для проверки между циклами:
- Послойная рентгеновская регистрация: метки внутреннего слоя должны совпадать с целевыми точками сверления с точностью до ±0.075 мм.
- Проверка размеров панели: длина, ширина и толщина соответствуют техническим требованиям.
- Визуальный осмотр на наличие расслоений, вздутий, расслоений по краям и поверхностных пустот.
- Образец поперечного сечения (разрушающий контроль, на технологическом образце): проверка на наличие пустот в смоле, целостность границы раздела медь-смола, оценка прочности на отслаивание.
5.2 Лазерное сверление после каждого цикла наращивания
Лазерное сверление выполняется после каждого внешнего слоя ламинирования. Ключевые параметры процесса:
CO₂-лазер для стандартного наращивания FR-4:
- Длина волны: 10.6 мкм — хорошо поглощается органической смолой, плохо — медью.
- Этап абляции меди: короткий первый импульс удаляет «окно» во внешней медной фольге.
- Диэлектрическая абляция: последующие импульсы удаляют препрег-материал до контактной площадки на внутреннем слое.
- Минимальный диаметр переходного отверстия: 0.10 мм в готовом виде (0.12 мм после сверления перед нанесением покрытия).
- Максимальное соотношение сторон: 1:1 (глубина равна или меньше диаметра)
УФ-лазер (Nd:YAG) для тонких пленок и ПТФЭ:
- Длина волны: 355 нм — холодная абляция без обугливания.
- Используется для: препрегов с размером частиц менее 40 мкм, гибких полиимидных материалов, пленок для наращивания на основе ПТФЭ.
- Более высокая стоимость за одно отверстие (0.015–0.040 долл. США) по сравнению с CO₂ (примерно 0.008–0.025 долл. США/отверстие, см. справочную информацию).
- Более высокое качество стенок сосуда — меньше остатков, более чистая абляция.
Техника конформной маски: распространенный метод для CO₂-лазеров, при котором на внешней медной фольге перед лазерным сверлением в глухих местах вырезаются окна. Затем CO₂-лазер просверливает диэлектрик в предварительно открытом окне, не проникая в медь. Это уменьшает количество лазерных импульсов на одно отверстие и повышает однородность стенок отверстия.
5.3 Удаление загрязнений и химическое осаждение меди: подготовка стенок
После лазерного сверления в стенках сквозных отверстий остаются остатки процесса абляции:
- Обугленная смола (следы от сверления) после абляции CO₂-лазером
- Остатки стекловолокна от препрег-подложки
- Окисленная медь на контактной площадке захвата
Процесс удаления загрязнений с помощью перманганата:
- Набухающий агент: разбухает буровой раствор, улучшая доступ химических веществ.
- Перманганатный травитель: окисляет и удаляет обугленную смолу и смазку.
- Восстановитель: нейтрализует остаточный перманганат и удаляет любые окисления с медной контактной площадки.
Для ламинатов из ПТФЭ плазма CF₄/O₂ заменяет перманганат. Плазма удаляет остатки карбонизации, не повреждая матрицу из ПТФЭ. Требуются специальные плазменные камеры — загрязнение ПТФЭ в стандартных линиях перманганатного плазмопровода приводит к нарушению адгезии.
После удаления загрязнений на все поверхности, включая стенки сквозных отверстий, наносится палладиевый катализатор, а затем методом химического осаждения осаждается медь (0.5–1.5 мкм) для создания проводящего затравочного слоя для электролитического осаждения.
ℹ Ступенчатое или многоярусное расположение: выбор конструкции, определяющий стоимость заполнения
Микропереходы, расположенные друг над другом (напрямую друг над другом через слои), требуют заполнения смолой и выравнивания между циклами ламинирования — это добавляет 0.05–0.15 долл. США за заполнение и 1.50–5.00 долл. США за панель за выравнивание. Микропереходы, расположенные в шахматном порядке (со смещением ≥0.25 мм), полностью исключают оба этапа. Для конструкции с 600 переходами разница составляет примерно 68 долл. США/плата (многослойная конструкция) против 10.80 долл. США/плата (шахматная конструкция) только за счет стоимости обработки переходов — это иллюстративные данные для конструкции с 600 переходами; фактические затраты могут отличаться.
5.4 Заполнение и выравнивание для многослойных конструкций
В конструкциях с многослойными переходными отверстиями (где переходное отверстие L1–L2 находится непосредственно над переходным отверстием L2–L3) переходное отверстие L2–L3 необходимо заполнить и выровнять перед началом ламинирования слоя L1–L2:
Заполнитель из смолы:
- Чернила на основе эпоксидной или полимерной смолы впрыскиваются в сквозной канал под вакуумом или с помощью ракеля.
- Заполнение должно быть выполнено на 95% и более без пустот — пустоты вызывают выделение газов во время последующей оплавления при сборке.
- Отверждение при температуре 150–175°C в течение 60–90 минут
Планаризация:
- Поверхность заполненного отверстия может быть слегка выпуклой (переполнение) или углублённой (недостаточное заполнение).
- Механическая полировка (ленточная шлифовка или вращающаяся шлифовальная машина) удаляет материал до тех пор, пока поверхность переходного отверстия не станет ровной с окружающей медью с точностью до ±15 мкм.
- Эта плоскостность имеет решающее значение для последующего наращивания ламинированного слоя, чтобы обеспечить равномерное давление и толщину клеевого шва.
Влияние на стоимость: Заполнение добавляет $0.05–$0.15 за переходное отверстие, планаризация — $1.50–$5.00 за панель. Для конструкции с 600 переходными отверстиями заполнение и планаризация вместе могут добавить примерно $31.50–$95.00 за плату (ориентировочный диапазон — фактическая стоимость зависит от количества переходных отверстий, материала и поставщика). Именно поэтому конструкция с расположенными в шахматном порядке переходными отверстиями, исключающая оба этапа, оказывает такое существенное влияние на стоимость. Полное сравнение стоимости архитектуры переходных отверстий см. в руководстве по стоимости скрытых переходных отверстий на печатной плате .
6. Распространенные дефекты ламинирования, их первопричины и способы предотвращения.
⚠ Наиболее распространенный вид отказа ламинирования HDI
Недостаточная обработка внутреннего слоя оксидом приводит к 40–60% случаев расслоения. Шероховатость поверхности меди ниже 1.5 мкм (у травленой меди она составляет 0.3–0.5 мкм) обеспечивает недостаточную прочность на отслаивание для адгезии эпоксидной смолы. Обработка коричневым оксидом или современными органическими веществами, улучшающими адгезию, является обязательным этапом процесса, а не дополнительной мерой повышения качества.
6.1 Расслоение
Определение: Разделение между медным слоем и прилегающим полимерно-стеклянным ламинатом. Может быть видимым в виде вздутия или пузырька на поверхности платы, или скрытым и обнаруживаемым только при поперечном сечении.
Коренные причины:
- Недостаточная обработка оксидом: прочность на отслаивание медной смолы ниже 4 Н/см.
- При влажности препрега выше 0.2%: образование пара в процессе отверждения приводит к образованию пустот, которые разрастаются в зоны расслоения.
- Недостаточное время отверждения: частично сшитая смола имеет пониженную когезионную прочность.
- Загрязнение медной поверхности перед ламинированием.
Профилактика: квалификация обработки медной поверхности (ежемесячное тестирование прочности на отслаивание производственных образцов), контроль влажности препрега с обязательной термообработкой для несоответствующих материалов, отбор проб поперечного сечения технологических образцов после каждой партии ламинирования.
6.2 Ошибки регистрации
Определение: Целевые точки бурения и внутренние опорные площадки смещены относительно друг друга, что приводит к уменьшению или полному отсутствию кольцевого зазора в местах захвата глухих проходных отверстий.
Коренные причины:
- Изменение размеров панели в процессе ламинирования: FR-4 подвергается небольшому расширению по осям XY во время отверждения (обычно 0.02–0.05%). Программы сверления должны быть скорректированы с учетом этого предсказуемого расширения.
- Нестабильность размеров внутренних слоев: внутренние слои, которые не были протравлены симметрично (разная плотность меди сверху и снизу), изгибаются во время ламинирования, смещая элементы от их номинальных положений.
- Несоосность стопки пресс-форм: установочные штифты должны быть установлены правильно; неправильно установленные штифты допускают смещение слоев.
Профилактика: рентгеновское измерение точности сверления каждой панели перед сверлением (не выборочно). Компенсация масштабирования изображения применяется к каждому слою на основе измеренных характеристик расширения материала. Анализ распределения меди во время проектирования с учетом технологичности внутреннего слоя для выявления асимметричных конструкций до начала производства.
6.3 Пустоты и задержка воздуха
Определение: Воздушные или газовые полости в отвержденной смоле, проявляющиеся в поперечном сечении в виде расслоений или точечных пустот.
Коренные причины:
- Препрег с недостаточным содержанием смолы для данной конструкции панели (высокое соотношение площади меди к площади диэлектрика требует большей текучести смолы)
- Недостаточный вакуум в циклах прессования с вакуумной поддержкой.
- Слишком быстрый начальный нагрев препятствует надлежащему растеканию смолы и выделению газов до гелеобразования.
Профилактика: Состав смолы соответствует плотности меди в панели. Вакуумное ламинирование для конструкций с плотными внутренними медными узорами. Проверенные протоколы скорости нагрева, обеспечивающие полное удаление газа до застывания смолы.
6.4 Искривление и Лук
Определение: Отклонение формы панели, превышающее пределы IPC-6012 (изгиб и скручивание ≤0.75% от диагонали панели для класса HDI 3, ≤1.5% для класса 2).
Коренные причины:
- Асимметричное распределение меди: если верхняя половина структуры содержит значительно больше меди, чем нижняя, разница в коэффициенте теплового расширения во время охлаждения приводит к прогибу в сторону большей концентрации меди.
- Быстрое охлаждение: температурный градиент от поверхности к сердцевине толстых панелей во время быстрого охлаждения создает изгибающие моменты.
- Несоответствие коэффициента теплового расширения препрега и сердцевины: разные материалы в слое с разным коэффициентом теплового расширения создают внутренние напряжения.
Профилактика: Анализ баланса меди во время проектирования с учетом технологичности производства — плотность меди в верхней и нижней половинах многослойной структуры должна отличаться не более чем на ±10% для симметричных конструкций. Контролируемый контроль скорости охлаждения. Для асимметричных конструкций (неизбежных в некоторых приложениях) для балансировки многослойной структуры могут быть добавлены медные элементы на обратной стороне.
6.5 Изменение толщины
Определение: Толщина диэлектрика после ламинирования, выходящая за пределы допустимого отклонения ±10%, что приводит к несоответствию размеров контролируемых импедансных дорожек целевым значениям.
Коренные причины:
- Неравномерный поток смолы: слишком большой поток по краям панели (тонкая середина), слишком малый поток (толстые края) — вызван несоответствием состава смолы в препреге.
- Неравномерность давления при прессовании по всей поверхности больших панелей.
- Различия в содержании смолы в разных партиях препрегов
Профилактика: 9-точечное картирование толщины после каждого цикла ламинирования. Измерение содержания смолы в поступающем препреге (не только Dk и Df). Проверка плоскостности зеркальной пластины (зеркальные пластины, деформирующиеся после износа, приводят к неравномерности распределения давления).
7. Процесс контролируемого ламинирования Highleap для печатных плат HDI.
7.1 Оборудование и технологическая инфраструктура
Возможности ламинирования HDI компании Highleap включают в себя:
- Многороторные гидравлические прессы с вакуумной поддержкой, обеспечивающие равномерность температуры по всей поверхности плиты пресса ±1°C.
- Специализированные линии для прессования ламинатов с низкими потерями, содержащих ПТФЭ/специальные материалы — исключают перекрестное загрязнение с линиями прессования FR-4.
- Хранение препрегов в условиях контролируемого климата при температуре ≤21°C и относительной влажности ≤45% с контролем влажности каждой партии.
- Встроенная регистрация показаний термопар для каждого цикла ламинирования в процессе производства.
- Рентгеновское измерение совмещения слоев на 100% панелей (без отбора проб) до и после лазерного сверления.
7.2 Протокол межцикловой проверки
Между каждым циклом ламинирования компания Highleap проводит следующие процедуры:
- Проверка 100% точности совмещения рентгеновских снимков: измерены все реперные точки внутреннего слоя, а не взяты образцы.
- Картирование толщины панелей по 9 точкам: любая панель, выходящая за пределы ±10%, снимается с производства.
- Визуальный осмотр на наличие расслоений, вздутий и отслоений по краям.
- Поперечный срез технологического образца (один образец на производственную партию): измерение прочности на отслаивание, проверка на наличие пустот в смоле, оценка качества границы раздела медь-смола.
Этот межцикловый контрольный пункт выявляет 85–90% дефектов ламинирования до того, как будут применены дополнительные инвестиции в технологический процесс для устранения дефектов в поврежденной панели. Стоимость выявления дефекта при межцикловой проверке по сравнению с окончательным электрическим тестированием: примерно 15 долларов против 85 долларов потерянных производственных затрат (иллюстративные данные). Для получения информации о влиянии на выход годной продукции и количество циклов ламинирования см. анализ стоимости скрытого монтажа через печатную плату . Для получения информации о сроках выполнения каждого цикла ламинирования см. руководство по срокам выполнения печатных плат HDI.
7.3 Обработка материалов и отслеживаемость партий
Каждая производственная партия включает в себя полную прослеживаемость материалов: номер партии препрега, номер партии медной фольги и номер партии ламинированного сердечника — все это связано с производственной технологической картой и записями контроля качества. Для программ с контролируемым импедансом диэлектрическая проницаемость препрега Dk измеряется на образцах поступающей партии, и измеренное значение используется для окончательного расчета импеданса (а не номинальное значение из технической документации), что обеспечивает воспроизводимость результатов измерений TDR от партии к партии (см. требования к печатным платам с контролируемым импедансом ).
7.4 Показатели качества ламинирования HDI в компании Highleap
- Выход годных изделий при ламинировании HDI типа I (панели, прошедшие все межцикловые проверки): в среднем 97.8%.
- Выход годных изделий при ламинировании HDI типа II: в среднем 95.2%.
- Выход годных изделий при ламинировании HDI типа III: в среднем 91.6%.
- Процент расслоения при окончательной проверке: менее 0.3% от отгруженных панелей.
- Выход годных изделий с контролируемым импедансом при первом проходе (в пределах ±10%): 98.1% партий.
- Соответствие требованиям по устойчивости к деформации (изгиб и скручивание в пределах спецификации): 99.2% панелей HDI.
Эти показатели предоставляются по запросу в целях квалификации поставщиков.
Запросить ценовое предложение на изготовление HDI-оборудования

Рекомендуемые сообщения

Сравнение печатных плат Taconic RF 35 и RO4350B
Содержание: RF-35 против RO4350B. Закупка и...

Производство фильтрующих печатных плат TMM6
Содержание Почему разработчики микроволновых фильтров используют...

Производство фильтрующих печатных плат TMM4
Производство печатных плат с фильтрами TMM4 контролируется...

Производство печатных плат TMM3 для радиочастотных модулей
Производство печатных плат TMM3 наиболее полезно в тех случаях, когда используется радиочастотный модуль...
Как получить расценки на печатные платы
Позвольте нам провести для вас анализ DFM/DFA и предоставить вам отчет.
Вы можете безопасно загружать свои файлы через наш сайт.
Для предоставления вам расценок нам необходима следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота