
Производство печатных плат mSAP для тонкостенных схем.
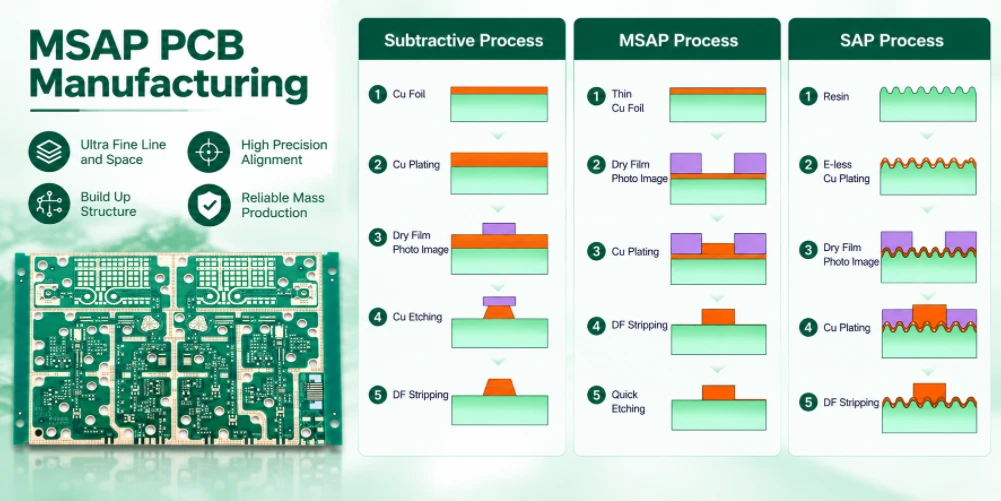
Компания Highleap Electronics предоставляет услуги по анализу и расчету стоимости изготовления печатных плат mSAP для схем с тонкими линиями, где требуемая геометрия проводников, шаг и структура медных проводников требуют модифицированного полуаддитивного процесса. Если ваш текущий поставщик не может обеспечить заданную ширину линий, расстояние между ними или малый шаг, пришлите нам утвержденный макет и структуру слоев, чтобы мы могли оценить требования к процессу в сравнении с фактическим проектом.
Для изготовления печатных плат mSAP одного минимального количества линий/промежутков недостаточно. Необходимо учитывать ширину проводника, толщину меди, диэлектрическую систему, точность совмещения слоев, целевые значения импеданса, компоновку панели и критерии контроля качества. Процесс составления коммерческого предложения Highleap предназначен для определения требуемой конструкции и подтверждения технологических предположений до утверждения цены и сроков поставки.
Содержание
- Производство печатных плат mSAP против травления с вычитанием
- Технологический процесс производства печатных плат mSAP для тонких линий
- Правила проектирования печатных плат mSAP для компонентов с малым шагом выводов.
- Стоимость и сроки поставки печатных плат mSAP для высокоточного производства.
- mSAP — производитель печатных плат для проектирования с тонкими линиями и малым шагом.
- Часто задаваемые вопросы о производстве печатных плат mSAP
mSAP PCB
Передовые решения для тонкослойного производства печатных плат.
Запросить коммерческое предложение на печатную плату mSAP →Достижимая длина линии/расстояние между ними зависит от количества затравочной меди, качества изображения резиста, толщины нанесенного медного покрытия, удаления затравки и контроля качества.
Производство печатных плат mSAP против травления с вычитанием
Обычная многослойная плата изготавливается методом вычитания. Весь слой покрывается медью, изображение наносится на сухую пленку, открытая медь вытравливается, а оставшаяся медь образует рисунок. Таким образом, конечная ширина линии равна ширине линии фотолитографии за вычетом удаленного при травлении материала, при этом травление не является вертикальным. Оно вызывает подтравливание, причем неравномерное, в зависимости от толщины меди и соотношения сторон элемента.
Полуаддитивный процесс меняет логику. Сначала создается тонкий затравочный слой в форме желаемых элементов, а затем наносится медь до полной толщины. Поскольку медь наносится из тонкого затравочного слоя, полуаддитивный процесс может уменьшить боковой подрез, связанный с травлением с удалением материала. Окончательная геометрия линии по-прежнему зависит от качества изображения, профиля резиста, толщины нанесенной меди, удаления затравочного слоя и контроля процесса; она не определяется только литографией.
Именно это отличает mSAP на практике. Готовый медный слой определяется не травлением, а изображением, которое затем выращивается. Поэтому mSAP позволяет создавать массивы контактных площадок с малым шагом и узкие дорожки, которые при использовании субтрактивного метода либо сгладились бы, либо потребовали бы огромной перекоррекции для сохранения свойств после травления.
mSAP против стандартного изготовления печатных плат для тонких линий.
Поскольку затравочный слой необходимо напечатать, а покрытие должно быть равномерным, создание структур mSAP на обычном ламинате возможно, но это не лучший вариант. В промышленности принято создавать структуры mSAP на материале, химический состав поверхности которого поддерживает этот процесс: очень гладкая медная фольга, а в высокоэффективных структурах — смоляная система с низкими потерями и хорошей диэлектрической стабильностью.
| фактор | Вычитающий метод на стандартном ламинате | mSAP на специальном ламинате |
|---|---|---|
| управление шириной строки | Определяется компенсацией травления; ограничено шероховатостью фольги и толщиной медного слоя. | Определяется изображением; более тонкие линии достижимы при той же толщине меди. |
| Профиль боковой стенки | Подрезка, наиболее выраженная на толстой меди и элементах с высоким соотношением сторон. | Практически вертикальная форма, что и делает возможным создание структур с малым шагом. |
| Шероховатость поверхности | Поверхность травленой фольги, относительно шероховатая | Сглаженный продукт, образующийся в результате процессов гальванического покрытия и удаления покрытия. |
| точность импеданса | Изменение ширины приводит к ошибке импеданса, особенно на тонких диэлектриках. | Более точный контроль ширины обеспечивает более жесткие допуски по импедансу. |
| Шаги процесса | Стандарт | Добавляет печать семенами, селективное гальваническое покрытие, удаление покрытия и вторую подготовку поверхности. |
Если требование сводится к «тонким линиям», а не к «тонким линиям с контролируемым импедансом на тонком диэлектрике», то традиционный процесс нанесения тонких линий на высококачественный ламинат может удовлетворить требованиям при меньших затратах. Аргументы в пользу mSAP становятся убедительными, когда тонкие элементы также плотно расположены, когда толщина медного слоя относительно ширины линии или когда геометрия действительно находится на пределе возможностей фотолитографии и травления.
Технологический процесс производства печатных плат mSAP для тонких линий
Приведенная ниже последовательность представляет собой основу процесса. Каждый этап предназначен для подготовки поверхности к следующему, и порядок действий не подлежит изменению.
| Шаг | Разработка | Критический контроль |
|---|---|---|
| 1. Подготовка поверхности | Микротравление и шероховатость поверхности фольги для обеспечения адгезии слоя зародышей | Однородный и воспроизводимый результат. Недостаточное травление приводит к отслоению семенного слоя; чрезмерное травление сводит на нет эффект сглаживания. |
| 2. Изображение на сухой пленке или с помощью лазера. | Желаемый набор элементов формируется в слое изображения. | Разрешение и выравнивание. На этом этапе устанавливается окончательная толщина линии. |
| 3. Отводок семян | На всю поверхность наносится тонкий слой меди, полученный методом химического осаждения, после чего удаляется слой, создающий изображение. | Непрерывность и толщина затравочного слоя. Разрыв в этой точке становится дефектом покрытия. |
| 4. Селективное покрытие | Медь наносится методом электролитического осаждения до полного веса меди только на участках, используемых для выращивания семян. | Распределение покрытия по всей панели. Равномерное распределение тока обеспечивает постоянство толщины медного слоя и, следовательно, ширины линии по всей большой панели. |
| 5. Удаление и травление | Затем удаляется верхний слой затравки, окружающий элементы структуры, после чего остатки удаляются легким травлением. | В данном случае травление лишь очищает поверхность, а не формирует деталь. В этом заключается структурное отличие от субтрактивной обработки. |
| 6. Повторите для каждого слоя и заламинируйте. | Цикл повторяется на каждом внутреннем слое, и стопка сжимается. | Точность совмещения слоев и совместимость ламината с готовой медной поверхностью. |
Наибольшие сложности возникают на 4-м этапе. Гальваническое покрытие — это процесс, выполняемый на уровне панели: распределение тока по большой панели никогда не бывает идеально равномерным, поэтому толщина медного слоя варьируется, а там, где толщина меняется, меняется и ширина готовой линии. Формат и назначение панели зависят от оборудования производителя, контроля равномерности покрытия и конкретной конструкции. Поэтому размеры готовой платы следует указывать в смете, чтобы можно было оценить предлагаемую компоновку панели и технологический процесс.
mSAP Требования к точности линий и зазоров при изготовлении печатных плат
Ванна для гальванического покрытия в линии mSAP не взаимозаменяема с универсальной ванной для меднения. Добавки в ванне регулируют скорость гальванического покрытия и рассеивающую способность, а для mSAP важно то, как в ванне происходит рост меди в узких канавках между затравочными зонами. Ванна, хорошо гальванизирующая медь в открытой области, может привести к недостатку меди внутри массива с малым шагом выводов, вызывая конусность или зазор между контактной площадкой и дорожкой.
Для покупателя это влечет за собой три последствия, и их стоит понимать, поскольку они отражаются на результатах проверки чертежей:
- Соотношение сторон в плоскости имеет значение. Плотная структура контактных площадок ведет себя по отношению к гальваническому покрытию как набор узких канавок. Чем плотнее структура и чем меньше шаг между площадками, тем сложнее добиться равномерного покрытия, и тем больше процесс зависит от конкретного химического состава и конструкции панели, используемых производителем.
- Зародышевый слой является узким местом для формирования тонких структур. Химическое осаждение в тонком пространстве может быть медленным или неполным. Это реальное ограничение на достижимый размер элементов, и его невозможно устранить с помощью более совершенной литографии.
- Более толстый слой меди обладает непропорционально большей твердостью. Поскольку покрытие должно равномерно заполнять пространство, покрывая весь вес меди, необходимость нанесения большого количества меди на мелкие детали является одной из самых сложных задач в этом процессе.
Соответствующий метод вычитания для плотных структур обсуждается в нашем процессе лазерной прямой визуализации (LDI) , а также в наших лазерных сверлениях для создания переходных отверстий на печатных платах . Для плат, сочетающих тонкие линии с многослойной структурой, вопрос о структуре слоев рассматривается в нашем проекте многослойной структуры HDI.
Правила проектирования печатных плат mSAP для компонентов с малым шагом выводов.
Проектирование для mSAP — это не проектирование для стандартной фотолитографии с более жесткими ограничениями. Некоторые правила меняются по сути, а не по значению.
- Кольцевое кольцо больше не является ограничением по минимальной ширине. Поскольку медь растет, а не травится, контактная площадка может быть близка по размеру к готовому отверстию, не подвергаясь при этом вытравливанию. Именно это позволяет создавать плотные массивы контактных площадок, что обеспечивает существенное увеличение рабочей площади при мелкошаговой трассировке.
- Компенсация за травление в данном случае не требуется. Разработчику, привыкшему компенсировать потери при травлении, следует перепроверить проект, поскольку готовый элемент очень близок к изображенному.
- Необходимо обосновать вес меди в мелких деталях. Если в проекте требуется 2 унции меди на линиях толщиной 50 мкм, то этап гальванического покрытия должен равномерно заполнить это пространство, и технологический допуск становится незначительным. Часто перед выпуском стоит пересмотреть соотношение толщины и ширины.
- Значения импеданса необходимо пересчитать для готового медного изделия. Характеристическое сопротивление зависит от ширины дорожки и толщины меди, при этом медная поверхность mSAP более гладкая, чем поверхность, полученная методом травления. Если целевое значение сопротивления было установлено на основе стандартного технологического расчета, стоит проверить его по фактической готовой геометрии.
Управление импедансом в целом обсуждается в наших руководствах по проектированию радиочастотных печатных плат , а также в более широком разделе, посвященном проектированию печатных плат с контролируемым импедансом . Последствия тонкой настройки элементов для радиочастотных схем рассматриваются в наших рекомендациях по проектированию радиочастотных печатных плат.
Когда следует использовать технологию mSAP для печатных плат высокой плотности?
Технология mSAP оправдывает свою стоимость в определенных ситуациях, а в других случаях рациональным решением является традиционный процесс нанесения тонких линий на более качественный ламинат. Она выгодна, когда в конструкции используются массивы контактных площадок с малым шагом, которые невозможно обработать методом вычитания, когда ширина дорожки определяет ее импеданс, а допуск по ширине очень жесткий, когда толщина медного слоя должна быть относительно ширины линии, и когда структура достаточно плотная, так что на обычной плате потребуется больше слоев, чем позволяет механическая конструкция.
Это невыгодно, когда единственное требование — незначительное уменьшение ширины линий, когда плата большая, а содержание меди велико, но элементы дизайна обычные, или когда объем производства достаточно велик, чтобы стоимость процесса стала определяющей, и традиционный процесс обработки тонких линий на ламинате позволяет достичь требуемого допуска. В таких случаях более разумным вариантом обычно является технология производства печатных плат HDI с лазерным сверлением и высококачественным ламинатом.
Выбор материала оказывает большее влияние на принятие решения, чем ожидают покупатели. Ламинат должен быть совместим с химическим составом затравочного слоя, а для ВЧ-структур диэлектрическая постоянная и тангенс угла диэлектрических потерь системы смол определяют достижимые характеристики независимо от качества меди. Наш выбор материалов для печатных плат учитывает компромиссы, и мы предлагаем материалы с низкими потерями, в частности, материалы с низким значением диэлектрической проницаемости (low-Dk) и коэффициентом диэлектрической проницаемости (low-Df).
Стоимость и сроки поставки печатных плат mSAP для высокоточного производства.
В коммерческом предложении mSAP цена определяется не столько количеством меди, сколько этапами процесса и спецификой панели.
- Количество циклов визуализации и нанесения покрытий. Каждый внутренний слой в наращиваемой структуре представляет собой полный цикл mSAP. Четырехслойная структура поверх ядра — это четыре цикла mSAP, а не один.
- Размер панели. Панели mSAP меньше по размеру, потому что равномерность покрытия ухудшается на больших площадях. Плата, которая не подходит для стандартной панели, может стоить значительно дороже именно по этой причине.
- Выход продукции на мелкозернистых структурах. Дефект в плотно расположенном массиве встречается чаще и обходится дороже, поскольку обычно обнаруживается на поздней стадии и может привести к выходу из строя всей панели.
- Материал. Использование ламината и медной фольги обходится значительно дороже, и их доля в стоимости тонкостенной платы больше, чем у обычной.
- Измерение. Необходимо измерить мелкие детали, и метод измерения является частью сметы.
Если ограничением является график, а не цена, укажите это в запросе предложений. Меньший размер панели, более простая структура слоев или разделение процесса сборки на два этапа могут существенно изменить сроки выполнения заказа, и производитель может оптимизировать их только в том случае, если знает, что это важно. Структура сроков выполнения заказа для таких сборок описана в нашем технологическом процессе производства печатных плат.
mSAP — производитель печатных плат для проектирования с тонкими линиями и малым шагом.
При поиске производителя печатных плат для mSAP инженерам следует сравнивать подтвержденные технологические возможности для предполагаемой структуры слоев, а не только наименьшую заявленную ширину линий. Компания Highleap может рассмотреть запросы на изготовление печатных плат для mSAP, включающие тонкую трассировку линий, плотное расположение контактных площадок и контролируемую геометрию медных проводников, а затем уточнить, какие конструктивные детали и проверки квалификации необходимы перед принятием решения о начале производства.
Для расчета стоимости изготовления печатной платы с тонкими линиями укажите ширину и расстояние между линиями, толщину меди в каждом слое, диэлектрические материалы, структуру слоев, количество слоев, размер платы, требования к импедансу и ожидаемый объем производства. Если проект ориентирован на контактные площадки с малым шагом или высокоскоростные сигналы, укажите подробные характеристики посадочного места и таблицу импедансов. Эти данные помогут отличить проект, требующий mSAP, от проекта, который может быть изготовлен с помощью традиционного процесса изготовления печатных плат с тонкими линиями по более низкой цене.
В тех случаях, когда конструкция сочетает в себе тонкую трассировку линий с высокоплотными межсоединениями, может быть актуален технологический процесс изготовления печатных плат HDI от Highleap. Для контролируемого импеданса укажите требования вместе с подробными сведениями о конструкции печатной платы с контролируемым импедансом. Используйте форму « Запросить коммерческое предложение на изготовление печатной платы с тонкой трассировкой линий», чтобы отправить полный пакет проектной документации.
- Пакет предложений: Файлы Gerber/ODB++, структура слоев, целевые значения толщины меди, таблица импедансов (при наличии), требования к контролю и прогнозируемый объем.
Часто задаваемые вопросы о производстве печатных плат mSAP
mSAP — это то же самое, что и многослойная или последовательная ламинированная структура?
Нет, это разные измерения. Последовательное ламинирование и наращивание описывают способ укладки и прессования слоев. mSAP описывает способ формирования медного изображения на слое. Плата может быть изготовлена методом mSAP без наращивания, а наращивание может быть выполнено методом субтрактивной обработки. Эти термины часто используются вместе, поэтому в запросах их путают.
Какую ширину строки может реально обеспечить mSAP?
Это зависит от веса меди, материала, химического состава покрытия и размера панели. Вместо того чтобы называть конкретные цифры, полезно задаться вопросом, какой самый маленький элемент находится на вашей плате, какой вес меди он несёт и какова плотность меди вокруг него. Эти три фактора вместе определяют, является ли конструкция удобной или пограничной.
Можно ли использовать mSAP с глухими и скрытыми переходными отверстиями?
Да. Структуры переходных отверстий формируются путем сверления и нанесения покрытия, как и в любом процессе наращивания, а медные слои могут быть получены методом mSAP. Важно следить за взаимодействием между нанесением покрытия на стенку переходного отверстия и нанесением покрытия на планарный слой, поскольку оба процесса происходят в одной и той же химической ванне, и покрытие переходного отверстия должно быть выполнено таким образом, чтобы не допустить попадания загрязнений в затравочный слой.
Влияет ли mSAP на достижимое количество слоев?
Это меняет практические ограничения на плотное нанесение покрытия, поскольку каждый дополнительный слой добавляет цикл нанесения покрытия со своим собственным риском потери текучести. Механические и материальные ограничения по-прежнему действуют параллельно. Для конструкции, требующей множества слоев и очень мелких элементов, обычно лучше рассматривать количество слоев как переменную проектирования.
Можно ли готовую плату спаять и собрать обычным способом?
Да. mSAP влияет на формирование медного слоя, а не на процесс сборки. Стоит убедиться, что качество обработки поверхности указано в спецификации, поскольку сборка платы с малым шагом выводов на поверхности, не пригодной для пайки, является распространенной и предотвратимой проблемой.
Производство печатных плат mSAP · Запрос коммерческого предложения
Запросить анализ процесса производства печатных плат mSAP
Отправьте файлы Gerber, информацию о структуре платы, минимальной ширине линий, минимальном шаге контактных площадок, плотности меди и размере готовой платы. Мы подтвердим технологический процесс и предоставим смету с указанием этапов mSAP.
Минимальная ширина линии + минимальный шаг + толщина меди.

Рекомендуемые сообщения
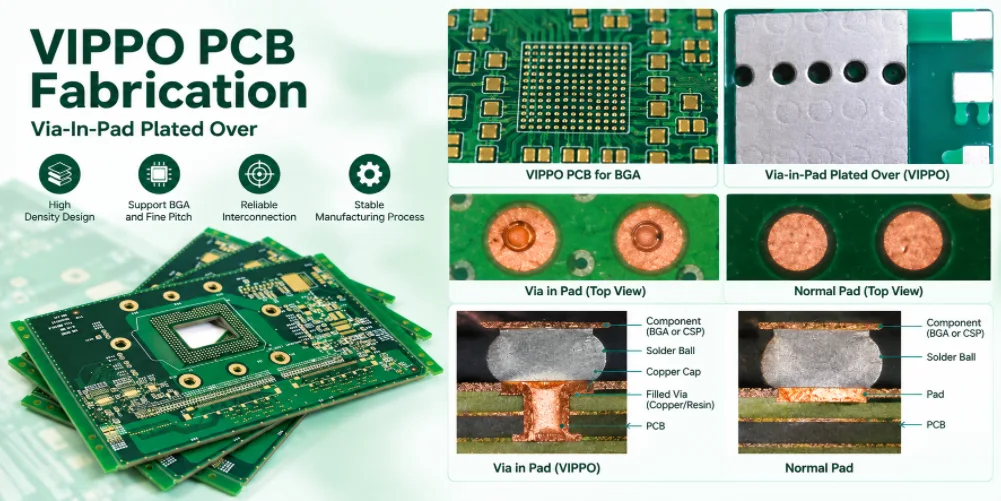
Компания VIPPO производит печатные платы для BGA-компонентов и термопрокладок.
Компания Highleap Electronics предоставляет услуги по изготовлению печатных плат VIPPO для...
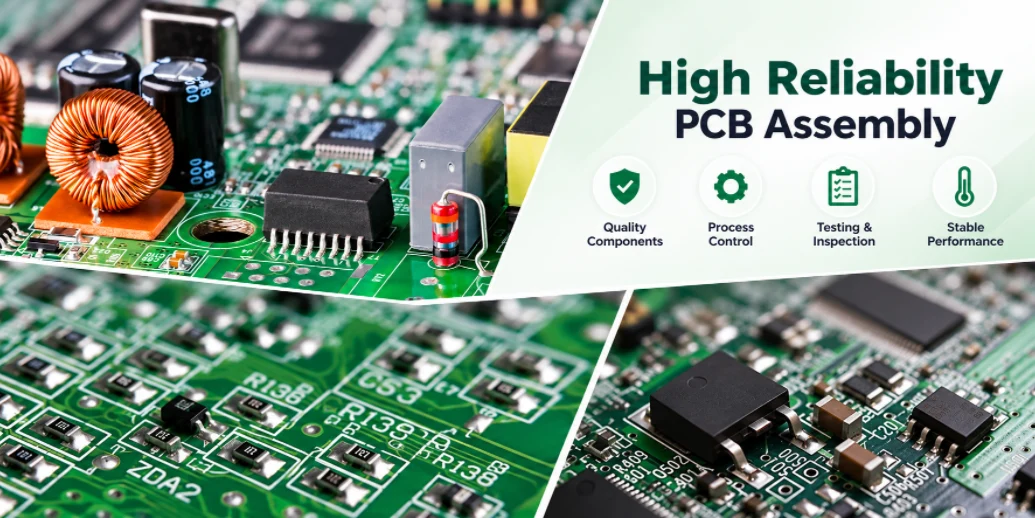
Высоконадежная сборка печатных плат: контроль процесса и отслеживаемость.
Компания Highleap Electronics производит высоконадежные печатные платы...
Ускоренная сборка печатных плат: сроки выполнения, готовность и стоимость.
Компания Highleap Electronics предлагает ускоренную сборку печатных плат для...
Мелкосерийная сборка печатных плат с широким ассортиментом продукции для повторных заказов.
Компания Highleap Electronics занимается мелкосерийным производством печатных плат с широким ассортиментом продукции...
Как получить расценки на печатные платы
Давайте проведем для вас анализ DFM/DFA и вернемся к вам с отчетом. Вы можете безопасно загрузить свои файлы через наш веб-сайт. Для того, чтобы дать вам предложение, нам нужна следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Помимо производства печатных плат, мы предлагаем широкий спектр электронных услуг, включая проектирование печатных плат, печатные платы и готовые решения. Если вам нужна помощь с прототипированием, проверкой дизайна, поиском компонентов или массовым производством, мы оказываем комплексную поддержку, чтобы гарантировать успех вашего проекта.
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.