
การป้องกันข้อบกพร่องในการเคลือบ PCB แบบปิดสนิท
สารบัญ
- การเคลือบ PCB แบบ Blind Via: การสร้างแบบต่อเนื่องเทียบกับกระบวนการแบบรอบเดียว
- ข้อกำหนดรอบการเคลือบตามประเภท HDI
- การเตรียมการก่อนการเคลือบ: ชั้นในและข้อกำหนดด้านวัสดุ
- วงจรการรีดเคลือบ: พารามิเตอร์ ขั้นตอน และการควบคุมกระบวนการ
- กระบวนการระหว่างรอบการผลิต: การตรวจสอบ การเจาะ และการชุบโลหะระหว่างรอบการผลิต
- ข้อบกพร่องทั่วไปของการเคลือบผิว สาเหตุหลัก และการป้องกัน
- กระบวนการเคลือบแบบควบคุมของ Highleap สำหรับ PCB HDI
การเคลือบแบบเรียงลำดับผ่านแผง PCB โดยไม่มองเห็น — ข้อเท็จจริงสำคัญเกี่ยวกับกระบวนการ
- แผงวงจรพิมพ์มาตรฐาน: 1 รอบการเคลือบ (กดทุกชั้นพร้อมกัน)
- HDI ประเภท I: กระบวนการเคลือบ 2 ขั้นตอน — ชั้นแกนกลางก่อน แล้วจึงสร้างชั้นนอกขึ้นเพิ่มเติม
- HDI ประเภท II: การเคลือบ 3 รอบ — เพิ่มชั้นเสริมความแข็งแรงด้านละ 1 ชั้น
- HDI ประเภท III: 4–6 รอบ — ฝังอยู่ภายในกระบวนการหลักก่อนการสร้างโครงสร้างภายนอก
- ปริมาณขั้นต่ำต่อรอบ: 8–12 ชั่วโมง (ระยะเวลาบ่ม + ระยะเวลาเย็นตัว) — ไม่สามารถบีบอัดได้
- ข้อกำหนดในการลงทะเบียน: ความคลาดเคลื่อนระหว่างชั้น ±0.075 มม. (เทียบกับ PCB มาตรฐาน ±0.15 มม.)
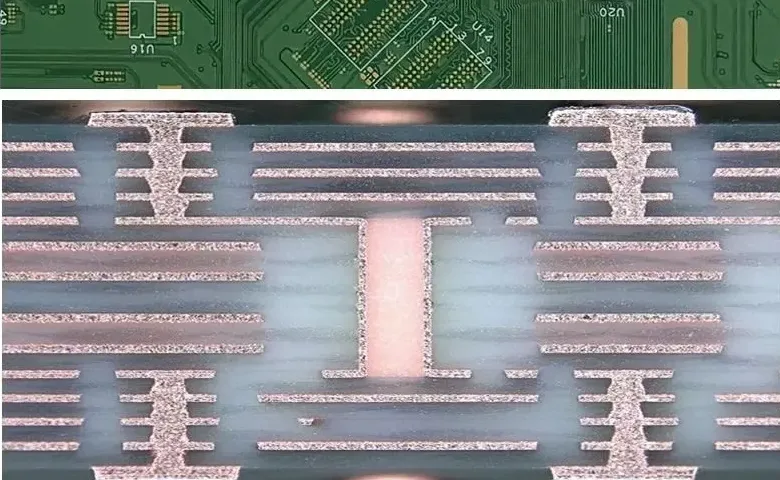
กระบวนการ เคลือบ PCB แบบซ่อนรู (Blind Via)คือความแตกต่างพื้นฐานระหว่างการผลิต HDI และการผลิต PCB มาตรฐาน ในขณะที่บอร์ดมาตรฐานใช้รอบการเคลือบเพียงรอบเดียว — ทุกชั้นถูกกดพร้อมกัน จากนั้นจึงเจาะรูด้วยเครื่องจักร — บอร์ด HDI แบบซ่อนรูต้องใช้การเคลือบแบบต่อเนื่อง: แต่ละชั้นจะถูกเคลือบ ตรวจสอบ เจาะด้วยเลเซอร์ และชุบก่อนที่จะเพิ่มชั้นถัดไป HDI ประเภท I ต้องใช้ 2 รอบการเคลือบ; ประเภท II ต้องใช้ 3 รอบ; ประเภท III ที่มีรูฝังต้องใช้ 4–6 รอบ แต่ละรอบใช้เวลา 8–12 ชั่วโมง ซึ่งเป็นสาเหตุที่ทำให้ระยะเวลานำส่ง HDI ยาวนานกว่า PCB มาตรฐาน 2–3 เท่า และเป็นเหตุผลว่าทำไมต้นทุนการผลิต PCB แบบซ่อนรูจึงแปรผันตามความซับซ้อนแบบไม่เป็นเชิงเส้น คู่มือนี้ครอบคลุมทุกขั้นตอนของกระบวนการเคลือบแบบต่อเนื่อง พร้อมด้วยพารามิเตอร์ของกระบวนการและแนวทางการป้องกันข้อบกพร่องที่กำหนดผลผลิตและความน่าเชื่อถือ
ขอใช้บริการผลิตชิ้นส่วน HDI พร้อมการเคลือบแบบควบคุม
1. การเคลือบ PCB แบบรูเจาะปิด: การสร้างแบบต่อเนื่องเทียบกับกระบวนการแบบรอบเดียว
1.1 เหตุใดการเคลือบแบบมาตรฐานจึงไม่สามารถสร้างรูเจาะแบบปิดได้
ในกระบวนการผลิตแผงวงจรพิมพ์หลายชั้นแบบมาตรฐาน ทุกชั้นจะถูกกดเข้าด้วยกันในรอบการเคลือบเพียงครั้งเดียว หลังจากนั้น จะทำการเจาะรูทะลุ (vias) ด้วยเครื่องจักรจากบนลงล่าง โดยผ่านทุกชั้น วิธีนี้ได้ผลเพราะรูทะลุสามารถเข้าถึงได้จากทั้งสองด้านของแผงวงจร
ตามคำจำกัดความแล้ว รูเจาะแบบปิด (Blind vias) จะสิ้นสุดที่ชั้นภายในเฉพาะชั้นหนึ่ง และไม่ทะลุผ่านความหนาของแผ่นวงจรทั้งหมด ไม่สามารถสร้างรูเจาะแบบปิดได้หลังจากที่แผ่นวงจรทุกชั้นถูกประกบเข้าด้วยกันแล้ว เนื่องจาก:
- การเจาะด้วยเครื่องจักรไม่สามารถหยุดได้อย่างน่าเชื่อถือที่ความหนาของฉนวนไฟฟ้าที่ตรงกับชั้นภายในที่เฉพาะเจาะจงโดยปราศจากความเสี่ยงต่อการเจาะเกินขนาด
- การเจาะด้วยเลเซอร์ (ซึ่งสามารถควบคุมความลึกได้) มีพลังงานไม่เพียงพอที่จะเจาะทะลุวัสดุ FR-4 ได้มากกว่า 1-2 ชั้น พรีเพร็ก ในการผ่านเพียงครั้งเดียว
- แผ่นทองแดงชั้นในสุดที่มู่ลี่ต้องลงจอดนั้น สามารถเข้าถึงได้เฉพาะก่อนที่ชั้นด้านบนจะถูกเคลือบเสร็จเท่านั้น
การเคลือบแบบเรียงลำดับช่วยแก้ปัญหานี้ได้โดยการสร้างแผ่นวงจรทีละชั้น: เคลือบแกนกลางก่อน จากนั้นเจาะและเคลือบรูเชื่อมต่อแบบปิด (blind vias) ลงในชั้นแรกที่สร้างขึ้นก่อนที่จะเพิ่มชั้นถัดไป
1.2 การเปรียบเทียบกระบวนการผลิตแบบเรียงต่อกันกับการเคลือบชั้นเดียว
| คุณลักษณะ | แผงวงจรพิมพ์มาตรฐาน (รอบเดียว) | HDI ชนิด I (แบบลำดับ, 2 รอบ) | HDI ชนิด III (แบบลำดับ, 4–6 รอบ) |
|---|---|---|---|
| ผ่านทางประเภทที่สามารถทำได้ | เฉพาะรูทะลุ | ตาบอด L1–L2, L(n-1)–Ln | ภายนอกปิดทึบ + ภายในซ่อนอยู่ |
| เส้นผ่านศูนย์กลางผ่านขั้นต่ำ | 0.20 มม. (เชิงกล) | 0.10 มม. (เลเซอร์) | 0.10 มม. (เลเซอร์) |
| รอบการเคลือบ | 1 | 2 | 4 6- |
| ระยะเวลานำส่งเทียบกับมาตรฐาน | baseline | 1.4–1.8× | 2.0–3.0× |
| ต้นทุนเทียบกับมาตรฐาน | baseline | 2.3–3.2× | 5.8–9.5× |
| ข้อกำหนดการลงทะเบียน | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 เหตุใดการเคลือบแต่ละรอบเพิ่มเติมจึงเพิ่มต้นทุนและความเสี่ยง
แต่ละรอบการเคลือบจะเพิ่ม:
- ต้นทุนโดยตรง: เวลาในการอัดขึ้นรูป วัสดุพรีเพรก เวลาในการชุบโลหะ — ประมาณ 18–45 ดอลลาร์สหรัฐต่อแผ่น สำหรับการผลิตในปริมาณต้นแบบ
- การสะสมข้อผิดพลาดในการลงทะเบียน: แต่ละรอบการทำงานจะทำให้เกิดความคลาดเคลื่อนในการลงทะเบียน ±0.025–0.075 มม. หลังจาก 4 รอบ ความคลาดเคลื่อนสะสมอาจสูงถึง ±0.10–0.15 มม. ซึ่งใกล้เคียงกับข้อกำหนดของวงแหวนสำหรับ HDI ความหนาแน่นสูง
- ความเสี่ยงด้านผลตอบแทน: แต่ละรอบการผลิตมีโอกาส 1–3% ที่จะเกิดความล้มเหลวในกระบวนการผลิต (การแยกชั้น การเกิดช่องว่าง ความผิดพลาดในการจัดตำแหน่ง) ซึ่งจำเป็นต้องทิ้งแผงนั้นไป เมื่อรวมทั้งหมด 4 รอบการผลิต โอกาสที่จะเกิดความล้มเหลวอย่างน้อยหนึ่งรอบจะสูงถึง 4–12%
- การสัมผัสกับความร้อน: แต่ละรอบการเคลือบจะทำให้ชั้นที่เคลือบเสร็จแล้วต้องเผชิญกับการเปลี่ยนแปลงอุณหภูมิอีก 170–190°C วัสดุที่ไวต่อ Tg อาจมีการเปลี่ยนแปลง Dk วัสดุที่มีส่วนประกอบของ PTFE จำเป็นต้องมีการจัดการอุณหภูมิอย่างระมัดระวังเป็นพิเศษ
ผลกระทบสะสมนี้เองที่ทำให้ HDI ชนิด III มีราคาสูงกว่า PCB มาตรฐานถึง 5.8–9.5 เท่า ทั้งๆ ที่มีปริมาณวัสดุมากกว่าเพียง 1.5–2 เท่าเท่านั้น ความซับซ้อนของกระบวนการผลิตต่างหากที่เป็นตัวกำหนดต้นทุน ไม่ใช่วัสดุ
2. ข้อกำหนดรอบการเคลือบตามประเภท HDI
2.1 ลำดับการเคลือบ HDI ประเภท I
ประเภท I (1+N+1): ชั้นสะสมหนึ่งชั้นในแต่ละด้านของแกนกลาง มีรูเชื่อมต่อแบบปิดระหว่าง L1–L2 และ L(n-1)–Ln
รอบที่ 1 — การเคลือบแกนกลาง:
- อินพุต: แกนชั้นในที่สร้างภาพและกัดเซาะ (L2 ถึง L(n-1)), พรีเพรกระหว่างแกน, บาง ฟอยล์ทองแดง บนพื้นผิวด้านนอก
- ผลลัพธ์: แกนกลางเคลือบอย่างสมบูรณ์พร้อมพื้นผิวด้านนอกเป็นทองแดงแข็ง (ซึ่งจะกลายเป็น L2 และ L(n-1) หลังจากการประมวลผลภายนอก)
- การตรวจสอบ: การวัดความหนา การลงทะเบียนตำแหน่งอ้างอิงด้วยรังสีเอ็กซ์ การตรวจสอบการแยกชั้นด้วยสายตา
รอบที่ 2 — การเคลือบชั้นนอก:
- วัตถุดิบป้อนเข้า: แกนกลางจากรอบที่ 1 (โดยมีการเจาะรูแบบปิด, การขจัดคราบ, และการเคลือบทองแดงแบบไร้กระแสไฟฟ้าในระหว่างรอบ), แผ่นพรีเพรกที่เจาะด้วยเลเซอร์ได้, แผ่นฟอยล์ทองแดงบางด้านนอก (โดยทั่วไปคือฟอยล์หนา 12–18 ไมโครเมตร)
- ผลลัพธ์: โครงสร้างหลายชั้นที่สมบูรณ์ โดยทุกชั้นเชื่อมติดกันเรียบร้อยแล้ว
- หลังรอบที่ 2: การสร้างภาพชั้นนอก การกัดกรด การเคลือบสารกันบัดกรี การตกแต่งพื้นผิว การทดสอบ
2.2 ลำดับการเคลือบ HDI ประเภท II
ประเภท II (2+N+2): มีชั้นก่อสร้างสองชั้นต่อด้าน ทำให้สามารถติดตั้งม่านสองระดับได้โดยการเรียงซ้อน (L1–L2 และ L2–L3)
รอบที่ 1 — การเคลือบแกน:เหมือนกับรอบที่ 1 ประเภทที่ 1 ทุกประการ
รอบที่ 2 — การสร้างโครงสร้างชั้นนอกขั้นแรก:
- แผ่นพรีเพรกที่เจาะด้วยเลเซอร์ได้ เคลือบอยู่บนแกนกลาง
- หลังจากรอบนี้: การเจาะด้วยเลเซอร์ครั้งแรก (รูเจาะตันจาก L2 เข้าสู่แกนกลาง), การกำจัดคราบ, การเคลือบทองแดงแบบไร้กระแสไฟฟ้า, การชุบด้วยไฟฟ้า
- หากมี vias ซ้อนกัน: เติมเรซินและปรับพื้นผิวให้เรียบก่อนเริ่มรอบที่ 3
- หาก vias เรียงสลับกัน: ให้ส่งตรงไปยัง Cycle 3 โดยไม่ต้องเติม
รอบที่ 3 — การสร้างชั้นนอกครั้งที่สอง:
- แผ่นพรีเพรกที่เจาะด้วยเลเซอร์แผ่นที่สองถูกเคลือบอยู่ด้านบนของโครงสร้าง Cycle 2
- หลังจากรอบนี้: การเจาะด้วยเลเซอร์ครั้งที่สอง (รูเจาะตันจาก L1 ไปยังแผ่น L2), ขจัดคราบ, ชุบด้วยไฟฟ้าแบบไร้กระแสไฟฟ้า, ชุบโลหะ
- จากนั้นจึงเริ่มกระบวนการสร้างชั้นนอกสุด
2.3 HDI ประเภท III: การประมวลผลผ่านแกนที่ฝังอยู่ใต้ดิน
โครงสร้างแบบ Type III เพิ่มกระบวนการเจาะช่องสัญญาณฝังตัวก่อนที่จะสร้างชั้นโครงสร้างภายนอก สำหรับโครงสร้างแบบ Type III 10 ชั้นที่มีช่องสัญญาณฝังตัว L4–L5:
วัฏจักรย่อยหลักที่ 1 — L4–L5 ถูกฝังอยู่ใต้ชั้นหิน:
- แผ่นลามิเนตแกนกลาง (เฉพาะชั้น L4–L5) จะถูกเจาะด้วยเครื่องจักรและเคลือบผิวเพื่อติดตั้งในรูเจาะแบบฝัง
- L4 และ L5 ถูกสร้างภาพด้วยแผ่นเชื่อมต่อแบบฝังและร่องรอยการเชื่อมต่อระหว่างกัน
- ชิ้นส่วนย่อยหลักได้รับการตรวจสอบและเกิดออกซิเดชัน
รอบย่อยหลักที่ 2 — การเคลือบแกนแบบเต็มรูปแบบ:
- ชิ้นส่วนประกอบย่อย L4–L5 แกนชั้นในที่เหลือ และพรีเพรกถูกนำมาประกบเข้าด้วยกัน
- ขณะนี้รูเชื่อมต่อที่ฝังอยู่ใต้ดินถูกปิดล้อมอย่างถาวรอยู่ภายในแกนกลางแล้ว
รอบการสร้างชั้นนอก (เช่นเดียวกับประเภทที่ 1 หรือ 2):ใช้ทาทับบนแกนกลางที่สมบูรณ์แล้ว
แต่ละชั้นที่ฝังเพิ่มเติมในแกนกลางจะเพิ่มรอบการทำงานเชิงกล-การเจาะ-แผ่น-ลามิเนตที่สมบูรณ์หนึ่งรอบก่อนที่จะเริ่มการสร้างชั้นภายนอก
3. การเตรียมการก่อนการเคลือบ: ชั้นในและข้อกำหนดด้านวัสดุ
3.1 ข้อกำหนดด้านคุณภาพของชั้นใน
ผลลัพธ์ของการเคลือบแต่ละรอบขึ้นอยู่กับคุณภาพของการผลิตชั้นในก่อนหน้านั้น:
ความสะอาดของพื้นผิวทองแดง:การปนเปื้อนของสารอินทรีย์ใดๆ (น้ำมัน รอยนิ้วมือ คราบสารโฟโตเรซิสต์) บนทองแดงด้านในจะขัดขวางการยึดเกาะของเรซิน พื้นผิวทองแดงจะถูกทำความสะอาดผ่านกระบวนการหลายขั้นตอน ได้แก่ น้ำยาทำความสะอาดด่าง การกัดผิวแบบไมโคร (การกำจัดทองแดง 1–2 ไมโครเมตร) การล้างด้วยกรด และการล้างด้วยน้ำปราศจากไอออน ความสะอาดจะได้รับการตรวจสอบโดยการทดสอบการแตกตัวของน้ำ — พื้นผิวที่ทำความสะอาดอย่างเหมาะสมจะมีการเปียกอย่างสม่ำเสมอ การปนเปื้อนจะทำให้เกิดหยดน้ำ
การปรับสภาพผิวด้วยออกไซด์:ทองแดงเปล่ามีพลังงานพื้นผิวต่ำและยึดเกาะกับเรซินอีพ็อกซีได้ไม่ดี การปรับสภาพผิวด้วยออกไซด์สีน้ำตาลหรือออกไซด์สีดำจะทำให้พื้นผิวทองแดงหยาบขึ้นจาก 0.3–0.5 ไมโครเมตร (ก่อนการกัด) เป็น 1.5–3.0 ไมโครเมตร ซึ่งช่วยเพิ่มความแข็งแรงในการลอกอย่างมาก ระบบ "การกัดระดับไมโคร" หรือ "การส่งเสริมการยึดเกาะแบบอินทรีย์" สมัยใหม่ (เช่น MacDermid MultiBond, Atotech Universal Etch) สามารถใช้แทนออกไซด์ในระบบเรซินบางชนิดได้ แต่ต้องผ่านการรับรองสำหรับเคมีของพรีเพรกเฉพาะนั้นๆ
ความแม่นยำในการลงทะเบียน:เป้าหมายของชั้นใน (โดยทั่วไปคือชิ้นส่วนทองแดงรูปกากบาท) ต้องอยู่ภายในระยะ ±0.075 มม. จากตำแหน่งที่กำหนดไว้ เพื่อให้โปรแกรมการเจาะในขั้นตอนต่อไปรักษาความเป็นวงแหวนไว้ได้ ชั้นที่อยู่นอกระยะความคลาดเคลื่อนนี้จะถูกทิ้งก่อนการเคลือบ ไม่ใช่หลังจากนั้น
3.2 การเตรียมและการจัดระยะก่อนตั้งครรภ์
พรีเพรก (ผ้าใยแก้วที่ชุบด้วยเรซินอีพ็อกซีขั้น B ที่แข็งตัวบางส่วน) คือวัสดุเชื่อมประสานระหว่างชั้นทองแดง ข้อกำหนดก่อนการเคลือบ:
การควบคุมความชื้น:วัสดุพรีเพรกดูดซับความชื้นจากอากาศโดยรอบ ความชื้นที่สูงกว่า 0.2% จะก่อให้เกิด:
- การเกิดไอน้ำระหว่างกระบวนการเคลือบ ทำให้เกิดช่องว่างและฟองอากาศ
- ค่า Tg ที่ลดลงของลามิเนตที่ผ่านการอบ
- การแยกชั้นที่บริเวณรอยต่อระหว่างทองแดงและเรซินระหว่างกระบวนการทางความร้อนในภายหลัง
แผ่นพรีเพรกต้องเก็บรักษาไว้ที่อุณหภูมิต่ำกว่า 21 องศาเซลเซียส และความชื้นสัมพัทธ์ต่ำกว่า 50% หากแผ่นพรีเพรกถูกเก็บไว้ในสภาพแวดล้อมที่ไม่สามารถควบคุมได้นานเกิน 24 ชั่วโมง ควรนำไปอบที่อุณหภูมิ 120 องศาเซลเซียส เป็นเวลา 2 ชั่วโมงก่อนนำไปใช้งาน
การเลือกพรีเพรกสำหรับชั้นเสริมแรงที่เจาะด้วยเลเซอร์ได้:พรีเพรกชั้นนอกสำหรับการสร้างรูเจาะแบบปิดต้องสามารถเจาะด้วยเลเซอร์ได้โดยไม่เกิดการไหม้เกรียมซึ่งจะปนเปื้อนผนังรูเจาะ พรีเพรกผ้าใยแก้วทอมาตรฐานนั้นเจาะด้วยเลเซอร์ได้ยาก พรีเพรกแบบไม่ทอหรือผ้าใยแก้วดัดแปลงที่มีปริมาณใยแก้วลดลง (เช่น Panasonic R-1661W, Isola I-Tera MT40 prepreg, ลามิเนตชนิดพิเศษที่มีการสูญเสียต่ำ และ bondply ลามิเนตชนิดพิเศษที่มีการสูญเสียต่ำ) ถูกกำหนดให้ใช้สำหรับชั้นเสริมแรงที่วางแผนจะเจาะรูเจาะแบบปิดด้วยเลเซอร์ (ดูการเจาะด้วยเลเซอร์สำหรับการสร้างไมโครเวีย )
3.3 การเลือกใช้แผ่นฟอยล์ทองแดงสำหรับสร้างชั้นฟิล์ม
โดยทั่วไปแล้วชั้นนอกสุดจะใช้แผ่นฟอยล์ทองแดงที่บางกว่า (9–18 ไมโครเมตร) เมื่อเทียบกับแกนกลางด้านใน (17–35 ไมโครเมตร) แผ่นฟอยล์ที่บางกว่า:
- ช่วยให้ได้ภาพที่มีความละเอียดสูงขึ้น (ความละเอียดของเส้น/ช่องว่าง 2/2 มิลลิเมตร เทียบกับขั้นต่ำ 3/3 มิลลิเมตรสำหรับฟอยล์หนา)
- ช่วยลดปริมาณทองแดงที่เลเซอร์ต้องกำจัดออกก่อนที่จะถึงวัสดุพรีเพรก ซึ่งช่วยปรับปรุงคุณภาพของผนังรูพรุนให้ดีขึ้น
- ต้องจัดการอย่างระมัดระวังมากขึ้นเพื่อป้องกันการเกิดรอยย่นระหว่างการเคลือบ
สำหรับงานออกแบบที่ใช้ทองแดงแบบ LP (Low Profile) หรือ VLP (Very Low Profile) เพื่อลดการสูญเสียสัญญาณความถี่สูง ฟอยล์เหล่านี้จะถูกใช้เฉพาะในชั้นสัญญาณด้านนอกที่ความถี่ของสัญญาณนั้นคุ้มค่ากับต้นทุนที่สูงขึ้น ส่วนชั้นแกนกลางสามารถใช้ทองแดงแบบ ED มาตรฐานได้
4. วงจรการรีดเคลือบ: พารามิเตอร์ ขั้นตอน และการควบคุมกระบวนการ
ชั้นภายใน ชั้นพรีเพรก และแผ่นฟอยล์ทองแดงถูกใส่เข้าไปในแม่พิมพ์ มีการใช้แรงกดสัมผัส (50–100 PSI) ก่อนการให้ความร้อนเพื่อป้องกันการเลื่อนของชั้นระหว่างการเพิ่มอุณหภูมิ
อุณหภูมิในการอัดจะเพิ่มขึ้นในอัตรา 2–4°C/นาที จนถึง 175–185°C การเพิ่มอุณหภูมิอย่างช้าๆ นี้ช่วยให้ความชื้นระเหยออกไปและเรซินไหลได้อย่างสม่ำเสมอก่อนที่กระบวนการก่อตัวเป็นเจลจะเริ่มต้นขึ้น
ใช้แรงดันการเคลือบเต็มที่ (300–400 PSI) เรซินจะไหลเข้าไปเติมเต็มช่องว่างและเกิดการเชื่อมโยงกัน ระยะเวลาขึ้นอยู่กับองค์ประกอบทางเคมีของเรซิน ไม่สามารถลดระยะเวลาลงได้
อุณหภูมิลดลงที่อัตรา 2–4°C/นาที การระบายความร้อนอย่างรวดเร็วจะทำให้เกิดการบิดเบี้ยวเนื่องจากค่าสัมประสิทธิ์การขยายตัวทางความร้อนไม่ตรงกัน และอาจเกิดการแยกชั้นขึ้นได้ ซึ่งไม่สามารถเร่งกระบวนการนี้ได้
การวัดความหนา การตรวจสอบด้วยสายตา การตรวจสอบการจัดเรียงชั้นด้วยรังสีเอ็กซ์ (จุดอ้างอิงภายในต้องอยู่ภายใน ±0.075 มม. จากเป้าหมายการเจาะ)
4.1 รายละเอียดของขั้นตอนต่างๆ ในวงจรการกด
ขั้นตอนที่ 1 — การโหลดและแรงดันเริ่มต้น:
แผ่นกระดาษจะถูกใส่เข้าไปในแท่นพิมพ์ระหว่างแผ่นฟิล์มกันรอยและแผ่นสะท้อนแสง แรงกดสัมผัสเริ่มต้น (50–100 PSI) จะถูกใช้ก่อนเริ่มการให้ความร้อน เพื่อป้องกันการเลื่อนของชั้นกระดาษในระหว่างการเพิ่มอุณหภูมิในช่วงเริ่มต้น
ขั้นตอนที่ 2 — การเพิ่มอุณหภูมิอย่างค่อยเป็นค่อยไป (60–90 นาที):
อุณหภูมิจะเพิ่มขึ้นจากอุณหภูมิแวดล้อมไปจนถึงจุดตั้งค่าอุณหภูมิการอบ (โดยทั่วไป 175–185°C สำหรับ FR-4 มาตรฐาน และสูงถึง 195°C สำหรับเกรดที่มีค่า Tg สูง) อัตราการเพิ่มอุณหภูมิถูกควบคุมที่ 2–4°C/นาที จุดประสงค์ของการเพิ่มอุณหภูมิอย่างช้าๆ คือ:
- ระเหยความชื้นที่เหลืออยู่ออกไปก่อนที่เรซินจะไหล
- ช่วยให้เรซินมีอุณหภูมิถึงจุดไหล (130–150°C) อย่างสม่ำเสมอทั่วทั้งแผ่นก่อนที่การแข็งตัวจะเริ่มขึ้นอย่างสมบูรณ์
- ลดความแตกต่างของอุณหภูมิทั่วทั้งแผ่นให้น้อยที่สุด ซึ่งสำคัญอย่างยิ่งสำหรับแผ่นขนาดใหญ่ที่ความแตกต่างของอุณหภูมิจากขอบถึงตรงกลางอาจทำให้การอบแห้งไม่สม่ำเสมอหากเพิ่มอุณหภูมิเร็วเกินไป
ขั้นตอนที่ 3 — การอัดแรงดันเต็มที่และการบ่ม (90–180 นาที):
เมื่อเรซินมีอุณหภูมิถึงระดับที่พร้อมไหล (Tg) จะใช้แรงดันการเคลือบเต็มที่ (300–400 PSI สำหรับ FR-4 มาตรฐาน) เรซินจะไหลเข้าไปเติมเต็มช่องว่างและเริ่มเกิดการเชื่อมโยงข้าม (การเกิดเจล) กระบวนการบ่มจะดำเนินต่อไปจนกว่าเรซินจะมีค่า Tg เต็มที่ ซึ่งวัดได้ด้วย DSC (Differential Scanning Calorimetry) บนชิ้นงานทดสอบ หากระยะเวลาการบ่มไม่เพียงพอ จะทำให้ได้แผ่นวัสดุที่มีค่า Tg ต่ำกว่ามาตรฐาน ความแข็งแรงในการลอกลดลง และค่าสัมประสิทธิ์การขยายตัวทางความร้อน (CTE) ในแกน z สูงขึ้น ซึ่งทั้งหมดนี้จะทำให้เกิดปัญหาด้านความน่าเชื่อถือในการใช้งาน
ขั้นตอนที่ 4 — การลดอุณหภูมิอย่างเป็นระบบ (3–5 ชั่วโมง):
หลังจากขั้นตอนการอบให้คงตัวแล้ว อุณหภูมิของเครื่องอัดจะถูกลดลงในอัตราที่ควบคุมได้ 2–4°C/นาที อัตรานี้ถูกกำหนดโดยความแตกต่างของค่าสัมประสิทธิ์การขยายตัวทางความร้อน (CTE) ระหว่างชั้นทองแดง (17 ppm/°C ในระนาบ) และลามิเนต (14–18 ppm/°C ในระนาบ, 50–70 ppm/°C ในแกน z) การระบายความร้อนที่เร็วเกินไปจะทำให้เกิดความเค้นตกค้างซึ่งก่อให้เกิด:
- การบิดเบี้ยวทันที (การโก่งงอและการบิดตัวที่เห็นได้ชัดเกินกว่าปกติ) ไอพีซี-6012 (ขีดจำกัด ±0.75%)
- ความเครียดภายในที่แสดงออกมาในรูปของการแยกชั้นที่ซ่อนเร้นภายใต้การเปลี่ยนแปลงอุณหภูมิอย่างต่อเนื่อง
- รอยแตกขนาดเล็กบริเวณทางเข้าของสว่านระหว่างการเจาะในครั้งต่อๆ ไป
ขั้นตอนการระบายความร้อนเป็นขั้นตอนที่มักถูกย่นระยะเวลามากที่สุดในกระบวนการผลิต HDI ต้นทุนต่ำ และเป็นสาเหตุที่พบบ่อยที่สุดของการบิดเบี้ยวและความล้มเหลวด้านความน่าเชื่อถือในแผงวงจรที่ผลิตภายใต้แรงกดดันด้านต้นทุน
4.2 เครื่องอัดแบบหลายช่องเปิดเทียบกับเครื่องอัดแบบช่องเปิดเดียว
เครื่องอัดแบบหลายช่องเปิดสามารถประมวลผลแผงหลายชุดพร้อมกัน (โดยทั่วไป 8-12 ช่องเปิด) โดยแต่ละช่องเปิดจะบรรจุแผงหนึ่งแผงหรือมากกว่านั้น โดยมีแผ่นกระจกคั่นอยู่ระหว่างแผง วิธีนี้ช่วยเพิ่มปริมาณงานโดยไม่เปลี่ยนแปลงเวลาต่อรอบการผลิต
เครื่องอัดสุญญากาศแบบเปิดทางเดียวใช้สำหรับ:
- HDI ที่มีความซับซ้อนสูงพร้อมโครงสร้างแบบเรียงซ้อนไม่สมมาตร ซึ่งการกระจายแรงดันที่สม่ำเสมอเป็นสิ่งสำคัญ
- แผ่นพรีเพรกบาง (ต่ำกว่า 60 ไมโครเมตร) ที่ต้องการสุญญากาศเพื่อป้องกันการเกิดช่องว่าง
- วัสดุที่มีส่วนประกอบของ PTFE ซึ่งมีโปรไฟล์อุณหภูมิและความดันแตกต่างจาก FR-4 และการปนเปื้อนข้ามระหว่างแรงกดต่างๆ เป็นสิ่งที่น่ากังวล
สำหรับแผ่นลามิเนตความถี่สูงที่มีส่วนผสมของ PTFE หรือเซรามิก สายการผลิตจะต้องถูกจัดสรรเฉพาะ หรือทำความสะอาดอย่างทั่วถึงระหว่างการผลิตวัสดุ FR-4 และ HF การปนเปื้อนข้ามระหว่างวัสดุ PTFE กับเรซิน FR-4 จะทำให้ค่าคงที่ไดอิเล็กตริกเปลี่ยนแปลงไป และตรวจจับได้ยากหากไม่ทำการวิเคราะห์แบบทำลายล้าง
4.3 การควบคุมและตรวจสอบกระบวนการ
กระบวนการเคลือบฟิล์มเพื่อการผลิตในโรงงานคุณภาพสูงของ HDI ประกอบด้วย:
การตรวจสอบด้วยเทอร์โมคัปเปิล:ติดตั้งเทอร์โมคัปเปิลหลายตัวในสมุดกดขึ้นรูปที่มุมและตรงกลางแผง บันทึกค่าอุณหภูมิในทุกรอบการทำงานและตรวจสอบเทียบกับช่วงโปรไฟล์การกดขึ้นรูปที่ผ่านการรับรอง แผงใดก็ตามที่เทอร์โมคัปเปิลอยู่นอกช่วงโปรไฟล์จะถูกทำเครื่องหมายเพื่อตรวจสอบขนาดและหน้าตัด
คูปองวัดการไหลของเรซิน:คูปองทดสอบขนาดเล็กที่วางไว้ตามขอบแผ่นจะเก็บตัวอย่างการไหลของเรซินระหว่างการเคลือบ หากการไหลของเรซินอยู่นอกช่วงที่ยอมรับได้ (น้อยเกินไป = เกิดช่องว่าง มากเกินไป = ขอบแยก) จะต้องตรวจสอบปริมาณความชื้นของวัสดุพรีเพรกและปรับเทียบอุณหภูมิของเครื่องอัด
การวัดความหนาของแผ่น:ความหนาหลังการเคลือบจะถูกวัดที่จุดอย่างน้อย 9 จุดต่อแผ่น หากพบความแปรผันเกิน ±10% จากค่าที่กำหนด จะต้องตรวจสอบว่ามีการกระจายแรงดันที่ไม่สม่ำเสมอหรือความแปรปรวนของล็อตวัสดุพรีเพรกหรือไม่

5. การดำเนินการระหว่างรอบ: การตรวจสอบ การเจาะ และการชุบระหว่างรอบ
5.1 การตรวจสอบหลังการเคลือบก่อนเริ่มรอบการผลิตถัดไป
ทุกขั้นตอนการผลิตจะต้องผ่านการตรวจสอบก่อนที่จะดำเนินการในขั้นตอนต่อไป การปล่อยแผงที่มีข้อบกพร่องเข้าสู่ขั้นตอนต่อไปถือเป็นความล้มเหลวด้านคุณภาพที่แพงที่สุดในการผลิต HDI เพราะข้อบกพร่องนั้นถูกซ่อนไว้ มีการเพิ่มขั้นตอนการผลิตเพิ่มเติมลงในวัสดุพื้นฐานที่มีข้อบกพร่อง และในที่สุดแผงนั้นก็จะถูกทิ้งในขั้นตอนการตรวจสอบขั้นสุดท้าย
รายการตรวจสอบระหว่างรอบการตรวจ:
- การลงทะเบียนชั้นเอ็กซ์เรย์: จุดอ้างอิงในชั้นในสุดต้องตรงกันภายใน ±0.075 มม. จากเป้าหมายการเจาะ
- การตรวจสอบขนาดแผง: ความยาว ความกว้าง และความหนาอยู่ในเกณฑ์ที่กำหนด
- ตรวจสอบด้วยสายตาเพื่อหารอยแตกเป็นฟอง รอยแตกที่ขอบ และช่องว่างบนพื้นผิว
- ตัวอย่างภาคตัดขวาง (แบบทำลาย บนชิ้นงานทดสอบ): การตรวจสอบช่องว่างของเรซิน ความสมบูรณ์ของส่วนต่อประสานระหว่างทองแดงกับเรซิน การประเมินความแข็งแรงในการลอก
5.2 การเจาะด้วยเลเซอร์หลังแต่ละรอบการสร้างชิ้นงาน
การเจาะด้วยเลเซอร์จะดำเนินการตามขั้นตอนการเคลือบชั้นนอกแต่ละชั้น พารามิเตอร์กระบวนการที่สำคัญ:
เลเซอร์ CO₂ สำหรับการสร้างชั้น FR-4 มาตรฐาน:
- ความยาวคลื่น: 10.6 ไมโครเมตร — ดูดซับได้ดีโดยเรซินอินทรีย์ ดูดซับได้ไม่ดีโดยทองแดง
- ขั้นตอนการกัดเซาะทองแดง: การปล่อยคลื่นความถี่สั้นๆ ครั้งแรกจะกัดเซาะ "ช่อง" บนแผ่นฟอยล์ทองแดงด้านนอก
- การกำจัดด้วยไฟฟ้าสถิต: พัลส์ต่อเนื่องจะกำจัดวัสดุพรีเพรกออกไปจนถึงแผ่นยึดที่ชั้นใน
- เส้นผ่านศูนย์กลางรูเจาะขั้นต่ำ: 0.10 มม. (ขนาดสำเร็จ 0.12 มม. เมื่อเจาะก่อนชุบ)
- อัตราส่วนความกว้างต่อความลึกสูงสุด: 1:1 (ความลึกเท่ากับหรือน้อยกว่าเส้นผ่านศูนย์กลาง)
เลเซอร์ UV (Nd:YAG) สำหรับฟิล์มบางและ PTFE:
- ความยาวคลื่น: 355 นาโนเมตร — การกำจัดด้วยความเย็นโดยไม่ทำให้เกิดรอยไหม้
- ใช้สำหรับ: วัสดุพรีเพรกที่มีความหนาน้อยกว่า 40 ไมโครเมตร, วัสดุโพลีอิไมด์แบบยืดหยุ่น, ฟิล์มเสริมความแข็งแรงชนิด PTFE
- ต้นทุนต่อช่องทางสูงกว่า ($0.015–0.040) เมื่อเทียบกับ CO₂ (~$0.008–$0.025/ช่องทาง, ข้อมูลอ้างอิง)
- คุณภาพผนังดีขึ้น — มีคราบตกค้างน้อยลง การกัดเซาะสะอาดขึ้น
เทคนิคการใช้หน้ากากแบบคอนฟอร์มอล:เป็นวิธีการทั่วไปสำหรับการใช้เลเซอร์ CO₂ โดยการสลักแผ่นฟอยล์ทองแดงด้านนอกเป็นช่องหน้าต่างในตำแหน่งรูเจาะแบบปิดก่อนที่จะทำการเจาะด้วยเลเซอร์ จากนั้นเลเซอร์ CO₂ จะเจาะผ่านฉนวนในช่องหน้าต่างที่เปิดไว้ล่วงหน้าโดยไม่จำเป็นต้องเจาะทะลุทองแดง วิธีนี้ช่วยลดจำนวนพัลส์เลเซอร์ต่อรูเจาะและปรับปรุงความสม่ำเสมอของผนังรูเจาะ
5.3 การขจัดคราบและการเคลือบทองแดงแบบไร้ไฟฟ้า: การเตรียมผนัง
หลังจากการเจาะด้วยเลเซอร์ ผนังของรูเจาะจะมีเศษวัสดุเหลือจากการกระบวนการกัดเซาะ:
- เรซินที่กลายเป็นคาร์บอน (คราบจากการเจาะ) จากการใช้เลเซอร์ CO₂ ในการกำจัด
- เศษใยแก้วที่เหลือจากวัสดุตั้งต้นพรีเพรก
- ทองแดงที่เกิดออกซิเดชันบนแผ่นจับยึด
กระบวนการขจัดคราบด้วยเปอร์แมงกาเนต:
- สารเพิ่มปริมาตร: ทำให้คราบฝังแน่นบนวัสดุเจาะบวมขึ้น เพื่อให้สารเคมีเข้าถึงได้ง่ายขึ้น
- การกัดกร่อนด้วยเปอร์แมงกาเนต: ออกซิไดซ์และกำจัดเรซินที่ไหม้เกรียมและคราบสกปรก
- สารรีดิวเซอร์: ทำหน้าที่ปรับสภาพเปอร์แมงกาเนตที่ตกค้างและขจัดออกซิเดชันออกจากทองแดงในแผ่นดักจับ
สำหรับการเคลือบ PTFE นั้น พลาสมา CF₄/O₂ จะเข้ามาแทนที่โพแทสเซียมเปอร์แมงกาเนต พลาสมาจะกำจัดคราบคาร์บอนที่ตกค้างโดยไม่ทำลายโครงสร้าง PTFE จำเป็นต้องใช้ห้องพลาสมาเฉพาะ เนื่องจากหาก PTFE ปนเปื้อนในสายการผลิตโพแทสเซียมเปอร์แมงกาเนตแบบมาตรฐาน จะทำให้การยึดเกาะล้มเหลว
หลังจากขจัดคราบสกปรกแล้ว จะมีการใช้ตัวเร่งปฏิกิริยาแพลเลเดียมกับพื้นผิวทั้งหมด รวมถึงผนังรูพรุน และจะเคลือบทองแดงแบบไม่ใช้ไฟฟ้า (0.5–1.5 µm) เพื่อสร้างชั้นนำไฟฟ้าสำหรับกระบวนการชุบด้วยไฟฟ้า
ℹ แบบสลับแถวเทียบกับแบบเรียงซ้อน: ทางเลือกในการออกแบบที่กำหนดต้นทุนการถมดิน
ไมโครเวียแบบเรียงซ้อน (อยู่เหนือกันโดยตรงข้ามชั้น) ต้องใช้การเติมเรซินและการปรับพื้นผิวให้เรียบระหว่างรอบการเคลือบ ซึ่งจะเพิ่มต้นทุนการเติม 0.05–0.15 ดอลลาร์ต่อไมโครเวีย และต้นทุนการปรับพื้นผิว 1.50–5.00 ดอลลาร์ต่อแผง ส่วนไมโครเวียแบบเรียงสลับ (เยื้อง ≥0.25 มม.) จะช่วยลดขั้นตอนทั้งสองนี้ลงได้ สำหรับการออกแบบที่มี 600 ไมโครเวีย ความแตกต่างอยู่ที่ประมาณ 68 ดอลลาร์ต่อแผง (แบบเรียงซ้อน) เทียบกับ 10.80 ดอลลาร์ต่อแผง (แบบเรียงสลับ) เฉพาะต้นทุนการประมวลผลไมโครเวียเท่านั้น ตัวเลขเหล่านี้เป็นเพียงตัวอย่างสำหรับการออกแบบที่มี 600 ไมโครเวีย ต้นทุนจริงอาจแตกต่างกันไป
5.4 การเติมรูและปรับระนาบสำหรับงานออกแบบแบบเรียงซ้อน
สำหรับการออกแบบที่ใช้ vias แบบเรียงซ้อน (โดยที่ vias L1–L2 อยู่เหนือ vias L2–L3 โดยตรง) จะต้องทำการเติมและปรับพื้นผิว vias L2–L3 ให้เรียบก่อนที่จะทำการเคลือบชั้นสร้าง L1–L2 ต่อไป:
เติมเรซิน:
- หมึกอีพ็อกซี่หรือเรซินโพลีเมอร์จะถูกฉีดเข้าไปในกระบอกฉีดภายใต้สภาวะสุญญากาศหรือการใช้ไม้กวาดรีด
- การเติมต้องเสร็จสมบูรณ์ 95% ขึ้นไปโดยไม่มีช่องว่าง — ช่องว่างจะทำให้เกิดการปล่อยก๊าซระหว่างการหลอมซ้ำในขั้นตอนการประกอบต่อไป
- รักษาที่อุณหภูมิ 150–175°C เป็นเวลา 60–90 นาที
การปรับระนาบ:
- พื้นผิวที่อุดด้วยวัสดุอาจนูนขึ้นเล็กน้อย (อุดเกิน) หรือเว้าลง (อุดน้อยเกินไป)
- การปรับระดับพื้นผิวด้วยเครื่องจักร (การขัดด้วยสายพานหรือการเจียรแบบหมุน) จะกำจัดวัสดุออกไปจนกระทั่งพื้นผิวของรูเจาะเรียบเสมอกับทองแดงโดยรอบภายในระยะ ±15 ไมโครเมตร
- ความเรียบนี้มีความสำคัญอย่างยิ่งสำหรับการเคลือบแบบลามิเนตในขั้นตอนต่อไป เพื่อให้ได้แรงดันที่สม่ำเสมอและความหนาของชั้นยึดติดที่เท่ากัน
ผลกระทบด้านต้นทุน:การเติมช่องว่างเพิ่มต้นทุน 0.05–0.15 ดอลลาร์สหรัฐฯ ต่อ vias การปรับพื้นผิวเพิ่มต้นทุน 1.50–5.00 ดอลลาร์สหรัฐฯ ต่อแผง สำหรับการออกแบบที่มี vias 600 ตัว การเติมช่องว่างและการปรับพื้นผิวรวมกันอาจเพิ่มต้นทุนประมาณ 31.50–95.00 ดอลลาร์สหรัฐฯ ต่อบอร์ด (ช่วงราคาอ้างอิง – ต้นทุนจริงขึ้นอยู่กับจำนวน vias วัสดุ และผู้จำหน่าย) นี่คือเหตุผลที่การออกแบบ vias แบบสลับตำแหน่ง – ซึ่งช่วยลดขั้นตอนทั้งสอง – มีผลกระทบต่อต้นทุนอย่างมาก ดูคู่มือต้นทุน PCB vias แบบซ่อนสำหรับเปรียบเทียบต้นทุนสถาปัตยกรรม vias ที่สมบูรณ์
6. ข้อบกพร่องทั่วไปในการเคลือบผิว สาเหตุหลัก และการป้องกัน
⚠ รูปแบบความเสียหายของการเคลือบ HDI ที่พบได้บ่อยที่สุด
การบำบัดออกไซด์ชั้นในที่ไม่เพียงพอทำให้เกิดความล้มเหลวในการแยกชั้นถึง 40–60% ความหยาบของพื้นผิวทองแดงต่ำกว่า 1.5 ไมโครเมตร (ทองแดงที่ผ่านการกัดกรดแล้วมีความหยาบ 0.3–0.5 ไมโครเมตร) ทำให้ความแข็งแรงในการยึดเกาะของอีพ็อกซี่ไม่เพียงพอ การบำบัดด้วยออกไซด์สีน้ำตาลหรือสารส่งเสริมการยึดเกาะอินทรีย์สมัยใหม่เป็นขั้นตอนที่จำเป็นในกระบวนการผลิต ไม่ใช่การปรับปรุงคุณภาพที่ไม่จำเป็น
6.1 การแยกชั้น
คำจำกัดความ:การแยกตัวระหว่างชั้นทองแดงกับแผ่นลามิเนตเรซิน/ใยแก้วที่อยู่ติดกัน อาจมองเห็นได้เป็นตุ่มหรือฟองอากาศบนพื้นผิวของแผ่นวงจร หรืออาจซ่อนอยู่และตรวจพบได้เฉพาะเมื่อตัดขวางเท่านั้น
สาเหตุหลัก:
- การบำบัดออกไซด์ไม่เพียงพอ: ความแข็งแรงในการลอกของทองแดง-เรซินต่ำกว่า 4 N/cm ขั้นต่ำ
- ความชื้นของวัสดุพรีเพรกสูงกว่า 0.2%: การเกิดไอน้ำระหว่างการอบแห้งจะสร้างช่องว่างซึ่งจะขยายตัวกลายเป็นบริเวณที่เกิดการแยกชั้น
- ระยะเวลาการบ่มไม่เพียงพอ: เรซินที่เชื่อมโยงกันบางส่วนมีแรงยึดเกาะลดลง
- การปนเปื้อนบนพื้นผิวทองแดงก่อนการเคลือบ
การป้องกัน:การตรวจสอบคุณสมบัติการเคลือบผิวทองแดง (การทดสอบความแข็งแรงในการลอกรายเดือนบนชิ้นงานทดสอบ), การตรวจสอบความชื้นของวัสดุพรีเพรก พร้อมการอบไล่ความชื้นที่จำเป็นสำหรับวัสดุที่ไม่เป็นไปตามมาตรฐาน, การสุ่มตัวอย่างหน้าตัดของชิ้นงานทดสอบหลังการเคลือบแต่ละล็อต
6.2 ข้อผิดพลาดในการลงทะเบียน
คำจำกัดความ:เป้าหมายการเจาะและแผ่นรองชั้นในไม่ตรงกัน ส่งผลให้วงแหวนที่จุดบอดผ่านแผ่นรองลดลงหรือเป็นศูนย์
สาเหตุหลัก:
- การเปลี่ยนแปลงขนาดของแผ่นระหว่างการเคลือบ: FR-4 จะมีการขยายตัวเล็กน้อยในแนวแกน XY ระหว่างการอบแห้ง (โดยทั่วไป 0.02–0.05%) โปรแกรมการเจาะจะต้องได้รับการชดเชยสำหรับการขยายตัวที่คาดการณ์ได้นี้
- ความไม่เสถียรของมิติชั้นใน: ชั้นในที่ไม่ได้ถูกกัดอย่างสมมาตร (ความหนาแน่นของทองแดงด้านบนและด้านล่างแตกต่างกัน) จะโค้งงอระหว่างการเคลือบ ทำให้ส่วนประกอบต่างๆ เคลื่อนออกจากตำแหน่งที่กำหนดไว้
- การจัดเรียงชั้นพิมพ์ไม่ตรงกัน: หมุดกำหนดตำแหน่งต้องเข้าที่อย่างถูกต้อง หากหมุดเข้าที่ผิดตำแหน่งจะทำให้ชั้นพิมพ์เลื่อนได้
การป้องกัน:ตรวจสอบตำแหน่งการเจาะด้วยรังสีเอ็กซ์บนแผงทุกแผงก่อนทำการเจาะ (ไม่ใช่การสุ่มตัวอย่าง) ปรับใช้การชดเชยการปรับขนาดงานศิลปะในแต่ละชั้นโดยอิงจากลักษณะการขยายตัวของวัสดุที่วัดได้ วิเคราะห์การกระจายตัวของทองแดงระหว่างการออกแบบเพื่อตรวจสอบความไม่สมมาตรของงานออกแบบในชั้นในก่อนการผลิต
6.3 ช่องว่างและการดักจับอากาศ
คำจำกัดความ:ช่องว่างอากาศหรือก๊าซในเรซินที่แข็งตัวแล้ว ซึ่งปรากฏเป็นลักษณะคล้ายการแยกชั้นหรือช่องว่างขนาดเล็กเมื่อมองจากหน้าตัด
สาเหตุหลัก:
- แผ่นพรีเพรกที่มีปริมาณเรซินไม่เพียงพอสำหรับการออกแบบแผงที่กำหนด (อัตราส่วนพื้นที่ทองแดงต่อฉนวนสูงต้องการการไหลของเรซินที่สูงขึ้น)
- แรงดันสุญญากาศไม่เพียงพอในรอบการกดด้วยระบบช่วยสุญญากาศ
- การเพิ่มอุณหภูมิในช่วงเริ่มต้นเร็วเกินไป ทำให้เรซินไหลไม่สะดวกและเกิดการระเหยก่อนการจับตัวเป็นเจลได้ยาก
การป้องกัน:กำหนดปริมาณเรซินให้เหมาะสมกับความหนาแน่นของทองแดงในแผง ใช้การเคลือบแบบสุญญากาศสำหรับงานออกแบบที่มีลวดลายทองแดงภายในหนาแน่น ใช้โปรโตคอลอัตราการเพิ่มอุณหภูมิที่ได้รับการตรวจสอบแล้ว เพื่อให้แน่ใจว่าก๊าซถูกระบายออกหมดก่อนที่เรซินจะแข็งตัว
6.4 การบิดเบี้ยวและคันธนู
คำจำกัดความ:ความเบี่ยงเบนของรูปทรงแผงเกินขีดจำกัดของ IPC-6012 (การโก่งงอและการบิด ≤0.75% ของเส้นทแยงมุมของแผงสำหรับ HDI Class 3, ≤1.5% สำหรับ Class 2)
สาเหตุหลัก:
- การกระจายตัวของทองแดงที่ไม่สมมาตร: หากส่วนบนของโครงสร้างมีทองแดงมากกว่าส่วนล่างอย่างเห็นได้ชัด ความแตกต่างของค่าสัมประสิทธิ์การขยายตัวทางความร้อน (CTE) ในระหว่างการเย็นตัวจะทำให้โครงสร้างโค้งงอไปทางด้านที่มีทองแดงมากกว่า
- การระบายความร้อนอย่างรวดเร็ว: ความแตกต่างของอุณหภูมิจากพื้นผิวไปยังแกนกลางของแผ่นหนาในระหว่างการระบายความร้อนอย่างรวดเร็วจะก่อให้เกิดโมเมนต์ดัด
- ค่าสัมประสิทธิ์การขยายตัวทางความร้อน (CTE) ของพรีเพรกและแกนกลางที่ไม่ตรงกัน: วัสดุต่างชนิดในชั้นวัสดุที่มีค่า CTE ต่างกันจะทำให้เกิดความเครียดภายใน
การป้องกัน:การวิเคราะห์ความสมดุลของทองแดงระหว่างการออกแบบเพื่อการผลิต (DFM) — ความหนาแน่นของทองแดงในส่วนบนและส่วนล่างของโครงสร้างควรแตกต่างกันไม่เกิน ±10% สำหรับการออกแบบแบบสมมาตร การตรวจสอบอัตราการเย็นตัวที่ควบคุมได้ สำหรับการออกแบบแบบไม่สมมาตร (ซึ่งหลีกเลี่ยงไม่ได้ในบางแอปพลิเคชัน) อาจเพิ่มส่วนประกอบทองแดงด้านตรงข้ามเพื่อปรับสมดุลโครงสร้าง
6.5 การเปลี่ยนแปลงความหนา
คำจำกัดความ:ความหนาของฉนวนหลังการเคลือบเกินค่าที่กำหนด ±10% ส่งผลให้ขนาดของเส้นทางความต้านทานที่ควบคุมได้ไม่ตรงตามเป้าหมาย
สาเหตุหลัก:
- การไหลของเรซินไม่สม่ำเสมอ: ไหลมากเกินไปที่ขอบแผ่น (ตรงกลางบาง) ไหลน้อยเกินไป (ขอบหนา) — เกิดจากพรีเพรกที่มีปริมาณเรซินไม่ตรงกัน
- แรงกดที่ไม่สม่ำเสมอทั่วแผ่นขนาดใหญ่
- ความแปรปรวนของปริมาณเรซินในล็อตการผลิตพรีเพรก
การป้องกัน:การตรวจสอบความหนา 9 จุดหลังจากการเคลือบแต่ละรอบ การวัดปริมาณเรซินในพรีเพรกขาเข้า (ไม่เฉพาะค่า Dk และ Df เท่านั้น) การตรวจสอบความเรียบของแผ่นกระจก (แผ่นกระจกที่โก่งงอหลังจากการใช้งานจะทำให้เกิดความไม่สม่ำเสมอของแรงกด)
7. กระบวนการเคลือบแบบควบคุมของ Highleap สำหรับ PCB HDI
7.1 อุปกรณ์และโครงสร้างพื้นฐานของกระบวนการผลิต
ความสามารถในการเคลือบ HDI ของ Highleap ประกอบด้วย:
- เครื่องอัดไฮดรอลิกแบบเปิดหลายช่องพร้อมระบบช่วยสุญญากาศ ควบคุมอุณหภูมิได้สม่ำเสมอ ±1°C ทั่วทั้งแผ่นกด
- สายการผลิตแผ่นลามิเนต PTFE/ชนิดพิเศษที่มีการสูญเสียต่ำโดยเฉพาะ — ป้องกันการปนเปื้อนข้ามกับสายการผลิตแผ่นลามิเนต FR-4
- การเก็บรักษาพรีเพรกในสภาพแวดล้อมควบคุมอุณหภูมิ ≤21°C และความชื้นสัมพัทธ์ ≤45% พร้อมการตรวจสอบความชื้นในแต่ละล็อต
- การบันทึกข้อมูลด้วยเทอร์โมคัปเปิลแบบเรียลไทม์สำหรับทุกรอบการเคลือบฟิล์มในสายการผลิต
- การวัดการลงทะเบียนชั้นด้วยรังสีเอ็กซ์บนแผงทั้งหมด 100% (ไม่ใช่การสุ่มตัวอย่าง) ก่อนและหลังการเจาะด้วยเลเซอร์
7.2 ระเบียบการตรวจสอบระหว่างรอบ
ระหว่างรอบการเคลือบแต่ละครั้ง Highleap จะดำเนินการดังต่อไปนี้:
- การตรวจสอบความถูกต้องของการลงทะเบียนภาพเอ็กซ์เรย์ 100%: วัดค่าจุดอ้างอิงชั้นในทั้งหมด ไม่ใช่การสุ่มตัวอย่าง
- การตรวจสอบความหนาของแผงที่ 9 จุด: แผงใดๆ ที่อยู่นอกช่วง ±10% จะถูกคัดออกจากการผลิต
- ตรวจสอบด้วยสายตาเพื่อหารอยแตก รอยแยก และขอบที่แยกออกจากกัน
- ขั้นตอนการตรวจสอบชิ้นงานตัวอย่าง (หนึ่งชิ้นงานต่อล็อตการผลิต): การวัดความแข็งแรงในการลอก การตรวจสอบช่องว่างของเรซิน การประเมินคุณภาพของส่วนต่อประสานระหว่างทองแดงและเรซิน
ขั้นตอนการตรวจสอบระหว่างรอบการผลิตนี้สามารถตรวจจับข้อบกพร่องในการเคลือบได้ 85–90% ก่อนที่จะต้องลงทุนในกระบวนการผลิตเพิ่มเติมสำหรับแผงวงจรที่มีปัญหา ต้นทุนในการตรวจจับข้อบกพร่องในขั้นตอนการตรวจสอบระหว่างรอบการผลิตเทียบกับการทดสอบทางไฟฟ้าขั้นสุดท้าย: ประมาณ 15 ดอลลาร์เทียบกับ 85 ดอลลาร์ในต้นทุนกระบวนการที่สูญเปล่า (ตัวเลขแสดงไว้เพื่อเป็นตัวอย่าง) สำหรับผลกระทบด้านต้นทุนของผลผลิตและจำนวนรอบการเคลือบ โปรดดูการวิเคราะห์ต้นทุน PCB ที่ฝังไว้โดยมองไม่เห็นสำหรับผลกระทบด้านระยะเวลานำส่งของแต่ละรอบการเคลือบ โปรดดูคู่มือระยะเวลานำส่ง PCB ของ HDI
7.3 การจัดการวัสดุและการตรวจสอบย้อนกลับล็อต
ทุกชุดการผลิตจะมีระบบตรวจสอบย้อนกลับวัสดุอย่างครบถ้วน: หมายเลขล็อตของพรีเพรก หมายเลขล็อตของแผ่นฟอยล์ทองแดง และหมายเลขล็อตของแกนลามิเนต — ทั้งหมดนี้เชื่อมโยงกับเอกสารการผลิตและบันทึกการตรวจสอบ สำหรับโปรแกรมควบคุมอิมพีแดนซ์ ค่า Dk ของพรีเพรกจะถูกวัดจากตัวอย่างล็อตที่เข้ามา และค่าที่วัดได้จะถูกนำมาใช้ในการคำนวณอิมพีแดนซ์ขั้นสุดท้าย (ไม่ใช่ค่าที่ระบุในเอกสารข้อมูล) เพื่อให้มั่นใจว่าผลลัพธ์จากตัวอย่าง TDR สามารถทำซ้ำได้ในแต่ละล็อต (ดูข้อกำหนดของ PCB ที่ควบคุมอิมพีแดนซ์ )
7.4 ตัวชี้วัดคุณภาพสำหรับการเคลือบ HDI ที่ Highleap
- อัตราผลผลิตการเคลือบ HDI ประเภท I (แผงผ่านการตรวจสอบระหว่างรอบทั้งหมด): เฉลี่ย 97.8%
- อัตราผลผลิตการเคลือบ HDI ประเภท II: เฉลี่ย 95.2%
- อัตราผลผลิตการเคลือบ HDI ประเภท III: เฉลี่ย 91.6%
- อัตราการแยกชั้นของวัสดุในการตรวจสอบขั้นสุดท้าย: ต่ำกว่า 0.3% ของแผงที่จัดส่ง
- อัตราผลผลิตการทดสอบครั้งแรกของอิมพีแดนซ์ควบคุม (ภายใน ±10%): 98.1% ของล็อต
- ความสอดคล้องของการโก่งงอ (การโค้งงอและการบิดตัวอยู่ในเกณฑ์ที่กำหนด): 99.2% ของแผง HDI
สามารถขอรับข้อมูลตัวชี้วัดเหล่านี้ได้เพื่อใช้ในการประเมินคุณสมบัติของผู้ขาย

แนะนำโพสต์

การผลิตแผงวงจรพิมพ์ (PCB) ตัวกรอง TMM4
กระบวนการผลิตแผงวงจรพิมพ์ (PCB) สำหรับตัวกรอง TMM4 อยู่ภายใต้การควบคุมของ...

การผลิต PCB รุ่น TMM3 สำหรับโมดูล RF
การผลิต PCB รุ่น TMM3 มีประโยชน์มากที่สุดในกรณีที่โมดูล RF...

การผลิต PCB TMM6
การผลิต TMM6 คือหน้าควบคุมกระบวนการสำหรับการผลิตในช่วงกลางทศวรรษ...
การผลิต PCB รุ่น TMM10 สำหรับการออกแบบ RF ขนาดกะทัดรัด
สารบัญ วิธีที่ TMM10 ช่วยลดขนาดโครงสร้าง RF TMM10 เทียบกับ...
วิธีการรับใบเสนอราคาสำหรับ PCB
ให้เราทำการวิเคราะห์ DFM/DFA ให้คุณและติดต่อกลับพร้อมรายงาน
คุณสามารถอัพโหลดไฟล์ของคุณได้อย่างปลอดภัยผ่านทางเว็บไซต์ของเรา
เราต้องการข้อมูลต่อไปนี้เพื่อเสนอราคาให้กับคุณ:
-
- Gerber, ODB++ หรือ .pcb เฉพาะ
- รายการ BOM หากคุณต้องการประกอบ
- จำนวน
- เวลาเปิด