
Пайка гарячою пластиною: порівняння процесу, обмежень та оплавлення
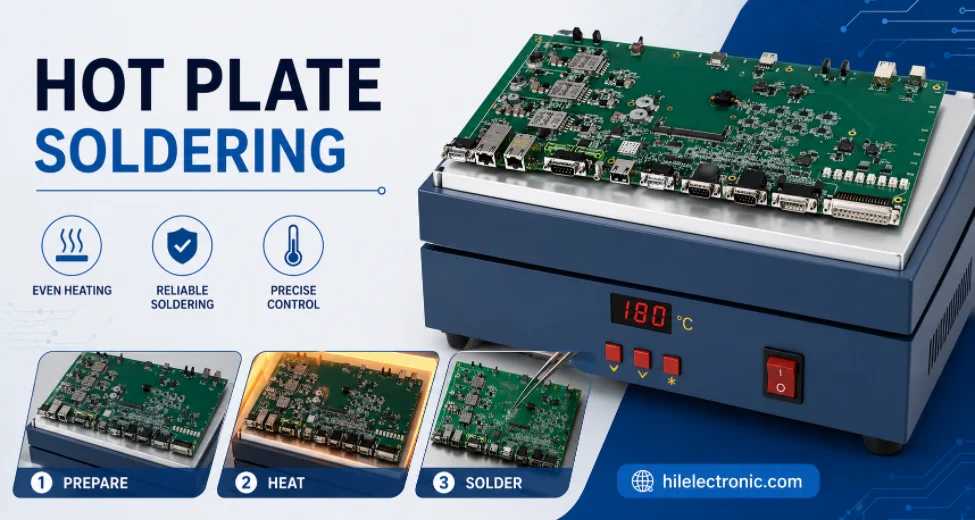
Рисунок 1. Зображення паяння гарячою пластиною для огляду виробництва та складання друкованих плат Highleap Electronics.
Паяння гарячою пластиною – це популярний спосіб оплавлення плат для поверхневого монтажу на робочому столі: ви наносите паяльну пасту, розміщуєте деталі та нагріваєте плату знизу на пластині з контрольованою температурою, доки з'єднання не розплавляться та не сформуються. Це дешевий, швидкий спосіб для однієї або двох плат та ідеальний для створення прототипів, але він має реальні обмеження, які роблять його неправильним інструментом для виробництва. У цьому посібнику пояснюється, що таке паяння гарячою пластиною, як це робити правильно, як воно порівнюється з піччю оплавлення та коли слід переходити з робочого столу на професійну лінію в Highleap Electronics.
1. Що таке паяння гарячою пластиною?
Паяння гарячою пластиною – це метод оплавлення, який нагріває друковану плату знизу на плоскій пластині з контрольованою температурою, доки паяльна паста не розплавиться та не сформує кожне з'єднання одночасно. Він відтворює хімічний процес оплавлення в печі — паста плавиться, флюс активується, поверхневий натяг вирівнює деталі, — але тепло передає шляхом теплопровідності через нижню частину плати, а не гарячим повітрям у камері.
Це настільний інструмент, популярний серед виробників, лабораторій та майстерень з прототипування, оскільки добре контрольована нагрівальна пластина недорога та нагрівається за лічені хвилини. Механізм такий самий, як і в будь-якому процесі паяння оплавленням , тому застосовується та сама паста та ті ж загальні цільові температури. Загвоздка, яка розглядається нижче, полягає в тому, що нагрівання з одного боку добре працює лише для певних типів плат і його принципово важко масштабувати.
2. Як припаяти друковану плату на термопластині (покроково)
Для паяння гарячою пластиною нанесіть паяльну пасту на контактні площадки, помістіть компоненти у вологу пасту, встановіть плату на пластину та поступово збільшуйте її температуру, витримку та оплавлення, доки з'єднання помітно не стануть вологими, а потім охолодіть. Дотримання температурного профілю, а не просто повне нагрівання, забезпечує чисті з'єднання та захищає деталі. Метод:
- Нанесіть пасту. Використовуйте трафарет для рівномірного, повторюваного нанесення або шприц для кількох стиків; занадто багато пасти є звичайною причиною виникнення мостів.
- Розмістіть компоненти у вологу, липку пасту, яка утримує їх до моменту пакування.
- Пандус через профіль. Попередньо розігрійте та замочіть, щоб вся плата та деталі рівномірно прогрілися, потім нагрійте поверхню вище точки плавлення сплаву, щоб з'єднання повторно розплавилися — стежте, щоб паста стала блискучою, а деталі осіли.
- Обережно охолодити та огляньте під збільшенням на наявність змочування та перемички.
Важливі два застереження. По-перше, паяння гарячою пластиною нагріває лише нижню сторону, тому воно призначене для одностороннього розміщення — перевертання плати для паяння другої сторони ризикує призвести до пошкодження деталей першої сторони. По-друге, кухонна варильна поверхня не замінює пластину з контрольованою температурою; неконтрольоване нагрівання перевищує межі профілю та пошкоджує компоненти. Щодо пасти, ширші принципи вибору та поводження з нею такі ж, як і в будь-якій іншій статті, і швидке ознайомлення з процесами безсвинцевого паяння допоможе вам підібрати пасту для відповідного профілю.
3. Нагрівальна плита проти печі паяння: яку з них слід використовувати?
Використовуйте гарячу пластину для односторонніх прототипів та одиничних плат, а піч для оплавлення — для двосторонніх плат, для повторюваної якості та будь-якого обсягу. Основна відмінність полягає в тому, як тепло подається та контролюється: гаряча пластина проводить тепло через нижню частину плати, тоді як піч для оплавлення оточує всю плату контрольованим профілем гарячого повітря, який рівномірно нагріває обидві сторони та кожен компонент.
| Гаряча плита | Духовка духовки | |
|---|---|---|
| опалення | Проведення знизу, з одного боку | Гаряче повітря навколо, з обох боків |
| Найкраще для | Односторонні прототипи, унікальні вироби | Двосторонні дошки, виробництво |
| Контроль профілю | Базовий, залежний від поверхні | Точні, повторювані зони |
| Пропускна здатність | Одна дошка за раз | Безперервний, високий обсяг |
Для виробника, який перевіряє макет, гаряча плита ідеально підходить. Коли вам потрібні узгоджені, задокументовані з'єднання на багатьох платах, з обома сторонами, або деталі з дрібним кроком та BGA, які вимагають точного профілю, піч для оплавлення — це правильний інструмент, а різниця між цими двома методами також є корисним прикладом для порівняння паяння оплавленням та паяння хвилею паяння у виробничих масштабах.
4. Коли гаряча плита — неправильний інструмент
Гаряча плита — неправильний інструмент для двосторонніх плат, BGA та деталей з нижнім виводом, великих або товстих плат, а також будь-чого, що потребує повторюваної, задокументованої якості. Кожне обмеження має одну й ту саму першопричину — тепло надходить з одного боку і його важко точно контролювати:
- Двостороннє складання — нагрівання знизу призводить до оплавлення нижньої сторони, тому неможливо чисто обробити обидві сторони.
- BGA та приховані з'єднання — для цього потрібен рівномірний, профільований оплавлення та рентгенівський контроль, чого гаряча плита забезпечити не може.
- Великі або товсті дошки — вони нерівномірно нагріваються на тарілці, залишаючи холодні куточки та пересмажені серединки.
- Повторювана якість — надійність виробництва залежить від контрольованого, задокументованого профілю кожної плати, а не від лабораторної оцінки.
Вихід гарячої плити за ці межі — це те, де звички прототипування перетворюються на проблеми з виходом продукції, так само як багато проблем технологічності виникають лише після того, як конструкція покидає лавочку. Рішення полягає не в більшій гарячій плиті, а в правильному процесі.

Рисунок 2. Виробничі деталі для паяння гарячою пластиною слід перевірити перед складанням кошторису та початком виробництва.
5. Профіль температури оплавлення: деталь, яку пропускають початківці
Профіль оплавлення має чотири етапи — попереднє нагрівання, витримку, оплавлення та охолодження — і саме його дотримання відрізняє чисті з'єднання від пошкоджених деталей, незалежно від того, чи ви оплавляєте на гарячій плиті, чи в печі. Найпоширеніша помилка початківців — пропустити профіль і просто збільшити нагрівання до максимуму, що призводить до термічного шоку компонентів, спалювання флюсу, перш ніж він зможе спрацювати, і призводить до холодних або тріснутих з'єднань. Кожен етап має своє призначення:
- Підігріти нарощує температуру плати з контрольованою швидкістю (зазвичай кілька градусів за секунду), щоб полегшити тепловий шок і почати активацію флюсу.
- Намочити підтримує стабільну проміжну температуру, завдяки чому вся плата та всі компоненти досягають рівномірної температури, а флюс повністю очищає поверхні перед плавленням.
- Повторити на короткий час нагріває з'єднання до температури вище точки плавлення сплаву — приблизно 217–227 °C для звичайних паст без свинцю — щоб припій злився та зволожився, а потім знову опустився.
- Охолодження опускає плату з контрольованою швидкістю, щоб утворити міцну структуру зерен з'єднання без термічного удару по деталях.
На гарячій плиті ви приблизно визначаєте це, нахиляючи плиту під ухилом і спостерігаючи за платою, що працює для простих односторонніх плат, але за своєю суттю неточно. Виробнича піч для оплавлення проводить кожен етап в окремих зонах нагріву, тому великі та малі деталі досягають потрібної температури — повторюваність, яку не може досягти стендова оплавлення, і причина, чому одна й та сама паста поводиться так по-різному на контрольованій лінії. Підбір пасти до профілю починається зі сплаву, тому варто подивитися на поведінку плавлення безсвинцевого припою, перш ніж встановлювати температури.
6. Коли переходити від гарячої плити до виробничого оплавлення
Переходьте від гарячої плити до виробничого оплавлення, коли вам знадобиться більше пари плат, з обох боків заповнених, BGA або деталі з дрібним кроком, або перевірені, повторювані з'єднання. Це той момент, коли оплавлення на стенді перестає економити час і починає коштувати витрат, а професійна лінія окупається.
Highleap перетворює дизайн від стадії прототипу на надійний об'ємний продукт завдяки поверхневому монтажу друкованих плат з профільованим оплавленням, AOI та рентгенівському аналізу для прихованих з'єднань — таким чином, з'єднання, які ви бачили на око на гарячій плиті, тепер будуються за контрольованим профілем та перевіряються. Попередня перевірка макета за допомогою запуску прототипу друкованої плати забезпечує плавний перехід. Коли ви запитуєте цінову пропозицію, вкажіть, чи є плата одно- чи двосторонньою, найменший крок чи будь-які BGA, а також вашу кількість, щоб застосувати правильний процес.
7. Паяння гарячою пластиною – поширені запитання
Чи можна використовувати кухонну плиту або сковороду для пайки друкованої плати?
Це ризиковано і не рекомендується. Кухонна варильна поверхня не має точного регулювання температури, тому вона перевищує профіль і пошкоджує компоненти, а поверхні для їжі нерівні. Спеціально виготовлена паяльна плита з контрольованим нагріванням є недорогою та набагато безпечнішою.
Яку температуру слід встановити на нагрівальну пластину для паяння?
Пластина повинна довести температуру з'єднань до температури вище точки плавлення припою — приблизно 217–227°C для звичайної пасти без свинцю — але ви збільшуєте температуру шляхом попереднього нагрівання та витримки, а не встановлюєте цей пік з холоду. Поверхня пластини часто нагрівається трохи вище цільової температури з'єднання.
Чи можна паяти BGA-чіпи на гарячій плиті?
Ненадійно. BGA потребують рівномірного нагрівання зверху та знизу, а також рентгенівського контролю для перевірки прихованих кульових з'єднань, чого не забезпечує нагрівальна плита з нижнім нагрівом. Робота з BGA повинна здійснюватися в печі паяння або на відповідній паяльній станції.
Чи потрібна паяльна паста для паяння гарячою пластиною?
Так — гаряче паяння плавить попередньо нанесену паяльну пасту, тому паста (в ідеалі нанесена через трафарет) є необхідною. Ви не можете використовувати гаряче паяння за допомогою припою, який призначений для паяння окремих з'єднань.
Чи може гаряча плита видалити або переробити компоненти поверхневого монтажу?
Так, для нижньої сторони — нагрівання плати оплавляє з'єднання, щоб деталі можна було зняти, що корисно для відновлення або переробки SMD-компонентів. Це менш контрольовано, ніж гаряче повітря для видалення однієї деталі серед багатьох.
Чому стики моїх гарячих плит тупі або плавляться нерівномірно?
Зазвичай це нерівномірний контакт пластин, занадто велика або товста для пластини дошка, або недостатня температура. Плоска дошка з повним контактом, пластина, підібрана за розміром дошки, та належне витримування для рівномірного розподілу тепла – все це покращує результати.

Рекомендовані повідомлення

Друкована плата Taconic RF 35 проти RO4350B
ЗмістRF-35 проти RO4350B Закупівлі та...

Виробництво друкованих плат фільтра TMM4
Виробництво друкованих плат фільтра TMM4 контролюється...

Виробництво друкованих плат TMM3 для радіочастотних модулів
Виробництво друкованих плат TMM3 найбільш корисне там, де радіочастотний модуль...

Виготовлення друкованих плат TMM6
Виготовлення TMM6 – це сторінка контролю процесу для середньої Dk...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.