
Процес виробництва друкованих плат: повні маршрути виготовлення
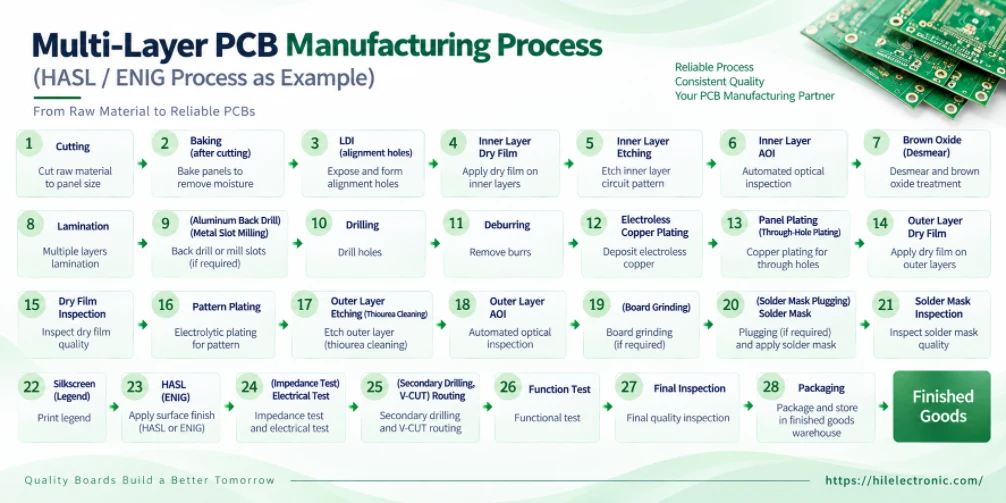
Не існує єдиного технологічного процесу виробництва друкованих плат, який би застосовувався до кожної плати. Двосторонньо гальванізована плата з наскрізними отворами, багатошарова плата, плата з негативним гальванічним покриттям, високочастотна плата з PTFE, плата зі сліпими/вкопаними отворами та плата зі змішаним оздобленням поверхні можуть використовувати суттєво різні виробничі маршрути.
Ця сторінка організована як бібліотека маршрутів процесу виробництва друкованих плат . Вона показує послідовність виробництва для кожної основної плати або типу процесу, включаючи умовні операції, які вставляються лише тоді, коли цього вимагає конструкція. Інженерну логіку CAM, DFM, компенсації та випуску виробничих даних дивіться в основному посібнику з процесу виробництва друкованих плат.
Різання панелей → Випікання після різання → Реєстрація LDI → Суха плівка внутрішнього шару → Травлення внутрішнього шару → AOI внутрішнього шару → Коричневий оксид → Ламінування → Свердління → Зняття задирок → Хімічне міднення → Гальванічні покриття панелей → Суха плівка зовнішнього шару → Контроль сухої плівки → Гальванічні покриття → Травлення зовнішнього шару → AOI зовнішнього шару → Маска паяння → Легенда → Оздоблення поверхні → Електричні випробування → Маршрутизація → Остаточна перевірка → Упаковка.
Додаткові відгалуження, такі як трасування металізованих пазів, паяльна маска через заглушки, тестування імпедансу, друге свердління та V-подібне нанесення різьби, вставляються лише за потреби.
Вибір потоку процесу виробництва друкованих плат
| Друкована плата / вимога | Рекомендований маршрут на цій сторінці | Основна різниця в процесі |
|---|---|---|
| Двостороння друкована плата PTH | Двосторонній потік шаблонного покриття | Відсутність внутрішньошарового зображення або багатошарового ламінування. |
| Багатошарова друкована плата | Багатошарове нанесення шаблонів | Додає внутрішні шари, AOI, коричневий оксид та ламінування. |
| Друкована плата з негативним покриттям | Потоки негативного покриття | Нарощування міді відбувається перед формуванням негативної плівки та негативним травленням. |
| Мідний отвір без відповідної поверхні та міді | Селективний потік міднення отворів | Додає спеціальну плівку для нанесення отворів та окремі етапи міднення/оловлення. |
| PTH + NPTH, що вимагають окремого часу свердління | Потік PTH / NPTH з роздільним бурінням | Свердління NPTH вставляється після нанесення покриття на модель та перед травленням. |
| Металізований паз контрольованої глибини | Напівметалізований щілинний потік з контрольованою глибиною | Обробка наскрізних та ступінчастих пазів відбувається на різних етапах виробництва. |
| Високочастотний матеріал PTFE / типу Роджерса | Потоки плазмової обробки PTFE | Додає кондиціонування матеріалу та плазму перед нанесенням міді; також використовується окремий етап кондиціонування перед паяльною маскою. |
| Механічна сліпа/вбудована конструкція | Сліпа/закопана відгалуження з негативним покриттям | Додає обробку субплати, відновлення міді та додаткові цикли покриття/візуалізації. |
| Спеціальна електрична або реєстраційна перевірка | Спеціальні тестові маршрути | Тестові операції вставляються у визначені контрольні точки, а не у звичайну позицію остаточного тестування. |
| Змішана обробка поверхні / золоті пальці | Відгалуження маршрутів з обробкою поверхні | Золоте покриття, маскування, захист стрічкою, HASL або інші операції з оздоблення змінюють порядок виконання. |
1. Процес виготовлення основних друкованих плат
Це базові виробничі маршрути. Спеціальні отвори, матеріали, оздоблення та випробування додаються як відгалуження до одного з цих основних потоків.
1.1 Гола дошка / Порожня панель — прямий процес Основний маршрут
- 1. Порізка панелей
- 2. Буріння
- 3. Негативне травлення
- 4. Маршрутизація
- 5. Підсумкова перевірка
- 6. Пакування
- 7. Склад готової продукції
Використовується для простої обробки заготовок для картону, яка не потребує одностороннього ламінування.
1.2 Гола дошка / Порожня панель — процес ламінування Основний маршрут
- 1. Порізка панелей
- 2. Випікання після нарізання
- 3. Негативна суха плівка — одностороннє ламінування та експонування
- 4. Негативне травлення
- 5. Розшарування
- 6. Буріння
- 7. Вторинне негативне травлення
- 8. Маршрутизація
- 9. Підсумкова перевірка
- 10. Пакування
- 11. Склад готової продукції
Ця гілка використовується, коли конструкція з порожньою платою вимагає ламінування. Мідь має бути доступною перед свердлінням цим маршрутом.
1.3 Односторонні та псевдодвосторонні друковані плати Основний маршрут
- 1. Використовуйте затверджений односторонній виробничий маршрут
- 2. Просвердліть усі неметалічні отвори відповідно до опублікованого визначення свердла
- 3. Повне формування одностороннього кола
- 4. Застосуйте необхідні операції з обробки та профілювання
- 5. Підсумкова перевірка
- 6. Пакування
Двостороння плата без металізованих отворів розглядається як псевдодвостороння плата та виконується за одностороннім маршрутом, а не за звичайним двостороннім процесом PTH.
1.4 Двостороння друкована плата з нанесенням малюнка Основний маршрут
- 1. Порізка панелей
- 2. Випікання після нарізання
- 3. Свердління алюмінієвих листівякщо потрібно
- 4. Механічне буріння
- 5. Фрезерування металізованих пазівякщо потрібно
- 6. Deburring
- 7. Хімічна мідь
- 8. Обшивка панелей
- 9. Зовнішній шар сухої плівки
- 10. Інспекція сухої плівки
- 11. Покриття візерунком
- 12. Травлення зовнішнього шару — очищення тіосечовиною, де це зазначено
- 13. Зовнішній шар AOI
- 14. Шліфування / чищення поверхні щіткоюякщо потрібно
- 15. Паяльна маска через підключенийякщо потрібно
- 16. Паяльна маска
- 17. Перевірка паяльної маски
- 18. Легенда / Шовкографія
- 19. HASL, ENIG або зазначена обробка поверхні
- 20. Випробування імпедансуякщо потрібно
- 21. Тест на електрику
- 22. Друге свердління / V-подібне різанняякщо потрібно
- 23. Маршрутизація
- 24. Огляд функцій
- 25. Підсумкова перевірка
- 26. Пакування
- 27. Склад готової продукції
Це стандартний маршрут позитивного нанесення шаблону для двошарової плати з металізованими отворами.
1.5 Багатошарова друкована плата з нанесенням малюнка Основний маршрут
- 1. Порізка панелей
- 2. Випікання після нарізання
- 3. Реєстрація LDI
- 4. Суха плівка внутрішнього шару
- 5. Травлення внутрішнього шару
- 6. Внутрішній шар AOI
- 7. Коричневий оксид
- 8. Розшарування
- 9. Свердління алюмінієвих листівякщо потрібно
- 10. Механічне буріння
- 11. Фрезерування металізованих пазівякщо потрібно
- 12. Deburring
- 13. Хімічна мідь
- 14. Обшивка панелей
- 15. Зовнішній шар сухої плівки
- 16. Інспекція сухої плівки
- 17. Покриття візерунком
- 18. Травлення зовнішнього шару — очищення тіосечовиною, де це зазначено
- 19. Зовнішній шар AOI
- 20. Шліфування / чищення поверхні щіткоюякщо потрібно
- 21. Паяльна маска через підключенийякщо потрібно
- 22. Паяльна маска
- 23. Перевірка паяльної маски
- 24. Легенда / Шовкографія
- 25. HASL, ENIG або зазначена обробка поверхні
- 26. Випробування імпедансуякщо потрібно
- 27. Тест на електрику
- 28. Друге свердління / V-подібне різанняякщо потрібно
- 29. Маршрутизація
- 30. Огляд функцій
- 31. Підсумкова перевірка
- 32. Пакування
- 33. Склад готової продукції
Порівняно з двосторонньою платою, багатошаровий спосіб додає зображення внутрішнього шару, AOI внутрішнього шару, коричневий оксид та ламінування перед процесом наскрізного отвору.
1.6 Двостороння друкована плата з негативним покриттям Негативне покриття
- 1. Порізка панелей
- 2. Випікання після нарізання
- 3. Буріння
- 4. Deburring
- 5. Хімічна мідь
- 6. Негативне покриття
- 7. Шліфування поверхні після гальванічного покриття
- 8. Негативна суха плівка
- 9. Інспекція сухої плівки
- 10. Негативне травлення
- 11. Зовнішній шар AOI
- 12. Шліфування / чищення поверхні щіткоюякщо потрібно
- 13. Паяльна маска через підключенийякщо потрібно
- 14. Паяльна маска
- 15. Перевірка паяльної маски
- 16. легенда
- 17. HASL, ENIG або зазначена обробка поверхні
- 18. Випробування імпедансуякщо потрібно
- 19. Тест на електрику
- 20. Друге свердління / V-подібне різанняякщо потрібно
- 21. Маршрутизація
- 22. Огляд функцій
- 23. Підсумкова перевірка
- 24. Пакування
- 25. Склад готової продукції
Цей потік використовує мідне нарощування перед формуванням негативної плівки та негативним травленням.
1.7 Багатошарова друкована плата з негативним покриттям Негативне покриття
- 1. Порізка панелей
- 2. Випікання після нарізання
- 3. Реєстрація LDI
- 4. Суха плівка внутрішнього шару
- 5. Травлення внутрішнього шару
- 6. Внутрішній шар AOI
- 7. Коричневий оксид
- 8. Розшарування
- 9. Свердління алюмінієвих листівякщо потрібно
- 10. Буріння
- 11. Фрезерування металізованих пазівякщо потрібно
- 12. Deburring
- 13. Хімічна мідь
- 14. Негативне покриття
- 15. Шліфування поверхні з негативним покриттям
- 16. Негативна суха плівка
- 17. Інспекція сухої плівки
- 18. Негативне травлення
- 19. Зовнішній шар AOI
- 20. Шліфування / чищення поверхні щіткоюякщо потрібно
- 21. Паяльна маска через підключенийякщо потрібно
- 22. Паяльна маска
- 23. Перевірка паяльної маски
- 24. легенда
- 25. HASL, ENIG або зазначена обробка поверхні
- 26. Випробування імпедансуякщо потрібно
- 27. Тест на електрику
- 28. Друге свердління / V-подібне різанняякщо потрібно
- 29. Маршрутизація
- 30. Огляд функцій
- 31. Підсумкова перевірка
- 32. Пакування
- 33. Склад готової продукції
Багатошаровий процес негативного покриття передбачає повну послідовність нанесення внутрішнього шару та ламінування перед процесом негативного покриття зовнішнього шару.
2. Покриття отворів та механічні розгалужені потоки
Ці маршрути вставляються, коли отвори з міддю, неплаковані отвори, плаковані пази або елементи контрольованої глибини не можуть бути оброблені стандартною послідовністю свердління/плакування.
2.1 Вибіркове міднення отворів — мідь отворів без відповідної поверхні та мідного покриття Покриття отворів
- 1. Буріння
- 2. Хімічна мідь
- 3. Обшивка панелей
- 4. Суха плівка для перфорації
- 5. Інспекція сухої плівки
- 6. Вибіркове міднення отворів — лише мідь, без олова
- 7. Зняття сухої плівки
- 8. Шліфування поверхні після гальванічного покриття
- 9. Зовнішній шар сухої плівки — звичайний зовнішній шар зображення
- 10. Контроль сухої плівки 1
- 11. Лудіння — лише олово, без додаткової міді
- 12. Травлення зовнішнього шару
- 13. Звичайний процес подальшого виробництва
Ця гілка позитивного процесу відділяє нарощування отвору з міддю від пізнішої операції лудіння/нанесення стійкого до травлення зовнішнього шару.
2.2 Звичайний процес нанесення металізованого покриття на плати / сліпу підплати Покриття отворів
- 1. Попередній процесвідповідно до обставин
- 2. Розшаруванняколи застосовно
- 3. Буріння
- 4. Очищення отворів / Знебарвлення
- 5. Хімічна мідь
- 6. Обшивка панелей
- 7. Суха плівка для перфорації
- 8. Вибіркове міднення отворів — лише мідь, без олова
- 9. Зняття сухої плівки
- 10. Шліфування поверхні після гальванічного покриття
- 11. Суха плівка внутрішнього шару
- 12. Травлення внутрішнього шару
- 13. Звичайний процес подальшого виробництва
У виробничій специфікації ця гілка негативного маршруту використовується для звичайних плат та сліпих/вбудованих допоміжних плат, які потребують спеціального циклу нанесення металізації отворів.
2.3 Потік PTH + NPTH при роздільному бурінні Роздільне буріння
- 1. Попередній процес
- 2. Покриття візерунком
- 3. Друге буріння — особливості NPTH
- 4. Зняття сухої плівки
- 5. Травлення
- 6. Звичайний процес подальшого виробництва
Ця послідовність запобігає попередньому маршруту металізації вибраних елементів NPTH шляхом свердління їх після нанесення профілю.
2.4 Напівметалізований щілинний потік контрольованої глибини Контрольована глибина
- 1. Буріння
- 2. Наскрізна фрезерування
- 3. Звичайна обробка друкованих плат
- 4. Покриття візерунком
- 5. Зняття сухої плівки
- 6. Фрезерування пазів з контрольованою глибиною / ступінчастою обробкою
- 7. Травлення зовнішнього шару
- 8. Звичайний процес подальшого виробництва
Наскрізний паз бере участь у нанесенні покриття першим; обробка з контрольованою глибиною виконується після зняття резиста та перед остаточним травленням зовнішнього шару.
2.5 Металізований паз / покриття країв Базовий потік Металізована механічна особливість
- 1. Попередній процес
- 2. Буріння
- 3. Фрезерування слотів / країв
- 4. Deburring
- 5. Хімічна мідь
- 6. Звичайне покриття та подальший процес
Металізовані пази та елементи крайового покриття повинні бути оброблені перед нанесенням міді, щоб можна було металізувати відкриті стінки.
2.6 Металізований елемент контрольованої глибини — стандартна гілка Контрольована глибина
- 1. Попередній процес
- 2. Розшарування
- 3. Буріння
- 4. Фрезерування пазів з контрольованою глибиною
- 5. Deburring
- 6. Хімічна мідь
- 7. Звичайний процес подальшого виробництва
Використовується, коли елемент контрольованої глибини необхідно металізувати після обробки.
2.7 Металізований елемент контрольованої глибини — з лазерним свердлінням Контрольована глибина
- 1. Попередній процес
- 2. Розшарування
- 3. Буріння
- 4. Фрезерування пазів з контрольованою глибиною
- 5. Deburring
- 6. Лазерне свердління
- 7. Лікування плазмою
- 8. Хімічна чистка
- 9. Хімічна мідь
- 10. Звичайний процес подальшого виробництва
Ця гілка впроваджує лазерне свердління та додаткову підготовку стінок отворів перед хімічним мідненням.
3. Процеси сліпого/закопаного отвору та повторного буріння
Складні структури з'єднань можуть вимагати виготовлення підплат, відновлення міді, операцій з заповнення смолою та більше одного циклу металізованого свердління. Для ширшого огляду структур нарощування див. Виробництво друкованих плат HDI.
3.1 Багатошарова механічна сліпа/закопана відгалуження з негативним покриттям Сліпий / закопаний через
- 1. Порізка панелей
- 2. Випікання після нарізання
- 3. Суха плівка внутрішнього шару
- 4. Травлення внутрішнього шару
- 5. Внутрішній шар AOI
- 6. Коричневий оксид
- 7. Розшарування
- 8. Випікати 1
- 9. Фрезерування кромок
- 10. Видалення смоли / мазка
- 11. Відновлення міді
- 12. Буріння
- 13. Deburring
- 14. Хімічна мідь
- 15. Негативне покриття
- 16. Шліфування поверхні з негативним покриттям
- 17. Негативна суха плівка
- 18. Інспекція сухої плівки
- 19. Негативне травлення
- 20. Звичайний процес подальшого виробництва
Цей маршрут використовується як допоміжна гілка виробництва плат для відповідних механічних глухих/вбудованих конструкцій.
3.2 Двостороння / підплатна відгалуження з негативним покриттям Сліпий / закопаний через
- 1. Порізка панелей
- 2. Випікання після нарізання
- 3. Відновлення міді
- 4. Буріння
- 5. Deburring
- 6. Хімічна мідь
- 7. Негативне покриття
- 8. Шліфування поверхні з негативним покриттям
- 9. Негативна суха плівка
- 10. Інспекція сухої плівки
- 11. Травлення
- 12. Звичайний процес подальшого виробництва
Ця коротша гілка використовується, коли для додаткової плати не потрібна багатошарова послідовність внутрішнього шару/ламінування.
3.3 Кілька циклів металізованого свердління Повторне буріння PTH
- 1. Попередній процес
- 2. Перша операція з металізованого буріння
- 3. Випікати 1
- 4. Лікування плазмою
- 5. Обробка скловолокна / стінок отворів
- 6. Друга операція з металізованого буріння
- 7. Випікати 2
- 8. Плазмова обробка 1
- 9. Обробка скловолокна / стінки отвору 1
- 10. Хімічна мідь 1
- 11. Звичайний процес подальшого виробництва
Використовується, коли плата має більше одного етапу свердління, і кожен етап свердління створює металізовані елементи наскрізних отворів.
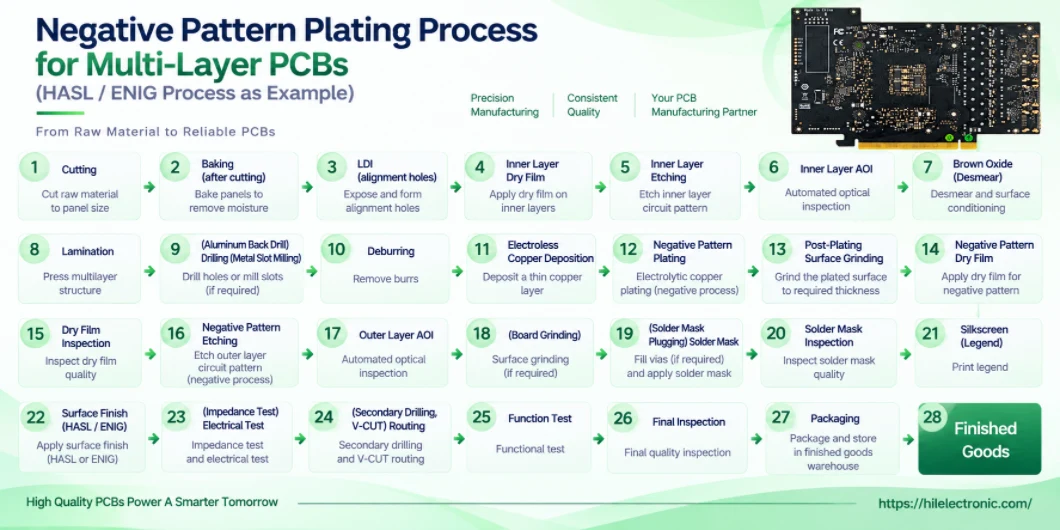
Рисунок 2. Інфографіка процесу покриття багатошарової друкованої плати з негативним малюнком
4. Виробничі процеси друкованих плат для різних матеріалів
Вибір матеріалу може вводити додаткові кроки кондиціонування, навіть якщо геометрія схеми не змінюється. Наведені нижче маршрути показують специфічні для матеріалу доповнення, визначені для відповідних сімейств матеріалів.
4.1 Високочастотна друкована плата з PTFE — потік плазми з попереднього безструмового мідного плазмоутворення ПТФЕ / РФ
- 1. Попередній процес
- 2. Буріння
- 3. Deburring
- 4. Попереднє безструмове мідне випалювання
- 5. Лікування плазмою
- 6. Хімічна мідь
- 7. Звичайний процес подальшого виробництва
Застосовується до відповідних перфорованих материнських плат з PTFE, гібридних перфорованих материнських плат з PTFE/не PTFE, материнських плат та багатошарових плат з чистого PTFE. Для отримання детальнішої інформації про виробництво, специфічного для певного матеріалу, див. процес виготовлення друкованих плат Rogers.
4.2 Високочастотна друкована плата з PTFE — передпаяльна маска для кондиціонування ПТФЕ / РФ
- 1. Попередній процес
- 2. Запікання перед паяльною маскою
- 3. Паяльна маска / паяльна маска через підключений патрубок
- 4. Звичайний процес подальшого виробництва
Це окрема вставка з PTFE-кондиціонуванням перед обробкою паяльною маскою.
4.3 Маршрут матеріалів серії N4000 Спеціальний матеріал
- 1. Попередній процес
- 2. Внутрішній шар AOI
- 3. Коричневий оксид
- 4. Випікання після коричневого оксидування
- 5. Розшарування
- 6. Буріння
- 7. Deburring
- 8. Попереднє безструмове мідне випалювання
- 9. Хімічна мідь
- 10. Звичайний процес подальшого виробництва
Шлях матеріалу додає термічне кондиціонування після коричневого оксиду і знову перед нанесенням хімічної міді.
4.4 Маршрут матеріалу MEGTRON4 / FR408HR Високошвидкісний матеріал
- 1. Попередній процес
- 2. Буріння
- 3. Deburring
- 4. Попереднє безструмове мідне випалювання
- 5. Лікування плазмою
- 6. Хімічна мідь
- 7. Звичайний процес подальшого виробництва
Визначений маршрут додає як попереднє випалювання міді, так і плазмову обробку після буріння.
4.5 Маршрут матеріалів IT-150DA Спеціальний маршрут для матеріалів
IT-150DA вимагає виробничого маршруту, що відповідає конкретному матеріалу. Підтвердіть точну послідовність поточного укладання, структури отворів та вимог до виготовлення під час інженерного випуску; не припускайте, що застосовується стандартний маршрут FR-4, PTFE або MEGTRON.
5. Спеціальні процеси випробувань та інспекцій
Це маршрути вставки: зазначений тест розміщується у визначеній контрольній точці, а не просто додається в кінець дошки.
5.1 Послідовність випробувань на опір отвору Спеціальний тест
- 1. Попередній процес
- 2. Зовнішній шар AOI
- 3. Випробування на стійкість до отворів
- 4. Паяльна маска
- 5. Звичайний процес подальшого виробництва
Використовується лише тоді, коли потрібне випробування опору отвору. Щодо стандартних методів перевірки цілісності та ізоляції голої плати, див. розділ Електричне випробування друкованих плат.
5.2 Випробування індуктивності — прокладання проводів перед електричним випробуванням Спеціальний тест
- 1. Маршрутизація
- 2. Тест на електрику
- 3. Випробування індуктивності
Використовується для плат, звичайний маршрут яких профілює друковану плату перед електричними випробуваннями.
5.3 Випробування індуктивності — Електричне випробування перед трасуванням Спеціальний тест
- 1. Тест на електрику
- 2. Маршрутизація
- 3. Випробування індуктивності
Використовується, коли на маршруті продукту виконуються електричні випробування перед остаточним профілюванням.
5.4 Послідовність тесту реєстрації/вирівнювання Спецперевірка
- 1. Попередній процес
- 2. Травлення зовнішнього шару
- 3. Тест на реєстрацію / вирівнювання
- 4. Зовнішній шар AOI
- 5. Звичайний процес подальшого виробництва
Додається, коли клієнт або інженерний огляд вимагає спеціальної перевірки реєстрації.
5.5 Положення перевірки контрольованого імпедансу Спеціальний тест
- 1. Оздоблення поверхні / Відповідна остаточна обробка
- 2. Випробування імпедансу
- 3. Тест на електрику
- 4. Звичайні завершальні процеси
Випробування імпедансу є умовним та відповідає затвердженому плану/купону випробувань. Див. Виробництво друкованих плат з контролем імпедансу для контексту проектування та вимірювання.
6. Маршрути обробки поверхні та допоміжних процесів
Операції з обробки поверхні можуть переміщуватися або додаватися в наступній послідовності виробництва. Наведені нижче потоки показують комбінації обробки, для яких послідовність виробництва чітко визначена. Щодо вибору обробки та характеристик обробки див. Варіанти обробки поверхні друкованих плат.
6.1 Послідовність нанесення каптонової/захисної стрічки допоміжний
- 1. Попередній процес
- 2. Підсумкова перевірка
- 3. Нанесення стрічки
- 4. Друга заключна перевірка
- 5. Наступний процес
Цей допоміжний маршрут вставляється там, де продукт потребує нанесення стрічки перед наступною операцією або обробкою, пов'язаною з відвантаженням.
6.2 Безсвинцевий HASL — Базовий потік нижче за течією чистота поверхні
- 1. Паяльна маска
- 2. Перевірка паяльної маски
- 3. легенда
- 4. Безсвинцевий HASL
- 5. Маршрутизація
- 6. Звичайні завершальні процеси
Якщо легенда друкуватиметься безпосередньо на великій площі, обробленій паянням, порядок може бути змінений таким чином, щоб обробка поверхні була завершена до операції з нанесення легенди.
6.3 HASL + Золоті пальці з покриттям відводів Змішане покриття
- 1. Попередній процес
- 2. Золоте покриття
- 3. Захист стрічки
- 4. Свинцеві або безсвинцеві HASL
- 5. Звичайний процес подальшого виробництва
Стрічка захищає позолочену ділянку під час операції вирівнювання припою.
6.4 HASL + Довгі/Короткі золоті пальці Змішане покриття
- 1. Попередній процес
- 2. Перевірка паяльної маски
- 3. Золоте покриття
- 4. Захист стрічки
- 5. Свинцеві або безсвинцеві HASL
- 6. Звичайний процес подальшого виробництва
Контрольна точка перевірки паяльної маски виконується перед послідовністю нанесення покриття на пальці та захисту стрічкою.
6.5 Вторинний сухий плівковий метод твердого золота / м'якого золота Гальванічне золото
- 1. Попередній процес
- 2. Зовнішній шар сухої плівки
- 3. Інспекція сухої плівки
- 4. Покриття візерунком
- 5. Травлення зовнішнього шару
- 6. Другий зовнішній шар сухої плівки
- 7. Друга перевірка сухої плівки
- 8. Мідь / Нікель / Золоте візерункове покриття
- 9. Гальванічне покриття твердим або м'яким золотом
- 10. Видалення / відшаровування свинцю, де це необхідно
- 11. Звичайний процес подальшого виробництва
Цей шлях відокремлює формування схеми зовнішнього шару базового матеріалу від пізнішої операції селективного гальванічного покриття золотом.
6.6 Сімейство змішаних процесів обробки поверхні Маршрут вибрано за комбінацією фінішу
Для плит зі змішаним покриттям немає однієї універсальної послідовності. Виробничий шлях вибирається відповідно до комбінації покриття, наприклад, HASL + золоті пальці, ENIG + селективне гальванічне золото, OSP + золоті пальці, імерсійне олово + золоті пальці, імерсійне срібло + селективне золото, комбінації вугільних чорнил або комбінації маски, що знімається. Порядок маскування, вторинної сухої плівки, покриття, захисту стрічкою, нанесення підписів, тестування та фрезерування повинен відповідати комбінації покриття, фактично зазначеній для завдання.
7. Як читати ці технологічні схеми друкованих плат
Кроки, позначені як «за потреби», є умовними розгалуженнями, а не обов'язковими операціями. Наприклад, друкована плата без контрольованого імпедансу не потребує вставки для тесту імпедансу, плата з трасуванням не вимагає автоматичного V-CUT, а плата без металізованих слотів не використовує розгалуження з металізованими слотами.
Аналогічно, плата може перейти з одного основного маршруту в спеціальну гілку, а потім повернутися до звичайного наступного процесу. Наприклад, багатошарова плата з ПТФЕ все ще має багатошаровий базовий маршрут, але послідовність свердління до міді додає гілку плазмової обробки ПТФЕ. Конструкція PTH/NPTH може слідувати звичайному маршруту нанесення покриття, доки не знадобиться вставка другого свердління.
Принцип технологічного маршруту: готова специфікація друкованої плати визначає, який виробничий маршрут буде випущено. Кількість шарів, структура гальванічних/негальванічних отворів, конструкція міді, сімейство матеріалів, конструкція переходних отворів, елементи контрольованої глибини, обробка поверхні та спеціальні вимоги до випробувань можуть змінити послідовність.
Потрібен огляд виробничого маршруту?
Компанія Highleap Electronics надає послуги з виготовлення друкованих плат стандартних та складних конструкцій. Надсилайте комплект матеріалів для виготовлення, коли плата потребує спеціального покриття отворів, використання матеріалів PTFE/RF, глухих або заглиблених перехідних отворів, змішаного оздоблення, обробки з контрольованою глибиною обробки або нестандартних випробувань, щоб перед випуском можна було підтвердити правильність виробничого процесу.

Рекомендовані повідомлення

Виробник керамічних друкованих плат AlN для високотемпературної електроніки
HIGHLEAP ELECTRONICS · Керамічна друкована плата з нітриду алюмінію...
Постачальник складання друкованих плат для виробництва електроніки OEM та ODM
HIGHLEAP ELECTRONICS · Постачальник OEM / ODM друкованих платВаш...

Виробник прототипів друкованих плат
Highleap Electronics – це прототип збірки друкованої плати...
Спеціальні друковані плати для OEM-продукції
Highleap Electronics / PCB + PCBA...