
Панелізація друкованих плат для масового виробництва: вартість та прибутковість
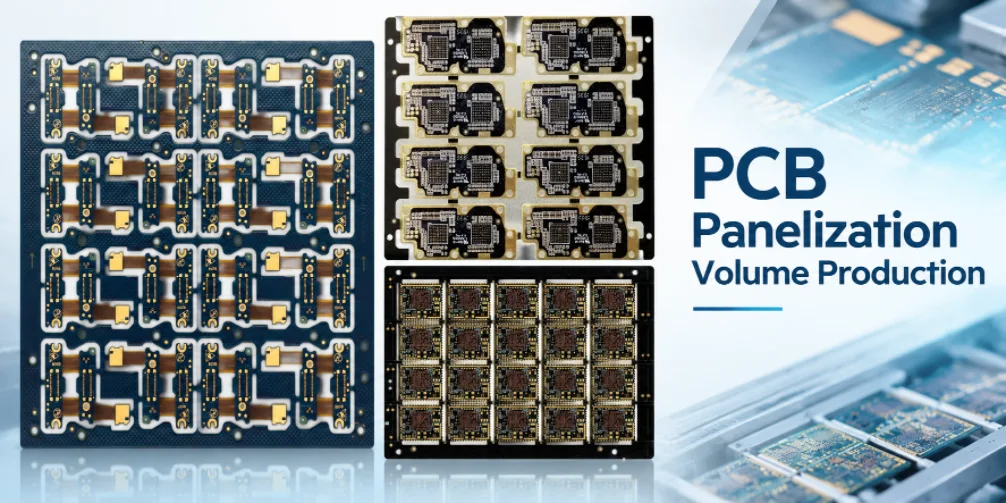
Виробнича панель, яка вміщує більше плат, не обов'язково є економічнішою. Якщо кількість дефектів, час перевірки або втрати під час подальшого складання вищі, вартість прийнятої друкованої плати може бути нижчою, навіть якщо номінальна вартість панелі нижча.
Цей аналіз панелізації друкованих плат для серійного виробництва порівнює альтернативні схеми розміщення, використовуючи спільний знаменник: якісні схеми, фактично поставлені відповідно до узгоджених правил приймання. Розроблена гіпотетична модель витрат показує, чому ціна панелі та геометричне використання площі самі по собі є недостатніми.
Щодо термінології компонування, почніть з основ панелізації друкованих плат . Наведені нижче цифри є модельними припущеннями, а не експлуатаційними показниками Highleap або гарантованими цінами; замініть їх фактичними виробничими даними, перш ніж вибирати компонування.
Зміст
- Окремі виробничі панелі, SMT-матриці та блоки доставки
- Розрахувати вартість за прийнятий контур
- Перевірте пропускну здатність та придатність обладнання
- Заморозити повторювану панель для прогонів томів
- Використовуйте однакову вартість та основу прийняття для обох постачальників
- Запит на огляд Volume-Panel
ОБ'ЄМНА ПАНЕЛЬНА ОПЦІЯ ДРУКАРСЬКОЇ ПЛАТИ
Перегляньте вартість вашої виробничої панелі?
Надішліть розміри плати, креслення панелі, обсяг виробництва, вимоги до складання та цільову кількість прийнятих одиниць для порівняльної цінової пропозиції.
Запит цінової пропозиції на об'ємну друковану плату →Окремі виробничі панелі, SMT-матриці та блоки доставки
Робоча панель для виготовлення – це область підкладки, що обробляється під час виробництва друкованих плат. Вона може містити кілька клієнтських масивів, технологічних запасів, тестових купонів або інструментальних елементів; її розташування часто обмежується обладнанням виробника. Масив для поверхневого монтажу (SMT) – це те, що обробляє лінія розміщення або пристосування, зазвичай з рейками, опорними мітками та фіксованою картою X-by-Y. Одиницею поставки може бути один масив, коробка з окремих елементів або набір для закупівлі. Плутанина з цими трьома рівнями унеможливлює справедливу оцінку ціни за панель.
| Питання | Робоча панель для виготовлення | Масив SMT-складання | Одиниця доставки |
|---|---|---|---|
| Головна мета | Використовуйте кваліфікований виробничий маршрут та площу для панелей | Стабільне транспортування, друк, розміщення, оплавлення та перевірка | Постачаємо узгоджену прийняту продукцію |
| Міра ємності | Заготовок на виробничому аркуші | Кількість схем на масив збірки | Прийняті схеми або комплекти на лінію PO |
| Типові ризики | Відходи матеріалів, брухт панелей, вихід продукції з процесу | Жорсткість, доступ до компонентів, напруга від зняття панелі | Суперечки щодо кількості, упаковки та позиції бракованих товарів |
| Повинно контролюватися | Затвердження виробника та дизайну, де це необхідно | Схвалення OEM/EMS/виробника | Договір покупця та постачальника |
Для крихітних плат, дизайн яких залежить від краю або поверхневого монтажу, спочатку слід визначити основні обмеження компонування в покроковому посібнику з панелізації невеликої друкованої плати . Метод оптимізації, що використовується в цьому випадку, передбачає, що кандидатні масиви вже пройшли початкові перевірки проектування та доцільності обладнання.
Розрахувати вартість за прийнятий контур
Постачальник може запропонувати нижчу ціну за робочу панель для агресивно вкладеної компоновки. Це не доводить нижчу вартість друкованої плати. Як мінімум, розрахуйте очікувану вартість на прийняту схему для кожної кваліфікованої альтернативи. На етапі виготовлення спрощене рівняння планування має вигляд:
Орієнтовна вартість виготовлення кожної прийнятої схеми = загальна відповідна вартість виготовлення панелі ÷ очікувана кількість прийнятих схем з цих панелей.
Для стабільної моделі на панель: Вартість на прийняту схему ≈ вартість на панель ÷ (кількість схем на панель × очікувана частка прийнятності на схему). Це усереднене наближення планування; воно припускає, що частку прийнятності можна застосувати до позицій схем, і що витрати на відбраковані деталі представлені належним чином. Воно не моделює корельовані відмови повної панелі, політику ремонту, обмеження неповного масиву або брак змішаних ревізій. Ці ефекти необхідно розглядати окремо.
Повне гіпотетичне порівняння
Розглянемо два вже можливі макети для однієї випущеної версії друкованої плати. Усі наведені нижче суми та коефіцієнти прийняття є ілюстративними вхідними даними моделювання, а не цінами Highleap, заявами про продуктивність чи можливостями процесу.
| Вхідні дані моделі | Варіант А | Варіант B |
|---|---|---|
| Готових схем на оброблену панель | 12 | 18 |
| Вартість виготовлення на оброблену панель | $84 | $132 |
| Передбачувана середня частка прийнятих схем | 97% | 94% |
| Очікувана кількість прийнятних схем на панель | 11.64 | 16.92 |
| Орієнтовна вартість за прийнятий контур | $7.22 | $7.80 |
| Вартість 25 000 прийнятих схем (лише для моделі зі змінною ємністю) | Близько $ 180,412 | Близько $ 195,035 |
Варіант B розміщує більше схем в одній панелі, але призводить до вищої модельної вартості на одну прийняту схему: $132 ÷ (18 × 0.94) ≈ $7.80 проти $84 ÷ (12 × 0.97) ≈ $7.22. При плануванні обсягу 25 000 плат ця різниця є суттєвою. Це не є доказом того, що всі 18-масивні масиви гірші. Швидше, це демонструє, чому сама лише кількість одиниць є неадекватним критерієм закупівлі.
Тест на чутливість: що зробило б варіант Б конкурентоспроможним?
Використовуйте змодельовану вартість однієї прийнятої схеми для варіанта А, близько $7.216, як цільову. При вартості панелі $132 та 18 позиціях, варіант B вимагатиме частки прийнятності приблизно $132 ÷ (18 × $7.216) = 101.6% . Це неможливо за цих передбачуваних витрат. Отже, щоб B відповідав A, принаймні одне змодельоване припущення має змінитися: вартість його панелі має знизитися, кількість схем має зрости, або витрати/прийняття A має погіршитися. Збільшення прийнятності B з 94% до рівних 100% дає $132 ÷ 18 = $7.33 за прийняту плату, що все ще вище передбачуваних $7.22 для A.
Такий тип перевірки чутливості перетворює розпливчасті фрази, такі як «покращення продуктивності», на конкретний поріг прийняття рішення. Однак порівняння лише вартості виготовлення недостатньо, якщо масив також проходить поверхневий монтаж (SMT) або випробування.
Включно з врожайністю складання та іншими втратами після складання
Остаточне рішення щодо виробництва може потребувати поєднання витрат на виготовлення, складання, випробування, демонтаж, упаковку та одноразові витрати. Ширша модель така:
Загальна вартість відвантаженого прийнятого продукту = (виготовлення + складання + випробування + затверджена переробка/утилізація + демонтаж панелей + упаковка + амортизоване налаштування) ÷ прийняті відвантажені продукти.
Уникайте подвійного врахування бракованих товарів, які вже включені до ціни, зазначеної постачальником. Якщо цінова пропозиція постачальника вказана за прийняту плату, то його внутрішній виробничий потенціал може вже бути відображений у цій ціні. Якщо покупець створює внутрішню висхідну модель, використовуйте правильний етап визначення собівартості та знаменник для кожної операції.
Другий ілюстративний розрахунок: розподіл налаштувань
Припустимо, що один масив потребує одноразового обладнання вартістю 400 доларів, а інший — вартістю 1,000 доларів. Номінальний розподіл налаштувань на одну прийняту одиницю при 500 одиницях становить 0.80 долара проти 2.00 долара. При 25 000 одиницях він падає до 0.016 долара проти 0.040 долара. Таким чином, пілотне замовлення може надати перевагу іншій панелі зі стабільної програми регулярного виробництва — за умови, що також враховуються кваліфікація нового масиву, програмування машини та потенційні зміни в процесі.
У запиті цінових пропозицій (RFQ), який просто запитує «найкращу ціну на панель», не можна виявити ці компроміси. Окремо запитуйте інформацію про інструменти/NRE, кількість прийнятих схем, ціну та умови випробувань і поставки.
Облік відхилення на рівні панелі
Не всі дефекти впливають на одну схему незалежно. Локальне коротке замикання може призвести до пошкодження однієї позиції плати. Пошкодження, ламінування або обробка можуть призвести до пошкодження кількох позицій або всієї обробленої панелі. Проблема з трафаретом поверхневого монтажу, кріпленням або піччю може вплинути на об'єднаний масив. Розгляд кожної відмови як незалежної випадкової події з частотою 3% або 6% може призвести до недооцінки корельованих втрат.
Попросіть виробника розрізняти брак окремих позицій від браку на рівні панелі . Розглянемо гіпотетичний масив із 18 позицій, де дефект на рівні панелі робить недійсними всі 18 позицій: очікувані втрати від цієї однієї події набагато більші, ніж від однієї несправної ізольованої схеми. Деякі покупці також забороняють відвантажувати масив із позначеними або відсутніми позиціями; у такому випадку прийнятим блоком поставки може бути повний повністю справний масив , а не окремі справні схеми. Ваша політика щодо знаменника та переробки/заміни повинна відповідати замовленню на придбання.
Щодо термінології закупівель, у посібнику з доставки та панелізації PCB SET пояснюється, чому «100 масивів» не можна автоматично ототожнювати з «1,800 хорошими платами».
Питання якості, що впливають на економіку панелей
- Чи може постачальник відправити масив з однією невдалою позицією? Якщо ні, то як обробляється його значення?
- Чи можна видалити несправну плату та відправити окремо інший прийнятний елемент, чи масив має залишатися повним?
- На якому етапі проводяться електричні випробування кіл і як реєструються погані положення?
- Чи входять купонні та контрольні області процесу до зазначеної кількості панелей?
- Чи вже враховано надбавку на металобрухт у тарифі, прийнятому радою директорів, чи вона відображається як окремий непередбачений випадок?
- Чи призводить видалення панелей до додаткових браків, і хто відповідає за ці втрати?
Немає єдиної правильної відповіді для всіх виробничих програм. У контракті має бути визначено, яка одиниця проходить приймання та який постачальник надає підтвердження.
Перевірте пропускну здатність та придатність обладнання
Велика кількість схем на масив може зменшити кількість операцій завантаження, але лише за умови, що масив залишається сумісним з фактичним обладнанням. Ширина конвеєра, опора печі, жорсткість трафарету, хід розміщення, поле зору AOI, місткість випробувального обладнання та цикл зняття панелей можуть по-різному реагувати на більші масиви. Більша панель також може вимагати більшої кількості пристосувань для обробки або спеціального пакування.
Огляд виробництва повинен вимагати інформацію про стан обладнання, а не лише вкладене креслення. На етапі друкованої плати оцініть формат технологічної панелі, програму свердління та трасування, розподіл та реєстрацію міді. На етапі складання оцініть пропускну здатність друку та розміщення трафаретів, підтримку оплавлення, доступ до перевірки та повторної обробки. Під час відвантаження оцініть, чи є прийнятий блок панеллю чи окремими деталями, і на якому етапі знімаються рейки.
Ширші обмеження SMT-панелізації є корисним довідковим матеріалом. Змістовне порівняння витрат враховує припущення для конкретної лінії, а не стверджує, що кожна додаткова плата на масив збільшує погодинну продуктивність на той самий відсоток.
Порівняйте варіанти виробничих масивів. Вкажіть цільовий обсяг, кандидатів на панелі, цінову основу та вимоги до затвердженої ради директорів.
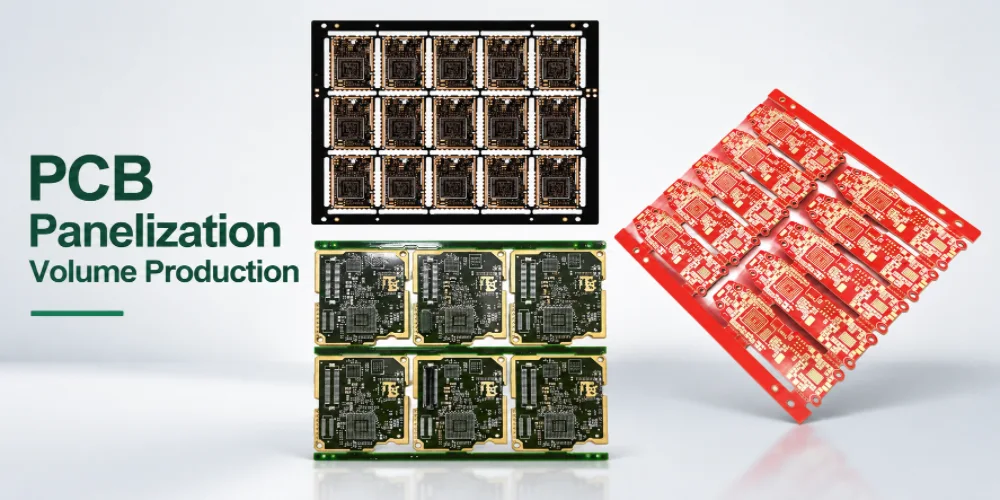
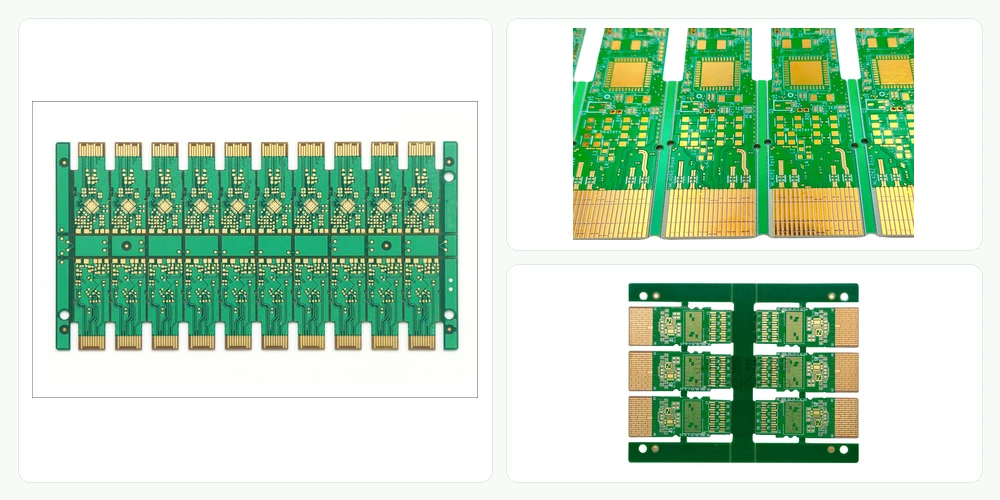
Макети друкованих плат з різною кількістю схем для серійного виробництва
Заморозити повторювану панель для прогонів томів
Прототип панелі доводить, що деякі плати можна виготовляти та обробляти. Це не автоматично доводить стабільність у великих обсягах. Під час впровадження виробничого масиву слід розглядати орієнтацію, структуру рейок, положення виступів, технологічні купони та контрольні зразки як контрольований виробничий пакет.
Послідовність випуску та кваліфікації
- Заморозити редакцію друкованої плати виробу. Переконайтеся, що обидва варіанти панелей використовують однакове затверджене складання, обробку, отвори та критичний контур.
- Окремо документуйте креслення для виготовлення та складання панелей де формат виробництва відрізняється від масиву замовника.
- Перевірити обробку збірки. Перевірте конвеєр, кріплення, підтримку трафарету, орієнтацію плати, доступність для зняття панелей та зазори до обладнання.
- Дайте визначення доказам першої статті. Виміряйте критичні контурні/крайові особливості, перевірте прийняту кількість ланцюгів та перегляньте дефекти після запланованого етапу розділення.
- Проведіть змістовний пілотний проект. Фіксуйте фактичний вихід продукції, час переробки, відмову панелей та обробку кожного масиву, а не покладайтеся лише на передбачуваний заводський мінімум.
- Перерахуйте вартість. Замініть оцінки кваліфікованими даними про вихід та цикл, а також перевірте, чи змінюють NRE або пропускна здатність комерційний вибір.
- Заморозити ревізію масиву. Вимагати перевірки для подальших змін рейок, вкладок, орієнтації, розміру панелі та стану доставки, навіть якщо дані окремої друкованої плати залишилися незмінними.
Для оптичного транспортного та мережевого обладнання цей елемент керування корисний, коли плати, лінійні карти та хост-інтерфейси використовують одну платформу обладнання, але потребують різних маршрутів панелей. Служба оптичних комунікаційних друкованих плат описує ці сімейства плат обладнання.
Використовуйте однакову вартість та основу прийняття для обох постачальників
| Товар для порівняння покупців | Цитата А | Цитата Б | Повинно збігатися перед вибором |
|---|---|---|---|
| Ревізія друкованої плати виробу, ламінування, фінішне покриття | Запис | Запис | Така ж затверджена конструкція продукту |
| Визначення робочої панелі та SMT-масиву | Запис | Запис | Той самий результат та відповідний етап процесу |
| Цінова основа | $/оброблена панель або $/прийнята дошка | те ж саме | Перетворити, використовуючи задокументовані припущення |
| NRE, розклади та перша стаття | Включено/виключено | Включено/виключено | Той самий обсяг/період для амортизації |
| Обробка тестів та відхилень | Включено/виключено | Включено/виключено | Обов'язки щодо прийняття та заміни |
| Вантажна одиниця, рейки та упаковка | Певний | Певний | Та ж сама кількість прийнятих на борту |
| Продемонстрована або передбачувана врожайність | Визначити джерело | Визначити джерело | Позначте оцінку окремо від спостережуваного результату |
Попросіть постачальника показати, як запропонована економія впливає на затверджений дизайн , а не просто запропонувати нижчу ціну на матеріал. Зміна підкладки, геометрії міді, покриття або критичної кромки може вимагати повторної кваліфікації, що позбавляє очевидної переваги закупівлі. Якщо ви оцінюєте плату зі змінним модулем, посібник з вартості друкованої плати оптичного приймача-передавача інтегрує вибір панелей з покриттям HDI, ламінату та роз'ємів.
Найчастіші питання щодо панелізації об'ємних друкованих плат
Чи завжди масив з найкращою часткою площі плати є найекономічнішим?
Ні. Геометрична щільність не враховує деякі витрати на процес та всі зміни виходу або обробки складання. Порівняйте очікувану, а потім спостережувану вартість на прийняту одиницю.
Чи варто нам оптимізувати вартість за робочу панель чи за панель доставки?
Спочатку визначте одиницю комерційного приймання. Робочі панелі – це внутрішні виробничі одиниці; клієнти зазвичай платять за прийняті незахищені плати, прийнятні готові масиви або узгоджені комплекти (SET). Нормалізуйте до цієї одиниці.
Коли слід заморозити макет панелі?
Після того, як справжній виробник та подальший складальник схвалили обробку, розділення та приймання, а план першого виробу/пілотного проекту встановив, які засоби контролю змін необхідні, одного лише прототипу недостатньо для всіх програм.
Чи може передбачуване число дохідності відображатися в моделі RFQ?
Так, якщо це чітко визначено як припущення сценарію, а не як історичну потужність чи гарантію заводу. Для прийняття фактичного рішення про нагородження зверніться за даними, що демонструють відповідний процес та обсяг виробництва.
Запит на огляд Volume-Panel
Щоб порівняти два макети, надішліть опубліковані креслення друкованих плат, креслення потенційних масивів, цільову прийняту кількість плат, обсяг складання, умови поставки та відомі обмеження на обробку. Highleap може переглянути конкретні припущення щодо цінової пропозиції та визначити необхідні перевірки перед вибором масиву для серійного виробництва. Форма цінової пропозиції на друковані плати Highleap.

Рекомендовані повідомлення
Виробник друкованих плат оптичних приймачів-передавачів для користувацьких підключаємих модулів
Highleap Electronics виробляє та збирає на замовлення...
Виробник друкованих плат оптичних модулів для програм 400G, 800G та 1.6T
Highleap Electronics постачає оптичні модулі друкованих плат...
Виробник оптичних комунікаційних друкованих плат для обладнання волоконно-оптичних мереж
Highleap Electronics виробляє та збирає оптичні...
Виробництво друкованих плат оптичних приймачів у Китаї
Highleap Electronics постачає оптичні приймачі-передавач...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Окрім виробництва друкованих плат, ми пропонуємо повний спектр електронних послуг, включаючи проектування друкованих плат, виготовлення друкованих плат (PCBA) та комплексні рішення. Незалежно від того, чи потрібна вам допомога з прототипуванням, перевіркою проекту, пошуком компонентів чи масовим виробництвом, ми надаємо комплексну підтримку, щоб забезпечити успіх вашого проекту.
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.