
Панелізація малих друкованих плат: проектування масивів та демонтаж панелей
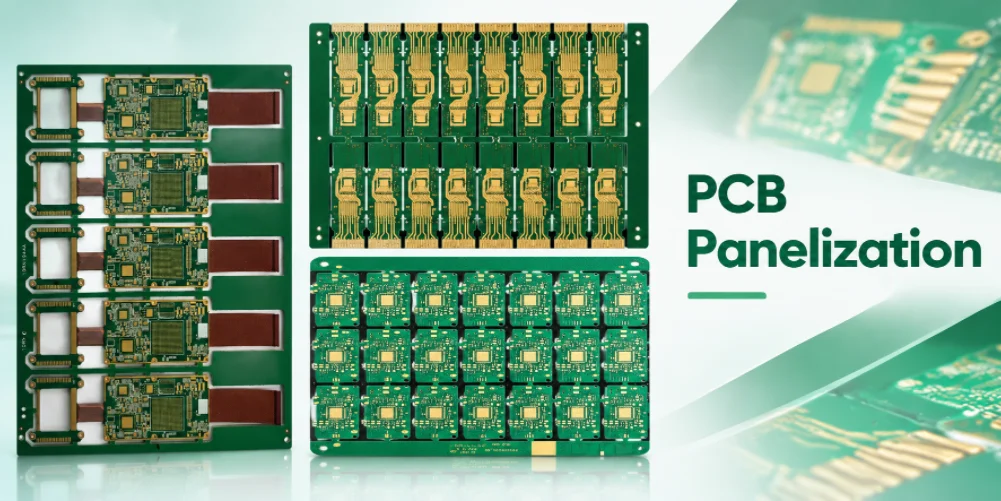
Уявіть собі схему розміром 26 × 18 мм, яка має пройти трафаретний друк та збирання-розміщення, перш ніж її буде розділено на окремі плати. Щільніший масив може виглядати дешевше в САПР, але його може бути складніше підтримувати, перевіряти або знімати з панелей. Це практична проблема, що стоїть за панелізацією друкованих плат на невеликих розмірах.
Тут ми будуємо два масиви з однієї гіпотетичної плати: 12-ярусний та 16-ярусний. Арифметика проста; інженерне рішення ні. Стан оброблених країв, інструментальні напрямні, підтримка складання та формат доставки можуть переважити невеликий виграш у геометричному використанні.
Розміри в прикладі є ілюстративними вхідними даними, а не стандартними технологічними обмеженнями Highleap . Вступну термінологію дивіться в нашому огляді панелізації друкованих плат ; наведений нижче робочий проект призначений для ознайомлення як виробником, так і збирачем поверхневого монтажу.
Зміст
- Визначте завдання панелі перед малюванням масиву
- Розроблений приклад: Порівняння масивів 12-Up та 16-Up
- Виберіть V-Scoring або Tab Routing за ризиком краю
- Проектування рейок для інструментів та підтримка поверхневого монтажу разом
- Звільняйте масив лише після практичного порівняння
- Запит на огляд панелізації на малих друкованих платах
МАЛЕНЬКЕ ПАНЕЛІЗУВАННЯ ДРУКАРНИХ ПЛАТАВ
Плануєте невеликий масив друкованих плат для поверхневого монтажу?
Поділіться контуром друкованої плати, процесом складання, уподобаннями щодо розділення, кількістю та обмеженнями обробки для огляду панелізації.
Запит цінової пропозиції на панельну трансформацію →Визначте завдання панелі перед малюванням масиву
Перш ніж креслити масив, визначте, де плати будуть оброблятися як об'єднана група. Чи буде панель використовуватися лише для виготовлення друкованих плат, для поверхневого монтажу (SMT), для перевірки чи навіть для транспортування? Це різні вимоги. Виробник голих плат може віддати перевагу одному макету робочої панелі, тоді як складальнику потрібні менші транспортувані масиви з рейками, опорними мітками та отворами для інструментів. Кінцевому клієнту можуть знадобитися окремі деталі з чистим, розмірно контрольованим краєм.
Контур плати визначає, де можна додати тимчасові перемички. Наприклад, крихітна друкована плата оптичного модуля може мати контактний край роз'єму, монтажні отвори, компоненти близько до периметра та надзвичайно тонку підкладку. Жоден з цих країв не повинен автоматично отримувати контактний виступ. Затверджена зона без контактних виступів може знадобитися там, де залишок контакту може вплинути на корпус або відповідний роз'єм. Основний процес контакту пояснюється у виробництві друкованих плат із твердого золотого пальця.
Зберіть шість вхідних даних, перш ніж спробувати створити макет
| вхід | Рішення, яке воно дає змогу |
|---|---|
| Контур та допуск готової друкованої плати X/Y | Скільки одиниць підходить, і які краї не можуть витримувати вкладку |
| Товщина плати, матеріал, розподіл міді | Чи можливо використовувати надрізану лінію або маршрутизовану павутину, і як механічно поводиться об'єднаний масив |
| Компоненти та виступ роз'єму | Мінімальний зазор для сусідів та заборонені положення рейок |
| Обмеження обладнання для поверхневого монтажу (SMT) | Напрямок переміщення панелі, підтримка країв, необхідні опорні точки та інструменти |
| Метод розділення та прийнятний стан краю | Розташування вкладки, напрямок V-подібної надрізу та перевірка після розділення |
| Стан доставки та ідентифікація партії | Чи залишаються рейки, скільки справних ланцюгів вважається відправкою та як обробляються браковані товари |
У виробничому релізі також має бути зазначено, хто затверджує остаточний комплект складання. Якщо власник проекту заморожує рейки панелі без перевірки складальника, отримана панель може бути придатною для виготовлення, але поганою для друку паяльною пастою або розпанелювання.
Розроблений приклад: Порівняння масивів 12-Up та 16-Up
Усі наведені нижче розміри є припущеннями для навчання розрахунку, а не заявленими обмеженнями ліній Highleap або стандартною шириною рейок. Уявіть собі друковану плату керування розміром 26 мм × 18 мм. Припустимо, що складальник попередньо приймає 8-міліметрову рейку для керування з кожного боку прямокутного масиву, і запропонована схема з трасованими контактами потребує номінального зазору 2 мм між сусідніми контурами плати. Золотий контакт на одному з країв 26 мм позначено як край без контактів/надрізів. Для спрощення припустимо одну орієнтацію плати для кожної пропозиції.
Для регулярного масиву з N стовпців та M рядків зовнішня обвідна має вигляд:
Ширина масиву = N × ширина дошки + (N − 1) × міждошковий зазор + дві бічні рейки.
Висота масиву = M × висота дошки + (M − 1) × міждошковий зазор + дві торцеві рейки.
Геометрична частка площі плати становить (N × M × площа однієї плати) ÷ загальна площа оболонки масиву. Це лише показник макета , а не використання заводського ламінату, оскільки виробничі панелі, тестові купони, запаси інструментів та технологічні відходи не враховуються.
Кандидат А: 3 стовпці × 4 рядки, 12 контурів
- Ширина: 3 × 26 + 2 × 2 + 2 × 8 = 98 мм.
- Висота: 4 × 18 + 3 × 2 + 2 × 8 = 94 мм.
- Загальний прямокутник: 98 × 94 = 9,212 мм².
- Дванадцять готових площ дошки: 12 × (26 × 18) = 5,616 мм².
- Геометрична частка площі дошки: 5,616 ÷ 9,212 ≈ 61.0%.
Кандидат B: 4 стовпці × 4 рядки, 16 контурів
- Ширина: 4 × 26 + 3 × 2 + 16 = 126 мм.
- Висота: 4 × 18 + 3 × 2 + 16 = 94 мм.
- Загальний прямокутник: 126 × 94 = 11,844 мм².
- Шістнадцять готових площ дошки: 16 × 468 = 7,488 мм².
- Геометрична частка площі дошки: 7,488 ÷ 11,844 ≈ 63.2%.
| Захід рішення | Масив 3 × 4 | Масив 4 × 4 | Що це насправді нам говорить |
|---|---|---|---|
| Кількість дощок | 12 | 16 | Більше схем на масив, не автоматично більше якісних схем |
| Загальний конверт | 98 × 94 мм | 126 × 94 мм | Повинен відповідати реальній габаритній площі конвеєра та пристосування |
| Дріб площі геометричної дошки | 61.0% | 63.2% | Трохи щільніше планування; не є ціновою пропозицією |
| Стратегія критичної межі | На розгляд | На розгляд | Контактна кромка повинна залишатися поза межами пошкодження проколу або фрезерування |
| Жорсткість панелі під час обробки | Потрібна перевірка | Потрібна перевірка | Довші решітки можуть згинатися залежно від конструкції виступу та рейки. |
| Орієнтовна пропускна здатність робочої сили або SMT | Не встановлено | Не встановлено | Потрібне обладнання, час циклу та дані випробувань |
Інженерний висновок: Кандидат B використовує передбачуваний прямокутник трохи ефективніше, але цього недостатньо для його вилучення. Перевірте, чи підходить 126 мм до затвердженого конвеєра та опори трафарету, чи є жорсткість рейки достатньою завдяки оплавленню, і чи може інструмент для зняття панелей отримати доступ до кожної точки зламу. Кандидат A все ще може бути дешевшим за прийняту збірку, якщо ширша панель викликає дефекти або час обробки. Ця відмінність стає центральною для оптимізації панелей для масового виробництва.
Виберіть V-Scoring або Tab Routing за ризиком краю
Не існує єдиного найкращого методу розділення для кожної невеликої друкованої плати. Це залежить від геометрії контуру, міді та затримки компонентів, матеріалу/товщини та фактичної машини для зняття панелей. Це особливо важливо, коли модулі розміщуються в жорстко контрольованих корпусах.
V-оцінювання: ефективне лише там, де це дозволяє геометрія
Лінії V-подібного надрізу сприяють прямим шляхам розділення, які можуть бути забезпечені процесом надрізу виробника. Вони можуть зменшити кількість відходів або етапів обробки для відповідних прямокутних плат. Але панель з надрізом зберігає контрольовану залишкову перетинку та вимагає сумісного методу розділення. Згинання може створювати навантаження на сусідні паяні з'єднання або крихкі компоненти, тому збірка з керамічними конденсаторами, встановленими на торці, або пристроями з дрібним кроком потребує чіткого аналізу напружень. Напрямок надрізу, безперервність лінії, конструкція плати та прийнятність обробленого краю повинні бути схвалені, а не передбачувані на основі номінальної глибини надрізу, скопійованої з іншого продукту.
Маршрутизація по вкладках: більше свободи на краях, більше локальних рішень
Фрезерований контур з відривними виступами може захистити нерівні або точні краї, але дизайнер повинен вирішити, де розташовується кожен виступ, його ширина, який шаблон отворів (якщо такий є) використовується та як обробляється залишок/свідок. Виступ поруч із контактом краю карти може створити неприйнятний виступ після відділення. Занадто багато фрезерованих отворів також можуть послабити панель перед поверхневим монтажем. Посібник з депанелізації, розроблений за принципом "мишачий укус", надає інформацію про обробку перфорованих виступів; остаточні розміри повинні бути затверджені відповідно до фактичних можливостей цеху та складальника.
Гібридні схеми: можливі, але не автоматично простіші
Деякі конструкції поєднують прямі надрізи по одній осі з фрезеруванням для спеціальних кромок. Гібридна панель може бути практичною, але вона збільшує потребу в однозначних кресленнях та сумісних інструментах. Не вказуйте таку комбінацію лише для того, щоб стверджувати про краще використання; вона повинна вирішити перевірену проблему обробки або якості кромок.
Потрібен огляд масиву малих друкованих плат? Поділіться схемою друкованої плати, запропонованим масивом, потребами в монтажних рейках та обмеженнями щодо демонтажу панелей.
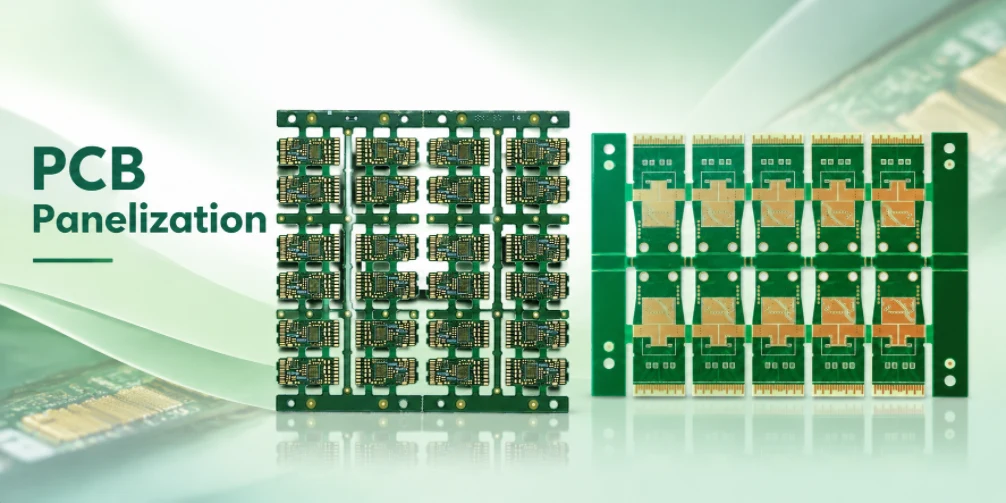
Малі друковані панелі для складання та розділення компонентів
Проектування рейок для інструментів та підтримка поверхневого монтажу разом
Рейка — це не просто відходи ламінату. Вона може бути необхідною для підтримки конвеєра, затискання та ідентифікації. Але її розташування та розміри повинні відповідати обладнанню, яке буде друкувати пасту, розміщувати деталі та перевіряти збірку. Рейки можуть містити позначки панелей, отвори для інструментів, позначки штрих-кодів/партій або позначки випробувань; ці елементи не є взаємозамінними.
Глобальні опорні точки допомагають системі розміщення визначити положення та обертання масиву. Локальні опорні точки , за потреби, покращують розпізнавання для певних операцій з дрібним кроком. Отвори для інструментів механічно позиціонують панель у пристосуванні. Складальник повинен забезпечити вимоги щодо кількості, координат та утримання — не існує розумного універсального шаблону рейки/опосередкованої точки для кожної лінії поверхневого монтажу.
Жорсткість панелі заслуговує на пряму перевірку. Плата може бути невеликою, але перфорований, значною мірою маршрутизований 16-ярусний масив може поводитися інакше, ніж суцільна прямокутна панель. Врахуйте, де може бути підтримана нижня сторона під час друку, де тепло може спричинити тимчасову деформацію, і як важкі роз'єми або багаторазові проходи оплавлення змінюють обробку. Стаття Highleap про вимоги до SMT-панелізації охоплює ці загальні проблеми, пов'язані зі складанням; рішення тут полягає в тому, щоб застосувати їх до конкретного креслення плати невеликого розміру.
Захист критичних країв після демонтажу панелей
Для підключаємого оптичного модуля навіть один невеликий дефект краю може мати непропорційно велике значення. Область контактного пальця може вимагати точного суміщення та остаточного скосу; неконтрольований відлам виступу або погане упакування можуть пошкодити цю геометрію. Розумна послідовність приймання така: перевірити панель на наявність пошкоджень під час обробки; зняти панель за затвердженою методикою; перевірити критичний край на наявність задирок, відламів волокна та залишків виступу; перевірити будь-який розмір, визначений як критичний; потім упакувати таким чином, щоб запобігти стиранню між контактами.
На кресленні приймання має бути зазначено, який кінцевий стан вимірюється. «Відсутність шорсткості країв» – це суб'єктивно. «Відсутність залишків виступів на краю E1; перевірте готовий профіль роз'єму згідно з кресленням MC-02» ближче до вимоги щодо використання, за умови, що креслення, на яке посилаються, фактично визначає геометрію та підхід до вимірювання. Не стверджуйте, що V-оцінка заборонена для кожної високошвидкісної друкованої плати модуля; прийнятним процесом є той, який перевірено на відповідність її структурі та оболонці роз'єму.
Контрольний список креслення панелі: вивільнення масиву як окремого контрольованого елемента
- Номер деталі, редакція та посилання на контур одноконтурного пристрою.
- Ідентифікатор масиву та його редакція, карта X-by-Y, орієнтації та загальна готова оболонка масиву.
- Затверджені відстані, рейки, вирізи, отвори для інструментів та опорні позначки.
- Запропонований метод відриву, координати вкладки, ребра без вкладки/без надрізів та кінцеві умови ребра.
- Припущення щодо підтримки/кріплень поверхневого монтажу та чи залишаються зібрані плати в панелі для перевірки або програмування.
- Обробка дефектних позицій, ідентифікація та допустимий стан поставки.
- Хто уповноважений затверджувати зміни масиву після кваліфікації виробництва.
Останні два пункти часто губляться між виготовленням та закупівлею. На інженерному кресленні може бути написано «12-up», але покупець може розмістити замовлення на 1,000 окремих плат і очікувати повних 12-up масивів. Арифметичні наслідки та наслідки приймання пояснюються в розділі « Поставка комплекту друкованих плат та панелізація».
Звільняйте масив лише після практичного порівняння
Перш ніж перейти до прикладу з 12- або 16-ма друкованими платами, запросіть огляд збирача, який охоплює транспортування, підтримку друку/трафаретів, виступ компонентів, зону нанесення та обладнання для зняття панелей. Замовте огляд DFM виробництва щодо зазорів трасування, рейок, реєстрації міді та будь-яких покриттів/контактних країв. Потім порівняйте фактичні оцінки часу циклу, очікувані виходи прийнятих плат, вартість масиву та сценарії дефектів.
Корисне заключне зауваження: «Розташування панелі затверджено для зазначеного процесу виробника та складальника; зміни орієнтації, відривних виступів, рейок, критичної кромки або кількості на панелі вимагають документального огляду». Це дозволяє уникнути ставлення до розмітки панелі як до незначної деталі закупівлі.
Найчастіші питання щодо панелізації малих друкованих плат
Чи завжди зменшує вартість встановлення більшої кількості крихітних плат у панель?
Ні. Це може зменшити обсяг обробки на схему або граничні втрати при компонуванні, але може збільшити обсяг трасування, проблеми з жорсткістю, пошкодження від розпанелі або кількість бракованих елементів. Порівнюйте якісні вироби та виробничі витрати, а не лише кількість масивів.
Чи повинен виробник друкованих плат чи монтажник поверхневого монтажу проектувати панель?
Обидва повинні переглянути вимоги. Виробник розуміє обмеження виробництва панелей та маршрутизації; складальник знає умови конвеєра, трафарету, пакування, контролю та зняття панелей. Власник остаточного випуску масиву має бути вказаний у документації закупівлі.
Чи безпечно копіювати стандартні розміри рейок або глибину надрізів?
Розглядайте їх лише як попередні приклади. Товщина плати, матеріал, інструмент, розміщення компонентів та вимоги до обладнання визначають, що є прийнятним.
Чи можна розділити контактні щітки для золотих пальців по лінії V-подібного калібру?
Тільки якщо повна механіка контактної кромки та роз'єму збережена за допомогою затвердженого процесу. Лінія надрізу через область прецизійного з'єднання ніколи не повинна вважатися прийнятною без перевірки інтерфейсу та виготовлення.
Запит на огляд панелізації на малих друкованих платах
Надішліть дані щодо окремих друкованих плат, контур та обмеження щодо складання, пропозицію щодо існуючої панелі (якщо така є), запланований процес розділення та обсяг поставки. Кошторис на виготовлення друкованої плати для конкретного проекту може тоді визначити відсутню інформацію про випуск панелі, а не мовчки припускати загальну схему 4 × 4.

Рекомендовані повідомлення
Виробник друкованих плат оптичних приймачів-передавачів для користувацьких підключаємих модулів
Highleap Electronics виробляє та збирає на замовлення...
Виробник друкованих плат оптичних модулів для програм 400G, 800G та 1.6T
Highleap Electronics постачає оптичні модулі друкованих плат...
Виробник оптичних комунікаційних друкованих плат для обладнання волоконно-оптичних мереж
Highleap Electronics виробляє та збирає оптичні...
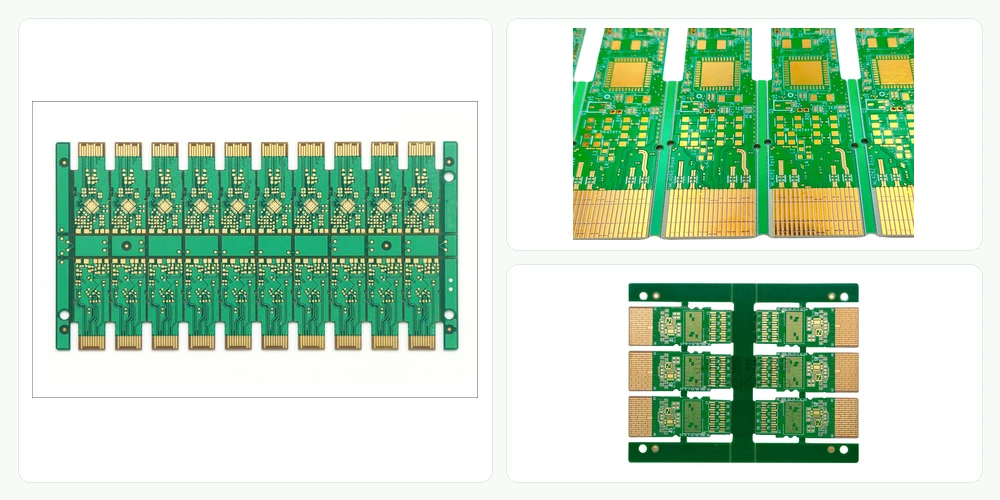
Виробництво друкованих плат оптичних приймачів у Китаї
Highleap Electronics постачає оптичні приймачі-передавач...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Окрім виробництва друкованих плат, ми пропонуємо повний спектр електронних послуг, включаючи проектування друкованих плат, виготовлення друкованих плат (PCBA) та комплексні рішення. Незалежно від того, чи потрібна вам допомога з прототипуванням, перевіркою проекту, пошуком компонентів чи масовим виробництвом, ми надаємо комплексну підтримку, щоб забезпечити успіх вашого проекту.
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.