
Типи паяльних машин для друкованих плат: паяння оплавленням, хвильове паяння та селективне обладнання
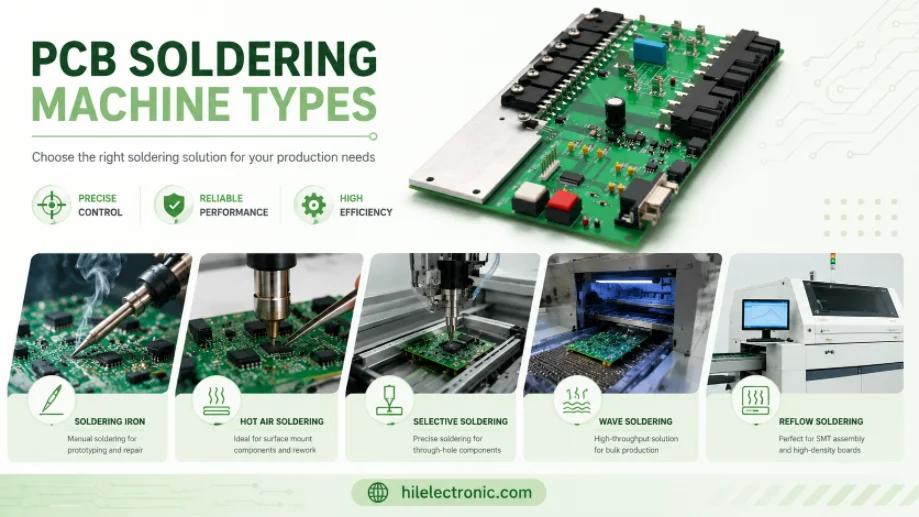
Рисунок 1. Зображення типів паяльних машин для друкованих плат для огляду виробництва та складання друкованих плат Highleap Electronics.
Паяльна машина для друкованих плат – це виробниче обладнання, яке використовується для з'єднання компонентів у вузол у великих масштабах. Найчастіше це піч оплавлення для поверхневого монтажу (SMT), система хвильового паяння для наскрізного монтажу або машина селективного паяння для плат зі змішаними технологіями. Кожна машина вирішує різні виробничі проблеми, тому правильний вибір залежить від типу плати, пропускної здатності, термочутливості та ризику дефектів. У цьому посібнику порівнюються основні типи паяльних машин для друкованих плат, пояснюється, коли підходить кожен процес, і показано, як Highleap Electronics застосовує їх для поверхневого монтажу та наскрізного монтажу.
1. Які основні типи паяльних машин?
Три основні паяльні машини для виробництва - це печі оплавлення (для компонентів поверхневого монтажу), машини для паяння хвилею паяння (для компонентів наскрізного монтажу) та машини для селективного паяння (для деталей наскрізного монтажу на платах, які також містять компоненти поверхневого монтажу). Кожна з них подає розплавлений припій по-різному, тому тип компонентів на вашій платі, більше ніж будь-що інше, визначає, яка машина використовуватиметься.
| машина | Припої | Як ми можемо допомогти |
|---|---|---|
| Духовка духовки | Поверхневий монтаж (SMT) | Плавить попередньо нанесену паяльну пасту з профілем гарячого повітря |
| Хвильова пайка | Наскрізний отвір (THT) | Пропускає плату над хвилею розплавленого припою |
| Вибіркова пайка | Наскрізний отвір на змішаних платах | Паяє певні з'єднання за допомогою цільової насадки |
Сучасні плати здебільшого монтуються на поверхні, тому паяння паянням є основою, а хвильове або селективне паяння додається, коли присутні роз'єми через отвір, великі конденсатори або механічні деталі. Компроміси між методами паяння паянням через отвір детальніше розглядаються в цьому порівнянні паяння паянням паянням та хвильовим паянням.
2. Паяння оплавленням: як паяються плати поверхневого монтажу
Паяння оплавленням передбачає паяння плат поверхневого монтажу шляхом нанесення паяльної пасти на контактні площадки, розміщення компонентів та пропускання плати через піч для оплавлення, контрольований температурний профіль якої плавить пасту, завдяки чому кожне з'єднання формується одночасно. Це домінуючий процес у сучасній електроніці, оскільки майже всі сучасні компоненти монтуються поверхнево, і він дозволяє припаяти всю плату за один повторюваний прохід.
Якість паяння оплавленням визначається температурним профілем — попередній нагрів, витримка, пік вище точки плавлення сплаву, а потім контрольоване охолодження, — який піч для оплавлення підтримує в кількох зонах нагріву, щоб великі та малі деталі досягли потрібної температури без перегріву. Такий профільований, рівномірний нагрів з обох сторін — це саме те, чого не може зрівнятися з настільною гарячою плитою, і саме тому виробниче паяння оплавленням забезпечує рівномірні з'єднання на тисячах плат. Після оплавлення, AOI та рентгенівський аналіз підтверджують з'єднання, включаючи приховані під BGA.
3. Хвильова пайка проти селективної пайки для наскрізного отвору
Використовуйте хвильове паяння, коли на платі є багато наскрізних отворів для паяння одночасно, а вибіркове паяння, коли лише кілька деталей з наскрізними отворами розташовані серед компонентів поверхневого монтажу, які не можна порушувати. Обидва методи паяють наскрізні виводи, але припій наносять по-різному, і ця різниця визначає, який з них підходить для вашої плати.
Хвильове паяння пропускає всю нижню сторону плати по стоячій хвилі розплавленого припою, припаюючи кожне відкрите наскрізне з'єднання за один прохід — швидко та ефективно, коли є багато наскрізних з'єднань. Селективне паяння натомість спрямовує невелике, точне паяльне сопло до окремих з'єднань, що є правильним підходом, коли плата переважно монтується поверхнево, і має лише кілька наскрізних деталей, які хвильове паяння піддасть надмірному нагріванню або перемички. На практиці плата з щільним поверхневим монтажем і кількома роз'ємами є класичним корпусом для селективного паяння, тоді як плата з рядами наскрізних контактів сприяє хвильовому паянню.
4. Машинне паяння проти ручного паяння: коли який використовувати
Використовуйте машинне паяння для повторюваної якості та будь-якого реального обсягу, а ручне паяння лише для прототипів, переробки, ремонту та кількох незручних з'єднань. Різниця полягає в послідовності та масштабі: машина застосовує контрольований, задокументований процес до кожного з'єднання однаково, тоді як ручне паяння залежить від навичок оператора і не може забезпечити таку повторюваність на багатьох платах.
Ручне паяння зберігає свою законну роль — створення одного прототипу, переробка несправного з'єднання, приєднання деталі, яка не підходить для автоматизованих процесів, і той вид базового паяння друкованих плат, який повинен знати кожен інженер. Але для виробництва машинне паяння виграє за продуктивністю, швидкістю та відстежуваністю, і це єдиний практичний спосіб надійно обробляти деталі з дрібним кроком та BGA. Покладання на ручне паяння після стадії прототипу — це те, де страждають як якість, так і продуктивність, що є тим самим уроком, який проявляється у технологічності загалом — лабораторні методи не масштабуються.

Рисунок 2. Виробничі деталі для типів паяльних машин для друкованих плат слід перевірити перед складанням цінової пропозиції та виробництвом.
5. Дефекти паяння за процесом та як їх запобігти
Кожен паяльний апарат має свої характерні дефекти: паяння паянням методом оплавлення призводить до утворення надгробків, містків та пустот; хвильове паяння призводить до утворення містків, бурульок та неповного заповнення отворів; а вибіркове паяння може призводити до недостатнього заповнення або проблем, пов'язаних із затримкою. Знання того, який дефект належить до якого процесу, дозволяє виробнику налаштовувати апарат, а не ганятися за симптомами, і це пояснює, чому вибір процесу та контроль параметрів мають таке велике значення:
| Процес | Типовий дефект | Запобігання |
|---|---|---|
| Повторити | Надгробки, перекриття, порожнечі | Збалансований дизайн подушечки, правильний об'єм пасти, налаштований профіль |
| хвиля | Мости, бурульки, погане заповнення ям | Правильний попередній нагрів, швидкість конвеєра та захисні дамби паяльної маски |
| Селективний | Недостатнє заповнення, проблеми із затримкою | Вибір форсунки, час витримки та кут підходу |
| Будь-який процес | Холодні/тупі суглоби | Відповідна температура, чисті поверхні, свіжий флюс |
Спільною рисою є те, що більшості дефектів можна запобігти завдяки конструкції контактних майданчиків і посадкового місця, а також правильним параметрам машини, а не невдачі. Наприклад, дефекти під час паяння виникають через нерівномірне нагрівання або незбалансовані контактні майданчики, які витягують невеликий чіп у вертикальне положення, тоді як хвильові містки часто враховують розташування елементів, яке ігнорує напрямок руху плати вздовж хвилі. Ось чому розташування елементів, перевірене для передбачуваного процесу паяння, дає набагато кращі результати, ніж розташування елементів, перекинуте через стіну — та сама логіка, що лежить в основі будь-якого попереднього розгляду поширених проблем технологічності . Після паяння з'єднання, які визначають надійність, підтверджуються за допомогою AOI, а для прихованих з'єднань — рентгенівським дослідженням, а не вважаються добрими, що є основою надійного контролю якості друкованих плат.
6. Як Highleap паяє ваші плати у великих масштабах
Highleap паяє плати за допомогою відповідного обладнання — профілюване паяння для поверхневого монтажу та хвильове або селективне паяння для наскрізного монтажу — в рамках одного процесу складання, що підтримується AOI та рентгенівським контролем. Завдяки поверхневому монтажу друкованих плат (SMT) деталі для поверхневого монтажу розміщуються та паяються до контрольованого профілю, тоді як наскрізний монтаж обробляється хвильовим або селективним паянням залежно від складу плати.
Оскільки паяльний апарат – це лише частина комплексу, Highleap постачає його в рамках складання «під ключ» , що також включає пошук компонентів, перевірку та тестування, тому плата постачається припаяною, перевіреною та готовою до використання. Передскладанням підтверджується відповідність макета запланованим процесам паяння. Коли ви запитуєте цінову пропозицію, вкажіть, чи плата повністю поверхнево-монтована (SMT), чи змішана, кількість наскрізних отворів та ваш обсяг, щоб застосувати правильний процес паяння.
7. Паяльний апарат: поширені запитання
На яку температуру слід налаштувати паяльник?
Для більшості робіт з електронікою паяльник встановлюють на температуру близько 315–370°C (600–700°F), що вище для безсвинцевого, ніж для свинцевого припою, а також для з'єднань з більшою теплопровідністю. Занадто низька температура призводить до холодних з'єднань; занадто висока пошкоджує контактні площадки та компоненти.
Що таке роботизована або автоматична паяльна машина?
Це програмована система, яка переміщує паяльне жало або лазер до кожного з'єднання та автоматично подає припійний дріт, автоматизуючи точкове паяння наскрізних отворів та з'єднань роз'ємів. Вона заповнює прогалину між ручним паянням та повнохвильовим або селективним паянням.
Чи працюють паяльні апарати з безсвинцевим припоєм?
Так — печі паяння, хвильові та селективні машини використовують безсвинцеві процеси, використовуючи вищі температури та профілі, що підходять для безсвинцевих сплавів. Виробництво, що відповідає вимогам RoHS, стандартно виконується без свинцю на тому ж обладнанні, якщо воно правильно налаштоване.
Яка різниця між ручним паянням та машинним паянням для виробництва?
Машинне паяння застосовує контрольований, документований процес до кожного з'єднання ідентично, забезпечуючи стабільний вихід пайки при великих обсягах та роботу з деталями з дрібним кроком та BGA; ручне паяння залежить від навичок оператора та підходить для прототипів, переробки та нестандартних деталей.
Як паяються друковані плати в масовому виробництві?
Деталі для поверхневого монтажу паяються оплавленням після нанесення пасти та розміщення, потім будь-які деталі з наскрізними отворами додаються хвильовим або селективним паянням. Автоматизований контроль (AOI та рентгенівський аналіз) перевіряє з'єднання, тому весь процес є швидким та повторюваним.
Чи може один верстат виконувати як поверхневе паяння, так і паяння наскрізним паянням?
Жодна окрема машина не виконує обох функцій — паяння оплавленням для поверхневого монтажу та хвильове або вибіркове паяння наскрізних отворів — але виробнича лінія поєднує їх послідовно, тому плата зі змішаними технологіями повністю паяється за один процес.

Рекомендовані повідомлення

Друкована плата Taconic RF 35 проти RO4350B
ЗмістRF-35 проти RO4350B Закупівлі та...

Виробництво друкованих плат фільтра TMM4
Виробництво друкованих плат фільтра TMM4 контролюється...

Виробництво друкованих плат TMM3 для радіочастотних модулів
Виробництво друкованих плат TMM3 найбільш корисне там, де радіочастотний модуль...

Виготовлення друкованих плат TMM6
Виготовлення TMM6 – це сторінка контролю процесу для середньої Dk...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.