
Керівництво з процесу складання друкованих плат
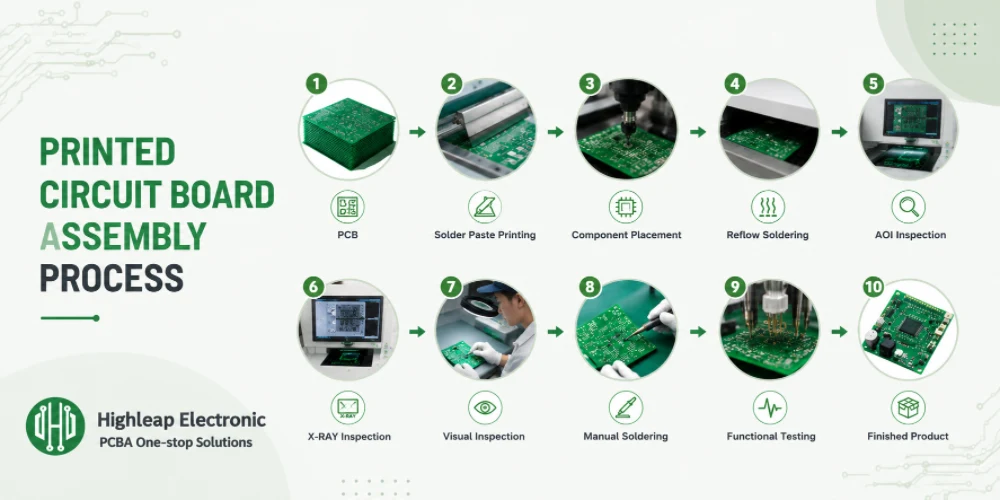
Рисунок 1. Процес складання друкованої плати
Останнє оновлення: травень 2026 р. · Повний покроковий огляд заповнення та перевірки друкованих плат
Процес складання друкованих плат (PCBA) – це послідовність дій, яка перетворює голу плату та купу компонентів на готовий, протестований електронний вузол. Сучасне складання здебільшого здійснюється методом поверхневого монтажу (SMT): паяльна паста наноситься на плату друком, компоненти розміщуються за допомогою машини, а вся плата проходить оплавлення в печі. Деталі для наскрізного монтажу додаються окремо, потім плата перевіряється, тестується та упаковується. Цей посібник охоплює кожен етап по порядку, пояснює обладнання та перевірку на кожному з них, а також показує, чим відрізняються SMT та наскрізне складання.
Перед процесом складання друкованої плати: файли, специфікація матеріалу та трафарет
Збірка починається до нанесення будь-якого припою. Складачеві потрібні три набори даних, які повинні узгоджуватися один з одним: специфікація деталей (кожна деталь, її значення та номер деталі виробника), файл центроїда / pick-and-place (положення кожної деталі по XY, обертання та сторона) та складальне креслення (полярність, перший вивід, опорні точки та будь-які примітки про невідповідності). Перевірка DFM/DFA підтверджує, що місця розташування деталей, відстані та зазори між краями є правильними. З шару пасти виготовляється лазерно-різаний трафарет , тому пасту можна наносити лише там, де це необхідно.
Процес поверхневого монтажу, крок за кроком
1. Друк паяльною пастою
Гола плата затискається під трафаретом, і ракель наносить паяльну пасту — суміш крихітних кульок припою та флюсу — через отвори трафарету на контактні площадки. Розмір отвору, товщина трафарету та тиск ракеля разом контролюють, скільки пасти потрапляє на кожну площадку, що є найважливішим фактором якості з'єднання.
2. Перевірка паяльної пасти (SPI)
Багато ліній додають автоматизований індикатор інтенсивності пасти (SPI) для вимірювання об'єму, висоти та суміщення пасти на кожній площадкі перед тим, як компоненти вийдуть з ладу. Виявлення засміченого отвору або розмазування тут набагато дешевше, ніж пошук отриманого дефекту після пакування.
3. Вибір та розміщення
Високошвидкісні установки для розміщення вибирають компоненти з котушок, лотків і трубок і встановлюють їх на вологу пасту за координатами, зазначеними у файлі центроїда. Системи машинного зору перевіряють орієнтацію кожної деталі під час її розміщення. Одна машина може розміщувати десятки тисяч деталей на годину.
4. Пайка оплавленням
Заповнена плата проходить через піч оплавлення за контрольованим тепловим профілем з чотирма зонами: попередній нагрів (плавне нарощування плати), витримка (вирівнювання температури та активація флюсу), оплавлення (пікова температура плавить припій, змочуючи контактні площадки та утворюючи з'єднання) та охолодження (затвердіння з'єднань). Правильний вибір цього профілю — узгодженого з паяльною пастою та тепловою масою плати — відрізняє блискучі, міцні з'єднання від холодних, пустот та залишків без герметичності.
5. Друга сторона (якщо двосторонній)
Якщо обидві сторони містять SMT-деталі, плата перевертається, і послідовність друку-розміщення-оплавлення повторюється для другої сторони, причому важчі або більш термостійкі деталі зазвичай мають пережити другий прохід.
Збірка компонентів через отвір (THT)
Роз'єми, великі електролітичні конденсатори та інші деталі, що проходять через отвір (THT), вставляються в гальванізовані отвори після поверхневого монтажу (SMT). Існує три поширені способи їх паяння:
- Пайка хвилею: Плата проходить над хвилею розплавленого припою, який заповнює отвори — ефективно для одночасного з'єднання багатьох наскрізних отворів.
- Вибіркова пайка: Невелика насадка паяє певні з'єднання, що ідеально підходить, коли лише кілька деталей з наскрізними отворами знаходяться серед чутливих компонентів поверхневого монтажу.
- Вставка-закріплення (інтрузивне переформатування): Паста друкується в отвори, а деталі, що проходять через отвори, піддаються оплавленню разом із поверхневим монтажем, що виключає окремий етап паяння на змішаних платах.
- Ручне паяння: для прототипів, деталей нестандартної форми та невеликих обсягів виробництва.
Методи перевірки та випробування складання друкованих плат
Верифікація відбувається шарами, що відповідають ризику на дошці:
| Метод | Що він перевіряє |
|---|---|
| AOI (автоматизований оптичний) | Наявність, вирівнювання, полярність та видимі дефекти припою |
| Рентген (AXI) | Приховані з'єднання під BGA та QFN; пустоти; перемички, які ви не бачите |
| ІКТ (внутрішньосхемне випробування) | Значення компонентів, розриви/короткі замикання через контрольні точки або ліжко з цвяхів |
| ПКТ (функціональний тест) | Плата поводиться належним чином під час живлення та використання |
Типовий процес включає AOI після оплавлення, рентгенівський контроль, де є деталі з площинною матрицею, та ICT та/або FCT перед тим, як плата покине завод. Перевірка першого виробу підписує першу збірку партії.
Етапи очищення, покриття та остаточного складання
- очищення: Якщо використовувався водорозчинний або активований флюс, плату промивають та сушать; нечисті залишки можуть залишатися або очищатися залежно від потреби.
- Програмування: Прошивка завантажується в мікроконтролери та пам'ять або перед складанням, або після цього, безпосередньо в схемі.
- Конформне покриття: Захисна плівка наноситься на виріб, який стикається з вологою, пилом або вібрацією.
- Остаточна перевірка та пакування: остання візуальна та функціональна перевірка, потім антистатичне пакування, маркування та будь-яка інтеграція в коробку.
Поширені дефекти складання друкованих плат та їх причини
Більшість дефектів друкованих плат пов'язані з об'ємом пасти, профілем оплавлення або конструкцією посадкового місця. Знання причини дозволяє запобігти дефекту, а не просто пошкодити плату.
| Дефект | Типова причина | Запобігання |
|---|---|---|
| Надгробок (частина чіпа встає) | Нерівномірний нагрів колодок або нерівномірне нанесення пасти на обидві колодки | Збалансуйте розміри подушечок/термокожух; налаштуйте зону замочування; однакові отвори |
| Паяні мости (короткі замикання між контактами) | Занадто багато пасти або занадто великі отвори для дрібного кроку | Зменште розмір отвору; перевірте трафарет; перевірте за допомогою SPI |
| Холодний / тупий суглоб | Пікова температура оплавлення занадто низька або час занадто короткий | Відповідність специфікації пасти; перевірте зони печі |
| Пустоти (газ, що застряг у суглобі) | Виділення флюсу, погане змочування, великі термопрокладки | Конструкція вентильованої площадки/отвору; профільний нахил; перевірка рентгенівським знімком |
| Недостатня кількість припою | Замало пасти, засмічені або недостатньо великі отвори | Збільште діафрагму; очистіть трафарет; перевірте тиск ракеля |
| Зсув / перекіс компонентів | Помилка розміщення або плаваюча частина під час перекомпонування | Перевірте точність розміщення; симетричні подушечки; правильний об'єм пасти |
| Кульки припою / намистинки | Бризки пасти, волога або занадто швидке нарощування | Відрегулюйте рампу; контролюйте зберігання пасти; очистіть трафарет |
Пояснення профілю паяння оплавленням
Піч оплавлення – це серце поверхневого монтажу (SMT), а її чотиризонний тепловий профіль – це те, для чого служать всі вищезазначені кроки. Кожна зона має своє завдання, і весь профіль повинен відповідати технічним характеристикам паяльної пасти та тепловій масі плати.
| зона | Що вона робить | Якщо це неправильно |
|---|---|---|
| Підігріти | Збільшує навантаження на дошку з контрольованою швидкістю | Занадто швидко → бризки, кульки припою, тепловий удар |
| Намочити | Вирівнює температуру, активує флюс | Занадто короткий → нерівномірний нагрів, утворення надгробків |
| Пакування (пік) | Плавить припій, змочуючи контактні площадки та утворюючи з'єднання | Занадто низько → холодні з'єднання; занадто високо → пошкоджені деталі |
| Охолодження | Зміцнює з'єднання у дрібнозернисту структуру | Занадто повільно → слабкі, грубі суглоби |
SMT проти складання через отвір
| Аспект | SMT | Крізь отвір |
|---|---|---|
| Монтаж | На поверхні, обидві сторони | Проводи через отвори |
| Щільність | Високий, мініатюрний | Опустіть |
| Механічна міцність | Добре підходить для дрібних деталей | Найміцніший — найкращий для роз'ємів |
| Процес | Друк, розміщення, перекомпонування | Вставка, хвильова/селективна/PiP |
Більшість сучасних плат виготовляються за змішаною технологією : поверхневе монтажне покриття (SMT) для основної частини компонентів та наскрізне монтажне покриття для роз'ємів та деталей, що піддаються високим напруженням.
Варіанти дизайну друкованих плат для легшого складання (DFA)
- Надайте повні, узгоджені дані специфікації матеріалу, центроїда та складального креслення.
- Чітко позначте полярність, перший контакт, опорні позначки та деталі, що не підходять.
- Збалансуйте мідь та додайте термічний розвантажувач, щоб деталі рівномірно нагрівалися під час оплавлення.
- Залишайте достатню відстань та зазор від країв для розміщення та будь-якого хвильового/селективного кріплення.
- Розробіть тестовий доступ — контактні площадки або роз'єм — якщо планується ІКТ або FCT.
Послуги з складання друкованих плат у Highleap
Компанія Highleap Electronics (заснована 2002 року) виконує поверхневе монтажне складання (SMT) та складання наскрізних отворів, враховуючи вищезазначені етапи контролю та випробувань, вбудовані в робочий процес, від виробництва прототипів до виробництва великих обсягів:
- Складання друкованої плати та під ключ PCBA охоплюючи постачання готових дощок.
- Можливість SMT з дрібним кроком та розміщенням BGA.
- Багаторівнева перевірка: Зона інвазії, рентген, функціональне тестування, комплексне обстеження та перевірка першої статті.
- Огляд DFA таким чином, проблеми зі складанням виявляються до запуску лінії.
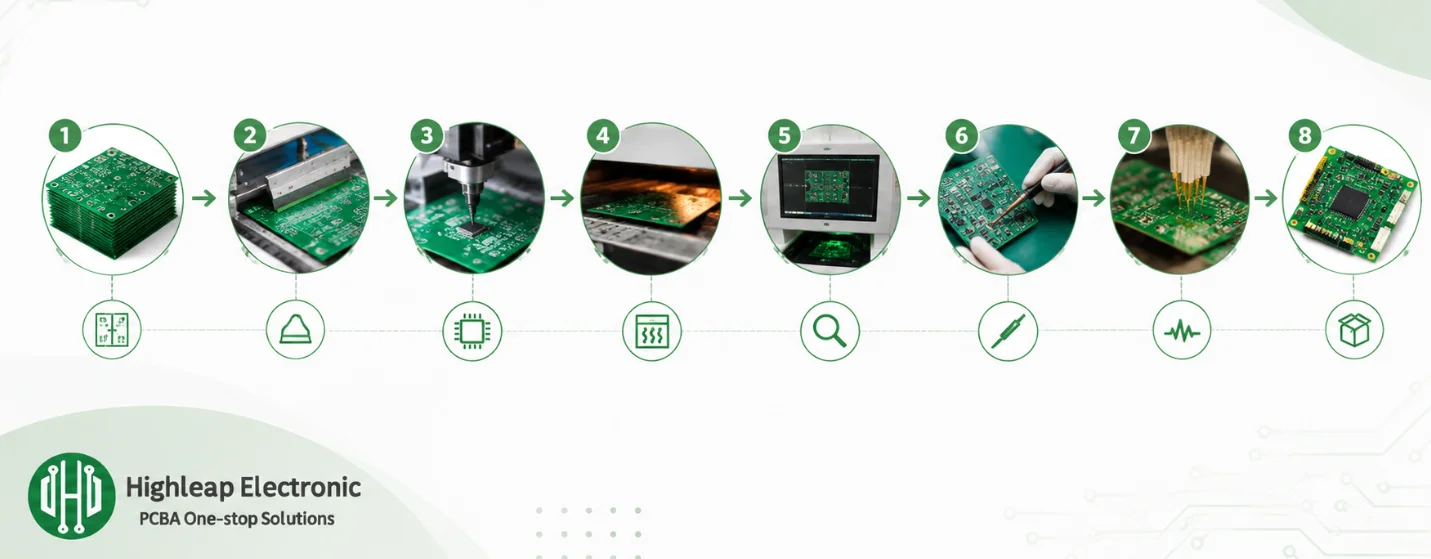
Рисунок 2. Деталі процесу складання друкованої плати
Найчастіші запитання щодо процесу складання друкованої плати
Які основні етапи складання друкованої плати?
Нанесення паяльної пасти, перевірка пасти, захват і розміщення, оплавлення, оптичний контроль, паяння через отвір, електричні та функціональні випробування, очищення/покриття, остаточний контроль та пакування.
Яка різниця між виготовленням друкованих плат та складанням друкованих плат?
Виготовлення дає змогу отримати чисту плату; складання заповнює цю плату компонентами для створення робочої друкованої плати. Це окремі процеси, часто на різних етапах ланцюжка поставок.
Що таке пайка оплавленням?
Процес плавлення паяльної пасти в печі з контрольованою температурою для формування з'єднань між SMT-компонентами та контактними площадками. Чотиризонний тепловий профіль (попередній нагрів, замочування, оплавлення, охолодження) узгоджується з пастою та платою.
Навіщо використовувати рентгенівське обстеження?
Оскільки з'єднання BGA та QFN приховані під корпусом і їх неможливо побачити оптично, рентгенівські промені виявляють порожнечі, перемички та відсутні з'єднання під цими деталями.
Чи можуть деталі SMT та деталі, що проходять через отвір, бути на одній платі?
Так, більшість плат виготовлені за змішаною технологією. Спочатку виконується поверхневе монтажне покриття (SMT), потім наскрізні деталі додаються хвильовим, селективним або паянням типу «pin-in-paste».
Чи потрібне мені функціональне тестування кожного замовлення?
Не завжди. Прототипи можуть спиратися на AOI та візуальну перевірку, тоді як виробничі збірки зазвичай додають ІКТ та/або FCT. Зіставте глибину тестування з вимогами надійності продукту.

Рекомендовані повідомлення

Виробництво друкованих плат фільтра TMM4
Виробництво друкованих плат фільтра TMM4 контролюється...

Виробництво друкованих плат TMM3 для радіочастотних модулів
Виробництво друкованих плат TMM3 найбільш корисне там, де радіочастотний модуль...

Виготовлення друкованих плат TMM6
Виготовлення TMM6 – це сторінка контролю процесу для середньої Dk...

Виробництво друкованих плат TMM10 для компактних радіочастотних конструкцій
ЗмістЯк TMM10 зменшує радіочастотні структуриTMM10 проти...
Як отримати цінову пропозицію на друковані плати
Давайте проведемо для вас аналіз DFM/DFA та надамо вам звіт. Ви можете безпечно завантажити свої файли через наш вебсайт. Нам потрібна наступна інформація, щоб надати вам цінову пропозицію:
-
- Gerber, ODB++ або .pcb, спец.
- Список специфікації, якщо вам потрібна збірка
- Кількість
- Час повороту
Для послуг з виготовлення друкованих плат (PCBA), будь ласка, надайте свою специфікацію матеріалів (BOM) та будь-які конкретні інструкції зі складання. Ми також пропонуємо аналіз DFM/DFA для оптимізації ваших конструкцій для технологічності та складання, забезпечуючи безперебійний виробничий процес.