
盲通孔PCB层压缺陷预防
目录
盲通孔PCB顺序层压——关键工艺参数
- 标准PCB: 1 次层压循环(所有层同时压制)
- I 型 HDI: 2 个层压循环——先是芯层,然后是外层。
- II 型 HDI: 3次层压循环——每侧增加一层增厚层
- III 型 HDI: 4-6 个循环——在外部堆积之前通过核心处理进行掩埋
- 每个周期最低: 8-12小时(固化停留时间+冷却时间)——物理上不可压缩
- 注册要求: 层间距±0.075mm(标准PCB为±0.15mm)
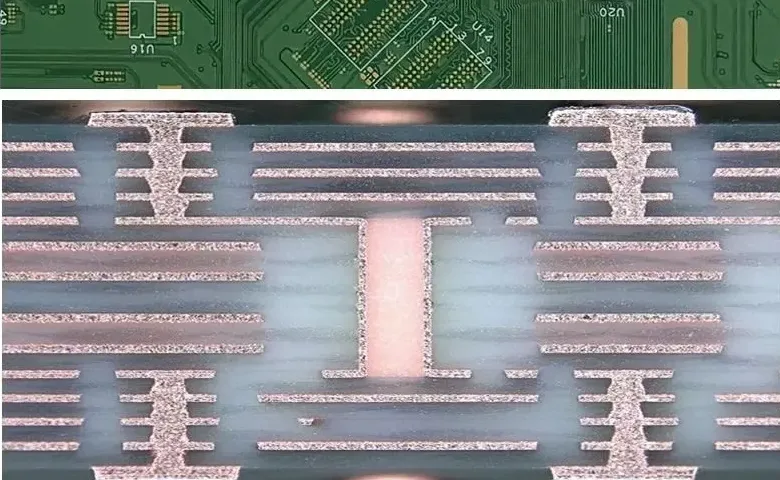
盲孔PCB层压工艺是HDI制造与标准PCB制造的根本区别。标准PCB采用单次层压工艺——所有层同时压制,然后机械钻孔——而盲孔HDI板则需要顺序层压:每一层堆叠完成后,都要进行层压、检验、激光钻孔和电镀,才能添加下一层。I型HDI需要2次层压;II型需要3次;带有埋孔的III型需要4-6次。每次层压需要8-12小时的不可压缩工艺时间,这就是为什么HDI的交货周期比标准PCB长2-3倍,以及盲埋孔PCB制造成本随复杂性呈非线性增长的原因。本指南涵盖了顺序层压工艺的每个步骤,以及决定良率和可靠性的工艺参数和缺陷预防措施。
1. 盲孔PCB层压:顺序构建与单周期工艺
1.1 为什么标准层压工艺无法生产盲孔
在标准的多层PCB制造工艺中,所有层在一次层压过程中被压合在一起。层压完成后,通孔从上到下机械钻孔,贯穿所有层。这种方法之所以可行,是因为通孔可以从电路板的上下两面进行操作。
盲孔顾名思义,终止于特定的内层,并不贯穿整个电路板厚度。它们不能在所有层压完成后形成,因为:
- 机械钻孔无法在不造成过度钻孔风险的情况下,可靠地停止在与特定内层对应的精确介电层厚度处。
- 激光钻孔(可实现可控深度)能量不足以穿透超过 1-2 层 FR-4 材料。 预浸料 单次通过
- 盲孔必须落到的内层铜垫上,只有在其上方各层层压之前才能接触到。
顺序层压技术通过逐层构建电路板来解决这个问题:先层压内芯,然后在第一层堆叠层上钻孔并镀上盲孔,然后再添加下一层。
1.2 顺序层压与单层压:工艺对比
| 属性 | 标准PCB(单周期) | I 型 HDI(顺序,2 个周期) | III型HDI(序贯式,4-6个周期) |
|---|---|---|---|
| 通过类型可实现 | 仅限通孔 | 盲法 L1–L2,L(n-1)–Ln | 盲外层 + 埋藏内层 |
| 最小通孔直径 | 0.20毫米(机械) | 0.10毫米(激光) | 0.10毫米(激光) |
| 层压循环 | 1 | 2 | 4-6 |
| 交货期与标准 | 底线 | 1.4–1.8× | 2.0–3.0× |
| 成本与标准 | 底线 | 2.3–3.2× | 5.8–9.5× |
| 注册要求 | ±0.15mm | ±0.075mm | ±0.050mm |
1.3 每次额外的层压循环为何会增加成本和风险
每次层压循环都会增加:
- 直接成本: 压制时间、预浸料、电镀时间——原型板生产成本约为每块板材 18 至 45 美元。
- 注册错误累积: 每个循环会引入±0.025–0.075mm的配准不确定度。经过4个循环后,累积不确定度可达±0.10–0.15mm,接近高密度HDI环形垫片的规格要求。
- 收益风险: 每个循环都有1-3%的概率发生工艺故障(分层、空隙、对位误差),导致该面板报废。经过4个循环,至少出现一次循环故障的概率将达到4-12%。
- 热暴露: 每次层压循环都会使先前完成的层再次经历 170–190°C 的温度变化。对玻璃化转变温度 (Tg) 敏感的材料可能会出现介电常数 (Dk) 的变化。聚四氟乙烯 (PTFE) 基材料需要特别严格的温度控制。
这种复合效应导致 III 型 HDI 的成本是标准 PCB 价格的 5.8-9.5 倍,尽管其所含材料仅为标准 PCB 的 1.5-2 倍——工艺的复杂性,而不是材料,才是成本的主要驱动因素。
2. 不同HDI类型的层压循环要求
2.1 I型HDI层压顺序
I 型 (1+N+1):在核心的每一侧各有一个堆积层,盲孔连接 L1–L2 和 L(n-1)–Ln。
第一阶段——芯材层压:
- 输入:成像和蚀刻的内层磁芯(L2 至 L(n-1))、磁芯之间的预浸料、薄层 铜箔 在外表面上
- 输出:全叠层内芯,实心铜外表面(经外部加工后将变为 L2 和 L(n-1))
- 检测项目:厚度测量、X射线基准点定位、目视分层检查
第二阶段——外层复合层压:
- 输入:来自第一周期的芯材(周期之间进行盲孔钻孔、去污和化学镀铜),激光可钻孔预浸料,薄外层铜箔(通常为 12–18µm 箔)
- 输出:所有层均已粘合的完整多层堆叠结构
- 第二轮循环后:外层成像、蚀刻、阻焊层、表面处理、测试
2.2 II型HDI层压顺序
II 型 (2+N+2):每侧两层堆叠层,可通过堆叠实现两层盲板 (L1–L2 和 L2–L3)。
循环 1 — 芯材层压:与 I 型循环 1 相同。
第二周期——第一次外层堆积:
- 激光可钻孔预浸料层压到芯材上
- 此循环之后:第一次激光钻孔(从L2到芯部的盲孔),去除涂层,化学镀铜,电镀
- 如果采用堆叠式过孔:在循环 3 之前进行树脂填充和平面化处理。
- 如果采用交错式过孔:直接进入循环 3,无需填充。
循环 3 — 第二层外层堆积:
- 第二层激光可钻孔预浸料层压在第二周期结构之上
- 此循环之后:第二次激光钻孔(从 L1 到 L2 焊盘的盲孔)、去污、化学镀、电镀
- 然后开始外层处理
2.3 III型HDI:核心埋孔加工
III 型工艺在外层堆焊层之前增加了埋孔处理。对于具有 L4-L5 埋孔的 10 层 III 型工艺:
核心子循环 1 — L4–L5 通过形成过程被掩埋:
- 芯层压板(仅限L4-L5层)经机械钻孔和镀层处理,用于埋入式通孔。
- L4 和 L5 采用埋入式过孔焊盘和互连走线进行成像。
- 核心子组件已检查并氧化
芯材子循环 2 — 全芯材层压:
- L4-L5子组件、剩余的内层芯材和预浸料层压在一起。
- 埋入式过孔现已永久封闭在芯体内部。
外部堆积循环(与 I 型或 II 型相同):应用于完整的核心之上。
在核心中每增加一对埋入式通孔层,就会在外部堆积开始之前增加一个完整的机械钻孔板层压循环。
3. 层压前准备:内层和材料要求
3.1 内层质量要求
每个层压循环的结果都取决于前一层内层制造的质量:
铜表面清洁度:内层铜上的任何有机污染物(油渍、指纹、光刻胶残留物)都会阻碍树脂附着。铜表面清洁需经过多道工序:碱性清洗、微蚀刻(去除1-2µm铜层)、酸洗、去离子水冲洗。清洁度通过水滴破裂测试进行验证——清洁良好的表面呈现均匀润湿效果;污染物则会导致水珠形成。
氧化处理:裸铜表面能低,与环氧树脂的粘合力差。棕色氧化层或黑色氧化层处理可将铜表面粗糙度从0.3–0.5µm(蚀刻后)提高到1.5–3.0µm,从而显著提高剥离强度。现代的“微蚀刻”或“有机粘合促进剂”系统(例如,MacDermid MultiBond、Atotech Universal Etch)可以在某些树脂体系中替代氧化层,但必须针对特定的预浸料化学成分进行验证。
定位精度:内层目标(通常为十字形铜结构)的定位精度必须在标称位置的±0.075mm以内,后续钻孔程序才能保证环形结构的完整性。超出此公差范围的层在叠层前会被剔除,而不是在叠层后。
3.2 预浸料制备和分期
预浸料(预先浸渍了部分固化B阶段环氧树脂的玻璃纤维布)是铜层之间的粘合材料。预层压要求:
湿度控制:预浸料会吸收空气中的水分。水分含量超过0.2%会导致:
- 层压过程中产生的蒸汽会造成空隙和气泡。
- 固化层压板的玻璃化转变温度降低
- 后续热处理过程中铜-树脂界面处发生分层
预浸料必须储存在温度低于 21°C、相对湿度低于 50% 的环境中。在非受控环境中存放超过 24 小时的板材,在使用前应在 120°C 下烘烤 2 小时。
用于激光钻孔的堆焊层的预浸料选择:用于盲孔形成的外部堆焊预浸料必须能够进行激光钻孔,且不会发生碳化污染孔壁。标准编织玻璃纤维布预浸料难以进行干净的激光钻孔;对于计划进行盲孔激光钻孔的堆焊层,应选用玻璃纤维含量较低的非织造或改性玻璃纤维布预浸料(例如,Panasonic R-1661W、Isola I-Tera MT40 预浸料、特种低损耗层压板和特种低损耗层压粘合层)(参见微孔形成的激光钻孔)。
3.3 用于堆焊层的铜箔选择
外层通常使用比内芯(17–35µm)更薄的铜箔(9–18µm)。更薄的铜箔:
- 可实现更精细的成像分辨率(2/2 mil 线宽/间距,而厚箔的最小分辨率为 3/3 mil)
- 减少激光在到达预浸料之前必须烧蚀的铜量,从而提高通孔壁质量
- 覆膜过程中需要更小心处理,以防止起皱。
对于采用低剖面 (LP) 或超低剖面 (VLP) 铜箔以降低高频插入损耗的设计,这些铜箔仅用于信号频率足以抵消其成本优势的外层信号层。内芯层可以使用标准电渗铜 (ED)。
4. 层压机循环:参数、阶段和过程控制
将内层、预浸料和铜箔装入压机。加热前施加接触压力(50–100 PSI),以防止升温过程中层间移位。
压机温度以每分钟 2–4°C 的速度上升至 175–185°C。缓慢升温可使水分蒸发,并在凝胶化开始前使树脂均匀流动。
施加全压合压力(300–400 PSI)。树脂流动、填充空隙并交联。固化时间由树脂化学性质决定,无法缩短。
温度以2–4°C/min的速率降低。快速冷却会导致热膨胀系数不匹配引起的翘曲和潜在的分层。此阶段无法加速。
厚度测量、目视检查、X射线层定位检查(内部基准点必须在钻孔目标的±0.075mm范围内)。
4.1 印刷循环阶段详解
第一阶段——加载和初始压力:
将叠层材料装入压机,置于离型膜和镜板之间。在开始加热前施加初始接触压力(50–100 PSI),以防止在初始升温过程中出现层间位移。
第二阶段——温度上升(60-90分钟):
温度从环境温度升至固化温度设定值(标准FR-4通常为175–185°C,高Tg等级最高可达195°C)。升温速率控制在2–4°C/分钟。缓慢升温的目的是:
- 在树脂流动之前蒸发掉任何残留水分
- 使树脂在完全凝胶化之前,能够均匀地在整个面板上达到流动温度(130–150°C)。
- 最大程度地减少面板上的热梯度——这对于大型面板尤为重要,因为如果升温过快,边缘到中心的温差会导致固化不均匀。
第三阶段——全压固化(90-180分钟):
当树脂达到流动温度时,施加全压合压力(标准FR-4为300-400 PSI)。树脂流动,填充缝隙和空隙,并开始交联(凝胶化)。固化保温持续进行,直至树脂达到完全玻璃化转变温度(Tg)——可通过差示扫描量热法(DSC)在工艺试样上进行测量。固化保温不足会导致板材Tg不达标、剥离强度降低以及z轴热膨胀系数(CTE)升高——所有这些都会导致使用可靠性问题。
第四阶段——控制冷却(3-5小时):
固化保温后,压机温度以2–4°C/分钟的受控速率降低。该速率取决于铜层(面内17 ppm/°C)和层压板(面内14–18 ppm/°C,z轴方向50–70 ppm/°C)之间的热膨胀系数差异。冷却速度过快会引入残余应力,导致:
- 立即发生翘曲(可见的弯曲和扭曲超过 工控机-6012 (±0.75% 限值)
- 在后续热循环下表现为潜在分层的内部应力
- 在后续钻井作业中,钻孔入口点处出现微裂纹
在低成本 HDI 制造中,冷却阶段是最常被缩短的工艺步骤,也是在成本压力下生产的电路板出现翘曲和可靠性故障的最常见原因。
4.2 多开口与单开口压机
多开口冲压机可同时处理多个面板堆叠(通常为 8-12 个开口),每个开口可容纳一个或多个面板,面板之间由镜面隔板隔开。这样可以在不改变单次循环时间的情况下提高生产效率。
单开口真空压机用于:
- 高复杂度HDI,具有非对称叠层结构,其中均匀压力分布至关重要。
- 薄型预浸料(厚度小于 60µm),需要真空以防止空隙形成。
- PTFE基材料的温度和压力曲线与FR-4不同,因此压机载荷之间的交叉污染是一个值得关注的问题。
对于任何含聚四氟乙烯(PTFE)或陶瓷填充的高频层压板,压机生产线必须专用,或者在FR-4和高频材料生产之间进行彻底清洁。聚四氟乙烯材料与FR-4树脂的交叉污染会改变介电常数,且不进行破坏性分析很难检测出来。
4.3 过程控制与监控
优质HDI工厂的生产层压工艺包括:
热电偶监测:在冲压机的面板角部和中心位置安装多个热电偶。记录每个循环的温度曲线,并与已验证的冲压轮廓窗口进行比对。任何热电偶温度超出轮廓窗口的面板都会被标记,以便进行尺寸和横截面验证。
树脂流动试样:放置在板材边缘的小型试样用于收集层压过程中的树脂流动情况。如果树脂流动量超出可接受范围(过少会导致空隙,过多会导致边缘分层),则需要对预浸料批次的含水率和压机温度校准进行调查。
面板厚度测量:层压后厚度在每个面板上至少测量 9 个点。偏差超过标称值的 ±10% 将触发审查,以检查压力分布是否均匀或预浸料批次是否存在差异。

5. 周期间处理:周期间的检验、钻孔和电镀
5.1 层压后检查(下一周期开始前)
每个工序都必须通过检验才能进入下一个工序。将有缺陷的面板放入下一个工序是HDI制造中最昂贵的质量问题——缺陷被掩盖,需要对存在根本缺陷的基板进行额外的工序处理,最终面板在最终检验时被判定为报废。
周期间检查清单:
- X射线层配准:内层基准标记必须与钻孔目标对齐,误差在±0.075毫米以内。
- 面板尺寸检查:长度、宽度和厚度均符合规格要求。
- 目视检查分层起泡、边缘分层和表面空隙
- 横截面取样(破坏性取样,在工艺试样上进行):树脂空隙检查、铜-树脂界面完整性、剥离强度评估
5.2 每次堆积循环后的激光钻孔
每层外层堆焊完成后都会进行激光钻孔。关键工艺参数:
用于标准 FR-4 构建的 CO₂ 激光器:
- 波长:10.6µm——易被有机树脂吸收,难被铜吸收
- 铜箔烧蚀步骤:短暂的第一脉冲在外部铜箔上烧蚀出一个“窗口”。
- 介质烧蚀:后续脉冲将预浸料去除至内层上的捕获焊盘。
- 最小过孔直径:成品直径 0.10mm(电镀前钻孔直径 0.12mm)
- 最大长宽比:1:1(深度等于或小于直径)
用于薄膜和聚四氟乙烯的紫外(Nd:YAG)激光器:
- 波长:355nm — 无炭化的冷烧蚀
- 用途:40µm以下预浸料、聚酰亚胺柔性材料、PTFE基增材制造膜
- 每次传输成本较高(0.015-0.040 美元),而 CO₂ 的成本约为每次传输 0.008-0.025 美元(参考值)。
- 更好的通孔壁质量——更少的残留物,更清洁的烧蚀
共形掩模技术:一种常用的二氧化碳激光加工方法,在激光钻孔之前,先在盲孔位置的外部铜箔上蚀刻出窗口。然后,二氧化碳激光直接在预先打开的窗口内钻孔,无需穿透铜层。这减少了每个孔所需的激光脉冲数,并提高了孔壁的一致性。
5.3 刮涂和化学镀铜:通孔壁准备
激光钻孔后,通孔壁上会残留烧蚀过程中产生的物质:
- 二氧化碳激光烧蚀产生的碳化树脂(钻屑)
- 预浸料基材上的玻璃纤维残留物
- 采集垫上的氧化铜
高锰酸钾去污过程:
- 膨胀剂:使钻屑膨胀,以改善化学试剂的渗透性。
- 高锰酸盐蚀刻:氧化并去除碳化树脂和污渍
- 还原剂:中和残留的高锰酸盐并去除捕获垫铜上的任何氧化物
对于聚四氟乙烯(PTFE)层压板,CF₄/O₂等离子体处理可替代高锰酸盐处理。等离子体处理能够去除碳化残留物,而不会破坏PTFE基体。需要使用专用的等离子体处理室——标准高锰酸盐处理管线中的PTFE污染会导致粘合失效。
去除污渍后,在包括通孔壁在内的所有表面上涂覆钯催化剂,并沉积化学镀铜(0.5–1.5µm)以形成用于电镀的导电种子层。
ℹ 交错式与堆叠式:决定填充成本的设计选择
堆叠式微孔(跨层直接上下排列)需要在层压循环之间进行树脂填充和平面化处理——填充成本为每个微孔增加 0.05 至 0.15 美元,平面化处理成本为每个面板增加 1.50 至 5.00 美元。交错式微孔(偏移量 ≥0.25 毫米)则完全省去了这两个步骤。对于 600 个微孔的设计,仅微孔加工成本一项,堆叠式微孔和交错式微孔的成本差异就分别约为每块板 68 美元和 10.80 美元——这些数字仅针对 600 个微孔的设计,实际成本会有所不同。
5.4 堆叠式设计的过孔填充和平面化
对于采用堆叠过孔的设计(其中 L1–L2 过孔直接位于 L2–L3 过孔上方),在进行 L1–L2 堆叠层的层压之前,必须填充并平坦化 L2–L3 过孔:
树脂填充:
- 环氧树脂或聚合物树脂油墨在真空或刮刀涂布下注入到通孔筒中。
- 填充率必须达到 95% 以上,且无空隙——空隙会导致后续组装回流焊过程中产生气体逸出。
- 在 150–175°C 下固化 60–90 分钟
平面化:
- 填充后的过孔表面可能略呈拱形(过填充)或凹陷(欠填充)。
- 机械平整化(带式砂光或旋转研磨)去除材料,直至过孔表面与周围铜表面齐平,误差在±15µm以内。
- 这种平整度对于后续的层压成型至关重要,它能确保压力和粘合层厚度的均匀性。
成本影响:填充每个过孔增加 0.05 至 0.15 美元,平面化每个面板增加 1.50 至 5.00 美元。对于 600 个过孔的设计,填充和平面化加起来可能使每块板的成本增加约 31.50 至 95.00 美元(参考范围——实际成本取决于过孔数量、材料和供应商)。这就是为什么交错式过孔设计(省去了这两个步骤)能显著降低成本的原因。有关完整的过孔架构成本比较,请参阅盲埋过孔 PCB 成本指南。
6. 常见的层压缺陷、根本原因及预防
⚠ 最常见的HDI层压失效模式
内层氧化层处理不足会导致 40%–60% 的分层失效。铜表面粗糙度低于 1.5µm(蚀刻后铜的表面粗糙度为 0.3–0.5µm)会导致环氧树脂粘合强度不足。棕色氧化层或现代有机粘合促进剂处理是必要的工艺步骤,而非可选项。
6.1 分层
定义:铜层与相邻树脂/玻璃层压板之间的分离。可能表现为板表面的气泡或起泡,也可能隐藏起来,只能通过横截面检测。
根本原因:
- 氧化物处理不足:铜树脂剥离强度低于 4 N/cm
- 预浸料含水率高于0.2%:固化过程中产生的蒸汽会形成空隙,这些空隙会逐渐扩大,最终导致分层。
- 固化时间不足:部分交联的树脂内聚强度降低
- 层压前铜表面的污染
预防措施:铜表面处理鉴定(每月对生产试样进行剥离强度测试),预浸料水分监测(对不合格材料强制烘烤),每次层压批次后对工艺试样横截面进行取样。
6.2 注册错误
定义:钻孔目标和内层焊盘未对准,导致盲通孔捕获焊盘处的环形圈减小或为零。
根本原因:
- 层压过程中面板尺寸变化:FR-4 在固化过程中会发生轻微的 XY 方向膨胀(通常为 0.02%–0.05%)。钻孔程序必须针对这种可预测的膨胀进行补偿。
- 内层尺寸不稳定性:蚀刻不对称的内层(上下铜密度不同)在层压过程中会发生弯曲,导致特征偏离其标称位置。
- 压机堆栈错位:定位销必须正确就位;定位销错位会导致层移位。
预防措施:钻孔前对每个面板进行X射线钻孔定位测量(而非抽样测量)。根据测得的材料膨胀特性,对每一层进行图案缩放补偿。在内层DFM(面向制造的设计)阶段进行铜分布分析,以便在生产前识别不对称设计。
6.3 空隙和空气滞留
定义:固化树脂中的空气或气体囊,在横截面上表现为类似分层的夹杂物或针尖状空隙。
根本原因:
- 预浸料树脂含量不足以满足给定的面板设计要求(铜与介质面积比高需要更高的树脂流动性)。
- 真空辅助压机循环中真空度不足
- 初始升温速度过快,导致树脂流动不畅和凝胶前气体逸出不足。
预防措施:树脂含量规格与面板铜密度相匹配。对于内部铜图案密度高的设计,采用真空层压工艺。经过验证的升温速率规程可确保在树脂凝胶化之前完全排出气体。
6.4 变形与弓
定义:面板形状偏差超过 IPC-6012 限值(HDI 3 级面板弯曲和扭曲≤面板对角线的 0.75%,2 级面板弯曲和扭曲≤面板对角线的 1.5%)。
根本原因:
- 铜分布不对称:如果叠层结构上半部分的铜含量明显高于下半部分,则冷却过程中差异性热膨胀系数会导致叠层向铜含量较高的一侧弯曲。
- 快速冷却:厚板在快速冷却过程中,表面到芯部的温度梯度会产生弯矩。
- 预浸料和芯材的热膨胀系数不匹配:叠层结构中不同材料的热膨胀系数不同,会产生内部应力。
预防措施:在DFM(面向制造的设计)阶段进行铜平衡分析——对于对称设计,叠层上下两部分的铜密度应彼此相差在±10%以内。控制冷却速率。对于非对称设计(某些应用中不可避免),可以添加背面铜结构来平衡叠层。
6.5 厚度变化
定义:层压后介质厚度超出±10%规格,导致受控阻抗走线尺寸达不到目标值。
根本原因:
- 树脂流动不均匀:面板边缘流动过多(中心较薄),边缘流动过少(较厚)——这是由于预浸料树脂含量不匹配造成的。
- 大面积面板上的压痕压力不均匀
- 预浸料批次间树脂含量差异
预防措施:每次层压循环后进行 9 点厚度测绘。测量进料预浸料的树脂含量(不仅限于 Dk 和 Df)。验证镜面平整度(磨损后弯曲的镜面会造成压力不均匀)。
7. Highleap 的 HDI PCB 可控层压工艺
7.1 设备和工艺基础设施
Highleap的HDI层压技术包括:
- 真空辅助多开口液压机,压板温度均匀性为±1°C
- 专用的 PTFE/特种低损耗层压板系列压机生产线——与 FR-4 压机生产线无交叉污染
- 预浸料在气候控制条件下储存,温度≤21°C,相对湿度≤45%,并按批次进行水分监测。
- 每个生产层压周期的在线热电偶记录
- 对所有面板(非抽样)在激光钻孔前后进行X射线层配准测量。
7.2 周期间检查规程
在每个层压循环之间,Highleap 会进行以下操作:
- 100% X射线配准检查:所有内层标记点均已测量,而非取样。
- 面板厚度测量点共9个:任何超出±10%范围的面板均从生产中剔除。
- 目视检查分层起泡和边缘分离情况
- 工艺试样横截面(每个生产批次一个试样):剥离强度测量、树脂空隙检查、铜-树脂界面质量评估
这种周期间检测方法可以在对缺陷面板进行额外工艺投入之前,检测出 85% 至 90% 的层压缺陷。在周期间检测中发现缺陷的成本与在最终电气测试中发现缺陷的成本相比,大约分别为 15 美元和 85 美元(仅为示例数据)。有关良率和层压周期数对成本的影响,请参阅盲埋通孔 PCB 成本分析。有关每个层压周期对交货时间的影响,请参阅HDI PCB 交货时间指南。
7.3 物料搬运和批次追溯
每个生产批次都包含完整的材料可追溯性:预浸料批号、铜箔批号和层压板芯材批号——所有这些都与生产流程单和检验记录相关联。对于阻抗控制程序,预浸料的介电常数 (Dk) 会在来料样品上进行测量,并将测量值(而非标称数据表值)用于最终阻抗计算,从而确保 TDR 测试结果在不同批次间具有可重复性(参见阻抗控制 PCB 要求)。
7.4 Highleap公司HDI层压的质量指标
- I型HDI层压板合格率(面板通过所有周期间检验):平均97.8%。
- II型HDI层压成品率:平均95.2%
- III型HDI层压成品率:平均91.6%
- 最终检验时的分层率:低于出货面板的0.3%
- 受控阻抗首次合格率(误差在±10%以内):98.1%(批次)
- 翘曲度符合性(弯曲和扭曲在规格范围内):99.2% 的 HDI 面板
这些指标可应要求提供,用于供应商资质认证。

推荐文章

TMM6 PCB制造
TMM6 制造是中深度工艺控制页面……

TMM3 PCB 射频模块制造
TMM3 PCB制造在射频模块应用中最为常见……
TMM10 PCB制造,适用于紧凑型射频设计
目录 TMM10 如何缩小射频结构 TMM10 与...

TMM10i PCB制造和DFM
TMM10i PCB制造更加注重可制造性设计(DFM),因为……
如何获取 PCB 报价
让我们为您运行 DFM/DFA 分析并向您提供报告。
您可以通过我们的网站安全地上传您的文件。
我们需要以下信息才能给您报价:
-
- Gerber、ODB++ 或 .pcb,规格。
- 如果需要组装,请提供 BOM 清单
- 数量
- 转弯时间