
Výrobní proces desek plošných spojů FR408HR a spolehlivost vícevrstvých materiálů

Spolehlivost vícevrstvého spoje FR408HR je zajištěna kompletním výrobním postupem. Identita materiálu, pohyb vnitřní vrstvy, vyvážení mědi, spotřeba pryskyřice, laminace, vrtání, příprava stěn otvoru, nanášení mědi, operace s řízenou hloubkou, kontrola a řízení změn – to vše vzájemně ovlivňuje proces. Vysoce výkonný laminát nemůže kompenzovat špatně definované vrstvení nebo nekontrolovaný proces propojení.
Tato příručka popisuje fáze výroby, které ovlivňují spolehlivost vícevrstvé výroby FR408HR, od přípravy materiálu a zpracování vnitřní vrstvy až po laminaci, vrtání, pokovování, kontrolu a kontrolu opakované výroby.
Před uvolněním ověřte, zda schválené uspořádání, požadavky na impedanci, popis materiálu, struktura otvorů a plán kontroly odpovídají zamýšlené výrobní trase.
Proč FR408HR vyžaduje řízené zpracování desek plošných spojů
FR408HR lze zpracovávat zavedenými metodami vícevrstvých desek plošných spojů, ale postup musí být vyvíjen s ohledem na skutečnou konstrukci. Spolehlivost hotové desky určují tepelné chování, tok pryskyřice, historie vlhkosti, rozměrové pohyby, rozložení mědi, architektura otvorů a opakované vystavení teplu.
Chování materiálu relevantní pro výrobu
Výrobní proces je méně ovlivněn marketingovým označením „vysoce výkonný FR-4“ než specifickým chováním materiálu. Isola popisuje FR408HR jako materiál kompatibilní s procesem FR-4, ale její průvodce zpracováním také uvádí, že doporučení dodavatelů jsou výchozími body, které musí každý výrobce upravit a ověřit ve svém vlastním zařízení a konstrukci desek.
Tepelný systém
Vysoká teplota tepelného vytvrzení (Tg) a teplota tepelného vytvrzení (Td) 360 °C poskytují materiálovou rezervu, zatímco profil lisu musí stále dosáhnout plného vytvrzení bez nedostatku pryskyřice, nadměrného toku, ztráty registrace nebo zachycených těkavých látek.
Příprava dluhopisů
Průvodce dodavatele doporučuje alternativní oxidovou úpravu pro bezolovnaté konstrukce a zdůrazňuje sušení ošetřených vnitřních vrstev před nanášením vrstvy.
Chování při vrtání
Nástroje s vysokou šířkou šroubovice nebo podřezáváním, nižší zatížení třískou než u konvenčních výchozích břitů FR-4, kontrolovaný počet zásahů a konzervativní nastavení pro silné nebo těžké měděné panely zlepšují kvalitu otvoru.
Odezva na desmear
Pryskyřičný systém lze chemicky odmastit nebo plazmově zpracovat, ale výsledek určuje prodleva, přenos otvorem, chemické složení, tloušťka panelu a míchání.
Dimenzionální pohyb
Konstrukce, rozložení mědi, směr vláken, design okrajů a cyklus laminace ovlivňují škálování. Historie procesu musí být oddělena konstrukcí, nikoli redukována na jeden univerzální kompenzační faktor.
Kontrola vlhkosti
Skladování prepregů, sušení ošetřených jader, vypalování hotových desek desky v případě potřeby, balení s ochranou proti vlhkosti, vysoušedlo a disciplína při opětovném utěsnění chrání pozdější pájecí okraje.
Klasifikace stavby před výběrem trasy
| Typ sestavení | Dominantní rizika | Důraz na recenzi |
|---|---|---|
| Konvenční deska s 6–10 vrstvami | Impedance, vyvážení mědi, tloušťka, základní spolehlivost PTH a montáž. | Výrobní rozvržení, přiřazení rovin, hotová měď, kupóny a panelizace. |
| Silná průmyslová vícevrstvá | Poměr stran vrtáku, rozložení pokovení, lisované otvory, deformace a tepelné cykly. | Architektura otvoru, konzervativní trasa vrtání, mikrořez, důkazy o pokovení a tepelná hmota sestavy. |
| Signální deska s vysokým počtem vrstev | Akumulace registrace, tenké dielektrikum, jemné linky, ztráty, zpětné vrtání a husté průchody. | Rozměrová charakterizace, model impedance/ztrát, řízení přes pahýl a výtěžnost panelu. |
| Sekvenční laminace HDI | Vlhkost podsestav, vícenásobné lisovací cykly, zachycení mikrootvorů, napětí ve vrstvených otvorech a registrace. | Konstrukce po jednotlivých cyklech, řízení vypalování, výplň průchozích otvorů, vyvážení mědi a testování spolehlivosti. |
| Vícevrstvý hybridní materiál | Smíšený CTE, smíšený tok, kompatibilita spojů, různé Dk/Df a zdroje. | Kvalifikace materiálového rozhraní, trasa laminace, elektrický model a řízení změn. |
Tato klasifikace pomáhá předcházet zbytečné složitosti. Konvenční desetivrstvá deska by neměla být nucena používat HDI trasu jen proto, že ji nabízí výrobce, zatímco hustá konstrukce BGA by neměla být považována za konvenční propojovací desky jen proto, aby se snížila nabízená cena.
Příjem materiálu a příprava výroby
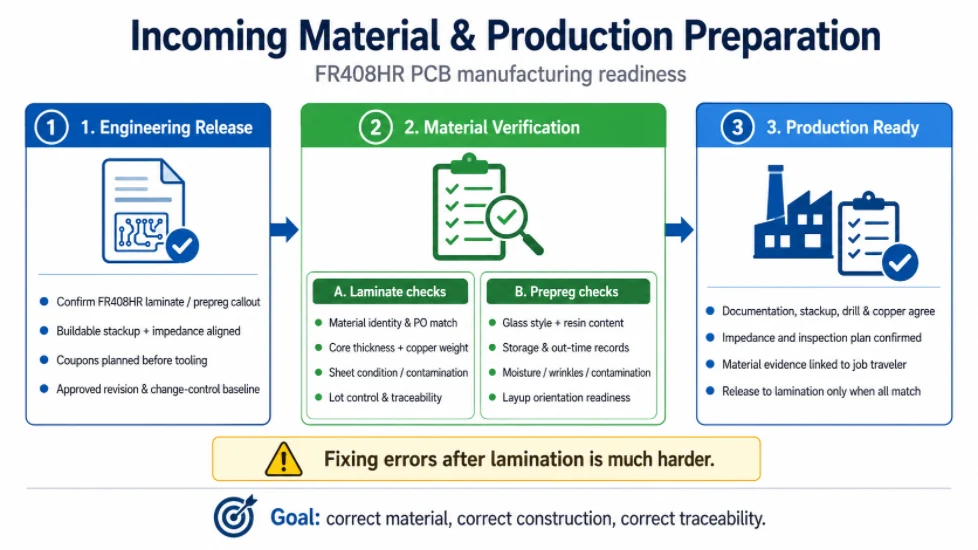
Výroba by neměla začít, dokud se neshoduje zveřejněná dokumentace, přesné složení materiálu, skladovací podmínky, identifikace šarže, stohování, měď, údaje o vrtání, požadavky na impedanci a plán kontroly. Chyby v této fázi se po laminaci stávají postupně obtížněji opravovatelnými.
Technické uvolnění před řezáním materiálu
Proces začíná ještě předtím, než první panel vstoupí do výroby. CAM a procesní inženýrství musí sladit data zákazníka s dostupnými konstrukcemi FR408HR a kvalifikovanou výrobní trasou továrny.
Vyřešte požadavek na materiál
Výkres by měl identifikovat laminát a prepreg Isola FR408HR nebo definovat schválené ekvivalenty. Vydaná výrobní dokumentace by měla také uvádět, zda se požadavek vztahuje na každou dielektrickou vrstvu, zda je povolena hybridní konstrukce a zda je při dodávce vyžadována materiálová dokumentace.
Převeďte návrhový stackup do sestavitelné konstrukce
Jmenovité dielektrické tloušťky z nástroje EDA přímo neidentifikují jádro a prepreg, které budou zakoupeny. Výrobce vybere dostupné typy skla, obsah pryskyřice, hmotnost mědi a nominální konstrukce a poté po zohlednění vzoru mědi a poptávky po pryskyřici předpovídá tloušťku lisování. Návrhy s řízenou impedancí by neměly pokračovat, dokud není sladěna výrobní sestava a impedanční tabulka.
Definujte kupóny a důkazy při plánování panelu
Impedanční kupóny, kupóny s mikroskopickými řezy, kupóny s pokovováním, vzorky pájitelnosti a zákaznické testovací struktury zabírají místo na panelu. Musí být naplánovány před výrobou nástrojů. Jejich přidání po optimalizaci panelu může změnit výtěžnost, náklady nebo dodávku.
Stanovení základní linie pro řízení změn
Vydaná revize by měla identifikovat schválenou sadu technických dat, materiál, uspořádání a plán inspekce. Jakákoli pozdější změna konstrukce, měděné fólie, povrchové úpravy nebo postupu zpracování by měla být vyhodnocena podle této základní linie.
FR408HR Ověřování, skladování a sledovatelnost materiálu
Vstupní kontrola zabraňuje vytvoření správného výkresu z nesprávného materiálu. Ověření může zahrnovat označení dodavatele, skupinu materiálů, tloušťku jádra, hmotnost mědi, typ prepregu, obsah pryskyřice, stav plechu nebo role, stav skladování a požadavky na certifikát specifický pro zákazníka.
Kontroly laminátu
- Ověřte identitu materiálu a shodu s objednávkou.
- Ověřte tloušťku jádra a měděné fólie vzhledem k nosníku stohu.
- Zkontrolujte stav plechu, poškození hran, kontaminaci, oxidaci a stopy po manipulaci.
- Zachovávejte kontroly orientace nebo směru vláken, pokud to vyžaduje plán procesu.
- Oddělte zásoby vlastněné zákazníkem, zásoby řízené šaržemi nebo zásoby specifické pro danou kvalifikaci.
Kontroly prepregů
- Ověřte typ skla a obsah pryskyřice, spíše než se spoléhejte pouze na celkovou nominální tloušťku.
- Zkontrolujte záznamy o skladování a mimo provozní dobu podle požadavků dodavatele a výrobce.
- Chraňte prepreg před vlhkostí, znečištěním, vráskami a nekontrolovaným vystavením okolním vlivům.
- Určete, zda nástroje nebo příprava řezaného panelu ovlivní orientaci vrstvení.
Přijetí materiálu by mělo být zdokumentováno způsobem, který může výroba použít. Certifikát podaný v nákupním oddělení nestačí, pokud jej operátor skladování nemůže propojit s pracovníkem zakázky.
Zobrazování vnitřní vrstvy, leptání a příprava vazby
Geometrie vnitřní vrstvy musí předvídat leptání, rozložení mědi a pohyb laminace. AOI, úprava vazby a odstranění vlhkosti chrání vícevrstvou knihu před vadami, které se po lisování stanou nepřístupnými.
Zobrazování, leptání a rozměrová kompenzace
Vnitřní vrstvy FR408HR jsou obecně kompatibilní se zavedenými vodnými zobrazovacími metodami a běžnými leptadly mědi. Obtížnější otázkou je rozměrové chování. Tenká jádra, nevyvážené měděné vzory, orientace skla, okraje panelu a zvolený cyklus laminace mohou způsobit rozdílný pohyb ve směru osnovy a výplně.
Začněte s historií procesu a poté změřte skutečný panel
Tabulky kompenzací dodavatelů mohou poskytnout počáteční referenci, ale továrna by měla charakterizovat pohyb na svém vlastním zařízení. Měření při prvním spuštění jsou obzvláště důležitá, když je konstrukce, tloušťka jádra, vzor mědi nebo lisovací cyklus nový. Cílem je umístit vyvrtané otvory a obrázky vnější vrstvy na podložky vnitřní vrstvy po laminaci – nejen aby odpovídaly rozměrům předlaminační kresby.
Rovnováha mědi ovlivňuje leptání i pozdější laminaci
Velké rovinné plochy, izolované měděné ostrůvky, husté signálové oblasti a široká okna bez mědi vytvářejí nerovnoměrnou spotřebu a namáhání pryskyřice. CAM může přidávat „thieving“, upravovat okraje panelu nebo doporučovat změny rozvržení mimo funkční obvody. Jakákoli změna, která ovlivňuje řízenou impedanci, rozteč vysokého napětí nebo zákazníkem definované vymezení, by měla být schválena.
Vnitřní vrstva AOI je první zadržovací bránou
Automatizovaná optická kontrola by měla identifikovat přerušení, zkraty, zářezy, výčnělky, problémy s vůlí a zobrazovací vady dříve, než se vrstvy stanou nepřístupnými. Pravidla oprav by měla být definována příslušnou třídou a specifikací zákazníka.
Zlepšení vazby a odstranění vlhkosti
Vnitřní měděný povrch potřebuje kontrolovanou texturu a chemické složení pro podporu adheze mezi vrstvami. Pro vícevrstvé aplikace bez použití olova se běžně používají oxidové alternativy. Proces musí vytvořit jednotný povrch bez zanechání vlhkosti, která by narušovala vytvrzování prepregu.
Před pokládkou nechte suché ošetřené vnitřní vrstvy
Průvodce zpracováním Isola zdůrazňuje sušení po ošetření oxidovou náhradou a uvádí 120 minut při 110 °C nebo vyšší jako doporučení dodavatele pro zahájení sušení vrstev, které budou provozovány bez olova. Výrobce musí ověřit vlastní plnění sušárny, uspořádání stojanů, rozteč panelů, rovnoměrnost teploty, dobu přenosu a vlhkostní podmínky. Důležitým výsledkem je suché jádro vstupující do vrstvení, nikoli slepé dodržování časové hodnoty.
Mokrá jádra mohou poškodit vytvrzování a dlouhodobý výkon
Vlhkost může narušit vytvrzování pryskyřice, snížit efektivní skelný přechod, podpořit tvorbu dutin nebo delaminaci a snížit rozpětí během montáže. Vrstvy by měly být chráněny před zpětnou absorpcí mezi sušením a nanášením.
Kompatibilita s dluhopisy musí být kvalifikována
Redukovaný černý oxid, náhrada oxidu a adhezní promotory se nechovají u každého pryskyřičného systému stejně. Proces by měl být kvalifikován z hlediska pevnosti v odlupování, tepelné expozice, vlastnosti růžového kroužku a očekávání zákazníka o spolehlivosti.
Vrstvení a vícevrstvá laminace FR408HR
Vícevrstvá laminace převádí schválený vrstvený materiál do jedné struktury. Symetrie, vyvážení mědi, spotřeba pryskyřice, orientace, čistota, lisovací zatížení, přenos tepla, tlak, vakuum, vytvrzování a chlazení musí být prováděny jako jedna řízená operace.
Architektura, symetrie a rovnováha mědi
Než operátoři vytvoří vícevrstvou knihu, musí technici pochopit, jak se bude vydaný návrh chovat jako kompozitní panel. Symetrie, rovnováha mědi, spotřeba pryskyřice a rozměrový pohyb nejsou samostatná témata návrhu; určují, zda zvolená metoda laminace dokáže zajistit stabilní registraci, tloušťku a rovinnost.
Symetrie začíná dielektrikem a hmotností mědi
Funkce zrcadlící vrstvy jsou užitečné, ale fyzická konstrukce je důležitější. Tloušťka jádra, tloušťka prepregu, hmotnost mědi, pokrytí mědí, umístění roviny a povrchová měď by měly být pokud možno vyváženy kolem středu desky.
Lokální nerovnováha mědi může být důležitější než průměrné pokrytí
Vrstva, která je celkově tvořena 50 % mědi, může stále obsahovat jednu téměř plnou polovinu a jednu téměř prázdnou polovinu. Během laminace se spotřeba pryskyřice, lokální tlak a napětí v rámci panelu liší. Během montáže se tepelná hmotnost v rámci produktu liší. Při úbytku mědi a úpravě rozvržení by se proto mělo zohlednit rozložení, nikoli pouze procento.
Asymetrie na straně součástek se objevuje po výrobě plošných spojů
Mechanicky vyvážená holá deska se může během montáže deformovat, pokud má jedna strana velké BGA, stínění, transformátory nebo měděné napájecí komponenty a druhá ne. Konstrukce desky, podpěra panelu, profil přetavení a strategie upevnění mohou muset zohlednit hmotnost sestaveného dílu.
Mezní hodnoty prohnutí a zkroucení by měly odpovídat produktu
Obecná kritéria přijetí mohou být nedostatečná pro lisovací konektory, sestavy BGA s jemnou roztečí, systémy s hranovými deskami nebo desky uložené v pevném krytu. Uveďte požadavek na rovinnost na úrovni produktu, pokud je přísnější než výchozí norma.
Každé další měděné rozhraní vytváří další problém s tokem pryskyřice. Prepreg musí vyplnit údolí vodičů, mokrou úpravu mědi, konsolidaci vrstvy a zachování cílového dielektrika. Silná měď a husté rovinné přechody tuto výzvu ještě zhoršují.
Na stejném panelu mohou existovat oblasti bohaté na pryskyřici i oblasti s nedostatkem pryskyřice
Otevřené plochy přitahují více pryskyřice, zatímco hustá měď ji může omezovat. Důsledkem může být lokální změna tloušťky, zablokování skelného vlákna, dutiny nebo nedostatek pryskyřice. Výrobce může zvolit různé konstrukce prepregů, přidat vrstvy, upravit vyvážení mědi nebo změnit okraje panelů, aby zlepšil mapu toku.
Těžká vnitřní vrstva mědi se mění více než konečná tloušťka
Zvyšuje to topografii, obtížnost leptání, spotřebu pryskyřice a lokální napětí. Může také zvýšit rozptyl tepla a změnit profil sestavy. V tabulce vrstev by mělo být uvedeno, zda se jedná o počáteční nebo dokončenou měď a které vrstvy nesou nejvyšší požadavky.
Velká okna bez mědi vyžadují pečlivé ošetření
Vymezení konektorů, izolační zóny, antény a mechanické otvory mohou vytvářet široké prázdné oblasti. Nefunkční měď nelze přidávat bez rozdílu, protože by mohla ovlivnit impedanci, izolaci, emise nebo certifikaci. Výkres by měl uvádět, kde je krádež povolena a kde zakázána.
S rostoucím počtem vrstev se registrace stává kumulativním problémem. Každé jádro má svou vlastní tloušťku, orientaci skla, vzor mědi a historii procesu. Zobrazování, úprava spoje, sušení a laminace přispívají k pohybu.
Charakterizujte pohyb konstrukcí
Kompenzace odvozená z jedné tloušťky jádra a měděného vzoru nemusí být vhodná pro jinou. Továrna by měla uchovávat historii podle materiálové skupiny, tloušťky jádra, typu vrstvy, směru, formátu panelu a lisovací cesty. Nové konstrukce mohou před plnou výrobou vyžadovat zpětnou vazbu od rentgenového snímku nebo zkušebního panelu.
Strategie nástrojů musí splňovat požadavky na registraci
Pinová laminace, bezpinová optická registrace, nýtové systémy, rentgenové vrtání a nástroje na bázi terčů mají různé procesní přednosti. Zvolená metoda by měla zachovat zarovnání vrstev s vrstvami a splňovat požadavek na hotový prstenec.
Prstencový kroužek je výsledkem několika tolerancí
Velikost plošky, pohyb grafiky, registrace vrstev, poloha vrtáku, posun otvoru, pokovování a kritéria pro vybrání - to vše přispívá. Zmenšení plošky za účelem vytvoření prostoru pro frézování může odstranit výrobní rezervu potřebnou pro silné desky nebo desky s vysokým počtem vrstev.
Zakopané průchody přidávají další registrační zásobník
Podsestava s uloženými otvory se před zalaminováním do finální desky vyvrtá a pokoví. Další konstrukce se musí přizpůsobit prvkům, které se již posunuly a nahromadily tloušťku. Záchytné plošky a vůle pro trasování by měly tuto posloupnost zohledňovat.
Konstrukce vícevrstvých a vícevrstvých knih
Layup převádí oddělená leptaná jádra a prepregové desky do zamýšlené sekvence vrstev. Tento krok je náchylný k lidským chybám a chybám způsobeným materiálem, protože mnoho konstrukcí vypadá podobně, ale nejsou elektricky ani mechanicky zaměnitelné.
Ověřte pořadí, orientaci a materiál v místě použití
- Přiřaďte každou vnitřní vrstvu k pojezdovému a nástrojovému systému.
- Ověřte konstrukci jádra a prepregu podle schváleného schématu.
- Řízení směru skla, když to vyžaduje procesní plán nebo rozměrový model.
- Zacházejte čistě, abyste zabránili usazování nečistot, otisků prstů a cizích materiálů.
- Identifikujte speciální fólie, separační fólie, oddělovací desky a uspořádání přítlačných podložek.
Poptávku po pryskyřicích ovlivňuje topografie mědi
Prepreg musí vyplňovat mezery kolem drah a rovin a zároveň zachovat dielektrikum cíle. Silná měď, široké oblasti bez mědi, zapuštěné struktury a nerovnoměrná hustota mědi zvyšují riziko nedostatku pryskyřice, nadměrného toku pryskyřice, zastavení skelného vlákna nebo lokálních změn tloušťky. Konstrukce může vyžadovat jiný výběr prepregu nebo více vrstev, spíše než pouhé přidání nominální tloušťky.
Podsestavy sekvenční laminace vyžadují dodatečnou kontrolu
Tato nahromaděná rizika jsou opět řešena v části o pokročilých vícevrstvých strukturách a řízení CAF.
Teplo, tlak, tok pryskyřice a vytvrzení
Laminace musí změkčit prepregovou pryskyřici, umožnit jí navlhčit a vyplnit měděnou topografii, odstranit vzduch, zpevnit vrstvu a dokončit vytvrzení bez zachycení dutin nebo vytváření nepřijatelné chyby tloušťky a registrace.
Dodavatelská okna jsou výchozí body, nikoli univerzální nastavené hodnoty
Průvodce zpracováním Isola uvádí obecný rozsah teplot vytvrzování přibližně 188–202 °C a rozsah doby vytvrzování 130–160 minut při teplotě vytvrzování nebo vyšší než 190 °C. Popisuje také prodlevu ve vakuu, řízený náběh teploty, aplikaci tlaku a pokyny pro ochlazování. Výrobce desek by měl sestavit svůj recept na lisování z teploty produktu – nejen z teploty desky – a ověřit profil pomocí termočlánků nebo zavedené charakterizace lisu.
Tepelná rampa mění okno toku pryskyřice
Rychlejší náběh snižuje minimální viskozitu a může zlepšit plnění, ale zkracuje čas dostupný pro kontrolovaný tok a může zvýšit riziko ucpání skelné vrstvy nebo nedostatku pryskyřice. Pomalejší náběh poskytuje širší okno toku, ale může vyžadovat jiné načasování tlaku. Silné panely, těžká měď, hustá měď a vícepanelové knihy se zahřívají jinak než tenké, jednoduché konstrukce.
Tlak musí být vyvíjen ve správný čas
Příliš vysoký tlak příliš brzy může vytlačit pryskyřici z panelu nebo deformovat konstrukci. Příliš nízký tlak může zanechat dutiny, špatné vyplnění nebo slabé zpevnění. Správný tlak závisí na typu lisu, podtlakové asistenci, ploše panelu, rozložení mědi, toku prepregu, těsnicích deskách a zamýšlené konečné tloušťce.
Ochlazování chrání rovinnost a rozměrovou stabilitu
Odstranění nebo přemístění horkého panelu před jeho ochlazením pod odpovídajícím tlakem může zvýšit deformaci a zbytkové pnutí. Kritéria ochlazování by měla být součástí receptury, nikoli zkratkou pro výrobu.
| Příznak laminace | Možní přispěvatelé | Cesta kontroly |
|---|---|---|
| Lokální močení | Zachycený vzduch, mokrá jádra, nedostatečný průtok, kontaminace, špatné vakuum nebo rychlé zgelovatění. | Suchost materiálu, čistota vrstvy, vakuová stopa, profil teploty produktu a mapa spotřeby pryskyřice. |
| Hladovění pryskyřice | Vysoká topografie mědi, nedostatek prepregové pryskyřice, nadměrný tlak, nadměrný tok nebo ztráta na hraně panelu. | Konstrukce prepregů, vyvážení mědi, časování tlaku, návrh okrajů a hotové dielektrické sekce. |
| Tloušťka vně cíle | Nesprávný materiál, chyba modelu tloušťky lisování, odchylka toku pryskyřice, chyba hmotnosti mědi nebo zatížení lisem. | Záznam o příchozím materiálu, průchodka pro vrstvení, protokol lisu, průřez kupónem a mapa panelu. |
| Posun registrace vrstev | Chyba kompenzace kresby, pohyb nástroje, asymetrická konstrukce, lisovací skluz nebo nerovnoměrný ohřev. | Měření před/po laminaci, stav čepů/nástrojů, historie kompenzací a symetrie lisovacího bloku. |
| Delaminace po tepelném vystavení | Vlhkost, neúplné vytvrzení, kontaminace, slabá vazba, dutiny nebo poškozená stěna otvoru. | Historie vlhkosti, DSC/TMA nebo důkazy o vytvrzení, kde jsou relevantní, proces lepení, průřez a profil montáže. |

Vrtání a příprava otvorů do stěny
Spolehlivost otvoru začíná ještě před nanesením mědi. Podpora vstupu a výstupu vrtáku, stav nástroje, počet zásahů, odvádění třísek, teplo, poměr stran, odstraňování otřepů, odstraňování šmouh a úprava stěny otvoru ovlivňují, zda měď může vytvořit souvislé a odolné propojení.
Mechanické řízení vrtání
Proces vrtání desky plošných spojů musí vytvořit válcový otvor s ochranou proti nečistotám bez nadměrného praskání skla, poškození pryskyřicí, zaražení hřebíků, vylomení, otřepů nebo tepla vyvolaného nástrojem. Vrtací program by měl odrážet požadavky na hotový otvor a přídavek na pokovení.
Geometrie nástroje a zatížení vrtáku jsou důležité
Dodavatelská příručka doporučuje jako počáteční přístupy pro menší otvory geometrie vrtáků s podřezáním a nástroje s vysokým úhlem šroubovice. Také varuje, že vysoké řezné rychlosti a vysoké zatížení třískami mohou způsobit hrubé otvory a lom skelné příze. Výrobce by měl optimalizovat otáčky vřetena, přísuv, vyjetí, počet zásahů, výšku vrstvy, vstupní materiál, záložní materiál a limity výměny nástroje na základě naměřené kvality otvoru.
Silné desky a těžká měď vyžadují konzervativní parametry
Vysoký počet vrstev, celková tlustá konstrukce, těžké měděné mezivrstvy, hrubé sklo a husté rozložení otvorů zvyšují zatížení teplem a nečistotami. Továrna může snížit výšku vrstvy, snížit zatížení třískami, používat častější výměny nástrojů nebo vrtat obtížné prvky samostatně.
Sekundární vrtání a frézování může vyžadovat odlišné nástroje
Větší otvory vyvrtané po pokovení, drážky, výřezy, hrany a vrypy mohou při použití standardních nastavení FR-4 bez kontroly dojít k popraskání nebo prasklinám. Podpora vstupu/záložní geometrie, geometrie zapichování, konstrukce frézky, tloušťka stojiny a hloubka vrypu by měly být validovány oproti skutečné desce.
Riziko průchozího otvoru v tlustých vícevrstvých deskách
Spolehlivost pokovených průchozích otvorů je jedním z hlavních důvodů, proč si zákazníci vybírají výkonnější systém FR-4. Válec musí odolat roztažnosti v ose Z a opakovanému tepelnému vystavení bez praskání v kolenu, středu nebo spoji vnitřní vrstvy.
Poměr stran musí být vypočítán z produkčního vrtáku
Poměr stran se obvykle vztahuje k tloušťce desky a průměru vyvrtaného otvoru, nikoli pouze k hotovému otvoru. Je třeba rozumět přídavku na pokovení a kompenzaci vrtání. Jmenovitě přijatelný poměr může být obtížné stanovit, pokud je zahrnuta hustota otvorů, tolerance tloušťky desky, typ skla a rozložení pokovení.
Kvalita otvoru před pokovováním určuje základ pokovování
Drsné stěny, praskliny skla, praskání pryskyřice, šmouhy, úlomky nebo zašpinění hřebíků ve vnitřní vrstvě nelze opravit přidáním většího množství mědi. Konzervativní vrtání, kontrolovaný počet zásahů, správný vstupní/záložní materiál a ověřený odšmouhovací materiál zlepšují základ.
Je nutné ověřit rozložení mědi v hlavní
Tloušťka povrchové mědi neprokazuje tloušťku středového válce. Reprezentativní mikrořezy by měly zahrnovat nejmenší nebo nejobtížnější otvory a měly by být umístěny tam, kde je pokovování panelu nejméně příznivé.
Důkazy o tepelném namáhání by měly odpovídat případu použití
Vhodné může být pájení plaveckou metodou, simulace přetavování, zátěžové testování propojení , tepelný šok nebo cyklování dle specifikace zákazníka. Zkušební metoda, konstrukce vzorku, kritéria přijetí a požadavky na protokol by měly být dohodnuty před výrobou.
Důležitý rozdíl
Zveřejněné tepelné hodnoty laminátu popisují daný materiál. Kvalifikace PTH popisuje vyrobený propojovací vodič ve specifické konstrukci desky. Jeden nemůže nahradit druhý.
Odjehlování, odmašťování a úprava otvorů
FR408HR je tepelně stabilní a při správném vytvrzení a vrtání může vytvářet relativně málo šmouh. Odstranění šmouhy je stále nutné k odstranění nečistot a vytvoření povrchu, který podporuje adhezi bezproudové mědi. Kvalita otvoru před odstraněním šmouhy silně ovlivňuje výsledek po odstranění šmouhy.
Chemické odstraňování skvrn musí odpovídat pryskyřičnému systému
FR408HR může být chemicky odolnější než běžný FR-4. Agresivní bobtnací systémy mohou poškodit rozhraní sklo-pryskyřice nebo snížit spolehlivost po tepelném namáhání bez olova. Dodavatelská příručka nedoporučuje bobtnací chemii typu NMP a uvádí, že alternativní systémy a podmínky prodlevy by měly být validovány s dodavatelem chemikálií.
Plazma je užitečná pro složité struktury
Plazmové odstraňování nátěrů může zajistit kontrolované odstraňování pryskyřice a je obzvláště užitečné pro silné desky, otvory s vysokým poměrem stran nebo chemicky odolné pryskyřičné systémy. Při kombinaci plazmy a manganistanu je nutné zabránit nadměrnému odstraňování nátěrů. Výsledek ovlivňuje směs plynů, výkon, čas, zatížení komory a geometrie otvoru.
Tříbodové leptání není obyčejné odšmouvání
Skutečné leptání odhaluje vnitřní vrstvu mědi ze tří stran. Samotné chemické odmaštění nemusí u FR408HR tohoto spolehlivě dosáhnout. Pokud výkres vyžaduje leptání spíše než odstranění šmouhy, je třeba explicitně dohodnout postup zpracování a sekce přijetí.
Před pokovováním ověřte stěnu otvoru
Zkušební kupóny nebo reprezentativní vzorky z výroby lze prozkoumat po vrtání a po odstranění skvrn. Kontrola by měla rozlišovat poškození vrtákem od účinnosti odstranění skvrn. Hladká pryskyřice bez nečistot, kontrolovaná expozice skla, čisté rozhraní vnitřních vrstev a absence hrubých trhlin jsou smysluplnější než předpoklad, že chemie fungovala, protože časovač skončil.
Mědění a tvorba propojení
Bezproudové mědění a elektrolytické pokovování musí vytvořit souvislou vodivou cestu s dostatečnou tloušťkou, přilnavostí a rozložením. Slepé průchodky, zakopané průchodky, struktury s průchodkami v kontaktní plošce a zadní vrtané otvory přidávají konstrukční ovládací prvky, které by měly být definovány před uvolněním trasy pokovování.
Bezproudové mědění, galvanické pokovování a tvorba vzorů
Po kondicionování se nanese vodivá vrstva semen a otvory se galvanicky pokoví na požadovanou tloušťku mědi. Pokovení musí dosáhnout středu otvorů s vysokým poměrem stran bez nepřijatelného překrytí povrchu nebo uzlíků.
Poměr stran je problémem pokovování, nejen problémem vrtání
Mechanicky čistý otvor může mít stále nedostatečné rozložení mědi. Konečnou vrstvu válce určují tloušťka desky, minimální vrtání, hustota otvoru, pohyb roztoku, hustota proudu, vrhací výkon, orientace panelu a doba pokovování.
Ovlivňuje impedanci a výtěžnost tenké linie mědi.
Stopy vnější vrstvy jsou zobrazeny před pokovením vzoru, takže růst mědi mění jak tloušťku, tak šířku. Impedanční model by měl používat hotovou geometrii a CAM by měl zohledňovat kompenzaci leptání a pokovování.
Důkazy z mikrořezů by měly reprezentovat obtížné rysy
Kupón, který se snáze pokovuje než oblast s nejhustší produkcí, může vyvolat falešnou důvěru. Design kupónu, umístění panelu, velikost otvoru a poměr stran by měly odpovídat požadavkům na přijetí.
Slepé průchody, zapuštěné průchody, průchody v podložce a zpětné vrtání
Pokročilé prvky propojení nelze prohlížet jako samostatné poznámky k výkresu. Každý prvek mění sekvenci laminace, trasu vrtání, čištění, pokovování, vyplňování, planarizaci, registraci, kontrolu a strategii elektrických testů. Průvodce laminací desek plošných spojů se slepým průchodem poskytuje další kontext pro zakopané podsestavy a postupné sestavování.
Dielektrická tloušťka slepých průchodů řídí vyrobitelnost
Průměr laserového otvoru, záchytná ploška, cílová ploška, tloušťka dielektrika, tloušťka mědi a poměr stran musí vzájemně fungovat. Malý otvor skrz silný dielektrikum nemusí vytvořit spolehlivé ablační a pokovovací okno.
Zakopané prostupy mění laminaci a plánování testů
Zakopané konstrukce by měly být před finální laminací, pokud to trasa dovolí, elektricky otestovány. Po zapouzdření je obtížné izolovat vady. Zkouška a kontrola podsestav může být spojena s rizikem před přidáním dalšího materiálu a zpracování.
Propojovací podložka vyžaduje kompletní definici povrchové úpravy
U montážní plošky nestačí pouze „vyplněno“. Výkres by měl specifikovat výplňový materiál, rovinnost, měděnou krytku, povrchovou úpravu, akceptaci dutin a případné tolerance pro důlky. Nedostatečné vyplnění může způsobit ztrátu pájky, dutin, nerovnoměrné spoje nebo problémy s koplanaritou BGA.
Řetězce mikrovial by měly být minimalizovány
Každý přechod mezi mikroproudy přidává odpor, diskontinuitu, závislost na registraci a riziko spolehlivosti. Použijte nejkratší propojovací strukturu, která splňuje potřeby směrování a úniku.
Desky s vysokým počtem vrstev často používají průchozí otvory, protože jsou robustní a ekonomické. Nevyužitá část válce může ve vysokorychlostních kanálech tvořit rezonanční pahýl. Zpětné vrtání po pokovení odstraňuje velkou část této nevyužité mědi.
Definujte elektrický cíl jako reziduální pahýl
Hloubka zpětného vrtání závisí na tloušťce desky a poloze vrstvy, ale systémovým problémem je zbývající pahýl. Výkres by měl specifikovat stranu vrtání, cílovou vrstvu, dotčené otvory, maximální zbývající pahýl a vymezené plochy bez vrtání.
Registrace a tolerance hloubky spotřebovávají ochranu proti přetížení.
Zpětný vrták je větší než původní pokovený otvor a musí se vyhnout blízkým stopám a ploškám. Požadovanou vůli určuje tolerance hloubky vrstvy, kolísání tloušťky desky, geometrie vrtaného hrotu a přesnost stroje.
Ověřování by mělo být naplánováno
Operaci lze ověřit průřezem, měřením hloubky, rentgenem nebo jinými metodami. Pokud je pro každou šarži vyžadována zpráva, uveďte kupón nebo vzorek při plánování panelu.
Zpětné vrtání není vždy nejlepším řešením
Zaslepení průchodů, změna přiřazení vrstev, přemapování pinů konektoru nebo kratší rozpětí průchodů může vést k čistšímu kanálu. Porovnejte elektrické výhody, výrobní náklady a zátěž inspekce.
Pokročilé vícevrstvé struktury a řízení CAF
Sekvenční laminace, navazování HDI, hustá pole via a smíšené propojovací technologie zvyšují počet tepelných a registračních událostí. Riziko CAF, rozteče, vlhkost, stav pryskyřice a čistota procesu musí být přezkoumány společně s elektrickým uspořádáním a prostředím produktu.
Sekvenční laminace a nahromadění HDI
Materiál FR408HR je popisován jako vhodný pro vícenásobné laminovací cykly, což ho činí relevantním pro zakopané průchodky a HDI struktury. Vícenásobné cykly stále zvyšují složitost procesu a tepelnou historii.
Sušení podsestav je procesní bránou
Zpracovaná jádra mohou během skladování a manipulace absorbovat vlhkost. Před sekundární laminací může podsestava vyžadovat delší sušení. Přesná doba sušení závisí na tloušťce, historii skladování, konstrukci a kvalifikaci výrobce. Vysušený panel by měl být před pokládkou chráněn před nekontrolovaným vystavením vlivům.
Každý cyklus mění rozměrovou referenci
První lisovací cyklus nastavuje rozměry podsestavy. Vrtání a pokovování přidávají prvky. Druhý cyklus zavádí další pohyb. Plán procesu by měl identifikovat, které cíle se používají pro každý krok vrtání a zobrazování a jak je řízena kumulativní chyba.
Stohované mikroproudy potřebují důkazy o spolehlivosti
Vrstvené struktury koncentrují napětí a závisí na kvalitě měděné výplně, geometrii kontaktních plošek, registraci a tepelném chování celé vrstvy. Schované mikrootvory mohou snížit určité napětí, ale zabírají prostor pro trasování. Volba by měla být založena na hustotě a kvalitě, nikoli na estetice.
Nepřidávejte laminovací cykly jen tak ledabyle
Propojovací konstrukce, která by mohla být postavena v jednom nebo dvou cyklech, by neměla být bez jasného důvodu rozdělena do více cyklů. Každý cyklus zvyšuje náklady, dodací lhůtu, kontrolu vlhkosti, riziko registrace a zátěž spojenou s kvalifikací.
CAF, rozteče a vlhkost v hustých deskách
Riziko vodivého anodického vlákna závisí na materiálu, napětí, rozteči, vlhkosti, kontaminaci, rozhraní sklo-pryskyřice, poškození vrtáním a čase. FR408HR je popisován jako odolný proti CAF, ale hustá propojovací pole a rozdíly vysokého napětí stále vyžadují kontrolu návrhu a procesu.
Vzdálenost mezi průchody a mezi průchody a rovinou by měla zahrnovat toleranci.
Jmenovité rozteče CAD lze zmenšit v důsledku odklonu vrtáku, registrace, pokovování, recese pryskyřice a lokálních vad. Při posouzení spolehlivosti použijte dokončenou geometrii a výrobní toleranci.
Čisté stěny otvoru snižují jeden zdroj rizika
Praskliny skla, poškození pryskyřice a kontaminace mohou vytvořit cesty, které jsou zranitelnější vlivem vlhkosti a předpětí. Kvalita vrtání a odstraňování skvrn proto podporuje spolehlivost pokovování i izolace.
Čistota montáže zůstává důležitá
Zbytky tavidla a iontová kontaminace na povrchu mohou způsobit úniky nebo tvorbu šmouh, i když laminát uvnitř dobře funguje. Výběr materiálu pro holé desky neodstraňuje požadavky na čištění a povrchovou úpravu desek plošných spojů.
Zpracování vnější vrstvy, pájecí maska a povrchová úprava
Fyzická tvorba desky s plošnými spoji zahrnuje zobrazování vnější vrstvy, pokovování vzorů, leptání, pájecí masku, povrchovou úpravu, profilování a čištění. Každá operace musí zachovat tvar prstence, geometrii vodiče, předpoklady impedance, pájitelnost, rozměrové požadavky a čistotu.
Zobrazování pomocí pájecí masky těží z vlastností FR408HR, které blokují UV záření a vytvářejí laserovou fluorescenci, ale konečná kvalita stále závisí na přípravě povrchu, typu masky, expozici, vytvrzení, registraci a čistotě.
Vyberte povrchovou úpravu pro sestavu a výrobek
ENIG, OSP, imerzní stříbro, bezolovnaté HASL, ENEPIG, tvrdé zlato a další povrchové úpravy se liší rovinností, trvanlivostí, chováním při spojování drátů, kontaktech a pájení. Materiál povrchovou úpravu neurčuje. Typ součástky, skladování, montáž, spolehlivost a kvalifikace zákazníka ano.
Řízení frézování a rýhování kolem vysokomodulového materiálu
Geometrie frézky, posuv, otáčky vřetena, podpěra desky a tloušťka řezné hrany mohou vyžadovat seřízení, aby se zabránilo zlomení hrany. Hotové hrany by měly být zkontrolovány tam, kde je výrobek závislý na pevném mechanickém uložení, odkrytých roztečích vysokého napětí nebo čistém odlomení.
Čistota je součástí elektrické spolehlivosti
Zbytky z výroby, kontaminace z manipulace, kovové částice a iontový materiál mohou ovlivnit izolaci a montáž. Požadavky na čistotu a zkušební metody by měly být specifikovány, pokud je výrobek vysokonapěťový, s vysokou impedancí, má konformní povlak nebo je používán v náročném prostředí.
Inspekční brány a ověřování spolehlivosti
Inspekční brány zabraňují tomu, aby vada před vstupem do systému spotřebovávala dodatečnou hodnotu za vstupem do systému. Plán kontrol by měl identifikovat kontrolu, kritérium přijetí, záznam, oprávnění k likvidaci a podmínku uvolnění u každé nevratné operace.
Registrace a ověření tloušťky po laminaci
Po lisování by měly být panely zkontrolovány před pokračováním v nákladných následných operacích. Kontroly mohou zahrnovat celkovou tloušťku, lokální tloušťku, rovinnost, registraci rentgenového záření, zarovnání vzorků, stav povrchu, odstranění otřepů a známky dutin nebo poškození hran.
Pro odstranění vytvrzeného otřepu z panelů s vysokým modulem pružnosti se obecně upřednostňuje frézování před agresivním smykovým řezáním, protože nekontrolované okrajové napětí může způsobit praskliny nebo puknutí. Přesná metoda závisí na konstrukci panelu a výrobním vybavení.
Elektrické zkoušky, TDR, závěrečná kontrola a balení
Elektrický test ověřuje vyrobený netlist
Test s letící sondou nebo přípravkem by měl porovnat hotovou desku s vydaným seznamem sítí a dohodnutými limity kontinuity/izolace. Testované pokrytí musí zohledňovat izolované sítě, případně vestavěné rezistory nebo kondenzátory a zákazníkem definované výjimky.
TDR ověřuje kupón impedance výroby
Zpráva TDR by měla identifikovat úlohu, kupón, cíl, toleranci, vrstvu nebo strukturu, naměřený výsledek a zkušební metodu. Validuje kupón – nikoli automaticky každou stopu na desce – takže reprezentace kupónu a řízení procesu zůstávají důležité.
Závěrečná kontrola propojuje trasu s výkresem
Kontrola může zahrnovat rozměry, tloušťku, velikost otvoru, prstenec, pájecí masku, značení, povrchovou úpravu, rovinnost, čistotu, kosmetická kritéria, certifikáty a zprávy specifické pro zákazníka. Jakákoli odchylka by měla být před odesláním zkontrolována, nikoli uvedena v závěrečném kontrolním protokolu.
Balení by mělo chránit montážní rezervu
Průvodce zpracováním Isola doporučuje suché hotové desky před balením a popisuje sáčky proti vlhkosti, karty s indikátory vlhkosti a vysoušedlo jako osvědčené postupy pro dlouhou trvanlivost nebo pro náročnou montáž bez použití olova. Požadované balení by mělo být dohodnuto mezi zákazníkem a místem montáže. Otevřené sáčky by měly být znovu uzavřeny nebo zpracovány podle dohodnutých pravidel pro životnost podlahy.
Inspekční brány napříč výrobní trasou
Tok procesu je užitečný pouze tehdy, když definuje, kde je zastavena neshodná práce. Následující brány propojují každou operaci s rozhodnutím o uvolnění. Přesné vzorkování, třída, návrh kupónu, formát zprávy a limity akceptace musí být dohodnuty v dokumentaci zákazníka.
Pro širší rámec akceptace zkontrolujte kontrolu kvality desek plošných spojů ; kontrolní plán FR408HR by pak měl doplnit důkazy specifické pro materiál a konstrukci.
| Inspekční brána | Co je ověřeno | Typické důkazy | Riziko pod kontrolou před další operací |
|---|---|---|---|
| Uvolnění příchozího materiálu | Kontroly identity FR408HR, tloušťky jádra, mědi, konstrukce prepregu, šarže, stavu skladování a doby použitelnosti. | Záznam o příjmu, štítek dodavatele, certifikát nebo záznam o sledovatelnosti, je-li vyžadován. | Do výroby vstupuje nesprávný nebo nekontrolovaný materiál. |
| Uvolnění AOI z vnitřní vrstvy | Otevřené úseky, zkraty, šířka čáry, rozteče, měděné prvky, cíle, nástroje a identita vrstev. | Záznam AOI, dispozice vad, rozměrová data prvního panelu. | Latentní vady obvodů se trvale skrývají. |
| Ověření rozložení | Pořadí jádra/prepregu, orientace mědi, směr vláken, rozdělení šarže, uspořádání separační fólie a těsnicí vrstvy. | Pojízdný dopravník, skenování čárových kódů, nezávislé podepisování pro řízené úlohy. | Nezvratné poškození způsobené nesprávným stohováním nebo orientací materiálu. |
| Uvolnění po laminaci | Tloušťka panelu, záznam vytvrzení/lisování, registrace, dutiny, delaminace, prohnutí a zkroucení. | Lisovací tabulka, mapa tloušťky, rentgenová registrační data, vizuální kontrola. | Špatné panely spotřebovávají vrtací a pokovovací kapacitu. |
| Uvolnění pro vrtání a přípravu otvorů | Velikost otvoru, poloha, průraz, nečistoty, odstranění šmouh, leptání, kde je specifikováno, a stav stěny otvoru. | Inspekce vrtáku, sekce s kupóny, záznamy z procesní lázně. | Vadné otvory vstupující do bezproudové mědi a pokovování. |
| Uvolnění pokovování | Tloušťka a rozložení mědi, póry, adheze, případně obalení, rovnoměrnost povrchu. | Mikroskopické řezy, coulometrická/rentgenová rentgenová fluorescence, tabulka pokovování. | Slabé propojení dosahující finálního zobrazování a dokončení. |
| Uvolnění AOI z vnější vrstvy | Konečná geometrie vodiče, prstenec, zkraty, přerušení, vrypy a zbytková měď. | Záznam o kontrole a opravě/likvidaci AOI. | Vady obvodu skryté pájecí maskou. |
| Elektrické a impedanční uvolnění | Výsledky testů kontinuity/izolace netlistu a řízené impedance. | Výsledek měření letící sondy/upínacího přípravku, záznam TDR a shrnutí testu. | Elektricky neshodné desky dorazí k zásilce nebo k montáži. |
| Konečné uvolnění zásilky | Rozměry, povrchová úprava, pájecí maska, značení, čistota, rovinnost, množství, balení a požadovaná dokumentace. | Závěrečná inspekční zpráva, certifikát, záznam o balení s ochranou proti vlhkosti. | Neshodný výrobek nebo neúplné doklady opouštějící továrnu. |
Opakovaná kontrola výroby, aplikací a procesů
Technicky úspěšná první sestavení se stává hodnotným pouze tehdy, když lze reprodukovat materiál, soustavu, procesní postup, plán kontroly, schválené odchylky a spouštěče změn. Tato část konsoliduje shodu s aplikací, plánování řízení, přenos prototypu do výroby, kontrolní seznamy, opakující se otázky a zdrojové odkazy.
Aplikace, které běžně ospravedlňují vícevrstvou konstrukci FR408HR
Aplikace by měly být vybírány spíše podle funkce desky než podle marketingové kategorie. FR408HR je obecně vhodný tam, kde je vyžadována vícevrstvá tepelná spolehlivost, řízená impedance a stabilní výroba současně.
Řídicí desky přepínačů, řídicí sekce linkových karet, komunikační procesory a desky rozhraní s řízenou impedancí, přechody konektorů a opakovatelnou vícevrstvou konstrukcí.
Průmyslové počítače, platformy pro řízení strojů, pohybové systémy, hardware pro sběr dat a vestavěné řídicí jednotky s dlouhou životností vystavené opakované bezolovnaté montáži nebo náročným provozním podmínkám.
Přístroje pro smíšené signály, automatizovaná testovací zařízení, sběrnicové karty a propojovací desky, kde záleží na konzistenci kanálů, vysokém počtu vrstev a řízené geometrii propojení.
Neimplantabilní zařízení a diagnostické platformy, které vyžadují řízenou dokumentaci, stabilní opakované sestavení a plán akceptace odpovídající platným požadavkům na produkt.
Řídicí a monitorovací desky, kde jsou důležité tepelné cykly, dlouhá životnost a spolehlivost více vrstev. CTI, napěťové rozteče a kvalifikace pro automobilový průmysl zůstávají samostatnými požadavky.
FR408HR lze použít pro digitální nebo řídicí vrstvy, zatímco jinde se používá specializovaný RF materiál. Kompatibilita s hybridními lisy, bondply, úprava mědi a registrace vyžadují speciální kontrolu.
Hranice použití: nepopisujte FR408HR jako univerzální radarový nebo mikrovlnný substrát. RF kanál může vyžadovat laminátovou nebo hybridní strukturu s nižšími ztrátami, i když je FR408HR vhodný pro digitální řídicí část.
Plán řízení výrobního procesu FR408HR
| Procesní brána | Klíčový záznam | Typická otázka k vydání |
|---|---|---|
| Inženýrství | Schválený souřadnicový systém, DFM, impedanční tabulka, kupónový plán | Je navrhovaná konstrukce vyrobitelná a schválená? |
| Příchozí materiál | Identita materiálu, šarže, konstrukce jádra/prepregu | Odpovídá přijatý materiál cestovateli? |
| Vnitřní vrstva | Záznam AOI, rozměrové měření | Jsou obvody a kompenzace v mezích uvolnění? |
| Laminace | Ověření rozložení, receptura lisu, důkaz teploty produktu | Byla správná kniha ošetřena kvalifikovanou cestou? |
| Vrtání/odstraňování skvrn | Nástrojový program, počet zásahů, vzorek stěny díry | Je otvor čistý a vhodný pro pokovování? |
| Pokovování | Záznam o lázni/procesu, měření mědi, mikrořez | Splňuje reprezentativní sud kritéria pro měď a kvalitu? |
| Poslední | Elektrické zkoušky, TDR, rozměry, certifikáty | Splňuje dokončená šarže zveřejněné požadavky na výkresy a vykazování? |
Řízení od prototypu po výrobu
Zmrazit ověřenou konstrukci
Po schválení prototypu zaznamenejte skutečné konstrukce jádra/prepregu, měděnou fólii, geometrii impedance, vzorek, trasu lisování, trasu vrtání a odstraňování nátěrů, povrchovou úpravu a plán kontroly. Generický výkres sestavy nestačí pro opakovatelnost.
Oddělte změny návrhu od změn procesu
Design ECO mění data produktu. Změna procesu může nastat, i když Gerbery zůstanou stejné. Může se změnit dostupnost materiálu, velikost panelu, fólie, chemie, nástroje nebo zkušební metoda. Definujte, které změny procesu vyžadují oznámení nebo rekvalifikaci.
Rezervní materiál pro prognózovanou výrobu, když je důležitá kontinuita
Speciální jádra, prepregy nebo měděné fólie nemusí být skladem donekonečna. Předpovězený objem a doba trvání kvalifikace pomáhají výrobci plánovat zásoby a identifikovat riziko zastarávání nebo substituce před další objednávkou.
Použijte pilotní výrobu k ověření výrobního postupu
Malá strojírenská šarže může být postavena s dodatečnou manipulací, vybranými panely nebo manuální péčí. Pilotní šarže by měla používat zamýšlené výrobní nástroje, panel, kontrolní, testovací, montážní postup a dokumentaci, aby bylo viditelné riziko zvětšení výrobního množství.
Kontrolní seznam pro vícevrstvý návrh a kontrolu procesů
- Požadavek na materiál a pravidlo substituce jsou explicitní.
- Funkce vrstev, referenční roviny a rozložení výkonu jsou stabilní.
- Konstrukce s jádrem/prepregem jsou k dispozici a schváleny.
- Hmotnosti mědi a rozložení mědi jsou hodnoceny z hlediska symetrie a toku pryskyřice.
- Požadavky na konečnou tloušťku a prohnutí/zkroucení odpovídají mechanickému použití.
- Poměr stran průchozího otvoru a trasa pokovování mají rezervu.
- Zaslepení/zakopání přes rozpětí a cykly laminace jsou minimalizovány.
- Očekávání ohledně výplně/zakrytí propojovacích otvorů a montáže jsou plně definována.
- Jsou specifikovány strana zpětného vrtání, cíl, zbytkový pahýl a uzávěr.
- Strukturu produktu představují impedanční kupóny a zprávy TDR.
- Mikroskopické řezy a tepelné důkazy se zabývají nejobtížnějšími prvky.
- Prototypové, pilotní a produkční konstrukce jsou kontrolovány revizí.
Často kladené dotazy
Může FR408HR běžet na standardní výrobní lince FR-4?
Lze jej zpracovávat na konvenčním zařízení pro vícevrstvé desky plošných spojů, ale továrna musí kvalifikovat skutečný materiál, lisovací cyklus, kompenzaci pohybu, trasu vrtání, chemii odstraňování nátěrů, pokovování a plán kontroly. „Standardní linka“ neznamená obecná nastavení.
Proč se u FR408HR diskutuje o plazmovém desmearu?
Plazma může zlepšit přípravu stěn otvorů u obtížných pryskyřičných systémů, malých průchodů, struktur s vysokým poměrem stran nebo sekvenční laminace. Správný postup závisí na geometrii otvoru, stavu pryskyřice, chemickém složení a požadovaném leptání.
Eliminuje FR408HR praskání skrz otvory?
Ne. Nižší roztažnost v ose Z a silné tepelné vlastnosti vytvářejí materiálovou rezervu, ale spolehlivost PTH stále závisí na kvalitě vrtáku, odstranění šmouh, tloušťce a rozložení mědi, poměru stran otvoru, tepelné expozici, vlhkosti a konstrukci desky.
Je sekvenční laminace s FR408HR automaticky bezpečná?
Ne. Každý cyklus mění rozměrové reference a přidává teplotní historii. Sušení podsestav, data pohybu, struktura mikroproudů, rozložení mědi a počet cyklů musí být kontrolovány a validovány.
Kdy by se mělo použít zpětné vrtání?
Zpětné vrtání použijte, pokud analýza kanálu ukáže, že zbytkový via stub vytváří nepřijatelnou rezonanci nebo ztráty a konstrukce poskytuje dostatečnou toleranci hloubky, uzavírací vzdálenost, registrační rezervu a metodu ověření.
Které záznamy jsou nejužitečnější pro opakovanou výrobu?
Schválená konstrukce materiálu, revize stohování, faktory pohybu, receptura lisu, postup vrtání a odstraňování nátěrů, důkazy o pokovování, výsledky kupónů/zkoušek, záznamy o kontrolách a schválené odchylky poskytují nejsilnější výrobní základ.
Technické reference
- Datový list Isola FR408HR — Typické tepelné/elektrické vlastnosti, atributy produktu a rozpoznávání IPC.
- Návod k zpracování Isola FR408HR — Pokyny dodavatele pro zahájení manipulace, sušení, laminování, vrtání a související zpracování.
- IPC-6012 — Kvalifikační a výkonnostní požadavky pro pevné desky plošných spojů, včetně vícevrstvých a zaslepených/zapuštěných konstrukcí.
- IPC-A-600 — Vizuální znázornění podmínek přijatelnosti desek plošných spojů.
- IPC-TM-650 — Knihovna zkušebních metod; pokud je měření smluvní, měla by být uvedena přesná metoda a revize.
Výkres zákazníka, objednávka, schválený souřadnicový systém a specifikovaná standardní revize zůstávají řídícími požadavky na výrobu.
Žádost o kontrolu výroby a vícevrstvého procesu
Odešlete informace o vrstvě, popisu materiálu, počtu vrstev, rozložení mědi, architektuře otvorů, požadavcích na řízenou hloubku, tabulku impedance, konečné tloušťce, třídě přijetí, požadavcích na kontrolu a objemu výroby.
Společnost Highleap může před obráběním nástrojů posoudit navrhovanou postupovou trasu z hlediska dostupnosti materiálu, počtu laminací, rizika registrace, možnosti vrtání/pokovování, zpětného vrtání, testovacích kuponů a kontroly opakované výroby.
Vraťte se na stránku výrobce a cenové nabídky desek plošných spojů FR408HR.

doporučené příspěvky

Výroba desek plošných spojů filtrů TMM4
Výroba plošných spojů filtrů TMM4 je řízena...

Výroba desek plošných spojů TMM3 pro RF moduly
Výroba desek plošných spojů TMM3 je nejužitečnější tam, kde RF modul...

Výroba desek plošných spojů TMM6
Výroba TMM6 je stránka pro řízení procesu pro středně těžký...

Výroba desek plošných spojů TMM10 pro kompaktní RF návrhy
ObsahJak TMM10 zmenšuje RF strukturyTMM10 vs...
Jak získat cenovou nabídku na desky plošných spojů
Provedeme pro vás analýzu DFM/DFA a ozveme se vám se zprávou. Své soubory můžete bezpečně nahrát prostřednictvím našich webových stránek. Pro vypracování cenové nabídky potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Pro služby PCBA prosím poskytněte kusovník (BOM) a případné konkrétní montážní pokyny. Nabízíme také analýzy DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže a zajištění plynulého výrobního procesu.