
Pravidla návrhu sestav desek plošných spojů pro DFM a automatizovanou montáž

Obsah
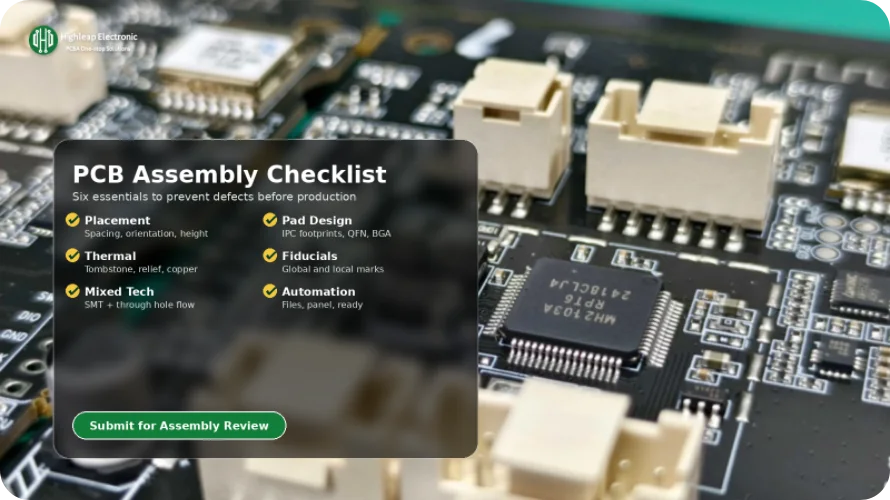
- Pravidla pro umístění komponent
- Požadavky na konstrukci podložek
- Úvahy o tepelném návrhu
- Referenční značky a prvky zarovnání
- Pokyny pro smíšené technologie
- Návrh pro automatizovanou montáž
Ve společnosti Highleap Electronics ověřujeme návrhy podle těchto pravidel během naší bezplatné kontroly DFM . Dodržování těchto pokynů pomáhá zajistit úspěšnou montáž v prvním průchodu.
1) Pravidla pro umístění komponent
Správné umístění součástí umožňuje efektivní automatizovanou montáž a zabraňuje vadám.
1.1 Požadavky na rozteč součástí
| Typ rozteče | Minimální | Doporučená |
|---|---|---|
| SMD k SMD (stejná strana) | 0.5mm | 0.75mm |
| SMD do PTH | 1.0mm | 1.5mm |
| PTH na PTH | 1.5mm | 2.0mm |
| Součástka k okraji desky | 2.0mm | 3.0mm |
| Od komponentu k okraji kolejnice (panel) | 3.0mm | 5.0mm |
1.2 Orientace komponent
Konzistentní orientace zlepšuje kontrolu a snižuje chyby při umístění:
- Polarizované komponenty: Stejný směr polarity na celé desce
- IC: Pin 1 v konzistentním rohu (obvykle vlevo nahoře)
- Součásti čipu: Pokud je to možné, zarovnejte rovnoběžně s okraji desky
- Konektory: Zvažte směr spojení a vedení kabelů
Orientace pro přetavení:
- Kolmá orientace zabraňuje posunu součástek (vlnový efekt)
- Malé součástky blízko okraje desky: dlouhá osa kolmá k okraji
1.3 Úvahy o výšce komponent
Pro pájení reflow:
- Udržujte vysoké součásti v dostatečné vzdálenosti od malých (mezera 2 mm a více)
- Vysoké komponenty mohou zastínit sousední malé díly
- Při umisťování vysokých součástí berte v úvahu směr přetavení
Pro automatické umístění:
- Umístěte vysoké komponenty za nízkoprofilové
- Maximální výška obvykle 25 mm pro standardní vybavení
- Velmi vysoké komponenty mohou vyžadovat ruční umístění
2) Požadavky na konstrukci podložek
Konstrukce pájecí plošky ovlivňuje kvalitu pájeného spoje a dlouhodobou spolehlivost.
2.1 Dimenze SMD kontaktů
Rozměry plošek by měly odpovídat specifikacím součástek. Obecné pokyny:
Čipové komponenty (0402 a větší):
- Délka kontaktní plošky: 1.0× až 1.2× délka svorky
- Šířka podložky: Stejná nebo mírně širší než šířka součástky
- Prodloužení špičky: 0.25-0.5 mm za tělo součásti
- Prodloužení paty: minimálně 0.25 mm
Integrované obvody s jemnou roztečí:
- Používejte výrobcem doporučené rozměry stop
- Zvažte vzory padů IPC-7351
- Ověřte rozměry a jejich velikost oproti skutečné součástce
2.2 Návrh kontaktních plošek QFN/DFN
Zařízení QFN vyžadují zvláštní pozornost:
Periferní podložky:
- Délka kontaktní plošky: Vzorek kontaktní plošky přesahuje okraj obalu o 0.25–0.5 mm
- Žádná pájecí maska mezi kontaktními ploškami a tepelnou podložkou
Tepelná podložka:
- Velikost: 80–90 % plochy tepelné podložky komponenty
- Pole průchodek: 0.3mm průchodky na mřížce 1.0-1.2mm
- Výplň: Nutná k zabránění prosakování pájky
- Pájecí maska: Otvor o něco menší než kontaktní ploška
2.3 Návrh BGA padů
Typ podložky:
- NSMD (nedefinovaná pájecí maska): Preferováno pro jemné rozteče
- SMD (Solder-Mask-Defined): Používá se pro velkou rozteč, lepší přilnavost
Průměr podložky:
- NSMD: 75–80 % průměru kuličky
- Otvor masky: Průměr podložky + minimálně 0.1 mm
Prostřednictvím úvah:
- Propojovací podložka je přijatelná s výplní a uzávěrem
- Routování dogbone pro BGA s větší roztečí
- See pokyny pro šablonu otvoru pro pokrytí pastou
3) Úvahy o tepelném návrhu
Tepelná rovnováha zabraňuje vadám při montáži během reflow.
3.1 Prevence vzniku náhrobků
K tombstoningu dochází, když se jeden konec čipové součástky během přetavování zvedne v důsledku nerovnoměrného povrchového napětí pájky.
Preventivní strategie:
- Vyrovnání tepelné hmoty na obou ploškách
- Symetrické směrování tras k ploškám
- Přidejte tepelnou úlevu, pokud se jedna podložka připojuje k rovině
- Zabraňte vzniku stop pod součástkami čipu
3.2 Návrh tepelného odlehčení
Pro rovinné spoje:
- Použijte dráty s tepelným odlehčením (typicky 4 dráty)
- Šířka drátů: minimálně 0.25–0.3 mm
- Vzduchová mezera: minimálně 0.25 mm
Kdy je potřeba tepelná úleva:
- SMD plošky pro připojení k vnitřním rovinám
- PTH podložky s rovinnými spoji
- Jakákoli ploška vyžadující pájení přetavením/vlnou
3.3 Řízení velkých měděných oblastí
Velké měděné plochy (tepelné podložky, chladiče) ovlivňují reflow:
- Dostatečnost předehřevu: Zajistěte, aby profil přetavení dosáhl všech oblastí
- Krytí pastou: Na velkých tepelných podložkách snižte množství lepidla, aby se zabránilo jeho plovoucímu povrchu.
- Prostřednictvím pole: Pomáhá vést teplo, vyžaduje vyplněné průchodky
Předložit k přezkoumání shromážděním
4) Referenční značky a prvky zarovnání
Referenční značky umožňují automatické optické zarovnání pro umístění součástek.
4.1 Globální referenční body
Požadavky:
- Minimálně 3 na desku/panel (2 diagonální + 1 pro orientaci)
- Umístěno v panelových lištách pro panelové desky
- Asymetrické umístění zabraňuje chybám orientace o 180°
Specifikace:
- Průměr podložky: typicky 1.0 mm (přijatelný 0.5 mm–2.0 mm)
- Otvor pájecí masky: 2× průměr plošky
- Vzdálenost od ostatních prvků: minimálně 3 mm
- Měděná povrchová úprava: Stejná jako u desky (není pokryta pájecí maskou)
4.2 Místní referenční body
Lokální referenční značky zlepšují přesnost umístění komponent s jemnou roztečí.
V případě potřeby:
- Součástky s roztečí ≤0.5 mm
- BGA s roztečí kuliček ≤0.8 mm
- Součásti vyžadující menší toleranci umístění
Umístění:
- Dvě referenční značky na komponentu (diagonální rohy)
- Do 50 mm od součástky
- Není sdíleno mezi komponentami
4.3 Nástrojové otvory
Pro manipulaci s panely:
- Průměr: typicky 3.0–4.0 mm (nepokovený)
- Umístění: V panelových lištách, symetricky umístěno
- Vzdálenost: 5 mm od okraje desky
5) Pokyny pro smíšené technologie
Desky s povrchovou montáží (SMT) i s vývody do otvoru vyžadují zvláštní pozornost.
5.1 Postupnost procesu
Typický tok smíšené technologie:
- SMT Strana 1: Vložit tisk → Umístit → Přeformátovat
- SMT Strana 2 (pokud je k dispozici): Vložit tisk → Umístit → Přeformátovat
- Průchozí otvor: Vložení → Vlnová nebo selektivní pájka
- Ruční montáž (pokud existuje)
5.2 Úvahy o vlnovém pájení
Orientace komponent:
- Dlouhá osa kolmá ke směru vlny
- Konektory na zadní hraně (poslední, který opustí vlnu)
SMT na straně vlny:
- Omezeno na součásti určené pro vlnovou teplotu
- Lepidlo potřebné k udržení součástí během vlny
- Vyhněte se malé rozteči a BGA na straně vlny
5.3 Selektivní pájení
Selektivní pájení umožňuje pájení skrz otvor s povrchovou úpravou (SMT) na stejné straně:
Návrh pro selektivní:
- Volný prostor kolem THT destiček pro přístup k tryskám
- Pokud je to možné, seskupujte komponenty THT
- Zvažte zloděje pájky pro tepelnou hmotnostní bilanci
6) Návrh pro automatizovanou montáž
Optimalizace pro automatizaci snižuje náklady a zlepšuje kvalitu.
6.1 Výběr součástek
Preferujte komponenty vhodné pro automatizaci:
- Standardní balení na pásce a cívce
- Konzistentní komponentní těla
- Jasné označení polarity
- Výrobcem doporučené rozměry
Vyhněte se nebo minimalizujte:
- Součásti neobvyklého tvaru vyžadující ruční umístění
- Nestandardní balení
- Příliš malé (0201) nebo příliš velké součástky pro dané zařízení
6.2 Požadavky na návrhový soubor
Kompletní balíček souborů umožňuje efektivní montáž:
- Gerbery: Kompletní výrobní data
- Vybrat a umístit soubor: Souřadnice komponent pro umístění
- Centroidní soubor: Souřadnice XY, rotace, strana
- DOBRÝ: Kompletní s čísly dílů výrobce
- Montážní výkres: Referenční informace o umístění komponent
Úplné specifikace naleznete v požadavcích na soubor pro sestavení desek plošných spojů .
6.3 Návrh panelu
Správné panelování zlepšuje efektivitu montáže:
- Konzistentní orientace desky
- Zařízení pro porovnávání rozměrů kolejnic
- Referenční značky a nástroje v kolejnicích
- Dostatečná vzdálenost od trasy/V-skóre
Podrobné pokyny naleznete v požadavcích na panelizaci pro SMT .
6.4 Získání kontroly návrhu
Odešlete svůj návrh společnosti Highleap Electronics k bezplatnému posouzení DFM . Naši inženýři ověří váš návrh podle těchto pravidel a poskytnou podrobnou zprávu DFM . Před odesláním použijte náš kontrolní seznam DFM pro desky plošných spojů k vlastnímu ověření a prostudujte si pokyny DFT pro požadavky na testovatelnost. Pro konzultaci jakýchkoli dotazů týkajících se návrhu nebo speciálních požadavků kontaktujte náš technický tým.
Karel má více než 10 let zkušeností v oblasti CAM inženýrství desek plošných spojů a výroby elektroniky, specializuje se na ověřování souborů desek plošných spojů, DFM analýzu a přípravu výroby vícevrstvých, HDI, RF a vysokorychlostních desek. Díky znalosti Genesis, InCAM a CAM350 zajišťuje přesná data, stabilní procesy a vysokou produktivitu výroby.
Ve společnosti Highleap Electronics se zaměřuje na optimalizaci procesů a hodnocení vyrobitelnosti, aby pomohl zákazníkům snížit rizika, zkrátit dodací lhůty a dosáhnout spolehlivých výrobních výsledků.

doporučené příspěvky

Výroba desek plošných spojů TMM6
Výroba TMM6 je stránka pro řízení procesu pro středně těžký...
Výroba desek plošných spojů TMM10 pro kompaktní RF návrhy
ObsahJak TMM10 zmenšuje RF strukturyTMM10 vs...

Výroba desek plošných spojů TMM10i a DFM
Výroba desek plošných spojů TMM10i klade větší důraz na DFM (detailní řízení výroby), protože...
Výroba desek plošných spojů TMM13i
Výroba desek plošných spojů TMM13i je zaměřena na ultrakompaktní RF...
Jak získat cenovou nabídku na PCB
Nechte nás provést analýzu DFM/DFA za vás a ozveme se vám s přehledem.
Své soubory můžete bezpečně nahrávat prostřednictvím našich webových stránek.
Abychom vám mohli poskytnout cenovou nabídku, potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Kromě výroby desek plošných spojů nabízíme komplexní řadu elektronických služeb, včetně návrhu desek plošných spojů, montáže desek plošných spojů (PCBA) a řešení na klíč. Ať už potřebujete pomoc s prototypováním, ověřováním návrhu, získáváním komponent nebo hromadnou výrobou, poskytujeme komplexní podporu, abychom zajistili úspěch vašeho projektu. Pro služby PCBA poskytněte svůj kusovník (Bill of Materials) a jakékoli konkrétní pokyny k sestavení. Nabízíme také analýzu DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže, což zajišťuje hladký výrobní proces.