
การออกแบบ PCB HDI 10 ชั้นสำหรับไมโครเวียและ BGA Escape
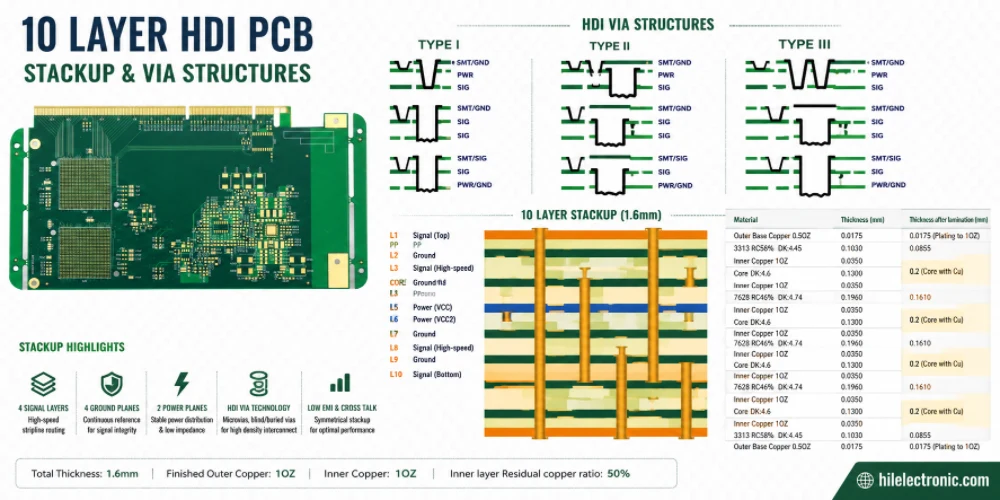
รูปที่ 1. การออกแบบแผงวงจรพิมพ์ HDI 10 ชั้น สำหรับไมโครเวียและช่องต่อ BGA
สารบัญ
- เมื่อใดที่แผงวงจร 10 ชั้นจำเป็นต้องใช้ HDI จริงๆ
- วิธีอ่านและเลือกคำตอบ 1+8+1, 2+6+2 และ 3+4+3
- รูปทรงเรขาคณิตของไมโครเวีย, แผ่นจับยึด และเวียซ้อนแผ่น
- ไมโครเวียแบบเรียงซ้อน แบบสลับ และแบบเว้นช่วง
- ขั้นตอนการเคลือบแบบต่อเนื่องและกระบวนการ HDI
- การวางแผนการหลบหนีของ BGA โดยใช้แผนที่แบบ Pitch and Pin
- วัสดุ อิมพีแดนซ์ และความสมบูรณ์ของสัญญาณ
- การตรวจสอบคุณสมบัติ การทดสอบความน่าเชื่อถือ และการตรวจสอบการผลิต
- ปัจจัยที่ส่งผลต่อต้นทุน ระยะเวลานำส่ง และแพ็คเกจใบเสนอราคา
- รายการตรวจสอบการอนุมัติ HDI ก่อนการผลิต
แผ่นวงจรพิมพ์ HDI 10 ชั้น ไม่ได้หมายความเพียงแค่มีชั้นทองแดงสิบชั้นหรือมี BGA ระยะห่างแคบๆ เท่านั้น แต่เป็นแผ่นวงจรพิมพ์สิบชั้นที่ใช้เทคนิคการเชื่อมต่อความหนาแน่นสูงอย่างน้อยหนึ่งวิธี—โดยปกติจะเป็นไมโครเวียที่เจาะด้วยเลเซอร์ การเชื่อมต่อแบบซ่อนหรือฝัง การเชื่อมต่อแบบ via-in-pad การสร้างแบบต่อเนื่อง รูปทรงตัวนำละเอียด หรือการผสมผสานของเทคนิคเหล่านี้—เพื่อสร้างช่องทางการเดินสายที่การออกแบบแบบรูทะลุชุบโลหะแบบดั้งเดิมไม่สามารถทำได้ภายในพื้นที่แผ่นวงจรที่มีอยู่ ดังนั้น การออกแบบ HDI ที่ดีจึงเริ่มต้นด้วยปัญหาการเดินสายและความน่าเชื่อถือ ไม่ใช่ด้วยสัญลักษณ์การสร้างที่ทันสมัย
Highleap Electronics ผลิตแผงวงจรพิมพ์แบบหลายชั้นทั้งแบบทั่วไปและแบบ HDI และตรวจสอบสถาปัตยกรรมการเชื่อมต่อทั้งหมดก่อนที่จะเผยแพร่โครงสร้างชั้นของแผงวงจร การตรวจสอบนี้ควรเชื่อมโยงการตัดสินใจสี่ประการที่มักถูกพิจารณาแยกกัน ได้แก่ กลยุทธ์การหลีกเลี่ยงบรรจุภัณฑ์ จำนวนชั้นของโครงสร้าง วัสดุและโครงสร้างฉนวน และแผนการรับรองคุณภาพการตรวจสอบ DFM และโครงสร้างชั้นของแผงวงจร เฉพาะโครงการ เป็นจุดที่เหมาะสมในการยืนยันการตัดสินใจเหล่านั้น ข้อมูลโรงงานทั่วไปมีอยู่ในหน้าการผลิต PCB HDIในขณะที่บทความนี้มุ่งเน้นไปที่ตัวเลือกทางวิศวกรรมของแผงวงจรพิมพ์สิบชั้น
เมื่อใดที่แผงวงจร 10 ชั้นจำเป็นต้องใช้ HDI จริงๆ
การใช้ HDI นั้นเหมาะสมเมื่อสามารถแก้ปัญหาข้อจำกัดด้านความหนาแน่น ไฟฟ้า กลไก หรือความน่าเชื่อถือที่วัดได้ ไม่ควรเพิ่ม HDI เพียงเพราะผลิตภัณฑ์มี BGA ขนาด 0.5 มม. ใช้ส่วนต่อประสานความเร็วสูง หรือถูกอธิบายว่าเป็นดีไซน์ระดับพรีเมียม แพ็คเกจขนาด 0.5 มม. บางแบบมีรูปแบบการกระจายตัวของพินที่กว้างขวางและสามารถแก้ไขได้ด้วยไมโครเวียระดับเดียว ในขณะที่แพ็คเกจอื่นๆ ที่มีระยะห่างระหว่างพินเท่ากัน อาจมีสนามบอลเต็มรูปแบบ โดเมนพลังงานหลายโดเมน และคู่ความเร็วสูงจำนวนมาก และอาจต้องใช้ระดับการสร้างสองชั้นหรือจำนวนเลเยอร์ที่แตกต่างกัน แผนผังพินของแพ็คเกจมีความสำคัญไม่น้อยไปกว่าระยะห่างระหว่างพินที่กำหนดไว้
เหตุผลทั่วไปในการใช้ HDI บนแผงวงจรสิบชั้น
- พัสดุหลุดหาย: ไม่สามารถเข้าถึงแถวด้านในของ BGA ได้ด้วยรูปทรงของแผ่นรองและแผ่นกันสึกแบบรูทะลุที่มีอยู่
- การกู้คืนช่องทางการกำหนดเส้นทาง: ช่องสัญญาณแบบทะลุผ่านขนาดใหญ่กินพื้นที่มากเกินไปในหลายชั้น และกีดขวางระนาบพลังงานหรือระนาบอ้างอิง
- การเปลี่ยนแนวตั้งที่สั้นลง: ไมโครเวียแบบปิดสามารถลดความยาวของรูเชื่อมต่อที่ไม่จำเป็นและค่าเหนี่ยวนำปรสิตได้ เมื่อชั้นสัญญาณเป้าหมายอยู่ใกล้กับด้านของชิ้นส่วน
- การวางตำแหน่งผ่านแผ่นรอง: จำเป็นต้องเติมและปรับระนาบไมโครเวียโดยตรงในบริเวณส่วนประกอบเพื่อรักษาระดับความหนาแน่นของการกระจายสัญญาณ
- โครงสร้างทางกลที่กะทัดรัด: โครงร่างของแผงวงจรไม่สามารถขยายได้ และการเพิ่มชั้นการเดินสายเพิ่มเติมจะทำให้เกิดความหนา ต้นทุน หรือข้อจำกัดด้านอัตราส่วนที่ไม่สามารถยอมรับได้
- การเชื่อมต่อแบบแบ่งส่วน: พื้นที่ที่เลือกไว้จำเป็นต้องใช้ระบบ HDI ในขณะที่พื้นที่ที่มีความหนาแน่นต่ำกว่าสามารถคงรูปแบบเดิมไว้ได้ ซึ่งจะช่วยให้สามารถก่อสร้างแบบ HDI บางส่วนได้ แทนที่จะใช้ระบบหลายชั้นทั้งหมด
กรณีที่ดัชนีการพัฒนามนุษย์ (HDI) อาจไม่ใช่คำตอบแรกที่ดีที่สุด
หากความแออัดเกิดจากการวางตำแหน่งชิ้นส่วนที่ไม่เหมาะสม การเปลี่ยนแปลงชั้นที่ไม่จำเป็น แผ่นรองกันติดขนาดใหญ่เกินไป พื้นที่กันวางชิ้นส่วนมากเกินไป หรือกลยุทธ์การเชื่อมต่อขาจ่ายไฟที่ไม่ eficiente การเพิ่มไมโครเวียอาจช่วยปกปิดปัญหาการจัดวางมากกว่าที่จะแก้ไขปัญหา การเพิ่มขนาดโครงร่างของบอร์ดเล็กน้อย การเปลี่ยนตัวเลือกการถอดชิ้นส่วน BGA การย้ายกลุ่มสัญญาณหนึ่งไปยังอีกด้านหนึ่ง หรือการใช้บอร์ดแบบดั้งเดิมสิบสองชั้น อาจมีความเสี่ยงต่ำกว่าการบังคับให้สร้างโครงสร้าง HDI สิบชั้นที่ซับซ้อน การตรวจสอบการออกแบบควรเปรียบเทียบทางเลือกเหล่านี้ก่อนที่จะกำหนดประเภทการผลิต
| ข้อจำกัดที่สังเกตได้ | คำถามวิศวกรรมข้อแรก | การตอบสนองที่เป็นไปได้ |
|---|---|---|
| แถว BGA ด้านในไม่สามารถหลุดออกไปได้ | การกีดขวางเกิดจากรูปทรงของพื้นที่ ผ่านการจัดสรรพื้นที่หรือชั้นดินหรือไม่? | การเชื่อมต่อผ่านแผ่นรอง, ระดับการสร้างสัญญาณหนึ่งระดับขึ้นไป, การกระจายสัญญาณที่ปรับปรุงใหม่ หรือตัวเลือกบรรจุภัณฑ์ที่แตกต่างออกไป |
| ระนาบอ้างอิงมีรูพรุนจำนวนมาก | สามารถจำกัดการใช้ vias แบบทะลุผ่านให้เฉพาะชั้นที่มันเชื่อมต่อกันจริง ๆ ได้หรือไม่? | ไมโครเวียแบบปิด, เวียที่ฝังอยู่ภายใน, การเปลี่ยนผ่านของชั้นที่ปรับปรุงใหม่ หรือชั้นการเดินสายเพิ่มเติม |
| คู่ความเร็วสูงมีส่วนต่อขยายมากเกินไป | การใช้รูเจาะแบบปิด (blind via), การเจาะย้อนกลับ (back-rill) หรือไม่เปลี่ยนชั้น (less layer change) แบบไหนเหมาะสมกว่ากันสำหรับช่องสัญญาณนี้? | เลือกการเปลี่ยนผ่านที่มีความเสี่ยงต่ำที่สุดหลังจากการจำลองช่องทาง |
| แผ่นบอร์ดมีความหนาถึงขีดจำกัดแล้ว | การเพิ่มเลเยอร์จะละเมิดข้อจำกัดทางกลไกหรือข้อจำกัดด้านอัตราส่วนภาพหรือไม่? | ควรใช้ HDI อย่างเหมาะสม ลดความหนาของฉนวนเฉพาะในกรณีที่ปลอดภัย หรือปรับปรุงตัวหุ้มใหม่ |
| มีเพียงพื้นที่อุปกรณ์เดียวที่มีความหนาแน่นสูง | แผงวงจรทั้งหมดจำเป็นต้องมีโครงสร้างแบบเดียวกันหรือไม่? | พิจารณาใช้ HDI บางส่วนหรือ fanout เฉพาะที่แทนการสร้างแบบหลายชั้น |
วิธีอ่านและเลือกคำตอบ 1+8+1, 2+6+2 และ 3+4+3
ในสัญลักษณ์สมมาตรทั่วไปA+B+Aแต่ละ “A” คือจำนวนชั้นทองแดงที่เพิ่มเข้าไปด้านนอกของส่วนประกอบย่อย “B” ตรงกลาง ตัวเลขเหล่านี้จะรวมกันเป็นจำนวนชั้นทองแดงทั้งหมด ดังนั้น 1+8+1, 2+6+2 และ 3+4+3 จึงเป็นโครงสร้างสิบชั้นทั้งหมด สัญลักษณ์นี้ไม่ได้กำหนดรายละเอียดการเชื่อมต่อ vias ทุกจุด จำนวนการกดขึ้นรูปที่แน่นอน หน้าที่ของชั้น หรือว่าส่วนประกอบย่อยตรงกลางมี vias ฝังอยู่หรือไม่ รายละเอียดเหล่านั้นควรอยู่ในแบบร่างการผลิตและแผนผังการเรียงซ้อนที่ได้รับการอนุมัติ
| การก่อสร้าง | ไมโครเวียแบบชั้นติดกันทั่วไป | ลำดับสื่อมวลชนหลัก | มันพอดีตรงไหน | ความเสี่ยงหลักที่ต้องพิจารณา |
|---|---|---|---|---|
| 1 + + 8 1 | L1-L2 และ L10-L9 | ส่วนประกอบย่อยตรงกลาง 8 ชั้น จากนั้นจึงทำการอัดขึ้นรูปชั้นนอกอีกหนึ่งชั้น อาจจำเป็นต้องมีการเคลือบย่อยเพิ่มเติมหากส่วนกลางมีรูเชื่อมต่อที่ซ่อนอยู่ | การหลุดออกที่มีความหนาแน่นปานกลาง การเปลี่ยนผ่านด้านส่วนประกอบที่ไม่ลึกมาก ความต้องการ vias in-pad ที่จำกัด | ไมโครเวียระดับเดียวให้ช่องทางการเดินสายเพียงพอสำหรับแผนผังขาพินจริงหรือไม่ |
| 2 + + 6 2 | การเชื่อมต่อ L1-L2, L2-L3 และการเชื่อมต่อด้านล่างแบบสะท้อน | ส่วนประกอบย่อยส่วนกลาง 6 ชั้น, เครื่องอัดขึ้นรูปครั้งแรก, จากนั้นเครื่องอัดขึ้นรูปครั้งที่สอง | แพ็คเกจหนาแน่นระดับ 0.5 มม. การเปลี่ยนผ่านแบบปิดสองระดับ การกระจายสัญญาณที่ควบคุมได้ทั้งสองด้าน | อินเทอร์เฟซแบบเรียงซ้อนผ่าน การลงทะเบียนแบบสะสม และปฏิสัมพันธ์แบบพันรอบทองแดง |
| 3 + + 4 3 | ระดับการก่อสร้างที่อยู่ติดกันสามระดับในแต่ละด้าน | ชุดประกอบย่อยส่วนกลาง 4 ชั้น บวกกับเครื่องอัดขึ้นรูปสามเครื่องต่อเนื่องกัน | ระบบหลบหนีที่มีความหนาแน่นสูงมาก ซึ่งจำเป็นต้องใช้ความลึกในการกำหนดเส้นทางถึงสามระดับอย่างชัดเจน | ผลผลิต การเคลื่อนตัวของมิติ การสัมผัสความร้อนซ้ำๆ และความน่าเชื่อถือของไมโครเวียแบบเรียงซ้อน |
| HDI แบบไม่สมมาตรหรือบางส่วน | กำหนดเฉพาะในกรณีที่จำเป็นเท่านั้น | เฉพาะโครงการ | แผงส่วนประกอบความหนาแน่นสูงด้านเดียว หรือผลิตภัณฑ์ที่ถูกจำกัดทางกลไก | การโก่งงอ การบิดเบี้ยว และการกระจายตัวของทองแดง/เรซินที่ไม่สมดุล |
อย่าเลือกการสร้างจากระยะห่าง BGA เพียงอย่างเดียว
การตัดสินใจเกี่ยวกับการสร้างโครงสร้างต้องมาจากผลการศึกษาการออกแบบวงจรที่สมบูรณ์แล้ว อย่างน้อยที่สุด การศึกษานั้นควรแสดงจำนวนแถวสัญญาณที่ต้องออกจากแพ็คเกจ ตำแหน่งของสายไฟและสายดิน ระยะห่างระหว่างคู่สาย ความต่อเนื่องของระนาบอ้างอิง ทิศทางการกระจายสัญญาณที่ต้องการในแต่ละชั้นสัญญาณ และจำนวนเส้นทางที่มีอยู่ระหว่างแผ่นรองหรือจุดเชื่อมต่อที่อยู่ติดกัน บอร์ด 2+6+2 ไม่ได้ดีกว่า 1+8+1 เสมอไป แต่จะเหมาะสมก็ต่อเมื่อระดับการสร้างโครงสร้างที่สองสร้างเส้นทางการเข้าถึงที่ระดับแรกไม่สามารถให้ได้
การเชื่อมต่อระหว่างชั้นต่างๆ เป็นเรื่องที่ต้องตัดสินใจแยกต่างหาก
โดยปกติแล้ว HDI แบบชั้นใดก็ได้จะใช้ไมโครเวียที่เติมเต็มแล้วเพื่อเชื่อมต่อคู่ชั้นที่ต่อเนื่องกันตลอดโครงสร้าง วิธีนี้ให้ความยืดหยุ่นสูงสุดในการวางเส้นทางในแนวตั้ง แต่ก็สร้างอินเทอร์เฟซที่เติมเต็มมากขึ้น วงจรการประมวลผลมากขึ้น และโอกาสในการเกิดข้อผิดพลาดในการลงทะเบียนหรือข้อบกพร่องที่อินเทอร์เฟซมากขึ้น จึงไม่ควรใช้เป็นตัวเลือกเริ่มต้นแทนการสร้างสถาปัตยกรรมทางออกฉุกเฉิน เมื่อต้องการใช้ HDI แบบชั้นใดก็ได้ แบบร่างควรระบุจำนวนชั้นของไมโครเวียที่อนุญาต ความสูงของชั้นที่ห้ามใช้ กฎการข้ามไมโครเวีย และยานพาหนะสำหรับการทดสอบความน่าเชื่อถือ
รูปทรงเรขาคณิตของไมโครเวีย, แผ่นจับยึด และเวียซ้อนแผ่น
กฎเกณฑ์เกี่ยวกับไมโครเวียต้องได้รับการตกลงร่วมกับผู้ผลิต โดยพิจารณาจากความหนาของฉนวนไฟฟ้าจริง ระบบเลเซอร์ การเคลือบฟอยล์ กระบวนการเติมทองแดง และความสามารถในการจัดตำแหน่ง กฎเกณฑ์ทั่วไปที่ว่า “รูเจาะขนาด 75 ไมโครเมตร พร้อมแผ่นรองขนาด 225 ไมโครเมตร” นั้นไม่ปลอดภัยสำหรับวัสดุเคลือบทุกชนิดหรือระดับความหนาที่แตกต่างกัน ช่องเปิดเลเซอร์ที่มีขนาดเท่ากันอาจทำให้เกิดสภาวะทางเข้า ผนังกลาง และแผ่นรองเป้าหมายที่แตกต่างกัน เมื่อระบบเรซิน ชนิดของกระจก หรือฟอยล์ทองแดงเปลี่ยนแปลงไป
พารามิเตอร์ที่ควรพิจารณาในการตรวจสอบการออกแบบ HDI
- การเจาะด้วยเลเซอร์และรูปทรงเรขาคณิตที่เสร็จสมบูรณ์: ระบุว่าขนาดที่ระบุคือขนาดช่องเปิดของชิ้นงานศิลปะ เส้นผ่านศูนย์กลางทางเข้าที่กำหนด เส้นผ่านศูนย์กลางด้านบนที่เสร็จสมบูรณ์ หรือเส้นผ่านศูนย์กลางเป้าหมายขั้นต่ำ
- ความหนาของอิเล็กทริก: ให้ใช้ค่าความหนาของฉนวนไดอิเล็กทริกที่อัดแล้ว ณ ตำแหน่งไมโครเวีย ไม่ใช่ค่าจากแคตตาล็อกของพรีเพรกที่ยังไม่ได้อัด
- อัตราส่วนภาพ: ผู้ผลิตควรตรวจสอบความถูกต้องของช่วงความลึกต่อเส้นผ่านศูนย์กลางที่เหมาะสม โดยทั่วไปแล้ว การออกแบบที่รอบคอบจะหลีกเลี่ยงการทำให้รูเจาะลึกเกินกว่าเส้นผ่านศูนย์กลางที่ใช้งานได้จริง
- ยึดครองดินแดน: กำหนดขนาดโดยพิจารณาจากเส้นผ่านศูนย์กลางของเลเซอร์ พื้นที่วงแหวนที่ต้องการ งบประมาณในการลงทะเบียน และความสามารถของกระบวนการแท่นเป้าหมาย
- แอนตี้แพด: กำหนดจากระยะห่างทางไฟฟ้า ปฏิสัมพันธ์ของสนามอิมพีแดนซ์ และการลงทะเบียนการผลิต ไม่ใช่ส่วนขยายที่ตายตัวของแผ่นจับยึด
- เติมทองแดง: กำหนดวิธีการเติม, รอยบุ๋มหรือรอยนูนที่อนุญาต, ข้อกำหนดการปรับระนาบ และว่าเวียจะรองรับไมโครเวียอื่นหรือแลนด์ของส่วนประกอบหรือไม่
- พื้นผิวทองแดงหลังการเท: ตรวจสอบว่าการชุบแบบห่อหุ้มและการชุบแบบเติมทำให้ปริมาณทองแดงด้านนอกหรือการสะสมตัวของทองแดงเพิ่มขึ้นเกินกว่าขอบเขตการกัดเซาะแบบเส้นละเอียดหรือไม่
ช่วงเวลาเริ่มต้นที่ใช้งานได้จริง ไม่ใช่กฎเกณฑ์การปล่อยตัว
การออกแบบ HDI ที่ผลิตจำนวนมากใช้ไมโครเวียเลเซอร์ที่มีเส้นผ่านศูนย์กลางประมาณ 75-125 ไมโครเมตร โดยมีฉนวนไดอิเล็กทริกแบบอัดขึ้นรูปหนาประมาณ 50-100 ไมโครเมตร ค่าเหล่านี้มีประโยชน์สำหรับการศึกษาการจัดวางเบื้องต้น แต่ไม่ใช่การอนุญาตให้ผลิต การออกแบบที่อยู่ใกล้ขอบเขตของช่วงดังกล่าวอาจไม่สามารถผลิตได้หลังจากเลือกโครงสร้างกระจก ปริมาณเรซิน ทองแดงเป้าหมาย และทองแดงสำเร็จรูปแล้ว การจัดเรียงชั้นและผลตอบสนอง DFM ที่ได้รับการอนุมัติจะต้องมีผลเหนือกว่าค่าทั่วไปในไลบรารี
คำว่า Via-in-pad, filled via และ capped via ไม่สามารถใช้แทนกันได้
โดยทั่วไปแล้ว รูเชื่อมต่อ (via) ที่อยู่ภายในแผ่นรองรับชิ้นส่วนอิเล็กทรอนิกส์ (component land) จำเป็นต้องได้รับการเติมและปรับให้เรียบ เพื่อป้องกันไม่ให้ตะกั่วบัดกรีไหลเข้าไปในรู และแผ่นรองรับชิ้นส่วนยังคงเรียบอยู่ สำหรับไมโครเวียแบบ HDI นั้น การเติมทองแดงมักใช้ในกรณีที่รูเชื่อมต่อรองรับแผ่นรองรับ BGA หรือไมโครเวียแบบซ้อนกัน ส่วนรูเชื่อมต่อเชิงกลที่เติมเรซินและปิดด้วยทองแดงนั้นมีโครงสร้างที่แตกต่างกัน และมีข้อกำหนดด้านกระบวนการผลิตและความน่าเชื่อถือที่แตกต่างกัน หมายเหตุในการผลิตควรระบุประเภทของรูเชื่อมต่อ วัสดุที่ใช้เติม ข้อกำหนดของฝาปิด ความยุบตัวของพื้นผิวที่ยอมรับได้ และวิธีการตรวจสอบ
โครงสร้างที่ไม่มีที่ดินหรือโครงสร้างขนาดเล็กมากต้องมีคุณสมบัติแยกต่างหาก
การออกแบบที่ลดหรือกำจัดพื้นที่จับยึดแบบดั้งเดิม ใช้ตัวนำเสริมที่มีความละเอียดสูงมาก หรือทำงานในรูปทรงเรขาคณิตคล้ายพื้นผิว ไม่ควรนำเสนอเป็นส่วนขยายตามปกติของการพิมพ์ HDI แบบลบมาตรฐาน การออกแบบเหล่านี้ต้องการการตรวจสอบความสามารถเฉพาะกระบวนการ กฎเกณฑ์เกี่ยวกับงานศิลปะโดยเฉพาะ เกณฑ์การตรวจสอบ และเส้นทางการผลิตที่ตกลงกันไว้ จำนวนชั้นสิบชั้นไม่ได้หมายความว่าโครงสร้าง SLP จะพร้อมใช้งานโดยอัตโนมัติ
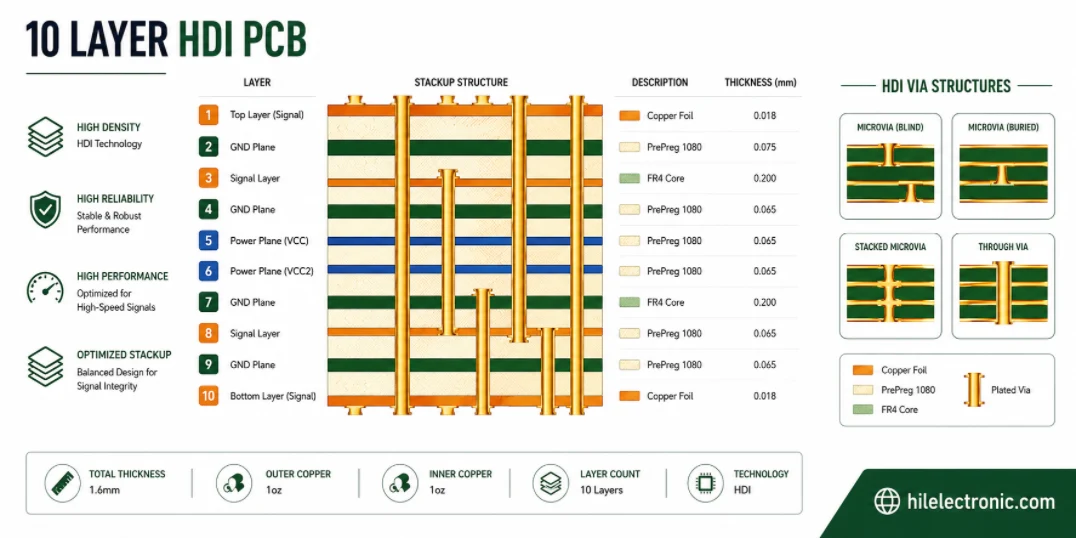
รูปที่ 2. โครงสร้างไมโครเวียและโครงสร้างการประกอบของแผ่นวงจรพิมพ์ HDI 10 ชั้น
ไมโครเวียแบบเรียงซ้อน แบบสลับ และแบบเว้นช่วง
ไมโครเวียแบบสลับฟันปลา
ไมโครเวียแบบสลับตำแหน่งจะถูกจัดเรียงเยื้องไปในแต่ละระดับการสร้าง และเชื่อมต่อกันด้วยส่วนนำไฟฟ้าสั้นๆ บนชั้นกลาง โครงสร้างแบบนี้ใช้พื้นที่ในการเดินสายมากกว่าแบบเรียงซ้อนแนวตั้ง แต่จะช่วยหลีกเลี่ยงการวางอินเทอร์เฟซทุกตัวไว้บนแกนเดียวกัน และโดยปกติจะทำให้การเติมทองแดงง่ายขึ้น ในกรณีที่รูปทรงของแพ็คเกจอนุญาตให้มีการจัดเรียงเยื้องโดยไม่รบกวนการส่งสัญญาณหรือความต่อเนื่องของระนาบ โครงสร้างแบบสลับตำแหน่งมักจะเป็นจุดเริ่มต้นที่มีความเสี่ยงต่ำกว่า
ไมโครเวียแบบซ้อน
ไมโครเวียแบบเรียงซ้อนจะวางรูที่เติมทองแดงแล้วเรียงต่อกันบนแกนเดียวกัน วิธีนี้ช่วยรักษาพื้นที่เชื่อมต่อแนวตั้งที่เล็กที่สุด และอาจจำเป็นในแพ็คเกจแบบเต็มกริดที่มีความหนาแน่นสูง ความน่าเชื่อถือของวิธีนี้ขึ้นอยู่กับมากกว่าแค่เส้นผ่านศูนย์กลางของรู การเตรียมแผ่นรองเป้าหมาย คุณภาพการเติมทองแดง ความสะอาดของส่วนต่อประสาน โครงสร้างการชุบ การสัมผัสกับการเคลือบซ้ำๆ และจำนวนชั้นที่เรียงซ้อนล้วนมีความสำคัญ ประสบการณ์ในอุตสาหกรรมได้ระบุถึงความล้มเหลวของส่วนต่อประสานที่ซ่อนอยู่ในโครงสร้างแบบเรียงซ้อนบางประเภท ดังนั้นการออกแบบจึงไม่ควรใช้เพียงแค่ภาพตัดขวางที่ยอมรับได้เป็นหลักฐานเดียวของความน่าเชื่อถือ
ข้ามไมโครเวีย
ไมโครเวียแบบข้ามชั้น (Skip via) จะผ่านชั้นฉนวนมากกว่าหนึ่งชั้นเพื่อไปยังเป้าหมายที่ไม่ติดกัน มันไม่ใช่เพียงแค่ไมโครเวียแบบที่อยู่ติดกันที่มีความลึกกว่า เลเซอร์จะต้องกำจัดโครงสร้างเรซิน/แก้วหลายชั้นออกไปพร้อมกับรักษาความสมบูรณ์ของแผ่นเป้าหมาย และความลึกที่เพิ่มขึ้นอาจทำให้ช่วงการทำงานที่ผ่านการรับรองแคบลง ควรใช้ไมโครเวียแบบข้ามชั้นเฉพาะเมื่อผู้ผลิตได้ตรวจสอบคุณสมบัติของส่วนผสมฉนวน ความลึก ขนาดช่องเปิด และโครงสร้างเป้าหมายอย่างแม่นยำแล้ว แบบร่างควรระบุว่าอนุญาตให้ใช้ไมโครเวียแบบข้ามชั้นหรือไม่ ไม่ควรปรากฏโดยนัย
โครงสร้างไฮบริด
แผงวงจรอาจใช้ไมโครเวียแบบสลับตำแหน่งในเกือบทุกจุด ใช้แบบคู่ซ้อนกันเฉพาะในกรณีที่การเดินสายกำหนดไว้ ใช้เวียเชิงกลแบบฝังในส่วนประกอบย่อยตรงกลาง และใช้รูทะลุสำหรับตัวเชื่อมต่อ สถาปัตยกรรมแบบผสมผสานนี้มักประหยัดและแข็งแรงทนทานกว่าการบังคับใช้เวียแบบเดียวตลอดทั้งการออกแบบ อย่างไรก็ตาม จำเป็นต้องมีแผนผังเวียที่ระบุชั้นเริ่มต้นและชั้นสิ้นสุดอย่างชัดเจน และป้องกันการซ้อนโดยไม่ตั้งใจบนอินเทอร์เฟซที่ไม่เหมาะสม
| ผ่านทางโครงสร้าง | ประโยชน์ด้านความหนาแน่น | ภาระกระบวนการ | เงื่อนไขการปล่อยตัว |
|---|---|---|---|
| ไมโครเวียระดับเดียว | สร้างการกระจายสัญญาณแบบตื้นและปลดปล่อยช่องทางการกำหนดเส้นทางภายใน | ความซับซ้อนของ HDI ต่ำที่สุด | ตรวจสอบความถูกต้องของรูปทรงเรขาคณิตของเลเซอร์ ข้อกำหนดด้านพื้นที่และการถมดิน |
| เรียงสลับหลายระดับ | เข้าถึงชั้นที่ลึกกว่าด้วยการกำหนดเส้นทางแบบเยื้องศูนย์ | มีพื้นที่ชั้นมากขึ้น แต่หลีกเลี่ยงการเรียงซ้อนกันในแนวตั้งอย่างต่อเนื่อง | ตรวจสอบระยะห่างและเส้นทางการกำหนดเส้นทางของเลเยอร์ระดับกลาง |
| เรียงซ้อนหลายระดับ | ความหนาแน่นสูงสุด ณ จุดผ่าน | การเติมทองแดง การปรับพื้นผิวให้เรียบ และการควบคุมส่วนต่อประสานในทุกระดับ | ความสูงของกองวัสดุที่เหมาะสม คูปอง และแผนการไหลเวียน/ความน่าเชื่อถือ |
| ข้ามไมโครเวีย | ข้ามขั้นตอนชั้นกลาง | ช่วงการทำงานของเลเซอร์และการชุบที่แคบ | งานก่อสร้างที่ถูกต้องแม่นยำต้องดำเนินการโดยผู้ผลิตที่มีคุณสมบัติเหมาะสม |
ขั้นตอนการเคลือบแบบต่อเนื่องและกระบวนการ HDI
การสร้างแบบต่อเนื่องเป็นวงจรการผลิตที่ทำซ้ำ ไม่ใช่การเคลือบเพียงครั้งเดียวแล้วตามด้วยการเจาะด้วยเลเซอร์ แต่ละคู่ของฉนวน/ทองแดงที่เพิ่มเข้ามาใหม่จะต้องผ่านการเคลือบ การจัดตำแหน่ง การสร้างภาพตามที่ต้องการ การเจาะด้วยเลเซอร์ การทำความสะอาด การเคลือบโลหะ และ—เมื่อจะมีการวางไมโครเวียอีกชั้นไว้ด้านบน—จะต้องทำการเติมและปรับพื้นผิวให้เรียบก่อนที่จะเพิ่มระดับการสร้างถัดไป
การไหลแบบตัวแทน 2+6+2
- ประกอบชิ้นส่วนย่อยตรงกลางแบบหกชั้น ชั้นภายในจะถูกสร้างภาพ กัดเซาะ และตรวจสอบ หากส่วนกลางมีรูเชื่อมต่อที่ซ่อนอยู่ อาจจำเป็นต้องเจาะ เคลือบโลหะ และเพิ่มชั้นรองเพิ่มเติมก่อนที่ส่วนกลางจะเสร็จสมบูรณ์
- เพิ่มคู่สร้างแรกเข้าไป วัสดุฉนวนและทองแดงสำหรับ L2 และ L9 ถูกเคลือบเข้ากับส่วนกลาง การชดเชยการจัดตำแหน่งจะขึ้นอยู่กับการเคลื่อนที่ที่วัดได้จากชุดประกอบย่อยส่วนกลาง
- สร้างไมโครเวียระดับแรก เจาะรูด้วยเลเซอร์ระดับ L2-L3 และ L9-L8 จากนั้นทำความสะอาด เคลือบโลหะ และชุบหรืออุดรูตามโครงสร้างระดับถัดไป
- เพิ่มคู่สร้างที่สองเข้าไป เคลือบแผ่นลามิเนต L1 และ L10 ลงบนพื้นผิวที่เตรียมไว้
- สร้างไมโครเวียภายนอก เจาะด้วยเลเซอร์ L1-L2 และ L10-L9 เสร็จสมบูรณ์ด้วยการเติม/ปรับพื้นผิวให้เรียบในบริเวณที่ชิ้นส่วนต้องการ
- เจาะรูที่เหลือให้ทะลุหรือกำหนดความลึกได้ตามต้องการ การเจาะรูด้วยเครื่องจักร การกำจัดคราบ และการชุบผิวทะลุรู จะดำเนินการตามลำดับเพื่อรักษาสภาพโครงสร้างทองแดงที่ได้รับการอนุมัติ
- ดำเนินการขั้นตอนการสร้างชั้นนอกสุด การปิดบัง การตกแต่ง การกำหนดรูปทรง และการทดสอบให้เสร็จสมบูรณ์
ตัวอย่างนี้เกี่ยวข้องกับเครื่องอัดประกอบชิ้นส่วนย่อยส่วนกลางหนึ่งเครื่องและเครื่องอัดขึ้นรูปอีกสองเครื่อง การเรียกมันว่าแผงวงจร "สองรอบ" หรือ "สามรอบ" โดยไม่ระบุว่าเครื่องอัดส่วนกลางนับรวมด้วยหรือไม่นั้น ทำให้เกิดความสับสนในการจัดซื้อและวิศวกรรม ใบเสนอราคาและเอกสารติดตามควรระบุลำดับกระบวนการที่แท้จริง แทนที่จะใช้คำย่อ
การเคลือบซ้ำๆ ทำให้เกิดการเปลี่ยนแปลงอะไรบ้าง
- การเคลื่อนที่ในมิติต่างๆ สะสมเพิ่มขึ้น การปรับขนาดชิ้นงานศิลปะและการชดเชยการเจาะต้องพิจารณาจากระบบวัสดุ การวางแนวแผง และประวัติกระบวนการที่วัดได้
- การไหลของเรซินถูกจำกัดมากขึ้น ลักษณะของทองแดงที่เติมเต็ม ความหนาแน่นของระนาบ และความไม่สมดุลของทองแดงในระดับท้องถิ่น อาจทำให้เกิดการขาดแคลนเรซินหรือความหนาของฉนวนไฟฟ้าที่ไม่สม่ำเสมอ
- สามารถเกิดการสะสมของทองแดงบนพื้นผิวได้ การห่อ การเติม และการชุบแผงซ้ำๆ อาจลดความสามารถในการกัดเซาะตัวนำภายนอกหรือตัวนำสะสมที่มีขนาดเล็กได้
- ประวัติอุณหภูมิเพิ่มขึ้น การเลือกวัสดุต้องคำนึงถึงเครื่องอัดที่เหมาะสมและระยะเวลาในการประกอบ แต่การพิจารณาเฉพาะอุณหภูมิการสลายตัวเพียงอย่างเดียวไม่สามารถตัดสินความเหมาะสมได้
- งบประมาณด้านการลงทะเบียนถูกจำกัดลง การเรียงซ้อนที่ลึกที่สุดขึ้นอยู่กับภาพที่ลงทะเบียนอย่างอิสระหลายภาพ รูปแบบเลเซอร์ และแผ่นเป้าหมาย
ลำดับขั้นตอนการผลิตทั้งหมดอธิบายไว้ในคู่มือกระบวนการผลิต PCB 10 ชั้นจุดประสงค์ของภาพวาด HDI คือเพื่อให้กระบวนการมีความชัดเจน: รูเชื่อมต่อทุกรูจะต้องมีชั้นเริ่มต้น ชั้นสิ้นสุด สภาพการเติม และความสัมพันธ์ที่อนุญาตกับรูเชื่อมต่อด้านบนและด้านล่าง
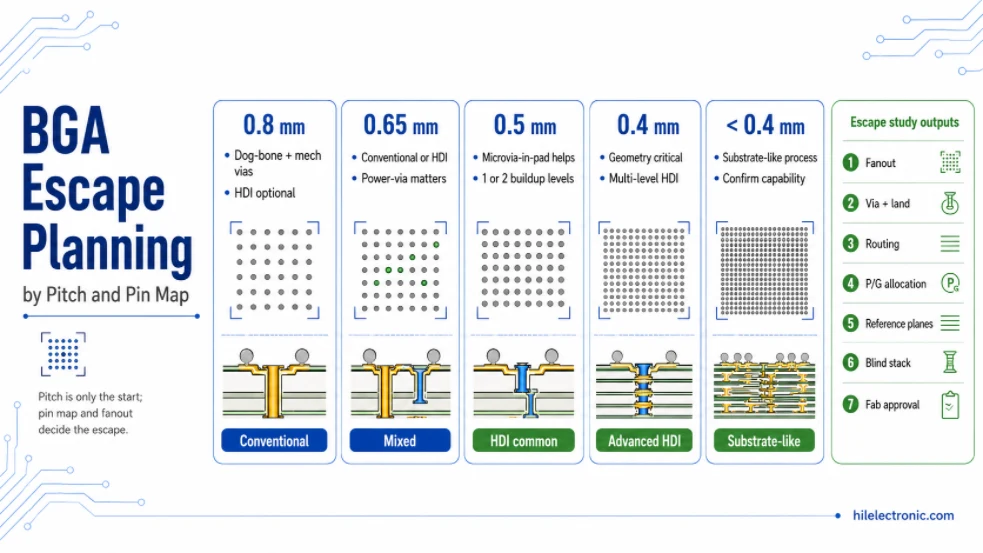
รูปที่ 3 การวางแผนการหลบหนีจาก BGA โดยใช้แผนผังระยะห่างและตำแหน่งขา
การวางแผนการหลบหนีของ BGA โดยใช้แผนที่แบบ Pitch and Pin
ระยะห่างระหว่างขาของแพ็คเกจเป็นพารามิเตอร์การคัดกรองที่มีประโยชน์ แต่ไม่สามารถคาดการณ์ปริมาณการสร้างที่ต้องการได้ด้วยตัวเอง ปริมาณการหลุดรอดขั้นสุดท้ายขึ้นอยู่กับเส้นผ่านศูนย์กลางของแผ่นเชื่อมต่อ กลยุทธ์ของหน้ากากบัดกรี การลดจำนวนลูกบอล จำนวนแถว การกระจายพลังงาน/กราวด์ ข้อกำหนดของคู่ดิฟเฟอเรนเชียล การลดขนาดที่อนุญาต ชั้นสัญญาณที่มีอยู่ และว่าเส้นทางสามารถผ่านระหว่างแผ่นเชื่อมต่อหรือแผ่นยึดไมโครเวียได้หรือไม่
0.8 มมสนาม
BGA ขนาด 0.8 มม. จำนวนมากสามารถเดินสายได้โดยใช้การกระจายสัญญาณแบบกระดูกสุนัข (dog-bone fanout) และรูเจาะเชิงกลแบบดั้งเดิม โดยเฉพาะอย่างยิ่งเมื่อแพ็คเกจไม่ใช่แบบกริดเต็มรูปแบบ เทคโนโลยี HDI อาจยังมีประโยชน์ในการลดการอุดตันของรูเจาะ รักษาแนวระนาบอ้างอิง หรือลดระยะการเปลี่ยนผ่านความเร็วสูงที่เลือกไว้ แต่ไม่ควรคิดว่าจำเป็นต้องใช้เสมอไป
0.65 มมสนาม
ที่ขนาด 0.65 มม. สามารถใช้งานได้ทั้งโซลูชันแบบดั้งเดิมและแบบ HDI สถาปัตยกรรม 1+8+1 ที่มี via-in-pad สามารถลดความซับซ้อนของ fanout ได้ แต่การเลือกใช้ขึ้นอยู่กับว่าสามารถเข้าถึงแถวด้านในได้โดยไม่ละเมิดข้อกำหนดของวงแหวน, หน้ากากบัดกรี หรือช่องทางการเดินสายหรือไม่ รูปแบบของ via สำหรับจ่ายไฟมักเป็นตัวกำหนดความสำเร็จมากกว่าจำนวนสัญญาณ
0.5 มมสนาม
บอร์ด BGA แบบเต็มกริดขนาด 0.5 มม. มักได้รับประโยชน์จากไมโครเวียในแพด ระดับการสร้างชั้นเดียวอาจเพียงพอสำหรับแพ็คเกจที่มีจำนวนสมาชิกน้อยหรือจำนวนแถวที่ไม่มาก ในขณะที่เมทริกซ์แบบเต็มที่มีความหนาแน่นสูงอาจต้องใช้สองระดับหรือการกำหนดชั้นใหม่ การรับประกันว่าแพ็คเกจ 16 แถวทุกแพ็คเกจจะสามารถแก้ไขได้ด้วย 2+6+2 โดยไม่ตรวจสอบแผนผังขา คลาสคู่ และการกระจายพลังงานนั้นไม่ปลอดภัย
0.4 มมสนาม
ที่ระยะห่าง 0.4 มม. รูปทรงของจุดเชื่อมต่อ การกำหนดหน้ากากบัดกรี การลดขนาดคอทางออก และการปรับระดับการเติมทองแดงกลายเป็นสิ่งสำคัญอย่างยิ่ง HDI หลายระดับเป็นเรื่องปกติ แต่ 3+4+3 ไม่จำเป็นเสมอไป บางแพ็คเกจสามารถออกจากโครงสร้างได้ด้วยการสร้างสองชั้นและการกำจัดชิ้นส่วนอย่างระมัดระวัง ในขณะที่บางแพ็คเกจต้องการตัวนำที่ละเอียดกว่าในทุกชั้น หรือกระบวนการที่คล้ายกับซับสเตรต ต้องยืนยันเส้นทางการผลิตก่อนที่จะกำหนดรูปแบบจุดเชื่อมต่อและไลบรารี vias อย่างแน่นอน
ระยะห่างระหว่างฟันเฟืองต่ำกว่า 0.4 มม.
แพ็คเกจที่มีขนาดเล็กกว่า 0.4 มม. อาจทำให้การออกแบบเปลี่ยนจาก HDI แบบเดิมที่ใช้การตัดเฉือน ไปสู่การผลิตแบบกึ่งเติมแต่งหรือแบบคล้ายพื้นผิวที่ปรับปรุงแล้ว การเปลี่ยนแปลงนี้ส่งผลต่อรูปร่างของตัวนำ ความหนาของทองแดง การตรวจสอบ การจัดตำแหน่งของหน้ากากบัดกรี รูปแบบแผง และการรับรองซัพพลายเออร์ ควรพิจารณาว่าเป็นกระบวนการประเภทที่แตกต่างออกไป แทนที่จะโฆษณาว่าเป็นตัวเลือก "ไมโครเวียขนาดเล็กกว่า" ทั่วไป
การศึกษาเกี่ยวกับการหลบหนีควรให้ผลลัพธ์อะไรบ้าง
- ภาพวาดแสดงการกระจายสัญญาณแบบทีละชั้นสำหรับส่วนที่หนาแน่นที่สุดของแพ็คเกจ
- ไลบรารีไมโครเวียและแคปเจอร์แลนด์ที่เชื่อมโยงกับโครงสร้างแบบเรียงซ้อนที่เสนอ
- จำนวนช่องทางการกำหนดเส้นทางที่ใช้งานได้ต่อเลเยอร์
- การส่งกำลังไฟฟ้าและสายดินผ่านการจัดสรร รวมถึงการป้องกันแรงกระแทกจากแผ่นรองบนเครื่องบิน
- การระบุระนาบอ้างอิงสำหรับเส้นทางความเร็วสูงแต่ละเส้นทาง;
- การเชื่อมต่อแบบปิดสนิทที่จำเป็นที่สุดและการเชื่อมต่อผ่านซ้อนที่ไม่สามารถหลีกเลี่ยงได้
- รายการข้อสมมติฐานที่ต้องได้รับการอนุมัติจากผู้ผลิต
วัสดุ อิมพีแดนซ์ และความสมบูรณ์ของสัญญาณ
การเลือกใช้วัสดุ HDI เป็นกระบวนการที่ผสมผสานระหว่างความน่าเชื่อถือและการตัดสินใจด้านไฟฟ้า ค่าการสูญเสียต่ำไม่ได้หมายความว่าลามิเนตจะเหมาะสมสำหรับการสร้างแบบต่อเนื่องเสมอไป และอุณหภูมิการสลายตัวสูงก็ไม่ได้เป็นการรับประกันความน่าเชื่อถือของไมโครเวียเสมอไป โครงสร้างแกนกลางและพรีเพรกที่แม่นยำ การเคลือบฟอยล์ทองแดง การไหลของเรซิน ความเสถียรของมิติ การตอบสนองของเลเซอร์ และสูตรการอัดขึ้นรูปที่มีคุณภาพ ล้วนมีความสำคัญ
คำถามเกี่ยวกับวัสดุสำหรับโครงสร้าง HDI สิบชั้น
- แผ่นพรีเพรกที่เลือกนั้นมีแบบที่เป็นใยแก้วและมีส่วนผสมของเรซินที่ทำให้ได้ความหนาของฉนวนไฟฟ้าที่ต้องการหรือไม่
- ผู้ผลิตได้ทำการวิเคราะห์การเปลี่ยนแปลงขนาดที่เกิดขึ้นจากการใช้เครื่องอัดขึ้นรูปตามจำนวนที่เสนอไว้แล้วหรือไม่?
- ระบบเรซินสามารถเจาะและกำจัดคราบด้วยเลเซอร์ได้อย่างสะอาดหมดจดที่ความลึกของไมโครเวียตามที่กำหนดหรือไม่?
- กระบวนการเติมทองแดงสามารถตอบสนองความต้องการด้านความเรียบผิวโดยไม่ทำให้เกิดทองแดงบนพื้นผิวมากเกินไปได้หรือไม่?
- แผ่นลามิเนตได้รับการอนุมัติสำหรับขั้นตอนการหลอมละลายตามที่ต้องการ และมีความเสี่ยงต่อการแก้ไขงานหรือไม่?
- สำหรับช่องสัญญาณความเร็วสูง มีข้อมูลการออกแบบ Dk, Df และความหยาบของทองแดงสำหรับโครงสร้างจริงหรือไม่ ไม่ใช่แค่ข้อมูลหัวข้อในเอกสารข้อมูลจำเพาะระดับตระกูลเท่านั้น?
วัสดุตระกูลประสิทธิภาพสูง เช่น Panasonic MEGTRON, Isola I-Tera หรือ Tachyon และวัสดุเคลือบพิเศษที่มีการสูญเสียต่ำ ครอบคลุมความต้องการทางไฟฟ้าและการประมวลผลที่แตกต่างกัน ไม่ควรประกาศว่าวัสดุเหล่านี้สามารถใช้แทนกันได้เพียงเพราะค่า Dk หรือ Df ที่ระบุไว้ดูใกล้เคียงกัน การแทนที่อาจเปลี่ยนแปลงค่าอิมพีแดนซ์ การสูญเสียการแทรก การทำงานของใยแก้ว ความหนาหลังการอัด การตอบสนองของการเจาะ และการเคลื่อนตัวของการเคลือบ ควรควบคุมวัสดุทางเลือกผ่านรายการที่ได้รับการอนุมัติหรือการอนุญาตเป็นลายลักษณ์อักษรจากลูกค้าหลังจากการคำนวณโครงสร้างใหม่แล้ว
อิมพีแดนซ์ที่ควบคุมได้ในบริเวณ HDI
ตัวนำละเอียดที่อยู่ใกล้บริเวณไมโครเวียมีความไวต่อผิวทองแดงสำเร็จรูป ความหนาของฉนวน การเคลือบหน้าบัดกรี ช่องเปิดระนาบเฉพาะที่ และรูปทรงการกัดเซาะ แบบจำลองอิมพีแดนซ์ควรใช้โครงสร้างชั้นที่เสนอจริงและรวมส่วนคอดแคบๆ ที่มีความสำคัญทางไฟฟ้า ค่าทั่วไปจากไลบรารี เช่น “เส้น 3 มิลลิเมตร เท่ากับ 50 โอห์ม” ไม่สามารถถ่ายโอนระหว่างระบบวัสดุหรือน้ำหนักทองแดงได้
เอกสารการผลิตควรระบุค่าความต้านทานแต่ละระดับอย่างชัดเจน โดยจำแนกตามชั้น โครงสร้าง ระนาบอ้างอิง เป้าหมาย และค่าความคลาดเคลื่อน จากนั้นผู้จำหน่ายจะส่งความกว้างของสายการผลิตและโครงสร้างฉนวนกลับมาเพื่อขออนุมัติ การตรวจสอบ TDR ควรเป็นไปตามเอกสารการจัดซื้อและออกแบบคูปองที่เหมาะสม จำนวนและตำแหน่งของคูปองเป็นข้อกำหนดที่ตกลงกันไว้ ไม่ใช่กำหนดโดยอัตโนมัติว่า “หนึ่งชิ้นต่อครึ่งแผง” หรือ “หนึ่งชิ้นต่อหนึ่งในสี่แผง” รายละเอียดเพิ่มเติมมีอยู่ในคู่มือวิศวกรรมการควบคุมความต้านทาน
ไมโครเวียไม่ได้ทำให้ความจำเป็นในการวิเคราะห์การเปลี่ยนแปลงหมดไป
โดยทั่วไปแล้ว vias แบบปิดที่สั้นกว่าจะมีส่วนที่ไม่ได้ใช้งานน้อยกว่า vias แบบทะลุ แต่การเปลี่ยนผ่านยังคงรวมถึงความจุของแผ่นรอง ความไม่ต่อเนื่องของแผ่นรองด้านตรงข้าม รูปทรงเรขาคณิตของเส้นทางส่งกลับ และอาจมีการเปลี่ยนแปลงระนาบอ้างอิง ช่องสัญญาณความเร็วสูงควรได้รับการประเมินในฐานะการเชื่อมต่อที่สมบูรณ์ ในบางกรณี vias แบบเจาะด้านหลังอาจดีกว่า microvia ที่สูงหลายชั้น ในขณะที่บางกรณี microvia ตื้นๆ อาจเป็นวิธีแก้ปัญหาที่สะอาดกว่า การเลือกควรมาจากการวิเคราะห์ช่องสัญญาณและความน่าเชื่อถือ ไม่ใช่จากกฎที่ว่า HDI นั้นเหนือกว่าทางไฟฟ้าเสมอไป
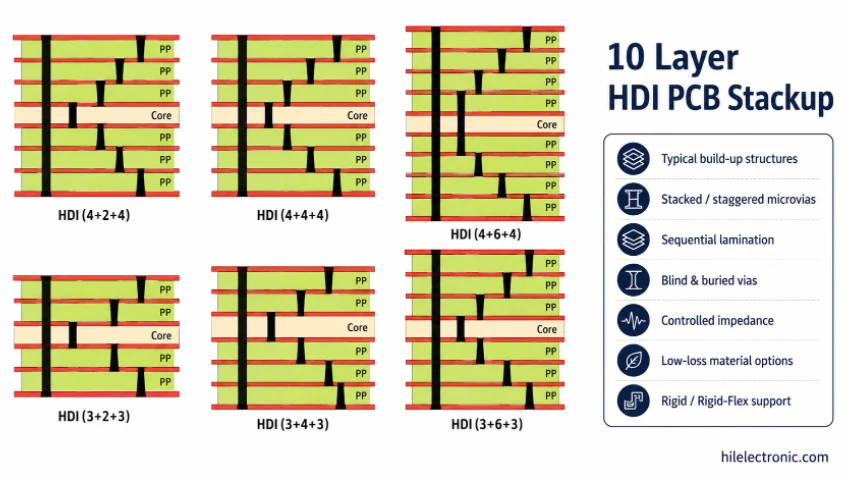
รูปที่ 4 โครงสร้างซ้อนของแผงวงจรพิมพ์ HDI 10 ชั้น
การตรวจสอบคุณสมบัติ การทดสอบความน่าเชื่อถือ และการตรวจสอบการผลิต
มาตรฐาน IPC-6016 ไม่ควรถูกระบุว่าเป็นมาตรฐานการยอมรับปัจจุบันสำหรับแผงวงจร HDI เนื่องจากถูกยกเลิกไปแล้ว และข้อกำหนดการปฏิบัติตามมาตรฐาน HDI ที่เกี่ยวข้องได้ถูกโอนไปยังข้อกำหนดผลิตภัณฑ์ที่เกี่ยวข้องแล้ว สำหรับแผงวงจร HDI แบบแข็งสิบชั้น ข้อกำหนดประสิทธิภาพหลักโดยปกติคือ IPC-6012 ในรุ่นและระดับที่ระบุไว้ในเอกสารจัดซื้อจัดจ้าง โครงสร้าง HDI แบบยืดหยุ่นและแบบแข็ง-ยืดหยุ่นจะถูกกล่าวถึงใน IPC-6013 แผงวงจรความถี่สูงอาจอ้างอิงถึง IPC-6018 เมื่อเหมาะสม IPC-A-600 ให้การตีความเชิงภาพของเงื่อนไขการยอมรับ แต่ไม่ได้แทนที่ข้อกำหนดประสิทธิภาพที่ควบคุมอยู่
เหตุใดไมโครเวียแบบเรียงซ้อนจึงต้องการมากกว่าการตัดชิ้นเนื้อขนาดเล็กแบบปกติ
การตรวจสอบภาคตัดขวางที่ขัดเงาจะตรวจสอบเพียงส่วนเล็ก ๆ ของโครงสร้างรูเชื่อมต่อ และอาจไม่เปิดเผยจุดอ่อนที่เปิดออกได้ก็ต่อเมื่อมีการหลอมซ้ำหรือการเปลี่ยนแปลงอุณหภูมิซ้ำ ๆ เท่านั้น สำหรับผลิตภัณฑ์ที่มีหลายชั้นซ้อนกัน มีการใช้งานที่ต้องสัมผัสสูง หรืออยู่ในสภาวะการใช้งานที่รุนแรง แผนการตรวจสอบคุณสมบัติควรผสมผสานการตรวจสอบโครงสร้างเข้ากับการทดสอบโดยใช้ยานพาหนะที่ตรวจสอบทางไฟฟ้า รายละเอียดของชิ้นงานทดสอบ การเตรียมสภาพก่อนการทดสอบ จำนวนรอบการทดสอบ อุณหภูมิ และเกณฑ์ความล้มเหลว ควรได้รับการกำหนดโดยข้อกำหนดของลูกค้าหรือตกลงกับผู้ผลิต
เครื่องมือที่มีประโยชน์สำหรับการตรวจสอบคุณสมบัติและการยอมรับ
- การจำลองชุดประกอบการไหลแบบพาความร้อน: ใช้สำหรับทดสอบแผ่นวงจรหรือชิ้นงานตัวอย่างด้วยกระบวนการรีโฟลว์ที่กำหนดไว้ ก่อนทำการประเมินโครงสร้างหรือคุณสมบัติทางไฟฟ้า
- การเปลี่ยนแปลงอุณหภูมิที่เกิดจากกระแสไฟฟ้ากระแสตรง: อุปกรณ์นี้ใช้ความร้อนจากไฟฟ้ากับชิ้นส่วนทดสอบแบบต่อพ่วง และตรวจสอบการเปลี่ยนแปลงความต้านทานผ่านวงจรซ้ำๆ
- การเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน หรือการปรับอุณหภูมิภายในห้องควบคุมอุณหภูมิ: ใช้เมื่อข้อกำหนดของผลิตภัณฑ์ต้องการการเปลี่ยนแปลงทางสิ่งแวดล้อมที่แสดงถึงสภาวะการใช้งานจริง
- การวิเคราะห์ภาคตัดขวางขนาดเล็ก: ประเมินสภาพของแผ่นรองเป้าหมาย คุณภาพการเติม โครงสร้างการชุบ การจัดตำแหน่ง ความสมบูรณ์ของฉนวน และหลักฐานการแยกตัวหรือการแตกร้าว
- การตรวจสอบด้วย AOI และการเจาะด้วยเลเซอร์: ตรวจสอบข้อบกพร่องของงานศิลปะ การจัดแนวเป้าหมาย และรูปทรงเรขาคณิตของรูในขั้นตอนการผลิตที่เหมาะสม
- การทดสอบทางไฟฟ้า: ตรวจสอบความต่อเนื่องและการแยกส่วนของแผงวงจรสำเร็จรูปให้เป็นไปตามข้อกำหนดในการสั่งซื้อ
- ทีดีอาร์: ตรวจสอบคูปองความต้านทานควบคุมเมื่อมีการระบุการควบคุมความต้านทาน
การตรวจสอบคุณสมบัติ การยอมรับล็อต และบันทึกการจัดส่งนั้นแตกต่างกัน
การตรวจสอบคุณสมบัติของผู้ผลิตอาจดำเนินการเป็นระยะๆ โดยใช้โครงสร้างที่เป็นตัวแทน การทดสอบชิ้นงานแรกอาจจำเป็นเมื่อมีการนำโครงสร้าง วัสดุ หรือวิธีการเรียงซ้อนแบบใหม่มาใช้ การยอมรับล็อตการผลิตอาจใช้คูปองหรือตัวอย่างที่กำหนดโดยข้อกำหนดและเอกสารการจัดซื้อที่เกี่ยวข้อง บันทึกการจัดส่งคือรายงานที่ส่งมอบพร้อมกับแผงวงจรจริง ไม่ควรลดระดับทั้งสามนี้ลงเหลือเพียงการกล่าวอ้างว่าแผงวงจรหรือแผงทุกชิ้นได้รับการทดสอบความน่าเชื่อถือทุกอย่าง
| บันทึกหรือทดสอบ | วัตถุประสงค์ทั่วไป | เมื่อใดจึงจำเป็นต้องใช้ |
|---|---|---|
| ใบรับรองการเรียงซ้อนและวัสดุ | ยืนยันวัสดุ โครงสร้าง และการตรวจสอบย้อนกลับของล็อตที่ได้รับการอนุมัติ | วัสดุควบคุม ผลิตภัณฑ์ความเร็วสูง ผลิตภัณฑ์ที่ได้รับการควบคุม หรือผลิตภัณฑ์ที่ผ่านการรับรองจากลูกค้า |
| รายงานภาคตัดขวางขนาดเล็ก | เอกสารผ่านและโครงสร้างความสมบูรณ์ของชั้นบนคูปองตัวแทน | บทความแรก, กำหนดล็อตการผลิต, ความน่าเชื่อถือสูง หรือโครงสร้างผ่านที่ซับซ้อน |
| ข้อมูลการหลอม/การเปลี่ยนแปลงอุณหภูมิ | ประเมินความเสถียรของการเชื่อมต่อหลังจากได้รับแรงกดดันตามที่กำหนด | ไมโครเวียแบบเรียงซ้อน สภาพแวดล้อมการประกอบที่รุนแรง หรือข้อกำหนดด้านความน่าเชื่อถือเฉพาะของผลิตภัณฑ์ |
| รายงาน TDR | ตรวจสอบค่าความต้านทานของคูปองเทียบกับระดับที่กำหนด | คำสั่งอิมพีแดนซ์ควบคุม |
| ใบรับรองการทดสอบทางไฟฟ้า | ยืนยันการทดสอบความต่อเนื่อง/การแยกส่วนของแผงวงจรสำเร็จรูป | โดยปกติจำเป็นสำหรับการผลิตแบบหลายชั้น |
ปัจจัยที่ส่งผลต่อต้นทุน ระยะเวลานำส่ง และแพ็คเกจใบเสนอราคา
ต้นทุน HDI นั้นขึ้นอยู่กับวงจรการผลิตและความเสี่ยงด้านผลผลิต ไม่ใช่ค่าธรรมเนียมเพิ่มเติมทั่วไปที่แนบมากับชื่อการผลิต แผงวงจร 2+6+2 สองแผงที่เหมือนกันทุกประการอาจมีราคาเสนอที่แตกต่างกันมาก หากแผงหนึ่งใช้ไมโครเวียขนาด 100 µm แบบสลับกันบนแผงมาตรฐาน ในขณะที่อีกแผงหนึ่งใช้เวียแบบเรียงซ้อนบนแผ่นรอง เส้นลวดละเอียดพิเศษ วัสดุที่มีการสูญเสียต่ำ การจัดวางที่แม่นยำ และเอกสารรับรองคุณสมบัติที่ครอบคลุม
ปัจจัยหลักที่ส่งผลต่อต้นทุนและกำหนดการ
- จำนวนขั้นตอนการสร้างและการฝังผ่านชั้นย่อย
- จำนวนไมโครเวียแบบเรียงซ้อนเทียบกับแบบสลับ และความสูงสูงสุดของการเรียงซ้อน
- การเติมทองแดง การปรับพื้นผิวให้เรียบ และการยอมรับความบุ๋มของพื้นผิว
- ความกว้าง/ระยะห่างของตัวนำขั้นต่ำหลังจากขั้นตอนการชุบตามที่กำหนด
- ความพร้อมของวัสดุ ขนาดแผง และประวัติความคงตัวของขนาด
- ความหนาสำเร็จรูป อัตราส่วนความกว้างต่อความยาวของรูทะลุ และเทคโนโลยี vias แบบผสม
- ระดับความต้านทานและข้อกำหนดของคูปอง;
- ประเภทผลิตภัณฑ์ คุณสมบัติของชิ้นงานตัวอย่าง และรายงานที่จำเป็น;
- ขนาดของแผงวงจร การออกแบบอาร์เรย์ การใช้ประโยชน์จากแผง และผลผลิตที่คาดการณ์ไว้
- ปริมาณ การแบ่งส่งมอบ และความเป็นไปได้ในการจัดส่งด่วน
เนื่องจากปัจจัยนำเข้าเหล่านี้มีปฏิสัมพันธ์กัน บทความจึงไม่ได้ระบุเปอร์เซ็นต์ที่แน่นอนหรือจำนวนวันที่รับประกันสำหรับการสร้างต้นแบบคู่มือต้นทุน PCB 10 ชั้นอธิบายวิธีการเปรียบเทียบราคาเสนอโดยไม่สับสนระหว่างราคาวัสดุ ต้นทุนการพัฒนาเทคโนโลยี (NRE) ของกระบวนการ เครื่องมือทดสอบ และโลจิสติกส์
ไฟล์ที่จำเป็นสำหรับการขอใบเสนอราคา HDI ระดับวิศวกรรม
- ข้อมูลการผลิตในรูปแบบ Gerber X2, ODB++ หรือ IPC-2581;
- ข้อมูลการเจาะ/เซาะร่องด้วยเครื่อง NC พร้อมตารางเลเยอร์เริ่มต้น/หยุดสำหรับรูเจาะแบบซ่อน รูเจาะฝัง และรูเจาะด้วยเลเซอร์ทุกรู
- แบบร่างการผลิตพร้อมความหนาสำเร็จรูป ปริมาณทองแดง ผิวสำเร็จ ระดับ และค่าความคลาดเคลื่อนของขนาด
- เสนอโครงสร้างการเรียงซ้อน หรืออนุญาตให้ผู้ผลิตออกแบบโครงสร้างดังกล่าว
- ตารางค่าความต้านทานแสดงรายละเอียดชั้น, รูปทรงเรขาคณิต, ระนาบอ้างอิง, เป้าหมาย และค่าความคลาดเคลื่อน;
- ข้อมูล BGA หรือภาพแสดงการกระจายสัญญาณสำหรับแพ็คเกจที่มีความหนาแน่นสูงสุด
- ข้อจำกัดด้านวัสดุและนโยบายการทดแทน;
- ข้อกำหนดเกี่ยวกับการอุดรู การปิดฝา และความเรียบของพื้นผิว
- ข้อกำหนดด้านคุณสมบัติ คูปอง การตรวจสอบ และรายงาน;
- ปริมาณ ตารางการส่งมอบ ความชอบของแผง/อาร์เรย์ และรูปแบบการประกอบ เมื่อความน่าเชื่อถือขึ้นอยู่กับการสัมผัสกับกระบวนการรีโฟลว์
ส่งแบบ PCB HDI 10 เลเยอร์เพื่อขอรับการออกแบบเพื่อการผลิต (DFM) และใบเสนอราคา
รายการตรวจสอบการอนุมัติ HDI ก่อนการผลิต
แบบ HDI จะพร้อมสำหรับการเสนอราคาได้ก็ต่อเมื่อสัญลักษณ์การสร้างโครงสร้าง แผนผัง และเจตนาการเดินสายอธิบายถึงโครงสร้างทางกายภาพเดียวกัน เอกสารขออนุมัติควรแสดงช่วงของ vias ที่ซ่อนอยู่ vias ที่ซ่อนอยู่ และ vias ที่ทะลุผ่านทั้งหมด ระบุว่า microvias ใดบ้างที่เรียงซ้อนกัน สลับกัน ข้าม หรือ via-in-pad และระบุปริมาณการเติม การปรับระนาบ และเงื่อนไขของฝาปิดที่ต้องการ การศึกษาเกี่ยวกับช่องว่างในแพ็คเกจควรแสดงให้เห็นว่าเหตุใดจึงจำเป็นต้องใช้ระดับการสร้างโครงสร้างแต่ละระดับ แทนที่จะใช้ระยะห่างของแพ็คเกจเป็นเกณฑ์การตัดสินใจเพียงอย่างเดียว
- ตรึงส่วนประกอบย่อยส่วนกลาง ลำดับการประกอบ และลำดับการเคลือบจริงไว้
- ตรวจสอบให้แน่ใจว่าเส้นผ่านศูนย์กลางของรูเลเซอร์ ความหนาของฉนวน พื้นที่จับยึด พื้นที่เป้าหมาย และอัตราส่วนความกว้างต่อความยาว เป็นรูปทรงเรขาคณิตที่ได้มาตรฐานเดียวกัน
- ระบุกลุ่มไมโครเวียที่ต้องการการตรวจสอบความน่าเชื่อถือเฉพาะโครงสร้าง
- ส่งแบบแปลนโครงสร้างการผลิตและรูปทรงเรขาคณิตของอิมพีแดนซ์กลับมาขออนุมัติก่อนที่จะปล่อยการแก้ไขงานศิลปะ
- กำหนดโครงสร้างคูปอง ความถี่ในการสุ่มตัวอย่าง เกณฑ์การยอมรับ และรายงานที่ส่งมอบในเอกสารการจัดซื้อ
- การทดสอบคุณสมบัติกระบวนการผลิตของซัพพลายเออร์ การทดสอบคุณสมบัติชิ้นงานแรก และการยอมรับล็อตการผลิตตามปกติ ควรแยกออกจากกัน เนื่องจากไม่ใช่โปรแกรมการทดสอบเดียวกัน
ผลลัพธ์ที่น่าเชื่อถือที่สุดมักจะเป็นการสร้างชั้นวัสดุที่ซับซ้อนน้อยที่สุด ซึ่งช่วยให้บรรจุภัณฑ์สะอาด รักษาพื้นผิวอ้างอิง และตรงตามแผนการตรวจสอบคุณสมบัติของผลิตภัณฑ์ การเพิ่มชั้นวัสดุอีกชั้นอาจช่วยเพิ่มพื้นที่ในการจัดวางเส้นทางได้ แต่ก็เพิ่มการสะสมของการลงทะเบียน การสัมผัสกับความร้อน การเติม/การปรับพื้นผิว และความเสี่ยงด้านผลผลิตด้วย

แนะนำโพสต์

การผลิตแผงวงจรพิมพ์ (PCB) ตัวกรอง TMM6
สารบัญ เหตุใดนักออกแบบตัวกรองไมโครเวฟจึงใช้...

เปรียบเทียบ Taconic RF 35 กับ RO4350B PCB
สารบัญ RF-35 เทียบกับ RO4350B การจัดซื้อและ...

การผลิตแผงวงจรพิมพ์ (PCB) ตัวกรอง TMM4
กระบวนการผลิตแผงวงจรพิมพ์ (PCB) สำหรับตัวกรอง TMM4 อยู่ภายใต้การควบคุมของ...

การผลิต PCB รุ่น TMM3 สำหรับโมดูล RF
การผลิต PCB รุ่น TMM3 มีประโยชน์มากที่สุดในกรณีที่โมดูล RF...
วิธีการรับใบเสนอราคาสำหรับ PCB
เราจะทำการวิเคราะห์ DFM/DFA ให้คุณและส่งรายงานให้คุณทราบ คุณสามารถอัปโหลดไฟล์ของคุณได้อย่างปลอดภัยผ่านทางเว็บไซต์ของเรา เราต้องการข้อมูลต่อไปนี้เพื่อแจ้งราคาให้คุณทราบ:
-
- Gerber, ODB++ หรือ .pcb เฉพาะ
- รายการ BOM หากคุณต้องการประกอบ
- จำนวน
- เวลาเปิด
สำหรับบริการ PCBA โปรดระบุ BOM (รายการวัสดุ) และคำแนะนำการประกอบเฉพาะของคุณ นอกจากนี้ เรายังเสนอบริการวิเคราะห์ DFM/DFA เพื่อเพิ่มประสิทธิภาพการออกแบบของคุณสำหรับการผลิตและการประกอบ เพื่อให้แน่ใจว่ากระบวนการผลิตจะราบรื่น