
กระบวนการผลิต PCB 10 ชั้น ตั้งแต่การออกแบบเพื่อการผลิต (DFM) จนถึงการตรวจสอบ
รูปที่ 1. กระบวนการผลิตแผงวงจรพิมพ์ 10 ชั้น ตั้งแต่การออกแบบเพื่อการผลิต (DFM) จนถึงการตรวจสอบ
สารบัญ
- การปล่อยเวอร์ชันทางวิศวกรรม: สิ่งที่ต้องแก้ไขก่อนการผลิต
- การสร้างภาพชั้นใน การกัดกรด และ AOI
- การบำบัดพันธะ การวางซ้อน และการเคลือบ
- การเจาะเชิงกล การเจาะด้วยเลเซอร์ และคุณสมบัติควบคุมความลึก
- เดสเมียร์, ทองแดงชุบแบบไม่ใช้ไฟฟ้า และการชุบด้วยไฟฟ้า
- การสร้างภาพชั้นนอก การชุบลวดลาย และการกัดกรด
- หน้ากากบัดกรี, คำอธิบายสัญลักษณ์, การตกแต่งพื้นผิว และการกำหนดรูปทรง
- การทดสอบทางไฟฟ้า, TDR และการตรวจสอบโครงสร้าง
- วัสดุ HDI, Rigid-Flex และ Hybrid เปลี่ยนแปลงกระบวนการไหลอย่างไร
- บันทึกคุณภาพ การตรวจสอบย้อนกลับ และการอนุมัติการจัดส่งสินค้า
แผ่นวงจรพิมพ์สิบชั้นผลิตขึ้นโดยผ่านลำดับขั้นตอนที่ควบคุมอย่างเข้มงวด ซึ่งแต่ละขั้นตอนส่งผลกระทบต่อขั้นตอนถัดไป การปรับตำแหน่งงานศิลปะในชั้นกลางมีผลต่อการจัดตำแหน่งหลังจากการเคลือบ การเคลือบจะกำหนดความหนาของฉนวนและแนวการเจาะ การเจาะและการขจัดคราบมีผลต่อการยึดเกาะของทองแดง การชุบจะเปลี่ยนรูปทรงเรขาคณิตของตัวนำที่เสร็จสมบูรณ์ และการทดสอบทางไฟฟ้าและโครงสร้างขั้นสุดท้ายจะตรวจสอบว่ากระบวนการทั้งหมดนั้นอยู่ภายในขอบเขตการออกแบบที่กำหนดไว้หรือไม่ การจัดการขั้นตอนเหล่านี้เป็นรายการตรวจสอบที่แยกจากกันจะซ่อนข้อเท็จจริงที่สำคัญที่สุดในการผลิต นั่นคือ ผลผลิตของแผ่นวงจรพิมพ์หลายชั้นเกิดขึ้นจากการจัดการส่วนต่อประสานระหว่างขั้นตอนต่างๆ
บทความนี้จะอธิบายกระบวนการผลิตแบบแข็งสิบชั้นแบบดั้งเดิมก่อน จากนั้นจึงอธิบายถึงความแตกต่างระหว่าง HDI, แบบแข็ง-ยืดหยุ่น, แบบวัสดุผสม และแบบที่มีคุณสมบัติพิเศษ บทความนี้ไม่ได้กำหนดอุณหภูมิการกดที่ตายตัว ความเร็วในการเจาะที่เป็นสากล หรือแผนการสุ่มตัวอย่างที่บังคับใช้ เนื่องจากพารามิเตอร์เหล่านั้นขึ้นอยู่กับระบบวัสดุที่เลือก รูปทรงของแผ่นไม้ ข้อกำหนดของผลิตภัณฑ์ และกระบวนการผลิตของโรงงานที่มีคุณสมบัติเหมาะสม เอกสารติดตามโครงการเฉพาะจะถูกสร้างขึ้นหลังจากตรวจสอบ DFM แล้ว และจะกลายเป็นคำแนะนำการผลิตที่ควบคุม
Highleap Electronics ให้บริการผลิตแผงวงจรพิมพ์ หลายชั้น (Multilayer PCB ) แต่ลูกค้าและผู้ผลิตต้องร่วมกันกำหนดโครงสร้างชั้น (stackup) ค่าความคลาดเคลื่อน (tolerances) โครงสร้างของรูเชื่อมต่อ (via structures) ระดับการยอมรับ (acceptance class) และเอกสารประกอบภาพรวมทางวิศวกรรมของแผงวงจรพิมพ์ 10 ชั้น โดยละเอียด จะอธิบายถึงโครงสร้างชั้นและตัวเลือกในการจัดหา ส่วนหน้านี้จะติดตามขั้นตอนการผลิตแผงวงจรพิมพ์
การปล่อยเวอร์ชันทางวิศวกรรม: สิ่งที่ต้องแก้ไขก่อนการผลิต
กระบวนการผลิตไม่ได้เริ่มต้นเมื่อไฟล์ Gerber มาถึง แต่เริ่มต้นเมื่อข้อมูลที่เข้ามาได้รับการแปลงเป็นแพ็คเกจการผลิตที่ได้รับการอนุมัติและสอดคล้องกันภายในแล้ว ข้อผิดพลาดที่แพงที่สุดในการผลิตแผงวงจรพิมพ์สิบชั้นมักเกิดขึ้นก่อนการสร้างภาพ: เช่น ชั้นเริ่มต้นของ vias ที่ไม่ได้กำหนดไว้ ความกว้างของลายวงจรที่ไม่สอดคล้องกับทองแดงที่เสร็จสมบูรณ์ การเรียงซ้อนที่ไม่ปิดสนิทตามความหนาที่ต้องการ หรือการแทนที่วัสดุที่ทำให้ค่าความต้านทานเปลี่ยนแปลงหลังจากที่การจัดวางเสร็จสมบูรณ์แล้ว
ชุดข้อมูลที่จำเป็นโดยปกติ
- ข้อมูลเลเยอร์ในรูปแบบ Gerber X2, ODB++ หรือ IPC-2581 ที่มีลำดับเลเยอร์ที่ชัดเจน
- ไฟล์เจาะและกำหนดเส้นทางด้วยเครื่อง NC แยกตามประเภทรูและชั้นเริ่มต้น/สิ้นสุด;
- แบบร่างการผลิตที่ระบุความหนาสำเร็จรูป วัสดุทองแดงสำเร็จรูป โครงร่างแผ่นวงจร ค่าความคลาดเคลื่อน การตกแต่งพื้นผิว และข้อกำหนดการยอมรับ
- โครงสร้างชั้นหรือข้อจำกัดของโครงสร้างชั้น รวมถึงชั้นอ้างอิงอิมพีแดนซ์
- ตารางความต้านทานควบคุมพร้อมชั้น, รูปทรงเรขาคณิต, เป้าหมาย และค่าความคลาดเคลื่อน;
- หมายเหตุเกี่ยวกับการอุดรู การเจาะย้อนกลับ การเจาะรูลบคม การติดแผ่นขอบ การเจาะรูแบบมีร่อง หรือการเซาะร่องตามความลึก แล้วแต่กรณี
- ข้อกำหนดวัสดุและนโยบายการทดแทนวัสดุ;
- ข้อกำหนดเกี่ยวกับแผงควบคุมหรือชุดส่งสัญญาณ;
- ข้อกำหนดด้านการทำเครื่องหมาย การกำหนดหมายเลขประจำเครื่อง การตรวจสอบย้อนกลับ และการรายงาน
- ลักษณะการประกอบหรือข้อกำหนดความน่าเชื่อถือพิเศษเมื่อมีผลต่อการรับรองแผงวงจรเปล่า
การตรวจสอบ CAM และ DFM
ทีม CAM ตรวจสอบความสอดคล้องของเน็ตลิสต์ ระยะห่างระหว่างรูเจาะกับทองแดง วงแหวนรองรับ การจัดตำแหน่งของหน้ากากบัดกรี ระยะห่างระหว่างทองแดงกับขอบ ความสามารถในการเดินสาย การวางตำแหน่งคูปอง ความสมดุลของทองแดง และปฏิสัมพันธ์ระหว่างโครงร่างของบอร์ดกับแผงการผลิตที่เสนอ โครงสร้างความต้านทานควบคุมจะถูกคำนวณใหม่โดยใช้โครงสร้างวัสดุที่เสนอและทองแดงสำเร็จรูป เมื่อซัพพลายเออร์เปลี่ยนความกว้างหรือระยะห่างของเส้นเพื่อให้ตรงตามความต้านทาน การเปลี่ยนแปลงนั้นควรส่งกลับเพื่อขออนุมัติแทนที่จะฝังไว้ในข้อมูลการผลิตโดยไม่แจ้งให้ทราบล่วงหน้า
สำหรับแผงวงจรสิบชั้น ผลลัพธ์จาก DFM ควรตอบคำถามอย่างน้อยห้าข้อดังต่อไปนี้:
- สามารถสร้างโครงสร้างตามที่เสนอให้ได้ความหนาและความคลาดเคลื่อนที่กำหนดได้หรือไม่?
- โครงสร้างที่เจาะทุกโครงสร้างสามารถตรงตามข้อกำหนดด้านการลงทะเบียน วงแหวน และอัตราส่วนความกว้างต่อความยาวได้หรือไม่?
- ยังสามารถกัดขึ้นรูปตัวนำตามรูปทรงเรขาคณิตที่ต้องการได้หลังจากทำการชุบโลหะแล้วหรือไม่?
- ค่าความต้านทานดังกล่าวสามารถทำได้ด้วยโครงสร้างวัสดุที่มีอยู่หรือไม่?
- ผลการทดสอบและรายงานที่ระบุไว้ตรงกับประเภทผลิตภัณฑ์และเอกสารการสั่งซื้อหรือไม่
การออกแบบแผงควบคุมการผลิต
แผ่นชิ้นงานแต่ละแผ่นจะถูกวางซ้อนลงในแผงการผลิตที่มีรูสำหรับเครื่องมือ จุดอ้างอิง การป้องกันการกัดเซาะของผิวเคลือบ ชิ้นงานตัวอย่าง โครงสร้างทดสอบ และระยะขอบของกระบวนการ การวางแนวของแผงอาจส่งผลต่อการเปลี่ยนแปลงขนาด ทิศทางการทอของใยแก้ว ผลผลิตจากการตัด และการโก่งงอ/บิดงอ แผงไม่ได้เป็นเพียงวิธีการจัดวางชิ้นงานให้มากขึ้นลงในแผ่นเดียวเท่านั้น แต่เป็นเครื่องมือที่ใช้ในกระบวนการต่างๆ เช่น อุปกรณ์ถ่ายภาพ การเจาะ การชุบ และการทดสอบ
การสร้างภาพชั้นใน การกัดกรด และ AOI
แต่ละลวดลายทองแดงภายในเริ่มต้นจากแกนทองแดงหุ้ม แกนจะถูกทำความสะอาด เคลือบด้วยโฟโตเรซิสต์ สร้างภาพ พัฒนา กัด และลอกออก ความกว้างของตัวนำที่เสร็จสมบูรณ์เป็นผลมาจากการชดเชยของงานศิลปะ ความหนาของทองแดง เคมีของเรซิสต์ การเปิดรับแสง สภาพของน้ำยาพัฒนา เคมีของน้ำยากัด และพลวัตของการพ่น ดังนั้น การกล่าวอ้างโดยทั่วไปว่าทุกเส้นทางมีค่าความคลาดเคลื่อนเพียงค่าเดียวจึงเป็นสิ่งที่ทำให้เข้าใจผิด ความสามารถขึ้นอยู่กับรูปทรงเรขาคณิตและโครงสร้างของทองแดง
การเตรียมและการระบุวัสดุ
แผ่นแกนจะถูกกำหนดตามประเภทวัสดุ ความหนา น้ำหนักทองแดง รูปแบบกระจก และหมายเลขล็อต โครงการที่ใช้วัสดุควบคุมอาจต้องมีการระบุตัวตนและตรวจสอบย้อนกลับหมายเลขล็อตอย่างชัดเจนก่อนที่แผ่นจะเข้าสู่กระบวนการสร้างภาพ การปนเปื้อนบนพื้นผิว การออกซิเดชัน หรือความเสียหายจากการจัดเก็บสามารถลดการยึดเกาะของสารไวแสงและความแข็งแรงของพันธะระหว่างชั้นในภายหลัง ดังนั้นข้อกำหนดในการจัดการและการอบจึงต้องปฏิบัติตามคำแนะนำในการดำเนินการของผู้จำหน่ายลามิเนตและขั้นตอนที่ได้รับการรับรองของโรงงาน
การถ่ายภาพโดยตรงด้วยเลเซอร์
ระบบการสร้างภาพโดยตรงด้วยเลเซอร์จะฉายแสงลงบนวัสดุไวแสงจากงานศิลปะดิจิทัล และหลีกเลี่ยงข้อผิดพลาดด้านมิติที่เกี่ยวข้องกับแม่แบบฟิล์ม ระบบจะจัดตำแหน่งลวดลายให้ตรงกับเป้าหมายบนแผง และใช้การชดเชยมาตราส่วนที่ได้มาจากประวัติของวัสดุและกระบวนการ ความสามารถในการจัดตำแหน่งขึ้นอยู่กับขนาดของแผง ความหนาของแกนกลาง ความเสถียรของวัสดุ คุณภาพของเป้าหมาย และอุปกรณ์ที่ใช้ ไม่ควรลดทอนให้เหลือเพียงค่าไมโครเมตรเดียวที่เป็นสากล
การกัดกรดและการชดเชยตัวนำ
ชั้นทองแดงด้านในจะถูกกำจัดออกด้วยสารเคมีจากบริเวณที่ไม่มีการป้องกัน เนื่องจากกระบวนการกัดกรดจะกัดกร่อนผนังด้านข้างของตัวนำด้วย ดังนั้นภาพร่าง CAM จึงถูกขยายให้กว้างขึ้นตามความหนาของทองแดงและกระบวนการกัดกรด เส้นละเอียดบนทองแดงที่หนาขึ้นต้องการการชดเชยมากขึ้นและอาจทำให้เกิดรูปทรงสี่เหลี่ยมคางหมูซึ่งส่งผลต่ออิมพีแดนซ์ นี่เป็นเหตุผลหนึ่งที่ความกว้างของเส้นที่ระบุในไฟล์ออกแบบอาจไม่ใช่ความกว้างของภาพร่างขั้นสุดท้ายเสมอไป
การตรวจสอบด้วยแสงอัตโนมัติ
AOI เปรียบเทียบแผงที่สลักลายกับข้อมูลดิจิทัลที่ได้รับการอนุมัติ และระบุจุดที่ขาด รอยลัดวงจร รอยบิ่น ส่วนที่ยื่นออกมา ทองแดงตกค้าง และความผิดปกติอื่นๆ ของลวดลาย โดยทั่วไปแล้ว AOI จะใช้กับแผงชั้นในทั้งหมด แต่การยอมรับ AOI ไม่ได้พิสูจน์คุณภาพของฉนวน ความสมบูรณ์ของการชุบ หรือความน่าเชื่อถือของแผงวงจรที่เสร็จสมบูรณ์ ข้อบกพร่องที่ตรวจพบจะได้รับการตรวจสอบภายใต้ขั้นตอนที่ควบคุม นโยบายการซ่อมแซมควรได้รับการกำหนดโดยระบบคุณภาพของโรงงานและข้อกำหนดของลูกค้า การซ่อมแซมตัวนำที่ซ่อนอยู่ไม่ควรถูกสันนิษฐานว่ายอมรับได้สำหรับผลิตภัณฑ์ที่มีความน่าเชื่อถือสูง
| โหมดความล้มเหลวของชั้นใน | สาเหตุที่เป็นไปได้ | จุดควบคุม |
|---|---|---|
| ตัวนำแคบหรือแบบเปิด | การชดเชยไม่เพียงพอ ข้อบกพร่องของตัวต้านทาน การกัดเซาะมากเกินไป หรือความเสียหายจากการจัดการ | การชดเชยงานศิลปะ การควบคุมทางเคมี และ AOI |
| ทองแดงตกค้างหรือลัดวงจร | การพัฒนาไม่สมบูรณ์ การใส่สารกัดกรด หรือข้อบกพร่องของงานศิลปะ | การควบคุมกระบวนการต้านทาน การบำรุงรักษาการกัดเซาะ และการตรวจสอบ AOI |
| ความไม่ตรงกันของขนาดชั้น | การชดเชยวัสดุที่ไม่ถูกต้องหรือการวางแนวแผงที่ไม่ถูกต้อง | บันทึกประวัติการเคลื่อนไหวและเป้าหมายการลงทะเบียน |
| การยึดติดของลามิเนตภายหลังไม่ดี | การปนเปื้อน ความเสียหายของพื้นผิว หรือการบำบัดการยึดเกาะที่ไม่เหมาะสม | การทำความสะอาด การจัดการ และการตรวจสอบการเตรียมพันธะ |
การบำบัดพันธะ การวางซ้อน และการเคลือบ
หลังจากผ่านขั้นตอนการยอมรับชั้นในแล้ว พื้นผิวทองแดงจะถูกเตรียมเพื่อยึดติดกับระบบเรซิน การบำบัดต้องให้การยึดเกาะโดยไม่สร้างโปรไฟล์ที่มากเกินไปซึ่งจะลดการสูญเสียของตัวนำความเร็วสูง กระบวนการออกไซด์แบบดั้งเดิม ออกไซด์ลดรูป และกระบวนการออกไซด์ทางเลือก ล้วนเหมาะสมหากผ่านการรับรองกับวัสดุที่เลือก
สถาปัตยกรรมเลย์อัพ
โครงสร้างแบบสิบชั้นอาจสร้างขึ้นจากแกนหลายชิ้นและส่วนเชื่อมต่อแบบพรีเพรก หรือจากการผสมผสานระหว่างแกนและแผ่นฟอยล์ทองแดงด้านนอก ไม่มีข้อกำหนดสากลสำหรับ “ห้าแกน” จำนวนแกนขึ้นอยู่กับสถาปัตยกรรมของโครงสร้าง ตัวอย่างเช่น บางแบบใช้แกนสองด้านสี่แกนสำหรับชั้น L2-L9 บวกกับแผ่นฟอยล์ด้านนอก ในขณะที่บางแบบใช้การจับคู่แกนที่แตกต่างกันเพื่อควบคุมปริมาณฉนวนหรือการสร้างเวียฝังอยู่ภายใน แผ่นงานแสดงรายละเอียดการวางชั้นต้องตรงกับลำดับชั้นที่ได้รับการอนุมัติอย่างแม่นยำ และระบุวัสดุ รูปแบบใยแก้ว ปริมาณเรซิน ทองแดง และทิศทางสำหรับทุกส่วนเชื่อมต่อ
เหตุใดสูตรการอัดแบบคงที่จึงผิดพลาด
อุณหภูมิ แรงดัน สุญญากาศ การเพิ่มอุณหภูมิ ระยะเวลาคงที่ และการลดอุณหภูมิ จะถูกเลือกจากข้อกำหนดการบ่มของซัพพลายเออร์ลามิเนตและสูตรการผลิตที่ผ่านการรับรองของผู้ผลิต คำอธิบายทั่วไป เช่น “200 องศาเซลเซียส 350 psi เป็นเวลา 90 นาที” นั้นไม่เหมาะสมกับวัสดุ FR-4 ที่มีค่า Tg สูง ระบบ PPE ที่มีการสูญเสียต่ำ โพลีอิไมด์ วัสดุไฮบริดที่ใช้ PTFE หรือโครงสร้างแบบผสม วงจรการบ่มต้องทำให้เรซินไหลได้ดี กำจัดช่องว่าง และบ่มได้อย่างสมบูรณ์โดยไม่มีการไหลออกมากเกินไป การขาดแคลนเรซิน หรือการเคลื่อนตัวของขนาดที่ไม่สามารถควบคุมได้
การควบคุมการเคลือบ
- ตรวจสอบวัสดุและหมายเลขล็อตก่อนการวางชั้นวัสดุ
- การจัดการในห้องปลอดเชื้อหรือสภาพแวดล้อมที่ควบคุมได้ตามความเหมาะสมกับกระบวนการ
- การวางแนวทางหนังสือและการทบทวนความสมดุลของทองแดง;
- การตรวจสอบสุญญากาศและโปรไฟล์แรงกด;
- การทำนายการไหลและความหนาของเรซิน
- การตรวจสอบเป้าหมายการลงทะเบียนหลังการพิมพ์;
- ความหนาของแผ่นสำเร็จรูปและการตรวจสอบการโก่งงอ/บิดเบี้ยว
- ใช้คูปองหรือการแบ่งส่วนบทความแรกเมื่อจำเป็น
ข้อบกพร่องในการเคลือบที่พบได้ทั่วไป
ช่องว่างอาจเกิดขึ้นจากอากาศที่ติดอยู่ การปนเปื้อน หรือการไหลของเรซินที่ไม่เพียงพอ การขาดแคลนเรซินเกิดขึ้นเมื่อทองแดงมีความหนาแน่นสูง มีลักษณะการเติมขนาดใหญ่ หรือแรงดันที่มากเกินไปทำให้มีฉนวนไฟฟ้าไม่เพียงพอ การแยกชั้นอาจเกิดจากการเตรียมพื้นผิวที่ไม่ดี ความชื้น วัสดุที่ไม่เข้ากัน หรือการอบแห้งที่ไม่ถูกต้อง การไหลของเรซินมากเกินไปอาจทำให้ความหนาและความต้านทานของฉนวนไฟฟ้าเปลี่ยนแปลงไป การจัดเรียงชั้นภายในที่ไม่ตรงกันอาจเกิดจากการปรับขนาดของงานศิลปะ เครื่องมือ การเคลื่อนตัวของแผง หรือโครงสร้างที่ไม่สมมาตร ข้อบกพร่องแต่ละอย่างมีสาเหตุที่แตกต่างกัน และไม่มีข้อบกพร่องใดที่แก้ไขได้ด้วยการระบุค่า Tg ที่สูงขึ้นเพียงอย่างเดียว
การเจาะเชิงกล การเจาะด้วยเลเซอร์ และคุณสมบัติควบคุมความลึก
การเจาะรูเป็นการกำหนดรูปทรงเรขาคณิตของการเชื่อมต่อระหว่างชั้น ข้อมูลการผลิตควรแยกประเภทรูเจาะทะลุชุบผิว รูเจาะไม่ชุบผิว รูฝัง รูเจาะตันแบบกลไก รูไมโครเวียด้วยเลเซอร์ รูเจาะย้อนกลับ รูเจาะลบคม และรูเจาะควบคุมความลึก การรวมรูเหล่านี้ไว้ในตารางรูเจาะเดียวโดยไม่แยกประเภทเป็นสาเหตุทั่วไปของปัญหาในการผลิตและการใช้เครื่องมือที่ไม่ถูกต้อง
การขุดเจาะเครื่องกล
การเลือกใช้ดอกสว่านคาร์ไบด์นั้นขึ้นอยู่กับขนาดรูที่เจาะเสร็จ วัสดุ จำนวนแผ่นโลหะที่ซ้อนกัน คุณภาพผนังรูที่ต้องการ และความคลาดเคลื่อนของตำแหน่ง ความเร็วรอบแกนหมุน การป้อนวัสดุ ปริมาณเศษวัสดุ วัสดุรองรับ และวัสดุเริ่มต้น เป็นตัวแปรของกระบวนการ ไม่ใช่ค่าคงที่ ดอกสว่านขนาดเล็กมากอาจต้องการจำนวนแผ่นโลหะที่ซ้อนกันน้อยลงและอายุการใช้งานของดอกสว่านสั้นลง วัสดุที่เติมเซรามิกหรือวัสดุที่มีความถี่สูงอาจทำให้เกิดการสึกหรอมากขึ้นและต้องการรูปทรงของดอกสว่านที่แตกต่างกัน ผู้ผลิตต้องคำนึงถึงค่าเผื่อการชุบด้วย กล่าวคือ เส้นผ่านศูนย์กลางที่เจาะจะใหญ่กว่าเส้นผ่านศูนย์กลางของรูที่ชุบเสร็จแล้ว
การลงทะเบียนการเจาะและการป้าย
หลังจากรวมค่าความคลาดเคลื่อนของการถ่ายภาพ การเคลือบ และการเจาะทั้งหมดแล้ว รูที่เจาะจะต้องอยู่ภายในบริเวณที่กำหนดไว้สำหรับการจับยึดของชั้นใน แผ่นวงจรหนา รูเล็ก และจำนวนชั้นสูง จะลดระยะขอบวงแหวนที่ใช้ได้ ความร้อนและการกระทำทางกลระหว่างการเจาะอาจทำให้เรซินกระจายไปทั่วทองแดงชั้นในที่เปิดอยู่ ดังนั้นการเตรียมผนังรูจึงมีความสำคัญอย่างยิ่งก่อนการเคลือบโลหะ
เจาะเลเซอร์
โดยทั่วไปแล้ว ไมโครเวีย HDI จะถูกสร้างขึ้นโดยใช้กระบวนการเลเซอร์ CO2, UV หรือแบบผสมผสาน โดยเลือกให้เหมาะสมกับโครงสร้างของฉนวนและทองแดง ระบบ CO2 ถูกใช้กันอย่างแพร่หลายสำหรับฉนวนแบบเรซิน ซึ่งมักจะมีการเตรียมช่องเปิดทองแดงไว้ด้วย ในขณะที่ UV สามารถประมวลผลทองแดงและฉนวนได้อย่างละเอียด การเลือกวิธีการที่ดีที่สุดขึ้นอยู่กับขนาดของรู ความลึกของเป้าหมาย การเสริมแรง วิธีการเปิดทองแดง อัตราการผลิต และอุปกรณ์ที่ได้มาตรฐาน ควรหลีกเลี่ยงการกล่าวอ้างแบบเหมารวมว่าจำเป็นต้องใช้ความยาวคลื่นเดียวสำหรับเส้นผ่านศูนย์กลางที่กำหนดเสมอ
การเจาะกลับ
การเจาะย้อนกลับเป็นการกำจัดส่วนที่ไม่ได้ใช้งานของรูทะลุชุบหลังจากทราบการเชื่อมต่อชั้นต่างๆ ของแผงวงจรแล้ว ต้องมีการบันทึกขนาดเส้นผ่านศูนย์กลางของเครื่องมือ ด้านที่เข้า ความลึกของการหยุด และส่วนที่เหลืออยู่ที่ยอมรับได้ ส่วนที่เหลืออยู่ที่ยอมรับได้นั้นขึ้นอยู่กับตำแหน่งของชั้น ความหนาของแผงวงจร วิธีการควบคุมความลึก การจัดตำแหน่ง และการตรวจสอบ กฎ "สี่มิลลิเมตรจากชั้นสัญญาณ" ทั่วไปนั้นไม่เหมาะสม การออกแบบจำเป็นต้องมีระยะห่างที่ปลอดภัยจากชั้นที่เชื่อมต่อในขณะที่ต้องเป็นไปตามเป้าหมายส่วนที่เหลือของช่องสัญญาณ
คุณสมบัติการควบคุมความลึกอื่นๆ
การคว้านรู การเจาะรูลึก การเจาะช่อง การเจาะช่องสำหรับใส่เหรียญ และการเจาะร่องลึก ต้องใช้ข้อมูลทางกลและค่าความคลาดเคลื่อนที่แยกต่างหาก ลำดับของการเจาะอาจส่งผลต่อการชุบ การเคลือบสารกันบัดกรี และรูปทรงสุดท้าย การระบุความลึกควรระบุพื้นผิวอ้างอิง ความลึกเป้าหมายหรือความหนาที่เหลืออยู่ ค่าความคลาดเคลื่อน และระบุว่าชิ้นส่วนนั้นได้รับการชุบหรือไม่
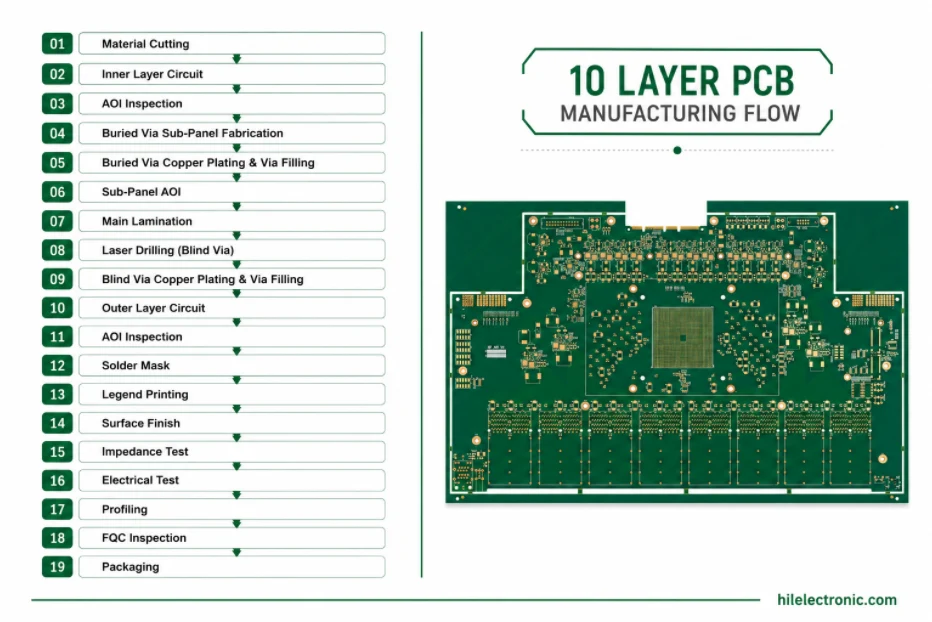
รูปที่ 2. ขั้นตอนการผลิตและการควบคุมกระบวนการผลิตแผงวงจรพิมพ์ 10 ชั้น (PCB)
เดสเมียร์, ทองแดงชุบแบบไม่ใช้ไฟฟ้า และการชุบด้วยไฟฟ้า
หลังจากเจาะรูแล้ว ผนังรูจะไม่นำไฟฟ้าและอาจมีคราบเรซิน เศษแก้ว และเศษวัสดุต่างๆ การเตรียมผนังรูและการเคลือบโลหะจะสร้างเส้นทางนำไฟฟ้า ซึ่งต่อมาการชุบด้วยไฟฟ้าจะสร้างความหนาตามที่ต้องการ
ขจัดคราบและปรับสภาพ
กระบวนการใช้โพแทสเซียมเปอร์แมงกาเนต พลาสมา หรือการผสมผสานกัน จะช่วยขจัดคราบสกปรกและปรับสภาพฉนวนไฟฟ้า เคมีที่ใช้ต้องเหมาะสมกับระบบเรซิน การประมวลผลมากเกินไปอาจทำลายฉนวนไฟฟ้าหรือส่วนต่อประสานของแก้ว ในขณะที่การประมวลผลน้อยเกินไปอาจทำให้เกิดการปนเปื้อนบนทองแดงชั้นในและทำให้การเชื่อมต่ออ่อนแอลง โครงสร้างที่มีการสูญเสียต่ำและวัสดุผสมอาจต้องมีการปรับสภาพพิเศษ เนื่องจากเคมีของเรซินแตกต่างจาก FR-4 ทั่วไป
ชั้นนำไฟฟ้าเริ่มต้น
การชุบทองแดงแบบไม่ใช้ไฟฟ้าหรือกระบวนการชุบโลหะโดยตรงที่มีคุณสมบัติเหมาะสม จะสร้างฟิล์มนำไฟฟ้าบาง ๆ บนผนังรูที่เตรียมไว้ จุดประสงค์คือเพื่อสร้างการนำไฟฟ้าอย่างต่อเนื่องสำหรับการชุบด้วยไฟฟ้า ความหนาที่กำหนดไว้ตายตัวนั้นไม่เป็นที่ยอมรับในทุกกระบวนการ การครอบคลุม การยึดเกาะ และความต่อเนื่องมีความสำคัญมากกว่าการระบุตัวเลขทั่วไปโดยไม่มีข้อกำหนดเฉพาะที่เกี่ยวข้อง
การชุบทองแดงด้วยไฟฟ้า
การชุบด้วยไฟฟ้าจะสร้างทองแดงขึ้นในกระบอกและบนพื้นผิวทองแดงที่สัมผัส ความสามารถในการกระจายตัวจะยากขึ้นเมื่ออัตราส่วนความกว้างต่อความลึกของรูเพิ่มขึ้น ความหนาแน่นของกระแสไฟฟ้า การกวน สารเคมี และการกระจายกระแสไฟฟ้าบนแผงควบคุมจะถูกควบคุมเพื่อให้ใจกลางของรูได้รับทองแดงอย่างเพียงพอโดยไม่เกิดการสะสมตัวของทองแดงมากเกินไปบนพื้นผิว การยอมรับผลิตภัณฑ์จะถูกประเมินตามข้อกำหนดด้านประสิทธิภาพและเอกสารการซื้อขาย ไม่ใช่ตามมูลค่าทางการตลาดเพียงอย่างเดียว
การเติมไมโครเวีย
ไมโครเวียแบบเติมเต็มใช้กระบวนการชุบที่ออกแบบมาเพื่อเติมเต็มจากด้านล่างเป็นหลัก โดยลดช่องว่าง รอยต่อ และทองแดงส่วนเกินบนพื้นผิวให้น้อยที่สุด เมื่อจะวางไมโครเวียอีกอันซ้อนทับด้านบน พื้นผิวที่เติมเต็มแล้วจะต้องเรียบเพียงพอสำหรับฉนวนและแผ่นเป้าหมายถัดไป ควรมีการกำหนดรอยบุ๋มหรือรอยนูนที่อนุญาต และวิธีการตรวจสอบ กระบวนการเติมเต็มไมโครเวียแตกต่างจากการอุดรูทะลุด้วยเรซินและชุบปิดทับด้วยแผ่นโลหะ
| ข้อบกพร่องในการเชื่อมต่อ | ทำไมมันสำคัญ | การตรวจสอบทั่วไป |
|---|---|---|
| รอยเปื้อนหรือการปนเปื้อนที่บริเวณรอยต่อของชั้นใน | อาจทำให้การเชื่อมต่ออ่อนหรือขาดๆ หายๆ | การควบคุมกระบวนการและภาพตัดขวางตัวอย่าง |
| ทองแดงทรงกระบอกบาง | ลดขอบเขตความล้าจากความร้อนและทางกล | บันทึกการตัดชิ้นตัวอย่างและการเพาะเลี้ยง |
| ไมโครเวียช่วยเติมเต็มช่องว่างหรือรอยต่อ | อาจทำให้เกิดจุดอ่อนที่บริเวณรอยต่อหรือพื้นผิวการเรียงซ้อนที่ไม่ดี | คูปองตรวจสอบภาคตัดขวาง การตรวจสอบกระบวนการ และการตรวจสอบคุณสมบัติ |
| ทองแดงส่วนเกินบนพื้นผิว | ทำให้การกัดเซาะตัวนำละเอียดทำได้ยากขึ้น และเปลี่ยนแปลงรูปทรงเรขาคณิตของอิมพีแดนซ์ | การควบคุมความหนาของทองแดงและการชดเชยงานศิลปะ |
การสร้างภาพชั้นนอก การชุบลวดลาย และการกัดกรด
กระบวนการชุบชั้นนอกแตกต่างจากการกัดเซาะชั้นใน เนื่องจากรูและตัวนำไฟฟ้าบนพื้นผิวมักถูกสร้างขึ้นในระหว่างกระบวนการชุบตามแบบ กระบวนการทั่วไปคือการสร้างภาพแบบชั้นนอก ชุบทองแดงในบริเวณที่เปิดโล่ง ทาวัสดุกันกัดเซาะ เช่น ดีบุก ลอกวัสดุกันกัดเซาะออก กัดทองแดงฐานที่ไม่ต้องการ และจากนั้นจึงลอกวัสดุกันกัดเซาะออก อาจใช้กระบวนการอื่นที่ผ่านการรับรองได้ แต่ลำดับขั้นตอนต้องรักษาข้อกำหนดเกี่ยวกับผนังรูและตัวนำไฟฟ้าไว้
ต้องทราบรายละเอียดของงานทองแดงที่เสร็จสมบูรณ์ก่อนที่จะเผยแพร่ผลงานศิลปะ
ความหนาของตัวนำภายนอกไม่เท่ากับความหนาของฟอยล์เริ่มต้น การชุบรูและการชุบตามลวดลายจะเพิ่มปริมาณทองแดง และกระบวนการเติมรูหรือการชุบแบบห่อหุ้มอาจเพิ่มปริมาณทองแดงได้อีก ดังนั้น ความสามารถในการสร้างเส้นละเอียดจึงต้องประเมินจากปริมาณทองแดงบนพื้นผิวที่เสร็จสมบูรณ์ ไม่ใช่ค่าฟอยล์ตามแคตตาล็อก นี่เป็นสิ่งสำคัญอย่างยิ่งในแผงวงจร HDI ซึ่งการชุบซ้ำๆ อาจทำให้ช่วงการกัดกรดแคบลง
AOI ชั้นนอก
หลังจากทำการกัดกรดแล้ว ชั้นนอกสุดจะถูกตรวจสอบด้วยกล้องจุลทรรศน์แบบออปติคอลเพื่อหาจุดเปิด จุดลัดวงจร ความเสียหายของตัวนำ ทองแดงตกค้าง และความผิดปกติของแผ่นรอง ข้อมูลจาก AOI ไม่สามารถใช้แทนการทดสอบทางไฟฟ้าได้ เนื่องจากข้อบกพร่องบางอย่างอาจซ่อนอยู่ เป็นช่วงๆ หรือเกี่ยวข้องกับการเชื่อมต่อรู การตรวจสอบด้วยกล้องจุลทรรศน์แบบออปติคอลเป็นเพียงขั้นตอนหนึ่งในกลยุทธ์การตรวจสอบแบบหลายชั้น
การเสริมขอบและการทำร่องฟัน
ขอบที่ชุบและรูแบบมีร่องต้องมีการประสานงานระหว่างรูปทรงและลำดับการชุบ บริเวณขอบที่ชุบอาจถูกเซาะร่องก่อนการชุบและตกแต่งในภายหลัง ร่องต้องมีการกำหนดตำแหน่งรูและการเซาะร่องขั้นสุดท้ายเพื่อให้ได้รูปทรงครึ่งรูที่ชุบตามที่กำหนด คุณลักษณะเหล่านี้ควรแสดงไว้ในแบบร่างและไม่สามารถอนุมานได้อย่างปลอดภัยจากภาพวาดทองแดงเพียงอย่างเดียว
รูปที่ 3 การตรวจสอบและการทบทวนกระบวนการผลิตแผงวงจรพิมพ์ 10 ชั้น (PCB)
หน้ากากบัดกรี, คำอธิบายสัญลักษณ์, การตกแต่งพื้นผิว และการกำหนดรูปทรง
การเตรียมและการสร้างภาพแผ่นปิดกันบัดกรี
พื้นผิวทองแดงจะถูกทำความสะอาด จากนั้นจึงทามาสก์เหลวที่สามารถสร้างภาพได้ รอให้แห้งเล็กน้อย สร้างภาพ ล้างภาพ และทำให้แห้งสนิท การลงทะเบียนมาสก์จะถูกประเมินเทียบกับขนาดของแผ่นรอง กลยุทธ์การกำหนดพื้นที่โดยใช้มาสก์หรือไม่ใช้มาสก์ โดยพิจารณาจากข้อกำหนดการยืดตัวและระยะห่างของส่วนประกอบ ช่วงความหนาของมาสก์คงที่อาจไม่เหมาะสมสำหรับหมึก คุณสมบัติ และตำแหน่งทุกประเภท ข้อกำหนดของผลิตภัณฑ์และวัสดุที่ได้รับการอนุมัติจะเป็นตัวกำหนดความต้องการ
คำอธิบายและเครื่องหมาย
คำอธิบายสัญลักษณ์ต้องอยู่ห่างจากแผ่นรองที่เปิดโล่ง จุดทดสอบ และจุดสำคัญ หมายเลขประจำเครื่อง รหัสวันที่ รหัสล็อต เครื่องหมาย UL และรหัสประจำตัวลูกค้า จะต้องวางตามแบบการผลิตและแผนการตรวจสอบย้อนกลับ เนื้อหาของเครื่องหมายควรได้รับการอนุมัติก่อนการผลิต เนื่องจาก1การเพิ่มหรือย้ายรหัสหลังจากผลิตแล้วอาจละเมิดแบบงานที่ลูกค้าควบคุมอยู่
การเลือกพื้นผิวสำเร็จรูป
สารเคลือบผิวนี้ช่วยปกป้องทองแดงที่สัมผัสภายนอกและเป็นพื้นผิวสำหรับการบัดกรี การเชื่อมต่อสายไฟ หรือการสัมผัสเพื่อป้องกันการสึกหรอ การเลือกใช้ขึ้นอยู่กับวิธีการประกอบ ระยะห่างระหว่างชิ้นส่วน การจัดเก็บ การสูญเสียคลื่นวิทยุ การสึกหรอของหน้าสัมผัส และข้อกำหนดทางกฎหมาย
- อีนิก: มีลักษณะเป็นแผ่นเรียบและใช้กันอย่างแพร่หลายสำหรับการประกอบชิ้นส่วนที่มีระยะห่างระหว่างเกลียวละเอียด ข้อกำหนดควรอ้างอิงถึงฉบับแก้ไขที่เกี่ยวข้องของ IPC-4552 แทนที่จะใช้ความหนาตามการตลาดแบบง่ายๆ
- เอเนพิก: รองรับการบัดกรีและการเชื่อมต่อสายไฟบางประเภท เมื่อมีการระบุและควบคุมภายใต้มาตรฐาน IPC-4556
- OSP: แผ่นป้องกันอินทรีย์บาง ๆ เหมาะสำหรับสภาวะการประกอบและการใช้งานที่เข้ากันได้
- การชุบเงินหรือการชุบดีบุก: เลือกใช้ตามข้อกำหนดเฉพาะด้านการประกอบ การอัดแน่น หรือระบบไฟฟ้า พร้อมระบบควบคุมการจัดเก็บและการจัดการ
- ฮาสแอล: ทนทานต่อการใช้งานแบบทะลุรูและการใช้งานที่มีรายละเอียดขนาดใหญ่หลายประเภท แต่มีความเรียบเนียนน้อยกว่าการเคลือบแบบจุ่ม
- ชุบทองคำแข็งด้วยไฟฟ้า: ใช้เฉพาะกับหน้าสัมผัสที่สึกหรอ เช่น ขอบนิ้วสัมผัส โดยจะระบุความหนาของนิกเกิลและทองคำให้เหมาะสมกับการใช้งานของหน้าสัมผัส
การตรวจสอบความหนาของผิวเคลือบเป็นไปตามข้อกำหนดผิวเคลือบที่เกี่ยวข้องและแผนการสุ่มตัวอย่างที่ตกลงกันไว้ ไม่ควรโฆษณาว่าเป็นการวัด XRF ของทุกแผ่นรองหรือทุกแผ่นวงจร เว้นแต่ว่าจะมีความต้องการและดำเนินการจริง
การวิเคราะห์โปรไฟล์ขั้นสุดท้าย
การตัดด้วยเครื่องเราเตอร์ การเจาะ การตัดด้วยเลเซอร์ หรือการทำรอยบากรูปตัว V จะแยกแผ่นวงจรหรือสร้างชุดอุปกรณ์สำหรับจัดส่ง แบบร่างควรระบุขนาดสุดท้าย ความคลาดเคลื่อนของขอบ แถบยึด รางแยก ความหนาที่เหลืออยู่จากการทำรอยบากรูปตัว V และข้อจำกัดระยะห่างระหว่างชิ้นส่วนกับขอบ การโก่งงอและการบิดเบี้ยวจะได้รับการประเมินบนแผ่นวงจรหรือชุดอุปกรณ์ที่เสร็จสมบูรณ์ภายใต้ข้อกำหนดการยอมรับที่เกี่ยวข้อง
การทดสอบทางไฟฟ้า, TDR และการตรวจสอบโครงสร้าง
ความต่อเนื่องทางไฟฟ้าและการแยกทางไฟฟ้า
การทดสอบทางไฟฟ้าบนแผงวงจรที่ยังไม่ได้ประกอบจะตรวจสอบว่าวงจรที่ต้องการเชื่อมต่อถูกต้อง และวงจรที่ไม่ต้องการเชื่อมต่อยังคงแยกออกจากกัน อุปกรณ์ทดสอบแบบ Flying-probe นิยมใช้สำหรับต้นแบบและการผลิตในปริมาณน้อย เนื่องจากไม่ต้องใช้ตัวยึดเฉพาะ การทดสอบโดยใช้ตัวยึดสามารถเพิ่มประสิทธิภาพการผลิตสำหรับปริมาณการผลิตที่คงที่ พารามิเตอร์การทดสอบ ข้อมูล และขอบเขตการทดสอบควรเป็นไปตามข้อกำหนดการจัดซื้อและข้อกำหนด IPC-9252 ที่เกี่ยวข้อง ประสิทธิภาพและต้นทุนของตัวยึดขึ้นอยู่กับการออกแบบ และไม่ควรระบุว่าเป็นค่าสากล
การตรวจสอบอิมพีแดนซ์ TDR
แผงวงจรควบคุมอิมพีแดนซ์จะได้รับการตรวจสอบบนชิ้นงานทดสอบที่ออกแบบไว้โดยใช้เทคนิคการสะท้อนกลับในโดเมนเวลา (Time-Domain Reflectometry: TDR) ชิ้นงานทดสอบต้องจำลองชั้นต่างๆ ทองแดง ฉนวน และโครงสร้างอ้างอิงที่เกี่ยวข้องได้อย่างใกล้เคียงเพียงพอที่จะแสดงถึงโครงสร้างของผลิตภัณฑ์ มาตรฐาน IPC-TM-650 2.5.5.7A อธิบายวิธีการวัด TDR ในขณะที่รูปทรงของชิ้นงานทดสอบ ความถี่ในการทดสอบ ค่าความคลาดเคลื่อนที่ยอมรับได้ และการรายงานจะถูกควบคุมโดยเอกสารการสั่งซื้อ ไม่มีกฎทั่วไปที่ระบุว่า +/-5% ต้องใช้ “ชิ้นงานทดสอบหนึ่งชิ้นต่อแผงครึ่งแผ่น” หรือ +/-3% ต้องใช้ “ชิ้นงานทดสอบหนึ่งชิ้นต่อแผงหนึ่งในสี่ส่วน”
การตรวจสอบด้วยกล้องจุลทรรศน์และโครงสร้าง
จะมีการจัดเตรียม ขัดเงา และตรวจสอบชิ้นงานตัวอย่างเพื่อตรวจสอบการจัดเรียงชั้น ความหนาของผนังรูทองแดง การเชื่อมต่อภายใน สภาพความเป็นฉนวน การเติมไมโครเวีย การชุบผิว และคุณลักษณะโครงสร้างอื่นๆ แผนการผลิตตัวอย่างมาจากข้อกำหนดผลิตภัณฑ์และเอกสารการจัดซื้อที่เกี่ยวข้อง IPC-A-600 เป็นการตีความเงื่อนไขการยอมรับที่สังเกตได้โดยใช้ภาพประกอบ ส่วนข้อกำหนดด้านประสิทธิภาพที่แท้จริงนั้นมาจากข้อกำหนดต่างๆ เช่น IPC-6012, IPC-6013 หรือ IPC-6018
การปรับสภาพความร้อนและการทดสอบความน่าเชื่อถือ
ผลิตภัณฑ์บางชนิดจำเป็นต้องผ่านการทดสอบการจำลองการประกอบ การหลอมเหลว การทดสอบความเค้นจากความร้อน การทดสอบการเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน หรือการทดสอบการหมุนเวียนทางไฟฟ้าก่อนการประเมินโครงสร้าง วิธีการดังกล่าวต้องระบุชื่อ และต้องกำหนดลักษณะการทดสอบ จำนวนครั้งในการทดสอบ ชิ้นงานทดสอบ และเกณฑ์ความเสียหาย วลีต่างๆ เช่น “การทดสอบภาคตัดขวางแบบสามรอบ” “การทดสอบ IST 1,000 รอบ” ไม่ใช่คำที่ใช้แทนแผนความน่าเชื่อถือที่เขียนขึ้นได้เสมอไป
วัสดุ HDI, Rigid-Flex และ Hybrid เปลี่ยนแปลงกระบวนการไหลอย่างไร
การสร้างลำดับ HDI
HDI ทำซ้ำขั้นตอนการเคลือบ การเจาะด้วยเลเซอร์ การทำความสะอาด การเคลือบโลหะ และมักจะมีการเติมทองแดงในแต่ละระดับความหนา ส่วนประกอบย่อยตรงกลางอาจมีรูเชื่อมต่อแบบฝังอยู่ด้วย เมื่อความหนาเพิ่มขึ้น การชดเชยการจัดตำแหน่ง ทองแดงบนพื้นผิว และการเคลื่อนที่ของมิติจะควบคุมได้ยากขึ้นคู่มือทางวิศวกรรม HDI 10 ชั้นอธิบายความแตกต่างระหว่าง 1+8+1, 2+6+2 และ 3+4+3
โครงสร้างแบบแข็งและยืดหยุ่น
กระบวนการผลิตแบบแข็ง-ยืดหยุ่น (Rigid-flex) ประกอบด้วยแกนโพลีอิไมด์ ชั้นเคลือบ วัสดุยืดหยุ่นแบบมีกาวหรือไม่มีกาว บริเวณแข็งเฉพาะจุด วัสดุเชื่อมประสานที่มีการไหลต่ำ และการเปลี่ยนจากความยืดหยุ่นเป็นความแข็งอย่างเป็นระบบ เงื่อนไขการกดจะถูกเลือกให้เหมาะสมกับระบบวัสดุที่ได้รับการอนุมัติ อุณหภูมิสูงสุดที่กำหนดไว้ตายตัวนั้นใช้ไม่ได้กับทุกโครงสร้าง ลำดับการผลิตต้องปกป้องบริเวณยืดหยุ่นที่สัมผัสกับอากาศ ควบคุมการไหลของเรซิน และรักษารูปทรงเรขาคณิตของทองแดงในบริเวณโค้งงอ การทดสอบการดัดงอหรือการรับรองความยืดหยุ่นแบบไดนามิกนั้นจำเป็นเฉพาะเมื่อระบุไว้ในการออกแบบและข้อกำหนดของผลิตภัณฑ์เท่านั้น ไม่ใช่โดยอัตโนมัติสำหรับทุกการจัดส่งแบบแข็ง-ยืดหยุ่น
วัสดุผสมความเร็วสูงและวัสดุ RF
โครงสร้างไฮบริดเป็นการผสมผสานวัสดุที่มีระบบเรซินต่างกัน ตัวเลือกทองแดง การเคลื่อนที่ของมิติ และการปรับสภาพพื้นผิว ต้องประเมินความเข้ากันได้ของการยึดติดและการขยายตัวตามแกน z การเจาะและการกำจัดคราบอาจต้องใช้การตั้งค่าเฉพาะสำหรับวัสดุแต่ละชนิด และแบบจำลองอิมพีแดนซ์ต้องใช้ค่า Dk ที่ออกแบบจริงสำหรับฉนวนแต่ละชนิด วัสดุที่ผ่านกระบวนการ "เหมือน FR-4" ยังคงต้องการการชดเชยและข้อมูลการกดที่เหมาะสมเฉพาะของตนเอง
ทองแดงหนัก เหรียญทองแดง และคุณสมบัติที่ฝังอยู่ภายใน
การใช้ทองแดงหนาจะส่งผลต่อการชดเชยการกัดกร่อน การเติมเรซิน และการปรับสมดุลระนาบ การฝังเหรียญหรือวัสดุตกแต่งจะทำให้ต้องมีการกลึงช่อง การยึดติด และการควบคุมความเรียบของพื้นผิว ส่วนประกอบแบบพาสซีฟหรือแอคทีฟที่ฝังอยู่ภายในต้องใช้สถาปัตยกรรมกระบวนการและข้อกำหนดเฉพาะที่แยกต่างหาก สิ่งเหล่านี้ควรได้รับการพิจารณาว่าเป็นรูปแบบที่ได้รับการออกแบบทางวิศวกรรม ไม่ใช่การรวมไว้โดยไม่พิจารณาอย่างรอบคอบในข้อความที่ระบุว่ากระบวนการมาตรฐานหนึ่งเดียวรองรับคุณสมบัติพิเศษทุกอย่าง
บันทึกคุณภาพ การตรวจสอบย้อนกลับ และการอนุมัติการจัดส่งสินค้า
เอกสารที่จัดส่งพร้อมกับสินค้าควรระบุไว้ในใบสั่งซื้อหรือข้อตกลงด้านคุณภาพ คำสั่งซื้อเชิงพาณิชย์ทั่วไปอาจต้องการใบรับรองความสอดคล้องและการยืนยันการทดสอบทางไฟฟ้า โครงการควบคุมด้านการแพทย์ ยานยนต์ การบินและอวกาศ หรือการป้องกันประเทศ อาจต้องการใบรับรองวัสดุ การตรวจสอบย้อนกลับของล็อต ภาพตัดขวางขนาดเล็ก ข้อมูลการตกแต่ง ผลการทดสอบอิมพีแดนซ์ บันทึกชิ้นงานตัวอย่างแรก หรือแบบฟอร์มเฉพาะของลูกค้า การกล่าวอ้างว่าสินค้าที่จัดส่งแบบสิบชั้นทุกครั้งจะรวมรายงานที่เป็นไปได้ทั้งหมดโดยอัตโนมัตินั้นไม่ถูกต้อง
หมวดหมู่บันทึกทั่วไป
- ใบรับรองการปฏิบัติตามมาตรฐาน;
- ใบรับรองหรือสรุปผลการทดสอบทางไฟฟ้า;
- รายงาน TDR สำหรับคลาสอิมพีแดนซ์ที่ระบุ;
- การระบุเอกลักษณ์ของวัสดุและการตรวจสอบย้อนกลับล็อตตามที่กำหนด
- รายงานผลการตรวจชิ้นเนื้อด้วยกล้องจุลทรรศน์ภายใต้แผนการสุ่มตัวอย่างที่ตกลงกันไว้
- ข้อมูลการวัดความเรียบของพื้นผิวเมื่อจำเป็นตามสัญญา
- การตรวจสอบด้วยการเจาะย้อนกลับหรือการตรวจสอบความลึกที่ควบคุมได้สำหรับคุณสมบัติที่สำคัญ
- ข้อกำหนด RoHS, REACH หรือข้อกำหนดอื่นๆ ที่เกี่ยวข้องกับผลิตภัณฑ์ที่จัดจำหน่าย;
- เอกสารบทความฉบับแรกหรือเอกสารรับรองคุณสมบัติ;
- ข้อมูลการกำหนดหมายเลขประจำเครื่องและการตรวจสอบย้อนกลับของล็อตการผลิต
ระดับการตรวจสอบย้อนกลับและการเก็บรักษา
มาตรฐาน IPC-1782 ให้กรอบการทำงานสำหรับระดับการตรวจสอบย้อนกลับ แต่ไม่ได้กำหนดกฎการเก็บรักษาข้อมูลสิบปีที่เป็นสากลสำหรับ PCB ทุกชิ้น ระยะเวลาการเก็บรักษา ความละเอียดของข้อมูล และการเข้าถึงจะถูกกำหนดโดยสัญญาของลูกค้า ระบบการกำกับดูแล และขั้นตอนคุณภาพของซัพพลายเออร์ ใบเสนอราคาควรระบุข้อกำหนดการเก็บรักษาหรือบันทึกดิจิทัลที่ผิดปกติใดๆ เนื่องจากจะส่งผลต่อขอบเขตการบริหารจัดการและการตรวจสอบ
รุ่นสุดท้าย
การอนุมัติการจัดส่งสินค้าเป็นการยืนยันว่าการดำเนินการและการตรวจสอบที่จำเป็นเสร็จสมบูรณ์แล้ว ข้อบกพร่องได้รับการแก้ไขแล้ว ปริมาณตรงกัน บรรจุภัณฑ์ปกป้องพื้นผิวและสภาวะที่ไวต่อความชื้น (หากมี) และเอกสารที่จำเป็นแนบมาด้วยหรือพร้อมใช้งาน วิธีการบรรจุภัณฑ์ การปิดผนึกสุญญากาศ สารดูดความชื้น ตัวบ่งชี้ความชื้น และเครื่องหมายวันหมดอายุขึ้นอยู่กับพื้นผิว ระยะเวลาการจัดเก็บ และข้อกำหนดของลูกค้า

แนะนำโพสต์

การผลิตแผงวงจรพิมพ์ (PCB) ตัวกรอง TMM6
สารบัญ เหตุใดนักออกแบบตัวกรองไมโครเวฟจึงใช้...

เปรียบเทียบ Taconic RF 35 กับ RO4350B PCB
สารบัญ RF-35 เทียบกับ RO4350B การจัดซื้อและ...

การผลิตแผงวงจรพิมพ์ (PCB) ตัวกรอง TMM4
กระบวนการผลิตแผงวงจรพิมพ์ (PCB) สำหรับตัวกรอง TMM4 อยู่ภายใต้การควบคุมของ...

การผลิต PCB TMM6
การผลิต TMM6 คือหน้าควบคุมกระบวนการสำหรับการผลิตในช่วงกลางทศวรรษ...
วิธีการรับใบเสนอราคาสำหรับ PCB
เราจะทำการวิเคราะห์ DFM/DFA ให้คุณและส่งรายงานให้คุณทราบ คุณสามารถอัปโหลดไฟล์ของคุณได้อย่างปลอดภัยผ่านทางเว็บไซต์ของเรา เราต้องการข้อมูลต่อไปนี้เพื่อแจ้งราคาให้คุณทราบ:
-
- Gerber, ODB++ หรือ .pcb เฉพาะ
- รายการ BOM หากคุณต้องการประกอบ
- จำนวน
- เวลาเปิด
สำหรับบริการ PCBA โปรดระบุ BOM (รายการวัสดุ) และคำแนะนำการประกอบเฉพาะของคุณ นอกจากนี้ เรายังเสนอบริการวิเคราะห์ DFM/DFA เพื่อเพิ่มประสิทธิภาพการออกแบบของคุณสำหรับการผลิตและการประกอบ เพื่อให้แน่ใจว่ากระบวนการผลิตจะราบรื่น