
Průvodce procesem výroby flexibilních desek plošných spojů

Výrobní proces flexibilních desek plošných spojů (PCB) transformuje tenké polymerní filmy a měděnou fólii na ohebné obvody, které napájejí vše od chytrých telefonů a lékařských implantátů až po automobilové senzory a letecké systémy. Na rozdíl od pevných desek FR4 vyžadují flexibilní obvody specializované materiály, přísnější řízení procesu a pečlivou manipulaci – kde stav substrátu, adheze mědi a laminace krycí vrstvy přímo ovlivňují výtěžnost sestavy a dlouhodobou spolehlivost. Tento článek vysvětluje kompletní výrobní postup pro jednostranné, oboustranné a vícevrstvé FPC, kritické kritéria kvality v každé fázi a co je třeba uvést při žádosti o cenovou nabídku.
Obsah
- Co je flexibilní deska plošných spojů a proč se výroba liší?
- Klíčové materiály pro výrobu flexibilních desek plošných spojů
- Výrobní proces jednostranných flexibilních desek plošných spojů
- Výrobní proces oboustranných flexibilních desek plošných spojů
- Výrobní proces vícevrstvých flexibilních desek plošných spojů
- Kontrola kvality a průmyslové standardy
- Konstrukční aspekty pro vyrobitelnost
- Flexibilní služby výroby desek plošných spojů od společnosti Highleap
Flexibilní desky plošných spojů umožňují trojrozměrné směrování, snížení hmotnosti až o 70 % ve srovnání s pevnými alternativami a spolehlivý výkon v aplikacích dynamického ohýbání. Tyto výhody však přicházejí se složitostí výroby – proces výroby flexibilních desek plošných spojů vyžaduje přesnou kontrolu nad laminací, leptáním, pokovováním a nanášením krycí vrstvy, aby se dosáhlo konzistentních výsledků.
Tato příručka pokrývá kompletní pracovní postup výroby flexibilních desek plošných spojů , od přípravy surovin až po finální elektrické testování, a pomáhá inženýrům a odborníkům na nákup pochopit, co se děje v každé fázi a jak správně specifikovat požadavky.
1. Co je flexibilní deska plošných spojů a proč se liší ve výrobě?
- Rozměrová nestabilita: Flexibilní substráty se roztahují a smršťují v závislosti na změnách teploty a vlhkosti, což vyžaduje přesnější kontrolu registrace během zobrazování a laminace.
- Citlivost manipulace: Tenké filmy (obvykle 12.5–50 μm) jsou náchylné k vráskám, mačkání a kontaminaci – což vyžaduje manipulaci na úrovni čistého prostoru během celé výroby.
- Kritičnost adheze: Pevnost spoje mezi mědí, lepidlem, substrátem a krycí vrstvou přímo ovlivňuje životnost a spolehlivost při opakovaném ohýbání.
- Tepelná omezení: Nižší tepelná hmotnost znamená rychlejší ohřev během pájení, ale také větší citlivost na změny teploty procesu.
1.1 Klasifikace flexibilních desek plošných spojů
IPC-6013 definuje čtyři hlavní typy flexibilních desek plošných spojů, z nichž každý má odlišné výrobní požadavky:
| Typ | Konstrukce | Klíčový rozdíl v procesu | Typické aplikace |
|---|---|---|---|
| Jednostranný (typ 1) | Jedna měděná vrstva, pokrytá z jedné nebo obou stran | Není nutné pokovování průchozích otvorů | LED pásky, membrány klávesnice, jednoduché konektory |
| Oboustranný (typ 2) | Dvě měděné vrstvy s PTH | Vyžaduje vrtání → pokovování → zobrazovací sekvenci | Chytré telefony, fotoaparáty, senzory, displeje |
| Vícevrstvý (typ 3) | Tři nebo více vrstev mědi | Zobrazování vnitřní vrstvy → laminace → vrtání → pokovování | HDI zařízení, komplexní senzory, propojení s vysokou hustotou |
| Pevný-flexibilní (typ 4) | Pevné a flexibilní sekce laminované dohromady | Sekvenční laminace se selektivními flexibilními okny | Letectví a kosmonautika, lékařské implantáty, vojenské systémy |
Složitost výroby – a náklady – se zvyšují s počtem vrstev, protože každá další vrstva vyžaduje samostatné cykly zobrazování, kontroly a laminace.
2. Klíčové materiály pro výrobu flexibilních desek plošných spojů
Výběr materiálu přímo ovlivňuje flexibilitu, tepelné vlastnosti, elektrické vlastnosti a výtěžnost výroby. Pochopení těchto materiálů pomáhá správně specifikovat požadavky a předvídat faktory ovlivňující náklady.
2.1 Materiály podkladu
Polyimid (PI) dominuje trhu s flexibilními deskami plošných spojů díky své výjimečné kombinaci vlastností:
- Rozsah provozních teplot: -269 °C až +400 °C (krátkodobě)
- Trvalá provozní teplota: -200 °C až +260 °C
- Pevnost v tahu: 230–350 MPa
- Dielektrická konstanta: 3.4–3.5 při 1 MHz
- Vynikající chemická a radiační odolnost
Mezi běžné PI materiály patří DuPont Kapton (řady HN, EN, FN), Ube Upilex (typy S, SGA) a SKC Kolon PI filmy. Standardní tloušťky jsou 12.5 μm, 25 μm, 50 μm a 75 μm.
Polyester (PET) nabízí cenově výhodnou alternativu pro méně náročné aplikace – přibližně o 40–60 % nižší náklady než polyimid. PET je však omezen na trvalé provozní teploty pod 105 °C a neodolává standardním bezolovnatým reflow profilům, což omezuje jeho použití na aplikace s nízkoteplotní montáží nebo předem připojenými komponenty.
Tekuté krystalické polymery (LCP) se stále více používají ve vysokofrekvenčních aplikacích díky své ultranízké dielektrické konstantě (2.9–3.1) a disipačnímu činiteli (<0.002 při 10 GHz), minimální absorpci vlhkosti (<0.02 %) a stabilnímu elektrickému výkonu v milimetrovém vlnovém rozsahu.
2.2 Typy měděné fólie
Volba mezi typy mědi významně ovlivňuje výkon v ohybu:
| Měděný typ | Struktura zrna | Flexibilita | Nejlepší aplikace |
|---|---|---|---|
| Válcované žíhané (RA) | Protáhlé, horizontální | Vynikající – vydrží více než 100 000 cyklů ohýbání | Dynamický ohyb (panty, posuvné mechanismy) |
| Elektrolyticky nanášené (ED) | Sloupovitý, vertikální | Nižší – vhodné pro omezené cykly ohybu | Statický ohyb (ohyb pro instalaci) |
Standardní tloušťky mědi se pohybují od 12 μm (⅓ oz) do 70 μm (2 oz), přičemž 18 μm (½ oz) a 35 μm (1 oz) jsou nejběžnější u flexibilních aplikací.
2.3 Krycí vrstva a lepidlo
Krycí vrstva (coverlay) je předtvarovaná polyimidová fólie s lepidlovým podkladem, která chrání vodiče obvodů – funkčně ekvivalentní pájecí masce na pevných deskách, ale navržená pro flexibilitu. Standardní konstrukce krycí vrstvy kombinuje 12.5–25 μm PI fólii s 15–25 μm lepidlem.
Lepicí systémy se dělí do dvou kategorií:
- Akrylová lepidla: Dobrá flexibilita, nižší náklady, dostačující pro většinu aplikací
- Epoxidová lepidla: Vyšší teplotní odolnost, lepší chemická odolnost
Bezlepivý (dvouvrstvý) FCCL spojuje měď přímo s polyimidem pomocí napařování nebo lití polyimidu, čímž zcela eliminuje adhezivní vrstvu. Tato konstrukce nabízí tenčí profily, vylepšenou flexibilitu, lepší rozměrovou stabilitu a vynikající výkon při vysokých teplotách – ale za vyšší náklady na materiál.

3. Proces výroby jednostranných flexibilních desek plošných spojů
Jednostranná FPC představuje nejjednodušší a nejlevnější konstrukci flexibilních obvodů. Díky pouze jedné měděné vrstvě a žádným pokoveným průchozím otvorům se proces zaměřuje na přesné zobrazování, čisté leptání a správnou laminaci krycí vrstvy.
3.1 Kompletní procesní tok
Řezání materiálu → Vypalování → Vrtání (NPTH) → Laminace suchého filmu → Expozice → Vyvolání → Leptání → Odstraňování povrchových úprav → Laminace krycí vrstvy → Vytvrzování → Povrchová úprava → Sítotisk → Profilování → Elektrický test → FQC → Balení
3.2 Podrobnosti postupu krok za krokem
Krok 1: Řezání materiálu
Flexibilní měděný plátovaný laminát (FCCL) se dodává v rolích, obvykle o šířce 250–500 mm. Plánování výroby optimalizuje velikost panelu pro maximalizaci využití materiálu před řezáním plechů pro další zpracování. Přesné řezání s minimálními otřepy zabraňuje problémům s následnou manipulací.
Krok 2: Pečení (předběžná úprava)
Řezané materiály se vypalují při teplotě 120–150 °C po dobu 1–4 hodin, aby se odstranila absorbovaná vlhkost. Tento kritický krok zabraňuje delaminaci, bublinám a rozměrové nestabilitě během následných vysokoteplotních procesů. Před pokračováním musí být obsah vlhkosti snížen pod 0.1 %.
Krok 3: Vrtání (průchozí otvory bez pokovení)
U jednostranného FPC se vrtáním vytvoří pouze otvory pro nástroje, polohovací prvky a jakékoli nepokovené mechanické otvory specifikované v návrhu. Flexibilní substrát je podepřen mezi pevnými podpůrnými materiály (hliníkovými nebo fenolickými plechy), aby byla zajištěna přesnost vrtání. Pro mikrootvory pod 100 μm lze použít laserové vrtání.
Krok 4: Laminace suchého filmu
Fotocitlivý suchý filmový rezist se laminuje na vyčištěný měděný povrch pomocí vyhřívaných válců při teplotě 100–120 °C. Správné parametry laminace zajišťují úplnou adhezi bez vzduchových bublin nebo vrásek, které by mohly způsobit vady obrazu.
Krok 5: Expozice
UV světlo (obvykle o vlnové délce 350–450 nm) přenáší obvodový vzor z fotomasky na suchý film rezistu. Kolimované světelné zdroje a vakuový kontakt zajišťují ostrou definici vzoru. Expoziční energie je kalibrována tak, aby se dosáhlo úplné fotopolymerace bez přeexponování, které by mohlo poškodit jemné prvky.
Krok 6: Vývoj
Exponované panely procházejí vývojkovým roztokem (obvykle 0.8–1.2% uhličitanem sodným při teplotě 28–32 °C), který rozpouští a odstraňuje neexponovaný suchý film, čímž odhaluje měděné oblasti určené k leptání. Doba vyvolání a tlak stříkání jsou řízeny tak, aby se dosáhlo čisté definice vzoru bez narušení polymerovaného rezistu.
Krok 7: Leptání
Chemické leptání odstraňuje odkrytou měď pomocí chloridu měďnatého (kyselého) nebo amoniakového leptadla (alkalického). Procesní parametry – koncentrace leptadla, teplota (obvykle 48–52 °C), tlak stříkání a rychlost dopravníku – jsou přesně řízeny tak, aby se dosáhlo cílové šířky stop s minimálním podřezáním.
Krok 8: Odstranění izolace
Zbývající suchý film rezistu se chemicky odstraní pomocí 2–4% roztoku hydroxidu sodného při teplotě 45–55 °C, čímž se odhalí čistý měděný obvod pro následné zpracování.
Krok 9: Povrchová úprava (před krycí vrstvou)
Měděné povrchy se čistí a mikroleptají, aby se odstranila oxidace a vytvořila se kontrolovaná drsnost povrchu (obvykle 1.5–3.0 μm Ra), která podporuje přilnavost s krycí vrstvou. Tento krok je zásadní pro dlouhodobou spolehlivost.
Krok 10: Příprava a laminace krycí vrstvy
Krycí materiál je přesně řezaný (laserové řezání, děrování nebo CNC frézování) s otvory pro kontaktní plošky, testovací body a umístění součástek dle návrhu. Připravený krycí materiál je přesně zarovnán s obvodem pomocí optických registračních systémů a laminován za tepla (160–180 °C) a tlaku (15–25 kg/cm²) po dobu 30–60 minut.
Krok 11: Vytvrzování
Vypalování po laminaci při teplotě 150–170 °C po dobu 1–2 hodin zajišťuje úplné vytvrzení lepidla, maximalizuje pevnost spoje a dlouhodobou spolehlivost. Správné vytvrzení zabraňuje delaminaci během následných tepelných cyklů.
Krok 12: Povrchová úprava
Odkryté měděné podložky mají ochrannou povrchovou úpravu:
- ENIG (bezelektroniklové imerzní zlato): 3–6 μm Ni + 0.05–0.15 μm Au – vynikající pájitelnost, plochý povrch, dlouhá životnost
- Ponořovací plechovka: 0.8–1.2 μm Sn – dobrá pájitelnost, nižší náklady, omezená trvanlivost
- Imerzní stříbro: 0.15–0.4 μm Ag – vynikající vysokofrekvenční výkon
- OSP: Organický povlak o tloušťce 0.2–0.5 μm – nejnižší náklady, nejkratší trvanlivost
Krok 13: Sítotisk
Označení součástek, značky polarity a identifikace jsou tištěny flexibilními inkousty (obvykle na bázi epoxidu), které odolávají ohýbání bez praskání. Vytvrzují se při teplotě 120–150 °C po dobu 15–30 minut.
Krok 14: Profilování (singulace)
Jednotlivé obvody se vyřezávají z výrobních panelů pomocí:
- Laserové řezání: Nejvyšší přesnost (±50 μm), minimální pnutí, preferováno pro složité obrysy
- Děrování matricemi: Nejrychlejší pro velké objemy, vyžaduje investici do nástrojů
- CNC frézování: Flexibilní, nevyžaduje žádné nástroje, střední rychlost
Krok 15: Elektrické testování
100 % obvodů podléhá testování kontinuity a izolace pomocí testerů s pohyblivou sondou nebo specializovaných testovacích přípravků. Před odesláním jsou identifikovány přerušené spoje, zkraty a nesprávné zapojení.
Krok 16: Finální kontrola kvality
Vizuální a rozměrová kontrola dle norem IPC-6013 a IPC-A-600 ověřuje:
- Šířka stopy, rozteč a definice hran
- Zarovnání a přilnavost krycí vrstvy
- Kvalita povrchové úpravy a pokrytí
- Celkové rozměrové tolerance
- Absence vad (škrábance, kontaminace, delaminace)
Krok 17: Balení
Schválené obvody jsou baleny v antistatických sáčcích s vysoušedlem a kartami s indikátorem vlhkosti a poté jsou pro přepravu zapečetěny. Konstrukce obalu chrání flexibilní obvody před mechanickým poškozením během přepravy.
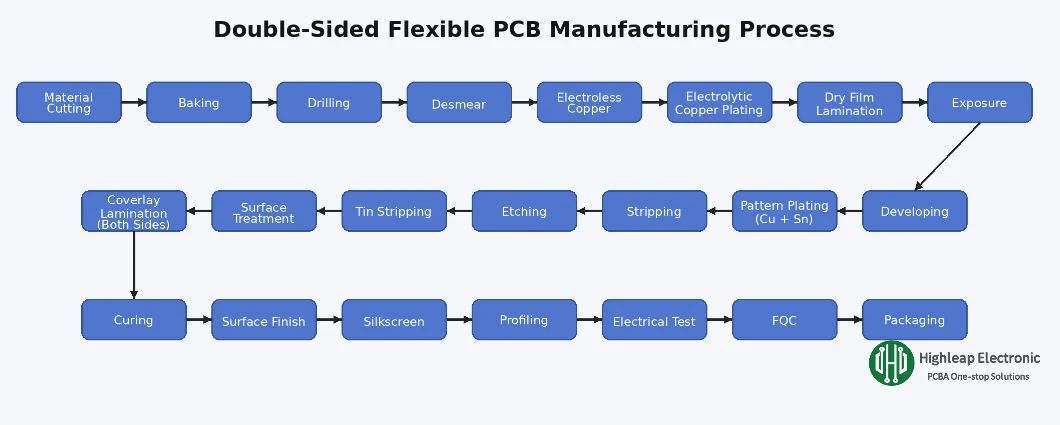
4. Proces výroby oboustranných flexibilních desek plošných spojů
Oboustranný FPC přidává druhou vrstvu mědi a pokovené průchozí otvory (PTH), které elektricky propojují obě strany. To zvyšuje hustotu trasování, ale významně mění postup procesu – před zobrazením vnější vrstvy musí proběhnout vrtání a pokovování.
4.1 Kompletní procesní tok
Řezání materiálu → Vypalování → Vrtání → Odstraňování skvrn → Bezproudové mědění → Elektrolytické mědění → Suchá laminace → Expozice → Vyvolání → Pokovování vzorem (Cu + Sn) → Odstraňování nánosů → Leptání → Odstraňování cínu → Povrchová úprava → Laminace krycí vrstvy (obě strany) → Vytvrzování → Povrchová úprava → Sítotisk → Profilování → Elektrické testy → FQC → Balení
4.2 Klíčové rozdíly v procesu oproti jednostrannému
Vrtání pro PTH:
Oboustranný FPC vyžaduje pokovené průchozí otvory pro elektrické propojení dvou měděných vrstev. Vrtání probíhá skrz celou vrstvu FCCL – horní měď + lepidlo + PI + lepidlo + spodní měď. Průměr otvoru je obvykle 0.2–0.5 mm pro standardní aplikace, s mikrootvory až do 0.1 mm při použití laserového vrtání.
Odstranění skvrn:
Vrtání vytváří na stěnách otvoru skvrny od pryskyřice, které je nutné před pokovováním odstranit. Chemické odmašťování (manganistan draselný) nebo plazmové ošetření leptá pryskyřici zpět a odhaluje čistou měď pro spolehlivou přilnavost pokovování. Tento krok je kritický – nedostatečné odmašťování způsobuje dutiny v pokovování a špatné spojení mezi vrstvami.
Bezproudové nanášení mědi:
Tenká vrstva měděného zárodku (obvykle 0.3–0.8 μm) se chemicky nanáší na stěny a povrchy otvorů pomocí autokatalytického pokovování. Tím se vytvoří počáteční vodivá cesta pro následné elektrolytické pokovování. Proces bezproudého mědění zahrnuje aktivaci katalyzátoru (na bázi palladia), akceleraci a kroky nanášení mědi.
Elektrolytické mědění:
Elektrolytické pokovování vytváří tloušťku mědi podle konstrukčních požadavků – obvykle 20–25 μm v otvorech pro dostatečnou spolehlivost. Vertikální kontinuální pokovování (VCP) zajišťuje rovnoměrné rozložení proudu a konzistentní tloušťku pokovování po celém panelu.
Proces pokovování vzorem:
Po pokovení mědí se nanese suchá vrstva a zobrazí se pouze oblasti s obvodem. Další pokovení mědí vytváří tloušťku stop, následované cínem nebo cín-olověným pokovením, které slouží jako ochrana proti leptání. Po odstranění suché vrstvy se leptáním odstraní nežádoucí měď, zatímco cín chrání obvod. Nakonec se cín odstraní, aby se odhalily hotové měděné stopy.
Oboustranný krycí papír:
Horní i spodní povrchy vyžadují krycí laminaci, aby chránily obvody na obou stranách. Souosost mezi otvory v krytu a umístěním kontaktních plošek na obou stranách musí být pečlivě kontrolována.
5. Výrobní proces vícevrstvých flexibilních desek plošných spojů
Vícevrstvý FPC obsahuje tři nebo více vodivých vrstev, což umožňuje vyšší hustotu vedení a složitější návrhy. Klíčový rozdíl ve výrobě spočívá v tom, že vnitřní vrstvy musí být vyrobeny a zkontrolovány samostatně před laminací – a k vrtání průchozích otvorů dochází až po spojení vrstev.
5.1 Kompletní procesní tok
Zpracování vnitřní vrstvy:
Řezání materiálu → Vypalování → Laminace suchého filmu → Expozice → Vyvolání → Leptání → Odstraňování nátěrů → Kontrola AOI → Povrchová úprava (hnědý oxid)
Laminace:
Zarovnání vrstev → Pokládka → Laminace za tepla → Vytvrzování po laminaci
Zpracování vnější vrstvy:
Vrtání (PTH) → Odstraňování skvrn → Bezproudové mědění → Elektrolytické mědění → Zobrazování vnější vrstvy → Pokovování vzorem → Leptání → Laminování krycí vrstvy → Povrchová úprava → Sítotisk → Profilování → Elektrické testy → FQC → Balení
5.2 Kritické kroky vnitřní vrstvy
Zobrazování a leptání vnitřní vrstvy:
Každá vnitřní vrstva se zpracovává podobně jako u jednostranného FPC: suchá laminace filmu, expozice, vyvolání, leptání a odizolování. Zásadní rozdíl spočívá v tom, že vnitřní vrstvy musí být před laminací 100% bez vad – jakékoli přerušené spoje nebo zkraty uvnitř laminované vrstvy nelze opravit.
Inspekce AOI:
Automatizovaná optická kontrola skenuje každou vnitřní vrstvu, aby před laminací detekovala přerušení, zkraty, narušení šířky tras a další vady. Vadné panely jsou v této fázi vyřazeny, aby se zabránilo plýtvání materiálem a času zpracování u neobnovitelných desek.
Povrchová úprava (hnědý/černý oxid):
Vnitřní měděné povrchy podléhají oxidační úpravě, která vytváří mikroskopicky drsný, oxidovaný měděný povrch, jenž podporuje adhezi s lepidlem typu bondply. Tento krok je kritický – nedostatečná oxidační úprava vede k delaminaci při tepelném namáhání nebo během cyklického ohýbání.
5.3 Proces laminace
Zarovnání vrstev:
Vnitřní vrstvy, lepící fólie a vnější měděné fólie jsou přesně zarovnány pomocí registračních kolíků nebo optických zarovnávacích systémů. Typická tolerance registrace je ±75 μm nebo lepší – nesprávné zarovnání způsobuje zkraty mezi vrstvami nebo přerušení spojení s prostupy.
Vrstvení a horký lis:
Zarovnaná vrstva se umístí do laminovacího lisu a spojí se za kontrolované teploty (obvykle 180–200 °C ve špičce), tlaku (15–25 kg/cm²) a časových profilů. Lepidlo pro lepení vrstev se rozlije, vyplní mezery a vytvrdne, čímž vytvoří jednotnou vícevrstvou strukturu.
Zpracování po laminaci:
Po laminaci se vyvrtají průchozí otvory pro spojení všech vrstev. Následný proces navazuje na oboustranný postup FPC: odmašťování, bezproudové mědění, elektrolytické pokovování, zobrazování vnější vrstvy a zbývající kroky až po finální test.
5.4 Sekvenční laminace pro složité struktury
U vícevrstvých konstrukcí vyžadujících slepé nebo zapuštěné průchody je nutná sekvenční laminace:
- Zakopané cesty: Spojte pouze vnitřní vrstvy – vyrobené a vyvrtané před finální laminací
- Slepé průchody: Spojte vnější vrstvu s vnitřní vrstvou – po laminaci vyvrtejte pomocí řízeného hloubkového vrtání nebo laserového vrtání
Každý postupný cyklus laminace zvyšuje náklady a dodací lhůtu, ale umožňuje vyšší hustotu propojení, což není možné u standardní konstrukce s průchozími otvory.
6. Kontrola kvality a průmyslové standardy
Výroba flexibilních desek plošných spojů vyžaduje systematickou kontrolu kvality, protože tenké a flexibilní materiály jsou citlivější na procesní odchylky než pevné desky. Vícenásobné inspekční brány během výroby odhalují vady dříve, než se stanou nákladnými.
6.1 Klíčové kontrolní body
| Fáze procesu | Inspekční metoda | Zjištěné závady |
|---|---|---|
| Příchozí materiál | Vizuální měření tloušťky | Vady materiálu, nesprávná specifikace |
| Dodatečné leptání (vnitřní/vnější) | AOI | Otevření, zkraty, narušení šířky stopy |
| Po laminaci | Rentgenový snímek, průřez (vzorek) | Nesprávná registrace vrstev, dutiny, delaminace |
| Dodatečné pokovování | Měření tloušťky, průřez | Nedostatečné pokovení, dutiny v otvorech |
| Po zakrytí | Vizuální zkouška pevnosti v odlupování (vzorek) | Nesprávné zarovnání, bubliny, nedostatečná přilnavost |
| Poslední | Elektrická zkouška, vizuální kontrola | Otevřené části, zkraty, kosmetické vady |
6.2 Platné normy IPC
- IPC-6013: Specifikace kvalifikace a výkonu pro flexibilní/tuhé a flexibilní plošné desky – definuje třídy 1, 2 a 3 se zvyšujícími se požadavky na spolehlivost
- IPC-2223: Standard pro sekční návrh flexibilních desek plošných spojů – konstrukční pokyny včetně poloměru ohybu, směrování tras a výběru materiálu
- IPC-A-600: Přijatelnost desek plošných spojů – kritéria vizuální kontroly pro všechny typy desek plošných spojů včetně flexibilních
- IPC-4202/4203/4204: Materiálové specifikace pro flexibilní základní materiály, krycí vrstvu a FCCL
- IPC-TM-650: Zkušební metody pro specifické požadavky na ohyb, včetně zkoušek ohybem a adheze
6.3 Výběr třídy IPC
| Třída IPC | editaci videa | Typické použití |
|---|---|---|
| Class 1 | Obecné elektronické výrobky | Spotřební elektronika, hračky, základní elektronika |
| Class 2 | Vyhrazená servisní elektronika | Průmyslové zařízení, telekomunikace, automobilový průmysl |
| Class 3 | Vysoce spolehlivá elektronika | Lékařské implantáty, letecký průmysl, armáda |
7. Konstrukční aspekty pro vyrobitelnost
Rozhodnutí o návrhu učiněná v rané fázi vývojového procesu přímo ovlivňují výtěžnost, náklady a spolehlivost výroby. Dodržování pokynů DFM pomáhá předcházet nákladným přepracováním a zpožděním výroby.
7.1 Pokyny pro poloměr ohybu
Podle IPC-2223 závisí minimální poloměr ohybu na typu aplikace:
- Dynamický ohyb (opakované ohýbání): Minimální poloměr ohybu ≥10× celková tloušťka desky
- Statický ohyb (ohyb pro instalaci): Minimální poloměr ohybu ≥6× celková tloušťka desky
Pro jednostranný FPC o tloušťce 0.15 mm to znamená minimální poloměr 1.5 mm pro dynamické aplikace nebo 0.9 mm pro statickou instalaci.
7.2 Trasování trasy ve flexibilních oblastech
- Pokud je to možné, trasujte stopy kolmo k ose ohybu
- Používejte zakřivené dráhy – v zónách ohybu se vyhněte úhlům 90°
- Neumisťujte prostupy, kontaktní plošky ani pokovené otvory do oblastí ohybu.
- Střídavé rozložení stop na protilehlých stranách oboustranného ohybu (efekt I-nosníku) pro snížení koncentrace napětí
- Pro zlepšení flexibility použijte v oblastech ohybu šrafované polygony místo plných měděných odlitků.
7.3 Výběr měděné hmotnosti
Tenčí měď zlepšuje flexibilitu, ale snižuje proudovou únosnost. Vyvažte tyto faktory:
- 12 μm (⅓ unce): Maximální flexibilita, jemné stopy, nízký proud
- 18 μm (½ unce): Dobrá flexibilita, střední proud – nejběžnější volba
- 35 μm (1 unce): Standardní proudová kapacita, snížená flexibilita
- 70 μm (2 unce): Vysoký proud, omezená flexibilita – obvykle se používá pouze v tuhých oblastech
7.4 Aplikace výztuh
Výztuhy poskytují mechanickou oporu pro montáž součástek nebo vkládání konektorů v určených oblastech:
- FR-4: Cenově výhodné, běžné pro oblasti ZIF konektorů – tloušťka 0.2–1.6 mm
- Polyimid: Tenčí profily, lepší tepelná shoda – tloušťka 0.075–0.225 mm
- Nerezová ocel: Kombinované stínění EMI + výztuha – tloušťka 0.1–0.3 mm
- Hliník: Odvod tepla + zpevnění – tloušťka 0.5–2.0 mm
Získejte rychlou cenovou nabídku
8. Flexibilní služby výroby desek plošných spojů od společnosti Highleap
Společnost Highleap Electronics poskytuje kompletní flexibilní výrobu desek plošných spojů (PCB) od prototypu až po sériovou výrobu s řízením procesů navrženým pro konzistentní kvalitu napříč všemi typy FPC.
- Rozsah možností: Jednostranné, oboustranné a vícevrstvé FPC až do 10 vrstev; tuho-flexibilní konstrukce pro kombinované aplikace
- Možnost jemného řezu: Minimální stopa/mezera 50 μm/50 μm pro konstrukce s vysokou hustotou
- Materiálové varianty: Polyimid (standardní a vysoce výkonné typy), LCP pro RF aplikace, FCCL s lepidlem a bez lepidla
- Možnosti povrchové úpravy: ENIG, imerzní cín, imerzní stříbro, OSP dle požadavků aplikace
- Upevnění výztuhy: FR-4, PI, nerezová ocel, hliník s přesným umístěním
- Integrace sestavy: Na klíč Montáž FPC včetně umístění SMT a funkčního testování
8.1 Co zahrnout do vaší žádosti o nabídku (RFC)
Pro rychlou a přesnou cenovou nabídku uveďte:
- Soubory Gerber (formát RS-274X) nebo data ODB++
- Výrobní výkres s rozměry, tolerancemi a vrstvením vrstev
- Specifikace materiálu (typ PI, hmotnost mědi, lepidlo/nelepidlo)
- Požadavek na povrchovou úpravu
- Detaily výztuh, pokud jsou požadovány (materiál, tloušťka, umístění)
- Množství (odhady prototypu a objemu výroby)
- Požadavek na třídu IPC (třída 1, 2 nebo 3)
- Veškeré zvláštní požadavky na testování nebo dokumentaci
Náš technický tým kontroluje zaslané návrhy a reaguje na ně s cenovou nabídkou, dodací lhůtou a doporučeními ohledně financování projektu (DFM), aby váš projekt pokračoval v plánu.
Sabrina má více než 18 let zkušeností v oboru desek plošných spojů, se silnými znalostmi v oblasti CAM inženýrství a kontroly souborů s deskami plošných spojů. Podporuje projekty s deskami plošných spojů od prototypů až po sériovou výrobu se zaměřením na vyrobitelnost a spolehlivost procesů.
Její práce pomáhá inženýrským týmům snižovat výrobní rizika a dosahovat stabilních, vysoce kvalitních výsledků při výrobě desek plošných spojů.

doporučené příspěvky

Sestava desky plošných spojů PLC pro CPU, I/O a komunikační moduly
Highleap Electronics nabízí výrobu a montáž plošných spojů (PCB)...

Analýza iontové kontaminace PCB
Analýza iontové kontaminace PCB pomáhá výrobcům originálního vybavení (OEM) určit...

Proces výroby a ověření desek plošných spojů I-Tera MT40
Highleap Electronics poskytuje PCB Isola I-Tera MT40...

Kontrolní seznam kvalifikace dodavatele desek plošných spojů I-Tera MT40
Highleap Electronics vyrábí desky plošných spojů...
Jak získat cenovou nabídku na PCB
Nechte nás provést analýzu DFM/DFA za vás a ozveme se vám s přehledem.
Své soubory můžete bezpečně nahrávat prostřednictvím našich webových stránek.
Abychom vám mohli poskytnout cenovou nabídku, potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Kromě výroby desek plošných spojů nabízíme komplexní řadu elektronických služeb, včetně návrhu desek plošných spojů, montáže desek plošných spojů (PCBA) a řešení na klíč. Ať už potřebujete pomoc s prototypováním, ověřováním návrhu, získáváním komponent nebo hromadnou výrobou, poskytujeme komplexní podporu, abychom zajistili úspěch vašeho projektu. Pro služby PCBA poskytněte svůj kusovník (Bill of Materials) a jakékoli konkrétní pokyny k sestavení. Nabízíme také analýzu DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže, což zajišťuje hladký výrobní proces.