
Výrobní proces desek plošných spojů: Kompletní výrobní postupy
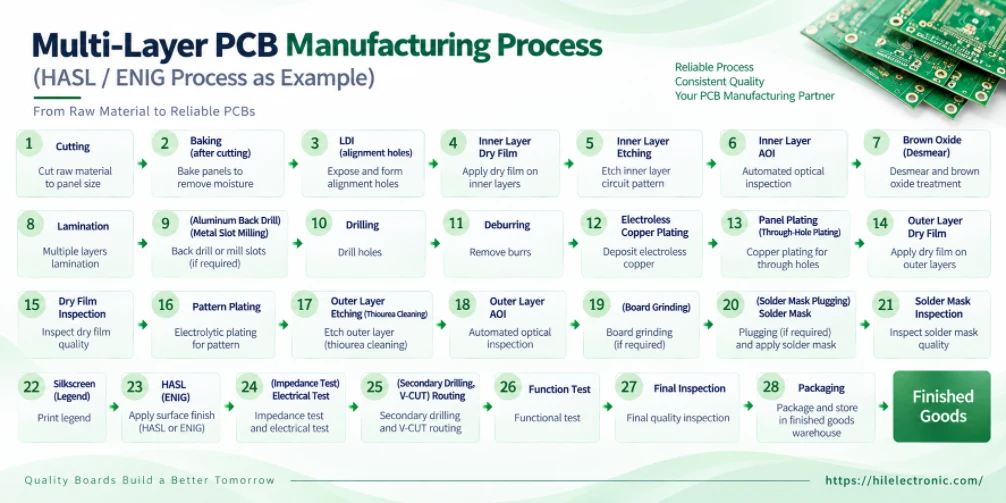
Neexistuje jednotný postup výroby desek plošných spojů, který by platil pro každou desku. Oboustranně pokovená deska s průchozími otvory, vícevrstvá deska plošných spojů, deska s negativním pokovením, vysokofrekvenční deska z PTFE, deska se zaslepením/skrytými otvory a deska se smíšenými povrchovými úpravami mohou sledovat podstatně odlišné výrobní postupy.
Tato stránka je uspořádána jako knihovna postupů pro výrobu desek plošných spojů . Zobrazuje výrobní sekvenci pro každou hlavní desku nebo typ procesu, včetně podmíněných operací, které se vkládají pouze tehdy, když je návrh vyžaduje. Inženýrskou logiku CAM, DFM, kompenzace a uvolnění výrobních dat naleznete v hlavním průvodci procesem výroby desek plošných spojů.
Řezání panelů → Vypalování po řezání → Registrace LDI → Suchý film vnitřní vrstvy → Leptání vnitřní vrstvy → AOI vnitřní vrstvy → Hnědý oxid → Laminace → Vrtání → Odjehlování → Bezproudové mědění → Pokovování panelů → Suchý film vnější vrstvy → Kontrola suchého filmu → Pokovování vzorem → Leptání vnější vrstvy → AOI vnější vrstvy → Pájecí maska → Legenda → Povrchová úprava → Elektrický test → Směrování → Závěrečná kontrola → Balení.
Volitelné odbočky, jako je směrování metalizovaných drážek, pájení s maskou přes zapojení, testování impedance, druhé vrtání a V-drážkování, se vkládají pouze v případě potřeby.
Volič toku výrobního procesu PCB
| DPS / požadavek | Doporučená trasa na této stránce | Hlavní rozdíl v procesu |
|---|---|---|
| Oboustranná deska plošných spojů PTH | Oboustranný tok pokovování vzorem | Žádné zobrazování vnitřních vrstev ani vícevrstvá laminace. |
| Vícevrstvá deska plošných spojů | Vícevrstvé modelování | Přidává vnitřní vrstvy, AOI, hnědý oxid a laminaci. |
| Negativní pokovení plošných spojů | Toky s negativním pokovováním | K nárůstu mědi dochází před zobrazováním na negativní film a leptáním negativu. |
| Měděný otvor bez odpovídající povrchové měděné konstrukce | Selektivní tok pokovování děr mědí | Přidává speciální film pro pokovování otvorů a samostatné fáze pokovování mědí/cínem. |
| PTH + NPTH vyžadující oddělené načasování vrtání | Průtok u děleného vrtáku PTH / NPTH | Vrtání NPTH se provádí po pokovení modelu a před leptáním. |
| Metalizovaná štěrbina s řízenou hloubkou | Částečně metalizované štěrbinové proudění s řízenou hloubkou | Obrábění průchozích a stupňovitých drážek probíhá v různých fázích výroby. |
| Vysokofrekvenční materiál PTFE / Rogersův typ | Toky plazmového zpracování PTFE | Přidává kondicionování materiálu a plazmu před nanášením mědi; používá se také samostatný krok kondicionování před pájecí maskou. |
| Mechanická zaslepovací/zapuštěná konstrukce | Slepá/zakopaná odbočka s negativním pokovením | Přidává zpracování subplošných spojů, redukci mědi a další smyčky pro pokovování/zobrazování. |
| Speciální ověření elektrických zařízení nebo registrace | Speciální testovací trasy | Testovací operace se vkládají do definovaných kontrolních bodů, nikoli do normální pozice finálního testu. |
| Smíšená povrchová úprava / zlaté prsty | Odbočné trasy pro povrchovou úpravu | Zlaté pokovování, maskování, ochrana páskou, HASL nebo jiné dokončovací operace mění pořadí v následných postupech. |
1. Postupy výroby základních desek plošných spojů
Toto jsou základní výrobní postupy. Speciální otvory, materiály, povrchové úpravy a testy jsou přidány jako odbočné operace k jednomu z těchto hlavních postupů.
1.1 Holá deska / prázdný panel – přímý proces Hlavní trasa
- 1. Řezání panelů
- 2. Vrtání
- 3. Negativní leptání
- 4. Směrování
- 5. Závěrečná inspekce
- 6. Obal
- 7. Sklad hotových výrobků
Používá se pro jednoduché zpracování prázdných desek, které nevyžaduje jednostrannou laminaci.
1.2 Holá deska / prázdný panel – laminovaný proces Hlavní trasa
- 1. Řezání panelů
- 2. Pečení po krájení
- 3. Negativní suchý film – jednostranná laminace a expozice
- 4. Negativní leptání
- 5. Laminace
- 6. Vrtání
- 7. Sekundární negativní leptání
- 8. Směrování
- 9. Závěrečná inspekce
- 10. Obal
- 11. Sklad hotových výrobků
Tato odbočka se používá, když konstrukce s prázdnou deskou vyžaduje laminaci. Měď musí být před vrtáním v této trase k dispozici.
1.3 Jednostranné a pseudooboustranné desky plošných spojů Hlavní trasa
- 1. Použijte schválenou jednostrannou výrobní cestu
- 2. Vyvrtejte všechny nepokovené otvory dle vydané definice vrtání
- 3. Kompletní jednostranné vytvoření obvodu
- 4. Použijte požadované operace dokončování a profilování
- 5. Závěrečná inspekce
- 6. Obal
Oboustranné rozvržení bez metalizovaných otvorů se považuje za pseudooboustrannou desku a používá se jednostranná cesta, nikoli běžný oboustranný proces PTH.
1.4 Oboustranná deska plošných spojů s pokovováním Hlavní trasa
- 1. Řezání panelů
- 2. Pečení po krájení
- 3. Vrtání hliníkových vstupních plechůje-li potřeba
- 4. Mechanické vrtání
- 5. Frézování metalizovaných drážekje-li potřeba
- 6. Deburring
- 7. Bezproudová měď
- 8. Panelové pokovování
- 9. Suchý film vnější vrstvy
- 10. Kontrola suchého filmu
- 11. Pokovování vzorem
- 12. Leptání vnější vrstvy – čištění thiomočovinou, kde je uvedeno
- 13. Vnější vrstva AOI
- 14. Kartáčování / broušení povrchůje-li potřeba
- 15. Pájecí maska přes zapojeníje-li potřeba
- 16. Pájecí maska
- 17. Inspekce pájecí masky
- 18. Legenda / Sítotisk
- 19. HASL, ENIG nebo specifikovaná povrchová úprava
- 20. Test impedanceje-li potřeba
- 21. Elektrická zkouška
- 22. Druhé vrtání / V-CUTje-li potřeba
- 23. Směrování
- 24. Inspekce prvků
- 25. Závěrečná inspekce
- 26. Obal
- 27. Sklad hotových výrobků
Toto je standardní postup pozitivního pokovování pro dvouvrstvou desku s metalizovanými otvory.
1.5 Vícevrstvá deska plošných spojů s pokovováním Hlavní trasa
- 1. Řezání panelů
- 2. Pečení po krájení
- 3. Registrace LDI
- 4. Suchý film vnitřní vrstvy
- 5. Leptání vnitřní vrstvy
- 6. Vnitřní vrstva AOI
- 7. Hnědý oxid
- 8. Laminace
- 9. Vrtání hliníkových vstupních plechůje-li potřeba
- 10. Mechanické vrtání
- 11. Frézování metalizovaných drážekje-li potřeba
- 12. Deburring
- 13. Bezproudová měď
- 14. Panelové pokovování
- 15. Suchý film vnější vrstvy
- 16. Kontrola suchého filmu
- 17. Pokovování vzorem
- 18. Leptání vnější vrstvy – čištění thiomočovinou, kde je uvedeno
- 19. Vnější vrstva AOI
- 20. Kartáčování / broušení povrchůje-li potřeba
- 21. Pájecí maska přes zapojeníje-li potřeba
- 22. Pájecí maska
- 23. Inspekce pájecí masky
- 24. Legenda / Sítotisk
- 25. HASL, ENIG nebo specifikovaná povrchová úprava
- 26. Test impedanceje-li potřeba
- 27. Elektrická zkouška
- 28. Druhé vrtání / V-CUTje-li potřeba
- 29. Směrování
- 30. Inspekce prvků
- 31. Závěrečná inspekce
- 32. Obal
- 33. Sklad hotových výrobků
Ve srovnání s oboustrannou deskou s plošnými spoji přidává vícevrstvá cesta zobrazování vnitřní vrstvy, AOI vnitřní vrstvy, hnědý oxid a laminaci před procesem výroby průchozích otvorů.
1.6 Oboustranná deska plošných spojů s negativním pokovením Negativní pokovování
- 1. Řezání panelů
- 2. Pečení po krájení
- 3. Vrtání
- 4. Deburring
- 5. Bezproudová měď
- 6. Negativní pokovování
- 7. Broušení povrchu po pokovování
- 8. Negativní suchý film
- 9. Kontrola suchého filmu
- 10. Negativní leptání
- 11. Vnější vrstva AOI
- 12. Kartáčování / broušení povrchůje-li potřeba
- 13. Pájecí maska přes zapojeníje-li potřeba
- 14. Pájecí maska
- 15. Inspekce pájecí masky
- 16. Legenda
- 17. HASL, ENIG nebo specifikovaná povrchová úprava
- 18. Test impedanceje-li potřeba
- 19. Elektrická zkouška
- 20. Druhé vrtání / V-CUTje-li potřeba
- 21. Směrování
- 22. Inspekce prvků
- 23. Závěrečná inspekce
- 24. Obal
- 25. Sklad hotových výrobků
Tento tok používá měděnou vrstvu před zobrazováním negativního filmu a leptáním negativu.
1.7 Vícevrstvá deska plošných spojů s negativním pokovením Negativní pokovování
- 1. Řezání panelů
- 2. Pečení po krájení
- 3. Registrace LDI
- 4. Suchý film vnitřní vrstvy
- 5. Leptání vnitřní vrstvy
- 6. Vnitřní vrstva AOI
- 7. Hnědý oxid
- 8. Laminace
- 9. Vrtání hliníkových vstupních plechůje-li potřeba
- 10. Vrtání
- 11. Frézování metalizovaných drážekje-li potřeba
- 12. Deburring
- 13. Bezproudová měď
- 14. Negativní pokovování
- 15. Broušení povrchů s negativním pokovením
- 16. Negativní suchý film
- 17. Kontrola suchého filmu
- 18. Negativní leptání
- 19. Vnější vrstva AOI
- 20. Kartáčování / broušení povrchůje-li potřeba
- 21. Pájecí maska přes zapojeníje-li potřeba
- 22. Pájecí maska
- 23. Inspekce pájecí masky
- 24. Legenda
- 25. HASL, ENIG nebo specifikovaná povrchová úprava
- 26. Test impedanceje-li potřeba
- 27. Elektrická zkouška
- 28. Druhé vrtání / V-CUTje-li potřeba
- 29. Směrování
- 30. Inspekce prvků
- 31. Závěrečná inspekce
- 32. Obal
- 33. Sklad hotových výrobků
Vícevrstvá negativní pokovovací cesta zahrnuje kompletní sekvenci vnitřní vrstvy a laminace před procesem negativního pokovování vnější vrstvy.
2. Pokovování otvorů a mechanické odbočné toky
Tyto trasy se vkládají, když standardní postup vrtání/pokovování nelze zpracovat měděné díry, nepokovené díry, pokovené drážky nebo prvky s řízenou hloubkou.
2.1 Selektivní pokovování mědí otvory – měď otvorů bez odpovídajícího povrchu a měděné konstrukce Pokovování otvorů
- 1. Vrtání
- 2. Bezproudová měď
- 3. Panelové pokovování
- 4. Suchý film pro pokovování otvorů
- 5. Kontrola suchého filmu
- 6. Selektivní pokovování mědí otvory – pouze měď, bez cínu
- 7. Odstraňování suchého filmu
- 8. Broušení povrchu po pokovování
- 9. Suchý film vnější vrstvy – normální kresba vnější vrstvy
- 10. Kontrola suchého filmu 1
- 11. Cínování – pouze cín, bez přidané mědi
- 12. Leptání vnější vrstvy
- 13. Normální následný proces
Tato větev pozitivního procesu odděluje nanášení mědi na otvory od pozdější operace cínování/leptání vnější vrstvy.
2.2 Normální postup pokovování desek / zaslepených děr na subdesce Pokovování otvorů
- 1. Předchozí procespodle potřeby
- 2. Laminacepokud je to relevantní
- 3. Vrtání
- 4. Odstranění skvrn / čištění otvorů
- 5. Bezproudová měď
- 6. Panelové pokovování
- 7. Suchý film pro pokovování otvorů
- 8. Selektivní pokovování mědí otvory – pouze měď, bez cínu
- 9. Odstraňování suchého filmu
- 10. Broušení povrchu po pokovování
- 11. Suchý film vnitřní vrstvy
- 12. Leptání vnitřní vrstvy
- 13. Normální následný proces
Výrobní specifikace používá tuto negativní větev pro normální desky a zaslepené/zapuštěné poddesky, které vyžadují specializovaný cyklus pokovování otvorů.
2.3 PTH + NPTH dělený vrtací tok Dělené vrtání
- 1. Předchozí proces
- 2. Pokovování vzorem
- 3. Druhé vrtání — vlastnosti NPTH
- 4. Odstraňování suchého filmu
- 5. Leptání
- 6. Normální následný proces
Tato sekvence zabraňuje tomu, aby se vybrané prvky NPTH použily v dřívější metalizační cestě tím, že se po pokovování vzoru vyvrtají.
2.4 Částečně metalizované štěrbinové proudění s řízenou hloubkou Řízená hloubka
- 1. Vrtání
- 2. Směrování skrz drážku
- 3. Normální zpracování desek plošných spojů
- 4. Pokovování vzorem
- 5. Odstraňování suchého filmu
- 6. Frézování s řízenou hloubkou / stupňovitým frézováním drážek
- 7. Leptání vnější vrstvy
- 8. Normální následný proces
Průchozí drážka se účastní pokovování jako první; obrábění s řízenou hloubkou se provádí po odstranění rezistu a před finálním leptáním vnější vrstvy.
2.5 Metalizovaný drážkový / pokovený základní tok Metalizovaný mechanický prvek
- 1. Předchozí proces
- 2. Vrtání
- 3. Frézování drážek / hran
- 4. Deburring
- 5. Bezproudová měď
- 6. Normální pokovování a následný proces
Metalizované drážky a prvky pokovování hran musí být před nanášením mědi opracovány, aby bylo možné metalizovat odkryté stěny.
2.6 Metalizovaný prvek s řízenou hloubkou – standardní větev Řízená hloubka
- 1. Předchozí proces
- 2. Laminace
- 3. Vrtání
- 4. Frézování drážek s řízenou hloubkou
- 5. Deburring
- 6. Bezproudová měď
- 7. Normální následný proces
Používá se, když je nutné prvek s řízenou hloubkou po obrábění metalizovat.
2.7 Metalizovaný prvek s řízenou hloubkou – s laserově vrtaným prvkem Řízená hloubka
- 1. Předchozí proces
- 2. Laminace
- 3. Vrtání
- 4. Frézování drážek s řízenou hloubkou
- 5. Deburring
- 6. Laserové vrtání
- 7. Léčba plazmou
- 8. Chemické čištění
- 9. Bezproudová měď
- 10. Normální následný proces
Tato větev zavádí laserové vrtání a dodatečnou přípravu stěn otvorů před bezproudým měděním.
3. Postupy slepého/zakopaného otvoru a opakovaného vrtání
Složité propojovací struktury mohou vyžadovat výrobu základních desek, redukci mědi, operace zalévání pryskyřicí a více než jeden cyklus metalizovaného vrtání. Širší přehled struktur pro nanášení materiálů naleznete v článku Výroba desek plošných spojů HDI.
3.1 Vícevrstvá mechanická zaslepená/zakopaná odbočka s negativním pokovením Slepý / zakopaný přes
- 1. Řezání panelů
- 2. Pečení po krájení
- 3. Suchý film vnitřní vrstvy
- 4. Leptání vnitřní vrstvy
- 5. Vnitřní vrstva AOI
- 6. Hnědý oxid
- 7. Laminace
- 8. Pečení 1
- 9. Frézování hran
- 10. Odstranění pryskyřice / šmouh
- 11. Redukce mědi
- 12. Vrtání
- 13. Deburring
- 14. Bezproudová měď
- 15. Negativní pokovování
- 16. Broušení povrchů s negativním pokovením
- 17. Negativní suchý film
- 18. Kontrola suchého filmu
- 19. Negativní leptání
- 20. Normální následný proces
Tato trasa se používá jako vedlejší větev pro výrobu desek s deskou pro vhodné mechanické zaslepení/zapuštěné průchodky.
3.2 Oboustranná / sub-deska s negativním pokovením odbočky Slepý / zakopaný přes
- 1. Řezání panelů
- 2. Pečení po krájení
- 3. Redukce mědi
- 4. Vrtání
- 5. Deburring
- 6. Bezproudová měď
- 7. Negativní pokovování
- 8. Broušení povrchů s negativním pokovením
- 9. Negativní suchý film
- 10. Kontrola suchého filmu
- 11. Leptání
- 12. Normální následný proces
Tato kratší větev se používá, když subdeska nevyžaduje vícevrstvou sekvenci vnitřní vrstvy/laminace.
3.3 Vícenásobné cykly vrtání s metalizovanými povrchy Opakované vrtání PTH
- 1. Předchozí proces
- 2. První metalizovaná vrtná operace
- 3. Pečení 1
- 4. Léčba plazmou
- 5. Ošetření stěn ze skleněných vláken / otvorů
- 6. Druhá metalizovaná vrtná operace
- 7. Pečení 2
- 8. Léčba plazmou 1
- 9. Ošetření stěn ze skelných vláken / otvorů 1
- 10. Bezproudová měď 1
- 11. Normální následný proces
Používá se, když má deska více než jeden stupeň vrtání a každý stupeň vrtání vytváří metalizované prvky průchozích otvorů.
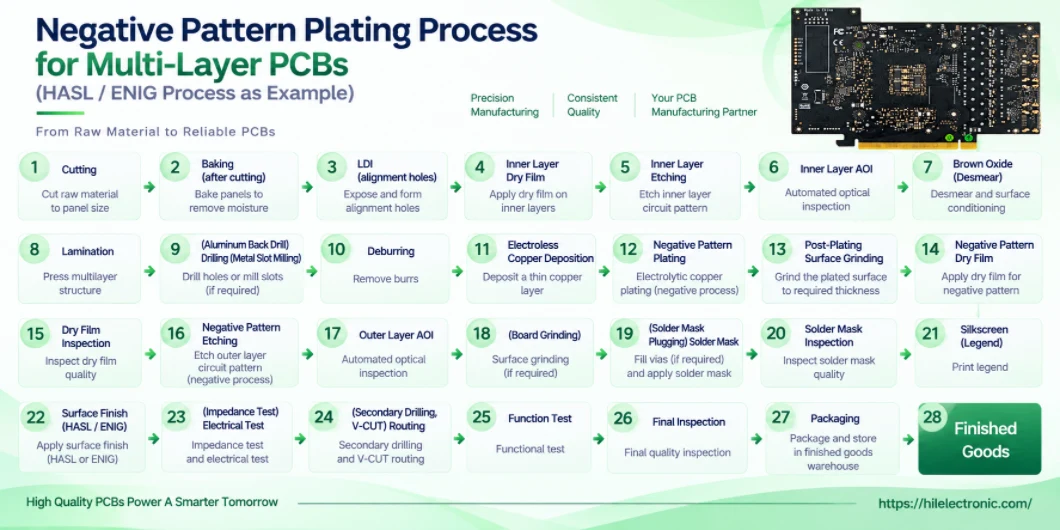
Obrázek 2. infografika procesu pokovování vícevrstvých desek plošných spojů s negativním vzorem
4. Výrobní postupy pro DPS specifické pro daný materiál
Výběr materiálu může vložit další kroky úpravy, i když geometrie obvodu zůstane nezměněna. Níže uvedené trasy ukazují doplňky specifické pro daný materiál definované pro odpovídající materiálové rodiny.
4.1 Vysokofrekvenční deska plošných spojů z PTFE — plazmový tok bezproudové mědi PTFE / RF
- 1. Předchozí proces
- 2. Vrtání
- 3. Deburring
- 4. Předběžné bezproudové vypalování mědi
- 5. Léčba plazmou
- 6. Bezproudová měď
- 7. Normální následný proces
Používá se na příslušné PTFE vrtané základní desky, hybridní PTFE/ne-PTFE vrtané základní desky, základní desky a vícevrstvé desky z čistého PTFE. Podrobnější informace o výrobě specifických materiálů naleznete v dokumentu o výrobním procesu Rogers PCB.
4.2 Vysokofrekvenční PTFE deska plošných spojů – úprava před pájením maskou PTFE / RF
- 1. Předchozí proces
- 2. Předpájecí maska na pečení
- 3. Pájecí maska / Pájecí maska přes zapojení
- 4. Normální následný proces
Jedná se o samostatnou PTFE kondicionační vložku před zpracováním pájecí masky.
4.3 Trasa materiálu řady N4000 Speciální materiál
- 1. Předchozí proces
- 2. Vnitřní vrstva AOI
- 3. Hnědý oxid
- 4. Pečení po hnědnutí oxidem
- 5. Laminace
- 6. Vrtání
- 7. Deburring
- 8. Předběžné bezproudové vypalování mědi
- 9. Bezproudová měď
- 10. Normální následný proces
Materiální postup přidává tepelnou úpravu po hnědém oxidu a znovu před bezproudovou mědí.
4.4 Trasa materiálu MEGTRON4 / FR408HR Vysokorychlostní materiál
- 1. Předchozí proces
- 2. Vrtání
- 3. Deburring
- 4. Předběžné bezproudové vypalování mědi
- 5. Léčba plazmou
- 6. Bezproudová měď
- 7. Normální následný proces
Definovaná trasa zahrnuje jak předběžné vypalování mědi, tak i plazmové ošetření po vrtání.
4.5 Materiálová trasa IT-150DA Vyhrazená trasa materiálu
IT-150DA vyžaduje výrobní postup specifický pro daný materiál. Během technického uvolnění ověřte přesné pořadí pro aktuální požadavky na skládání, strukturu otvorů a výrobu; nepředpokládejte, že platí standardní postup FR-4, PTFE nebo MEGTRON.
5. Postupy speciálních testů a kontrol
Toto jsou vkládací trasy: zadaný test je umístěn na definovaném kontrolním bodě, nikoli jednoduše přidán na konec desky.
5.1 Postup zkoušky odporu otvoru Speciální test
- 1. Předchozí proces
- 2. Vnější vrstva AOI
- 3. Zkouška odolnosti proti proražení otvorů
- 4. Pájecí maska
- 5. Normální následný proces
Používá se pouze tehdy, když je vyžadováno testování odporu otvoru. Standardní metody pro testování vodivosti a izolace desek plošných spojů naleznete v části Elektrické testování desek plošných spojů.
5.2 Zkouška indukčnosti – Směrování před elektrickou zkouškou Speciální test
- 1. Směrování
- 2. Elektrická zkouška
- 3. Zkouška indukčnosti
Používá se pro desky, jejichž normální trasa profiluje desku plošných spojů před elektrickým testováním.
5.3 Zkouška indukčnosti – Elektrická zkouška před trasováním Speciální test
- 1. Elektrická zkouška
- 2. Směrování
- 3. Zkouška indukčnosti
Používá se, když produktová trasa provádí elektrické testování před finálním profilováním.
5.4 Postup testu registrace / zarovnání Speciální inspekce
- 1. Předchozí proces
- 2. Leptání vnější vrstvy
- 3. Test registrace / zarovnání
- 4. Vnější vrstva AOI
- 5. Normální následný proces
Přidává se, když zákazník nebo technická kontrola vyžaduje specializované ověření registrace.
5.5 Poloha pro ověřování řízené impedance Speciální test
- 1. Povrchová úprava / Relevantní finální proces
- 2. Test impedance
- 3. Elektrická zkouška
- 4. Normální závěrečné procesy
Testování impedance je podmíněné a řídí se schváleným plánem/testovacím kupónem. Kontext návrhu a měření naleznete v části Výroba desek plošných spojů s impedanční kontrolou .
6. Postupy povrchové úpravy a pomocných procesů
Povrchová úprava může v následné výrobní sekvenci přesouvat nebo přidávat operace. Níže uvedené postupy ukazují kombinace povrchových úprav, pro které je výrobní sekvence explicitně definována. Výběr povrchové úpravy a charakteristiky povrchové úpravy naleznete v části Možnosti povrchové úpravy desek plošných spojů.
6.1 Postup aplikace kaptonové / ochranné pásky Pomocný
- 1. Předchozí proces
- 2. Závěrečná inspekce
- 3. Aplikace pásky
- 4. Druhá závěrečná inspekce
- 5. Další proces
Tato pomocná trasa se vkládá tam, kde produkt vyžaduje aplikaci pásky před další operací nebo zpracováním souvisejícím s přepravou.
6.2 Bezolovnatý HASL – Základní následný tok povrchová úprava
- 1. Pájecí maska
- 2. Inspekce pájecí masky
- 3. Legenda
- 4. Bezolovnatý HASL
- 5. Směrování
- 6. Normální závěrečné procesy
Pokud by se legenda tiskla přímo na velkou plochu s pájenou úpravou, je možné změnit pořadí tak, aby povrchová úprava byla dokončena před dotčenou operací s legendou.
6.3 HASL + Zlaté prsty s pokovenými vývody Smíšená povrchová úprava
- 1. Předchozí proces
- 2. Zlaté pokovování
- 3. Ochrana páskou
- 4. Olovnaté nebo bezolovnaté HASL
- 5. Normální následný proces
Páska chrání pozlacenou oblast během vyrovnávání pájky.
6.4 HASL + dlouhé/krátké zlaté prsty Smíšená povrchová úprava
- 1. Předchozí proces
- 2. Inspekce pájecí masky
- 3. Zlaté pokovování
- 4. Ochrana páskou
- 5. Olovnaté nebo bezolovnaté HASL
- 6. Normální následný proces
Kontrolní bod inspekce pájecí masky se provádí před sekvencí ochrany pokovenými prsty a páskou.
6.5 Sekundární suchý film - metoda tvrdého zlata / měkkého zlata Galvanicky pokovené zlato
- 1. Předchozí proces
- 2. Suchý film vnější vrstvy
- 3. Kontrola suchého filmu
- 4. Pokovování vzorem
- 5. Leptání vnější vrstvy
- 6. Druhá vnější vrstva suchého filmu
- 7. Druhá kontrola suchého filmu
- 8. Měděné / niklové / zlaté pokovování vzorem
- 9. Galvanické pokovování tvrdým nebo měkkým zlatem
- 10. Odstranění / odlupování tuhy dle potřeby
- 11. Normální následný proces
Tato trasa odděluje tvorbu obvodu vnější vrstvy základny od pozdější operace selektivního galvanického pokovování zlatem.
6.6 Rodina procesů smíšené povrchové úpravy Trasa vybraná kombinací cíle
Desky se smíšenou povrchovou úpravou nemají jednu univerzální sekvenci. Výrobní postup se volí podle kombinace povrchové úpravy, například HASL + zlaté prsty, ENIG + selektivní galvanicky pokovené zlato, OSP + zlaté prsty, imerzní cín + zlaté prsty, imerzní stříbro + selektivní zlato, kombinace uhlíkových inkoustů nebo kombinace odlupovatelných masek. Pořadí maskování, sekundární suché fólie, pokovování, ochranná páska, legenda, testování a frézování musí odpovídat kombinaci povrchové úpravy skutečně specifikované pro danou zakázku.
7. Jak číst tyto procesní postupy pro výrobu desek plošných spojů
Kroky označené „pokud je to nutné“ jsou spíše podmíněné větvení než povinné operace. Například deska plošných spojů bez řízené impedance nevyžaduje vložení impedančního testu, deska s plošnými spoji automaticky nevyžaduje V-CUT a deska bez pokovených slotů nepoužívá větev s metalizovaným slotem.
Stejně tak se deska může přesunout z jedné jádrové trasy do speciální větve a poté se vrátit do běžného následného procesu. Například vícevrstvá PTFE deska má stále vícevrstvou základní trasu, ale sekvence vrtání do mědi přidává větev plazmového ošetření PTFE. Konstrukce PTH/NPTH může sledovat běžnou trasu pokovování vzorem, dokud není nutné vložit druhý vrt.
Princip procesní trasy: specifikace hotové desky plošných spojů určuje, která výrobní trasa je uvolněna. Počet vrstev, struktura pokovených/nepokovených otvorů, konstrukce mědi, materiálová řada, konstrukce propojení, prvky s řízenou hloubkou, povrchová úprava a speciální požadavky na testování mohou změnit pořadí.
Potřebujete kontrolu výrobního postupu?
Společnost Highleap Electronics poskytuje služby výroby desek plošných spojů pro standardní i pokročilé konstrukce. Zašlete balíček pro výrobu, pokud deska vyžaduje speciální pokovování otvorů, materiály PTFE/RF, slepé nebo zapuštěné průchodky, kombinované povrchové úpravy, obrábění s řízenou hloubkou nebo nestandardní testování, aby bylo možné před uvolněním potvrdit správný výrobní postup.

doporučené příspěvky
Montáž PCB spotřební elektroniky
Highleap Electronics dodává desky plošných spojů pro spotřební elektroniku...

Osazování desek plošných spojů s programováním firmwaru
Highleap Electronics poskytuje osazování desek plošných spojů s firmwarem...

Výrobce 24vrstvých desek plošných spojů v Číně
Jak získat cenovou nabídku na desky plošných spojů Spusťme analýzu DFM/DFA pro...
Výroba desek plošných spojů s ultratenkou linií pro vysokohustotní směrování
Jak získat cenovou nabídku na desky plošných spojů Spusťme analýzu DFM/DFA pro...