Typy pájecích strojů na desky plošných spojů: Reflow, Wave a Selective Equipment
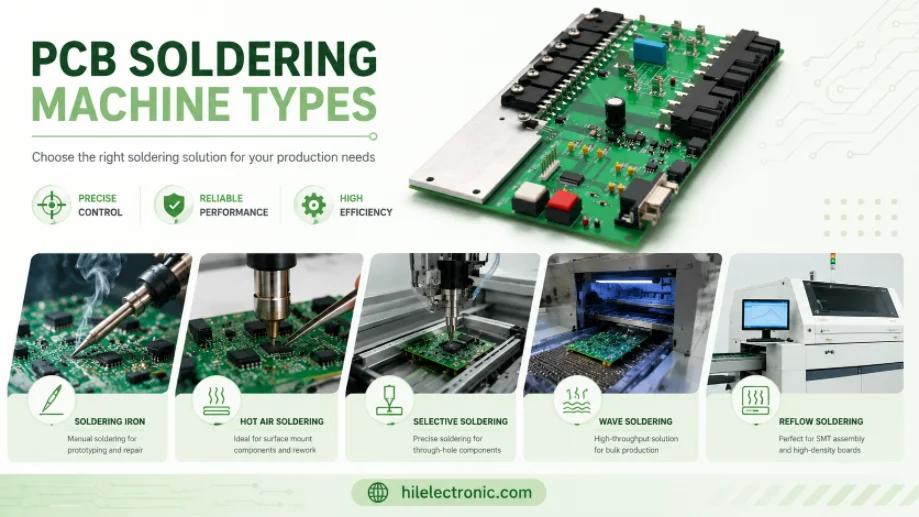
Obrázek 1. Typy pájecích strojů na plošné spoje pro recenzi výroby a montáže desek plošných spojů od společnosti Highleap Electronics.
Pájecí stroj na desky plošných spojů (PCB) je výrobní zařízení používané ke spojování součástek do sestavy ve velkém měřítku, nejčastěji se jedná o reflow pec pro SMT, systém pájení vlnou pro osazování desek do otvorů nebo selektivní pájecí stroj pro desky se smíšenou technologií. Každý stroj řeší jiný výrobní problém, takže správná volba závisí na složení desek, propustnosti, tepelné citlivosti a riziku vad. Tato příručka porovnává hlavní typy pájecích strojů na desky plošných spojů, vysvětluje, kdy se který proces hodí, a ukazuje, jak je společnost Highleap Electronics aplikuje při SMT a osazování desek do otvorů.
1. Jaké jsou hlavní typy pájecích strojů?
Tři hlavní pájecí stroje pro výrobu jsou reflow pece (pro povrchově montované součástky), pájecí stroje vlnou (pro součástky s průchozími otvory) a selektivní pájecí stroje (pro součástky s průchozími otvory na deskách s povrchovou montáží). Každý z nich dodává roztavenou pájku jiným způsobem, a proto typ součástek na vaší desce, více než cokoli jiného, určuje, který stroj se použije.
| Stroj | Pájky | Jak to funguje |
|---|---|---|
| Reflow trouba | Povrchová montáž (SMT) | Taví předem nanesenou pájecí pastu s horkovzdušným profilem |
| Pájení vlnou | Průchozí otvor (THT) | Přenáší desku přes vlnu roztavené pájky |
| Selektivní pájení | Průchozí otvor na smíšených deskách | Pájí specifické spoje pomocí cílené trysky |
Moderní desky s plošnými spoji se většinou montují povrchově, takže se jedná o metodu reflow. Vlnové nebo selektivní pájení se používá v případě, že jsou přítomny konektory s průchozími otvory, velké kondenzátory nebo mechanické součástky. Kompromisy mezi metodami pájení s průchozími otvory jsou dále zkoumány v tomto srovnání reflow a vlnového pájení.
2. Pájení reflow: jak se pájejí desky SMT
Pájení přetavením pájí desky s povrchovou montáží nanesením pájecí pasty na kontaktní plošky, umístěním součástek a průchodem desky přetavovací pecí, jejíž řízený teplotní profil roztaví pastu, takže se každý spoj vytvoří najednou. Jedná se o dominantní proces v moderní elektronice, protože téměř všechny současné součástky jsou montovány povrchově, a celá deska se pájí v jednom opakovatelném průchodu.
Kvalita reflow pájení vychází z teplotního profilu – předehřátí, prohřátí, dosažení vrcholu nad bodem tání slitiny a následné řízené ochlazování – který reflow pec udržuje v několika vyhřívaných zónách, aby všechny velké i malé díly dosáhly správné teploty bez přehřátí. Tento profilovaný, oboustranně rovnoměrný ohřev je přesně to, co stolní horká deska nemůže dokázat, a proto produkční reflow pájení vytváří konzistentní spoje na tisících desek. Po reflow pájení se spoje potvrdí AOI a rentgenem, včetně těch skrytých pod BGA.
3. Vlnové vs. selektivní pájení pro pájení průchozích otvorů
Pájení vlnou použijte, pokud má deska mnoho průchozích otvorů k pájení najednou, a selektivní pájení, když se mezi povrchově montovanými součástkami nachází pouze několik průchozích otvorů, které nesmí být narušeny. Oba pájejí průchozí otvory, ale pájku nanášejí velmi odlišně a tento rozdíl určuje, který způsob je vhodný pro vaši desku.
Vlnové pájení prochází celou spodní stranou desky přes stojatou vlnu roztavené pájky a pájí každý odkrytý spoj průchozích otvorů v jednom průchodu – rychlé a efektivní, když je průchozích otvorů mnoho. Selektivní pájení místo toho nasměruje malou, přesnou pájecí trysku na jednotlivé spoje, což je správný přístup, když je deska převážně montována na povrch s jen několika součástkami s průchozími otvory, které by vlnové pájení vystavilo nadměrnému teplu nebo přemostění. V praxi je deska s hustým povrchovým pájením a hrstkou konektorů klasickým pouzdrem pro selektivní pájení, zatímco deska s řadami pinů s průchozími otvory upřednostňuje vlnové pájení.
4. Strojové pájení vs. ruční pájení: kdy které použít
Strojové pájení používejte pro opakovatelnou kvalitu a jakýkoli skutečný objem výroby a ruční pájení pouze pro prototypy, přepracování, opravy a hrstku nepraktických spojů. Rozdíl je v konzistenci a rozsahu: stroj aplikuje řízený a zdokumentovaný proces na každý spoj identicky, zatímco ruční pájení závisí na dovednostech obsluhy a nemůže se s touto opakovatelností vyrovnat napříč mnoha deskami.
Ruční pájení si udržuje legitimní roli – výroba prototypu, přepracování vadného spoje, připojení součástky, která nevyhovuje automatizovaným procesům, a základní pájení desek plošných spojů, které by měl znát každý inženýr. Ale pro výrobu vítězí strojové pájení z hlediska výtěžnosti, rychlosti a sledovatelnosti a je to jediný praktický způsob, jak spolehlivě manipulovat s jemnými součástkami a BGA. Spoléhání se na ruční pájení po fázi prototypu je místem, kde trpí jak kvalita, tak i propustnost, což je stejné ponaučení, které se obecně projevuje v celé vyrobitelnosti – laboratorní metody se neškálují.

Obrázek 2. Před cenovou nabídkou a výrobou je třeba zkontrolovat výrobní detaily pro typy pájecích strojů na desky plošných spojů.
5. Vady pájení podle procesu a jak jim předcházet
Každý pájecí stroj má své vlastní charakteristické vady: přetavování má tendenci vytvářet náhrobky, přemostění a dutiny; vlnové pájení vytváří můstky, rampouchy a neúplné vyplnění otvoru; a selektivní pájení může zanechat nedostatečné vyplnění nebo problémy související s prodlevou. Vědět, která vada patří ke kterému procesu, umožňuje výrobci stroj vyladit, spíše než se honit za příznaky, a vysvětluje to, proč je výběr procesu a řízení parametrů tak důležité:
| Proces | Typická vada | Prevence |
|---|---|---|
| Přeformátovat | Náhrobky, přemosťování, dutiny | Vyvážený design kotouče, správný objem pasty, vyladěný profil |
| Vlna | Mosty, rampouchy, špatné vyplnění děr | Správný předehřev, rychlost dopravníku a přehrady pájecí masky |
| Selektivní | Nedostatečné vyplnění, problémy s prodlevou | Výběr trysky, doba setrvání a úhel náběhu |
| Jakýkoli proces | Studené/tupé klouby | Vhodná teplota, čisté povrchy, čerstvý tavidlo |
Společným rysem je, že většině vad lze předejít návrhem plošek a osazení a správnými parametry stroje, nikoli smůlou. Například k vadám při reflow dochází v důsledku nerovnoměrného ohřevu nebo nevyvážených plošek, které táhnou malý čip vzpřímeně, zatímco vlnové můstky často vycházejí z rozvržení, které ignoruje směr, kterým se deska pohybuje po vlně. Proto rozvržení zkontrolované pro zamýšlený proces pájení poskytuje mnohem lepší výsledky než rozvržení přehozené přes zeď – stejná logika stojí za jakýmkoli předběžným pohledem na běžné problémy s vyrobitelností . Po pájení jsou spoje, které rozhodují o spolehlivosti, ověřeny pomocí AOI a u skrytých spojů rentgenem, spíše než aby se předpokládalo, že jsou dobré, což je základem spolehlivé kontroly kvality desek plošných spojů.
6. Jak Highleap pájí vaše desky ve velkém měřítku
Společnost Highleap pájí desky plošných spojů pomocí správného stroje pro danou úlohu – profilované reflow pro povrchovou montáž a vlnové nebo selektivní pájení pro pájení průchozích otvorů – v rámci jednoho montážního postupu, podpořeného kontrolou AOI a rentgenovou kontrolou. Při SMT osazování desek plošných spojů jsou povrchově montované součásti umisťovány a reflowovány do řízeného profilu, zatímco obsah průchozích otvorů je zpracováván vlnovým nebo selektivním pájením v závislosti na složení desky.
Protože pájecí stroj je pouze částí dodávky, Highleap jej dodává v rámci kompletní montáže , která zahrnuje i zajištění součástek, kontrolu a testování – deska tak dorazí připájená, ověřená a připravená. Předběžná kontrola vyrobitelnosti potvrzuje, že rozvržení odpovídá zamýšleným pájecím procesům. Při žádosti o cenovou nabídku si uveďte, zda je deska vyrobena výhradně SMT nebo se jedná o smíšenou technologii, počet průchozích otvorů a objem výroby, aby byl použit správný pájecí proces.
7. Často kladené otázky k pájecím strojům
Na jakou teplotu by měla být páječka nastavena?
Pro většinu elektronických prací se páječka nastavuje na teplotu 315–370 °C (600–700 °F), což je více pro bezolovnaté než olovnaté pájky a pro spoje s větší tepelnou kapacitou. Příliš nízká teplota způsobí studené spoje; příliš vysoká teplota poškozuje kontaktní plošky a součástky.
Co je to robotický nebo automatický pájecí stroj?
Jedná se o programovatelný systém, který pohybuje pájecím hrotem nebo laserem ke každému spoji a automaticky podává pájecí drát, čímž automatizuje bodové pájení průchozích otvorů a spojů konektorů. Překlenuje mezeru mezi ručním pájením a plnovlnným nebo selektivním pájením.
Pracují páječky s bezolovnatou pájkou?
Ano – reflow pece, vlnové a selektivní stroje provádějí bezolovnaté procesy s použitím vyšších teplot a profilů vhodných pro bezolovnaté slitiny. Výroba v souladu s RoHS probíhá standardně bez olova na stejném zařízení, pokud je správně nastaveno.
Jaký je rozdíl mezi ručním pájením a strojním pájením pro výrobu?
Strojní pájení aplikuje kontrolovaný a dokumentovaný proces na každý spoj identicky, což zajišťuje konzistentní výtěžnost při velkém objemu a umožňuje práci s jemnými součástkami a BGA; ruční pájení závisí na dovednostech obsluhy a je vhodné pro prototypy, přepracování a nestandardní díly.
Jak se pájejí desky plošných spojů v hromadné výrobě?
Součásti pro povrchovou montáž se po nanesení pasty a umístění pájejí reflow, poté se všechny součásti s průchozími otvory přidávají vlnovým nebo selektivním pájením. Spoje se ověřují automatizovanou kontrolou (AOI a rentgenem), takže celý proces je rychlý a opakovatelný.
Může jeden stroj provádět pájení SMT i pájení skrz otvor?
Žádný stroj nezvládá obojí – reflow zvládá povrchovou montáž a vlnové nebo selektivní zvládá průchozí otvory – ale výrobní linka je kombinuje postupně, takže deska se smíšenou technologií je kompletně pájena v jednom výrobním procesu.

doporučené příspěvky

Výroba desek plošných spojů Isola Astra MT77
Obrázek 1. Výroba desek plošných spojů Isola Astra MT77 Isola Astra...

Průvodce materiálem a výrobou desek plošných spojů Nelco N4000-13 | Highleap Electronics
Obrázek 1. Deska plošných spojů Nelco N4000-13Deska plošných spojů Nelco N4000-13 je...

Měděný plátovaný laminát: Kompletní průvodce výběrem materiálu pro inženýry plošných spojů
Každá elektrická vlastnost, která je v tištěném...

Uvnitř čínské továrny na keramické desky plošných spojů: Řízení procesů v oblasti napájení/LED/RF/medicíny
Obsah Uvnitř čínské továrny na keramické plošné spoje: Jak...
Jak získat cenovou nabídku na desky plošných spojů
Provedeme pro vás analýzu DFM/DFA a ozveme se vám se zprávou. Své soubory můžete bezpečně nahrát prostřednictvím našich webových stránek. Pro vypracování cenové nabídky potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Pro služby PCBA prosím poskytněte kusovník (BOM) a případné konkrétní montážní pokyny. Nabízíme také analýzy DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže a zajištění plynulého výrobního procesu.