
Comment tester une carte de circuit imprimé : méthodes PCB et PCBA

Une carte électronique défectueuse peut présenter un composant HS, une soudure défectueuse, une piste coupée, un court-circuit sur l'alimentation ou une erreur logique dans un sous-système numérique. Tester correctement une carte électronique implique de savoir quel instrument utiliser à chaque étape, quelles valeurs rechercher et comment ces valeurs permettent d'identifier la partie défaillante. Ce guide décrit chaque étape du test d'une carte électronique, de la première inspection visuelle à la vérification du fonctionnement, en détaillant les procédures, les valeurs attendues et les points de décision à chaque étape.
Tests de cartes de circuits imprimés — Guide rapide
- Étape 1 — Inspection visuelle : Brûlures, fissures, pastilles décollées, ponts de soudure, condensateurs gonflés — aucun instrument n'est nécessaire, détecte 30 à 40 % des pannes.
- Étape 2 — Vérification de la rampe d'alimentation : Mesure de la tension continue au multimètre par rapport aux spécifications du fabricant ; vérifiez avant de mettre sous tension des cartes inconnues.
- Étape 3 — Tests de continuité : Mode continuité du multimètre ; vérification de l’intégrité des pistes, contrôle des circuits ouverts et des joints de soudure suspects
- Étape 4 — Tests au niveau des composants : Résistance, tension directe de la diode, ESR du condensateur — identifier les composants individuels défectueux, qu'ils soient en circuit ou hors circuit.
- Étape 5 — Tests d'intégrité du signal : Oscilloscope ; vérifier les signaux d’horloge, les formes d’onde du bus de communication et l’ondulation de l’alimentation électrique
- Étape 6 — Tests fonctionnels : Appliquer les entrées, vérifier les sorties ; confirmer que la carte remplit sa fonction prévue de bout en bout
Besoin d'un circuit imprimé fabriqué et testé ? Demandez un devis →
Cette page centralise les tests. Pour les contrôles en faible volume ou sans outillage, utilisez la méthode des sondes volantes ; pour les cartes assemblées, connectez le plan de test aux tests fonctionnels des cartes PCBA ; pour les tests de continuité et d’isolation des cartes nues, utilisez les tests électriques des cartes PCB.
Table des Matières
- Outils nécessaires pour le test des cartes de circuits imprimés
- Étape 1 : Inspection visuelle — Que rechercher et où
- Étape 2 : Test de la rampe d’alimentation avec un multimètre
- Étape 3 : Tests de continuité — Recherche de circuits ouverts et de joints défectueux
- Étape 4 : Tests au niveau des composants (résistances, condensateurs, diodes, transistors)
- Étape 5 : Test d'intégrité du signal à l'oscilloscope
- Étape 6 : Tests fonctionnels et vérification des résultats
- Modes de défaillance les plus courants des circuits imprimés et comment les identifier
- Comment les usines de PCB professionnelles testent les cartes de circuits imprimés
- Questions fréquemment posées
Outils nécessaires pour le test des cartes de circuits imprimés
Les différentes étapes du test des cartes de circuits imprimés requièrent des instruments différents. Le choix de l'outil approprié à chaque étape n'est pas une question de préférence : chaque instrument mesure un paramètre différent, et aucun outil ne couvre tous les modes de défaillance.
Multimètre numérique (DMM)
Un multimètre numérique est un outil de base utile pour tester les cartes électroniques. Sélectionnez les fonctions appropriées (tension, courant, résistance, continuité et diodes), avec des valeurs nominales et une protection d'entrée adaptées au circuit. Comprendre les modes et symboles du multimètre permet d'éviter de sélectionner une fonction ou une prise incorrecte. La précision, la réponse en continuité et la bande passante en courant alternatif doivent correspondre à la mesure ; une spécification minimale générique ne peut pas convenir à toutes les cartes.
Oscilloscope
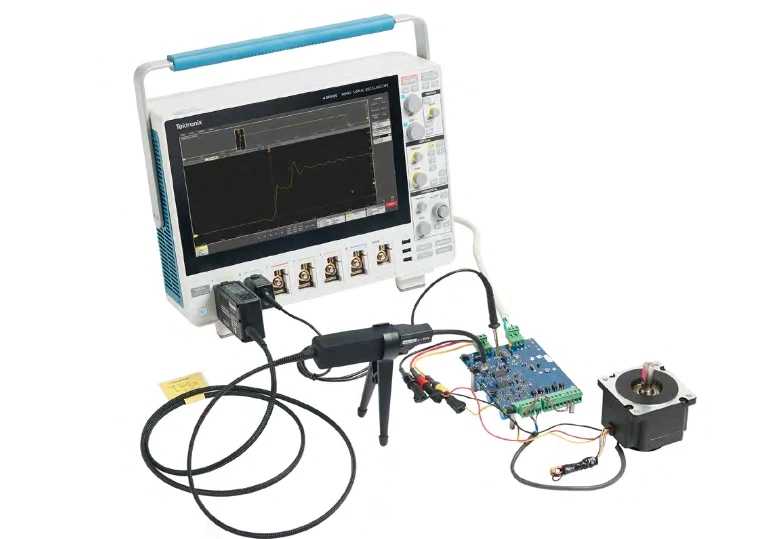
Un oscilloscope affiche la tension en fonction du temps, ce qui en fait l'outil idéal pour tout test où la forme d'onde, la synchronisation ou la fréquence sont importantes. Pour les tests de cartes de circuits imprimés, un oscilloscope numérique à deux voies d'une bande passante d'au moins 100 MHz couvre la plupart des tests d'électronique embarquée et d'alimentation. La bande passante doit être au moins cinq fois supérieure à la fréquence la plus élevée du signal que vous souhaitez capturer avec précision. Pour les bus de communication numérique (SPI, I2C, UART, CAN), un oscilloscope à quatre voies avec décodage de protocole est nettement plus performant qu'un modèle à deux voies. Un oscilloscope de 20 MHz est suffisant uniquement pour l'ondulation de l'alimentation et les signaux basse fréquence ; il ne permettra pas de visualiser correctement les oscillations et les dépassements sur les fronts numériques rapides.
LCR-mètre ou testeur de composants
Un capacimètre LCR permet de mesurer la capacité et les pertes dans des conditions de test définies. La résistance série équivalente (ESR) est utile pour le diagnostic des condensateurs électrolytiques, mais la capacité, les fuites et l'état physique peuvent également être importants. Il est préférable de choisir la gamme, la fréquence et le modèle de circuit équivalent de l'instrument plutôt que de supposer que toute mesure LCR est plus précise que toute mesure multimètre.
Alimentation CC avec limitation de courant
Lors du premier test d'une carte réparée ou suspecte, l'alimentation par une alimentation de laboratoire à courant limité, plutôt que par l'alimentation de production, permet de limiter le courant juste au-dessus du courant de repos attendu. En cas de court-circuit, l'alimentation limitera et affichera le courant de défaut, évitant ainsi la surchauffe des composants.
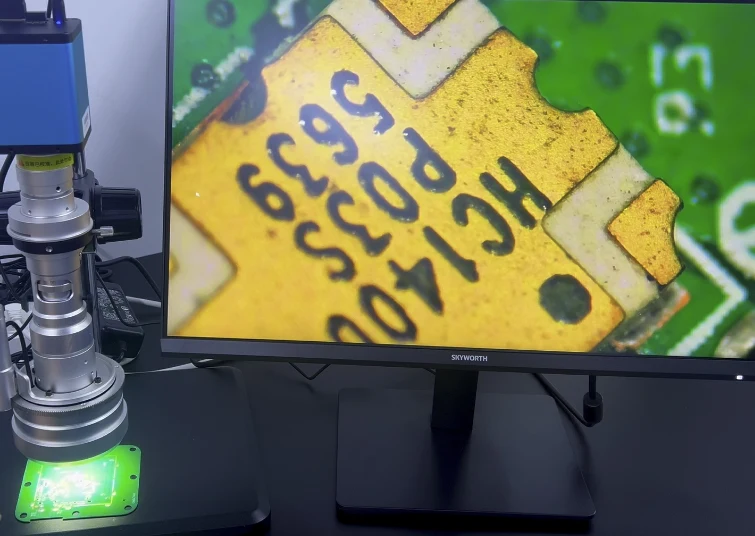
microscope d'inspection ou microscope numérique
L'inspection des joints de soudure CMS à pas fin, des composants passifs de taille 0402 et inférieure, ainsi que des billes de soudure BGA, exige un grossissement qu'une loupe manuelle ne peut fournir de manière fiable. Un microscope numérique avec affichage à l'écran permet d'effectuer cette inspection tout en gardant les deux mains libres.
Instruments complémentaires
Analyseur logique : capture et décode simultanément des signaux numériques sur plusieurs canaux – bien plus utile qu’un oscilloscope pour le débogage des communications SPI, I2C, UART, USB ou CAN nécessitant la lecture directe des données. Générateur de fonctions : applique des signaux de test à des nœuds spécifiques, permettant de caractériser la réponse d’un filtre, le gain d’un amplificateur ou l’intégrité du trajet du signal. Caméra thermique ou accessoire pour téléphone avec imagerie thermique : identifie les composants en surchauffe ne présentant pas encore de dommages visibles.
Étape 1 : Inspection visuelle — Que rechercher et où
L'inspection visuelle est l'étape de test la plus rapide et la moins coûteuse, et elle permet de détecter une proportion surprenante de défaillances de cartes électroniques : selon les données industrielles, 30 à 40 % des défaillances ont une cause visible. Cette technique ne nécessite aucun instrument, seulement un bon éclairage, un grossissement et une approche systématique.
Zones brûlées ou calcinées
Une décoloration brune ou noire sur la surface du circuit imprimé autour d'un composant indique que ce dernier a dissipé plus de chaleur que prévu. Cela signifie généralement une résistance surchargée, un transistor de puissance ou un MOSFET en court-circuit, ou un régulateur de tension défectueux. Notez l'emplacement exact et consultez le schéma pour identifier la fonction du composant et la cause possible de la surcharge. Ne présumez pas que le composant brûlé est la cause première : il peut être défectueux suite à la défaillance d'un autre composant, qui a entraîné un courant excessif.
Condensateurs gonflés ou qui fuient
Les condensateurs électrolytiques tombent en panne par accumulation de gaz à l'intérieur, ce qui provoque un gonflement de la partie supérieure du condensateur. Dans les cas les plus graves, le joint d'évent se rompt et l'électrolyte s'écoule sur le circuit imprimé. Un condensateur gonflé est définitivement hors service et doit être remplacé. Vérifiez également les condensateurs voisins : une panne de condensateur dans une zone de l'alimentation indique souvent un problème plus général (surtension, ondulation excessive ou tension nominale incorrecte du condensateur) qui affecte tous les condensateurs de cette section.
Ponts de soudure
Un pont de soudure est une petite goutte de soudure reliant deux pastilles ou broches adjacentes qui ne devraient pas être connectées électriquement. Sur les circuits intégrés à pas fin (boîtiers QFP ou QFN de 0.5 mm), les ponts sont trop petits pour être visibles à l'œil nu. Ils provoquent des courts-circuits entre les broches ; les symptômes qui en résultent dépendent entièrement des broches concernées : un pont entre des broches de signal adjacentes peut entraîner un dysfonctionnement intermittent ; un pont entre une broche d'alimentation et une broche de masse fera sauter le fusible de l'alimentation ou détruira immédiatement le circuit intégré.
Joints de soudure à froid
Une soudure froide se forme lorsque la soudure se solidifie avant d'avoir complètement mouillé la broche du composant et la pastille. Les soudures froides ont un aspect mat et granuleux, contrairement aux soudures lisses et brillantes ; elles présentent souvent une surface concave ou fissurée, au lieu du ménisque lisse d'une bonne soudure. Les soudures froides offrent une résistance élevée, parfois intermittente : la soudure passe le test de continuité à froid, mais s'ouvre lorsqu'elle est réchauffée par l'auto-échauffement du composant en fonctionnement. À la loupe, observez la texture granuleuse caractéristique et la forme irrégulière.
Tampons soulevés et traces cassées
Des dommages physiques dus à une mauvaise manipulation, à des retouches ou à des contraintes thermiques peuvent décoller une pastille du substrat du circuit imprimé, interrompant ainsi la connexion avec la piste sous-jacente. Les pastilles décollées apparaissent légèrement surélevées ou séparées de la surface du circuit imprimé, la piste restant souvent connectée à la pastille plutôt qu'au circuit imprimé. Les pistes rompues sont moins fréquentes, mais se produisent aux points de contrainte près des bords du circuit imprimé, à proximité de composants lourds et volumineux créant un effet de levier, ou dans les zones soumises à des flexions répétées. Utilisez une loupe pour vérifier visuellement la continuité de la piste avant toute mesure électrique.
Composants fissurés
Les condensateurs et résistances céramiques peuvent se fissurer sous l'effet de contraintes mécaniques, de chocs thermiques ou de dommages liés à la manipulation. Un condensateur MLCC fissuré peut présenter des fuites, un court-circuit, un circuit ouvert ou un fonctionnement intermittent, et la fissure peut être invisible. Vérifiez les zones de la carte soumises à des contraintes et assurez-vous du bon fonctionnement électrique du composant ; l'aspect visuel seul ne permet pas de garantir son intégrité.
Étape 2 : Test de la rampe d’alimentation avec un multimètre
La vérification de l'alimentation confirme que la carte reçoit la tension d'entrée correcte et distribue les tensions régulées appropriées à chaque section du circuit. Les défaillances de l'alimentation représentent une part importante des pannes totales des cartes électroniques, car elles affectent tous les composants alimentés par cette alimentation.
Procédure : mesure des rails d'alimentation CC
Réglez le multimètre en mode tension continue, la gamme étant supérieure à la tension attendue. Placez la sonde noire sur un point de masse fiable : la broche de masse d’un connecteur, la borne négative d’un condensateur électrolytique ou le fil de cuivre de masse exposé, si accessible. Placez ensuite la sonde rouge sur chaque point de test d’alimentation, l’un après l’autre.
Valeurs attendues : la tension mesurée doit se situer à ±5 % de la tension nominale pour la plupart des alimentations logiques numériques (3.3 V, 5 V, 12 V). Les circuits analogiques de précision peuvent nécessiter une régulation de ±1 à 2 %. Une valeur de 0 V sur une ligne qui devrait être active indique soit que l’alimentation ne fournit pas de tension, soit que le régulateur linéaire ou le convertisseur CC-CC de cette ligne est défectueux, soit qu’un court-circuit met la ligne à la masse. Une valeur nettement inférieure à la valeur nominale (par exemple, 3.1 V sur une ligne de 5 V) suggère un défaut de résistance élevée, une surcharge du régulateur ou une limitation de courant du régulateur due à une charge excessive.
Vérification des courts-circuits d'alimentation avant la mise sous tension
Avant de mettre sous tension une carte inconnue ou suspecte, coupez l'alimentation externe, déchargez l'énergie stockée en toute sécurité et mesurez les tensions d'alimentation à l'aide du schéma et du comportement attendu du circuit. Une faible résistance peut être normale sur une ligne d'alimentation à courant élevé, et la présence de condensateurs peut entraîner des variations de la mesure dans le temps. Il n'existe pas de seuil de court-circuit universel de 100 ohms. Comparez les mesures avec les données de conception ou une carte fonctionnelle et examinez les résultats inexpliqués avant d'appliquer une alimentation à courant limité.
test du régulateur de tension
Les régulateurs de tension linéaires (régulateurs LDO) possèdent trois bornes : entrée, sortie et masse/réglage. Sous tension, mesurez la tension d'entrée (elle doit être supérieure à la tension de seuil du régulateur), puis la tension de sortie (elle doit correspondre à la tension de sortie nominale du régulateur). Un régulateur présentant une tension d'entrée correcte mais une tension de sortie incorrecte est défectueux ou mal connecté. Un régulateur présentant une tension de sortie correcte à vide mais une tension de sortie incorrecte en charge est soit sous-dimensionné pour le courant requis, soit en protection thermique.
Mesure des ondulations
Les limites d'ondulation de l'alimentation dépendent du convertisseur, de la charge et des exigences du circuit. Un multimètre alternatif peut ne pas détecter l'ondulation de commutation en raison de sa bande passante et de son comportement de couplage. Pour le diagnostic de la forme d'onde, utilisez un oscilloscope avec une bande passante, une sonde et une mise à la terre appropriées, puis comparez le résultat aux spécifications du fabricant ; une ondulation excessive peut avoir plusieurs causes, outre la défaillance d'un condensateur.
Étape 3 : Tests de continuité — Recherche de circuits ouverts et de joints défectueux
Le test de continuité vérifie l'existence d'un chemin conducteur entre deux points censés être connectés. Le mode continuité du multimètre fait passer un faible courant de test dans le circuit et émet un signal sonore si la résistance est inférieure à un seuil (généralement entre 30 et 100 Ω selon l'appareil). Le test de continuité est la méthode appropriée pour vérifier les soudures potentiellement défectueuses, les pistes coupées, les fusibles grillés et les contacts de connecteurs.
Test de continuité des joints de soudure
Placez une sonde sur la patte du composant et l'autre sur la piste qui y est reliée (et non sur la pastille elle-même). Si la soudure est bonne, vous entendrez immédiatement un bip. En cas de soudure défectueuse, aucun bip ne sera émis, même si la patte du composant semble reposer sur la pastille. Pour les composants traversants, testez la patte du composant sur la face supérieure et la piste correspondante sur la face inférieure : une soudure défectueuse ne présentera aucune continuité, même si le composant est inséré.
Tracer les traces brisées
Si un nœud est détecté comme ouvert alors qu'il devrait être connecté, suivez systématiquement la connexion à l'aide du schéma. Commencez à une extrémité de la piste suspecte et vérifiez la continuité jusqu'à des points de test intermédiaires en progressant vers l'autre extrémité. Le point où la continuité est interrompue indique la coupure. Les pistes sous la carte peuvent se rompre de manière invisible au niveau des points de flexion ; si la coupure est confirmée électriquement mais non visible, pliez délicatement la carte en maintenant les sondes de part et d'autre de l'emplacement suspect : une coupure intermittente apparaîtra et disparaîtra lorsque la carte se plie.
Vérification des courts-circuits involontaires
Le test de continuité permet également d'identifier les courts-circuits, c'est-à-dire les connexions entre des points qui devraient être isolés. Pour les broches adjacentes d'un circuit intégré, réglez le multimètre en mode résistance plutôt qu'en mode continuité (le signal sonore de continuité peut indiquer des chemins présentant une résistance de quelques centaines d'ohms qui ne sont pas de véritables courts-circuits). Pour les pastilles d'alimentation et de masse adjacentes sur les connecteurs, toute résistance inférieure à quelques kilohms justifie une investigation.
Test des connecteurs et des fusibles
Les connecteurs sont des points de défaillance fréquents, dus à des cycles d'insertion/d'insertion répétés, à la contamination ou à des broches tordues. Testez chaque broche du connecteur par rapport à sa pastille correspondante sur le circuit imprimé en mode continuité. Pour les fusibles, un fusible en bon état présente une résistance quasi nulle (bip de continuité) ; un fusible grillé indique un circuit ouvert. Testez les fusibles en circuit, alimentation déconnectée, afin d'éviter que des chemins parallèles ne faussent la mesure.
Étape 4 : Tests au niveau des composants (résistances, condensateurs, diodes, transistors)
Le test au niveau des composants permet d'identifier le composant défectueux. La plupart des composants peuvent être testés hors tension, même si les chemins parallèles dans le circuit peuvent fausser les mesures. En cas de doute, dessoudez une extrémité du composant pour le sortir du circuit avant de procéder à la mesure.
Résistances
Réglez le multimètre en mode ohmmètre. Hors tension, mesurez la résistance aux bornes de la résistance. Une résistance en bon état affiche une valeur comprise entre ±5 % et sa valeur nominale (pour les composants standard à 5 % de tolérance) ou entre ±1 % et sa valeur nominale (pour les composants de précision). Une valeur nettement supérieure à la valeur nominale indique un circuit partiellement ouvert : la résistance interne a augmenté, ce qui est fréquent dans les résistances bobinées de forte puissance après une surcharge. Une valeur nulle indique un court-circuit. Une valeur infinie (circuit ouvert) indique une défaillance complète de l'élément résistif, généralement due à une surchauffe.
Attention : les mesures de résistance en circuit sont affectées par les chemins parallèles via d’autres composants. Si la mesure semble incorrecte, vérifiez le schéma pour détecter d’éventuels composants en parallèle avant de conclure à une défaillance de la résistance.
Condensateurs
Une simple mesure de capacité peut ne pas détecter un condensateur électrolytique présentant une ESR excessive ou des fuites. Comparez les paramètres pertinents avec les spécifications du composant et les exigences du circuit. Différents mécanismes de défaillance peuvent produire des symptômes similaires au niveau de l'alimentation ; il est donc important de confirmer le composant plutôt que de diagnostiquer chaque panne uniquement à partir de l'ESR.
Pour mesurer la résistance série équivalente (ESR), coupez l'alimentation, déchargez le condensateur en toute sécurité et vérifiez l'absence de tension résiduelle dangereuse. Utilisez un appareil de mesure ESR ou LCR à la fréquence et dans les conditions de test appropriées au composant, et comparez les résultats à sa fiche technique ou à une référence de composant en bon état. L'ESR admissible varie selon la technologie du condensateur, sa capacité, la température et la fréquence ; il n'existe pas de seuil universel de réussite à 0.5 ohm ni de seuil de défaillance à 1–2 ohms. Les chemins parallèles dans le circuit peuvent fausser les mesures ; isolez donc le composant si nécessaire. Ne chargez jamais un condensateur à partir de l'alimentation, puis connectez un appareil de mesure de résistance à la tension stockée.
Diodes et diodes Schottky
Réglez le multimètre en mode test de diodes. Placez la sonde rouge sur l'anode et la sonde noire sur la cathode. Une diode au silicium en bon état présente une tension directe de 0.5 à 0.7 V. Une diode Schottky présente une tension directe de 0.2 à 0.4 V. Une lecture nulle indique un court-circuit (diode défectueuse, souvent en court-circuit sous contrainte de tension inverse). Une lecture OL (surcharge) dans les deux sens indique une diode ouverte. Lors du test de diodes en circuit, notez que les composants en parallèle peuvent influencer la mesure : une tension directe nettement inférieure à la valeur attendue peut indiquer un chemin de faible résistance en parallèle plutôt qu'une diode défectueuse.
Transistors (BJT)
Un transistor bipolaire peut être testé comme deux diodes montées tête-bêche. Pour un transistor NPN : sonde rouge connectée à la base et sonde noire à l’émetteur, la tension directe doit être d’environ 0.6 à 0.7 V ; sonde rouge connectée à la base et sonde noire au collecteur, la tension directe doit également être d’environ 0.6 à 0.7 V. Toute autre combinaison doit indiquer un circuit ouvert (OL). Une valeur nulle, quelle que soit la combinaison, indique un court-circuit entre les jonctions. Pour un transistor PNP, inversez la polarité des sondes. Un transistor qui fonctionne correctement en tant que jonctions individuelles, mais qui présente une défaillance dans le circuit, peut avoir un gain (hFE) dégradé plutôt qu’une défaillance de jonction ; utilisez la prise de test hFE d’un multimètre ou d’un testeur de composants pour vérifier le gain.
MOSFETs
Les tests des MOSFET dépendent du type de composant, de l'orientation de la diode de corps et du circuit environnant. Après coupure de l'alimentation et décharge de l'énergie stockée, suivez les instructions de la fiche technique et effectuez les tests de diodes/résistances appropriés, en isolant le composant lorsque des chemins parallèles faussent le résultat. Protégez la grille contre les décharges électrostatiques et les surtensions grille-source. Une tension de commande de grille de 5 V ne permet pas d'activer complètement tous les MOSFET ; par conséquent, l'absence de conduction dans ces conditions ne constitue pas une preuve de défaillance du composant.
Étape 5 : Test d'intégrité du signal à l'oscilloscope
Un oscilloscope est indispensable pour tout test de carte électronique impliquant des signaux variables dans le temps : signaux d’horloge, bus de données numériques, sorties PWM, signaux de capteurs analogiques et formes d’onde de commutation de l’alimentation. Les mesures de tension continue ou alternative d’un multimètre ne permettent pas d’obtenir la forme du signal, sa synchronisation, le bruit ou le contenu du protocole.
Ondulation et bruit de l'alimentation électrique
Mesurez l'ondulation du rail d'alimentation à l'aide d'un oscilloscope, en utilisant une connexion de masse courte ou une sonde différentielle appropriée, une limite de bande passante adéquate et une base de temps adaptée au comportement de commutation. Comparez l'amplitude et les transitoires aux spécifications du rail dans les conditions de charge pertinentes. Une variation en fonction de la charge peut orienter le diagnostic, mais ne permet pas d'identifier avec certitude un condensateur de sortie défectueux. Ne connectez jamais la masse d'une sonde référencée à la terre à un nœud non sécurisé ou incompatible.
vérification du signal d'horloge
Les oscillateurs à quartz et les circuits intégrés d'horloge fournissent la référence de synchronisation pour tous les circuits numériques synchrones. Réglez l'oscilloscope pour qu'il se déclenche sur le signal d'horloge. Une horloge en bon état doit afficher un signal carré net (ou un signal sinusoïdal pour la sortie de l'oscillateur à quartz avant le tampon) avec des temps de montée et de descente adaptés à la fréquence du signal. Absence de signal d'horloge : le quartz est défectueux, le circuit oscillateur présente un défaut de composant ou la capacité de charge est hors spécifications. Distorsion du signal d'horloge : cela peut indiquer une capacité de charge incorrecte, un quartz défectueux ou une charge excessive provenant des circuits utilisés. Vérifiez la fréquence d'horloge par rapport à la référence du quartz ou de l'oscillateur inscrite sur le composant.
tests de bus de communication numérique
Pour les bus SPI, I2C, UART, CAN et similaires, l'oscilloscope vérifie la présence des signaux et leur niveau de tension correct. Utilisez la fonction de décodage du protocole si elle est disponible : elle affiche les données décodées en même temps que la forme d'onde, ce qui vous permet de vérifier non seulement la présence des signaux, mais aussi la conformité des données transmises. Principaux points à vérifier pour chaque type de bus :
SPI : vérifier que la sélection de puce passe à l’état bas pendant les transactions, que l’horloge est présente et à la fréquence correcte, et que MOSI et MISO basculent pendant le transfert de données. I2C : vérifier la condition de démarrage (SDA à l’état bas tandis que SCL est à l’état haut), l’octet d’adresse correct et les bits d’acquittement. UART : vérifier le débit binaire (nombre de bits par seconde), le format de trame 8N1 ou autre, et l’état haut de repos correct. CAN : vérifier la signalisation différentielle sur CANH/CANL, les états dominant/récessif et la structure de trame.
Tests de signaux analogiques
Pour les entrées des capteurs et les étages de traitement analogique, l'oscilloscope vérifie l'amplitude et la fréquence du signal, ainsi que l'absence de bruit susceptible de perturber la conversion analogique-numérique. Mesures clés : vérifier que le signal couvre la plage attendue sans écrêtage ; contrôler le bruit de fond (variation aléatoire du signal lorsque l'entrée devrait être constante) ; identifier toute interférence périodique à la fréquence de commutation de l'alimentation qui se couple au circuit analogique.
Étape 6 : Tests fonctionnels et vérification des résultats
Les tests fonctionnels confirment que la carte remplit correctement sa fonction : non seulement les composants individuels sont conformes aux spécifications, mais le système intégré produit des sorties correctes pour des entrées connues. Il s’agit de la dernière étape des tests et de la seule capable de révéler des défaillances au niveau du système que les tests au niveau des composants ne détectent pas.
Définition des spécifications de test
Avant de commencer les tests fonctionnels, il est essentiel de connaître le rôle de la carte : les entrées qu’elle accepte, les sorties qu’elle produit, le comportement attendu pour chaque état d’entrée et les contraintes de synchronisation. Pour les cartes disposant d’un schéma, ces informations proviennent de la description fonctionnelle. En revanche, pour les cartes sans documentation, il est nécessaire de reconstituer leur fonctionnement à partir du schéma et des fiches techniques des composants avant de pouvoir réaliser des tests fonctionnels pertinents.
stimulus d'entrée et mesure de sortie
Appliquez chaque condition d'entrée pour laquelle la carte est conçue et vérifiez la sortie correspondante. Pour les cartes de commande numérique : appliquez les signaux d'entrée définis et vérifiez que les sorties commutent correctement et dans les délais spécifiés. Pour les cartes de traitement analogique : appliquez un signal d'entrée calibré provenant d'un générateur de fonctions et mesurez la sortie à l'oscilloscope afin de vérifier le gain, la réponse en fréquence et le niveau de bruit. Pour les cartes d'alimentation : appliquez la tension d'entrée et la charge nominales, puis vérifiez la régulation de la tension de sortie sur toute la plage de charge, de la marche à vide au courant nominal maximal.
Test des conditions limites
Effectuez les tests aux limites de la plage de fonctionnement spécifiée, et non pas seulement dans des conditions nominales. Une carte fonctionnant correctement à 25 °C peut présenter des défaillances à 70 °C ou à la limite inférieure de sa plage de tension d'alimentation. Les tests aux limites sont particulièrement importants pour les cartes revenant d'intervention sur site et présentant des dysfonctionnements intermittents qui ne se reproduisent pas à température ambiante.
Test fonctionnel automatisé (lit de clous)
Pour les tests de production en série, le palpage manuel est remplacé par un banc de test à pointes – un dispositif sur mesure doté de broches à ressort qui entrent en contact simultanément avec les points de test à la surface de la carte. Un programme de test applique ensuite des stimuli et vérifie automatiquement les réponses, validant ainsi chaque point de test par rapport aux spécifications en quelques secondes. Cette approche est celle utilisée par les usines d'assemblage de circuits imprimés professionnelles pour les tests de production ; elle garantit une couverture complète et un rapport de conformité/non-conformité documenté pour chaque carte de la série.
Modes de défaillance les plus courants des circuits imprimés et comment les identifier
Comprendre les modes de défaillance les plus fréquents des cartes de circuits imprimés vous aide à prioriser les tests à effectuer en premier. Chaque mode de défaillance engendre des symptômes différents ; cibler vos tests en fonction du symptôme observé permet donc de gagner un temps précieux lors du diagnostic.
Comment les usines de PCB professionnelles testent les cartes de circuits imprimés
Comprendre comment les usines professionnelles d'assemblage de circuits imprimés testent les cartes permet de contextualiser les normes de test auxquelles les produits électroniques de production doivent se conformer, et explique la documentation de test que vous devriez demander lors de l'approvisionnement en circuits imprimés dans le commerce.
Inspection optique automatisée (AOI)
Les systèmes AOI capturent des images haute résolution des cartes assemblées et les comparent à une image de référence générée à partir des données CAO. Le système signale les anomalies : composants mal positionnés, composants incorrects, composants manquants, ponts de soudure, pattes décollées et quantité de soudure insuffisante. Les systèmes AOI modernes inspectent le positionnement des composants en 2D et la géométrie des joints de soudure en 3D à l’aide de lumière structurée ou de mesures de hauteur laser. L’AOI est réalisée immédiatement après le refusion de la soudure et détecte les défauts de positionnement et de soudure à un stade où les retouches sont simples et peu coûteuses.
Test en circuit (TIC)
L'ICT utilise un banc de test à points de contact pour sonder électriquement simultanément chaque nœud accessible de la carte. Le programme de test vérifie la présence, le positionnement et le respect des tolérances de chaque composant. L'ICT peut mesurer la résistance, la capacité, l'inductance, la tension de jonction des diodes et le gain des transistors de chaque composant, sans le démonter. Il détecte les composants manquants, les valeurs incorrectes, les inversions de polarité et certains défauts de soudure, mais nécessite des bancs de test et des programmes de test spécifiques, développés pour chaque carte.
Test de la sonde volante
Les testeurs à sondes mobiles utilisent des sondes robotisées qui se déplacent sur la surface du circuit imprimé, établissant un contact électrique avec chaque point de test successivement. Ils ne nécessitent pas de montage spécifique : le parcours des sondes est programmé à partir de la netlist du circuit imprimé. Le test à sondes mobiles est la norme pour les prototypes et les productions en petites et moyennes séries, lorsque le coût d'un montage spécifique n'est pas justifié. Il vérifie la continuité et les courts-circuits sur l'ensemble de la netlist, bien qu'il soit plus lent que le test par circuit intégré (ICT).
Inspection aux rayons X
L'inspection par rayons X est requise pour les boîtiers BGA (Ball Grid Array) et autres composants dont les joints de soudure sont dissimulés sous le corps du composant et inaccessibles aux sondes de surface. L'imagerie par rayons X révèle la taille, la forme et la position des billes de soudure ; identifie les défauts de soudure ; et détecte les ponts entre billes adjacentes. La tomographie 3D par rayons X (tomodensitométrie) fournit des vues en coupe de la carte, permettant l'inspection des vias enterrés et des connexions des couches internes.
Test fonctionnel
Après les tests d'assemblage, les cartes subissent des tests fonctionnels qui vérifient leur fonctionnement de bout en bout. La carte est alimentée par son alimentation de production et un programme de test vérifie toutes les fonctions d'E/S, les interfaces de communication et les modes de fonctionnement définis dans le cahier des charges. Les tests fonctionnels détectent les défaillances système qui échappent aux tests au niveau des composants : bogues du firmware, problèmes de synchronisation et problèmes d'intégration entre les sous-systèmes. Chez Highleap Electronics, les tests fonctionnels sont proposés dans le cadre de notre service PCBA clé en main , à partir des spécifications de test et du firmware fournis par le client.
Capacités de test des circuits imprimés de Highleap Electronics
Notre usine de fabrication et d'assemblage de circuits imprimés applique un contrôle qualité en plusieurs étapes à chaque cycle de production :
- Inspection optique automatisée (AOI) à 100 % après refusion sur toutes les cartes assemblées
- Test électrique par sonde volante pour la vérification de la continuité et de l'isolation de la carte nue
- Inspection par rayons X 3D des joints de soudure cachés BGA et QFN
- Vérification de l'impédance contrôlée par mesure TDR — résultats inclus dans la documentation
- Tests de circuit fonctionnel selon les spécifications de test et le firmware fournis par le client
- Inspection IPC-A-610 de classe 2 et de classe 3 selon les spécifications du client
Questions fréquemment posées
Comment tester une carte de circuit imprimé avec un multimètre ?
Le test d'une carte de circuit imprimé avec un multimètre suit la procédure suivante : (1) Carte hors tension, vérifiez la résistance entre chaque rail d'alimentation et la masse ; une valeur inférieure à 100 Ω indique un court-circuit. (2) Mettez la carte sous tension et mesurez la tension continue sur chaque rail d'alimentation ; comparez-la aux spécifications (généralement 3.3 V, 5 V ou 12 V ±5 %). (3) Utilisez le mode continuité pour vérifier les pistes potentiellement coupées ou les soudures défectueuses ; un signal sonore indique que la connexion est intacte. (4) En mode diode, testez les diodes et les jonctions des transistors. (5) En mode résistance, hors tension, comparez les résistances à leurs valeurs nominales. Un multimètre permet de réaliser les étapes 1 à 4 d'un test complet de carte de circuit imprimé ; un oscilloscope est également nécessaire pour tester l'intégrité du signal.
Quelle est la première étape pour tester une carte de circuit imprimé ?
La première étape consiste toujours en une inspection visuelle, avant de connecter un instrument ou de mettre sous tension. Examinez la carte sous un bon éclairage et à la loupe afin de détecter : les zones brûlées ou décolorées, les condensateurs gonflés ou présentant des fuites, les ponts de soudure entre broches adjacentes, les soudures froides ou mates, les pastilles de composants soulevées et les pistes ou composants fissurés. L’inspection visuelle ne nécessite aucun instrument et permet d’identifier une part importante des pannes sans risque de court-circuit.
Comment tester la présence de courts-circuits sur une carte de circuit imprimé ?
Pour détecter les courts-circuits : réglez le multimètre en mode résistance ou continuité, carte hors tension. Mesurez la résistance entre chaque rail d'alimentation et la masse. Une valeur inférieure à 100 Ω indique un court-circuit probable. Pour localiser le composant en court-circuit, alimentez la carte avec une alimentation de laboratoire à courant limité, réglée à quelques centaines de milliampères. Le composant en court-circuit chauffera légèrement sous l'effet du courant de défaut ; utilisez une caméra thermique ou touchez-le légèrement pour identifier le composant qui chauffe. Vous pouvez également déconnecter systématiquement des sections de la carte (en retirant des circuits intégrés, des connecteurs ou en coupant/soulevant des pistes) jusqu'à ce que le court-circuit disparaisse, afin d'identifier la section défectueuse.
À quoi ressemble une carte de circuit imprimé défectueuse ?
Les signes visibles d'une carte de circuit imprimé défectueuse incluent : des traces de brûlure brunes ou noires sur la surface de la carte, près des composants, notamment ceux de puissance ; des condensateurs dont le dessus est bombé ou bombé au lieu d'être plat ; des dépôts cristallins blancs ou bruns en surface (signe de fuite d'électrolyte) ; une corrosion verte sur les pistes ou les pastilles de cuivre (infiltration d'humidité) ; des corps de composants fissurés, visibles à la loupe ; des soudures mates et granuleuses au lieu d'être lisses et brillantes ; des espaces entre les broches et les pastilles des composants, indiquant des pastilles décollées ou une quantité de soudure insuffisante. Toutes les défaillances ne sont pas visibles : une carte peut paraître en parfait état et pourtant présenter un circuit intégré défectueux, une piste interne défaillante sur une carte multicouche, ou un défaut de synchronisation subtil.
Peut-on tester un circuit imprimé sans le mettre sous tension ?
Oui, et pour les cartes inconnues ou suspectes, il est recommandé de les tester avant la mise sous tension. Carte hors tension, vous pouvez effectuer : une inspection visuelle, des mesures de résistance entre les rails d'alimentation et la masse (pour détecter les courts-circuits), un test de continuité des pistes et des connexions, et des mesures au niveau des composants (valeurs des résistances, tension directe des diodes, comportement de charge/décharge des condensateurs). Ces tests permettent de détecter les défaillances susceptibles d'endommager immédiatement la carte lors de la mise sous tension : courts-circuits sur les rails d'alimentation, fusibles grillés, connexions ouvertes des composants critiques de démarrage. L'alimentation ne doit être mise sous tension qu'après la réussite de ces tests, idéalement via une alimentation à courant limité.
Comment tester la continuité d'un circuit imprimé ?
Réglez le multimètre en mode continuité (généralement indiqué par un symbole de diode ou de haut-parleur). Placez une pointe de touche à une extrémité de la connexion à tester et l'autre pointe de touche à l'autre extrémité. Un bip sonore indique la continuité : la connexion présente une résistance inférieure au seuil de détection du multimètre, généralement de 30 à 100 Ω. L'absence de bip indique un circuit ouvert. Pour tester la continuité d'une soudure : testez la patte du composant d'un côté de la soudure et la piste de l'autre côté. Pour tester les pistes : testez chaque extrémité de la piste. Si vous attendez une valeur de résistance précise (pour une résistance, par exemple), utilisez le mode résistance plutôt que le mode continuité pour une mesure plus précise.
Quelle est la différence entre les tests ICT et les tests fonctionnels pour les PCB ?
Les tests en circuit (ICT) utilisent un banc de test à points de mesure pour évaluer les valeurs des composants individuels et vérifier les connexions de la netlist lorsque la carte est hors tension ou partiellement alimentée. Ils détectent les composants défectueux ou manquants, les défauts de soudure et les courts-circuits/circuits ouverts. Les tests fonctionnels alimentent la carte et vérifient son fonctionnement de bout en bout ; ils confirment que la carte remplit sa fonction, et pas seulement que tous les composants sont présents. Les tests en circuit détectent les défauts de fabrication ; les tests fonctionnels détectent les erreurs de conception, les problèmes de firmware et les défaillances d'intégration que les contrôles de composants individuels ne peuvent pas identifier. Les deux sont généralement requis pour l'assemblage de circuits imprimés de qualité industrielle. Le support à l'assemblage de l'électronique intégrée doit couvrir la qualité de la fabrication au niveau de la carte jusqu'aux contrôles du produit final, avec une responsabilité clairement définie pour chaque étape d'intégration.

Articles Relatifs
Conception des bancs de test pour circuits imprimés : test à points de test, test à sonde volante et test DFT
Comparez les options de montage de test pour circuits imprimés, découvrez quand un banc de test à clous est préférable à une sonde volante et concevez un accès de test pour des contrôles de production plus rapides et reproductibles.
Cuivrage des circuits imprimés : procédé, épaisseur, contrôle qualité
Découvrez comment fonctionne le plaquage cuivre des circuits imprimés, ce qui contrôle l'épaisseur des parois des trous et quels contrôles de qualité protègent la conductivité et la fiabilité à long terme.
Norme IPC-A-610 pour l'acceptation des assemblages de circuits imprimés
Découvrez ce que couvre la norme IPC-A-610 pour les assemblages électroniques, en quoi les classes 1, 2 et 3 diffèrent et comment les acheteurs doivent spécifier l'acceptation des assemblages.
Faites un devis rapide
Découvrez comment notre expertise peut vous aider dans le projet PCBA.