
Пайка на нагревательной плите: сравнение процесса, ограничений и процесса оплавления.
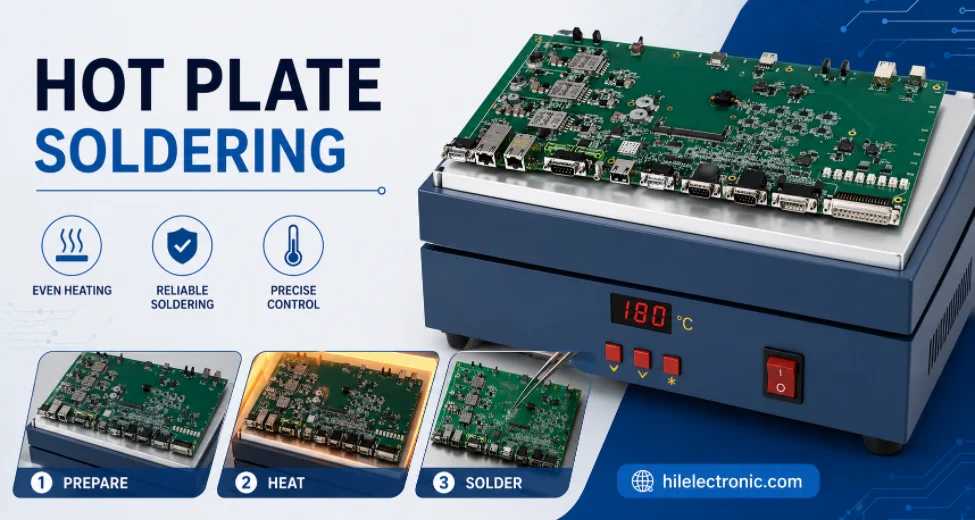
Рисунок 1. Изображение процесса пайки на нагревательной пластине для обзора процесса изготовления и сборки печатных плат компанией Highleap Electronics.
Пайка на нагревательной плите — популярный способ пайки печатных плат поверхностного монтажа на настольном оборудовании: наносится паяльная паста, устанавливаются компоненты, и плата нагревается снизу на пластине с регулируемой температурой до тех пор, пока не расплавятся и не образуются паяные соединения. Это недорогой, быстрый способ для одной-двух плат и идеально подходит для прототипирования, но у него есть реальные ограничения, из-за которых он не подходит для серийного производства. В этом руководстве объясняется, что такое пайка на нагревательной плите, как правильно её выполнять, чем она отличается от печи для пайки оплавлением и когда следует переходить от настольного оборудования к профессиональному оборудованию от Highleap Electronics.
1. Что такое пайка на нагревательной плите?
Пайка на нагревательной пластине — это метод оплавления, при котором печатная плата нагревается снизу на плоской пластине с регулируемой температурой до тех пор, пока паяльная паста не расплавится и не образует все соединения одновременно. Он воспроизводит химические процессы оплавления в печи — паста плавится, флюс активируется, поверхностное натяжение выравнивает компоненты — но передает тепло путем теплопроводности через нижнюю часть платы, а не с помощью горячего воздуха в камере.
Это настольный инструмент, популярный среди разработчиков, лабораторий и цехов по изготовлению прототипов, поскольку качественная нагревательная плита с регулируемым нагревом недорога и нагревается за считанные минуты. Механизм тот же, что и при любой пайке оплавлением , поэтому используются та же паяльная паста и те же общие температурные параметры. Однако, как будет рассмотрено ниже, нагрев с одной стороны хорошо работает только для определенных типов плат и его масштабирование принципиально затруднительно.
2. Как паять печатную плату на нагревательной плите (пошаговая инструкция)
Для пайки на нагревательной пластине нанесите паяльную пасту на контактные площадки, поместите компоненты в влажную пасту, установите плату на пластину и постепенно пропускайте через этапы предварительного нагрева, выдержки и оплавления до тех пор, пока соединения не станут видимыми и хорошо пропитанными паяной пастой, затем остудите. Следование температурному режиму, а не просто сильный нагрев, обеспечивает чистые соединения и защищает компоненты. Метод:
- Нанесите пасту. Для равномерного и повторяемого нанесения пасты используйте трафарет, а для нескольких стыков — шприц; избыток пасты обычно является причиной образования мостовидных протезов.
- Разместить компоненты во влажную, липкую пасту, которая удерживает их до момента растекания.
- Последовательное переключение между профилями. Разогрейте и выдержите, чтобы вся плата и детали равномерно прогрелись, затем доведите поверхность до температуры выше точки плавления сплава, чтобы соединения расплавились — следите за тем, чтобы паста стала блестящей, а детали осели.
- Охладите осторожно и осмотреть под микроскопом на предмет увлажнения и образования мостиков.
Важно помнить о двух моментах. Во-первых, при пайке на нагревательной пластине нагревается только нижняя сторона, поэтому она предназначена для односторонней пайки — переворачивание платы для пайки второй стороны чревато отплавлением компонентов на первой стороне. Во-вторых, кухонная плита не заменяет пластину с регулируемой температурой; неконтролируемый нагрев выходит за пределы профиля и повреждает компоненты. Что касается пасты, то общие принципы выбора и использования пасты такие же, как и на любой другой линии, а быстрое ознакомление с процессами бессвинцовой пайки поможет, если вы подбираете пасту под профиль.
3. Нагревательная плита или печь для оплавления припоя: что лучше использовать?
Для односторонних прототипов и единичных плат используйте нагревательную плиту, а для двухсторонних плат, обеспечения повторяемого качества и любых объемов производства — печь для оплавления припоя. Ключевое различие заключается в способе подачи и контроля тепла: нагревательная плита проводит тепло через нижнюю сторону платы, в то время как печь для оплавления припоя окружает всю плату контролируемым потоком горячего воздуха, равномерно нагревая обе стороны и каждый компонент.
| Горячая тарелка | Печь оплавления | |
|---|---|---|
| Система отопления | Проводка снизу, с одной стороны. | Повсюду горячий воздух, с обеих сторон. |
| Лучше всего | Односторонние прототипы, единичные экземпляры | Двусторонние картонные листы, производство |
| Управление профилем | Базовый, зависящий от поверхности | Точные, воспроизводимые зоны |
| Увеличить пропускную способность | По одной доске за раз | Непрерывный, большой объем |
Для разработчика, проверяющего компоновку, нагревательная плита идеально подходит. В тот момент, когда вам нужны стабильные, документированные соединения на множестве плат, с заполненными с обеих сторон, или компоненты с малым шагом выводов и BGA, требующие точного профиля, печь для оплавления — это правильный инструмент, а разница между двумя методами также полезна для понимания различий между оплавлением и волновой пайкой в производственных масштабах.
4. Когда электрическая плитка — неподходящий инструмент
Нагревательная плита — неподходящий инструмент для двухсторонних плат, BGA-компонентов и компонентов с нижним выводом, больших или толстых плат, а также для всего, что требует воспроизводимого и документированного качества. Все ограничения обусловлены одной и той же первопричиной — тепло поступает с одной стороны, и его трудно точно контролировать:
- Двусторонняя сборка — Нагрев снизу приводит к оплавлению нижней стороны, поэтому невозможно аккуратно обработать обе стороны.
- BGA и скрытые соединения — Для этого необходима равномерная, профилированная оплавление припоя и рентгеновский контроль, чего не может обеспечить нагревательная плита.
- Большие или толстые доски — Они неравномерно нагреваются на тарелке, из-за чего остаются холодные уголки и пережаренная середина.
- Повторяющееся качество — Надежность производства зависит от контролируемого, задокументированного профиля каждой платы, а не от оценки качества на стенде.
Превышение допустимых пределов на испытательном стенде приводит к проблемам с выходом годных изделий, подобно тому как многие проблемы технологичности проявляются только после того, как конструкция покидает лабораторию. Решение заключается не в увеличении размера испытательного стенда, а в правильном технологическом процессе.

Рисунок 2. Детали изготовления припоя с нагревательной пластиной следует уточнить перед составлением коммерческого предложения и началом производства.
5. Температурный профиль припоя: часть, которую пропускают новички.
Профиль оплавления состоит из четырех этапов — предварительный нагрев, выдержка, оплавление и охлаждение — и именно его соблюдение отличает чистые соединения от поврежденных деталей, независимо от того, оплавляете ли вы припой на нагревательной плите или в печи. Самая распространенная ошибка новичков — это пропуск профиля и простое увеличение температуры до максимума, что приводит к термическому шоку компонентов, сгоранию флюса до того, как он сможет работать, и образованию холодных или треснувших соединений. Каждый этап имеет свое назначение:
- Разогрейте Он плавно повышает температуру платы с контролируемой скоростью (обычно несколько градусов в секунду), чтобы смягчить тепловой удар и начать активацию флюса.
- впитывать Поддерживает стабильную промежуточную температуру, благодаря чему вся плата и все компоненты достигают равномерной температуры, а флюс полностью очищает поверхности перед плавлением.
- оплавления Для этого соединения нагреваются выше температуры плавления сплава — примерно 217–227 °C для обычных бессвинцовых паст — в течение короткого времени, чтобы припой слипся и стал достаточно жидким, а затем снова опускаются на поверхность.
- Охлаждение Опускает плату с контролируемой скоростью, формируя прочную структуру стыков без термического удара по деталям.
На нагревательной плите это приблизительно определяется путем плавного изменения температуры плиты и наблюдения за платой, что подходит для простых односторонних плат, но по своей природе неточно. В производственной печи для оплавления каждый этап находится в отдельной зоне нагрева, поэтому все крупные и мелкие детали достигают нужной температуры — это обеспечивает повторяемость, недостижимую при оплавлении на лабораторном стенде, и именно поэтому одна и та же паста ведет себя так по-разному на контролируемой линии. Подбор пасты под профиль начинается с состава сплава, поэтому перед установкой температуры стоит изучить поведение бессвинцового припоя при плавлении.
6. Когда переходить от нагревательной плиты к серийной оплавке припоя?
Переход от нагревательной плиты к серийной оплавке возможен, когда вам нужно больше пары плат с установленными с обеих сторон компонентами BGA или с малым шагом выводов, или с проверенными, воспроизводимыми паяными соединениями. Именно на этом этапе лабораторная оплавка перестает экономить время и начинает снижать выход годной продукции, и профессиональная линия окупается.
Компания Highleap переводит проект с стадии прототипа в надежный серийный производство с помощью поверхностного монтажа печатных плат (SMT) с использованием профилированного оплавления припоем, автоматического оптического контроля (AOI) и рентгеновского контроля для выявления скрытых соединений — таким образом, соединения, которые вы наметили на нагревательной плите, теперь будут выполнены с контролируемым профилем и проверены. Предварительная проверка компоновки с помощью опытного образца печатной платы обеспечивает плавный переход. При запросе коммерческого предложения укажите, является ли плата односторонней или двухсторонней, наименьший шаг выводов или наличие BGA-компонентов, а также количество, чтобы был применен соответствующий технологический процесс.
7. Часто задаваемые вопросы о пайке на нагревательной плите
Можно ли использовать кухонную электроплитку или сковороду для пайки печатной платы?
Это рискованно и не рекомендуется. Кухонная плита не имеет точной регулировки температуры, поэтому она выходит за пределы заданного диапазона и повреждает компоненты, а поверхность для приготовления пищи получается неровной. Специально разработанная нагревательная плита для пайки с регулируемой температурой — недорогой и гораздо более безопасный вариант.
На какую температуру следует установить нагревательную плиту для пайки?
Температура на пластине должна превышать температуру плавления припоя — около 217–227 °C для обычной бессвинцовой пасты, — но повышение температуры происходит за счет предварительного нагрева и выдержки, а не путем установки пиковой температуры в холодном состоянии. Поверхность пластины часто нагревается несколько сильнее, чем целевая температура соединения.
Можно ли осуществлять оплавление BGA-чипов на нагревательной плите?
Ненадежно. Для работы с BGA-чипами необходим равномерный нагрев сверху и снизу, а также рентгеновский контроль для проверки скрытых шаровых соединений, чего не обеспечивает нагревательная плита с нижним нагревом. Работа с BGA-чипами должна выполняться в печи для оплавления припоя или на специальной станции для пайки.
Для пайки на нагревательной плите необходима паяльная паста?
Да — припой, нанесенный на нагревательную плиту, плавит предварительно нанесенную паяльную пасту, поэтому паста (в идеале нанесенная через трафарет) необходима. Припой, нанесенный на нагревательную плиту, нельзя использовать с обычной припойной проволокой, которая предназначена для пайки отдельных соединений паяльником.
Можно ли с помощью нагревательной плиты снять или отремонтировать компоненты поверхностного монтажа?
Да, для нижней стороны — нагрев платы оплавляет соединения, позволяя снять компоненты, что полезно для восстановления или ремонта SMD-компонентов. Однако, при снятии одной детали из множества, этот метод менее контролируем, чем нагрев горячим воздухом.
Почему детали на моей электроплите затупились или плавятся неравномерно?
Обычно это происходит из-за неравномерного контакта плиты с поверхностью, слишком большого или толстого размера плиты или недостаточной температуры. Плоская плита, полностью соприкасающаяся с поверхностью, плита подходящего размера и правильная выдержка для равномерного распределения тепла – все это улучшает результаты.

Рекомендуемые сообщения

Сравнение печатных плат Taconic RF 35 и RO4350B
Содержание: RF-35 против RO4350B. Закупка и...

Производство фильтрующих печатных плат TMM4
Производство печатных плат с фильтрами TMM4 контролируется...

Производство печатных плат TMM3 для радиочастотных модулей
Производство печатных плат TMM3 наиболее полезно в тех случаях, когда используется радиочастотный модуль...

Изготовление печатных плат TMM6
Изготовление TMM6 — это страница управления технологическим процессом для среднего Dk...
Как получить расценки на печатные платы
Давайте проведём для вас анализ DFM/DFA и предоставим отчёт. Вы можете безопасно загрузить свои файлы через наш сайт. Для составления коммерческого предложения нам необходима следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.