
Типы паяльных машин для печатных плат: машины для пайки оплавлением, волновой пайки и селективной пайки.
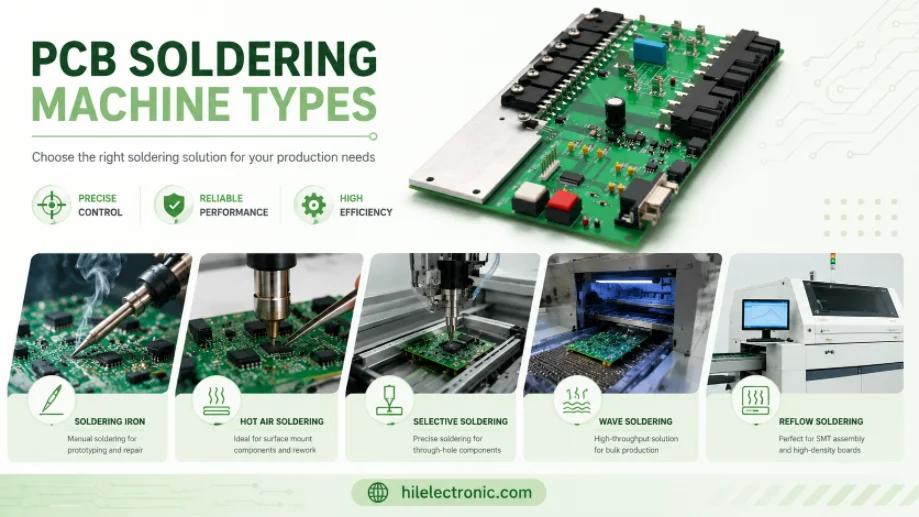
Рисунок 1. Изображение типов паяльных машин для печатных плат, используемое в обзоре производства и сборки печатных плат компании Highleap Electronics.
Оборудование для пайки печатных плат — это производственное оборудование, используемое для соединения компонентов в сборке в больших масштабах. Чаще всего это печь оплавления для поверхностного монтажа (SMT), система волновой пайки для сквозного монтажа или машина селективной пайки для плат со смешанной технологией. Каждая машина решает свою производственную задачу, поэтому правильный выбор зависит от типа плат, производительности, чувствительности к температуре и риска дефектов. В этом руководстве сравниваются основные типы оборудования для пайки печатных плат, объясняется, когда подходит тот или иной процесс, и показано, как компания Highleap Electronics применяет их в сборке как для поверхностного монтажа (SMT), так и для сквозного монтажа (Wood-Hoo).
1. Какие основные типы паяльных аппаратов существуют?
В производстве паяльных машин используются три основных типа: печи для оплавления припоя (для компонентов поверхностного монтажа), машины для волновой пайки (для компонентов сквозного монтажа) и машины для селективной пайки (для компонентов сквозного монтажа на платах, на которых также установлены компоненты поверхностного монтажа). Каждая из них подает расплавленный припой по-разному, поэтому тип компонентов на вашей плате, в большей степени, чем что-либо другое, определяет, какая машина будет использоваться.
| Машина | припои | Как заказать? |
|---|---|---|
| Печь оплавления | Поверхностный монтаж (SMT) | Расплавляет предварительно нанесенную паяльную пасту с помощью профиля горячего воздуха. |
| Волновая пайка | Сквозное отверстие (THT) | Проводит платой над волной расплавленного припоя. |
| Селективная пайка | Сквозные отверстия на платах смешанного типа | Пайка определенных соединений с помощью направленного сопла. |
Современные печатные платы в основном предназначены для поверхностного монтажа, поэтому основным методом является пайка оплавлением, а волновая или селективная пайка добавляется при наличии сквозных выводов, больших конденсаторов или механических компонентов. Компромиссы между методами сквозного монтажа более подробно рассматриваются в этом сравнении пайки оплавлением и волновой пайки.
2. Пайка оплавлением: способ пайки SMT-плат.
Пайка оплавлением — это технология пайки печатных плат с поверхностным монтажом, при которой паяльная паста наносится на контактные площадки, устанавливаются компоненты, а затем плата пропускается через печь оплавления, в которой контролируемый температурный режим расплавляет пасту, обеспечивая одновременное образование всех соединений. Это доминирующий процесс в современной электронике, поскольку почти все современные компоненты являются компонентами поверхностного монтажа, и он позволяет припаять всю плату за один, повторяемый проход.
Качество оплавления зависит от температурного профиля — предварительный нагрев, выдержка, пик выше точки плавления сплава, а затем контролируемое охлаждение — который поддерживается в печи для оплавления в нескольких зонах нагрева, так что все крупные и мелкие детали достигают нужной температуры без перегрева. Такой профилированный, равномерный нагрев с обеих сторон — это именно то, чего не может обеспечить настольная нагревательная плита, и именно поэтому серийная пайка оплавлением обеспечивает стабильные соединения на тысячах плат. После оплавления AOI и рентгеновский контроль подтверждают качество соединений, включая скрытые под BGA-компонентами.
3. Волновая и селективная пайка для сквозных отверстий.
Волнообразную пайку следует использовать, когда на плате много сквозных выводов, которые необходимо припаять одновременно, а селективную пайку — когда среди компонентов поверхностного монтажа, которые нельзя трогать, находится лишь несколько сквозных выводов. Оба метода позволяют припаивать сквозные выводы, но наносят припой совершенно по-разному, и именно это различие определяет, какой метод подходит для вашей платы.
При волновой пайке вся нижняя сторона платы проходит по стоячей волне расплавленного припоя, припаивая каждое открытое сквозное соединение за один проход — быстро и эффективно, когда сквозных соединений много. При селективной пайке, напротив, используется небольшое, точное сопло для припоя, направленное на отдельные соединения, что является правильным подходом, когда плата в основном состоит из компонентов поверхностного монтажа с небольшим количеством сквозных компонентов, которые при волновой пайке могут подвергнуться чрезмерному нагреву или образованию мостиков. На практике плата с плотным расположением компонентов поверхностного монтажа и небольшим количеством разъемов является классическим примером селективной пайки, в то время как плата с рядами сквозных выводов предпочитает волновую пайку.
4. Машинная пайка против ручной пайки: когда использовать тот или иной метод?
Машинная пайка используется для обеспечения стабильного качества и при значительных объемах производства, а ручная пайка — только для прототипов, доработок, ремонта и небольшого количества сложных соединений. Разница заключается в стабильности и масштабе: машина применяет контролируемый, документированный процесс к каждому соединению одинаково, в то время как ручная пайка зависит от навыков оператора и не может обеспечить такую же повторяемость на большом количестве плат.
Ручная пайка по-прежнему играет важную роль — создание одного прототипа, исправление некачественного соединения, прикрепление детали, не подходящей для автоматизированных процессов, и базовая пайка печатных плат, которую должен знать каждый инженер. Но для серийного производства машинная пайка выигрывает по выходу годных изделий, скорости и отслеживаемости, и это единственный практический способ надежно работать с компонентами с малым шагом выводов и BGA-компонентами. Полагаться на ручную пайку после стадии прототипа — значит страдать как от снижения качества, так и от снижения производительности, что является общим уроком для всей технологичности производства — лабораторные методы не масштабируются.

Рисунок 2. Перед составлением коммерческого предложения и началом производства необходимо уточнить производственные характеристики паяльных машин для печатных плат.
5. Дефекты пайки в зависимости от процесса и способы их предотвращения.
У каждой паяльной машины есть свои характерные дефекты: при пайке оплавлением часто образуются «надгробия», перемычки и пустоты; при волновой пайке — перемычки, «сосульки» и неполное заполнение отверстий; а при селективной пайке — недостаточное заполнение или проблемы, связанные с временем выдержки. Знание того, какой дефект относится к какому процессу, позволяет производителю настраивать машину, а не бороться с симптомами, и это объясняет, почему выбор процесса и контроль параметров так важны:
| Разработка | Типичный дефект | предотвращение |
|---|---|---|
| оплавления | возведение надгробий, перекрытие проемов, пустоты | Сбалансированная конструкция тормозной колодки, оптимальный объем пасты, оптимизированный профиль. |
| Wave | Мосты, сосульки, некачественная засыпка дыр | Правильный предварительный нагрев, скорость конвейера и зазоры между паяльной маской и электродом. |
| Выборочный запуск | Недостаточное заполнение, проблемы с выдержкой | Выбор сопла, время выдержки и угол подхода. |
| Любой процесс | Холодные/тусклые суставы | Адекватная температура, чистые поверхности, свежий флюс |
Общая идея заключается в том, что большинство дефектов можно предотвратить за счет правильного проектирования контактных площадок и посадочных мест, а также правильных параметров оборудования, а не из-за невезения. Например, эффект «надгробного камня» при пайке оплавлением возникает из-за неравномерного нагрева или несбалансированных контактных площадок, которые приподнимают небольшой чип, в то время как волновые мостики часто возникают из-за компоновки, которая игнорирует направление движения платы по волне. Именно поэтому компоновка, проверенная на соответствие предполагаемому процессу пайки, дает гораздо лучшие результаты, чем та, которая была сделана на скорую руку — та же логика лежит в основе любой предварительной проверки на наличие распространенных проблем технологичности . После пайки надежность соединений, определяющая качество, подтверждается с помощью автоматического оптического контроля (АОИ) и, для скрытых соединений, рентгеновского контроля, а не предполагается, что они исправны, что является основой надежного контроля качества печатных плат.
6. Как Highleap осуществляет пайку ваших плат в больших масштабах.
Компания Highleap выполняет пайку печатных плат с использованием подходящего оборудования — профилированная пайка оплавлением для поверхностного монтажа и волновая или селективная пайка для сквозных отверстий — в рамках единого технологического процесса сборки, подкрепленного автоматизированным и рентгеновским контролем. В процессе сборки печатных плат для поверхностного монтажа компоненты поверхностного монтажа устанавливаются и оплавляются в соответствии с контролируемым профилем, в то время как компоненты сквозных отверстий обрабатываются волновой или селективной пайкой в зависимости от состава печатной платы.
Поскольку паяльное оборудование — это лишь часть процесса, Highleap поставляет его в рамках комплексной сборки «под ключ» , которая также включает в себя закупку компонентов, проверку качества и тестирование — таким образом, плата поставляется уже спаянной, проверенной и готовой к использованию. Предварительная проверка технологичности подтверждает соответствие компоновки предполагаемым процессам пайки перед началом производства. При запросе коммерческого предложения укажите, является ли плата полностью SMT-технологической или смешанной, количество выводов для сквозного монтажа и объем заказа, чтобы был применен правильный процесс пайки.
7. Часто задаваемые вопросы о паяльных аппаратах
На какую температуру следует установить паяльник?
Для большинства работ с электроникой паяльник устанавливается на температуру около 315–370 °C (600–700 °F), при этом температура выше для бессвинцового припоя, чем для свинцового, и для соединений с большей тепловой инерцией. Слишком низкая температура приводит к холодным соединениям; слишком высокая повреждает контактные площадки и компоненты.
Что такое роботизированный или автоматический паяльный аппарат?
Это программируемая система, которая перемещает паяльный наконечник или лазер к каждому соединению и автоматически подает припой, автоматизируя точечную пайку сквозных отверстий и соединений разъемов. Она заполняет пробел между ручной пайкой и полноволновой или селективной пайкой.
Работают ли паяльные аппараты с бессвинцовым припоем?
Да — печи для оплавления припоя, волновые и селективные машины работают в бессвинцовом режиме, используя более высокие температуры и профили, подходящие для бессвинцовых сплавов. Производство, соответствующее требованиям RoHS, осуществляется в бессвинцовом режиме в стандартной комплектации на том же оборудовании при правильной настройке.
В чём разница между ручной и машинной пайкой в производстве?
При машинной пайке каждый контакт припаивается в соответствии с контролируемым, документированным процессом, обеспечивающим стабильную производительность при больших объемах производства и позволяющим работать с компонентами с малым шагом выводов и BGA-компонентами; ручная пайка зависит от навыков оператора и подходит для прототипов, доработки и нестандартных деталей.
Как осуществляется пайка печатных плат в массовом производстве?
Компоненты для поверхностного монтажа припаиваются методом оплавления после нанесения пасты и установки, затем компоненты для сквозного монтажа добавляются методом волновой или селективной пайки. Автоматизированный контроль (AOI и рентгеновский контроль) проверяет качество соединений, поэтому весь процесс быстрый и воспроизводимый.
Может ли один станок выполнять как пайку поверхностных компонентов (SMT), так и пайку сквозных отверстий?
Ни один станок не выполняет обе операции одновременно — пайка оплавлением подходит для поверхностного монтажа и волнового пайки, а селективная пайка — для сквозных отверстий, — но производственная линия объединяет их последовательно, так что плата, изготовленная с использованием смешанных технологий, полностью припаивается за один поток.

Рекомендуемые сообщения

Сравнение печатных плат Taconic RF 35 и RO4350B
Содержание: RF-35 против RO4350B. Закупка и...

Производство фильтрующих печатных плат TMM4
Производство печатных плат с фильтрами TMM4 контролируется...

Изготовление печатных плат TMM6
Изготовление TMM6 — это страница управления технологическим процессом для среднего Dk...

Производство печатных плат TMM3 для радиочастотных модулей
Производство печатных плат TMM3 наиболее полезно в тех случаях, когда используется радиочастотный модуль...
Как получить расценки на печатные платы
Давайте проведём для вас анализ DFM/DFA и предоставим отчёт. Вы можете безопасно загрузить свои файлы через наш сайт. Для составления коммерческого предложения нам необходима следующая информация:
-
- Gerber, ODB++ или .pcb, спец.
- Список спецификаций, если вам требуется сборка
- Количество
- Время поворота
Для услуг PCBA, пожалуйста, предоставьте ваш BOM (спецификация материалов) и любые конкретные инструкции по сборке. Мы также предлагаем анализ DFM/DFA для оптимизации ваших проектов для технологичности и сборки, обеспечивая плавный процесс производства.