
Jak zkrátit dobu výroby zapuštěných slepých desek plošných spojů

Obsah
- Dodací lhůta pro zaslepené zapuštěné desky plošných spojů: Standardní benchmarky podle typu HDI
- Proč sekvenční laminace vytváří nestlačitelné časové podlahy
- Dodací lhůta podle typu HDI: Časové harmonogramy procesu a úzká místa
- Dostupnost materiálu: Největší proměnná ovlivňující dodací lhůtu
- Konstrukční rozhodnutí, která zkracují dodací lhůty bez urychlení
- Jak přesně plánovat výrobní harmonogramy HDI
- Předvídatelné zaslepení pomocí dodacích lhůt pro desky plošných spojů od Highleap
Dodací lhůta pro zaslepené zapuštěné desky plošných spojů (DPS) je určena počtem sekvenčních laminačních cyklů v konstrukci HDI: Typ I HDI (1+N+1) vyžaduje standardně 10–14 pracovních dnů; Typ II vyžaduje 14–18 pracovních dnů; Typ III se zaslepenými průchody ve vnitřním jádru vyžaduje 18–25 pracovních dnů. (viz proces sekvenční laminace v HDI ). Tyto časové harmonogramy platí pro desky vyrobené ze skladových materiálů ve zkušených továrnách HDI. Každý laminační cyklus přidává minimálně 24–48 hodin nestlačitelného procesního času – vytvrzování lisováním (8–12 hodin), ochlazování (3–5 hodin), kontrola mezi cykly, nastavení laserového vrtání a pokovování – což žádný poplatek za expresní výrobu nemůže eliminovat. (viz laserové zobrazování a vrtání ). Pochopení toho, kam plyne čas v každé fázi a které prvky lze stlačit a které jsou fyzicky omezené, je to, co odlišuje realistické harmonogramy projektů HDI od těch, které selžou během provádění programu.
Získejte cenovou nabídku s dodací lhůtou a zárukou dodání
1) Dodací lhůta pro zaslepené připojení desek plošných spojů: Standardní benchmarky podle typu HDI
1.1 Standardní dodací lhůty v kompetentní továrně HDI
| Typ HDI | Konfigurace | Laminovací cykly | Standardní dodací lhůta | Zrychlené minimum | Minimální úroveň Super Rush |
|---|---|---|---|---|---|
| Typ I | 1 + N + 1 | 2 | 10-14 pracovní dny | 7 pracovní dny | 5 dní (pouze typ I) |
| Typ II | 2 + N + 2 | 3 | 14-18 pracovní dny | 10 pracovní dny | Nedosažitelné |
| Typ III | Zapuštěné jádro + slepý vnější | 4-6 | 18-25 pracovní dny | 14 pracovní dny | Nedosažitelné |
| HDI libovolné vrstvy | Vrstvené mikroprochodky ve všech vrstvách | 5-8 | 25-35 pracovní dny | 18 pracovní dny | Nedosažitelné |
Tyto časové harmonogramy předpokládají: skladové materiály, soubory Gerber čisté v DFM, žádné zpoždění při nastavení nástrojů (opětovná objednávka s ponechanými nástroji) a standardní načítání výrobní fronty. Jakákoli odchylka od těchto faktorů se k výše uvedeným časům připočítává.
1.2 Porovnání se standardní dodací lhůtou pro desky plošných spojů
Standardní 10vrstvá deska plošných spojů (bez HDI, pouze průchozí otvory) trvá standardně 8–12 pracovních dnů. (viz analýza nákladů na 10vrstvou HDI ) HDI typu I se stejným počtem vrstev trvá 10–14 dní – rozdíl je pouze 2–3 dny. Dalším časem je mezicyklová kontrola a nastavení laserového vrtání po laminaci vnější vrstvy. Pro mnoho programů je tato 2–3denní delta přijatelná vzhledem k výhodám hustoty tažení a velikosti desky u HDI typu I.
Dodací lhůta pro desky plošných spojů typu III (HDI) je 18–25 dní a je 1.8–2.2× delší než standardní dodací lhůta pro desky plošných spojů. Rozdíl spočívá v několika cyklech laminace pro zapuštěné opracování, z nichž každý vyžaduje kompletní sekvenci vytvrzení-ochlazení-kontrola-vrtání-deska. Nejde o neefektivitu výroby – jde o fyzický minimální čas pro správný výrobní proces typu III.
1.3 Faktory variability včasného dodání
Dodací lhůty se mohou zkrátit z důvodu:
- Selhání výtěžnosti laminace: Pokud laminační cyklus způsobí delaminaci nebo chybu registrace, panel může být sešrotován a cyklus opakován. To prodlužuje dobu trvání každého incidentu o 1–2 pracovní dny. Zkušené továrny s kontrolou procesů zachycují problémy spíše při mezicyklové kontrole než při závěrečné zkoušce.
- Soupeření ve frontě laserového vrtání: Vrtačky s CO₂ a UV laserem obsluhují více zakázek. Během špičky jsou běžné frontové prodlevy 4–12 hodin. Prioritní řazení do fronty pro expresní objednávky stojí 25–40 % příplatek a přesune vaši zakázku na začátek laserové fronty.
- Nedostatek materiálu: I skladové materiály se mohou v polovině výroby vyčerpat, pokud je současně odbaveno více velkých objednávek. Továrny se systémy rezervace materiálu mohou zaručit dostupnost při zadání objednávky; jiné ne.
2) Proč sekvenční laminace vytváří nestlačitelné časové podlahy
2.1 Fyzikální základ dodací lhůty HDI
Sekvenční laminace – kde je každá vrstva laminována, vrtána a pokovována nezávisle před zahájením další – umožňuje slepé a zapuštěné prostupy. Zároveň vytváří spodní mez dodací lhůty, kterou nemůže žádný expresní servis překročit.
Každý laminovací cyklus se skládá z:
- Sestavení stohu a nakládání do lisu: 1–2 hodiny. Manuální nebo automatizované; lze paralelně s kontrolou předchozího cyklu.
- Lisovací rampa pro dosažení teploty vytvrzování (175–185 °C): 60–90 minut. Nelze urychlit bez rizika teplotního gradientu, který způsobuje delaminaci.
- Doba vytvrzení při teplotě: 90–180 minut. Toto je doba reakce pro zesítění pryskyřice. Kratší doba prodlevy způsobí neúplné vytvrzení, což vede k delaminaci během provozu. Nelze stlačit.
- Řízené ochlazování: 3–5 hodin při kontrolované rychlosti (2–4 °C/minutu). Rychlé ochlazování způsobuje tepelný šok a deformaci v důsledku rozdílu CTE mezi mědí a laminátem. Nelze urychlit.
- Kontrola panelu a kontrola registrace rentgenovým zářením: 1–2 hodiny na šarži.
- Nastavení a zpracování laserové vrtačky: 4–8 hodin včetně optické kalibrace a ověření vrtacího programu.
- Bezproudové mědění a galvanické pokovování: 6–10 hodin.
Minimální doba cyklu: přibližně 18–28 hodin na laminovací cyklus. Pro desku typu I (2 cykly): 36–56 hodin samotné doby cyklu, než se přidají jakékoli standardní kroky zpracování desky plošných spojů (zobrazení vnější vrstvy, pájecí maska, povrchová úprava, testování).
2.2 Co to znamená pro plánování harmonogramu
Praktický důsledek: Desky HDI typu III s 5 laminačními cykly mají minimálně 90–140 hodin samotného laminačního cyklu. Pokud připočteme přípravu před laminací (zobrazování vnitřní vrstvy, AOI) a zpracování po laminaci (vnější vrstvy, povrchová úprava, testování), celková minimální doba přesahuje 200 hodin – přibližně 25 pracovních dnů v továrně s 8hodinovými směnami. Továrna, která uvádí 10denní dodací lhůtu pro HDI typu III, buď pracuje na více směn 24 hodin denně, 7 dní v týdnu (což je u komplexních HDI neobvyklé), používá zjednodušený proces, který může ohrozit kvalitu, nebo zkresluje svou klasifikaci typu HDI.
(viz pokyny pro návrh desek plošných spojů HDI )
2.3 Kroky procesu, které lze a nelze komprimovat
| Krok procesu | Standartní čas | Stlačitelný? | Zrychlený čas |
|---|---|---|---|
| Kontrola CAM a uvolnění z práce | Hodiny 4-8 | Ano – prioritní fronta | Hodiny 2-4 |
| Zobrazování a leptání vnitřní vrstvy | Hodiny 8-16 | Částečně – rozvrhování směn | Hodiny 6-10 |
| Rampa laminovacího lisu pro vytvrzování teploty | 60–90 minut | Ne – fyzika | 60–90 minut |
| Doba vytvrzení laminace | 90–180 minut | Ne – chemie | 90–180 minut |
| Ochlazování (za cyklus) | Hodiny 3-5 | Ne – riziko tepelného namáhání | Hodiny 3-5 |
| Nastavení a zpracování laserového vrtáku | Hodiny 6-12 | Ano – prioritní přístup ke stroji | Hodiny 2-6 |
| Pokovování (bezproudové + elektrolytické) | Hodiny 10-18 | Částečně — kapacita koupelny | Hodiny 6-12 |
| Zobrazovací a pájecí maska vnější vrstvy | Hodiny 8-16 | Ano – prioritní plánování | Hodiny 4-8 |
| Povrchová úprava (ENIG) | Hodiny 6-10 | Částečně | Hodiny 4-8 |
| Elektrický test (letící sonda) | Hodiny 4-8 | Ano – prioritní plánování | Hodiny 2-4 |
Celková doba stlačitelnosti na desce HDI typu I: 8–14 hodin. Proto urychlení zkracuje dodací lhůtu maximálně o 3–5 dní – nikoli o 10 dní, bez ohledu na zaplacený poplatek.
3) Dodací lhůta podle typu HDI: Časové harmonogramy procesu a úzká místa
3.1 HDI typu I: Výchozí hodnota pro většinu programů HDI
Časový harmonogram procesu HDI typu I (1+N+1) při standardní dodací lhůtě 10–14 dnů:
- Den 0–1: Kontrola CAM, kontrola DFM, uvolnění zakázky. Zkontrolovány soubory Gerber, potvrzeny impedanční cíle, vygenerován laminační program.
- Den 1–2: Výroba vnitřní vrstvy – zobrazování, leptání, AOI. Zpracování jádrového laminátu do hotových vnitřních měděných vrstev.
- Den 2–4: První cyklus laminace — jádro + prepreg + vnější měděná fólie. Lisovací cyklus (8–12 hodin), ochlazování (3–5 hodin), měření tloušťky a kontrola.
- Den 4–6: Laserové vrtání slepých otvorů (vnějších vrstev), laserová vrtací inspekce, odstraňování šmouh a bezproudové nanášení mědi.
- Den 6–8: Galvanické pokovování (slepé pokovování mědí válcem dle specifikace), druhý cyklus laminace pro vnější návar, pokud má typ I samostatnou strukturu návaru, nebo přímé zpracování vnější vrstvy.
- Den 8–11: Zobrazování vnější vrstvy, leptání, nanášení a vytvrzování pájecí masky, povrchová úprava ENIG.
- Den 11–13: Elektrická zkouška (letící sonda nebo přípravek), rentgenová kontrola, závěrečná optická kontrola, balení.
- Den 13–14: Příprava a odeslání zásilky.
3.2 HDI typu II: Zvýšení složitosti
Typ II přidává jeden laminační cyklus na stranu (nebo celkem dva pro symetrii 2+N+2). Dodatečný cyklus se vkládá mezi první vrstvu zaslepovacího propojení a druhou:
- Po první vrstvené laminaci a laserovém vrtání (2.–6. den výše): druhá prepregová a vnější měděná laminace (dalších 8–12 hodin vytvrzování + 3–5 hodin ochlazování), druhá laserová vrtací vrstva
- Čistý přírůstek: 1 kompletní sekvence laminace-vrtání-deska = 3–5 dalších pracovních dnů
- Celkem: Standardně 14–18 pracovních dnů
Úzkým hrdlem dodací lhůty pro typ II je sekvenční vzájemná závislost: druhý laserový vrtací průchod nemůže začít, dokud není první vrstva zaslepovacího otvoru pokovena na minimální tloušťku mědi a druhá laminace není zcela vytvrzena. Paralelizace není k dispozici.
3.3 HDI typu III: Vícenásobné cykly zakopaných průchodů
Typ III přidává zakopané via zpracování v jádře před nanesením vnějších vrstev. Každý pár zakopaných via vrstev v jádře vyžaduje:
- Jádrové vrtání (mechanické, pro zakopané průchozí otvory)
- PTH pokovování pro zakopané sudy
- Vzorování jádra (vnitřní vrstvy sousedící s vnořenými průchody zobrazené a vyleptané)
- Další cyklus laminace pro uzavření zakopaných průchodů
Se 2 páry vrstev zakopaných propojovacích otvorů: 2 další cykly laminace před zahájením vnějších návazností. Celkový počet cyklů laminace: 2 (vnější návaznosti) + 2 (propojovací otvory zakopané v jádru) = 4 cykly. Pro komplexní typ III se 3–4 páry vrstev zakopaných propojovacích otvorů: celkem 5–6 cyklů, dodací lhůta 18–25 pracovních dnů.
3.4 Proč může být vaše nabízená dodací lhůta delší než tyto referenční hodnoty
Skutečné dodací lhůty překračují tyto referenční hodnoty několik podmínek:
- Materiály, které nejsou skladem: Přidává 5–15 dní na zadávání zakázek před zahájením výroby
- Načítání fronty: Továrna při plné kapacitě prodlužuje dobu čekání na lis a laserové vrtání o 2–5 dní
- Technické dotazy: Problémy s DFM v odeslaných souborech prodlužují dobu vyřizování dokumentů o 1–3 dny před uvolněním úkolu.
- Relaminace: Neúspěšný laminovací cyklus přidává 1–2 dny na opětovné lisování nebo sešrotování panelu a restart
- Class 3 inspekce: Přidává 1–2 dny na analýzu průřezů, kontrolu mikrořezů a rozšířené elektrická zkouška
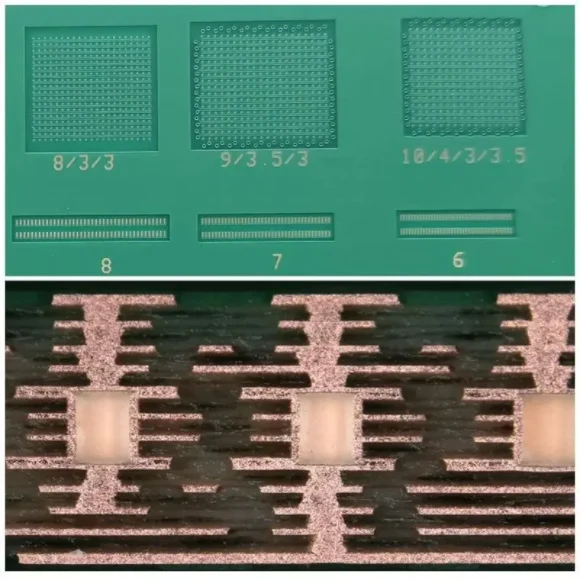
4) Dostupnost materiálu: Největší proměnná ovlivňující dodací lhůtu
4.1 Materiály skladem vs. materiály neskladem
Dostupnost materiálu určuje, zda výroba začne v den vydání objednávky, nebo o 5–15 dní později:
| Materiál | Stav Skladu | Dopad dodací lhůty |
|---|---|---|
| Standardní FR-4 (0.8–3.2 mm, Tg 135 °C) | Vždy skladem | Žádné další dny |
| Vysokoteplotní skelná hmota FR-4 (Tg 150–170 °C, běžné tloušťky) | Obvykle skladem | 0–2 dny |
| Bezhalogenový FR-4 (IEC 61249-2-21) | Často skladem v běžných specifikacích | 0–5 dny |
| Panasonic Megtron 6 (standardní tloušťky) | Skladem u specialistů | 0–3 dny (od dodavatelů, kteří jsou skladem) |
| Megtron 6 (nestandardní tloušťka nebo hmotnost prepregu) | Není skladem | 7–14 dny |
| speciální laminát s nízkými ztrátami (standardní tloušťky) | Omezené zásoby | 3–10 dny |
| nízkoztrátový laminát na bázi PTFE | Není skladem | 10–20 dny |
| Isola I-Tera MT40 | Většina továren není zásobena | 10–18 dny |
4.2 Konsignace materiálu pro eliminaci dodacích lhůt
Pro programy HDI s opakujícími se objednávkami a požadavky na speciální materiál je nejúčinnější strategií pro zkrácení dodacích lhůt dodávaný zákazníkem. Zákazník nakupuje a odesílá materiál do továrny předem. Továrna jej skladuje pro budoucí objednávky. Vliv materiálu na dodací lhůtu: nulový. Další výhoda: náklady na materiál mohou být nižší díky přímým hromadným nákupům než díky přirážce od výrobce při zadávání zakázek.
Konsignace vyžaduje: dohodu o odpovědnosti za skladování a pojištění, minimální roční objem materiálu (obvykle 10–20 panelů/rok pro odůvodnění administrativních nákladů) a jasný protokol pro sledovatelnost materiálu (čísla šarží sledovaná pro každou výrobní sérii pro opakovatelnost s řízenou impedancí).
4.3 Protokoly pro substituci materiálů
Pokud není specifikovaný materiál k dispozici a dodací lhůta je kritická, kvalifikované náhrady materiálu mohou eliminovat zpoždění v nákupu. Technický tým továrny by měl navrhnout alternativy s dokumentací o elektrické ekvivalenci. Běžné schválené náhrady:
- Megtron 6 → Isola I-Tera MT40 (podobné Df při 10 GHz, jiné Dk — vyžaduje přepočet impedance)
- speciální nízkoztrátový laminát → Taconic RF-35 (s podobnými elektrickými vlastnostmi, ověřte shodu Dk s vaší frekvencí)
- Náhrada za značku FR-4 s vysokým Tg (Shengyi S1000-2M, Panasonic R-1566W, Isola 370HR – všechny ekvivalentní pro většinu aplikací)
Před schválením vždy ověřte, zda náhrada splňuje požadavky vašeho návrhu na frekvenci, ztráty a Tg. Nahrazení bez ověření je běžnou příčinou poruch v terénu u návrhů citlivých na integritu signálu.
5) Návrhová rozhodnutí, která zkracují dodací lhůty bez urychlení
5.1 Redukce typu HDI
Největší dopad na zkrácení dodací lhůty: ověření, zda váš návrh skutečně vyžaduje typ III, před jeho specifikací. Výroba desky typu III trvá 18–25 dní; desky typu II trvá 14–18 dní; desky typu I trvá 10–14 dní. Úspora dodací lhůty díky zkrácení doby výroby typu III→typ II→typ I je 4–11 pracovních dnů na krok.
Otázka, na kterou je třeba odpovědět: Vyžaduje vaše BGA rozvětvení zapuštěné propojky ve vnitřních jádrech (typ III), nebo toho lze dosáhnout pomocí dvouúrovňových vnějších zaslepených propojek (typ II) nebo jednoúrovňových vnějších zaslepených propojek (typ I)? Na tuto otázku je nejlepší odpovědět během kontroly DFM, nikoli po schválení stack-upu. (viz kontrolní seznam DFM pro desky HDI ) Návrh desek plošných spojů a služba DFM od společnosti Highleap vyhodnocují proveditelnost redukce typu HDI u předložených návrhů.
5.2 Převod stohovaného/střídavého propojení
Skládané mikrootvory vyžadují mezi jednotlivými laminačními cykly vyplnění otvorů (vstřikování pryskyřice do válce otvoru) a planarizaci (mechanické nebo chemické vyrovnání povrchu). Toto mezicyklové zpracování přidává 8–16 hodin na každou vrstvu skládaných otvorů. Převod na střídavé mikrootvory (minimální odsazení 0.25 mm mezi přechody vrstev) zcela eliminuje vyplňování a planarizaci, čímž se ušetří 1–2 pracovní dny na laminační cyklus.
Náklady na rozložení routovací plochy v důsledku stagnace: 5–8 % dodatečné plochy v zóně rozvětvení BGA. U desek, které mají k dispozici routovací plochu v rohu BGA, se tento kompromis téměř vždy vyplatí podstoupit, a to jak z hlediska dodací lhůty, tak i nákladů.
5.3 Úplnost souboru a stav DFM
Nejčastěji přehlížený faktor dodací lhůty: kvalita souboru a čistota DFM. Úloha, která je uvolněna do produkce v den 0, začíná s laminací v den 1. Úloha s nevyřešeným dotazem DFM začíná 3.–5. den po vyřešení technických záležitostí. U programů s napjatým harmonogramem odeslání kompletních souborů DFM – s potvrzenými specifikacemi průchodů, specifikovanými cílovými hodnotami impedance a ověřeným vrtacím souborem – toto zpoždění zcela eliminuje.
Dotazy DFM, které jsou nejčastěji zodpovědné za zpoždění při uchovávání úloh ve firmě Highleap: nespecifikovaná hloubka slepého průchodu (laserové vrtání nelze naprogramovat bez potvrzené cílové vrstvy), chybějící specifikace řízené impedance (vrstvení nelze ověřit bez šířky trasy a přiřazení vrstev) a konfliktní soubory s vrtáním (soubor s vrtáním průchozích otvorů zobrazuje průchody, které vrstvení Gerberových vrstev zobrazuje jako slepé). Zajištění těchto tří položek v původním odeslání eliminuje nejčastější zpoždění při uvolňování úloh.
5.4 Výběr třídy IPC
Inspekce třídy 3 přidává 1–2 pracovní dny oproti třídě 2 : rozšířená analýza průřezu u prvních výrobků, přísnější prahové hodnoty pro přijetí/zamítnutí podle AOI vyžadující ruční opakovanou kontrolu a komplexnější pokrytí elektrickými testy. U programů, kde je dostatečná inspekce třídy 2 (velká většina komerčních a průmyslových aplikací), se specifikace třídy 2 od samého začátku vyhne zbytečnému harmonogramu. Přechod z třídy 2 na třídu 3 u výrobní zakázky uprostřed programu přidává jak náklady, tak i dodací lhůtu.
6) Jak přesně plánovat výrobní harmonogramy HDI
6.1 Vytvoření realistického časového bufferu HDI
Pro první výrobu nového návrhu HDI připočtěte k uvedené dodací lhůtě tyto rezervy:
- Potvrzení materiálu: Před spuštěním odpočítávání se ujistěte, že je materiál skladem nebo je v procesu dodávek. Pokud materiál není skladem, uveďte dodací lhůtu.
- Recenze prvního článku: 3–5 pracovních dnů na interní technickou kontrolu zprávy o kontrole prvního výrobku, výsledků elektrických zkoušek a údajů o průřezu před uvedením do plné výroby.
- Vstupní kontrola ve vašem zařízení: 1–2 pracovní dny pro kontrolu rozměrů, test iontové kontaminace (pokud je vyžadován) a veškerá kritéria pro vstup specifická pro danou aplikaci.
Realistická celková cena od zadání objednávky až po desky dostupné ve vaší sestavě: uvedená dodací lhůta + 4–8 dní pro programy s prvním artiklem.
6.2 Strategie dávkového zpracování opakujících se objednávek
U opakujících se programů HDI (čtvrtletní nebo měsíční objednávky) se řízení dodacích lhůt výrazně zlepšuje oproti první objednávce, protože:
- Nástroje jsou zachovány – žádné zpoždění NRE při opětovných objednávkách
- Materiál lze zaslat na zakázku nebo si jej předem objednat, čímž se eliminuje dodací lhůta.
- Revize prvního článku je dokončena – inspekci lze zjednodušit pouze na odběr vzorků IQC
- Továrna může vaši objednávku sloučit s dalšími zakázkami s podobnou specifikací, čímž se někdy dosáhne lepšího plánování časových úseků než u jednorázových objednávek.
Efektivní opakující se programy by měly mít objednávky zadávané 6–8 týdnů před požadovaným datem dodání pro typ I a 8–10 týdnů pro typ II/III, což umožňuje standardní dodací lhůtu bez příplatku za urychlení. V případě urgentních termínů vyžadujících rychlé vyřízení se podívejte na našeho průvodce možnostmi urychlení a změnami designu, které zkracují dodací lhůtu pod standardní referenční hodnoty.
6.3 Dokumentace požadavků na dodací lhůty ve specifikaci
Dodací lhůta by měla být zdokumentovaným prvkem specifikace, nikoli slovním očekáváním. Objednávky pro programy HDI by měly uvádět: požadovaný termín dokončení (nejen datum odeslání), přijatelné dodací lhůty (±2 dny jsou přiměřené pro složité HDI), eskalační protokol pro včasné varování, pokud se výroba zpozdí, a zásady pro výměnu desek, které neprojdou elektrickým testem (garantovaný termín dodání náhrady).
Získejte cenovou nabídku pro váš návrh HDI
7) Předvídatelné dodací lhůty pro zaslepení pomocí desek plošných spojů od Highleap
7.1 Standardní dodací lhůty, ke kterým se Highleap zavazuje
| Typ HDI | Standardní dodací lhůta | Možnost urychlení | Super Rush (pouze typ I) |
|---|---|---|---|
| Typ I se skladovanými materiály | 10-12 pracovní dny | 7 pracovních dnů (+25–40 %) | 5 pracovních dnů (+50–70 %) |
| Typ II se skladovanými materiály | 14-16 pracovní dny | 10 pracovních dnů (+30–45 %) | Není k dispozici |
| Typ III se skladovanými materiály | 18-22 pracovní dny | 14 pracovních dnů (+35–55 %) | Není k dispozici |
| Jakýkoli typ se speciálními materiály, které nejsou skladem | Dodací lhůta materiálu + výše | Dodací lhůta materiálu + urychlená výroba | Dodací lhůta materiálu + superspěch (typ I) |
7.2 Program skladování materiálu
Společnost Highleap standardně skladuje standardní FR-4, FR-4 s vysokým Tg a FR-4 bez halogenů ve všech běžných tloušťkách. Pro velkoodběratele používající Megtron 6, I-Tera MT40 nebo speciální rodiny laminátů s nízkými ztrátami jsou k dispozici specializované programy konsignace materiálu. Konsignace materiálu zcela eliminuje dodací lhůty a zajišťuje konzistenci Dk mezi šaržemi u programů, kde to vyžaduje opakovatelnost impedance.
7.3 Závazek včasného dodání
Společnost Highleap se zavazuje k včasnému dodání se zárukou výměny: pokud je výrobní série odeslána více než 2 pracovní dny po sjednaném datu, náhradní desky budou dodány zdarma v nejbližším dostupném výrobním slotu. Tato záruka platí pro standardní a expresní objednávky. Údaje o včasném výkonu programů HDI jsou k dispozici na vyžádání.
7.4 Kontrola DFM a připravenosti souboru
Každá nová objednávka Highleap HDI obdrží bezplatnou kontrolu DFM do 24 hodin od odeslání souboru (48 hodin u komplexního typu III). Kontrola identifikuje všechny problémy, které by mohly způsobit technické dotazy a pozastavení úlohy předtím, než je objednávka zařazena do produkční fronty. Úlohy odeslané s kompletními soubory bez DFM obvykle začínají laminovat do 4 hodin od potvrzení objednávky – maximalizuje tak využití stanovené dodací lhůty.

doporučené příspěvky

Výroba desek plošných spojů filtrů TMM6
ObsahProč konstruktéři mikrovlnných filtrů používají...

Taconic RF 35 vs. RO4350B DPS
ObsahRF-35 vs. RO4350B Zadávání veřejných zakázek a...

Výroba desek plošných spojů filtrů TMM4
Výroba plošných spojů filtrů TMM4 je řízena...

Výroba desek plošných spojů TMM3 pro RF moduly
Výroba desek plošných spojů TMM3 je nejužitečnější tam, kde RF modul...
Jak získat cenovou nabídku na PCB
Nechte nás provést analýzu DFM/DFA za vás a ozveme se vám s přehledem.
Své soubory můžete bezpečně nahrávat prostřednictvím našich webových stránek.
Abychom vám mohli poskytnout cenovou nabídku, potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení