
Pájecí pasta pro SMT montáž: Typy, skladování a tiskové vady
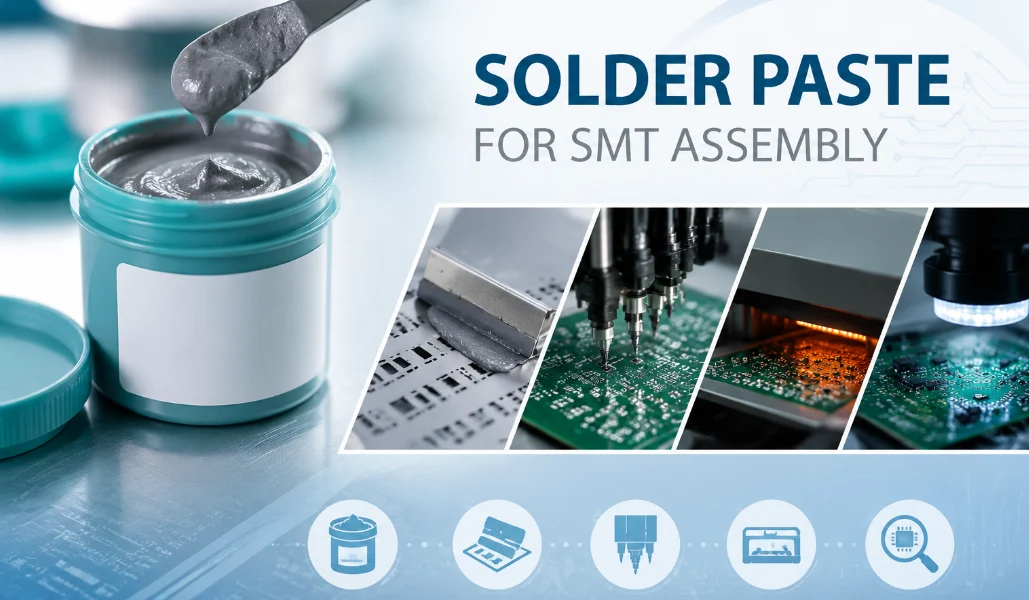
Obrázek 1. Výběr pájecí pasty ovlivňuje kvalitu SMT tisku, výtěžnost reflow a dlouhodobou spolehlivost pájeného spoje.
Pájecí pasta je šedý materiál, který umožňuje povrchovou montáž, ale výsledky výroby závisí na správné slitině, chemickém složení tavidla, kontrole skladování a disciplíně při šablonovém tisku. Tato příručka vysvětluje, jak pájecí pasta ovlivňuje výtěžnost SMT, jaké jsou rozdíly mezi bezolovnatým a olovnatým provedením, jak ji správně skladovat a kterým vadám by se měli operátoři vyhnout před přetavením.
1. Z čeho se vyrábí pájecí pasta?
Pájecí pasta se skládá ze dvou složek: mikroskopického prášku pájecí slitiny a tavidla, které jej váže do pasty. Prášek tvoří spoje během přetavování, zatímco tavidlo odstraňuje oxid z kovu, pomáhá roztavené pájce smáčet kontaktní plošky a dočasně drží součásti na místě před zahřátím. Hmotnostně je pasta tvořena převážně práškem; objemově je tavidlo významným zlomkem, a proto se natištěný nános viditelně smršťuje, jakmile tavidlo v peci shoří.
Prášek se třídí podle velikosti částic, označované jako „typ“: Typ 3 je vhodný pro běžnou montáž, zatímco typ 4, typ 5 a jemnější jsou potřebné pro drobné a úzké součástky, kde se pasta musí protlačovat malými otvory šablony. Jemnější prášek je dražší a je citlivější na manipulaci, takže třída se přizpůsobuje nejmenšímu prvku na desce. Pokud je rozdíl mezi pastou a obyčejným tavidlem nejasný, toto srovnání pájecí pasty a tavidla ho objasní.
2. Pájecí pasta bez olova vs. s olovem (SAC305 vs. Sn63/Pb37)
Bezolovnatá pájecí pasta (obvykle SAC305) taje při teplotě přibližně 217–227 °C, zatímco olovnatá pasta (Sn63/Pb37) taje níže, při přibližně 183 °C, a snadněji teče. Volba je obvykle dána shodou s předpisy: výrobky prodávané na trzích s RoHS potřebují bezolovnatý pájecí proces, pokud nesplňují podmínky pro výjimku, zatímco olovnatá pasta přežívá v některých specializovaných a starších aplikacích.
| Olovnatý (Sn63/Pb37) | Bez olova (SAC305) | |
|---|---|---|
| Bod tání | ~ 183 ° C | -217-227 °C |
| Smáčení / snadné použití | Lehce plyne, odpouští | Méně odpouštějící, těsnější profil |
| Dodržování | Omezeno podle RoHS | RoHS |
| Vzhled kloubu | Lesklý | Matnější, zrnitější |
Vyšší bod tání bezolovnaté technologie znamená větší tepelné namáhání součástí a užší profil přetavování, takže řízení procesu je důležitější. Pro většinu dnešních komerčních produktů je bezolovnatá technologie výchozím a správným výchozím předpokladem, pokud neexistuje konkrétní důvod pro opak.
3. Tavidlo bez čištění, rozpustné ve vodě nebo kalafunové tavidlo: které si vybrat
Pro většinu montáží zvolte tavidlo bez nutnosti čištění, pro maximální smáčení a mytí desky zvolte vodou ředitelné tavidlo a pro ruční pájení a opravy zvolte kalafunové tavidlo. Tavidlo bez nutnosti čištění zanechává malé, neškodné zbytky, které obvykle nepotřebují mytí a jsou standardním prvkem pro většinu moderní výroby. Vodou rozpustné tavidlo poskytuje vynikající smáčení, ale zanechává korozivní zbytky, které je nutné zcela smýt. Tavidlo na bázi kalafuny (RMA) je klasická chemie – dostupná v olovnaté i bezolovnaté variantě – a jeho zbytky se obvykle čistí pro úhledný povrch.
Správné tavidlo závisí na způsobu čištění desky, na tom, jak je obvod citlivý na zbytky, a na třídě spolehlivosti. V případě pochybností je nejbezpečnější volbou bez čištění, přičemž čištění se provádí tam, kde to vyžaduje vzhled nebo vysoká spolehlivost.
4. Jak používat pájecí pastu se šablonou a reflow
Chcete-li použít pájecí pastu, natiskněte ji na plošky pomocí šablony, umístěte součástky do mokré pasty a poté zahřejte celou desku desky v reflow peci, aby se každý spoj vytvořil najednou – naneste a umístěte jako první, zahřejte jako poslední. Toto je opak pájení drátem, kde se každý spoj zahřívá jednotlivě. Ve výrobě probíhá sekvence na koordinované SMT montážní lince:
- Tisk šablony. Laserově řezaná ocel SMT šablona sedí na desce a stěrka nanáší pastu otvory na každou plošku. Velikost otvoru a tloušťka šablony určují objem pájky – jednu z nejdůležitějších proměnných – řízenou pečlivým návrh šablony clony.
- Umístění. Stroj na umisťování umístí každou součást na pastou pokryté podložky; lepivá pasta je drží až do přetavení.
- Přetavení. Deska prochází kontrolovaným profilem – předehřátím, prohřátím, dosažením bodu tání slitiny a následným ochlazením. Správný profil pájení reflow umožňuje aktivaci tavidla a povrchovému napětí zarovnat každou část.
- Inspekce. AOI kontroluje spoje a jejich umístění po přetavení a rentgen kontroluje skryté spoje pod BGA.
Pro prototypy používají výrobci ruční šablonu s horkou deskou nebo horkovzdušnou stanicí; principy jsou identické, jen ve zmenšeném měřítku. Nejčastější chybou začátečníků je příliš mnoho pasty, která způsobuje můstky, proto se snažte o tenký, rovnoměrný nános, který odpovídá velikosti podložky.
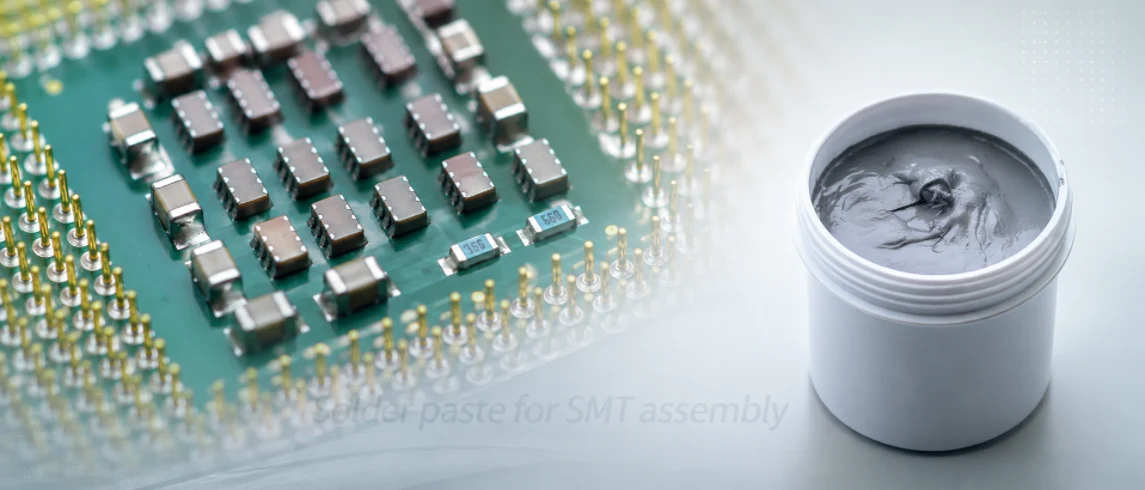
Kontrola tisku šablon je jednou z prvních kontrol výroby při spolehlivé SMT montáži.
5. Jak skladovat pájecí pastu a její trvanlivost
Pájecí pastu skladujte uzavřenou v chladničce při teplotě 2–10 °C, kde je trvanlivost obvykle 6–12 měsíců; při pokojové teplotě vydrží neotevřená pasta pouze týdny. Před otevřením zahřejte uzavřenou nádobu na pokojovou teplotu (často 4–6 hodin), aby kondenzace nekontaminovala pastu a nezpůsobila rozstřikování nebo dutiny.
Ještě několik pravidel ji udrží v dobré kondici: respektujte dobu spotřeby a dobu klidu, protože natištěná pasta má omezenou životnost na šabloně před zaschnutím; nikdy ji znovu nezmrazujte; nikdy nemíchejte starou s novou; a prošlou pastu raději vyhoďte, než abyste riskovali. Pájecí pasta je materiál podléhající zkáze a špatná manipulace je skrytou příčinou vad, proto s ní zacházejte jako se spotřebním materiálem, kterým je.
6. Vady pájecí pasty: přemostění, náhrobní kameny a dutiny
Většina vad pájecí pasty – přemostění, náhrobní kameny, dutiny, nedostatek pájky a pájecí kuličky – souvisí s objemem pasty, zarovnáním nebo profilem přetavení. Znalost příčiny vám umožní předcházet přepracování, spíše než ho honit:
| Přeběhnout | Typická příčina | Prevence |
|---|---|---|
| Překlenovací (šortky) | Příliš mnoho pasty nebo příliš velké otvory | Zmenšete velikost otvoru; ověřte šablonu a tiskový tlak |
| Náhrobní kameny | Nerovnoměrná pasta nebo zahřívání vytahující třísku vzpřímeně | Vyvažovací podložka a pasta na obou koncích; vylaďte profil |
| Vyprázdnění | Zachycené plyny z tavidla, vlhkost nebo špatný profil | Správná manipulace; optimalizovaný profil; rentgenové ověření |
| Nedostatečná pájka | Příliš málo pasty, ucpané otvory, zaschlá pasta | Zkontrolujte čistotu šablony a čerstvost pasty |
| Pájecí kuličky / rozstřik | Vlhkost v pastě nebo příliš rychlé předehřátí | Teplá pasta se před použitím utěsní; zpomalte rychlost náběhu |
Společným vláknem je řízení procesů. Pochopení širšího vzorce běžných chyb SMT montáže vám pomůže navrhnout desky s plošnými spoji, které se dobře tisknou, a zejména tombstoning má dobře známou sadu základních příčin a řešení, která stojí za to prostudovat.
7. Pájecí pasta při výrobě SMT montáží
Kromě několika málo prototypů – a rozhodně pro práci s jemným roztečem pájecích plošek nebo BGA – je pájecí pasta nejlépe řízená jako kontrolovaný proces. Na profesionální lince se šablona navrhuje podle geometrie plošek vaší desky a jemného rozteče pájecích plošek, pasta se vybírá s ohledem na vaše požadavky na RoHS a spolehlivost a profil se nastavuje pro zvolenou slitinu, což je podpořeno kontrolou pasty, AOI a rentgenovým vyšetřením skrytých spojů.
Mnoho vad souvisejících s pastou je ve skutečnosti konstrukčních problémů – velikosti plošek, rozteče a orientace ztěžují kvalitní tisk – takže předběžná kontrola vyrobitelnosti dává šabloně a profilu nejlepší šanci na čisté spoje hned napoprvé. Highleap provádí celou tuto cestu až po SMT osazování desek plošných spojů a tam, kde je to desky potřeba, i specializovanou osazování BGA s rentgenovým ověřením. Při žádosti o cenovou nabídku na montáž nám sdělte, zda musí být produkt bez olova, jaké jsou požadavky na čištění a jaká je nejmenší součástka nebo rozteč na desce.
Získejte cenovou nabídku na SMT montáž
8. Často kladené otázky k pájecí pastě
Z čeho se vyrábí pájecí pasta?
Suspenze jemného prášku pájecí slitiny v tavidle. Prášek tvoří spoje během přetavování; tavidlo čistí kov, napomáhá smáčení a drží součásti na místě.
Jaký je rozdíl mezi bezolovnatou a olovnatou pájecí pastou?
Bezolovnatá pasta (SAC305) taje při teplotě přibližně 217–227 °C a splňuje požadavky RoHS; olovnatá pasta (Sn63/Pb37) taje při teplotě přibližně 183 °C, snadněji teče, ale je podle směrnice RoHS omezena.
Jak se používá pájecí pasta?
Vytiskněte ho na podložky (pro nejlepší výsledek pomocí šablony), vložte součástky do mokré pasty a poté celou desku zahřejte v reflow peci, aby se všechny spoje vytvořily najednou. Nejprve naneste a umístěte, poté zahřejte.
Potřebuje pájecí pasta chladit a jaká je její trvanlivost?
Ano – skladujte v uzavřené nádobě při teplotě 2–10 °C, kde je trvanlivost obvykle 6–12 měsíců. Před otevřením ji v uzavřené nádobě ohřejte na pokojovou teplotu, aby nedošlo ke kondenzaci.
Proč se mi spoje při povrchové montáži přemosťují?
Obvykle příliš mnoho pasty nebo příliš velké otvory v šabloně, někdy s nesprávným zarovnáním. Zmenšení velikosti otvoru, ověření šablony a kontrola tiskového tlaku obvykle problém vyřeší.
Zvládne Highleap osazování s jemným roztečem a BGA?
Yes. Highleap uses fine-grade pastes, stencils designed for tight pitch, controlled reflow profiles, and X-ray inspection for hidden joints, with a manufacturability review beforehand. The solder-paste stencil fundamentals connect aperture geometry, foil thickness and release behavior to the amount of paste deposited on each pad.

doporučené příspěvky
Databáze materiálů pro plošné spoje: Druhy a vlastnosti laminátu
Jak získat cenovou nabídku na desky plošných spojů Spusťme analýzu DFM/DFA pro...

Výroba desek plošných spojů TMM
Obsah Rozsah výroby desek plošných spojů TMM pro RF a...

RT duroid 6002 PCB Quote and Stackup
Tato stránka vlastní úkol definice cenové nabídky a stackupu...

Výroba desek plošných spojů filtrů TMM6
ObsahProč konstruktéři mikrovlnných filtrů používají...
Jak získat cenovou nabídku na desky plošných spojů
Provedeme pro vás analýzu DFM/DFA a ozveme se vám se zprávou. Své soubory můžete bezpečně nahrát prostřednictvím našich webových stránek. Pro vypracování cenové nabídky potřebujeme následující informace:
-
- Gerber, ODB++ nebo .pcb, spec.
- Seznam kusovníků, pokud požadujete montáž
- Množství
- Čas otáčení
Pro služby PCBA prosím poskytněte kusovník (BOM) a případné konkrétní montážní pokyny. Nabízíme také analýzy DFM/DFA pro optimalizaci vašich návrhů z hlediska vyrobitelnosti a montáže a zajištění plynulého výrobního procesu.