
Fabrication de circuits imprimés Arlon 86HP HDI
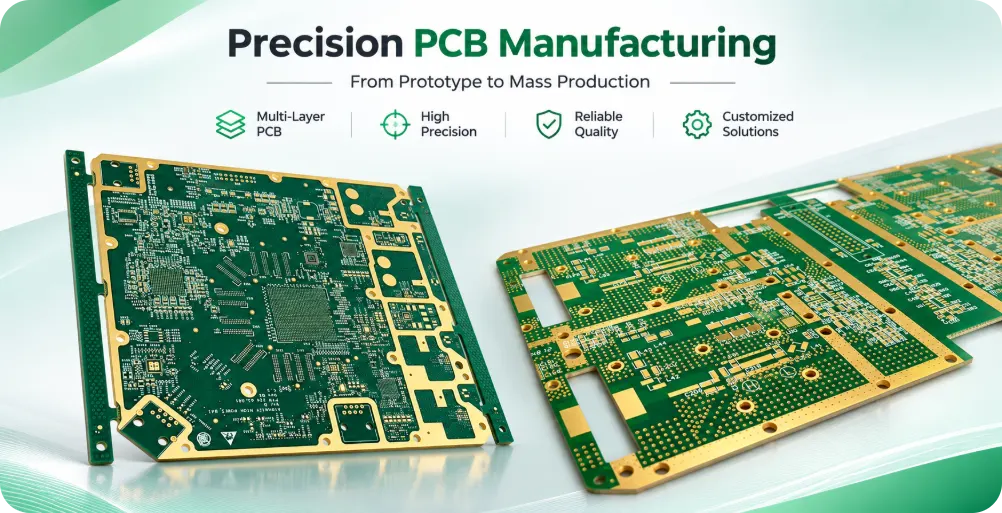
Illustration de la fabrication d'un circuit imprimé. Vérifiez la qualité du matériau Arlon spécifié à l'aide de la documentation du projet et de la traçabilité des matériaux.
La fabrication de circuits imprimés en Arlon 86HP repose avant tout sur le choix de l'empilement des couches et la fiabilité des interconnexions, et non sur la simple exigence d'un matériau à haute température de transition vitreuse (Tg). Le système de stratifié/préimprégné polyimide est particulièrement adapté aux cartes multicouches, aux interconnexions HDI et aux environnements thermiques exigeants. Pour un fabricant d'équipement d'origine (OEM) qui commercialise un produit, les questions essentielles sont les suivantes : combien de stratifications sont nécessaires ? Quelles vias sont métallisées au début de chaque cycle de pressage ? Et quels sont les critères permettant de garantir la fiabilité de la carte finale ?
Highleap Electronics fabrique des circuits imprimés et assure leur assemblage pour les conceptions électroniques commercialisées. Lorsqu'un cahier des charges exige une résistance de 86 HP, il est essentiel de se baser sur la structure complète des couches et les exigences de test, plutôt que sur une simple fiche technique. L'approvisionnement en matériaux et le processus de production doivent être validés par rapport aux fichiers du circuit imprimé avant qu'un devis ne devienne un engagement de fabrication. Toute demande de fabrication de circuits imprimés Arlon 86 HP HDI doit inclure un schéma complet des vias et un plan de réception ; les seules données relatives aux matériaux anti-CAF ne garantissent pas la durée de vie du circuit imprimé fini.
Carte de circuit imprimé Arlon 86HP — Aperçu
Arlon 86HP v1.6 présente une dilatation thermique Z ≤ 1.0 % (50–260 °C), une conductivité thermique de 0.60 W/m·K et des résultats anti-CAF dans les conditions de laboratoire spécifiées. Ces résultats ne permettent pas d'approuver une conception HDI arbitraire.
Que signifient réellement les propriétés 86HP pour un circuit imprimé fini ?
Arlon présente le 86HP comme un système de stratifié et de préimprégné polyimide haute performance sans halogène, caractérisé par une faible dilatation selon l'axe Z, des propriétés anti-CAF et une aptitude à la stratification séquentielle répétée. Ces propriétés permettent de contrer trois risques différents : les contraintes thermiques dans les trous métallisés, la défaillance de l'isolation électrochimique entre les conducteurs et l'endommagement progressif ou la déformation du matériau lors de cycles de pressage répétés. Toutefois, aucune de ces propriétés ne garantit qu'une conception de carte quelconque répondra aux exigences de durée de vie.
Tableau : sur les écrans étroits, faites glisser votre doigt horizontalement pour afficher toutes les colonnes.
| Propriété 86HP publiée | Valeur typique | Interprétation de la fabrication |
|---|---|---|
| Tg (DMA) | ≥250 ° C | Point de transition mesuré par une méthode définie ; et non la température de fonctionnement continue nominale de la carte. |
| Décomposition, perte de poids de 5 % | 430 ° C | Valeur de décomposition thermique en laboratoire ; ne correspond pas à un pic d’assemblage admissible |
| Expansion selon l'axe Z, 50–260 °C | ≤1.0% | L'un des facteurs contribuant à la contrainte exercée sur les longs canons à trous traversants plaqués lors des excursions thermiques |
| Dk / Df, 1 GHz | 3.5/0.005 | Spécimen avec teneur en résine de 70 %; la modélisation d'impédance nécessite la construction réelle |
| Dk/Df, 5 et 10 GHz | 3.7/0.007 | Spécimens avec teneur en résine de 57 %; ne peut être comparé à 1 GHz en tant que tendance de fréquence pure |
| La conductivité thermique | 0.6 W/m·K | Propriétés du stratifié ; l’évacuation de la chaleur dépend toujours des plans de cuivre, des vias thermiques et du boîtier. |
| Absorption de l'eau | 0.12 % | Les résultats des tests de matériaux ne prouvent pas qu'une carte électronique équipée ne nécessite aucun contrôle d'humidité. |
| Anti-CAF | >1 000 h ; 100 V CC (fiche technique), 85 °C/85 % HR (page produit) | Testé en laboratoire par le fabricant ; ne constitue pas une garantie universelle de durée de vie ou de disponibilité des cartes. |
| Homologation UL 94 pour la résistance au feu | V-0 | Classification des matériaux; vérifier la portée des travaux de construction et des documents applicables |
| Désignation IPC-4101 | /40 et /41 | Précisez le type de feuille découpée prévu, le type de noyau/préimprégné et l'approbation sur le plan d'achat |
Cette distinction est cruciale en ingénierie des circuits imprimés. Un champ de vias dense peut être limité par la présence d'anneaux annulaires ou par l'espacement de l'isolant, même si le stratifié présente d'excellentes performances anti-CAF. De même, une faible dilatation selon l'axe Z ne compense pas un rapport d'aspect des trous trop élevé, une préparation inadéquate des parois des trous ou des dépôts de cuivre trop minces. Le choix des matériaux du substrat du circuit imprimé est donc lié à la géométrie, au processus de fabrication et aux critères de réception.
Séparer les données relatives aux matériaux des objectifs de conception
La demande de devis doit préciser quelles valeurs de performance sont des exigences et lesquelles constituent des données de référence . Une impédance contrôlée doit figurer sur le schéma de la carte ou dans le tableau d'impédance ; la constante diélectrique (Dk) du matériau et la teneur en résine servent à déterminer la géométrie des pistes. La résistance d'isolement requise, la polarisation d'humidité, l'acceptation du plaquage et les cycles thermiques doivent être spécifiés séparément. Considérer le tableau de propriétés standard d'un fournisseur comme norme d'acceptation de la carte finie engendre des lacunes importantes au niveau de la fabrication et des tests.
Exemple de HDI 14 couches : Concevoir l’architecture des vias avant de choisir un cycle d’impression
Exemple : accumulation symétrique HDI 2 + 10 + 2
Réaliser les raccordements enterrés complets et tout remblayage ou nivellement nécessaire avant l'enfouissement.
Construire le sous-ensemble à 12 couches ; former et inspecter les microvias de premier étage.
Complétez les 14 couches et les microvias externes ; validez les interfaces empilées ou décalées.
Prenons l'exemple d'une carte de contrôle hypothétique à 14 couches, avec un sous-ensemble central à 10 couches et deux couches d'empilement de chaque côté. Il s'agit d'un exemple pédagogique, et non d'un cas de production Highleap. Son but est de démontrer pourquoi le plan de stratification doit être finalisé avant la validation par FAO.
Le cœur à 10 couches peut être fabriqué en premier, les interconnexions enterrées étant percées, métallisées et, le cas échéant, remplies ou planarisées avant de devenir inaccessibles. La première couche externe ajoute les couches L2 et L13, formant une structure à 12 couches. Les microvias sont percées et métallisées sur les plots de connexion correspondants. Une seconde couche ajoute les couches L1 et L14, complétant la construction à 14 couches. Dans une architecture à microvias empilées, les exigences de remplissage et de planarisation sont plus strictes que dans une conception décalée, car chaque microvia repose sur la structure précédente.
Les décisions qui modifient le rendement et le coût
- Enterré par fermeture : identifier les connexions cuivre-cuivre qui doivent être réalisées et testées avant la pose de la couche diélectrique suivante ; les découvertes tardives ne peuvent être corrigées par l’inspection finale de surface.
- Empilage de microvias : Définir les structures empilées ou décalées, les diamètres des plots, le remplissage en cuivre et les critères de planarisation. Ce sont des choix de conception, et non des paramètres de perçage interchangeables.
- Budget d'inscription : allouer un mouvement autorisé à chaque cycle de presse ; une microvia en phase finale doit toujours se déposer sur une pastille après chaque opération thermique et mécanique précédente.
- Distribution de la résine : vérifier le style du préimprégné, la topologie du cuivre gravé, l'épaisseur pressée et le risque de manque de résine autour des zones denses.
- Inspection intermédiaire : Préciser si des coupes transversales, des coupons de continuité ou d'autres points de contrôle sont nécessaires une fois les structures enterrées achevées.
Arlon indique une capacité de 86 HP pour un maximum de sept étapes de stratification séquentielles supplémentaires au niveau du matériau. Cette capacité n'est pas homologuée pour tous les empilements de sept cycles. La capacité réelle dépend de la conception des vias, de l'historique thermique, des équipements, du positionnement des panneaux et d'un processus qualifié. Dans les structures HDI stratifiées séquentiellement , un schéma détaillant chaque opération de perçage, de métallisation, de remplissage et de stratification permet souvent d'éviter davantage d'erreurs qu'une spécification générique du nombre de couches.
Vérifiez la géométrie des trous avant d'accepter le contour.
Un exemple simple met en évidence une contrainte souvent négligée. Si une carte finie a une épaisseur de 2.4 mm et que le trou percé mécaniquement correspondant a un diamètre de 0.30 mm, le rapport épaisseur/diamètre nominal est de 2.4 ÷ 0.30 = 8:1 . Ce rapport ne constitue pas en soi une validation du procédé de métallisation. Le fabricant doit vérifier si le diamètre indiqué correspond au diamètre du trou percé ou à celui du trou métallisé, évaluer l'accessibilité pour le perçage et le décapage, et s'assurer de sa capacité à garantir le taux de couverture en cuivre requis. Pour les structures borgnes et enterrées, c'est l' épaisseur de chaque sous-ensemble de perçage , et non pas toujours l'épaisseur finale de 2.4 mm, qui détermine le rapport d'aspect. Le plan de fabrication validé doit donc identifier les étapes de perçage et les diamètres par sous-ensemble.
Stratification, perçage et placage : contrôles spécifiques à la fabrication en polyimide
Une fabrication 86HP ne doit pas être traitée comme une fabrication FR-4 avec un nom de matériau différent dans le fichier de configuration. Les recommandations d'Arlon concernant la fabrication 86HP incluent le conditionnement sous vide du préimprégné, la préparation thermique des couches internes et différentes méthodes de polymérisation pour les structures IPC-4101 concernées. Ces recommandations constituent un point de départ pour les fournisseurs ; les paramètres de production d'un fabricant de circuits imprimés doivent être validés en fonction de ses équipements et de son empilement.
Les références de deux fournisseurs de produits de salaison ne doivent pas être regroupées dans une seule recette.
Sur les écrans plus petits, faites glisser le tableau horizontalement pour afficher toutes les colonnes.
| Parcours du matériau de référence | point de consigne de référence du fabricant | Note de calendrier et de qualification publiée |
|---|---|---|
| polymérisation à basse température IPC-4101/40 | 204 ° C | Démarrez le chronomètre lorsque le produit atteint 200 °C ; 80 min à 200 °C ou plus |
| polymérisation à haute température IPC-4101/41 | 215 ° C | Le minuteur démarre à 205 °C et spécifie séparément 80 min à 215 °C ou plus ; confirmer la validité du maintien de la température du produit et l’interprétation du minuteur. |
La deuxième ligne met en évidence une nuance importante dans le guide v1.6 publié : la durée de démarrage du minuteur et le seuil de maintien spécifié diffèrent. Ne vous fiez pas uniquement à l’interprétation la plus courte du tableau. Consultez le guide de traitement complet du fournisseur et assurez-vous de la conformité du processus approuvé pour le produit concerné. Les deux processus incluent des étapes supplémentaires de pré-vide, de montée en température, de mise sous pression et de refroidissement contrôlé ; leurs durées ne correspondent pas à la durée totale d’un cycle de presse.
Que faut-il documenter avant la plastification ?
- Le Produit de stratifié et de préimprégné exact, le style du verre, la teneur en résine et l'épaisseur cible du diélectrique pressé pour chaque ligne de collage.
- Répartition du cuivre dans la couche interne et préparation de la surface, notamment si les grandes cavités gravées créent une demande de résine inhabituelle.
- Historique de manipulation et de conditionnement du panneau avant stratification ; une valeur de débit de préimprégné citée suppose des conditions de test définies.
- L'épaisseur finale requise, la tolérance d'alignement et la cartographie des couches de cuivre après chaque assemblage.
- La stratégie de pressage approuvée et les mesures en cours de processus ; les valeurs de température et de pression du fournisseur ne doivent pas être présentées comme une garantie pour une stratification différente.
Lors du perçage, la chimie du polyimide influe sur le comportement de coupe et l'encrassement des parois du trou. La question cruciale en fabrication est de s'assurer que la résine, le renfort et le cuivre de la couche interne exposée restent propres et accessibles pour la métallisation. Le décapage doit éliminer la résine nécessaire sans endommager les interfaces diélectriques ni provoquer de gravure excessive. Le cuivrage doit ensuite assurer une couverture continue et adhérente sur toute la circonférence du canon et à chaque jonction de couche interne. Une microsection polie peut révéler un retrait de résine, une séparation des couches internes, des vides ou des faiblesses localisées du cuivrage, défauts qu'un simple test de continuité pourrait ne pas détecter.
Un plan d'acceptation efficace distingue les défauts de perçage (dommages mécaniques ou bavures), les défauts de décapage (exposition insuffisante ou abrasion excessive) et les défauts de métallisation (vide ou jonction fragile). Tous peuvent à terme provoquer un circuit ouvert, mais nécessitent des actions correctives différentes. Les décisions relatives à la fabrication multicouche, telles que la distribution du cuivre, la construction des vias et le calendrier des inspections, doivent être prises tant que ces processus restent maîtrisables.
Distinguer la fatigue par oxydation continue (CAF), la fatigue thermique et les dommages d'assemblage
Les étiquettes de défaillance ne sont pas interchangeables. La fatigue par contact (CAF) est un phénomène électrochimique qui nécessite un chemin de conduction sensible, de l'humidité, une polarisation électrique et un temps suffisant. La fatigue du cylindre PTH est un dommage mécanique associé à la dilatation différentielle due à des variations de température répétées. Les dommages induits par l'assemblage peuvent impliquer l'exposition de la soudure, l'humidité et des contraintes locales. Le choix d'un matériau à faible dilatation et anti-CAF peut réduire certains facteurs de risque, mais ne peut se substituer à la maîtrise des trois mécanismes.
Une matrice risque/preuve pour un conseil d'administration exigeant
Tableau : sur les écrans étroits, faites glisser votre doigt horizontalement pour afficher toutes les colonnes.
| Mécanisme de défaillance suspecté | Question de conception/processus | Preuve à demander ou à accepter |
|---|---|---|
| Fissuration du canon PTH | Épaisseur du circuit imprimé, rapport d'aspect, dilatation de la résine, répartition du cuivre | Sections transversales, réception du cuivrage et plan de contrainte thermique défini |
| CAF / dégradation de l'isolation | Espacement, dommages liés au perçage, humidité, contamination et biais | Échantillons de test pertinents ou tests d'humidité/de biais convenus ; critères de test définis par le fabricant d'équipement d'origine (OEM) |
| défaillance d'interface de via enterré ou de microvia | Géométrie empilée, remplissage en cuivre, interface de placage et pressage répété | Sections de coupons et points de contrôle d'inspection spécifiques à chaque étape |
| Inadéquation d'impédance ou de perte d'insertion | Teneur réelle en résine, épaisseur du diélectrique, géométrie de la feuille et de la piste | Assemblage approuvé, dimensions des pistes modélisées et mesures d'impédance si nécessaire |
| Contraintes liées à la soudure/à l'assemblage | exposition au refusion, humidité de la carte, limites des composants, dispositifs de fixation | Profil d'assemblage convenu et tests d'inspection ou fonctionnels spécifiques à la construction |
L'absence de corrosion sous contrainte (CAF) constatée par le fournisseur ne signifie pas que l'espacement entre les trous peut être réduit sans examen approfondi. Même avec des systèmes de stratification résistants à la CAF , la qualité du perçage, la contamination, l'exposition à l'humidité et les conditions de fonctionnement déterminent les risques liés à la carte finie. Un projet en environnement humide et haute tension doit documenter ses hypothèses de tension de service et d'espacement plutôt que de se fier à une simple déclaration relative aux matériaux.
Fabrication de circuits imprimés HDI Arlon 86HP et transfert de l'assemblage de la carte
Pour un assemblage de 86 HP, le choix des matériaux lors de la conception de la carte peut modifier le processus d'assemblage. Une structure en cuivre à haute capacité thermique peut exiger une attention particulière à l'uniformité du chauffage ; les composants et la pâte à braser imposent également leurs propres variations de température admissibles. Un matériau spécifique ne garantit pas automatiquement la compatibilité de l'assemblage final avec un fonctionnement à haute température.
Lorsque l'assemblage du circuit imprimé fait partie intégrante d'un même projet, il est utile de définir la finition de surface, le support du panneau, les contraintes de placement des composants, les exigences de nettoyage et les tests avant la validation du circuit imprimé nu. Les mesures d'impédance et les analyses de section concernent le circuit imprimé nu ; l'inspection optique automatisée (AOI), le contrôle par rayons X, la programmation et les tests fonctionnels concernent une autre étape du processus de fabrication. Un transfert de production fiable permet de définir clairement les limites d'acceptation pour chaque étape.
Informations nécessaires pour un devis exploitable pour une 86HP
Veuillez envoyer les fichiers Gerber/ODB++ approuvés et les fichiers de perçage CN ; un plan des couches et des vias ; la structure proposée en stratifié/préimprégné 86 HP ; l’épaisseur finale et les masses de cuivre ; un tableau d’impédance contrôlée ; les tests d’inspection et de fiabilité requis ; les quantités et les délais de livraison. Pour les cartes déjà assemblées, veuillez inclure la nomenclature, les données de placement, les plans d’assemblage et la procédure de test. Si l’utilisation de matériaux alternatifs est interdite, veuillez le préciser sur le plan de fabrication et non uniquement dans l’e-mail.
Highleap se spécialise dans la fabrication et l'assemblage de circuits imprimés, et non dans la production de matières premières 86HP. L'étude technique permettra de déterminer si la structure et les matériaux demandés sont disponibles et réalisables, de préciser le contenu du devis et d'identifier les cas où une approbation formelle du client est requise. Un examen préliminaire du dossier de fabrication des circuits imprimés est particulièrement important pour les conceptions comportant plusieurs étages de vias borgnes ou enterrés.
Choisir un partenaire de fabrication de circuits imprimés Arlon 86HP HDI
Un fabricant d'équipement d'origine (OEM) qui choisit un fabricant de circuits imprimés Arlon 86HP HDI doit s'assurer de la compatibilité de l'architecture des vias avec chaque étape de lamination. Un nombre de couches annoncé ou une simple affirmation concernant une température de transition vitreuse (Tg) élevée ne suffisent pas. Un circuit imprimé à lamination séquentielle Arlon 86HP peut présenter des connexions enterrées inaccessibles dès les premières étapes de fabrication, ainsi que des microvias nécessitant un remplissage en cuivre et une planarisation précis avant l'ajout de chaque couche.
Élaborer la demande de devis en fonction du plan de circulation.
Fournissez la structure couche par couche, les distances entre les vias borgnes et enterrés, les choix d'empilement ou de décalage des microvias, les épaisseurs de cuivre, les valeurs cibles de l'isolant et la séquence de lamination prévue. Indiquez quand des tests électriques intermédiaires, des microsections ou des contrôles d'alignement sont requis. Pour un circuit imprimé HDI 14 couches Arlon 86HP , l'exemple précis 2+10+2 présenté dans cet article est donné à titre indicatif ; la fabrication finale doit respecter le schéma réel, et non le schéma pédagogique.
L'approvisionnement international en IDH exige des limites de preuves explicites
Pour les équipes évaluant la fabrication de circuits imprimés haute densité (HDI) à l'étranger, notamment les bureaux d'études en France, en Italie ou aux Pays-Bas , un devis exploitable doit distinguer les valeurs anti-CAF publiées par le fournisseur de la qualification du circuit imprimé fini. Il convient de préciser les exigences réelles d'espacement des isolants, la tension de service, les conditions d'humidité le cas échéant, l'impédance contrôlée, la classe d'acceptation IPC et les résultats des tests. Une simple affirmation figurant dans une fiche technique ne peut autoriser une réduction d'espacement non validée ni certifier une structure HDI arbitraire.
Highleap peut examiner les demandes de fabrication et d'assemblage de circuits imprimés Arlon 86HP (en option) , mais l'approvisionnement en matériaux, le procédé de stratification séquentielle, les fonctionnalités réalisables et le périmètre d'inspection doivent être confirmés par rapport aux fichiers soumis. Si un assemblage de circuit imprimé (PCBA) est requis, veuillez inclure les contraintes de soudure et les exigences des tests finaux dans le dossier de transmission, plutôt que de vous fier à un tableau des propriétés des matériaux.
Arlon 86HP PCB — Foire aux questions
La machine 86HP peut-elle prendre en charge automatiquement sept cycles de lamination séquentiels ?
Non. Arlon positionne le système de résine pour jusqu'à sept étapes de stratification supplémentaires, mais chaque construction HDI nécessite une validation pour l'enregistrement, les connexions microvia, le remplissage de résine, l'historique thermique et l'inspection intermédiaire.
Le résultat anti-CAF de 86 HP permet-il de réduire l'espacement des conducteurs ?
Pas automatiquement. La fiche technique publique indique une durée de vie de plus de 1 000 heures sous un test de polarisation défini, tandis que la page produit mentionne 85 °C et 85 % d’humidité relative. Une modification de l’espacement nécessite toujours une évaluation de la tension de service, de la géométrie, de la contamination, de l’exposition à l’humidité et une qualification OEM.
La valeur 86HP Dk de 3.5 est-elle valable pour toutes les configurations ?
Non. Les valeurs publiées de Dk 3.5 et Df 0.005 à 1 GHz sont spécifiées pour une teneur en résine de 70 %, tandis que les valeurs à 5 et 10 GHz utilisent des échantillons à 57 % de résine. L'impédance contrôlée doit être modélisée pour le préimprégné, le cuivre et la géométrie diélectrique finale sélectionnés.
Que doit contenir une demande de devis pour la fabrication de circuits imprimés Arlon 86HP HDI ?
Incluez la description détaillée de l'empilement, de toutes les liaisons entre vias et de leurs étapes de fabrication, des exigences relatives aux microvias empilées ou décalées, des cibles diélectriques et de cuivre, de l'impédance contrôlée, des inspections intermédiaires, des exigences applicables en matière de matériaux et d'IPC, ainsi que tous les tests de polarisation d'humidité ou de fiabilité. Avant de vous engager sur la conception, demandez au fournisseur d'identifier les hypothèses de processus et les questions de faisabilité non résolues.
Vous avez un schéma de circuit imprimé (PCB) spécifiant de l'Arlon 86HP ? Highleap Electronics peut analyser les fichiers de la carte, l'empilage, les exigences en matière de matériaux, les contraintes de fabrication et, le cas échéant, le périmètre d'assemblage du PCB. Indiquez la quantité commandée et les critères d'acceptation afin que le devis puisse prendre en compte la fabrication proprement dite.
Spécifications et limites de test : les valeurs Arlon ci-dessus correspondent à des données de matériaux publiées ou à des indications de processus fournies par le fournisseur. Elles ne constituent pas des résultats de production Highleap, une garantie de capacité de fabrication de cartes ni une qualification de produit. Veuillez vérifier la révision, la forme du matériau, la spécification IPC applicable, la disponibilité des lots et le plan d’acceptation pour chaque projet.
Références techniques : Informations produit Arlon 86HP ; Fiche technique Arlon 86HP v1.6.
Les valeurs numériques et la référence du chemin de polymérisation ont été vérifiées par rapport à la fiche technique Arlon 86HP v1.6 ; l'acceptation contrôlée doit utiliser la dernière révision approuvée par le client.
À propos de l’auteur
Shirley Leung
Chef de produit PCB/PCBA et ingénieur technico-commercial
Shirley possède cinq ans d'expérience pratique dans la fabrication et l'assemblage de circuits imprimés. Son expertise couvre les cartes multicouches complexes, les structures HDI, l'approvisionnement de composants clés en main, l'assemblage CMS, les tests et l'intégration complète de systèmes.
En tant que conseillère technique et spécialiste des ventes, elle accompagne les clients en matière de conception pour la fabrication (DFM), d'optimisation des coûts et de planification de la production, contribuant ainsi à ce que les projets passent efficacement de la conception à la production de masse, avec une qualité constante et des délais de livraison respectés.

messages recommandés
Fabrication et assemblage de circuits imprimés multicouches KB-6165LE
HIGHLEAP ELECTRONICS / KB-6165LE / PCB MULTICOUCHE...
Fabrication de circuits imprimés et d'assemblages de cartes électroniques (PCBA) KB-6165GC
HIGHLEAP ELECTRONICS / KB-6165GC / Circuit imprimé sans halogène...

Fabricant de circuits imprimés KB-6165C pour cartes d'alimentation et de contrôle
HIGHLEAP ELECTRONICS / KB-6165C / CARTE DE ALIMENTATION ET DE CONTRÔLE...

Fabricant chinois de circuits imprimés à 14 couches en cuivre épais pour cartes à courant élevé
COURANT ÉLEVÉ / CUIVRE MIXTE · HIGHLEAP...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Outre la fabrication de circuits imprimés, nous proposons une gamme complète de services électroniques, incluant la conception de circuits imprimés, l'assemblage de cartes de circuits imprimés et des solutions clés en main. Que vous ayez besoin d'aide pour le prototypage, la vérification de la conception, l'approvisionnement en composants ou la production en série, nous vous offrons un accompagnement complet pour garantir la réussite de votre projet.
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.