
Comment réduire le délai de livraison des vias enterrés aveugles sur les circuits imprimés

Table des Matières
- Délai de livraison des vias enterrés borgnes sur circuit imprimé : Références standard par type HDI
- Pourquoi la lamination séquentielle crée des planchers temporels non compressibles
- Délai de livraison par type HDI : Chronologie des processus et goulots d’étranglement
- Disponibilité des matériaux : le principal facteur variable en termes de délai de livraison
- Décisions de conception permettant de réduire les délais sans accélérer la production
- Comment planifier avec précision les calendriers de production HDI
- Délais de livraison prévisibles pour les vias enterrés aveugles sur les circuits imprimés (PCB) selon Highleap
Le délai de livraison des circuits imprimés à vias enterrés borgnes est déterminé par le nombre de cycles de lamination séquentiels lors de la fabrication HDI : le type I HDI (1+N+1) nécessite 10 à 14 jours ouvrés en standard ; le type II, 14 à 18 jours ouvrés ; et le type III, avec vias enterrés dans le cœur, 18 à 25 jours ouvrés. (Voir le processus de lamination séquentielle HDI. ) Ces délais s'appliquent aux cartes fabriquées avec des matériaux en stock dans des usines HDI expérimentées. Chaque cycle de lamination ajoute un minimum de 24 à 48 heures de temps de traitement non compressible : polymérisation sous presse (8 à 12 heures), refroidissement (3 à 5 heures), contrôle inter-cycles, préparation du perçage laser et métallisation. Aucun supplément pour livraison express ne peut être éliminé. (Voir l'imagerie et le perçage laser directs .) Comprendre la répartition du temps à chaque étape, et identifier les éléments compressibles par rapport à ceux soumis à des contraintes physiques, est essentiel pour un projet HDI réussi et éviter les échecs en cours d'exécution.
Obtenez un devis avec garantie de livraison.
1) Délai de livraison des vias enterrés borgnes sur circuit imprimé : Références standard par type HDI
1.1 Délais de livraison standard dans une usine HDI compétente
| Type HDI | Configuration | Cycles de laminage | Délai d'exécution standard | Minimum accéléré | Super Rush Minimum |
|---|---|---|---|---|---|
| de type I | 1 + N + 1 | 2 | 10-14 jours ouvrés | 7 jours ouvrables | 5 jours (Type I uniquement) |
| Type II | 2 + N + 2 | 3 | 14-18 jours ouvrés | 10 jours ouvrables | Inatteignable |
| Type III | Noyau enterré + couche extérieure aveugle | 4-6 | 18-25 jours ouvrés | 14 jours ouvrables | Inatteignable |
| HDI multicouche | Microvias empilées sur toutes les couches | 5-8 | 25-35 jours ouvrés | 18 jours ouvrables | Inatteignable |
Ces délais sont calculés en supposant : des matières premières en stock, des fichiers Gerber conformes aux normes DFM, l’absence de délai de préparation des outillages (possibilité de réutiliser les outillages existants) et une charge de production standard. Tout écart par rapport à ces facteurs allonge les délais indiqués.
1.2 Comparaison avec le délai de livraison standard des circuits imprimés
Une carte PCB standard à 10 couches (sans HDI, vias traversants uniquement) nécessite 8 à 12 jours ouvrés en standard (voir l'analyse des coûts HDI 10 couches ). Une carte HDI de type I, avec le même nombre de couches, nécessite 10 à 14 jours, soit une différence de seulement 2 à 3 jours. Ce délai supplémentaire correspond à l'inspection inter-cycles et à la préparation du perçage laser après la stratification externe. Pour de nombreux projets, cet écart de 2 à 3 jours est acceptable compte tenu des avantages de la HDI de type I en termes de densité de routage et de taille de carte.
Le délai de fabrication d'un circuit imprimé HDI de type III (18 à 25 jours) est 1.8 à 2.2 fois plus long que celui d'un circuit imprimé standard. Cette différence s'explique par les multiples cycles de lamination nécessaires au traitement des vias enterrés, chacun nécessitant la séquence complète de polymérisation, refroidissement, inspection, perçage et métallisation. Il ne s'agit pas d'un manque d'efficacité en usine, mais du temps minimal requis pour un processus de fabrication de type III conforme aux normes.
1.3 Facteurs de variabilité des livraisons à temps
Les délais de livraison peuvent être retardés en raison de :
- Défaillance du rendement de la stratification : Si un cycle de lamination entraîne un délaminage ou un défaut d'alignement, le panneau peut être mis au rebut et le cycle recommencé. Cela ajoute 1 à 2 jours ouvrables par incident. Les usines expérimentées, grâce à un contrôle rigoureux des processus, détectent les problèmes lors de l'inspection en cours de cycle plutôt que lors du test final.
- Congestion des files d'attente pour les perceuses laser : Les machines de perçage laser CO₂ et UV sont polyvalentes. Des temps d'attente de 4 à 12 heures sont fréquents en période de forte production. Le traitement prioritaire des commandes urgentes, moyennant un supplément de 25 à 40 %, permet de placer votre commande en tête de file.
- Pénuries de matériaux : Même les matières premières en stock peuvent s'épuiser en cours de production si plusieurs commandes importantes sont passées simultanément. Les usines dotées de systèmes de réservation de matières premières peuvent garantir leur disponibilité au moment de la commande ; les autres ne le peuvent pas.
2) Pourquoi la lamination séquentielle crée des planchers temporels non compressibles
2.1 Base physique du délai de livraison HDI
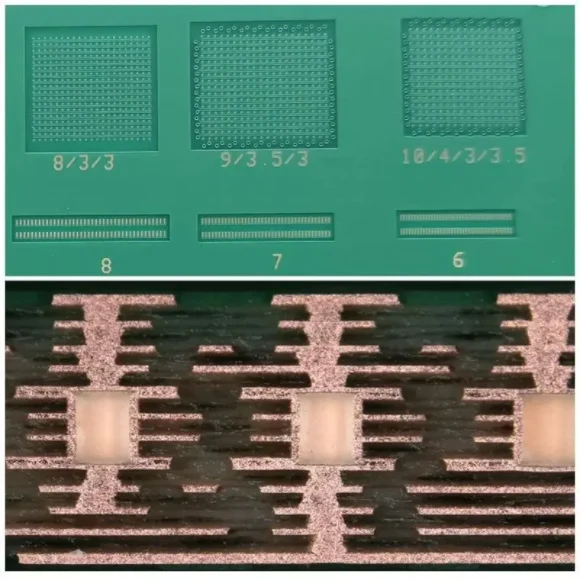
La stratification séquentielle — où chaque couche est stratifiée, percée et métallisée indépendamment avant la suivante — permet la réalisation de vias borgnes et enterrés. Elle définit également le délai de livraison minimal qu'aucun frais d'accélération ne peut dépasser.
Chaque cycle de lamination comprend :
- Assemblage de la pile et chargement de la presse : 1 à 2 heures. Manuel ou automatisé ; peut être parallélisé avec une inspection du cycle précédent.
- Rampe de pression pour atteindre la température de polymérisation (175–185 °C) : 60 à 90 minutes. Ne peut être accéléré sans risque de gradient thermique pouvant entraîner un délaminage.
- Temps de cuisson à température : 90 à 180 minutes. Il s'agit du temps de réaction de réticulation de la résine. Un temps de réaction plus court entraîne une polymérisation incomplète, provoquant un délaminage en service. Ne peut être comprimé.
- Refroidissement contrôlé : 3 à 5 heures à vitesse contrôlée (2 à 4 °C/minute). Un refroidissement rapide provoque un choc thermique et une déformation dus à la différence de coefficient de dilatation thermique entre le cuivre et le stratifié. Ce processus ne peut être accéléré.
- Inspection des panneaux et contrôle d'enregistrement par rayons X : 1 à 2 heures par lot.
- Configuration et traitement du perçage laser : 4 à 8 heures, y compris l'étalonnage optique et la vérification du programme de perçage.
- Cuivre autocatalytique et galvanoplastie : 6 à 10 heures.
Durée minimale du cycle : environ 18 à 28 heures par cycle de lamination. Pour une carte de type I (2 cycles) : 36 à 56 heures de durée de cycle uniquement, avant l’ajout des étapes de traitement standard des circuits imprimés (imagerie de la couche externe, vernis épargne, finition de surface, tests).
2.2 Ce que cela signifie pour la planification des horaires
Conséquences pratiques : les cartes HDI de type III à 5 cycles de lamination nécessitent au minimum 90 à 140 heures de lamination. En ajoutant la préparation avant lamination (imagerie des couches internes, AOI) et le traitement après lamination (couches externes, finition, tests), le temps total minimum dépasse 200 heures, soit environ 25 jours ouvrables dans une usine fonctionnant en équipes de 8 heures. Une usine annonçant un délai de livraison de 10 jours pour les cartes HDI de type III fonctionne soit en continu 24 h/24 et 7 j/7 (ce qui est inhabituel pour les cartes HDI complexes), soit utilise un processus simplifié susceptible de compromettre la qualité, soit présente de manière erronée la classification de ses cartes HDI.
(voir les directives de conception des circuits imprimés HDI )
2.3 Étapes du processus qui peuvent et ne peuvent pas être compressées
| Marche à suivre | Heure normale | Compressible? | Délai accéléré |
|---|---|---|---|
| Examen CAM et publication de l'offre d'emploi | 4-8 heures | Oui — file d'attente prioritaire | 2-4 heures |
| Imagerie et gravure de la couche interne | 8-16 heures | Partiellement — planification des horaires de travail | 6-10 heures |
| Rampe de la presse à laminer pour la polymérisation à la température | 60 – 90 min | Non — la physique | 60 – 90 min |
| temps de séchage de la lamination | 90 – 180 min | Non — chimie | 90 – 180 min |
| Refroidissement (par cycle) | 3-5 heures | Non — risque de stress thermique | 3-5 heures |
| Configuration et traitement du forage laser | 6-12 heures | Oui — accès prioritaire à la machine | 2-6 heures |
| Placage (autocatalytique + électrolytique) | 10-18 heures | Partiellement — capacité du bain | 6-12 heures |
| Imagerie de la couche externe et masque de soudure | 8-16 heures | Oui — planification prioritaire | 4-8 heures |
| Finition de surface (ENIG) | 6-10 heures | Partiellement | 4-8 heures |
| Test électrique (sonde volante) | 4-8 heures | Oui — planification prioritaire | 2-4 heures |
Temps total compressible sur une carte HDI de type I : 8 à 14 heures. C’est pourquoi l’option de traitement express réduit le délai de livraison de 3 à 5 jours maximum, et non de 10 jours, quel que soit le coût.
3) Délai de livraison par type HDI : Chronologie des processus et goulots d’étranglement
3.1 IDH de type I : Référence pour la plupart des programmes IDH
Délai de traitement du processus HDI de type I (1+N+1) avec un délai standard de 10 à 14 jours :
- Jour 0-1: Examen CAM, vérification DFM, validation de la production. Fichiers Gerber examinés, cibles d'impédance confirmées, programme de lamination généré.
- Jour 1-2: Fabrication de la couche interne — imagerie, gravure, AOI. Stratifié central traité pour obtenir les couches internes de cuivre finies.
- Jour 2-4: Premier cycle de lamination : âme + préimprégné + feuille de cuivre extérieure. Cycle de pressage (8 à 12 heures), refroidissement (3 à 5 heures), mesure et contrôle de l’épaisseur.
- Jour 4-6: Perçage laser des vias borgnes (couches de construction externes), inspection des perçages laser, dégraissage et dépôt de cuivre autocatalytique.
- Jour 6-8: Galvanoplastie (cuivre aveugle par tonneau selon les spécifications), deuxième cycle de lamination pour la construction extérieure si le type I a une structure de construction séparée, ou traitement direct de la couche extérieure.
- Jour 8-11: Imagerie de la couche externe, gravure, application et polymérisation du masque de soudure, finition de surface ENIG.
- Jour 11-13: Contrôle électrique (sonde volante ou dispositif de fixation), contrôle par rayons X, contrôle optique final, emballage.
- Jour 13-14: Préparation et expédition.
3.2 IDH de type II : Le passage à une complexité accrue
Le type II ajoute un cycle de lamination par côté (ou deux au total pour une symétrie 2+N+2). Ce cycle supplémentaire s'insère entre la première couche de traversée borgne et la seconde :
- Après la première stratification et le perçage laser (jours 2 à 6 ci-dessus) : deuxième préimprégné et stratification extérieure en cuivre (8 à 12 heures de polymérisation supplémentaires + 3 à 5 heures de refroidissement), deuxième passage de perçage laser
- Délai supplémentaire : 1 séquence complète de stratification-perçage-plaque = 3 à 5 jours ouvrables supplémentaires
- Délai total : 14 à 18 jours ouvrables (standard)
Le principal facteur limitant le délai de livraison des puces de type II réside dans leur interdépendance séquentielle : la seconde passe de perçage laser ne peut débuter tant que la première couche de vias borgnes n’a pas atteint l’épaisseur de cuivre minimale et que la seconde lamination n’est pas entièrement polymérisée. Aucune parallélisation n’est possible.
3.3 Type III HDI : Cycles de vias enterrés multiples
Le type III ajoute un traitement des vias enterrés dans le cœur avant l'application des couches de construction externes. Chaque paire de couches de vias enterrés dans le cœur nécessite :
- Forage carotté (mécanique, pour trous de viaduc enterrés)
- Plaque PTH pour canons enterrés
- Structuration du noyau (couches internes adjacentes aux vias enterrés imagées et gravées)
- Un autre cycle de stratification pour enfermer les vias enterrés
Avec 2 paires de couches de vias enterrés : 2 cycles de lamination supplémentaires avant le début de la formation des couches externes. Nombre total de cycles de lamination : 2 (formations externes) + 2 (vias enterrés du cœur) = 4 cycles. Pour les circuits intégrés complexes de type III avec 3 à 4 paires de couches de vias enterrés : 5 à 6 cycles au total, délai de livraison de 18 à 25 jours ouvrables.
3.4 Pourquoi le délai de livraison indiqué peut être plus long que ces valeurs de référence
Plusieurs facteurs peuvent expliquer que les délais de livraison réels dépassent ces valeurs de référence :
- Matériaux non stockés : Il faut compter 5 à 15 jours supplémentaires pour l'approvisionnement avant le début de la fabrication.
- Chargement en cours : Le fonctionnement à pleine capacité de l'usine ajoute 2 à 5 jours d'attente pour le temps de pressage et de perçage laser.
- Questions d'ingénierie : Les problèmes liés à la conception pour la fabrication (DFM) dans les fichiers soumis ajoutent 1 à 3 jours de délai avant la publication de la tâche.
- Relamination : Un cycle de lamination raté ajoute 1 à 2 jours pour le repressage ou la mise au rebut des panneaux et le redémarrage.
- Classe 3 inspection: Ajoute 1 à 2 jours pour l'analyse en coupe transversale, l'examen des microsections et l'étude approfondie. test électrique
4) Disponibilité des matériaux : le principal facteur variable en termes de délai de livraison
4.1 Matériaux en stock vs. matériaux hors stock
La disponibilité des matières premières détermine si la fabrication commence le jour même de la passation de la commande ou 5 à 15 jours plus tard :
| Source | l'état des stocks | Impact sur le délai d'exécution |
|---|---|---|
| FR-4 standard (0.8–3.2 mm, Tg 135 °C) | Toujours approvisionné | Zéro jour supplémentaire |
| FR-4 à haute Tg (Tg 150–170°C, épaisseurs courantes) | Généralement en stock | 0 à 2 jours |
| FR-4 sans halogène (IEC 61249-2-21) | Souvent disponible en spécifications courantes | 0 à 5 jours |
| Panasonic Mégtron 6 (épaisseurs standard) | En stock chez les spécialistes | 0 à 3 jours (à partir des fournisseurs en stock) |
| Megtron 6 (épaisseur ou poids de préimprégné non standard) | En rupture de stock | 7 à 14 jours |
| un stratifié spécial à faibles pertes (épaisseurs standard) | Stock limité | 3 à 10 jours |
| un stratifié à faibles pertes à base de PTFE | En rupture de stock | 10 à 20 jours |
| Île I-Tera MT40 | La plupart des usines ne sont pas approvisionnées. | 10 à 18 jours |
4.2 Expédition de matériel pour l'élimination des délais de livraison
Pour les programmes HDI comportant des commandes récurrentes et des exigences en matière de matériaux spécifiques, l'approvisionnement direct par le client représente la stratégie la plus efficace pour réduire les délais de livraison. Le client achète et expédie les matériaux à l'usine à l'avance. L'usine les stocke en prévision des commandes futures. Impact des matériaux sur les délais de livraison : nul. Avantage supplémentaire : le coût des matériaux peut être inférieur grâce à l'achat direct en gros qu'avec la marge appliquée par l'usine sur l'approvisionnement.
L’expédition nécessite : un accord sur la responsabilité du stockage et l’assurance, un volume annuel minimum de matériel engagé (généralement 10 à 20 panneaux/an pour justifier les frais administratifs), et un protocole clair pour la traçabilité du matériel (numéros de lot suivis par cycle de production pour une répétabilité d’impédance contrôlée).
4.3 Protocoles de substitution de matériaux
Lorsque le matériau spécifié est indisponible et que le délai de livraison est critique, des matériaux de substitution qualifiés peuvent éliminer le retard d'approvisionnement. L'équipe d'ingénierie de l'usine doit proposer des solutions alternatives accompagnées d'une documentation d'équivalence électrique. Substitutions courantes approuvées :
- Megtron 6 → Isola I-Tera MT40 (Df similaire à 10 GHz, Dk différent — nécessite un recalcul d'impédance)
- un stratifié spécial à faibles pertes → Taconic RF-35 (propriétés électriques similaires, vérifier la correspondance Dk pour votre fréquence)
- Substitution de marque FR-4 à haute Tg (Shengyi S1000-2M, Panasonic R-1566W, Isola 370HR — tous équivalents pour la plupart des applications)
Avant toute approbation, vérifiez systématiquement que le composant de remplacement répond aux exigences de fréquence, d'atténuation et de Tg de votre conception. Le remplacement sans vérification préalable est une cause fréquente de défaillances sur le terrain, notamment pour les conceptions sensibles à l'intégrité du signal.
5) Décisions de conception permettant de réduire les délais sans accélérer la production
5.1 Réduction du type HDI
La réduction de délai la plus efficace consiste à vérifier si votre conception nécessite réellement une carte de type III avant de la spécifier. Une carte de type III nécessite 18 à 25 jours ; une carte de type II, 14 à 18 jours ; et une carte de type I, 10 à 14 jours. Le gain de délai obtenu grâce à une transition de type III à type II, puis à nouveau à type I, est de 4 à 11 jours ouvrés par étape.
La question à laquelle il faut répondre : votre système de connexion BGA nécessite-t-il des vias enterrés dans les cœurs internes (Type III), ou peut-il être réalisé avec des vias borgnes externes à deux niveaux (Type II), ou avec des vias borgnes externes à un seul niveau (Type I) ? Il est préférable de répondre à cette question lors de l’analyse de fabricabilité (DFM), et non après avoir validé l’empilage. (Voir la liste de contrôle DFM pour les cartes HDI . ) Le service de conception de circuits imprimés et d’analyse de fabricabilité (DFM) de Highleap évalue la faisabilité de la réduction du type HDI pour les conceptions soumises.
5.2 Conversion de vias empilés en vias décalés
Les microvias empilées nécessitent un remplissage (injection de résine dans le corps de la microvia) et une planarisation (nivellement mécanique ou chimique de la surface) entre les cycles de lamination. Ce traitement inter-cycle ajoute 8 à 16 heures par couche de microvias empilées. Le passage à des microvias décalées (décalage minimal de 0.25 mm entre les transitions de couches) élimine complètement le remplissage et la planarisation, ce qui permet de gagner 1 à 2 jours ouvrables par cycle de lamination.
Le décalage des pistes engendre un surcoût de 5 à 8 % de surface supplémentaire dans la zone de distribution des BGA. Pour les cartes disposant d'espace de routage disponible dans l'angle des BGA, ce compromis est presque toujours avantageux, tant en termes de délais que de coûts.
5.3 État d'intégralité du fichier et statut DFM
Le facteur de délai le plus souvent négligé : la qualité des fichiers et la conformité des spécifications de fabrication (DFM). Une commande lancée en production le jour 0 commence la lamination le jour 1. Une commande présentant une question DFM non résolue ne commence que le 3e au 5e jour, une fois les échanges avec l'équipe d'ingénierie terminés. Pour les programmes aux délais serrés, la soumission de fichiers DFM complets (avec les spécifications des vias confirmées, les cibles d'impédance spécifiées et le fichier de perçage vérifié) élimine totalement ce délai.
Les requêtes DFM les plus fréquemment responsables des retards de mise en production chez Highleap sont les suivantes : profondeur de via borgne non spécifiée (le perçage laser ne peut être programmé sans confirmation de la couche cible), spécifications d'impédance contrôlée manquantes (l'empilement ne peut être validé sans largeur de piste et affectation de couche) et fichiers de perçage conflictuels (le fichier de perçage traversant indique des vias que l'empilement de couches Gerber identifie comme borgnes). Fournir ces trois éléments complets lors de la soumission initiale permet d'éliminer les retards de mise en production les plus courants.
5.4 Sélection de classe IPC
L'inspection de classe 3 ajoute 1 à 2 jours ouvrables par rapport à la classe 2 : analyse de section transversale plus poussée pour les premiers articles, seuils d'acceptation/rejet AOI plus stricts nécessitant une réinspection manuelle et couverture des tests électriques plus complète. Pour les programmes où l'inspection de classe 2 est suffisante (la grande majorité des applications commerciales et industrielles), spécifier la classe 2 dès le départ permet d'éviter le surcoût lié au délai. Passer de la classe 2 à la classe 3 en cours de production engendre des coûts supplémentaires et allonge les délais.
6) Comment planifier avec précision les calendriers de production HDI
6.1 Élaboration d'une marge de sécurité réaliste pour le calendrier HDI
Pour la première production d'un nouveau modèle HDI, ajoutez ces marges de sécurité au délai de livraison indiqué :
- Confirmation du matériel : Vérifiez que le matériel est en stock ou en cours d'approvisionnement avant de commencer le chronométrage. Prévoyez un délai de livraison si le matériel n'est pas en stock.
- Premier compte rendu d'article : 3 à 5 jours ouvrables pour l'examen technique interne du rapport d'inspection du premier article, des résultats des tests électriques et des données de la section transversale avant le lancement de la production en série.
- Inspection à réception dans vos locaux : 1 à 2 jours ouvrables pour le contrôle dimensionnel, le test de contamination ionique (le cas échéant) et tout critère d'entrée spécifique à l'application.
Délai total réaliste entre la passation de commande et la disponibilité des cartes dans votre assemblage : délai de livraison indiqué + 4 à 8 jours pour les programmes de premier article.
6.2 Stratégie de traitement par lots pour les commandes récurrentes
Pour les programmes HDI récurrents (commandes trimestrielles ou mensuelles), la gestion des délais s'améliore considérablement par rapport à la première commande car :
- L'outillage est conservé — aucun délai de développement non récurrent sur les nouvelles commandes
- Les matériaux peuvent être mis en consignation ou précommandés afin d'éliminer les délais d'approvisionnement.
- L'examen du premier article est terminé ; l'inspection peut être simplifiée et se limiter à l'échantillonnage IQC.
- L'usine peut regrouper votre commande avec d'autres travaux aux spécifications similaires, ce qui permet parfois une meilleure planification des créneaux horaires que pour les commandes individuelles.
Pour des programmes récurrents efficaces, les commandes doivent être passées 6 à 8 semaines avant la date de livraison prévue pour le type I, et 8 à 10 semaines pour les types II et III, afin de respecter les délais standards sans majoration pour livraison express. Pour les commandes urgentes nécessitant un traitement rapide , consultez notre guide sur les options de livraison express et les modifications de conception permettant de réduire les délais en dessous des normes standard.
6.3 Documenter les exigences en matière de délai de livraison dans le cahier des charges
Le délai de livraison doit être un élément de spécification documenté, et non une simple attente verbale. Les bons de commande pour les programmes HDI doivent préciser : la date d’achèvement requise (et non seulement la date d’expédition), la plage de livraison acceptable (± 2 jours est raisonnable pour les projets HDI complexes), la procédure d’alerte précoce en cas de retard de production et la politique de remplacement des cartes défaillantes aux tests électriques (avec garantie de délai de livraison pour les cartes de remplacement).
Obtenez un devis de délai de livraison pour votre conception HDI
7) Délais de livraison prévisibles pour les vias enterrés aveugles sur les circuits imprimés (PCB) de Highleap
7.1 Délais de livraison standard auxquels Highleap s'engage
| Type HDI | Délai d'exécution standard | Option express | Super Rush (Type I uniquement) |
|---|---|---|---|
| Type I avec matériaux en stock | 10-12 jours ouvrés | 7 jours ouvrables (+25–40%) | 5 jours ouvrables (+50–70%) |
| Type II avec matériaux en stock | 14-16 jours ouvrés | 10 jours ouvrables (+30–45%) | Indisponible |
| Type III avec matériaux en stock | 18-22 jours ouvrés | 14 jours ouvrables (+35–55%) | Indisponible |
| Tout type comportant des matériaux spéciaux non stockés | Délai d'approvisionnement des matériaux + ci-dessus | Délai d'approvisionnement des matériaux + fabrication accélérée | Délai d'approvisionnement des matériaux + traitement ultra-rapide (Type I) |
7.2 Programme de stockage de matériel
Highleap propose en stock des stratifiés FR-4 standard, FR-4 à haute Tg et FR-4 sans halogène dans toutes les épaisseurs courantes. Pour les clients à fort volume utilisant les stratifiés Megtron 6, I-Tera MT40 ou des gammes spéciales à faibles pertes, des programmes de consignation de matériaux sont disponibles. La consignation élimine tout délai d'approvisionnement et garantit une constance de la constante diélectrique (Dk) d'un lot à l'autre pour les applications exigeant une répétabilité précise de l'impédance.
7.3 Engagement de livraison à temps
Highleap s'engage à respecter les délais de livraison et offre une garantie de remplacement : si une production est expédiée plus de deux jours ouvrables après la date prévue, des cartes de remplacement sont fournies gratuitement lors de la prochaine production disponible. Cette garantie s'applique aux commandes standard et express. Les données de performance relatives au respect des délais pour les programmes HDI sont disponibles sur demande.
7.4 Examen DFM et vérification de la préparation du dossier
Chaque nouvelle commande Highleap HDI bénéficie d'une analyse DFM gratuite dans les 24 heures suivant la soumission des fichiers (48 heures pour les fichiers complexes de type III). Cette analyse permet d'identifier tous les problèmes susceptibles d'entraîner des questions d'ingénierie et des blocages de production avant la mise en production de la commande. Les commandes soumises avec des fichiers complets et conformes aux exigences DFM débutent généralement la lamination dans les 4 heures suivant la confirmation de commande, optimisant ainsi le délai de livraison convenu.

messages recommandés

Fabrication de circuits imprimés TMM6
La page de contrôle des processus de fabrication TMM6 concerne un processus de fabrication de moyenne densité...

Fabrication de circuits imprimés TMM10 pour conceptions RF compactes
Table des matières : Comment le TMM10 réduit la taille des structures RF ; TMM10 vs…

Fabrication et conception pour la fabrication de circuits imprimés TMM10i
La fabrication des circuits imprimés TMM10i met davantage l'accent sur la conception pour la fabrication (DFM) car...
Fabrication de circuits imprimés TMM13i
La fabrication des circuits imprimés TMM13i vise les applications RF ultra-compactes...
Comment obtenir un devis pour les PCB
Laissez-nous effectuer une analyse DFM/DFA pour vous et nous vous répondrons avec un rapport.
Vous pouvez télécharger vos fichiers en toute sécurité via notre site Web.
Nous avons besoin des informations suivantes afin de vous faire un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation