
Conformité des coûts d'assemblage des cartes de circuits imprimés IoT et intégration RF

Figure 1. Assemblage du circuit imprimé IoT
Table des Matières
- Exigences d'assemblage des circuits imprimés pour l'IoT : Qu'est-ce qui différencie les appareils connectés à fabriquer ?
- Répartition des coûts d'assemblage des cartes de circuits imprimés IoT par volume de production
- Gestion des risques liés à l'approvisionnement en composants IoT et à la nomenclature
- FCC, CE et RoHS : Comment les exigences réglementaires affectent votre processus d’assemblage
- Assemblage RF et antenne pour cartes de circuits imprimés IoT sans fil
- Passage à la production en série de circuits imprimés pour l'IoT : du prototype à la production en série
- Tests fonctionnels pour les appareils IoT alimentés par batterie
L'assemblage de circuits imprimés pour l'IoT englobe tout, d'une simple étiquette de capteur BLE de 20 × 20 mm consommant 3 µA en mode veille à une passerelle industrielle multicarte intégrant modem cellulaire, commutateur Ethernet et informatique de périphérie. Ces produits partagent un ensemble de défis uniques en leur genre : des performances RF sans fil sensibles aux choix d'assemblage, une autonomie de batterie dépendant d'une précision de processus au microampère près, des certifications réglementaires liées à des configurations de production spécifiques et une montée en puissance rapide, passant d'une production pilote de 200 unités à une production de 50 000 unités en 12 mois. Les ingénieurs issus de l'électronique grand public ou du contrôle industriel sous-estiment souvent au moins deux de ces contraintes, ce qui entraîne des retards de certification, des défaillances sur le terrain dues aux fuites de courant en veille ou des dépassements de coûts liés à des réassemblages imprévus. Ce guide aborde les décisions d'assemblage spécifiques à l'IoT qui déterminent la mise sur le marché du produit dans les délais et son bon fonctionnement sur le terrain.
Obtenez un devis d'assemblage IoT
Exigences d'assemblage des circuits imprimés pour l'IoT : Qu'est-ce qui différencie les appareils connectés à fabriquer ?
Les trois contraintes d'assemblage propres à l'IoT
1. Les performances RF sont sensibles à l'assemblage
Les appareils sans fil possèdent des spécifications de performance RF (puissance d'émission, sensibilité de réception, perte de retour d'antenne) qui sont testées lors de la certification réglementaire et doivent être reproduites de manière constante en production. Les variables d'assemblage que la plupart des ingénieurs ne considèrent pas comme des problèmes RF — résidus de flux, charge diélectrique près de l'antenne, variations d'épaisseur du vernis épargne dans la zone de l'antenne, épaisseur du revêtement de protection — modifient toutes la fréquence de résonance de l'antenne et les performances RF de manière mesurable. Un appareil qui réussit les tests en laboratoire et la pré-conformité peut échouer à la certification réglementaire si l'assemblage en production introduit même de petites modifications de l'environnement RF.
2. Les objectifs d'autonomie de la batterie sont sensibles aux µA.
Un capteur BLE conçu pour une durée de vie de 2 ans avec une pile CR2032 consomme en moyenne environ 4 µA. La contamination ionique due aux résidus de flux crée des courants de fuite de surface de 0.5 à 3 µA par nœud contaminé à haute impédance. Trois nœuds contaminés consomment entre 1.5 et 9 µA, ce qui augmente la consommation en veille de 37 à 225 % et réduit l'autonomie de la batterie de 27 à 70 %. Ce mode de défaillance est indétectable lors des tests électriques standard et de l'inspection optique automatisée (AOI) ; il n'est mis en évidence que par une mesure de courant à la résolution du µA lors du test fonctionnel.
3. La configuration de production est liée à la certification réglementaire
Les certifications FCC, CE et autres certifications réglementaires testent le produit final assemblé dans sa configuration de production : révision spécifique du circuit imprimé, version spécifique du firmware, blindage et boîtier spécifiques. Toute modification d'assemblage après certification (type de revêtement conforme différent, fournisseur de blindage différent, mise à jour du firmware modifiant le cycle de service RF) peut nécessiter un nouveau test. Par conséquent, les décisions d'assemblage prises au stade du prototype peuvent avoir des conséquences sur la certification lors de la production en série.
Catégories de facteurs de forme et de complexité des assemblages IoT
| Type d'appareil IoT | Coût typique de la nomenclature | Défi de l'Assemblée Primaire | Exigence de test critique |
|---|---|---|---|
| Étiquette de capteur BLE/Zigbee | $ 3- $ 8 | Fuite de courant en veille, application de la règle d'exclusion des antennes | Courant de sommeil à ≤ 150 % de la cible |
| Nœud LoRaWAN / NB-IoT | $ 8- $ 25 | Implantation des modules, profil thermique pour circuit intégré de modem | Enregistrement RF, courant de sommeil |
| Combinaison Wi-Fi + BLE | $ 6- $ 18 | Coexistence — efficacité de protection | Performances RF sur les deux bandes, coexistence |
| Passerelle/concentrateur cellulaire | $ 25- $ 80 | Gestion thermique mixte THT+SMT pour modem cellulaire | Test fonctionnel sur toutes les interfaces |
Répartition des coûts d'assemblage des cartes de circuits imprimés IoT par volume de production
Les coûts cachés que la plupart des ingénieurs ignorent
Les analyses de rentabilité des produits IoT modélisent généralement la nomenclature, la main-d'œuvre SMT et les tests. Le coût unitaire réel comprend plusieurs couches supplémentaires :
- Amortissement de la certification réglementaire : L'homologation FCC, le marquage CE et l'agrément IC Canada pour un nouveau produit radio coûtent entre 15 000 et 60 000 $. Pour 5 000 unités, cela représente un coût unitaire de 3 à 12 $. Pour 100 000 unités, le coût unitaire est de 0.15 à 0.60 $. Les volumes de production ont un impact considérable sur la rentabilité.
- Revêtement enrobant: Nécessaire pour les applications IoT extérieures, industrielles et médicales. Le revêtement par pulvérisation sélective avec inspection UV ajoute 0.40 $ à 1.20 $ par carte — souvent omis des devis d'assemblage initiaux.
- Chargement et sérialisation du firmware par unité : Chaque appareil connecté au cloud nécessite un identifiant unique (adresse MAC, UUID ou numéro de série) programmé en production. La programmation en ligne via SWD/JTAG/UART représente un coût supplémentaire de 0.20 $ à 0.80 $ par unité et est obligatoire pour les produits connectés.
- Coût du stock de sécurité des composants : Les SoC BLE ou les modules cellulaires à long délai de livraison (12 à 20 semaines) nécessitent un stock de sécurité de 3 mois. À 3.50 $/module, un stock tampon de 10 000 unités représente 35 000 $ immobilisés dans les stocks ; il s’agit d’un besoin en fonds de roulement, et non d’un coût de production, mais ce montant est bien réel.
Coût d'assemblage par niveau de volume
| Volume | Coût d'assemblage / carte | Principal facteur de coût | Levier de coûts le plus efficace |
|---|---|---|---|
| 50–200 (prototype) | $ 25- $ 80 | NRE, quantités minimales de commande | Évitez les erreurs répétées — réussissez votre DFM du premier coup. |
| 500–2,000 (pilote) | $ 6- $ 18 | Configuration du banc d'essai, certification | Investissez dès maintenant dans un banc de test fonctionnel : le retour sur investissement est immédiat. |
| 5,000-20,000 | $ 2.50- $ 6 | Tarification des composants, perte de rendement | Optimisation de la nomenclature, alternatives approuvées |
| 50,000 | $ 0.80- $ 2.50 | Coût des composants, efficacité de la ligne | Contrats de composants à long terme, ligne dédiée |
Gestion des risques liés à l'approvisionnement en composants IoT et à la nomenclature
Pourquoi la disponibilité des SoC pour l'IoT présente des risques structurels
Les SoC sans fil pour l'IoT (séries Nordic nRF52/53, Silicon Labs EFR32, Semtech SX1276, modules Quectel) sont des semi-conducteurs spécialisés, produits en plus faibles volumes que les puces grand public. Ils sont les premiers à être rationnés en cas de pénurie et les plus lents à se rétablir. Le délai de production en série d'une puce BLE conçue à partir d'un prototype peut atteindre 26 semaines.
Meilleures pratiques:
- Concevoir dans deux sources approuvées pour chaque composant actif critique — identifier les alternatives au stade du schéma, vérifier la compatibilité des broches, tester la compatibilité du firmware et lister toutes les sources approuvées dans la nomenclature avant la mise en production.
- Choix entre module et radio discrète : Les modules pré-certifiés (u-blox ANNA-B, Nordic nRF9160-DK, Quectel EC21) bénéficient de certifications FCC/CE modulaires transférables à votre produit final. Les puces discrètes nécessitent une certification complète du produit final. Le seuil de rentabilité pour les puces discrètes se situe généralement entre 50 000 et 100 000 unités par an. En deçà de ce seuil, les modules sont plus avantageux en termes de coût total, certification incluse.
- Sélectionner les composants à long délai de livraison avant le gel de la conception : Fréquences de cristal personnalisées, capteurs MEMS spécialisés provenant de fournisseurs uniques, circuits intégrés de gestion de l'alimentation (PMIC) spécifiques à faible consommation : signalez tout composant dont le délai de livraison est supérieur à 12 semaines et évaluez les alternatives avant de vous engager sur le volume de production.
Qualification alternative des composants passifs
Les condensateurs multicouches (MLCC), les résistances et les inductances sont des composants courants. Les alternatives de fournisseurs secondaires sont presque toujours fonctionnellement équivalentes pour les applications IoT fonctionnant en dessous de 3 GHz. Établissez une liste d'alternatives et qualifiez-la avant le premier cycle de production. L'assembleur ne doit pas effectuer de substitutions dans la nomenclature sans une procédure d'approbation documentée ; les substitutions non autorisées invalident la certification et annulent les demandes de garantie.
Un service d'approvisionnement en composants intégré à l'atelier d'assemblage assure le suivi des délais de livraison pour tous les éléments de la nomenclature et peut trouver des solutions de remplacement autorisées en cas de pénurie, réduisant ainsi considérablement les risques liés au calendrier par rapport à l'achat de composants indépendamment.
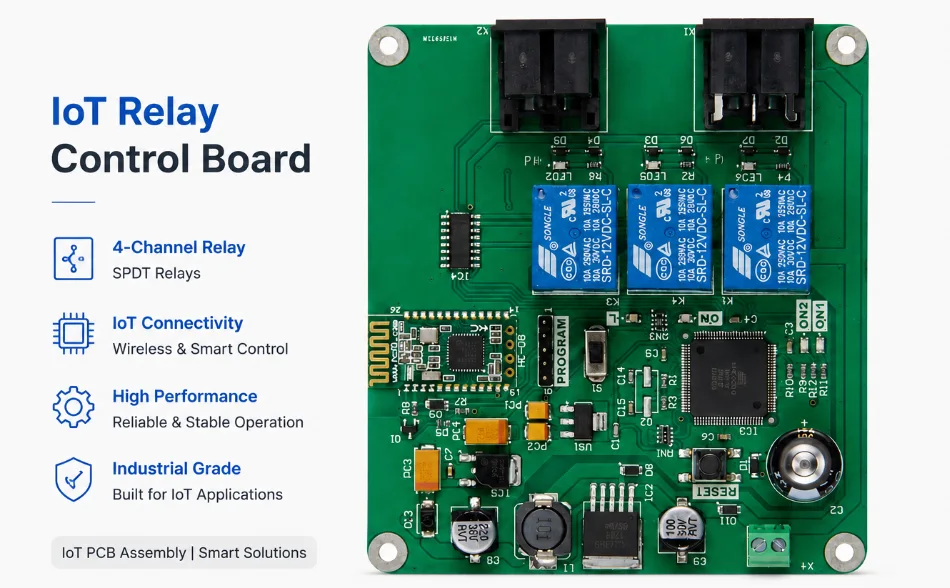
Figure 2. Carte d'assemblage PCB IoT
FCC, CE et RoHS : Comment les exigences réglementaires affectent votre processus d’assemblage
Ce que la certification teste réellement — et ce qui peut l'invalider
Les tests FCC et CE évaluent le produit final assemblé dans sa configuration de production : révision du circuit imprimé, firmware, antenne, boîtier et câblage. Toute modification d’assemblage après certification peut nécessiter un nouveau test.
- Changement de type ou d'épaisseur du revêtement conforme : Le revêtement ajoute une charge diélectrique près de l'antenne, modifiant ainsi la fréquence de résonance. La configuration certifiée spécifie le matériau du revêtement et l'épaisseur cible ; tout écart nécessite un nouveau test RF.
- Le blindage peut changer : Le choix du fournisseur, la méthode d'installation ou l'état du joint de soudure périphérique peuvent modifier les performances CEM. La certification est spécifique à la configuration testée.
- Changement de version du firmware : Certaines autorisations de la FCC sont spécifiques au micrologiciel, notamment pour les appareils utilisant le saut de fréquence ou la régulation adaptative de la puissance. Il est impératif de maintenir un système de contrôle de version pour le micrologiciel de production.
- Cheminement des câbles à l'intérieur du boîtier : Un câble USB acheminé parallèlement à l'antenne du circuit imprimé sur une longueur de 40 mm peut induire un couplage radiofréquence suffisant pour entraîner un défaut d'émissions conduites. Il s'agit d'un problème d'assemblage du boîtier, et non d'un problème lié au circuit imprimé, mais il est détecté lors des tests de compatibilité électromagnétique (CEM).
Profilés de refusion sans plomb conformes à la norme RoHS et composants IoT thermosensibles
L'assemblage sans plomb conforme à la directive RoHS nécessite une soudure SnAgCu avec des températures de refusion maximales de 245 à 260 °C. De nombreux composants IoT ont une tolérance thermique limitée :
- Capteurs MEMS (accéléromètres, gyroscopes, baromètres) : la plupart sont conçus pour fonctionner jusqu'à 250 °C maximum, certains jusqu'à 245 °C.
- Oscillateurs à cristal : température maximale typique de 260 °C, mais le temps de maintien au-dessus du liquidus doit être contrôlé.
- Supports de piles bouton : pièces mécaniques en plastique résistant à des températures jusqu’à 230 °C chez certains fournisseurs
- Modules sans fil pré-certifiés contenant des composants internes : consultez la fiche technique du module pour connaître la température de refusion maximale.
Solution : profiler les cartes de production à l’aide de thermocouples avant le premier cycle de production. Un profil de refusion standard peut servir de point de départ ; le profil de production doit être validé spécifiquement pour votre composition, la masse de vos cartes et les caractéristiques de votre four.
Classe IPC pour les produits IoT
La plupart des dispositifs IoT commerciaux sont livrés selon la norme de fabrication IPC Classe 2. Les dispositifs IoT médicaux à visée clinique (ECG portable, capteurs de glycémie en continu, détection de chute avec alerte) requièrent la Classe 3 : contrôle plus rigoureux des joints de soudure, épaisseur minimale de cuivrage des vias et documentation d’inspection du premier article exigée pour la soumission à la FDA. La Classe 3 augmente le coût d’assemblage de 20 à 40 %, mais est non négociable pour les demandes d’autorisation 510(k) auprès de la FDA et les demandes similaires.
Assemblage RF et antenne pour cartes de circuits imprimés IoT sans fil
Application de la zone d'exclusion des antennes PCB
Les antennes à pistes PCB (antennes en F inversé, antennes à ligne méandrée, antennes puces avec réseau d'adaptation) sont très sensibles au cuivre, aux composants et à la charge diélectrique environnants. Variables d'assemblage influençant les performances de l'antenne :
- Variation d'épaisseur du vernis épargne dans la zone de dégagement de l'antenne — le vernis épargne a une constante diélectrique d'environ 3.5, et les variations d'épaisseur modifient la permittivité effective.
- Revêtement conforme appliqué sur la zone de l'antenne — ajoute une charge diélectrique qui décale la fréquence de résonance vers le bas, généralement de 3 à 8 % pour un revêtement acrylique standard
- Le blindage peut limiter la proximité avec le plan de masse de l'antenne.
- Tolérance de positionnement des composants à proximité de la ligne d'alimentation de l'antenne
Les violations des zones d'exclusion doivent être détectées lors de l'analyse de fabricabilité (DFM ) avant la fabrication. Tout processus d'assemblage modifiant l'environnement RF (revêtement de protection, installation de blindage) doit faire l'objet d'une validation des performances RF sur le premier article produit.
Qualité d'installation du blindage
L'efficacité du blindage dépend de l'étanchéité continue de la mise à la terre sur tout le périmètre du boîtier. Un seul défaut dans la soudure crée une antenne parabolique qui peut aggraver les émissions à la fréquence de résonance de cet espace. Exigences d'inspection :
- Inspection visuelle à la loupe (10×) pour vérifier la continuité de la soudure sur tout le périmètre.
- Vérification de la section transversale du premier article pour confirmer la formation de liaisons intermétalliques (et non pas seulement le mouillage de surface).
- Un test RF avant et après l'installation du blindage sur le premier lot de production permet de confirmer que l'atténuation est conforme aux attentes.
Résidu de flux et performances RF
Les résidus de flux non nettoyés modifient l'environnement RF à proximité des pistes et sous les blindages. Pour les produits IoT fonctionnant au-dessus de 2.4 GHz, un nettoyage aqueux après refusion est recommandé. Le surcoût est de 0.08 $ à 0.25 $ par carte. À titre de comparaison, le coût d'un nouveau test CEM (5 000 $ à 15 000 $) ou les réclamations liées aux performances RF sur le terrain sont bien moindres.
Passage à la production en série de circuits imprimés pour l'IoT : du prototype à la production en série
L'écart entre le prototype et la production
Les prototypes de validation de conception IoT sont souvent assemblés manuellement ou construits sur des lignes semi-manuelles. La production en série utilise un assemblage SMT automatisé avec impression au pochoir et refusion. Ces processus ne sont pas identiques, et des fonctionnalités qui réussissent les tests de prototype peuvent parfois échouer en production de masse.
- Les pastilles thermiques QFN soudées manuellement sur les prototypes présentent un minimum de vides. Les pastilles thermiques QFN imprimées au pochoir et refondues présentent souvent un taux de vides de 20 à 40 % si l'ouverture du pochoir n'est pas vitrée, ce qui entraîne une résistance thermique 2 à 3 fois supérieure à celle attendue sous charge.
- Les composants passifs 0201 posés manuellement ne sont jamais encastrés. La pâte est déposée au pochoir avec des encastrements asymétriques à un taux de 1 à 5 % si l'équilibre thermique du pad n'est pas prévu dès la conception.
- Les zones d'exclusion des antennes sont respectées lors du montage manuel mais enfreintes par le placement automatisé si le programme de placement présente une erreur de décalage de coordonnées.
Protocole de qualification du premier article de production
Combler le fossé de confiance entre le prototype et la production nécessite un programme de qualification structuré avant tout engagement de volume :
- Fabriquer 10 à 20 unités en utilisant l'outillage de production complet : pochoir, système de placement, profil de refusion, lavage sélectif
- Effectuer un test fonctionnel complet, incluant la mesure du courant de veille et les performances RF
- Cartes en coupe transversale 2–3 : présence de vides dans les pastilles thermiques QFN, épaisseur du cuivre du corps des microvias, formation d’intermétalliques dans les joints de soudure
- Effectuer un choc thermique de 50 cycles (de -40 °C à +85 °C) sur 5 cartes afin de détecter la fatigue latente des joints de soudure.
- Documentez tous les résultats comme référence de production ; validez avant d’augmenter le volume.
Cela ajoute 2 à 3 semaines et un coût de 3 000 à 8 000 $. Cela permet d’éviter des coûts de retour sur le terrain de 50 000 à 500 000 $ dus à un défaut de production qui n’était pas visible sur le prototype.
Tests fonctionnels pour les appareils IoT alimentés par batterie
Tests de courant de sommeil : pourquoi il doit s'agir d'un test de production
La consommation en veille est la spécification de performance la plus importante pour les appareils IoT alimentés par batterie. Elle est affectée par la qualité d'assemblage de manières que les tests électriques standard et l'AOI ne détectent pas :
- Contamination ionique : Les résidus de flux entre les broches haute impédance du microcontrôleur génèrent une fuite de courant de 0.5 à 3 µA par nœud contaminé. Un appareil conçu pour un fonctionnement en veille à 4 µA, présentant trois nœuds contaminés, consomme alors entre 5.5 et 13 µA, réduisant ainsi l'autonomie de la batterie de 2 ans à 8 mois.
- Substitution de composants : Un MOSFET ou LDO alternatif avec un courant de fuite de grille/au repos plus élevé que la pièce conçue ajoute des µA qui n'apparaissent que lors de la mesure en état de veille.
- Dommages causés par les décharges électrostatiques ou la chaleur : Un défaut d'assemblage du microcontrôleur peut désactiver la gestion du mode veille : l'horloge périphérique continue de fonctionner, consommant 500 µA en mode veille au lieu de 4 µA. Ce problème est indétectable par inspection visuelle ou par test de continuité.
Chaque carte IoT doit être testée pour sa consommation en veille sur le banc de test fonctionnel. La mesure nécessite :
- Ampèremètre de résolution 100 nA en série avec l'alimentation (résolution minimale de 1 µA ; 100 nA préférés pour les conceptions à très faible consommation)
- Séquence de test du firmware qui alterne entre les états réveil/fonctionnement/veille et maintient l'appareil en veille pendant 5 secondes.
- Limite de réussite/échec : ≤ 150 % du courant de veille cible de conception (par exemple, si conçu pour 4 µA, tout courant supérieur à 6 µA est considéré comme un échec).
Le test ajoute 8 à 15 secondes par carte. À 0.15 $ la seconde de coût de test fonctionnel, cela représente 1.20 $ à 2.25 $ par carte — un montant négligeable comparé au coût d'un retour sur le terrain pour cause de défaillance prématurée de la batterie.
Programmation et sérialisation du firmware en production
Chaque appareil IoT doit être livré avec un firmware de production et un identifiant unique. La programmation ISP en ligne, effectuée sur la station de test fonctionnel, programme le firmware et enregistre simultanément le numéro de série, l'adresse MAC ou les identifiants cloud de l'appareil, tout en procédant à la vérification fonctionnelle. Cette étape est obligatoire : les appareils livrés sans identifiant unique ne peuvent être ni provisionnés, ni gérés, ni mis à jour à distance.
Plateforme d'assemblage IoT de Highleap
Highleap Electronics propose une assistance complète pour l'assemblage d'objets IoT, du prototype à la production en série :
- Processus sensibles aux radiofréquences : L'examen DFM comprend un audit de la zone d'exclusion d'antenne ; un test de performance RF du premier article avec mesure de la perte de retour ; une inspection du périmètre du boîtier de blindage
- Test de courant du sommeil : Mesure du courant avec une résolution de 100 nA lors du test fonctionnel ; standard sur toutes les commandes IoT alimentées par batterie
- Programmation du firmware : ISP SWD/JTAG/UART en ligne avec numéro de série par unité et traçabilité cloud
- Revêtement enrobant: Pulvérisation sélective avec inspection par fluorescence UV ; matériaux acryliques, uréthane et silicone disponibles
- Sourcing des composants : Contrôle des délais de livraison pour chaque nomenclature ; assistance pour la qualification des composants alternatifs autorisés ; base de données de plus de 500 000 références sur les plateformes Nordic, Silicon Labs, Quectel, u-blox et Semtech.
- Plage de volumes : Prototypes de 50 unités jusqu'à une production annuelle de 100 000 unités — aucun changement de partenaire requis lors du passage à l'échelle supérieure

messages recommandés

Fabricant chinois de circuits imprimés HDI 14 couches pour cartes microvia personnalisées
HIGHLEAP ELECTRONICS / MICROVIAS / SÉQUENTIEL...

Fabricant de circuits imprimés 14 couches en Chine
Circuit imprimé multicouche rigide personnalisé Highleap Electronics...

Assemblage de circuits imprimés 14 couches et fabrication de circuits imprimés tout-en-un
FABRICATION DE CIRCUITS IMPRIMÉS + PCBAHighleap Electronics fournit 14...

Empilage de circuits imprimés à 14 couches pour la fabrication à haute vitesse et multicouches
REVUE D'INGÉNIERIE ET D'EMPILAGE Une pile de circuit imprimé à 14 couches est...
Comment obtenir un devis pour les PCB
Nous réaliserons une analyse DFM/DFA pour vous et vous fournirons un rapport. Vous pouvez télécharger vos fichiers en toute sécurité via notre site web. Nous avons besoin des informations suivantes pour vous établir un devis :
-
- Gerber, ODB++ ou .pcb, spécifications.
- Liste de nomenclature si vous avez besoin d'un assemblage
- Quantité
- Temps de rotation
Pour les services PCBA, veuillez fournir votre nomenclature (BOM) et toute instruction d'assemblage spécifique. Nous proposons également des analyses DFM/DFA pour optimiser la fabricabilité et l'assemblage de vos conceptions, garantissant ainsi un processus de production fluide.